
酱油制造工艺(3篇)
第1篇
摘要:酱油作为一种调味品,在我国有着悠久的历史。本文从酱油的起源、原料选择、发酵过程、生产工艺、质量标准等方面对酱油制造工艺进行了详细阐述,以期为酱油生产提供参考。
一、酱油的起源
酱油起源于我国,距今已有数千年的历史。最早可追溯到商周时期,当时的酱油主要用于祭祀和礼仪活动。随着时间的推移,酱油逐渐普及到民间,成为日常生活中不可或缺的调味品。
二、原料选择
1.大豆:大豆是酱油的主要原料,要求蛋白质含量高、脂肪含量低、无霉变、无病虫害。
2.小麦:小麦是酱油的另一种主要原料,要求蛋白质含量高、色泽白净、无霉变、无病虫害。
3.水:水质要求清洁、无污染,pH值在6.5-7.5之间。
4.食盐:食盐要求纯净、无杂质、无有害物质。
三、发酵过程
1.蒸煮:将大豆、小麦混合后,加入适量的水,进行蒸煮。蒸煮时间一般为2-3小时,使大豆、小麦中的蛋白质、淀粉等物质充分软化。
2.粉碎:将蒸煮好的大豆、小麦混合物进行粉碎,使其成为粉状物质。
3.制曲:将粉碎好的原料与曲霉混合,进行发酵。发酵过程中,曲霉分泌的酶类物质能将原料中的蛋白质、淀粉等物质分解成氨基酸、糖类等有益成分。
4.浸泡:将发酵好的原料浸泡在水中,使其充分吸收水分。
5.拌入食盐:将浸泡好的原料与食盐混合,搅拌均匀。
6.发酵:将拌入食盐的原料装入发酵池,进行发酵。发酵过程中,微生物的作用使原料中的蛋白质、淀粉等物质进一步分解,生成酱油的特有风味。
四、生产工艺 1.发酵:发酵是酱油生产的核心环节,发酵时间一般为6-12个月。发酵过程中,要严格控制发酵温度、湿度、pH值等条件,以确保酱油的品质。
2.提取:发酵完成后,将发酵池中的酱油提取出来,经过过滤、沉淀等工序,去除杂质。
3.调配:根据市场需求,将不同发酵时间、不同风味的酱油进行调配,以达到理想的口感。
4.杀菌:为延长酱油的保质期,需对酱油进行杀菌处理。
5.包装:将杀菌后的酱油装入无菌容器中,进行密封包装。
五、质量标准
1.感官指标:酱油应具有酱香、醇厚、鲜美的口感,无异味、无杂质。
2.理化指标:酱油的氨基酸态氮含量应≥0.8g/100ml,总酸含量应≥1.2g/100ml,食盐含量应≥15g/100ml。
3.微生物指标:酱油中的大肠菌群、致病菌等微生物含量应符合国家标准。
六、总结
酱油制造工艺是一门复杂的科学,涉及原料选择、发酵过程、生产工艺、质量标准等多个环节。掌握酱油制造工艺,对于提高酱油的品质、满足市场需求具有重要意义。在今后的酱油生产中,应不断优化工艺,提高酱油的品质,为消费者提供更优质的调味品。
第2篇
一、引言
酱油,作为中国传统的调味品,历史悠久,风味独特。在我国的饮食文化中,酱油扮演着重要的角色,无论是烹饪还是日常食用,都离不开它。酱油的制造工艺源远流长,经过长时间的演变和发展,形成了独具特色的传统酱油制作工艺。本文将详细介绍酱油的制造工艺,包括原料、制曲、发酵、提取、配制等环节。
二、原料
1. 大豆:大豆是酱油的主要原料,要求蛋白质含量高、脂肪含量适中。我国的大豆资源丰富,品质优良,是酿造酱油的理想原料。 2. 小麦:小麦是酱油的另一种主要原料,用于制作麸曲。小麦要求蛋白质含量适中,淀粉含量高。
3. 盐:盐是酱油发酵过程中的重要物质,用于调节酱油的咸度,促进微生物的生长。
4. 水:水质对酱油的品质有很大影响,要求水质清澈、无异味、无污染。
三、制曲
1. 麸曲制作:将小麦粉碎后与水混合,搅拌均匀,制成麸曲。麸曲中的微生物是酱油发酵的关键。
2. 麦曲制作:将小麦与水混合,制成麦曲。麦曲中的微生物种类丰富,有利于酱油的风味形成。
四、发酵
1. 豆麦比例:将大豆与小麦按一定比例混合,一般为1:1.5。
2. 浸泡:将混合后的豆麦浸泡,使豆麦充分吸水,提高出浆率。
3. 磨浆:将浸泡好的豆麦磨成豆浆。
4. 煮浆:将豆浆煮沸,杀死豆浆中的微生物,防止发酵过程中的杂菌污染。
5. 冷却:将煮好的豆浆冷却至适宜的温度,一般为30-35℃。
6. 接种:将冷却后的豆浆与麸曲(或麦曲)混合,接种发酵菌种。
7. 发酵:将接种后的豆浆放入发酵池,控制发酵温度、湿度等条件,使微生物进行发酵。
五、提取
1. 煮制:将发酵好的豆浆煮沸,使蛋白质凝固,分离出固体物质。
2. 压榨:将煮沸后的豆浆进行压榨,提取酱油原液。
3. 过滤:将压榨后的酱油原液进行过滤,去除杂质。
六、配制 1. 调味:将过滤后的酱油原液与适量的盐、糖、味精等调味品混合,调整酱油的口感。
2. 熬煮:将调味后的酱油原液熬煮,使酱油的色泽、香气、口感更加完美。
3. 冷却:将熬煮好的酱油冷却至室温。
4. 包装:将冷却后的酱油进行包装,确保酱油的品质。
七、总结
酱油制造工艺是一门复杂的技艺,从原料选择到成品包装,每个环节都至关重要。我国传统酱油制作工艺源远流长,经过长时间的积累和传承,形成了独特的风味。随着科技的发展,酱油制造工艺也在不断创新,以满足消费者日益增长的口味需求。
第3篇
一、前言
酱油,作为一种调味品,在我国有着悠久的历史。自古以来,酱油就是人们生活中不可或缺的调味品之一。随着社会的发展和科技的进步,酱油的制造工艺也在不断地创新和完善。本文将从酱油的原料、制作过程、质量控制等方面详细介绍酱油的制造工艺。
二、原料
1. 大豆:大豆是酱油的主要原料,要求蛋白质含量高、色泽好、口感佳。
2. 小麦:小麦是酱油的另一种主要原料,要求蛋白质含量高、色泽好、口感佳。
3. 盐:盐是酱油制造过程中的重要原料,要求纯净、无杂质。
4. 酵母:酵母是酱油发酵过程中的关键微生物,要求发酵能力强、繁殖速度快。
5. 水源:水源是酱油制造过程中的重要条件,要求水质纯净、无污染。
三、制作过程
1. 选料:选用优质的大豆、小麦、盐等原料,确保原料的品质。
2. 浸泡:将大豆、小麦分别浸泡8-12小时,使原料充分吸水。
3. 磨浆:将浸泡好的大豆、小麦分别磨成浆状,要求磨浆细腻、无杂质。 4. 蒸煮:将磨好的浆状原料进行蒸煮,使其熟化,有利于后续的发酵过程。
5. 制曲:将蒸煮后的原料摊放在曲床上,接种酵母,进行制曲。制曲过程中,温度、湿度、通风等条件要严格控制。
6. 发酵:将制好的曲料与盐水按一定比例混合,放入发酵池中进行发酵。发酵过程中,温度、湿度、通风等条件要严格控制。
7. 煮制:将发酵好的酱油进行煮制,使酱油中的蛋白质、氨基酸等物质充分溶解。
8. 滤渣:将煮制好的酱油进行滤渣,去除杂质。
9. 调味:根据市场需求,对酱油进行调味,如加糖、加盐等。
10. 灌装:将调味好的酱油进行灌装,确保酱油的品质。
四、质量控制
1. 原料质量:严格控制原料的质量,确保原料的蛋白质含量、色泽、口感等符合要求。
2. 生产过程:严格控制生产过程中的各个环节,确保酱油的品质。
3. 发酵过程:严格控制发酵过程中的温度、湿度、通风等条件,确保酱油的品质。
4. 检测:对酱油进行定期检测,包括蛋白质含量、氨基酸含量、微生物含量等,确保酱油的品质。
5. 包装:严格控制包装材料的质量,确保酱油在运输、储存过程中的品质。
五、总结
酱油制造工艺是一门复杂的科学技术,涉及原料选择、生产过程、质量控制等多个方面。通过不断的研究和创新,酱油制造工艺得到了不断完善和发展。在今后的生产过程中,我们应继续提高酱油的品质,满足市场需求,为人们的生活提供更好的调味品。
3-1先进制造工艺

1
1第三章
先进制造工艺
机电工程学院
工业工程系
2本章主要内容先进制造工艺技术概述超高速加工技术21
4精密、超精密加工技术
53微型机械加工技术快速原型制造技术
3机械制造工艺:是指在生产过程中,改变生产对象的形状、尺寸、性能及相互位置关系的方法和过程,也称机械制造工艺过程。先进制造工艺技术概述1 一、机械制造工艺的定义及内涵
41.机械制造工艺的定义及内涵
¾毛坯成形——铸造、锻压、冲压、焊接、压制、烧结、注塑、压塑…¾切削加工——车、铣、刨、磨等常规加工及特种加工等。¾热处理及表面处理——热处理、电镀、转化膜、涂装、热喷涂…¾机械装配——把零件按一定的关系和要求连接在一起,组合成部件和整台机械产品,包括零件的固定、连接、调整、平衡、检验和试验等工作。铸造金属材料焊接锻压粉末冶金毛坯热处理切削加工零件装配机器
5机械加工方法按成型原理可分为:•受迫成形在特定边界和外力约束下成形,如铸造、锻压、粉末冶金和注射成形等;•去除成形将材料从基体中分离出去成形,如车、铣、刨、磨、电火花、激光切割;•堆积成形将材料有序地合并堆积成形,如快速原形制造、焊接等。•生长成型利用材料的活性进行成型的方法。如生物个体的发育。6去除成形
堆积成形生成成形受迫成形
2
7先进制造工艺技术是传统机械制造工艺不断优化和
发展后所形成的,包括常规工艺经优化后的工艺,以及不
断出现和发展的新型加工方法。二、先进制造工艺的技术体系概述1
主体技术先进成型技术精密、超精密加工技术超高速加工技术微细加工技术特种加工技术快速原型制造技术表面工程技术等
8¾采用模拟技术,优化工艺设计三、先进制造工艺技术的发展方向¾毛坯成型向近无余量及近无“缺陷”的方向发展应用模拟技术,可在计算机上虚拟显示材料热加工工艺过程,预测工艺结果,并可以对参数进行优选,提高制造质量和效率。使毛坯成型从接近零件形状向直接制成工件的精密成形或称净成形(无余量)的方向发展。•成形方法有:–传统方法:铸造、锻造、冲裁、焊接和轧制。–先进方法:熔模精密铸造、精密锻造、精密冲裁、精密焊接和精密切割等。
酱油制造工艺(3篇)

第1篇
摘要:酱油作为一种调味品,在我国有着悠久的历史。本文从酱油的起源、原料选择、发酵过程、生产工艺、质量标准等方面对酱油制造工艺进行了详细阐述,以期为酱油生产提供参考。
一、酱油的起源
酱油起源于我国,距今已有数千年的历史。最早可追溯到商周时期,当时的酱油主要用于祭祀和礼仪活动。随着时间的推移,酱油逐渐普及到民间,成为日常生活中不可或缺的调味品。
二、原料选择
1.大豆:大豆是酱油的主要原料,要求蛋白质含量高、脂肪含量低、无霉变、无病虫害。
2.小麦:小麦是酱油的另一种主要原料,要求蛋白质含量高、色泽白净、无霉变、无病虫害。
3.水:水质要求清洁、无污染,pH值在6.5-7.5之间。
4.食盐:食盐要求纯净、无杂质、无有害物质。
三、发酵过程
1.蒸煮:将大豆、小麦混合后,加入适量的水,进行蒸煮。蒸煮时间一般为2-3小时,使大豆、小麦中的蛋白质、淀粉等物质充分软化。
2.粉碎:将蒸煮好的大豆、小麦混合物进行粉碎,使其成为粉状物质。
3.制曲:将粉碎好的原料与曲霉混合,进行发酵。发酵过程中,曲霉分泌的酶类物质能将原料中的蛋白质、淀粉等物质分解成氨基酸、糖类等有益成分。
4.浸泡:将发酵好的原料浸泡在水中,使其充分吸收水分。
5.拌入食盐:将浸泡好的原料与食盐混合,搅拌均匀。
6.发酵:将拌入食盐的原料装入发酵池,进行发酵。发酵过程中,微生物的作用使原料中的蛋白质、淀粉等物质进一步分解,生成酱油的特有风味。
四、生产工艺 1.发酵:发酵是酱油生产的核心环节,发酵时间一般为6-12个月。发酵过程中,要严格控制发酵温度、湿度、pH值等条件,以确保酱油的品质。
2.提取:发酵完成后,将发酵池中的酱油提取出来,经过过滤、沉淀等工序,去除杂质。
3.调配:根据市场需求,将不同发酵时间、不同风味的酱油进行调配,以达到理想的口感。
4.杀菌:为延长酱油的保质期,需对酱油进行杀菌处理。
5.包装:将杀菌后的酱油装入无菌容器中,进行密封包装。
黑豆酱油的制作方法

黑豆酱油的酿造方法
黑豆酱油必须由大瓮历经180天日晒酿造而成,颜色深重,但入口不咸,微咸中带点甜味,酱香浓郁,色泽黑亮。
1、原料配方。黑豆50kg、面粉7.5kg、曲种适量、食盐5kg,盐水与原料比例为1.8:1。 2、工艺流程。选黑豆—浸泡—蒸煮—接种—制曲—洗霉—发酵—淋油—曝晒—积淀、灭菌—过滤—黑豆酱油包装。 3、制造方法:
(1)选豆。选择籽粒丰满、皮薄肉厚、新鲜、无霉变的小黑豆,破碎粒及杂质剔除。 (2)浸泡。将黑豆浸泡在水缸内,泡黑豆的水要足够,以防上部黑豆吸水不足,浸3小时后检查有70%左右黑豆粒膨胀、豆皮无皱纹时,停止浸泡,将黑豆从水中捞出。 (3)蒸煮。将泡好的黑豆用大火蒸到上大热气后,盖上盖。维持104℃蒸两小时,使黑豆细胞软化,蛋白质适应变性,淀粉糊状,产生少量糖类,既有利于霉菌滋生和发育,又有杀灭杂菌的作用。当黑豆散发出豆香味,有70%的黑豆粒能用手捻碎时,即可停止蒸煮。蒸豆时间不可过短或过长,温度不可过高或过低,蒸煮温度低、时间短黑豆“过生”,不利于霉菌发育,影响鲜味;蒸煮温渡过高、时间过长,黑豆易脱皮散瓣。
(4)接种、制曲。将蒸熟冷却后黑豆与面粉、曲种充分搅拌均匀,摊放在竹匾或曲盒中,移入29—30℃暖和室内制曲,经8—10小时后黑豆料温升至38℃左右,此时应通风,料温维持33℃左右。经16-18小时,待豆料上出现菌丝体,并有曲香味时,应将料翻搓一遍,把料摊成厚2-3cm的薄层,再过8天后二次翻曲。维持室温26—28℃,黑豆料温不超40℃。经过30小时后,现白色菌丝体,再延续培养24—48小时,生黄绿色菌丝,无夹心,具备正常曲香味,即成曲。
(5)洗霉。曲制好后,有苦涩味,须用清水洗霉。用水冲刷放在竹筐里的曲,减少曲的浸泡时间,以免粘在黑豆曲外的面粉脱落。
(6)发酵。将洗霉后的曲料静置在席上沉积发酵6-7小时,待白色菌丝长出,曲有香味时,将曲移入缸内,按料与盐水1:1.8比例,盐用水化开,将盐水倒入缸内,搅拌均匀,缸口用纱布罩上。经过90天的日晒夜露,发酵为成熟酱醪。
鲜豆渣制造酱油工艺初探
40 现代化农业 2006年第2期(总第319期)
鲜豆渣制造酱油工艺初探
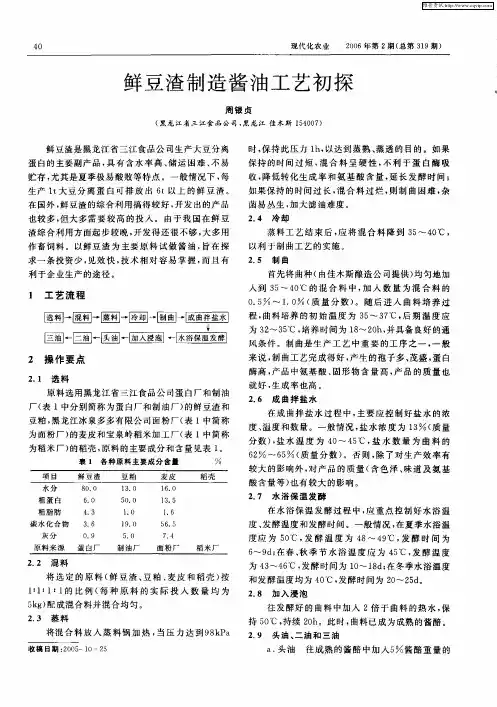
周银贞 (黑龙江省三江食品公司,黑龙江佳木斯154007) 鲜豆渣是黑龙江省三江食品公司生产大豆分离 蛋白的主要副产品,具有含水率高、储运困难、不易 贮存,尤其是夏季极易酸败等特点。一般情况下,每 生产1t大豆分离蛋白可排放出6t以上的鲜豆渣。 在国外,鲜豆渣的综合利用搞得较好,开发出的产品 也较多,但大多需要较高的投入。由于我国在鲜豆 渣综合利用方面起步较晚,开发得还很不够,大多用 作畜饲料。以鲜豆渣为主要原料试做酱油,旨在探 求一条投资少,见效快,技术相对容易掌握,而且有 利于企业生产的途径。 l 工艺流程 圆一回一圆一回一圈一匾囵 团一E 一圆一匝 圈一区噩噩 囹 2 操作要点 2.1选料 原料选用黑龙江省三江食品公司蛋白厂和制油 厂(表1中分别简称为蛋白厂和制油厂)的鲜豆渣和 豆粕,黑龙江冰泉多多有限公司面粉厂(表1中简称 为面粉厂)的麦皮和宝泉岭稻米加工厂(表1中简称 为稻米厂)的稻壳,原料的主要成分和含量见表1。 衰1各种原料主要成分含量
2.2 混料 将选定的原料(鲜豆渣、豆粕、麦皮和稻壳)按 l;1;1:1的比例(每种原料的实际投入数量均为 5kg)配成混合料并混合均匀。 2.3蒸料 将混合料放入蒸料锅加热,当压力达到98kPa 收稿日期:2005一lO一25 时,保持此压力1h,以达到蒸熟、蒸透的目的。如果 保持的时间过短,混合料呈硬性,不利于蛋白酶吸 收,降低转化生成率和氨基酸含量,延长发酵时间; 如果保持的时间过长,混合料过烂,则制曲困难,杂 菌易丛生,加大滤油难度。 2.4冷却 蒸料工艺结束后,应将混合料降到35~4O℃, 以利于制曲工艺的实施。 2.5 制曲 首先将曲种(由佳木斯酿造公司提供)均匀地加 入到35~4o℃的混合料中,加入数量为混合料的 0.5 ~1.0 (质量分数)。随后进入曲料培养过 程,曲料培养的初始温度为35~37℃,后期温度应 为32~35℃,培养时间为18~20h,并具备良好的通 风条件。制曲是生产工艺中重要的工序之一,一般 来说,制曲工艺完成得好,产生的孢子多、茂盛,蛋白 酶高,产品中氨基酸、固形物含量高,产品的质量也 就好,生成率也高。 2.6成曲拌盐水 在成曲拌盐水过程中,主要应控制好盐水的浓 度、温度和数量。一般情况,盐水浓度为l3 (质量 分数),盐水温度为4O~45℃,盐水数量为曲料的 62 ~65 (质量分数)。否则,除了对生产效率有 较大的影响外,对产品的质量(含色泽、味道及氨基 酸含量等)也有较大的影响。 2.7水浴保温发酵 在水浴保温发酵过程中,应重点控制好水浴温 度、发酵温度和发酵时间。一般情况,在夏季水浴温 度应为5olC,发酵温度为48~49℃,发酵时间为 6~9d;在春、秋季节水浴温度应为45℃,发酵温度 为43~46℃,发酵时间为1O~18d;在冬季水浴温度 和发酵温度均为4O℃,发酵时间为20 ̄25d。 2.8 加入浸泡 往发酵好的曲料中加入2倍于曲料的热水,保 持5o℃,持续20h。此时,曲料已成为成熟的酱醅。 2.9头油、二油和三油
酱油生产过程中的微生物变化

酱油生产过程中微生物种类和数量变化
一、酱油的生产工艺及定义
1、定义:酱油是以富含蛋白质的豆类和富含淀粉的谷类及其产品为主要原料,在微生物酶的催化作用下分解熟成,并经浸滤提取的调味汁液。
2、酱油的制造工艺
2.2酱油的分类
按工艺分类:高盐稀态发酵酱油 低盐固态发酵酱油
按使用范围分类:老抽酱油 生抽酱油
2.3 酱油的基本加工工艺
黄豆、麦仁 → 分别浸泡 → 分别蒸煮 → 出锅 → 降温 → 接种 → 分别入曲罐 → 保温 → 分别制曲 → 翻曲 → 通风培养 → 成曲 → 混合入曲 → 加入盐水 →保温发酵 → 淋浇 → 浸出 → 配兑→ 灭菌 → 灌装
→ 成品 → 入库
酱油酿造过程,是培养米曲霉在原料上生长繁殖的过程。也可以说酱油是曲霉、酵母及细菌等微生物综合发酵的结果,如酱油酿造中的制曲和发酵这两个主要工序就是繁殖和利用微生物的过程。在发酵期间所发生的一系列变化是很复杂的,概括起来说酱油酿造与微生物学和生物化学有着非常密切的关系。
二、酱油生产过程中的微生物
酱醅发酵靠曲霉、酵母及细菌的联合行动,在发酵过程中它们随发酵期的不同而减少或增多。由曲子带到酱醅中的酶及菌类,往往受食盐浓度及环境的影响。如好气而不耐高盐度的小球菌很快会死灭,枯草杆菌也不能繁殖,而只有芽孢留存着。与此相反的是耐盐性乳酸菌最初迅速繁殖,接着又下降,嗜盐足球菌及鲁氏酵母在酱醅中也会繁殖并发生变化。
参与酱油酿造的微生物主要有曲霉、酵母菌和乳酸菌,经过他们的一系列生化作用,共同完成酱油的发酵过程。菌种优劣取决酱油的色、香、味以及原料利用率的重要因素。
曲霉: 主要有米曲霉、黑曲霉、甘薯曲霉
米曲霉的生长温度:最适温度32℃~ 35 ℃,低于28 ℃或高于40 ℃生长缓慢,42 ℃以上停止生长。
酵母:酱醪(láo)中盐含量高,能在酱醪中生长的酱油酵母为耐盐性酵母。酵母菌与酱油的香味和气味形成有直接关系。
低盐固态法生产酱油的的工艺流程

低盐固态法生产酱油的的工艺流程
低盐固态法生产酱油的工艺流程
1. 引言
酱油是中国传统调味品之一,具有浓郁的风味和独特的口感。然而,传统的酱油生产工艺中使用的高盐含量,对于一些健康意识较强的消费者来说,可能存在一定的健康隐患。低盐固态法生产酱油应运而生,通过改良工艺,既能保持传统酱油的风味特点,又能减少食品中的盐分含量,进而满足现代人对健康食品的需求。
2. 工艺流程
低盐固态法生产酱油相较于传统的发酵酱油工艺有所不同,其工艺流程如下:
第一步:材料准备
选取优质的黄豆为主要材料,搭配适量的小麦或大米。黄豆经过去杂、浸泡、清洗等处理后,待水分饱和后进行磨浆,制成黄豆浆,以备后续使用。
第二步:固态发酵
将黄豆浆倒入专用的酱缸中,适量加入麦曲或稻糠等固态发酵剂。酱缸应具有良好的密封性,保证酱油发酵过程中的温湿度条件。缸口上覆盖酱曾,以便于控制空气流入。置于发酵室,保持稳定的温度和湿度,促使黄豆浆发酵。发酵时间根据所用酱曾种类和温湿度而定,一般在数月至数年之间。
第三步:压制提取
发酵结束后,将固体酱油经过压榨提取其中的液态部分。可使用机械压榨或手工操作,将固态酱油转化为液态酱油。压榨后的酱油保留部分固态颗粒物和菌体,增加其口感和风味。
第四步:过滤和调理
为了去除悬浮颗粒物和杂质,将酱油经过精细过滤,使其更加清澈透明。根据个人口味和市场需求,加入适量的食盐、麦芽糖或其他调味料进行调理。这一步可以根据制作人的经验和口味喜好进行灵活调整,以达到理想的口感和风味。
第五步:贮存和成熟
将调理好的酱油贮存在特制的酱缸中,进行两次发酵和成熟。这一过程通常需要数月至数年的时间,让酱油逐渐得到提纯和风味的升华。待酱油达到理想的质地和风味后,即可装瓶销售或存放备用。
3. 对低盐固态法的个人观点和理解
低盐固态法生产酱油是一种非常有价值的创新工艺,它不仅保留了传统酱油的特点和风味,还能减少食品中的盐分含量,符合现代人对健康饮食的追求。酱油作为传统调味品,经历了多年的发展和演变,低盐固态法的出现为酱油产业注入了新的活力。通过改良工艺和技术,制作出的低盐酱油既能满足传统风味的要求,又能适应现代人对健康和营养的需求。这种创新值得推广和应用,以带动整个酱油行业的发展,并满足广大消费者的需求。
酱油生产技术
1 (教案续页)
N0.____________
基 本 内 容 辅助手段、时间分配和补充内容
授课过程:
导入新课:
第六章 酱油生产
第一节 概述
一、我国酱油工业的发展和现状
酱油不是油!是一种液体溶液。
目前,我国酱油行业还是以天然古法酿造为主。国内酱油大厂多集中于南方,中国酱油市场四分天下的格局:以广东海天、致美斋为主的粤产酱油,以上海淘大、家乐、老蔡为主的沪产酱油,以雀巢美极、龟甲万、李锦记、加加、和田宽为主的外资酱油,以北京金狮、石家庄珍极、天津天立、福州民天、湖南双凤等区域性酱油为主的地产酱油。
中国调味品发展基本分为三个阶段
第一阶段:简单调味品——酱油、醋、酱,80~100度鲜度味精及天然香料。
第二阶段:高浓度及新颖调味品——酵母抽提物、动植物抽提物、HVP、HAP、120~400度鲜度味精。
第三阶段:调味料——各种鸡精、牛肉精、虾精、食用香精香料等。 这阶段的调味料用途广泛,包括用于烹饪及强化风味等。 优点:方便 快捷 开启即食、省时省事 增加食欲和享受感。
二、酱油的种类
1.按色泽分:
浓色酱油——呈棕红色或棕褐色,为我国酱油之大宗。(生抽)
淡色酱油——又称白酱油,呈淡黄褐色,产量较少。(老抽)2.按体态分:
液体酱油——为大宗产品
固体酱油——在液体酱油中加入蔗糖、精盐等,真空浓缩、加工定型而成。
粉末酱油——直接喷雾干燥而成。
3.按照酿造酱油的国家标准和配制酱油的行业标准分:
酿造酱油——按照发酵工艺分:高盐稀态发酵酱油,固稀发酵酱油,低盐固态发酵酱油(主要的)
配制酱油——以酿造酱油为主体,与酸水解植物蛋白调味液、食品添加剂等配制而成的液体调味品。
再配制酱油——酱油经浓缩、喷雾等工艺制成的其他形式的酱油,如酱油粉、酱油膏。
第二节 原料
机械制造工艺基础教案3
江苏省技工院校
教 案 首 页
授课日期
班 级 12高级工(3年)金属表面处理与加工
课题: §1-2 砂型铸造(二)
教学目的要求: 1. 如何造芯;2. 如何设置浇注系统和冒口、完成合型 3.了解几种特种铸造的工艺特点述。
教学重点、难点:如何设置浇注系统和冒口、完成合型
授课方法:
讲授法、研讨法、视听法
教学参考及教具(含多媒体教学设备):参考:《工程材料与机械制造基础》齐乐华 主编; 教具:多媒体
授课执行情况及分析:
板书设计或授课提纲
§1-2砂型铸造(二)
一、砂型铸造的工艺过程
1、制造模样与 (3)浇注工艺要求
2、制备型砂与芯砂
3、造型
4、造芯
5、合型
6、熔炼和浇注
(1)浇注系统
(2)冒口
教 与 学 互 动 设 计
教 师 活 动 内 容 学生活动内容 时间
组织教学
点名考勤、稳定学生情绪、宣布上课。
复习旧课
1.铸造定义:
答案:将液态金属浇注到具有与零件形状、尺寸相适应的铸型型腔中,待其冷却凝固,以获得毛坯或零件的生产方法,称为铸造。
2. 砂型铸造的工艺过程
答案:砂型铸造工艺过程:制造模样、制备造型材料、造型、造芯、合型、金属熔炼、浇注、冷却、落砂、清理及铸件检验等组成。
导入新课
通过上次课的学习,砂型制作过程中只是刚刚开始,后续工作还有哪些呢?今天我们继续学习。
酱油生产技术 2
1 酱油生产技术
§1酱油原料及处理
酱油是一种咸味调味品,它是以蛋白质原料和淀粉质原料为主料经微生物发酵酿制而成。
酿造方法
1. 传统 采用野生菌制曲、晒露发酵,生产周期长,原料利用率低,卫生条件差。
2. 现代,在原料、工艺、设备、菌种等方面进行了很多改进,生产能力有了很大的提高,品种也日益丰富。
分类
1. 酿造酱油
2. 配制酱油
3. 再配制酱油
营养成分 丰富
1. 蛋白质、多肽、aa等 7.5~10g,含糖2g以上(我国酿造酱油每100mL)。
2. V、磷脂、有机酸以及钙、磷、铁等无机盐 较丰富。
3. 多种调味成分 特殊香气、咸味、鲜味、甜味、酸味、酪氨酸等爽适的苦味,咸、酸、鲜、甜、苦五味调和,色香俱备。
一、原料P2
酿造酱油所需要的原料有哪几种?蛋白质原料、淀粉质原料、食盐、水及辅助原料。
蛋白质原料 大豆、脱脂大豆(豆粕、豆饼)
淀粉质原料 麸皮、小麦、米糠
选择原料有何要求?P2
①蛋白质含量较高,碳水化合物适量,有利于制曲和发酵;
②无毒无异味,酿制出的酱油质量好;
③资源丰富,价格低廉;
④容易收集,便于运输和保管;
⑤因地制宜,就地取材,有利于原料的综合利用。
(一)蛋白质原料P2
1、大豆
是黄豆、青豆、黑豆的统称,各地均有种植,尤以东北大豆产量最多、质量最优。
1)主要成分 蛋白质35%~40%,脂肪12%~20%,碳水化合物21%~31%,纤维素4.3%~5.2%,灰分4.4%~5.4%,水分7%~12%,还含有多种微量元素和维生素。大豆氮素成分中95%是蛋白质氮,其中水溶性蛋白质占90%,aa种类较全,含8种必须aa,尤其含谷aa量高。
2)选择 颗粒饱满、干燥、杂质少、皮薄新鲜、蛋白质含量高。
3)脂肪 未利用。故大多用脱脂大豆为酱油生产的蛋白质原料。
脱脂大豆按生产方法不同,分豆粕和豆饼两种。
从酱油发酵机理论证酱油发酵工艺应尽早改革(三)
2010年第1期 总第35卷 中国调味品 CHINA CoNDIMENT 探索与争鸣
从酱油发酵机理论证酱油发酵工艺应尽早改革(三)
黎景丽 ,文一斌 ,文一彪。
(1.广州致美斋食品有限公司,广州 510000;2.广东双星商贸发展有限公司,广州 510000;
3.广东南方电视台,广州 510000)
2.3.6.11蛋白质、脂肪与糖代谢途径相互关系
上述论述蛋白质、脂肪与糖代谢途径相互之间有
密切关系。它们的关系表现在生物体内进行相互转
变,但其程度大小见表6。
糖、蛋白质、脂肪代谢途径相互转变,相互制约和
殊途同归,表现在它们三者均能变为乙酰COA,并通
过三羧酸循环,氧化为H。O,CO ,能量。故三羧酸循
环不仅是糖、蛋白质、脂肪代谢途径三者互变的总枢
纽,而且是它们氧化供能的共同机制,三者都可以通过
三羧酸循环进行氧化,使生物体从中得到维持生命活
动所需的能量。若蛋白质代谢不足,糖代谢增加,相反
亦然。氨基酸的生物合成如无糖代谢供给适当的丙酮
酸(酮酸)亦不能正常进行。这就解释了酱油曲的原料
配比要有恰当的淀粉和蛋白质,酱油才好;脂肪的生物
合成亦需要糖代谢供给乙酰COA。糖代谢是三者代
谢的中心及能量(ATP)生成中心,微生物体进行生命
活动所需要的能量70 是通过糖代谢获得的,故糖代
谢是处在矛盾的主要方面。糖代谢失调或受阻碍,往
往引起某些代谢失常。
表6蛋白质、脂肪与糖代谢途径互变程度
a.糖转变为蛋白质的组成氨基酸
b.蛋白质转变糖
蛋白质转变为葡萄糖的化学步骤是先水解为氨基
酸,而大多数氨基酸又可通过氨基移换变为a-酮酸,经丙
酮酸或三羧酸循环再沿着丙酮酸羧化支路合成葡萄糖。
C.糖转变为脂肪 一+ 。
物L ̄mLt J
赫 \ 稍髋 、、 、礴酸烯醇式丙酮酸/
甘 二 — 甘油二酯一脂肪————__j
生基 丙 糖 -+酮 氨酸 酸 羧化支路及糖解逆转 甘油_+d一磷酸甘油 甘油二酯—] 脂肪。