
UG 3D拆模技巧
3D拆模技巧
、常见方法:也就是最基本的方法COPY SURFACE,只是如果用此方法分一些复杂模具会很麻烦。
、切割法:许多时候,当我们做好分型面后进行分模才发现分不开,并且出现了了许多绿线和红
点,这时可选择切割法。
具体做法是:直接将分型面复制一个后,往前模方向延伸到前模仁的厚度,
封闭起来生成前模仁,而后做一实体为后模仁,用分模切掉前模部分再分,用参考零件直接CUTOUT出
后模仁型腔来。
、精度修改法:当然针对2所出现的情况,也可采用精度修改法来解决。
适当地调整一下精度,也可解
决一些情况,还可在设计过程中调整模具精度和产品精度使之保持一致,最好是在CONFIG 中直接就设置
为产品精度和模具精度操持一致。
、补洞法:在做分型面时,不好去COPY SURFACE,直接将有破孔的地方做一些比较简单的曲面来堵住,
有时曲面不太好做,也可以直接长出一块0.01mm厚的实体来,然后用一些比较简单的大分型面就可分
出来。
、裙边法:对于大部分的壳体类产品,建议使用裙边来做分型面,这样不仅容易分模,而且做出来的分
型面比较美观。
、产品中做分型面法:有时直接在模具版块中做分型面分不出来的产品,换作到产品板块中去做分型面,
然后到模具板块中去分析,会比较容易分出(据了解有不少的高手就是用这个方法进行分模的)。
、体积块法:有时也可以用直接做体积块的方法来做,包括做成成品的体积块或先随意做成几个体积
块后,再进行体积块的分割与合并。
、调包法:有时用主分型面进行分模会出现分不开的情况,这时可试换一个分型面(如镶件,镶针或者
滑块)来分,往往就可以了。
、修改产品法:此法对那些用第三方软件做图转换的图档或产品曲面质量较差的产品较有用,可将产品
上一些局部的地方做适当的修改(但注意不能随意更改产品外观和功能部位),也可重新做一个PART来,
利用数据共享插入原产品的实体表面,缺点是在产品设变时模具文件不能再生变更。
、黄牛法:这个没有办法的办法,但保证可行,尤其对于那些产品造型质量特差且模具结构简单的
产品,与其绞尽脑汁来寻找分模的捷径不如老老实实做一回“黄牛”,把各个模具零件直接利用产品上的
曲面一个个地做出来(这种操作很繁琐但不巧遇到而且现有的计算机又不太好的情况下,这个可以保证可
行的)。
UG手机外壳拆模教程
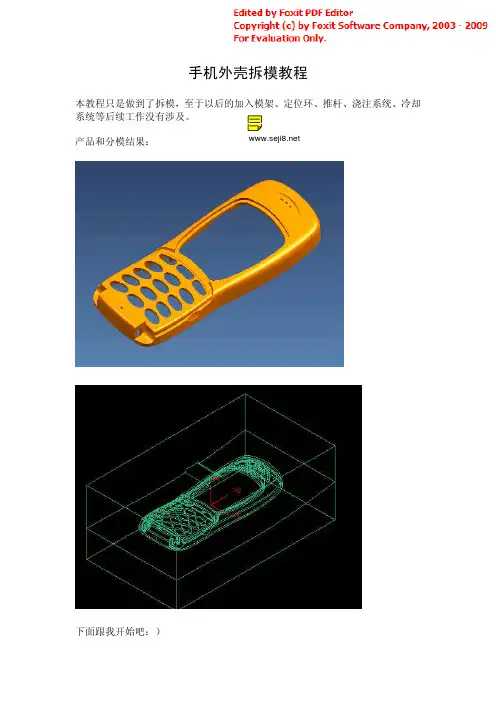
手机外壳拆模教程本教程只是做到了拆模,至于以后的加入模架、定位环、推杆、浇注系统、冷却系统等后续工作没有涉及。
产品和分模结果:下面跟我开始吧:)本页已使用福昕阅读器进行编辑。
福昕软件(C)2005-2010,版权所有,仅供试用。
1.1、启动UGMoldWizard1.2出现MW工具条1.3点击加载产品图标1.4选择产品等待加入,观察模型,在Proj Path目录名后键入\mold然后OK1.5观察WCS坐标符合Y轴沿长度方向,Z轴沿开模方向1.6做一模一件,点击设定模具坐标为当前坐标 1.7设定收缩率点击设收缩率为0.5%然后OK1.8点击设置成型镶件尺寸接受默认值1.9选择自动对中心Auto center1.10准备结束下面进入分型2.0选择分型图标去掉自动过程采用手动,点击分型线图标2.1搜索分型线,公差默认即可2.2应用系统搜索到的实体2.3这时自动修补按钮显示,产品有孔需要修补(本例子较简单可以用自动修补)2.4自动修补2.5系统修补完成,可以着色观察产品(这时产品顾问显示,可以查看报告)2.6BACK然后回到分型线对话框选择自动过度物体2.7过度物体,这时分型线的过渡段变为绿色2.8 OK后返回分型,点击分型面2.9创建分型面2.10选择拉伸方向(过度段有数字1和2,1为第一方向拉伸)3.1第一方向为XC付向(别忘了在X值前加“-”)3.2拉动滑条使面超过分型线3.3同样第二方向也是XC付向 3.4之后OK3.5系统会给出两种结果,上面的是正确结果(用Flip Trimmed Sheet选择)3.6回到创建分型对话框,可以着色观察分型面3.7查看分型面是否是单一曲面选择缝合分型面,这时分型面高亮为红色并且单一3.8 返回,使用自动分开型芯和型腔3.9系统自动分型等待一会儿,分型完毕4.10可以在window下拉菜单选择要查看的型芯和型腔4.11最终装配图为:。
UG 3D 拆模

6
拆模前的准備工作
一.產品檢討. 二.拔模. 三.放縮水. 四.開始拆模.
7
拔模
Think3在做拔模時,必須指定基準面,拔模面,以
及拔模角度三個變數。 如果成品曲面較複雜時,拔模的指令無法使用時,可以使 用 Global Modeling的曲面編輯功能做拔模。
8
簡單的拔模
基準面
拔模面
9
會出問題的拔模狀況
3D 拆模
何謂3D拆模
所謂3D拆模就是 將原始的3DModel 加上塑膠的縮水率 後,利用 計算機中 的軟件 將產品拆 分為公,母模仁,斜 梢,滑塊,入子…等 等.是一種從無到 有的輔助性工作.
母模仁
公模入子 套筒,芯子 成品 斜梢
斜梢
公模仁2Leabharlann 滑塊實體拆模與曲面拆模
實體拆模
利用 CAD 的實體計算功能拆出公母模仁 曲面拆模 利用人為判斷將公母模仁的成品面補上
4
實體拆模的優劣點
優點: 用實體拆模所拆出的3D檔,模仁及入子等零件不會有 破面,減少 CAM 程式編程前檢查 Model 破面的時間, 也可以減少我們自己合并實體的時間. 缺點: 1.有時因轉檔的問題,造成3D某些几何上的錯誤,使之不 能夠用布林運算將型腔做出,從而無法拆模.(用PRO/E 拆模時較為明顯) 2.當拆一些比復雜的斜梢與滑塊時,便失去了立場.(實體 只能長一些比較規則的形狀去做布林運算.)
15
曲面拆模
一. 鋪設分模面 二. 鋪設靠破面 三. 選取母模面(或公模面) 四. 做出公,母模仁.
16
如何用曲面拆模法拆滑塊(實例)
一.確定滑塊的位置. 二.將成品上的倒勾面COPY下 三.將滑塊直接用曲面做出來. 四.將滑塊曲面組合成實體. 五.將滑塊COPY一份. 六.用布林相減運算將滑塊的位置做出來. 七.將滑塊貼上.
ug分模技巧方法(一)

ug分模技巧方法(一)UG分模技巧介绍UG分模是一种常用于CAD设计软件的技术,它可以帮助创作者快速、精确地创建复杂的模型。
本文将详细介绍UG分模的各种方法,希望能够帮助读者掌握这一技术。
基本概念UG分模是指将一个整体模型分割成多个部分,以便于设计和生产过程的管理。
在UG软件中,我们可以利用一些工具和技巧来实现这一目标。
方法一:分割面1.创建一个适合于分割的面。
2.使用“切割面”功能将模型与分割面进行切割。
3.分割后,可以分别编辑每个部分,实现不同的设计要求。
方法二:融合与去除1.创建一个与模型重叠的几何体。
2.利用“布尔运算”功能,选择合适的操作符进行融合或去除操作。
3.融合与去除后,可以得到新的模型。
方法三:组件分离1.选择需要分离的组件。
2.使用“分离组件”功能,将选中的组件分离出来。
3.分离后,可以对不同的组件进行独立的编辑和分析。
方法四:平面分割1.创建一个合适的平面。
2.利用“切割面”功能,将模型与平面进行切割。
3.切割后,可以对每个部分进行独立编辑和分析。
方法五:转换和组装1.将整体模型分别转换为多个组件。
2.利用“装配”功能,将组件按照设计要求组装在一起。
3.组装后,可以对不同组件进行独立的编辑和分析。
总结通过UG分模技巧,创作者可以更加灵活、高效地进行设计和制造。
本文介绍了几种常用的分模方法,包括分割面、融合与去除、组件分离、平面分割和转换与组装。
读者可以根据具体需求选择合适的方法来实现模型的分割与编辑。
希望本文对读者有所帮助。
注意:本文仅供参考,请在使用UG软件进行分模操作时,务必充分了解和熟悉软件的操作规则和安全注意事项,以确保工作的顺利进行。
方法一:分割面•创建一个适合于分割的面。
•使用“切割面”功能将模型与分割面进行切割。
•分割后,可以分别编辑每个部分,实现不同的设计要求。
方法二:融合与去除•创建一个与模型重叠的几何体。
•利用“布尔运算”功能,选择合适的操作符进行融合或去除操作。
UG建模-手机壳三维图分解
1-3 创建手机后壳的侧面外形草图
新建工作图层2,绘制草图如下。直线一端点与坐标点重 合,另一端点与圆弧相切。
1-4 创建手机后壳底面曲面
用“拉伸”命令,拉伸上页草图,双向各拉伸80mm.
1-5 创建手机面壳外形草图
新建工作图层3,选择YC-ZC为作图平面。绘制草图如下。几段 等半径圆弧相互相切过渡,其中第二段圆弧端点在基准面上。
R290
1-5 绘制外形扫描曲面的剖面线草图
新建工作图层设为第7层,选择XC-ZC为作图平面。绘制草图如 下。圆弧的中心在基准轴YC上。
注意轴的方向
此尺寸为28
草图 视图
1-6 创建手机面壳扫描曲面
将第3层设为工作图层,100层和7层可选。
* 创建曲面 单击
选择橙色曲线,按两次确定,再选蓝色曲线,一直按确定到出现曲面为止。
UG产品设计之三
手机壳三维图
1-1 创建手机外形草图
新建文件 Mobile
在图层100新建 三个基准面和
基准轴
设工作层为1,按右图 所示画手机外形草图 (设XC-YC为作图面)
小技巧:画草图时请尽量画出与要求 的尺寸接近,避免修改尺寸时图形变 形太大
1-2 创建手机外形实体
单击 选刚画的草图拉伸 50mm高实体,并 添加两处 R150.(蓝色所示)
1-7 修剪实体
将第1层设为工作图层,2层可选,其他层隐藏。
运用此命令修剪实体
确定修剪方向后点确定。 方向如下图
按此图标,选 择扫描曲面
按此图标,选择拉 伸实体
1-7 修剪实体
将第1层设为工作图层,3层可选,其他层隐藏。
运用此命令修剪实体
运用上页相同做法完成面 壳曲面的修剪
塑胶模具设计总结UG分模方法及技巧,你会几个?
塑胶模具设计总结UG分模方法及技巧,你会几个?塑胶模具设计总结UG分模方法及技巧,你会几个?1.L法:也就是最基本的方法COPYSURFACE,这是一位台湾教授教材上讲得最多的一种方法。
2.切割法:许多时候,当我们做好分型面后进行分模才发现,分不开并且出现了许多绿线线和红点点,这时我们可选择切割法,具体做法是:直接将分型面复制一个后往前模方向延伸到前模仁的厚度,封闭起来生成前模仁,而后做一实体为后模仁,用分模切掉前模部分,再用参考零件直接CUTOUT出后模仁型腔来。
3.当然针对2所出现的情况,也可采用精度修改法来解决,适当的调整一下精度,也可解决一些情况,还可在设计过程中调整模具精度和产品精度保持一致,(最好是在CONFIG)中直接就设置为产品精度和模具精度保持一致。
4.补洞法:在做型面时,不要去COPY SURFACE(推荐使用),直接将有破孔的地方做一些比较简单的曲面来堵住,有时曲面不太好做也可直接长出一块0.01mm厚的实体来,然后再一些比较简单的大分型面来就可分出来。
5.裙边法:对于大部分的壳体类产品,建议使用裙边来做分型面,这样不仅易分模而且往做出来的分型面比较漂亮。
6.产品中做分型面法:有的时候就是很奇怪的事,直接模具版块中做分型面分不出来的产品,换作到产品板块中去做分型面,然后到模具板块中去分模会比较容易分出,据了解有不少的高手就是用这个方法进行分模的。
7.体积块法:有时也可用直接做体积块的方法来完成,包括做成成品的体积块和先随意做成几个体积块后再进行体积块的分割与合并。
8.调包法:在某些时候,当用主分型面进行分模时会出现分不开的情况,但不要轻易放弃,试换一个分型面(如镶件.镶针或者滑块)来分一下也会出现惊喜的。
9.修改产品法:此法做法是针对于一些用第三方软件做图转换的图档和一些产品曲面质量较差的的产品较有用.可将产品上一些局部的地方做适当的修改,但要注意不能随意更改产品外观和功能部位.也可重新做一个PART来,利用数据共享插入原产品的实体表面,不足是在产品设变时模具文件不能再生变更。
UG3D分模

分模的一个观念就是让前模尽量的简洁分模前要确定开模方向,有骨位看骨位,没骨位看孔位。
手动+自动分模:(补面)1调入产品2设置坐标,产品的中心(用模具工具里面的边界盒,选四边的最大边界和分型面,不要偏移,用点集里的曲面上的百分点来找到箱体的中心店点,并把此点移到绝对原点,当然也可以用其他的方法)3放收缩(用比例放大,一定要记得放)4补面(注意补面的一些技巧,有的地方需要桥接的)5分割要分割的面(主要是分割凸凹模的公共面,可以首先通过自己的判断,要么在下步的设置区域颜色的时候可以进一步检查并修改)6设置区域颜色(通过注塑模导向-----分模------设计区域-----指定开模方向------选择产品------设置区域颜色-----把凸凹模的颜色区分好,如果存在公共面则需要退回分割后再次进入时------仅编辑)7抽取区域颜色,(抽取区域和分型线------相连的区域面------选定产品外形面即凹模的面,此面默认在29层)8创建分型面。
拉伸(注意拉伸的技巧,不要出现尖角,所以有些地方需要延伸了才能拉伸,有些地方需要做盒子填起来,有些在两个方向的交接处不能拉伸,要用做面单独做出来。
但是分型面一定要有平面才行)9缝合拉伸的,补的,抽取的(缝合后用分析-----检查几何体----片体边界-----如果只有外围有红色的点,集缝合成功,如果内部还有红色的点,就必须通过修剪,它的方法使之缝合好。
)10创建毛坯(分割为整数,通过定义X Y Z基准平面偏移得到,当2D做好后可以通过导入2D来拉伸模仁)11毛坯差集产品(用毛坯减产品,)12大分型面分割毛坯13如果用大分型面分割不了毛坯,那么我们就后退,退到毛坯没有和产品差集的那一步,那么反过来,先用大分型面分割毛坯,这步一般都会成功的,再用下模和产品差集。
14记住:在抽取产品的外表面时,一定是最大外形面(即凹模的面)用实体;它的原理就是把那些孔用实体补起来相减,要放在前模的那么后模就要和产品接顺,反之亦然。
UG拆铜公(电极)注意事项
UG拆铜公(电极)注意事项我们在拆电极前首先要考虑电极的方向性问题,所以事前必做的步骤是选一大平面为Z轴的基准面,写上DATUM英文,另倒一斜角作X Y轴的方向角。
我们在拆电极前首先要解公司用料情况,尽量做到物尽其材,进口铜较一般标准单边减1mm至1.5mm已足够,国产锻打铜做得较不标准建议单边减2mm较妥, 还有最重要的较表位,如公司条件较好的话XY轴较表位预设单边8mm左右,最少不能低于5mm,方便较表通过。
电极的基座相当重要,很多拆组合电极的同袍应该遇到利用线切割清除刀具不能加工的地方(下右上图属典型须用线切割清角的电极),这时须要用基座进行分中碰数,还有利用线割铜丝(慢走丝EDW)和基座调节电极的垂直度,这时基座重要性离就突现出来了!以三角形(勾股定理)为例:如股和弦的夹角(tan)设一小小角度,将弦越拉长,勾的长度亦跟随变化大家可以随便摆个工件在机床做个试验,用较表移动2mm可看到表针移动很少,移到50mm时表针变化很大,证明角度和长度关系重要吧,从这一实验可以证明电极的基座多么重要!基座越厚调节电极的垂直度越准,建议设置15mm以上,当然有些山寨厂要省铜料的话我无话可说。
EDM冲水位高度的预设也要注意,在工件最高处加5mm以上较妥,这样方便火花机加工时冲走残渣,大家不要小看这环,EDM放电加工时会产生残渣,如果不能及时冲走碳粉的话会,EDM的二次放电会损伤电极,更致命的是积碳造成工件损坏!!!特别是加工深骨位(加强筋之类),由于积碳造成大肚倒扣,注塑时会出现粘模现象,本人就有切肤之痛(由于偶做模由底层学徒做起),当然前模影响就更不用说了,相信做过模具的同袍应有深刻的体会!!!所以冲水位也不能勿视。
拆电极X.Y.Z三轴偏移尺寸有两种方法,一种方法是以电极边沿最大点均匀放大,结果是出现小数点,第二种方法三轴预设整数不考虑电极边沿均匀放大问题,好处是EDM加工时不会因有小数点移错尺寸,减少出错机会所以推荐第二种方法。
UG模具设计实用技巧
UG模具设计实⽤技巧UG 模具设计实⽤技巧⼀.布尔预算失败的问题及解决⽅法在操作UG软件的过程中,经常遇到布尔预算⽆法求和求差裁减及分割失败等问题,尤其是3D曲⾯数据被破坏的情况下,分模设计⾏位斜顶等也是如此。
⼀般可以采⽤以下⽅法解决:1.将⼯具体的⾯移动或偏移少许距离(移动或偏移的距离要⼤于软件公差,同时要保证加⼯精度)如果过⼤可以在操作成功后再减回相应数据。
2.⽤线框显⽰所操作的对象,然后再做布尔运算(或裁减分割)。
如果失败,软件会⾃动将问题区域显⽰为红⾊,可将问题区域分割开来(即分成两部分),再作布尔运算,然后抽取问题区域⾯单独处理,缝合,再补上去即可。
此⽅法可以解决⼤部分布尔运算失败问题。
3.形状相对⽐较复杂(如烂⾯),可将部件全部抽取成相同类型曲⾯,然后再缝合成实体。
这种⽅法⼏乎可以解决所有加减失败问题,但也最⿇烦,所以⼀般情况下不建议采⽤。
4.实⽤缝合的⽅式增加两个实体先选共同⾯,再调整公差来缝合,但这种⽅式会给后续操作代带来⿇烦。
注意:a.布尔运算若产⽣多个体,将会丢失参数。
b.⽤⽚体裁减实体时,在实体区域或⽚体区域不能出现‘边界’或‘⾯⾃交’问题,可⽤[分析-检查⼏何体]的[⾯-⾯相交]和⽚体/边界选项检查出来。
c.布尔运算不能有‘零厚度’现象产⽣d.布尔运算中,可以采⽤‘⾯-⾯’‘⾯-实体’,这两个选项在分模中补⾯⾮常⽅便。
5.修复⼏何体操作:[⽂件]-[导出]-[修复⼏何体]。
内定公差为0.5mm,有时可适当的调⼤些。
指定导出的PRT名,然后打开导出的PRT档再进⾏布尔操作即可。
这个操作简单实⽤,可解决半数布尔运算出错问题。
推荐为⾸选操作。
/doc/71c51c1db90d6c85ed3ac604.html /thread-60605-1-1.html.6.布尔运算时保留⼯具体与⽬标体,操作完成后去除参数⼯具体与⽬标体,或隐藏,移动⾄宸。
⼆.UG产品破孔修补采⽤分析-检查⼏何体-⽚体边界找到破孔的位置操作⽅法如下:1.⾯剪⾯,⾯剪实体A.抽取破孔周边⾯,将其参数移出,然后⽤布尔运算,求差的⽅式,将破孔周边⾯去掉再将抽取的⾯缝合上去(必要时,可将缝合公差稍做调整);B.可以将抽取的⾯扩⼤或修剪,再缝合.如果布尔运算失败,可将破⾯周边的⾯都做抽取,再布尔运算,复制已抽取的⾯,处理破⾯,再缝合2.裁剪⽚体A.抽取破⾯或周围的⾯作备份。
模具设计中3D拆模中及倒勾及拆法
倒勾處理(滑塊)一‧斜撐銷塊的動作原理及設計要點是利用成型機的開模動作,使斜撐梢與滑塊產生相對運動趨勢,使滑塊沿開模方向及水平方向的兩種運動形式,使之脫離倒勾。
如下圖所示:上圖中:β=α+2°~3°(防止合模產生干涉以及開模減少磨擦)α≦25°(α為斜撐銷傾斜角度)L=1.5D (L為配合長度)S=T+2~3mm(S為滑塊需要水平運動距離;T為成品倒勾)S=L1*tgα-δ/cosα(δ為斜撐梢與滑塊間的間隙,一般為0.5MM;L1為斜撐梢在滑塊內的垂直距離)二‧斜撐梢鎖緊方式及使用場合簡圖說明適宜用在模板較薄且上固定板與母模板不分開的情況下配合面較長,穩定較好適宜用在模板厚、模具空間大的情況下且兩板模、三板模均可使用配合面L≧1.5D(D為斜撐銷直徑)穩定性較好適宜用在模板較厚的情況下且兩板模、三板板均可使用,配合面L≧1.5D(D為斜撐銷直徑)穩定性不好適宜用在模板較薄且上固定板與母模板可分開的情況下配合面較長,穩定較好三‧拔塊動作原理及設計要點是利用成型機的開模動作,使拔塊與滑塊產生相對運動趨勢,撥動面B撥動滑塊使滑塊沿開模方向及水平方向的兩種運動形式,使之脫離倒勾。
如下圖所示:上圖中:β=α≦25°(α為拔塊傾斜角度)H1≧1.5W (H1為配合長度)S=T+2~3mm(S為滑塊需要水平運動距離;T為成品倒勾)S=H*tgα-δ/cosα(δ為斜撐梢與滑塊間的間隙,一般為0.5MM;H為拔塊在滑塊內的垂直距離)C為止動面,所以撥塊形式一般不須裝止動塊。
(不能有間隙)四‧滑塊的鎖緊及定位方式由于制品在成型機注射時產生很大的壓力,為防止滑塊與活動芯在受到壓力而位移,從而會影響成品的尺寸及外觀(如跑毛邊),因此滑塊應采用鎖緊定位,通常稱此機構為止動塊或后跟塊。
(撥塊一般不需加后跟塊)常見的鎖緊方式如下圖:(超連接到標準件)簡圖說明簡圖說明滑塊采用鑲拼式鎖緊方式,通常可用標準件.可查標準零件表,結構強度好.適用于鎖緊力較大的場合.采用嵌入式鎖緊方式,適用于較寬的滑塊滑塊采用整體式鎖緊方式,結構剛性好但加工困難脫模距小適用于小型模具.采用嵌入式鎖緊方式適用于較寬的滑塊.采用拔動兼止動穩定性較差,一般用在滑塊空間較小的情況下采用鑲式鎖緊方式,剛性較好一般適用于空間較大的場合.五.滑塊的定位方式滑塊在開模過程中要運動一定距離,因此,要使滑塊能夠安全回位,必須給滑塊安裝定位裝置,且定位裝置必須靈活可靠,保證滑塊在原位不動,但特殊情況下可不采用定位裝置,如左右側跑滑塊,但為了安全起見,仍然要裝定位裝置.常見的定位裝置如下:簡圖說明利用彈簧螺釘定位,彈簧強度為滑塊重量的1.5~2倍,常用于向上和側向抽芯.利用彈簧鋼球定位,一般滑塊較小的場合下,用于側向抽芯.利用彈簧螺釘和擋板定位,彈簧強度為滑塊重量的1.5~2倍,適用于向上和側向抽芯利用彈簧擋板定位,彈簧的強度為滑塊重量的1.5~2倍,適用于滑塊較大,向上和側向抽芯.六‧滑塊入子的連接方式滑塊頭部入子的連接方式由成品決定,不同的成品對滑塊入子的連接方式可能不同,具體入子的連接方式大致如下:簡圖說明滑塊采用整體式結構,一般適用于型芯較大,強度較好的場合。
ug分模技巧方法
ug分模技巧方法UG分模是一种将复杂的物体分成多个简单模块,并使用加工技术将其制作出来的方法。
UG分模技巧是一项关键的技术,对于提高产品的制造效率和质量至关重要。
下面将介绍一些常用的UG分模技巧和方法。
1.确定产品的分模方式:UG软件提供了多种分模方式,包括侧向分模、上下分模、前后分模等。
根据产品的形状和复杂程度,选择合适的分模方式进行操作。
2.创建分模轴线:在进行分模之前,需要创建合适的分模轴线来确定分模方向。
分模轴线通常沿着产品的对称轴线或者主要特征线方向进行设置。
3.创建分模面:在确定了分模轴线之后,可以创建分模面。
分模面用于将产品分成两个或多个模块,并且需要满足分模面的形状要求,如光滑、无断裂等。
4.分离模块:通过创建切割面、分离线等操作,将产品分离为多个模块。
在进行分离操作时,需要确保分离面的顺滑和分离线的准确性。
5.配置分模件:根据产品的要求和分模方式的不同,需要配置不同的分模件,如活动模块、固定模块等。
分模件的设置需要考虑到产品的形状和加工工艺的要求。
6.添加导向柱和导向套:在分模件中添加导向柱和导向套,以确保模块的准确对位和相对运动的稳定性。
导向柱和导向套的设置需要考虑到产品的负载和制造精度等因素。
7.考虑模具的拆卸和装配:在进行UG分模设计时,需要考虑模具的拆卸和装配过程。
在设计过程中需要留出足够的空间,以便于模具的拆装操作和模块的相对位置调整。
8.进行模具装配和模块调试:完成分模设计之后,可以进行模具装配和模块调试。
在装配过程中,需要确保模具各部分的正确安装和调试,以确保产品的加工质量和模具的使用寿命。
以上是一些常用的UG分模技巧和方法,通过合理应用这些技巧和方法,可以提高产品的制造效率和质量。
当然,UG分模技巧的应用需要结合具体的产品形状和制造要求来进行操作,不同的产品可能需要不同的分模方式和模块设计。
因此,熟练掌握UG软件的分模功能和相关操作技巧是非常重要的。