
宝钢连铸中间包滑板的使用问题研究
宝
钢
技
术
20 07年第 6期
宝钢连铸中间包滑板的使用问题研究
沈 钟 铭
( 宝钢分公 司 炼钢 厂 , 上海
204 ) 0 9 1
摘要 : 综述 了宝钢 连铸 中间包滑板在使 用中较 易发 生的滑程熔损 、 滑板 间渗钢 以及 镶锆环 滑板锆环破碎
另 外 , 板表 面平 整度 的波 动虽然 概率 较小 , 滑 但 不排 除个 别现 象 , 整 度 不 够也 是 此 类 渗 钢 的 平
隐患 。
1 2 2 保证 滑板 质量措 施 ..
锆质 镶嵌 环是 以氧 化锆 为 主原料生 产 的耐火 制 品 。氧化锆 的 晶型有 三种 : 单斜 型 、 四方 型和立 方 型 。氧化 锆 加 热 到 110 左 右 时 , 斜 型转 7 ℃ 单
宝
钢
技
术
20 0 7年 第 6期
提 供 了支撑 。但 由于该 套快 换机 构结 构及 面压 系
滑 板 表面平 整度 及快换 机 构安装 后滑 板 问平 行 度 的重要 性不 言 而 喻 , 现 场 抽查 滑 板 平 整 度 于
如表 1所示 , 厚度 差最 大 的一块 14 m, .4m 均值 为
上滑板号 大头厚度
小 头厚度
中部厚度 最大差值
针 对 以上 的机 构 特 点 , 时使 用 管 理 中从 以 平
下 方 面重点 控制 :
() 1 机构 面压 弹簧 片 的使 用管 理 严 格按 照相
上滑 板上 表 面铺 有 一 层 硬 质 耐火 纤 维 , 种 这 关 规 程执行 ;
变 成 四方 型 , 同时伴 随 7 的体 积 收缩 , 一 变化 % 这 是 加 热 收 缩 J 而 冷 却 时 膨 胀 , 于 未 变 形 的 , 对 ZO r 烧 结 体 冷 却 时 所 形 成 的可 变 拉 伸 压 力 会使 其 破碎 。 由于 ZO r 的多 晶转变 , 并伴 随 有体 积 效
1 中 间包滑板 使用 存在 的 问题 1 1 滑 程熔 损 .
质, 而在浇 注 一些 品种 钢 时 , 钙 处 理 钢 、 如 电工 钢
等, 则使用抗侵蚀、 耐冲刷性能较好的镶锆环滑板。 目前 中间包 滑板使 用 性能 稳定 , 常率 较低 , 通 异 普
钢 最高 连浇 炉数 达 到 了 2 O炉 (0 钢 包 ) 低 氧 30t , 电工 钢最高 8炉 连浇 ( 环 滑板 ) 钙 处 理钢 也 有 锆 , 过 7炉连浇 的记 录 ( 锆环 滑 板 ) 。然而 , 于滑 板 基 在浇 钢过程 中对 安 全 生 产 的 重要 性 , 以及 其 仍 然 是一 些 品种 钢 提 高连 浇 炉 数 的瓶 颈 环 节 , 板 在 滑 使 用 过程 中的异 常 和材 质性 能 的 提高 、 形 尺寸 外
关键 词 : 连铸 ; 中间 包; 滑板 ; 环 锆 中图分类号 :F4 . 文献标识码 : 文章编号 :0 8— 76 2 0 )6— 0 8— 4 T 3 16 B 10 0 1 ( 07 0 04 0
Re e r h o e o s a c n Us f Tund s Ud t n Ba se l ih S e Ga e i o t e
0 前言
中间包 滑板 的使用条件极 为苛刻 , 时期承受 长 钢 液的化学侵蚀和 物理冲刷作用 、 激烈 的热 冲击 和 机械磨损 作用 ; 为实 现 自由开 闭控制 钢 流 的功 能 , 滑 动面 平整度 及 尺寸要 求严 格 ; 全系 数要 求高 , 安 滑 板一旦 在 浇钢 中 出现 异 常 , 常 导 致 钢 水 的泄 通 漏, 造成 异常 终浇 , 时威胁 到浇 钢作业 的安 全 。 同 宝钢连 铸中 间包滑 动水 口机构 采用 的是三 层
滑 板在滑 程 和注孔 无异 常熔 损 的情 况 下发生 间 隙 渗钢。 中滑板定 位块 的焊 接质 量也 有关 系 。中滑板
等步骤 , 绝安装 过 程给 面压造 成 的负 面影 响。 杜
1 3 锆环 和 吹氩环 的碎 裂 . 此类异 常与滑 程熔损 中所表 现 的滑 板开 度逐
渐降低不 同 , 其滑 板 开度有 一 个 突 降现 象 , 至 降 甚
滑板 系统 , 中滑 板 自动抽 动控 流 , 材质 采 用铝 碳 锆
的精度 , 始终是中间包耐材工作 中的重点之一 。 本文 主要 针对 近期宝 钢连 铸 中间包 滑板 在生
产使 用 中具有 代表性 的 滑程熔 损 、 滑板 间渗 钢 、 滑 程( 环) 锆 开裂破 碎 等异 常 现 象作 一 总 结 归纳 , 分 析其 原 因 , 出可行 的应 对措施 , 提 希望在 生产 中减 少类 似异 常 , 为连 铸 中 间包 滑板 的应 用 经 验 和水 平做 一积 累和 提高 。
组装 结构 在滑 板使 用 中仅 能依 靠纤 维变 形微 量调
节厚 度 , 当滑板 滑 程 方 向厚 度 相 差 达 到 一定 程 度
( ) 固 螺 栓 所 使 用 的 力 矩 扳 手 设 定 在 2 紧 3 g确保 3 N的设定 面压 , 5k , 5k 并且 定期 校验 ; () 3 滑板 安 装质 量 与 面压 的保 障也 是 密 不可 分, 通过相关规 程对滑板安 装方式及作 业 手顺 做 出
0. 73 mm 。
统的特点 , 滑板问密封面压富余不足 , 也是导致此 类 渗钢 的原 因之一 。 该快 换 机构 滑板 面压 由片 式 弹 簧提 供 , 于 位
下 框架 两侧 各两 组 , 组 由 3片带 有 弧 度 的钢 圈 每 构 成 。这种 弹簧较 传 统螺纹 弹簧 有更 高 的倔强 系 数, 变形 范 围小 。因此 当滑 板 系统 在高 温 环 境 下 使 用 时 , 滑板纤 维贴 面收缩 变 形 , 上 以及滑 板 问滑 板 油厚度 收 缩 , 可 引起 片式 弹簧压 力释 放 , 均 降低
了滑板 问面 压 , 而导 致钢 水渗 出。 从
12 4 保 证 机 构 面 压措 据
T b e 1 D t ft e p ae S s r c a n s a l aa o l t ’ u f e f t e s h a l mm
等异常情况 , 滑板本 身质量和 实际操作 可能存在 的问题入 手, 从 分析 了导致这些异常 的原 因, 并提 出了优化材 质体 系及 滑板 结构、 控制滑板表 面平整度 、 加强使 用过程 中的安装精度等应对措施 , 对连铸 中间包滑板 的应用
经 验 积 累和 水 平提 高有 一 定 的 促 进 作 用 。
1 1 1 滑程 熔损 原 因分析 . .
化 学 侵 蚀 : 钙 处 理 钢 水 中 , 于 游 离 钙 在 由 [ a 的存 在 , 中一 部 分 与钢 水 中 的游 离 氧 [ c] 其 0]
沈钟铭
学士
18 9 0年生
20 04年毕业于 同济 大学 现从 事耐 2 6 9 2 6 49 7
此类熔 损 目前 主要 发生 在一 些 品种 钢如 钙 处 理钢 的浇铸 中 , 在浇钢过程 中表现 为滑板 开度 通常 随浇铸 时间 的增加 逐步减小 , 小幅度 明显 大于 且减
正常情况, 严重者到后期, 滑板开度降至 O 即滑板 ( 全 闭 )但 仍 有钢 水通 过 。 滑板 拆 下 后 , 以看 到 , 可 滑 板表 面滑程 呈 现 出“ 马蹄 形” 损 , 图 1 熔 如 。
详细规定 , 强调 盖板螺栓 紧 固方式及 中滑板 的试滑
时 , 直接 影 响到上 、 将 中滑板 间 的密 合 。随着 浇铸 时间的延长 , 当滑 板 滑 程增 加 , 中 间包 吨位 降 或 低 , 速提 高 引起 的上 、 拉 中滑 板重 合 度 变化 , 上滑 板 整体厚 度不 均 匀 的作 用 显 现 , 致 浇 铸 数炉 后 导
Sh n Zh n e o gmi g n
( tema igPa t B ote a c S a g a 0 9 1 C ia Sel kn ln , a s l e Brn h, h n h i 0 4 , hn ) 2
Ab t a t S me d fc s s c s e o in o h l p g ,se lla a e ra a e o etp e n o - p e i sr c : o ee t ,u h a r s ft e s p a e t e k g ,b e g f h p d a d n n t p d zr o i e k t i i - c n arn sb t e l eg t lt s fB o te ’ o t u u - a t g t n ih, x u o i g ewe n si ae p ae a se l Sc n i o sc i ds a e s mmaie ,Ca s st a e d t h i d o n s n u r d z u e h t a o te l d fc s i e q a i f h l e g t s l a d o e ain f ut , r ay e .C u tr a u e cu ig o t z t n ee t ,l u l yo e si ae i ef k t t d t p r t a l a e a l z d n o s n o ne me r si ld n p i a i s n mi o o h tra y tm ,sr cu e o e si e g t ,s r c an s d e e t n p e iin o e c n r l d p ae h v ft e ma e l s se i tu tr ft l ae u f e f t e sa r ci r cso ft o t l l t a e h d a l n o h oe b e u o w r e n p t r a d,whc ep d a c muae o e ain e p r n e a d e h c h e e n u e o n ih sie g t . f ih h l c u lt p rt x e e c n a e t e lv li s ft d s l a e e o i n n u d Ke wo d : o t u u a t g u d s y r s c n i o s c i ;t n ih;si e g t ;zr o i n n s n l ae i n a r g d c i
连铸中运用中间包冲击板可以避免的问题

连铸中运用中间包冲击板可以避免的问题合理使用中间包冲击板可避免高温钢水直接冲击中间包包底 ,有效延长中间包内衬材料的使用寿命。
中间包冲击板特点:中间包冲击板安装方便,烘烤无爆裂,耐钢水、熔渣的冲蚀,不污染钢水,可以满足钢厂提高中间包耐材综合寿命、降低消耗、并可提高连浇率。
中间包冲击板材质:铝镁质、镁基中间包冲击板作用:冲击板用于中间包钢水冲击区,水口座砖用于安装水口,用户可根据冶炼工艺条件和中间包的使用情况对挡板、冲击板、水口座砖进行合理搭配。
耐火材料行业准入标准的制定有了进展。
据媒体报道,受工信部委托,中国耐火材料协会近日召开耐火材料行业准入条件调研座谈会,来自中国耐火材料协会、中国模具模料协会、河南省工信厅及50家大型企业的代表共同探讨制定关于耐材矿石采选、耐火原料、耐火制品。
耐火材料行业准入标准的制定有了进展。
据媒体报道,受工信部委托,中国耐火材料协会近日召开耐火材料行业准入条件调研座谈会,来自中国耐火材料协会、中国模具模料协会、河南省工信厅及50家大型企业的代表共同探讨制定关于耐材矿石采选、耐火原料、耐火制品方面的行业准入标准。
业内人士表示,耐火材料目前面临产能过剩,行业准入标准的制定有利于促进行业整合,提升资源利用率,相关上市公司将受益。
2012年,由于订单数量减少、销量下降,水泥、玻璃企业对耐火材料竞相压价,拖欠货款,造成耐火材料企业资金紧张,部分企业不得不停产。
中国耐火材料行业协会对52家生产企业的调研结果显示,2012年耐火材料企业销售收入同比降低4.29%,利润同比降低21.40%,应收货款同比上升15.34%。
中间包冲击板理化指标中间包理化指标physical and che mical indexes项目了ltem﹨指标lndexes ﹨牌号Brand﹨CJB化学成分/%,≥ chemical comp AL2O3+MGO75体积密度(BD)g/cm3110℃×16h 2.9耐压强度/mpa, ≥(ccs)110℃×16h 50抗折强度(mor)mpa≥110℃×16h 10线变化率(LCR)%110℃×16h 0 ~ +3.0。
钢包滑板连续使用工艺

Ke y wo r d s : L a d l e ; S l i d e P l a t e ; E x t e n s i o n o f s e r v i c e l i f e t e c h n o l o g y
随 着炼钢节奏 加快 , 连续化 生产的需 求和不断 降低生产
[
一
钢包滑板连续使用工艺
谭永 明
( 阳春新钢铁有限责任公司炼钢厂 , 广东 阳春 5 2 9 6 0 0 )
摘 要 : 本文 中 , 分 析 了我 厂 影 响滑 板连 续使 用 的诸 多因 素 , 制 定 了提 高 滑板 连 续使 用 炉数 的 控 制措 施 。 通 过措 施 有 效 实施 , 滑板 连 续使 用提 高到 1 . 9次 / 套( 最高4 次) , 效 果 显著 。 关键 词 : 钢包 ; 滑板 ; 连 用技 术 中 图分 类号 : T Q1 7 5 . 6 文 献标 识 码 : A 文章编号 : 1 0 0 2 — 5 0 6 5 ( 2 0 1 7 ) 0 2 — 0 2 0 7 — 2
1 影响滑板连续使 用的机理分析
滑动水 口装置是 由耐 火材料制 成的上 、 下滑 板和机械 驱
动结构 组成 , 滑板 是决定滑 动水 口的关键 部件 , 起钢 水控 流
作用 。 其物 理 、 化学 性能是决 定滑动 水 口能否连续 使用的 关
加快 钢包 周转速 度 , 降低 员工 劳动 强度和 进一 步降低 成本 。 通过滑 板连续使用 的推进和措 施实施 , 滑板 平均使用次 数 由 1 次提 高到了 1 . 9次左右 , 效益 和效果 明显。
3 A1 2 O3 ・ 2 S i O2 ( s ) + 2 c ( s ) _3 Al 2 03 ( s ) + 2 S i O( g ) T+ 2 C0
钢包滑板间漏钢原因及防范措施
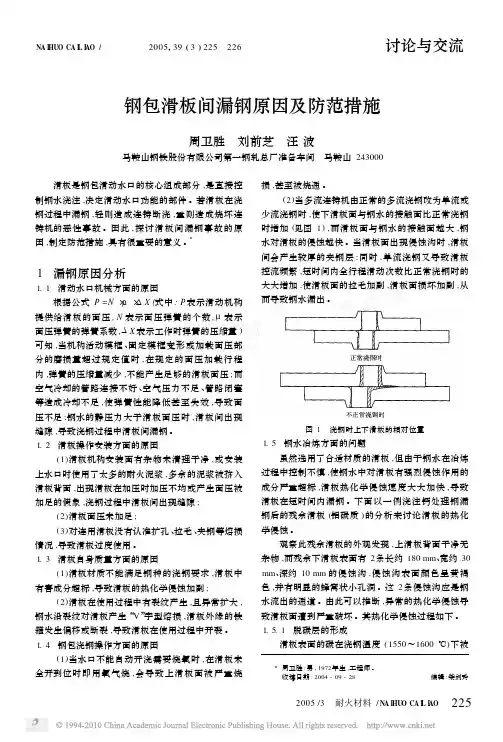
NA IHUO CA I L I AO /耐火材料2005,39(3)225~226讨论与交流2005/3耐火材料/NA IHUO CA I L I AO225 钢包滑板间漏钢原因及防范措施周卫胜 刘前芝 汪波马鞍山钢铁股份有限公司第一钢轧总厂准备车间 马鞍山243000 滑板是钢包滑动水口的核心组成部分,是直接控制钢水浇注,决定滑动水口功能的部件。
若滑板在浇钢过程中漏钢,轻则造成连铸断浇,重则造成烧坏连铸机的恶性事故。
因此,探讨滑板间漏钢事故的原因,制定防范措施,具有很重要的意义。
31 漏钢原因分析1.1 滑动水口机械方面的原因根据公式P =N ×μ×ΔX (式中:P 表示滑动机构提供给滑板的面压,N 表示面压弹簧的个数,μ表示面压弹簧的弹簧系数,ΔX 表示工作时弹簧的压缩量)可知,当机构活动模框、固定模框变形或加载面压部分的磨损量超过规定值时,在规定的面压加载行程内,弹簧的压缩量减少,不能产生足够的滑板面压;而空气冷却的管路连接不好、空气压力不足、管路闭塞等造成冷却不足,使弹簧性能降低甚至失效,导致面压不足;钢水的静压力大于滑板面压时,滑板间出现缝隙,导致浇钢过程中滑板间漏钢。
1.2 滑板操作安装方面的原因(1)滑板机构安装面有杂物未清理干净,或安装上水口时使用了太多的耐火泥浆,多余的泥浆被挤入滑板背面,出现滑板在加压时加压不均或产生面压被加足的假象,浇钢过程中滑板间出现缝隙;(2)滑板面压未加足;(3)对连用滑板没有认准扩孔、拉毛、夹钢等熔损情况,导致滑板过度使用。
1.3 滑板自身质量方面的原因(1)滑板材质不能满足钢种的浇钢要求,滑板中有害成分超标,导致滑板的热化学侵蚀加剧;(2)滑板在使用过程中有裂纹产生,且异常扩大,钢水沿裂纹对滑板产生“V ”字型熔损,滑板外缘的铁箍发生偏移或断裂,导致滑板在使用过程中开裂。
1.4 钢包浇钢操作方面的原因(1)当水口不能自动开浇需要烧氧时,在滑板未全开到位时即用氧气烧,会导致上滑板面被严重烧损,甚至被烧通。
连铸中间包盖板的研制

( 枝花学院 , 川 攀枝花 攀 四 670 ) 1 00
摘 要 : 对 连 铸 中 间 包 盖 板 使 用 情 况 调 查 及 失 效 分 析 的 基 础 上 , 据 使 用 要 求 , 计 了金 属 一 耐 火 材 料 复 合 中 间 在 根 设
包 盖 板 。研 制 了 Z 3 V 铸 钢 的 盖 体 和 低 水 泥 浇 注 料 盖 板 内 衬 , 制 出 了结 构 合 理 、 量 轻 、 温 隔 热 效 果 好 的 新 G0 试 重 保
维普资讯
第 2 3卷 第 2期 20 0 2年 6月
钢 铁
钒
钛
Vb1 2 NO 2 . 3. .
I RON TE S EL VANADI UM TAN TI I UM
Jn 0 2 u e2 0
连 铸 中 间 包 盖 板 的 研 制
×2 m。 20 m
浇钢 操作时 中间 包铸 钢 盖 板下 表 面 受 到 的 高温 辐射, 温度 可达 110℃ , 面 温 度 最 高 达 5 0 0 0 表 0 ~8 0
【 收稿 日期 ]2 0 —0 :0 2ห้องสมุดไป่ตู้3—1 2
2 盖板 的使 用 情况及 失效分 析
2 1 使 用情 况 .
中 间包 盖板每 套 由三 件 组成 , 别 称 为 A、 分 B和
C盖 , 每套 重 1 , 大 尺寸 为 2 1 1t最 0 6 mm×1 3 0 6 mm
o d.Thi e —ma e c mp un u ih ov rf rc ntnu u a tng ha e e a dv nt g s,s c s pe sn w d o o d t nd s c e o o i o sc s i ss v r la a a e u h a r a o b es r c u e,l twegh n o n u a i g a iiy.Th i fc m p u o e c e e e s na l tu t r i i ta d g od i s l tn b lt gh e usng o o o nd c v ra hiv d a ii a e e f c s a o d t c nia — a ntcp t fe t nd g e h c I nd—e o o i n x s.s ts id p o c in r q ie nt c n m c i de e a ife r du to e u r me . Ke o d c tnu u a tn y W r s: on i o s c s i g;t nd s u ih;c v r;s r c u e;m a e iI oe tu tr t ra
钢包滑板漏钢原因分析及改进措施

进措施 , 通过改进 , 使钢包 滑动水 口漏钢事故得到有效控制 , 促 进 炼钢生产的稳定。 关键词 : 大包 ; 滑板质量 ; 控制方法 ; 改进 措施
中 图分 类号 : T F 7 7 7 文献标识码 : A
Ca u s e a nd Me a s u r e f o r t h e Br e a k o u t o f t h e La d l e S l i d e Ga t e
p r o du c t i o n wa s p r o mo t e d.
Ke y Wo r d s:l a d l e ; q u li a t y o f t h e s l i d e g a t e ; c o n t r o l s c h e me; i mp r o v e me n t me a s u r e s
f e c t e d t h e s t a b l e o p e r a t i o n a n d t h r e a t e n t h e s a f e t y o f p e o p l e a n d e q u i p me n t .T h i s a ti r c l e c a r r i e d o n t h e a n a l y s i s o f v a r i o u s
s p o n d i n g i mp r o v e me n t ,t h e s t e e l l e a k a g e a c c i d e n t o f s l i d i n g g a t e l a d l e wa s c o n t r o l l e d e f f e c t i v e l y ,t h e s t a b i l i t y o f s t e e l ma k i n g
钢包滑板三连滑操作要点

三连滑操作要点一、滑板损坏机理及滑板连用的意义浇钢用滑板主要为铝碳及铝锆碳滑板,随着品种钢产量的增加和提高钢水质量的要求,钢水冶炼过程增加钙处理工艺,钢水中Ca含量增加。
用铝碳及铝锆碳滑板在浇铸上述钢种时,滑板中的SiO2与Al2O3成分与钢或渣中的[Ca]、[ CaO]发生反应生成低熔点物质及长石矿物而引起滑板熔损。
此类低熔点物质由于钢水的冲刷很快侵蚀掉,新的低熔物又开始生成,周而复始,使熔损进一步加深,因而产生马蹄形熔损,滑板被逐步损坏。
滑板连用可以减少周转钢包个数,减轻钢包供应及周转的压力。
此外,钢包滑板连用还可以降低工人的劳动强度,提高包衬温度,从而降低出钢温度,为生产及降低成本带来一系列的好处。
我厂08年底实现二连滑、10年底实现三连滑,随着三连滑纳入正常生产,对现场生产、降低工人劳动强度、降低成本产生的效果非常明显。
二、三连滑操作要点1、三连滑定义1.1滑板应用---通过上下滑板工作面的错位控制钢流,完成铸机正常浇注作业。
1.2滑板连滑---滑板使用一次后,将水口清理干净,滑板和下水口不更换重复进行浇注作业。
1.3三连滑---滑板使用两次后,将水口清理干净,滑板和下水口不更换重复进行浇注作业。
2.滑板安装前检查、准备:2.1 生产检查、准备工作2.1.1耐火泥准备:将磷酸盐火泥与石墨粉按照2:1的比例倒在泥斗内,粉料中有团状颗粒或杂物必须拣净,均匀搅拌后加上20%水稀释、糅合均匀,并用塑料纸盖上,防止灰尘、杂物等进入耐火泥料。
2.1.2检查耐火泥料、滑板砖、水口砖的质量和现场储备情况,当泥料出现潮湿结块,滑板与水口砖不符合验收标准时禁止使用。
2.1.3检查确认两个热修位液压站工作情况,工作压力应满足12~15Mpa,悬臂吊旋转、升降等工作状况正常,存在问题及时联系维护人员处理。
2.1.4检查确认各种能源介质管路、接头、阀门、胶管无漏点,存在漏点必须联系处理后方可使用。
2.1.5生产所用的各种工器具具备正常使用条件。
连铸中间包覆盖剂结壳原因分析及工艺控制
连铸中间包覆盖剂结壳原因分析及工艺控制河北省锻造用钢技术创新中心河北承德 067000摘要:本论文针对连铸中间包覆盖剂结壳问题进行了分析研究。
通过对现有文献的综述和实验结果的分析,发现造成结壳的主要原因是覆盖剂中含有较高的氧化铝和氧化镁,导致其在高温下形成不易熔化的氧化物。
同时,过多的覆盖剂使用也会增加结壳的概率。
为了解决这一问题,本论文提出了工艺控制方案,包括优化覆盖剂配方、控制覆盖剂使用量、调整喷淋参数等。
实验结果表明,采取这些措施可以有效降低结壳率,提高连铸产品质量。
关键词:剂结壳;氧化物;覆盖剂配方引言连铸工艺是现代钢铁生产中的关键技术之一,中间包覆盖剂作为其中重要的组成部分,对于保证铸坯质量和生产效率具有重要作用。
然而,在实际生产过程中,经常会出现连铸中间包覆盖剂结壳的问题,严重影响了铸坯表面质量和生产效率。
因此,本论文旨在通过对连铸中间包覆盖剂结壳问题的深入研究,探索其原因及解决方案,为提高连铸生产效率和产品质量提供参考。
本文将首先对连铸中间包覆盖剂的作用和结壳问题的现状进行综述,并通过分析相关文献和实验结果,探讨造成结壳的主要原因。
提出工艺控制方案,并进行实验验证,以期有效解决连铸中间包覆盖剂结壳问题。
1.连铸中间包覆盖剂结壳问题综述连铸中间包覆盖剂是现代钢铁生产中的重要组成部分,其主要作用是保护铸坯表面、减少氧化和夹杂物等缺陷。
然而,在实际生产过程中,经常会出现连铸中间包覆盖剂结壳的问题,严重影响了铸坯表面质量和生产效率。
目前,已有多篇文献对此进行了探讨和研究,其中发现造成结壳的主要原因是覆盖剂中含有较高的氧化铝和氧化镁,导致其在高温下形成不易熔化的氧化物。
同时,过多的覆盖剂使用也会增加结壳的概率。
为了解决这一问题,研究人员提出了多种方法,如优化覆盖剂配方、控制覆盖剂使用量、调整喷淋参数等。
这些方法在实际生产中得到了应用,并取得了一定的效果。
然而,目前仍存在一些问题亟待解决,例如如何平衡保护和清洗的作用等。
宝钢连铸中间包干式料应用前瞻
宝钢连铸中间包干式料应用前瞻摘要:随着宝钢连铸工艺的优化及对连铸钢坯质量要求的提高,中间包内衬采用耐火喷涂料(涂抹料)向镁质干式料发展的需求越来越高。
中间包是炼钢过程中接受从钢包流出来的钢水,并将钢水分配到各结晶器中去的连铸设备。
目前,中间包从缓冲器的作用已经演变成为钢水精炼的终端设备,其作用主要有两个:一是钢水的精炼;二是非金属夹杂的消除。
这就对中间包内衬用耐火材料提出了更高的要求。
在干式振动料没有出现以前,中间包内衬经过3个阶段的发展——无工作衬、绝热板和耐火涂料,但这三个阶段中间包内衬的使用寿命都很短,尤其是随着中间包快速更换水口技术的迅速推广,中间包的使用寿命得到大幅度提高,这就对中间包内衬的性能提出了更高的要求。
关键词:中间包、干式料、施工工艺1 中间包综述中间包是钢包与结晶器之间的中间容器。
使用中间包的目的是减少钢水的静压力,使钢流平稳注入结晶器。
钢水在中间包内停留时,使非金属夹杂物有机会上浮;在多流连铸机上,可以通过中间包将钢水分配到每个结晶器;在多炉连浇时,中间包可以贮存一定数量的钢水以保证更换钢包时钢水连续浇注。
1.1 中间包的功能:1、降低钢水静压力,稳定钢流,平衡地将钢水注入结晶器,减少钢流对结晶器中初生坯壳的冲刷:2、贮存钢水并保证钢水温度均匀,为多炉连浇连铸创造条件;3、净化钢水,可以使钢水较长时间的停留在中问包内并保持温度基本不变,有利于中间包冶金的进行,达到对钢液的进一步净化;为生产高纯净度的钢,在中间包采用挡墙加坝、吹氩、陶瓷过滤器等措施,可大幅度降低钢中非金属夹杂物含量;4、分流钢水,在多流连铸系统上,中间包把钢水分配给各支结晶器;5、防止钢液的再污染,通过中间包密封及中间包钢液面使用保护渣,防止中间包钢水的二次氧化反应,避免钢液吸氧吸氮。
1.2中问包的结构中间包按照功能结构可分为三个部分:1、衬体部分:它包括中间包的容器底部和侧壁用耐火材料,通常由保温层、永久衬、工作衬和冲击垫组成,这部分的耐火材料在中间包中的用量最大。
中间包锆环滑板失效机理解析
2020年6月耐火与石灰第45卷第3期中间包锆环滑板失效机理解析高莉伟于燕文(宝山钢铁股份有限公司,上海201941)摘要:通过对宝钢股份炼钢厂1450连铸机浇铸高氧电工钢试验使用多种材质中间包滑板,并进行了理化性能检测,跟踪不同材质滑板在高氧钢的使用寿命。
重点对两块中间包滑板用后锆环残砖显微结构与XRD物相进行分析,并与原砖进行理化性能对比,研究锆环滑板异常失效原因并解析损毁机理。
关键词:中间包;锆环;滑板;高氧钢中图分类号:TQ175.715文献标识码:A文章编号:1673-7792(2020)03-0015-03 Analysis on failure mechanism of the zirconium oxide ringslide plate in tundishGao Liwei Yu Yanwen(Baoshan Iron&Steel Co.,Ltd.,Shanghai201941,China) Abstract:By testing the physical and chemincal properties of various tundish slide plates and tracking the service lifes of different slide plates in high oxygen steel,the micro structures and XRD patters of the residual zirconium oxide ring bricks in two tundish slide plates were analized.By comparing the physical and chemical properties of the test bricks with the original brick,the cause of abnormal failure of the zirconium oxide ring slide plate was studied and the damage mechanism was analyzed.Key words:Tudish;Zirconium oxide ring;Slide plate;High oxygen steel收稿日期:2020-01-15作者简介:高莉伟(1982-),男,助理工程师REFRACTORIES&LIME Jun.2020Vol.45No.3表2列出了不同材质的滑板性能。
在连铸生产过程中
在连铸机产过程中,时常会浮现因设备、耐材操作本身原因引起的各种生产事故和异常情况。
宝基公司炼钢厂二零二二年投产的板坯连铸机具有自身的一些特点,所产生的故障也各异,本预案针对连铸机生产中常见的生产事故和异常情况,明确其发生的原因及应采取的预防对策,以及事故发生后的常见处理方法。
一、大包岗位生产事故预防及处理(一)钢包滑动水口机构粘钢1、发生原因保护套管有冷钢或者开浇过锰,造成钢包开烧时钢水返溢,形成钢包滑动水口机构粘钢。
保护套管内冷钢烧不干净是发生事故的主要原因;开浇过猛、保护套管挂不正是发生此种事故的次要原因。
机械手手柄没有套牢,造成保护套与大包下水口间隙达大;2、处理方法粘钢较轻,不影响继续浇注时,浇注完本炉钢水后及时通知钢包工处理。
粘钢严重,滑动机构无法动作时:(1) 如果钢包注流跟不上中包浇注速度,可降低拉速浇完本炉钢水,但拉速低于超过分钟时或者中包钢水过热度小于度,下炉钢水到达必须更换下包钢水,下炉钢水没有到达必须住手浇注;同时要防止低速浇注浮现钢水低温冻死事故。
(2)如果钢包注流超过中包浇注速度,待中包注满后转出钢包,将其余钢水注入事故钢包,防止中包溢钢烧坏设备。
或者中包注满后不转出钢包,多余钢水通过溢流槽进入渣斗,边溢流边浇注。
3、防止措施摘挂水口时要配合好,保证水口挂正;水口内的冷钢必须彻底烧干净;钢包开浇时不能过猛,宜半流开浇,待引流剂流出后,立即将水口插入钢水中,防止钢水二次氧化。
挂好保护套管后必须确认机械手手柄是否套牢。
(二)钢包滑板穿钢或者失控1、发生原因液压站故障(停泵) 、电器控制故障(停电)等造成滑板自动关闭。
检修将进、出油管接反,转包时的自动连锁为关闭状态,成自动转包时滑板始终处于打开状态且无法关闭。
滑板装配不当(装配过紧、过松) 、滑板有缺陷,造成滑板穿钢。
烧眼时没有打开滑板,将滑板烧穿。
油缸活塞杆没有装在卡槽内,导致油缸没有动作。
大包滑板油缸如果安装不到位,容易在浇注过程中从滑道里掉出来。