
钢筋焊接弯曲性能检测作业指导书
钢筋焊接弯曲性能检测作业指导书
5.5.1 试验目的:用于钢筋闪光对焊、气压焊的常温弯曲试验。
5.5.2 依据标准:《金属材料弯曲试验方法》(GB232-2010)
5.5.3 仪器设备:万能试验机或手动液压弯曲试验器。
5.5.4 试验步骤:
1、进行弯曲试验时,试件应放在两支点上,并使焊缝中心线与压头中心线相一致。
试验过程中应平稳地对试件施加压力,直至达到规定的弯曲角度为止。
2、在试验过程中,应采取安全措施,防止试件突然断裂伤人。
3、钢筋电渣压力焊接头和钢筋坡口电弧焊接头如需进行弯曲试验时,其试验方法和试验要求可参照钢筋闪光对焊接头的弯曲试验。
5.5.5 试验结果评定:当弯曲至规定角度时,至少有2个试件不得发生破断。
否则应取6个试件进行复验。
复验结果仍有3个试件发生破断,应确认该批接头为不合格品。
钢筋焊接作业指导书
钢筋焊接的质量控制根据设计要求,本项目经理部管段工程的钢筋焊接主要采用手工电弧焊搭接焊和接触对接焊(闪光对焊)。
(一)、电弧焊1、电弧焊技术要求:A、搭接接头的长度、帮条的长度和焊缝的总长度应符合规范的规定,要求焊缝平顺、无气泡、无裂缝、焊接处钢筋无烧伤现象。
搭接焊接的搭接钢筋的轴线应在同一直线。
B、帮条和被焊钢筋的轴线应在同一平面上。
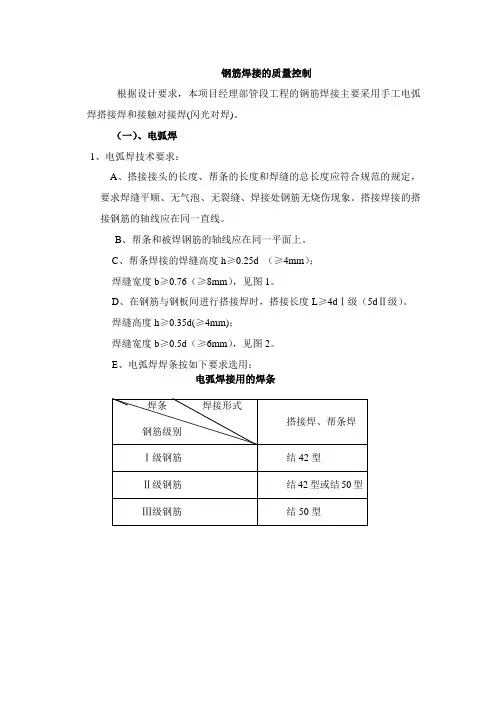
C、帮条焊接的焊缝高度h≥0.25d (≥4mm);焊缝宽度b≥0.76(≥8mm),见图1。
D、在钢筋与钢板间进行搭接焊时,搭接长度L≥4dⅠ级(5dⅡ级)。
焊缝高度h≥0.35d(≥4mm);焊缝宽度b≥0.5d(≥6mm),见图2。
E、电弧焊焊条按如下要求选用:电弧焊接用的焊条h≥0.7d图1 图22、焊接质量控制A、焊接机械运转前须经调试并确认正常方可启动。
B、焊接机具和材料必须由专人保管、使用。
C、不允许两台焊机使用一个电源闸刀,进行大量焊接生产时,焊接变压器等不应超负荷运转。
D、技术人员要经常前入焊接现场检查、指导。
工程试验室定期对焊接质量进行检验。
(二)、闪光对接焊的质量检验1.每批钢筋焊接前,应先选定焊接参数并先按条件作冷弯试验,合格后方可正式焊接。
2.每一个闪光对焊接头,在外观上应符合下列要求:a. 接头四周应有适当的墩粗部份,并呈均匀的毛刺外形;b. I、II、III、IV 级钢筋表面应没有明显的烧伤或裂纹;c. 接头弯折的角度不大于4°;d、接头轴线的偏移不得大于0.1 d,并不得大于2mm。
3.工程试验室按规范要求切取焊接接头检验。
对焊接头的抗拉强度应不低于该级别钢筋的规定值,并至少要有两个试件断于焊缝以外,且呈塑性断裂。
钢筋焊接作业指导书
1、钢筋焊接作业指导书(修改)1000字钢筋焊接作业指导书1、概述本作业指导书旨在规范钢筋焊接作业的操作流程,确保施工质量。
钢筋焊接是建筑施工中常见的焊接工艺,焊接质量直接影响建筑结构的强度和稳定性。
因此,进行钢筋焊接作业必须严格按照标准操作流程和安全操作要求进行。
2、作业前准备在进行钢筋焊接作业之前,必须进行足够的准备工作,确保作业安全和施工质量。
具体如下:(1)确定焊接方法、焊丝规格和选用的焊接机型号;(2)清理并打磨待焊接的钢筋表面,清除氧化物和油污;(3)钢筋焊接时必须带手套、护眼镜等防护用品,严禁直接用手触碰焊接电极,以免导致电伤;(4)准备焊接机、备用电极、螺丝刀、铜嘴等相关工具;(5)现场必须设置明显的“禁止近火源和明火”的标志和警示牌,以及灭火器等消防器材,确保现场安全;(6)进行许可证的申请和审批,取得施工资质和相关许可证明文件;(7)在进行钢筋焊接操作前,应仔细阅读焊接机的使用说明书,熟悉机器操作,掌握重要的操作技巧;(8)在进行焊接前,要对所铺设的钢筋进行检查,确保安装和布置符合设计要求。
3、焊接作业流程(1)选择合适的焊接电极,根据焊接要求进行热处理、铜镀、涂覆等处理工作;(2)按照设计规定确定焊接位置和焊接方式,满足强度和密封要求;(3)调整焊接机和焊接电流参数,妥善安排电缆和电极的接线方式;(4)调试焊接机,检查设备运转是否稳定,焊接效果是否符合设计要求,确认后方可进行正式焊接;(5)开启焊接电机,使钢筋产生热量并熔化,同时将焊接电极磨损部位顺时针旋转一定角度。
接着,缓慢平移焊接电极以焊接钢筋接头;(6)在焊接工作台设置冷却器进行冷却。
4、作业后处理(1)完成焊接作业后,对现场进行清理,如清理焊渣和废料。
(2)清理并对焊缝表面进行净化处理。
(3)对焊接位置进行标记和记录。
(4)对铺设和连接的钢筋进行整理和校验,确保符合设计和强度要求。
(5)及时储存焊接设备和工具,并进行检查、维修和保养。
钢筋焊接作业指导书
钢筋焊接工程施工作业指导书1.目的钢筋焊接过程是一个特殊过程,为了使钢筋焊接符合现行标准,保证钢筋焊接质量,特制定本作业指导书。
2.适用范围适用于新建中铁三局武广客运专线第一工程总队管段施工的桥涵、隧道、路基挡护工程。
3.编制依据钢筋砼与砌体工程施工及验收规范。
4.焊接方法4.1施工人员必须经过培训考试,持证上岗;对焊接设备及工具、焊条、钢筋等按规定进行检验和试验,合格后方可施工。
4.2热轧钢筋的接头,应符合下列规定:4.2.1应采用闪光对焊或电弧焊连接,并以闪光对焊为主。
4.2.2拉杆中的钢筋不论其直径大小,均应采用焊接为主。
4.2.3在钢筋密列的结构内,当钢筋间净距小于其直径的 1.5倍或30mm(竖向)和45mm(横向)时,不得使用搭接接头,搭接接头的配置,在任何截面内都应与邻近的钢筋保持适当距离,并应符合4.5条。
4.2.4跨度大于10m的梁,不得采用搭接接头。
4.2.5钢筋的焊接接头,应于安装前在工厂(场)内焊妥,仅在极个别情况下,脚手架上施焊。
4.3热孔光圆钢筋和热孔带肋钢筋的接头采用搭接、帮条电焊焊接时除应满足强度要求外,尚应符合下列规定4.3.1搭接接头的长度,帮条的长度和焊缝的总长度和焊缝的总长度应符合附录A。
4.3.2搭接接头钢筋的端部应预见弯、搭接钢筋的思张应位于同一直线上。
4.3.3帮条电弧焊的帮条,宜采用与补焊钢筋同级别、同直径的钢筋,当采用同级别不同级别的钢筋作帮条,且衩焊钢筋与帮条钢筋均为I 级钢筋时,两帮条钢筋的直径应大于或等于0.8d(d为被焊钢筋的直径)当被焊钢筋与帮条钢筋为II、III级钢筋时,两帮条钢筋的直径应大于或等于0.9d。
帮条与被焊钢筋的思线应在同一平面上。
4.3.4焊缝h应等于或大于0.3d,并不得小于4mm,焊缝宽度b应等于或大于0.7d,并不得小于8mm。
4.3.5钢筋与钢板进行搭接焊时,搭接长度应等于或大于钢筋直径的4倍(I级钢筋或5倍(II级钢筋)。
钢筋力学性能检测作业指导

建筑用钢筋检验指导书1、试验目的为了规范土建试验室对钢筋混凝土用钢钢材的屈服点、屈服强度、抗拉强度和伸长率、弯曲变形性能、平面反向弯曲变形性能及钢筋的耐反复弯曲性能检验的工作程序,实现标准化操作,特制定此作业指导书。
2、适用范围:本指导书适用于混凝土结构中的钢筋与焊接钢筋。
3、引用标准:GB/T228-2002 《金属材料室温拉伸试验方法》GB/T232-1999 《金属材料弯曲试验方法》GB238-2002 《金属线材反复弯曲试验方法》GB13013-91 《钢筋混凝土热轧光园钢筋》GB13014-91 《钢筋混凝土余热处理钢筋》GB1499-1998 《钢筋混凝土热轧带肋钢筋》GB/T701-1997 《低碳钢热轧园盘条》GB13788-92 《冷轧带肋钢筋》JGJ18-2003 《钢筋焊接及验收规程》JGJ/T27-2001 《钢筋焊接接头试验方法》4、检测的环境要求试验室的温度应在10℃-35℃范围内。
5、试验项目和质量要求5.1实验项目钢筋拉伸试验:屈服点、抗拉强度、伸长率钢筋冷弯试验钢筋焊接接头试验5.2质量要求5.2.1钢筋的力学性能和工艺性能应符合表一、表二、表三、表四,冷弯试验时受弯曲部位外表面不得产生裂纹。
热轧直条光圆钢筋力学性能和工艺性能(GB13013-91)表一表面形状钢筋级别强度等级代号公称直径mm屈服点σsMp a抗拉强度σbMp a伸长率σ5% 冷弯d-弯芯直径α-钢筋公称直径不小于光圆I R235 8~20 235 370 25 180ºd=α低碳钢热轧圆盘条力学性能和工艺性能(GB/T701-1997)表二牌号力学性能冷弯试验180˚d-弯芯直径α-试样直径屈服点σs,Mpa 抗拉强度σb,Mpa 伸长率δ10,%不小于Q215 215 375 27 d=0Q235 235 410 23 d=0.5α热轧带肋钢筋力学性能和工艺性能(GB1499-1998)表三牌号公称直径mmσs(或σpo.2)Mpaσb Mpa σ5% 弯曲试验180˚弯心直径d试样直径α不小于HRB335 6~2528~50335 490 16d=3αd=4αHRB400 6~2528~50400 570 14d=4αd=5αHRB500 6~2528~50500 630 12d=6αd=7α钢筋混凝土用余热处理钢筋力学性能和工艺性能(GB13014-91)表四表面形状钢筋级别强度等级代号公称直径(mm)屈服点σsMpa抗拉强度σbMpa伸长率δ5% 冷弯d-弯芯直径α-钢筋公称直径不少于月牙形ⅢRRB400 8-2528-40440 600 1490º d=3α90º d=4α5.2.2 冷轧带肋钢筋力学性能和工艺性能符合表五,冷弯试验时受弯曲部位表面不得产生裂纹。
钢筋检测作业指导书

钢筋检测作业指导书1、目的:统一公司对钢筋力学性能试验检测规范化,特制定本项试验作业指导书。
2、适用范围:本方法适用于公司内部的中心试验室、各项目试验室测定各种钢筋的力学性能。
适用于热轧带肋钢筋、热轧光圆钢筋、冷轧带肋钢筋、低碳钢热轧圆盘条、钢筋焊接件接头、钢筋机械连接件的检验。
3、编制依据:(1)GB/T 701-2008 低碳钢热轧圆盘条(2)GB13788-2017 冷轧带肋钢筋(3)GB/T 1499.2-2018 钢筋混凝土用钢第2部分:热轧带肋钢筋(4)GB/T 1499.1-2017 钢筋混凝土用钢第1部分:热轧光圆钢筋(5)GB/T 228.1-2010 金属材料拉伸试验第1部分:室温试验方法(6)GB/T 232-2010 金属材料弯曲试验方法(7)JGJ 107-2016 钢筋机械连接技术规程(8)JGJ/T27-2014 钢筋焊接接头试验方法标准(9)JGJ 18-2012 钢筋焊接及验收规程4、工作程序:4.1取样组批规则:4.1.1热轧带肋钢筋、热轧光圆钢筋的组批规则:a.钢筋应按批进行检查和验收,每批由同一牌号、同一炉罐号、同一规格的钢筋组成。
每批重量通常不大于60t。
超过60t的部分,每增加40t(或不足40t的余数),增加一个拉伸试验试样和一个弯曲试验试样。
b.允许由同一牌号、同一冶炼方法、同一浇筑方法的不同炉号组成混合批。
各炉号含碳量之差不大于0.02%,含锰量之差不大于0.15%。
混合批的重量不大于60 t。
4.1.2冷轧带肋钢筋的组批规则:钢筋应按批进行检查和验收,每批由同一牌号、同一外形、同一规格、同一生产工艺和同一交货状态的钢筋组成。
每批重量不大于60t。
4.1.3低碳钢热轧圆盘条的组批规则:盘条应成批验收,每批由同一牌号、同一炉罐号、同一尺寸的盘条组成。
4.1.4钢筋焊接件接头的组批规则:凡钢筋牌号、直径及尺寸相同的焊接骨架和焊接网应视为同一类型制品,且每300件作为一批,一周内部足300件的亦应按一批计算,每周至少检查一次。
钢筋力学性能检测作业指导(最新整理)

建筑用钢筋检验指导书1、试验目的为了规范土建试验室对钢筋混凝土用钢钢材的屈服点、屈服强度、抗拉强度和伸长率、弯曲变形性能、平面反向弯曲变形性能及钢筋的耐反复弯曲性能检验的工作程序,实现标准化操作,特制定此作业指导书。
2、适用范围:本指导书适用于混凝土结构中的钢筋与焊接钢筋。
3、引用标准:GB/T228-2002 《金属材料室温拉伸试验方法》GB/T232-1999 《金属材料弯曲试验方法》GB238-2002 《金属线材反复弯曲试验方法》GB13013-91 《钢筋混凝土热轧光园钢筋》GB13014-91 《钢筋混凝土余热处理钢筋》GB1499-1998 《钢筋混凝土热轧带肋钢筋》GB/T701-1997 《低碳钢热轧园盘条》GB13788-92 《冷轧带肋钢筋》JGJ18-2003 《钢筋焊接及验收规程》JGJ/T27-2001 《钢筋焊接接头试验方法》4、检测的环境要求试验室的温度应在10℃-35℃范围内。
5、试验项目和质量要求级代号直径mmR2358~20低碳钢热轧圆盘条力学性能和工艺性能ⅢRRB40028-40冷轧带肋钢筋力学性能和工艺性能符合表五,冷弯试验时受弯曲部位550650进行验收;验收内容包括查对标牌和外观检查,并按有关标准的规定抽取试样做力学试验,合格后方可使用;钢筋在加工过程中发现有脆断、焊接盘)进行表面质量和尺寸偏差的检查,如检查不合格,则应钢丝的检验规则应按GB2103-80《钢丝验收、包装、标志及质量证明书的一般规定》执行;对每盘钢丝的两端取样进行抗拉强度、弯曲和伸长率的试验,屈服强度和松驰试验每季度抽验一次,每次海次不少于3根。
盘条的质量检查与验收由供方技术监督部门进行,每批盘条由同一冶炼炉号、同一牌号、同一尺寸的盘条组成;低碳钢热轧圆盘条的组批规则按GB701—91《低碳钢热轧圆盘条》的规定执行。
冷拉钢筋应分批进行验收,每批由不大于20t的同级别、同直径的冷拉钢筋组成,钢筋表面不得有裂纹和局部缩颈,当用作预应力筋时应逐根检查;从每批冷拉钢筋中抽取两根钢筋,每根取两个试样分别进行拉力和冷弯试验,当有一项试验结果不符合规定时,应另取双倍数量的试样重做各项试验,当仍有一个试样不合格时,则该批冷拉钢筋为不合格;冷拉钢筋的屈服点和抗拉强度的计算,应采用冷拉前的截面面积。
钢筋焊接作业指导书
1、合用于工程中的焊接钢筋,其性能应分别符合下列现行国家标准的规定: (1)带肋钢筋应符合 GB1499-1998 《钢筋混凝土用热轧带肋钢筋》的规定。
(2)光圆钢筋应符合 GB13013-1991 《钢筋混凝土用热轧光圆钢筋》的规 定。
2、凡施焊的各种钢筋、钢板均应有材质证明书或者试验报告单。
焊条、焊剂应 有合格证。
各种焊接材料应分类存放和妥善管理,并应采取防止锈蚀,受潮变质的 措施。
钢 筋 焊 接 方 法 的 适 用 范 围1、焊接接头(1)热轧钢筋应按图纸或者监理工程师批准采用闪光对焊或者电弧焊。
所有焊工应在开始工作之前进行考核和试焊,合格后方可施焊。
焊接工艺、参数应经监理工 程师允许。
每一个焊点应经合格的检查人员彻底检查。
钢 筋 级 别 热 轧 Ⅰ ~ Ⅲ 级热 轧 Ⅳ 级 余 热 处 理 Ⅲ 级 热 轧 Ⅰ ~ Ⅲ 级双 面 焊余 热 处 理 Ⅲ 级热 轧 Ⅰ ~ Ⅲ 级单 面 焊余 热 处 理 Ⅲ 级 热 轧 Ⅰ ~ Ⅲ 级双 面 焊余 热 处 理 Ⅲ 级热 轧 Ⅰ ~ Ⅲ 级单 面 焊余 热 处 理 Ⅲ 级适 用 范 围钢 筋 直 径 ( m m )10 ~ 40 10 ~ 25 10 ~ 25 10 ~ 40 10 ~ 25 10 ~ 40 10 ~ 25 10 ~ 40 10 ~ 25 10 ~ 40 10 ~ 25焊 接 方 法闪 光 对 焊帮 条 焊电 弧 焊搭 接 焊(2)钢筋的纵向焊接,应采用闪光对焊;当缺乏闪光对焊条件时,可采用电 弧焊(帮条焊、搭接焊)。
钢筋焊接接头应符合 JGJ18-1996 《钢筋焊接及验收规 程》的有关规定。
(3)在不利于焊接的气候条件,施焊场地应采取适当的措施。
当环境温度低 于 5℃时,钢筋在焊接前应预热;当温度低于-20℃时,不得进行电焊。
(4)钢筋与钢板连接,应按电弧焊接的规定焊接。
2、钢筋闪光对焊(1)为了保证对焊质量,钢筋的焊接端应在垂直于钢筋的轴线方向切平,两 焊接端面彼此平行。
钢筋焊接作业指导书
钢筋焊接作业指导书一、引言钢筋焊接是建筑施工中常见的一项工艺,它是将钢筋通过焊接技术连接在一起,以增强混凝土结构的强度和稳定性。
本指导书旨在提供钢筋焊接作业的详细指导,确保焊接作业的质量和安全。
二、作业准备1. 确保焊接区域周围没有易燃物质,保持通风良好。
2. 检查焊接设备和工具的完好性,确保其正常工作。
3. 确保焊工穿戴符合安全要求的个人防护装备,包括焊接面罩、焊手套、防护鞋等。
三、焊接前的准备工作1. 清理钢筋表面的杂物和锈蚀物,确保焊接接头的质量。
2. 检查钢筋的尺寸和位置是否符合设计要求。
3. 确定焊接接头的类型和位置,并进行标记。
四、焊接操作步骤1. 根据焊接接头的类型选择合适的焊接方法,包括手工电弧焊、气体保护焊等。
2. 根据焊接材料的规格和要求,选择合适的焊条或焊丝。
3. 进行焊接前的预热操作,确保焊接材料的温度适宜。
4. 进行焊接操作,注意以下事项:- 控制焊接电流和电压,确保焊接接头的质量。
- 控制焊接速度,避免焊接过热或过冷。
- 确保焊接接头的形状和尺寸符合要求。
- 确保焊接接头的焊缝充满,无气孔和夹渣等缺陷。
5. 完成焊接后,及时进行焊缝的修整和清理,确保焊接接头的光洁度和平整度。
五、焊接质量控制1. 进行焊接接头的可视检查,确保焊缝的质量和完整性。
2. 进行焊接接头的无损检测,包括超声波检测、射线检测等,确保焊接接头无缺陷。
3. 进行焊接接头的力学性能测试,包括拉伸试验、弯曲试验等,确保焊接接头的强度和韧性符合要求。
六、安全注意事项1. 在焊接作业过程中,严禁在焊接区域内进行其他作业。
2. 焊工应注意自身的安全,避免电击、火灾等事故的发生。
3. 焊接现场应保持整洁,避免杂物堆积和滑倒等意外事故。
七、常见问题解决方法1. 焊接接头出现气孔时,应调整焊接参数,确保焊接接头的质量。
2. 焊接接头出现夹渣时,应及时清理焊缝,并重新进行焊接操作。
3. 焊接接头出现焊缝不充满时,应调整焊接速度和焊接角度,确保焊缝的完整性。
钢筋焊接作业指导书
4.3.3 电渣压力焊和预埋件埋弧压力焊中,可采用 HJ431 焊剂。 4.3.4 当采用低氢型碱性焊条时,应按照使用说明书的要求烘陪,且宜 放入保温筒内保温使用;酸性焊条若在运输或存放中受潮,使用前亦应烘 陪后方能使用。烘焙时间为 2 小时,温度在 250-300°C 。 使用中回收的焊剂应清除熔渣和杂物,并应与新焊剂混合均匀后使用。 4.3.5 每批钢筋正式焊接之前,必须进行现场条件下钢筋焊接性能试 验。合格后,方可正式生产。 4.3.6 钢筋焊接之前,必须清除钢筋焊接部位的铁锈、焊渣、油污等, 钢筋端部的扭曲,弯折应予以矫直或切除。 4.3.7 对焊机、电渣压力焊机的电源开关箱内装设电压表,以便观察电 压波动情况。 5、操作工艺 5.1 工艺流程 电弧焊:清理基层→整料→电弧焊→敲熔渣→电弧焊。 闪光对焊:清理基层→闪光→预热→闪光焊。 电渣压力焊:清理基层→引弧→电弧→电渣→断电顶压。 5.2 操作方法 5.2.1 电弧焊 5.2.1.1 操作方法 1.清理基层,钢材要除锈、配料、对号入座。 2.整料,按加工好的料,配料,对号入座。 3.电弧焊,引弧应放在钢板或帮条上进行,防止烧伤主筋,且焊缝要 有足够的熔深,应熔合良好。 4.敲溶渣,第一道焊接缝结束后,要敲去熔渣,才能进行第二道焊接 缝的焊接。 5.电弧焊,第二道焊缝要平稳,光滑,不得有气泡,要连续施焊,形 成溶池,保证钢筋端部熔合良好,弧坑应填满。 5.2.1.2 具体操作要求 钢筋电弧焊包括帮条焊、搭接焊、坡口焊、窄间隙焊和熔槽帮条焊 5 种接头型式。焊接前,清除钢筋或钢板焊接部位与电极接触的钢筋表面上
3.坡口焊
a、 将钢筋端头进行切口,使坡口面平顺,切口边缘无裂纹、钝边和
缺棱。
b、 坡口平焊时,V 形坡口角度为 55°~65°;坡口立焊时,坡口角
钢筋焊接作业指导书
钢筋闪光焊作业指导书一、施工准备1、机械设备焊机UN-100一台。
2、材料各种规格钢筋级别必须有出厂合格证,并经检验合格.3、作业条件(1)设备在操作前检修完好,保证正常运转,并符合安全规定,操作人员必须要持证上岗。
(2)钢筋焊口要平口、清洁、无油污杂质等。
对焊机容量、电压要符合要求。
二、操作工艺1、闪光焊工艺根据钢筋品种、直径和所用焊机功率大小选用连续闪光焊、预热闪光焊、闪光一预热一闪光焊。
对于可焊性差的钢筋,对焊后宜采用通电热处理措施,以改善接头塑性。
(1)连续闪光焊:工艺过程包括连续闪光和顶锻过程。
施焊时,先闭合一次电路,使两钢筋端面轻微接触,此时端面的间隙中即喷射出火花般熔化的金属微粒一闪光,接着徐徐移动钢筋使两端面仍保持轻微接触。
形成连续闪光。
当闪光到预定的长度,使钢筋端头加热到将近熔点时,就以一定的压力迅速进行顶锻,再灭电顶锻到一定长度,焊接接头即告完成。
(2)预热闪光焊:工艺过程包括一次闪光、预热、二次闪光及顶段等过程。
一次闪光是将钢筋端面闪平。
预热法方法有连接闪光预热和电阻预热两种。
连续闪光预热是使两钢筋面交替地轻微接触和分开,发出断续闪光来实现预热。
电阻预热是在两钢筋端面一直紧密接触用脉交战电流或交替紧密接触与分开,产生电阻热(不闪光)来实现预热,此法所需功率较大。
二次闪与预锻过程同连续闪光焊。
(3)闪光一预热一闪光焊:是在预热闪光焊前加一次闪光过程。
工艺过程包括一次闪光、预热、二次闪光及顶锻等过程,施焊时首先连续闪光,使钢筋端部闪平,然后同预热闪光焊。
焊接钢筋直径较粗时,宜用此法。
(4)焊后通电热处理:方法是焊毕松开夹具,放大钳口距,再夹紧钢筋;接头降温至暗黑后,即采取低频脉冲式通电加热;当加热至钢筋表面呈暗红色或桔红色时,通电结束;松开夹具,待钢筋冷后取下钢筋。
(5)钢筋闪光对焊工艺。
1)对焊参数,根据焊接电流和时间不同,分为强参数(即大电流和短时间)和弱参数(即电流较小和时间较长)两种。