
表面粗糙度符号尺寸
42
30
21
15
11
8
高度H 2
20 14 9 7 5 3.5 高度H 1 1.4
1
0.7
0.5 0.35 0.25 符号的线宽d'
数字与字母的笔画
宽度d
14
9
7
5
3.5
2.5
数字与大写字母
(或/和小写字母)的
2 1.4 1
0.7 0.5 0.35 视图轮廓线的线宽 表面粗糙度符号尺寸 mm
表面粗糙度基本符号
H 60°
1
H 60°
2
d '
由基准符号、圆圈、连线和代表基准的字母组成。
基准符号用粗线(约为2d)绘制,长度约等于圆圈直径,应靠近基准要素的可见轮廓线或轮廓线的延长线(相距约为1mm)。
基准符号用细实线与圆圈相连,连线方向应是圆圈的径向。
圆圈用细实线(约为字高的1/9)绘制,直径为工程字高。
基准字母用大写字母表示。
为不致引起误解,字母E、I、J、M、O、P、L、R、F不用作基准字母。
A。
表面粗糙度及符号

表面粗糙度及符号1. 表面粗糙度表面粗糙度符号见表1。
表1表面粗糙 最大高度允许 标准取样 代号 度符号 的最大值 长度备注:1)尽量不使用括号内的数值。
2)表面粗糙度符号的数字与S 之间,不要加连接符“—”。
3)在与给定粗糙度相对应的取样长度标准值不适应的情况下,一定在图中标注取样长度(参照4.6项)。
4)最大高度允许的最大值是在指定表面任意选取几处的R max 的算术平均值,并不是每个R max 的最大值。
2. 表面加工符号3.1表面加工符号见表2最大高度(与放大方向平行)取样长度备注:1)三角符号,三角S符号和三角S波形符号的三角形为正三角形。
2)三角S符号“ ”在砂型时需要加工余量,三角S波符号“ ”不需要加工余量,但须去除超过三角“S”波符号所指示的极限尺寸的部分。
3)当应用一般制造方法时(例如压铸),三角S符号“ ” 和三角S波形符号“ ”表示不去除材料加工(图纸指示的三角S符号及三角S波符号为表面粗糙度)。
造方法中,3.2 非去除加工的(~)表示的粗糙度值见表34. 在图样上的表示(制图上的细节应符合HES A 2122)。
4.1去除加工面1)一般表示 例2)指定表面粗糙度的情况 例4.2非去除加工面1)一般表示,一定要同时标注表面粗糙度符号。
例2)表面粗糙度在100S以下时,表面粗糙度符号 例可省略。
4.3去除加工面或非去除加工面均可时:1)表面粗糙度小于或等于6.3S 例2)表面粗糙度小于或等于25S 例3)表面粗糙度小于或等于100S 例4)特别指定表面粗糙度 例4.4特殊去除加工面1)一般表示 2) 特殊指定表面粗糙度情况4.5去除超过极限尺寸的部分 4.6规定非标准取样长度的表示方法如下 不取与指定粗糙度相符合的标准取样 长度时,在指定面能保证长度的范围 内,应清楚地标注取样长度。
各种机械加工方法所能达到的零件表面粗糙度加工方法 表面粗糙度Ra[μm]加工方法表面粗糙度Ra[μm]圆片锯割断 80~20 零件的端面或槽的内侧面:车削外圆: 一次行程 20粗车 20~10 二次行程 10~5半精车: 镗孔:金属 10~5 粗镗 20~10非金属 5~2.5 半精镗:精车: 金属 10~5金属 10~2.5 非金属 10~2.5非金属 5~1.25 精镗:细车(或金刚石车): 金属 5~1.25金属 1.25~0.32 非金属 10~2.5非金属 0.63~0.16 细镗(或金刚石镗):车削端面: 金属 1.25~0.32 粗车 20~10 非金属 1.25~0.63 半精车: 钻和扩钻 20~2.5金属 10~5 扩孔:非金属 10~2.5 粗(有表皮) 20~10精车: 精 10~2.5金属 10~2.5 锪倒角(孔的) 5~2.5非金属 10~2.5 铰孔:细车: 半精铰(一次铰孔):金属 1.25~0.63 钢 10~5非金属 1.25~0.32 黄铜 10~2.5割槽和切断: 精铰(第二次铰):铸铁 5~1.25 细 0.32~0.16 钢、轻合金 2.5~1.25 推削:黄铜、青铜 1.25~0.63 精 1.25~0.32 细铰: 细 0.63~0.04 钢 1.25~0.32 螺纹加工:轻合金 1.25~0.63 切削:黄铜、青铜 0.32~0.16 板牙、丝锥、自开式板牙头 5~1.25圆柱铣刀铣削: 车刀或梳刀车、铣 10~1.25 粗 20~5 磨 1.25~0.32 精 5~1.25 研磨 1.25~0.08 细 1.25~0.63 滚轧:套式面铣刀铣削: 搓丝模 2.5~1.25 粗 20~5 滚丝模:精 5~0.63 在机床上用手动进给 2.5~0.63 细 1.25~0.32 在机床上用机械进给 0.63高速铣削: 在机床上用液压进给 0.63~0.32 粗 2.5~1.25 齿轮及花键加工:精 0.63~0.32 切削:刨削: 粗滚 5~2.5 粗 20~10 精滚 2.5~1.25 精 10~2.5 精插 2.5~1.25 细(光整加工) 1.25~0.32 精刨 5~1.25 槽的表面 10~5 拉 5~2.5 插削 20~5 剃齿 1.25~0.32 拉削: 磨 1.25~0.16 精 2.5~0.63 研 0.63~0.32 滚轧: 研磨:磨齿的轧辊 1.25~0.63 粗 0.63~0.32 冷轧 0.32~0.16 精 0.32~0.08 外圆磨、内圆磨: 细(光整加工) 0.08~0.01 半精(一次加工) 10~1.25 精整研磨:精 1.25~0.32 手工 1.25~0.01 细 0.32~0.16 机械 0.32~0.16 用精密修整的磨轮磨削 0.08~0.04 砂轮清理 80~10 平面磨: 砂布抛光(无润滑油):精 5~0.32 原始粗糙度 砂布粒度细 0.32~0.08 ≤Ra10 24 2.5~1.25 珩磨: ≤Ra5 36 1.25粗(一次加工) 1.25~0.32 Ra5~Ra2.5 60 0.63精(细) 0.32~0.04 Ra5~Ra2.5 80 0.63~0.32 超级加工: ≤Ra2.5 100 0.32精 1.25~0.16 Ra2.5~Ra1.25 140 0.32~0.16 细 0.16~0.08 ≤Ra1.25 180~250 0.16镜面的(两次加工) 0.04~0.02 钳工锉制: 20~1.25 研磨膏研磨: 刮削 25×25mm2内点数:精 1.25~0.32 8~10 1.25细 0.32~0.01 >10~13 0.63抛光: >13~16 0.32精 1.25~0.16 >16~20 0.16细(镜面的) 0.16~0.04 >20~25 0.08砂带抛光 0.32~0.16电抛光 2.5~0.02备注1)箭头的线宽为0.3~0.8mm。
表面粗糙度及表面粗糙度的标注方法
一。
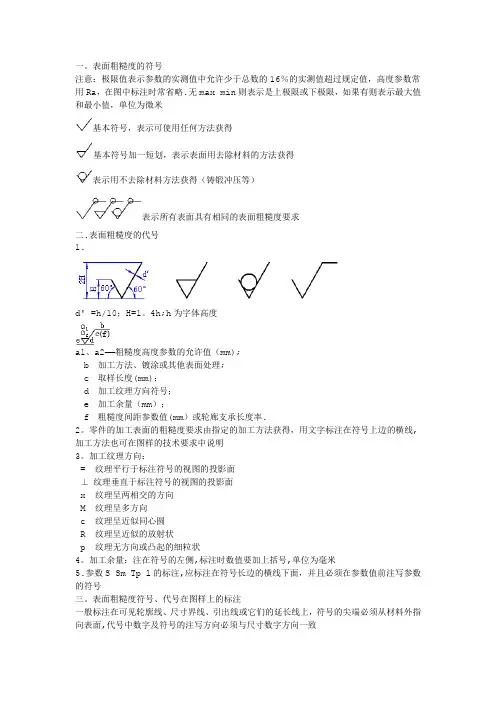
表面粗糙度的符号注意:极限值表示参数的实测值中允许少于总数的16%的实测值超过规定值,高度参数常用Ra,在图中标注时常省略.无max min则表示是上极限或下极限,如果有则表示最大值和最小值,单位为微米基本符号,表示可使用任何方法获得基本符号加一短划,表示表面用去除材料的方法获得表示用不去除材料方法获得(铸锻冲压等)表示所有表面具有相同的表面粗糙度要求二.表面粗糙度的代号1.d' =h/10;H=1。
4h;h为字体高度a1、a2——粗糙度高度参数的允许值(mm);b加工方法、镀涂或其他表面处理;c取样长度(mm);d加工纹理方向符号;e加工余量(mm);f粗糙度间距参数值(mm)或轮廊支承长度率.2。
零件的加工表面的粗糙度要求由指定的加工方法获得,用文字标注在符号上边的横线,加工方法也可在图样的技术要求中说明3。
加工纹理方向:= 纹理平行于标注符号的视图的投影面⊥纹理垂直于标注符号的视图的投影面x 纹理呈两相交的方向M 纹理呈多方向c 纹理呈近似同心圆R 纹理呈近似的放射状p 纹理无方向或凸起的细粒状4。
加工余量:注在符号的左侧,标注时数值要加上括号,单位为毫米5.参数S Sm Tp l的标注,应标注在符号长边的横线下面,并且必须在参数值前注写参数的符号三。
表面粗糙度符号、代号在图样上的标注一般标注在可见轮廓线、尺寸界线、引出线或它们的延长线上,符号的尖端必须从材料外指向表面,代号中数字及符号的注写方向必须与尺寸数字方向一致标准规定在同一图样上,每一表面一般只标注一次.当零件的大部分表面具有相同的表面粗糙度要求时,对其中使用最多的一种代号可以统一注在图样的右上角,并加注“其余”两字当零件所有表面具有相同的表面粗糙度要求时,其代号可在图样的右上角统一标注序号标注规定及说明图例1当零件的大部分表面具有相同的表由粗糙度要求时,对其中使用最多的一种代(符)号可统一注在图样的右上角,并加注‘其余”两字,且应是图样上其它代(符)号高度的1.4倍2代号中数字注写方向应与尺寸数字方向一致;倾斜表面的代号及数字标控方向应符合图右规定3带有横线的表面粗糙度应按右图方式标注4当地位狭小不使标注时.可引出标注;细线相连的不连续同一表面.只要标注5零件所在表面具有相同的表面粗糙度要求,在右上角统一标注代号6简化注法;为了简化标注方法,或标注位置受到限制时.可以标注简化代号,但必须在标题栏附近说明这些简化代号的意义7省略注法当仅有同一种表而粗糙度的去除材料加工的在面.以及不会除材料的表面时,可采用省略注法,但必须在标题附近说明这些省略代号的意义8零件上重复素(孔,槽,齿等)的表面只标注其中一个。
表面粗糙度及表面粗糙度的标注方法
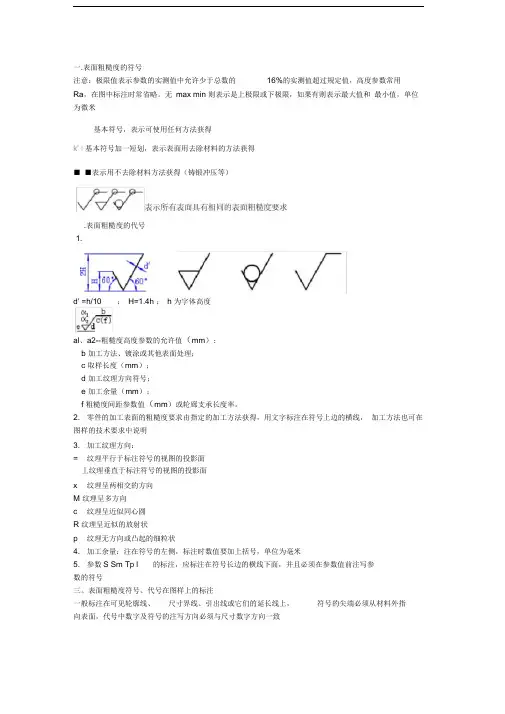
一.表面粗糙度的符号注意:极限值表示参数的实测值中允许少于总数的16%的实测值超过规定值,高度参数常用Ra,在图中标注时常省略。
无max min 则表示是上极限或下极限,如果有则表示最大值和最小值,单位为微米基本符号,表示可使用任何方法获得k' I基本符号加一短划,表示表面用去除材料的方法获得■ ■表示用不去除材料方法获得(铸锻冲压等)d' =h/10 ;H=1.4h ;h 为字体高度al、a2--粗糙度高度参数的允许值(mm);b 加工方法、镀涂或其他表面处理;c 取样长度(mm);d 加工纹理方向符号;e 加工余量(mm);f 粗糙度间距参数值(mm)或轮廊支承长度率。
2. 零件的加工表面的粗糙度要求由指定的加工方法获得,用文字标注在符号上边的横线,加工方法也可在图样的技术要求中说明3. 加工纹理方向:= 纹理平行于标注符号的视图的投影面丄纹理垂直于标注符号的视图的投影面x 纹理呈两相交的方向M 纹理呈多方向c 纹理呈近似同心圆R 纹理呈近似的放射状p 纹理无方向或凸起的细粒状4. 加工余量:注在符号的左侧,标注时数值要加上括号,单位为毫米5. 参数S Sm Tp l 的标注,应标注在符号长边的横线下面,并且必须在参数值前注写参数的符号三。
表面粗糙度符号、代号在图样上的标注一般标注在可见轮廓线、尺寸界线、引出线或它们的延长线上,符号的尖端必须从材料外指向表面,代号中数字及符号的注写方向必须与尺寸数字方向一致1..表面粗糙度的代号标准规定在同一图样上,每一表面一般只标注一次。
当零件的大部分表面具有相同的表面粗糙度要求时,对其中使用最多的一种代号可以统一注在图样的右上角,并加注其余”两字当零件所有表面具有相同的表面粗糙度要求时,其代号可在图样的右上角统一标注序号标注规定及说明当零件的大部分表面具有相同的表由粗糙度要求时,对其中使用最多的一种代(符)1 号可统一注在图样的右上角,并加注其余”两字,且应是图样上其它代(符)号高度的1.4倍代号中数字注写方向应与尺寸数字方向一致;倾斜表面的代号及数字标控方向应符合图右规定带有横线的表面粗糙度应按右图方式标注34当地位狭小不使标注时.可引出标注;细线相连的不连续同一表面•只要标注5零件所在表面具有相同的表面粗糙度要求,在右上角统一标注代号6简化注法;为了简化标注方法,或标注位置受到限制时•可以标注简化代号,但必须在标题栏附近说明这些简化代号的意义省略注法当仅有同一种表而粗糙度的去除材料加工的在面•以及不会除材料的表面时,可采QUID 四迎用省略注法,但必须在标题附近说明这些省略代号的意义8 零件上重复素(孔,槽,齿等)的表面只标注其中一个。
表面粗糙度的符号和定义

11、表面粗糙度符号及意义符 号意 义表面粗糙度参数和 各项规定注写的位置基本符号,单独使用这符号是没有意义的。
α1、α2--粗糙度高度参数的允许值(μm);b 加工方法、镀涂或其他表面处理; c 取样长度(mm);d 加工纹理方向符号;e 加工余量(mm);f 粗糙度间距参数值(mm) 或轮廊支承长度率。
基本符号上加一短划,表示表面粗糙度是用去除材料方法获得。
例如:车、铣、钻、磨、剪切、抛光、腐蚀、电火花加工等。
基本符号加一小圆,表示表面粗糙度用不去除 材料的方法获得。
例如铸、锻、冲压变形、热轧、冷轧、粉末冶金等,或者是用于保持原供应状况的表面(包括保持上道工序的状况)。
以上三个符号的长边可加一横线,用于标注参 数;在长边与横线间可加一小圆,表示所有表面具 有相同的表面粗糙度要求。
2、表面粗糙度高度参数的标注R a 值R z 、R y 值代号意 义代号意 义用任何方法获得的表面,R a 的最大允许值为3.2μm 。
用任何方法获得的表面,R y 的最大允许值为3.2μm 。
用去除材料获得的表面,R a 的最大允许值为3.2μm 。
用不去除材料方法获得的表面,R z 的最大允许值为200μm 。
用不去除材料获得的表面,R a 的最大允许值为3.2μm 。
用去除材料方法获得的表面,R z 的最大允许值为3.2μm ,最小值为1.6μm 。
用去除材料方法获得的表面,R a 的最大允许值为3.2μm ,最小的允许值为1.6μm 。
用去除材料方法获得的表面,R y 的最大允许值为3.2μm ,R y 的最大允许值为12.5μm 。
3、表面粗糙度符号的画法d ' =h /10;H=1.4h ;h 为字体高度。
表面粗糙度符号及数值说明
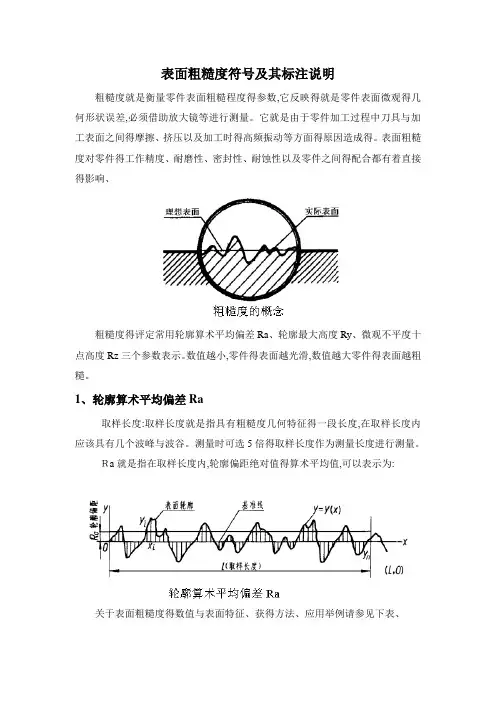
表面粗糙度符号及其标注说明粗糙度就是衡量零件表面粗糙程度得参数,它反映得就是零件表面微观得几何形状误差,必须借助放大镜等进行测量。
它就是由于零件加工过程中刀具与加工表面之间得摩擦、挤压以及加工时得高频振动等方面得原因造成得。
表面粗糙度对零件得工作精度、耐磨性、密封性、耐蚀性以及零件之间得配合都有着直接得影响、粗糙度得评定常用轮廓算术平均偏差Ra、轮廓最大高度Ry、微观不平度十点高度Rz三个参数表示。
数值越小,零件得表面越光滑,数值越大零件得表面越粗糙。
1、轮廓算术平均偏差Ra取样长度:取样长度就是指具有粗糙度几何特征得一段长度,在取样长度内应该具有几个波峰与波谷。
测量时可选5倍得取样长度作为测量长度进行测量。
Ra就是指在取样长度内,轮廓偏距绝对值得算术平均值,可以表示为:关于表面粗糙度得数值与表面特征、获得方法、应用举例请参见下表、从上图中也可以瞧出,粗糙度参数得数值、基本上成倍数得关系。
标注时应当选用这些数值,不能选用其她得数值。
2、轮廓最大高度Ry3、轮廓不平度十点高度Rz标注2、1代号及意义粗糙度代号可以分为:符号,粗糙度项目及数值、常用标注参数就是Ra, 标注Ra时Ra可以省略,标注Rz与Ry时,在粗糙度数值前加对应得符号Rz与Ry。
2。
2标注原则1)、在同一图样上每一表面只注一次粗糙度代号,且应注在可见轮廓线、尺寸界线、引出线或它们得延长线上,并尽可能靠近有关尺寸线、2)、当零件得大部分表面具有相同得粗糙度要求时,对其中使用最多得一种,代(符)号,可统一注在图纸得右上角。
并加注“其余”二字。
3)、在不同方向得表面上标注时,代号中得数字及符号得方向必须下图得规定标注。
4)、代号中得数字方向应与尺寸数字得方向一致。
5)、符号得尖端必须从材料外指向表面、标注举例:6)、齿轮、蜗轮齿面对于齿轮、蜗轮齿面得粗糙度,应标注在表示分度圆得点画线上。
如果图形中得位置有限,粗糙度也可以引出标注或注在尺寸线得延长线上。
表面粗糙度符号

表面粗糙度符号、代号1. 图样上所标注的表面粗糙度符号、代号是该表面完工后的要求。
2. 表面粗糙度的画法。
3. 有关表面粗糙度的各项规定应按功能要求给定。
若仅需要加工(采用去除材料的方法或不去除材料的方法)但对表面粗糙度的其他规定没有要求时,允许只注表面粗糙度符号。
4. 表面粗糙度参数和各项规定注写的位置。
a1、a2 —- 粗糙度高度参数的允许值(μm );b -— 加工方法、镀涂或其他表面处理;c —— 取样长度(mm );d —— 加工纹理方向符号;e —— 加工余量(mm);f —— 粗糙度间距参数值(mm)或轮廓支撑长度率b5.图样上表示零件表面粗糙度的符号。
6.当允许在表面粗糙度参数的所有实测值中超过规定值的个数少于总数的16%时,应在图样上标注表面粗糙度参数的上限值或下限值.7.当要求在表面粗糙度参数的所有实测值中不得超过规定值时,应在图样上标注表面粗糙度参数的最大值或最小值。
8.表面粗糙度高度参数轮廓算术平均偏差R a值的标注见下表,R a在代号中用数值表示(单位为微米μm),参数值前可不标注参数代号。
用任何方法获得的表面粗糙度,9.表面粗糙度高度参数轮廓微观不平度十点高度R z、轮廓最大高度R y值(单位为微米μm)的标注见下表,前需标注出相应的参数代号。
10.取样长度应标注在符号长边的横线下面,见图1。
图1若按GB 10610-1989第6。
1条中表1、表2的有关规定选用对应的取样长度时,在图样上可省略标注。
11.若需要标注表面粗糙度间距参数轮廓的单峰平均间距S值、轮廓微观不平度的平均间距S m值或轮廓支承长度率tp时,应注在符号长边的横线下面,数值写在相应代号的后面。
图2a是轮廓微观不平度的平均间距S m上限值的标注示例.图2b是轮廓支承长度率t p的标注示例,表示水平截距C在轮廓最大高度R y的50%位置上,支承长度率为70%,给出的t p为下限值.图2c为S m最大值的标注示例。
表面粗糙度及表面粗糙度的标注方法
一.表面粗糙度的符号注意:极限值表示参数的实测值中允许少于总数的16%的实测值超过规定值,高度参数常用Ra,在图中标注时常省略。
无max min则表示是上极限或下极限,如果有则表示最大值和最小值,单位为微米基本符号,表示可使用任何方法获得基本符号加一短划,表示表面用去除材料的方法获得表示用不去除材料方法获得(铸锻冲压等)表示所有表面具有相同的表面粗糙度要求二.表面粗糙度的代号1.d' =h/10;H=1.4h;h为字体高度a1、a2--粗糙度高度参数的允许值(mm);b加工方法、镀涂或其他表面处理;c取样长度(mm);d加工纹理方向符号;e加工余量(mm);f粗糙度间距参数值(mm)或轮廊支承长度率。
2.零件的加工表面的粗糙度要求由指定的加工方法获得,用文字标注在符号上边的横线,加工方法也可在图样的技术要求中说明3.加工纹理方向:= 纹理平行于标注符号的视图的投影面⊥纹理垂直于标注符号的视图的投影面x 纹理呈两相交的方向M 纹理呈多方向c 纹理呈近似同心圆R 纹理呈近似的放射状p 纹理无方向或凸起的细粒状4.加工余量:注在符号的左侧,标注时数值要加上括号,单位为毫米5.参数S Sm Tp l的标注,应标注在符号长边的横线下面,并且必须在参数值前注写参数的符号三。
表面粗糙度符号、代号在图样上的标注一般标注在可见轮廓线、尺寸界线、引出线或它们的延长线上,符号的尖端必须从材料外指向表面,代号中数字及符号的注写方向必须与尺寸数字方向一致标准规定在同一图样上,每一表面一般只标注一次。
当零件的大部分表面具有相同的表面粗糙度要求时,对其中使用最多的一种代号可以统一注在图样的右上角,并加注“其余”两字当零件所有表面具有相同的表面粗糙度要求时,其代号可在图样的右上角统一标注序号标注规定及说明图例1当零件的大部分表面具有相同的表由粗糙度要求时,对其中使用最多的一种代(符)号可统一注在图样的右上角,并加注‘其余”两字,且应是图样上其它代(符)号高度的1.4倍2代号中数字注写方向应与尺寸数字方向一致;倾斜表面的代号及数字标控方向应符合图右规定3带有横线的表面粗糙度应按右图方式标注4当地位狭小不使标注时.可引出标注;细线相连的不连续同一表面.只要标注5零件所在表面具有相同的表面粗糙度要求,在右上角统一标注代号6简化注法;为了简化标注方法,或标注位置受到限制时.可以标注简化代号,但必须在标题栏附近说明这些简化代号的意义7省略注法当仅有同一种表而粗糙度的去除材料加工的在面.以及不会除材料的表面时,可采用省略注法,但必须在标题附近说明这些省略代号的意义8零件上重复素(孔,槽,齿等)的表面只标注其中一个。
表面粗糙度符号
表面粗糙度符号、代号1. 图样上所标注的表面粗糙度符号、代号是该表面完工后的要求。
2. 表面粗糙度的画法。
3. 有关表面粗糙度的各项规定应按功能要求给定。
若仅需要加工(采用去除材料的方法或不去除材料的方法)但对表面粗糙度的其他规定没有要求时,允许只注表面粗糙度符号。
4. 表面粗糙度参数和各项规定注写的位置。
a1、a2 —— 粗糙度高度参数的允许值(μm );b —— 加工方法、镀涂或其他表面处理;c —— 取样长度(mm );d —— 加工纹理方向符号;e —— 加工余量(mm );f —— 粗糙度间距参数值(mm )或轮廓支撑长度率5. 图样上表示零件表面粗糙度的符号。
b6.当允许在表面粗糙度参数的所有实测值中超过规定值的个数少于总数的16%时,应在图样上标注表面粗糙度参数的上限值或下限值。
7.当要求在表面粗糙度参数的所有实测值中不得超过规定值时,应在图样上标注表面粗糙度参数的最大值或最小值。
8.表面粗糙度高度参数轮廓算术平均偏差R a值的标注见下表,R a在代号中用数值表示(单位为微米μm),参数值前可不标注参数代号。
9.表面粗糙度高度参数轮廓微观不平度十点高度R z、轮廓最大高度R y值(单位为微米μm)的标注见下表,前需标注出相应的参数代号。
10.取样长度应标注在符号长边的横线下面,见图1。
图1若按GB 10610—1989第6.1条中表1、表2的有关规定选用对应的取样长度时,在图样上可省略标注。
11.若需要标注表面粗糙度间距参数轮廓的单峰平均间距S值、轮廓微观不平度的平均间距S m值或轮廓支承长度率tp时,应注在符号长边的横线下面,数值写在相应代号的后面。
图2a是轮廓微观不平度的平均间距S m上限值的标注示例。
图2b是轮廓支承长度率t p的标注示例,表示水平截距C在轮廓最大高度R y的50%位置上,支承长度率为70%,给出的t p为下限值。
图2c为S m最大值的标注示例。
图2d为t p最小值的标注示例。
表面粗糙度的代号
表面粗糙度的代号表面粗糙度的代号是指用于描述物体表面粗糙程度的符号或代码。
这些代号通常由一位或多位数字组成,代表了不同级别的表面粗糙度。
表面粗糙度是指物体表面的不平整程度或凹凸度,它直接影响着物体的外观、质感和功能。
下面将介绍一些常见的表面粗糙度代号及其含义。
1. N代号N代号是指物体表面粗糙度的一种常见标志,在机械加工中经常使用。
N代号后面跟着一个数字,表示了表面粗糙度的具体数值。
例如,N4代表表面粗糙度为4微米。
N代号适用于各种材料和加工方式,如车削、铣削、磨削等。
2. Ra值Ra值是一种国际通用的表面粗糙度参数,代表了表面粗糙度的平均值。
Ra值通常以微米(μm)为单位,用于描述金属、塑料、陶瓷等材料的表面质量。
例如,Ra0.8表示表面粗糙度为0.8微米。
3. Rz值Rz值是表征表面粗糙度的另一种参数,代表了表面最大峰值高度和最大谷值深度之间的差值。
Rz值通常以微米(μm)为单位,用于评估表面的凹凸度。
例如,Rz10表示表面最大峰值高度和最大谷值深度之间的差值为10微米。
4. AA值AA值是指铝材表面粗糙度的一种代号,用于描述铝材的表面质量。
AA值后面跟着一个数字,表示了表面粗糙度的具体数值。
例如,AA25代表铝材表面粗糙度为25微米。
5. RMS值RMS值是一种用于描述表面粗糙度的有效参数,代表了表面粗糙度的均方根值。
RMS值通常以微米(μm)为单位,用于评估表面的平滑度和凹凸度。
例如,RMS0.5表示表面粗糙度的均方根值为0.5微米。
6. CLA值CLA值是一种用于描述表面粗糙度的参数,代表了表面粗糙度的平均峰谷高度。
CLA值通常以微米(μm)为单位,用于评估表面的光滑度和凹凸度。
例如,CLA1.6表示表面平均峰谷高度为1.6微米。
7. Rmax值Rmax值是一种用于描述表面粗糙度的参数,代表了表面最大峰谷高度。
Rmax值通常以微米(μm)为单位,用于评估表面的平滑度和凹凸度。
例如,Rmax20表示表面最大峰谷高度为20微米。
表面粗糙度符号及数值说明 (1)
表面粗糙度符号及其标注说明粗糙度是衡量零件表面粗糙程度的参数,它反映的是零件表面微观的几何形状误差,必须借助放大镜等进行测量。
它是由于零件加工过程中刀具与加工表面之间的摩擦、挤压以及加工时的高频振动等方面的原因造成的。
表面粗糙度对零件的工作精度、耐磨性、密封性、耐蚀性以及零件之间的配合都有着直接的影响。
粗糙度的评定常用轮廓算术平均偏差Ra、轮廓最大高度Ry、微观不平度十点高度Rz三个参数表示。
数值越小,零件的表面越光滑,数值越大零件的表面越粗糙。
1、轮廓算术平均偏差Ra取样长度:取样长度是指具有粗糙度几何特征的一段长度,在取样长度内应该具有几个波峰和波谷。
测量时可选5倍的取样长度作为测量长度进行测量。
Ra是指在取样长度内,轮廓偏距绝对值的算术平均值,可以表示为:关于表面粗糙度的数值和表面特征、获得方法、应用举例请参见下表。
从上图中也可以看出,粗糙度参数的数值.基本上成倍数的关系。
标注时应当选用这些数值,不能选用其他的数值。
2、轮廓最大高度Ry3、轮廓不平度十点高度Rz标注2.1代号及意义粗糙度代号可以分为:符号,粗糙度项目及数值。
常用标注参数是Ra, 标注Ra时Ra可以省略,标注Rz和Ry时,在粗糙度数值前加对应的符号Rz和Ry。
2.2 标注原则1)、在同一图样上每一表面只注一次粗糙度代号,且应注在可见轮廓线、尺寸界线、引出线或它们的延长线上,并尽可能靠近有关尺寸线。
2)、当零件的大部分表面具有相同的粗糙度要求时,对其中使用最多的一种,代(符)号,可统一注在图纸的右上角。
并加注“其余”二字。
3)、在不同方向的表面上标注时,代号中的数字及符号的方向必须下图的规定标注。
4)、代号中的数字方向应与尺寸数字的方向一致。
5)、符号的尖端必须从材料外指向表面。
标注举例:6)、齿轮、蜗轮齿面对于齿轮、蜗轮齿面的粗糙度,应标注在表示分度圆的点画线上。
如果图形中的位置有限,粗糙度也可以引出标注或注在尺寸线的延长线上。