
模温机的正确选择及计算
模温机的正确选择及计算点击次数:112 发布时间:2008-7-29模温机的正确选择及计算选择模具温度控制器时,以下各点是主要的考虑因素;1.泵的大小和能力。
2.内部喉管的尺寸。
3.加热能力。
4.冷却能力。
5.控制形式。
A、泵的大小从已知的每周期所需散热量我们可以很容易计算冷却液需要容积流速,其后再得出所需的正确冷却能力,模温控制器的制造商大都提供计算最低的泵流速公式。
表4.1在选择泵时是很有用,它准确地列出了不同塑料的散热能力。
以下决定泵所需要提供最低流速的经验法则:若模腔表面各处的温差是5℃时,0.75gal/min/kW @5℃温差或是3.4151/min/kW @5℃温差若模腔表面各处的温差是1℃,则所需的最低流速需要按比例乘大五倍即是3.75gal/min/kW 或是 17.031/min/kW。
为了获得产品质量的稳定性,很多注塑公司都应该把模腔表面的温差控制在1-2℃,可是实际上其中很多的注塑厂商可能并不知道这温差的重要性或是认为温差的最佳范围是5-8℃。
计算冷却液所需的容积流速,应使用以下的程序:1.先计算栽一塑料/模具组合的所城要排走的热量:若以前述的PC杯模为例,则实际需要散去的热量是:一模件毛重(g)/冷却时间(s)=208/12=17.333g/sPC的散热率是=368J/g或是368kJ/kg所以每周期需要散去的热量=368×17.33/1,000=6.377kW2.再计算冷却所需的容积流速:按照上述的经验法则若模腔表面的温差是5℃时,流速=6.377×0.75=4.78gal/min或是=6.377×3.41=21.751/m in 若模腔表现的温差是1℃则流速=4.78×5=23.9gal/min或是=21.75×5=108.731/min3.泵流速的规定为了得到良好的散热效果,泵的流速能力应较计算的结果最少大10%,所以需使用27gal/min或是120/min的泵。
4.泵压力的规定;一般模温控制器的操作压力在2-5bar(29-72.5psi),由于在压力不足的情况下会影响冷却液的容积流速(流动的阻力产生压力损失),所以泵的压力愈高,流速愈稳定。
对于冷却管道很细小的模具(例如管道直径是6mm/0. 236in),泵的压力便需要有10bar(145psi)才可提供足够的散热速度(即是冷却液速度)。
大体上冷却液的容积液速要求愈高,管道的直径愈少则所需要的泵输出压力愈大。
所以在一般应用模温控制器的压力应超过了3bar(43.5psi).B、加热能力图4.8是典型的加热计算表,提供了就模具重所需要的加热量。
图4.8的计算用法下:1.纵轴代表着模具的重量。
2.横轴代表着模具升温至所需温度的热量,单位是kW/hr。
3. 37℃-121℃的各温度斜线提供了模具重量和模温控制器的发热能力在相应温度下的关系。
例如我们可以从图查知:1.把重量 500kg 的模具升温至50℃ 所需的加热能力是3.3kW/hr。
2.把重700kg的模具升温至65℃所需的别热能力是6.5kW/hr。
冷冻能力总的来说,加热能力愈强,则所需的升温时间,便相应地减少了(加热能力双倍,升温时间减少)。
图4.8提供了注塑厂商一个很有用的资料,可以马上找出任何模具的加热要求,从而获得正确模温控制器的发热能力。
往往就是因为模温控制器的能力太低,引致模具不能达到最佳的温度状态。
欲想知道模温控制器实际表现,我们可以比较它的实际的和计算的模具升温时间。
模温控制器的冷冻线路的设计和组成零件对模温的精确控制致为重要。
当模具或加温液的温度上升至设定值时,模温控制器必须能快速地及有效地避免温度继续上升,办法是引进另一较低温度的液体,其引进的控制由电磁阀负责。
所以温度超驰的消除和稳定性取决于电磁阀的大小。
冷却电磁阀的孔径可用以下的公式计算:冷冻能力(gal/min)=kW×3.16/△t这里△t=模温控制器所设定的生产温度和冷冻水温度之差:kW=模具需要排走的热量以下表列出了不同电磁阀孔径所能提供的容积流速:电磁阀孔径容积流速in mm gal/min 1/min0.25 6.35 0.7 3.180.375 9.53 1.2 5.450.500 12.70 3.3 14.980.750 19.65 5.4 24.521.000 25.40 10.0 45.401.250 31.75 13.0 59.021.500 38.10 20.0 90.80计算了冷冻能力后便可从以上表找出相应的电磁阀,如以下的例子:PC杯模需要排走的热量是6.377kW生产的设定温度是90℃冷冻水的温度是18℃△T=90-18=72℃所以冷冻能力=6.377×316/72=0.28gal/min或1.271/min从上表可知道孔径为6.35mm/0.250in的电磁阀可提供足够的容积流速,适宜使用于模温控制范围是±1℃的精确要求。
电磁阀阀门的压力降影响着流速。
上表的流速数值是基于1bar(14.5psi)的压力降。
所以压力降愈高,冷冻水的流速愈快。
电磁阀的典型的压力降是2bar(29psi)。
C、液体式模温加热控制系统任何一台模温控制器的主要目的是把模具温度控制在(±2°F)的范围内。
所以对于运行在模具管路间的液体的升温控制必须精确,否则模具温度控制的目的便不能达到了。
某些模温控制器的控制方法祗属于开/关形式,其工作原理是比较实际和设定的温度。
倘若实际的温度比较设定的温度低很多,电热便全开,待实际温度达到设定值时,电热便被关上,由于开/关形式的控制产生了很大的实际正负温度偏差。
这温度变化不单祗直接地影响着液体的温度,还间接地带给了模具很大的过度升降,不消说最后定必反映在成品的质量上。
所以我们应该使用PID(比例、积分、微分)形式的加热控制系统,它可以保证模具的温度控制维持在±1℃(±2°F)的范围内。
选择适当的模温控制器胡乱选购模温控制品可以随时带来20%利润的损失,所以我们在购置时必需详细考虑生产的需要,严格审定模温控制器各项的能力,才好作出决定。
可惜人们常常忽略了这注塑技术极其重要的环节,往往在生产力和品质出了问题时才醒觉。
模温机的冷却系统基础点击次数:88 发布时间:2008-7-29模温机的冷却系统基础1、直接式或开放式冷却系统这是一种极之流行的系统,其基本的组成配件有电水泵和浸没式电热器。
电水泵负责把水运行于模具的冷却管道。
水温不断被测量着,若温度达到设定值时,电热器便关上。
若水温继续升高稍为超过某一设点时,电磁阀被打开使部份热水排走,所损失的水量由较冻的自来水补充。
这系统之所以普遍被采用是因为它有着设计简单和制造成本低廉(与间接式系统比较)的好处,可是系统需要为断补充新的自来水,这表示更多熔解了的化学物质亦一并被加进系统内,使冷却管道的沉积问题加速恶化。
为了减少冷却水温的升降幅度,电热水器的电源控制和水温测量的准确度都必须很好,使水温控制在所需的范围内,有些系统更可调节水温以适应模具的温度。
2、间接式冷却系统间接式冷却系统可以应用于模具温度低过或高过一般冷却水的温度。
被冷却液带来的热量经由热交换系统散去。
系统利用高压原理使水温可以超过其大气压力下的沸点,并有重型的浸没式电热器提供快速的升温,负责把热能散去的装置是设有较大热交换面积的线图式热交换器,并有电磁阀控制散热的过程。
加热或散热的准确切换则由一比例控制形式的仪器控制着。
若运行于系统和模具的液体是属于水性的,其最高的温度可达140℃/284F°。
但是温度超过120℃/248F°的情况下为应使用水性的系统,因为喉管可能发生爆裂,造成很大的危险。
对于温度超过120℃/248F°的需求,我们可用油性的循环式系统(也可以使用电热器棒作辅助途)。
模具在生产时也常常需要利用冰水作冷却用途以改造生产力或是弥补模具设计的不足,所采用的冷冻机都设有制冷单元把经过热交换器的冷却液降温。
热交换器有着很多线图状的管路,管内循环着高压的冷冻液体,模具冷却液则不断流过管路外面把热量输送给冷冻液并使其气化,气化了的冷冻液其后再被压缩及冷却还原成液体,热交换过程得以不断地进行。
现时人们对冷冻机所排出的热能的应用机会发生了浓厚的兴趣,它们可能在不久的将来负责提供房间温暖的环境。
使用冷冻机时常可遇到以下的问题,冷冻机的设定温度不能太低,原因是型腔表面发生了冷凝现象(布满了水珠)。
这现象可能在正常模具开启和顶出时发生,亦可能发生于短暂的生产停顿,解决的办法是把模腔周围的空间占满了热空气,例如使用热风机向着模腔处喷射热空气。
这办法在湿热的夏天很是有效,以某一例子来说,可以把生产周期从30秒降至23秒。
若冷凝现象引致模具生锈,可以把模具表面进行镀镍处理或是使用其他材料制造模具,例如不锈钢或镀铜。
生产薄壁注件时常常需要使用冷冻机以缩短生产周期,以重7.5克的聚苯乙烯(PS)薄杯为例(自动饮品售卖机的坏子)一套单腔模具的生产速度可以快至一分钟五十次模数。
3、冷却液的选择适宜热塑性件的模具生产温度的一般范围是20-80℃ (68-176F°),所以大都是使用处理过的水作为冷却液,我们需要注意一点,冷却液的温度和模具的温度可能差别很大,例如40℃/100F°。
对于加压形式的冷却管路来说,若系统是水性的,其最高温度是140℃/284F°:若系统是油性的,则其最高温度是350℃/662F°。
采用冷冻系统时其温度当然可以很低。
若温度是低于10℃/50F°的,则冷却液必须是水/醇(防凝剂)的混合液。
有些注塑公司直接使用自来水进行模具冷却。
控制模温的手段是在客路加上节流阀以控制自模温机的冷却系统基础1、直接式或开放式冷却系统这是一种极之流行的系统,其基本的组成配件有电水泵和浸没式电热器。
电水泵负责把水运行于模具的冷却管道。
水温不断被测量着,若温度达到设定值时,电热器便关上。
若水温继续升高稍为超过某一设点时,电磁阀被打开使部份热水排走,所损失的水量由较冻的自来水补充。
这系统之所以普遍被采用是因为它有着设计简单和制造成本低廉(与间接式系统比较)的好处,可是系统需要为断补充新的自来水,这表示更多熔解了的化学物质亦一并被加进系统内,使冷却管道的沉积问题加速恶化。
为了减少冷却水温的升降幅度,电热水器的电源控制和水温测量的准确度都必须很好,使水温控制在所需的范围内,有些系统更可调节水温以适应模具的温度。
2、间接式冷却系统间接式冷却系统可以应用于模具温度低过或高过一般冷却水的温度。
被冷却液带来的热量经由热交换系统散去。
模温机说明书

模温机说明书全文共四篇示例,供读者参考第一篇示例:模温机是一种用于塑料、橡胶等材料加工中控制温度的设备。
它主要由加热系统、冷却系统、温度控制系统和传动系统等组成。
模温机的作用是在制造过程中保持模具和材料的温度恒定,以确保成品的质量和生产效率。
一、模温机的工作原理模温机通过加热系统和冷却系统来控制模具和材料的温度。
当模具需要加热时,加热系统会向模具传送热能,使模具温度升高;当模具需要冷却时,冷却系统会向模具传送冷却剂,使模具温度降低。
模温机通过温度控制系统监测模具的温度,并根据需要调节加热和冷却系统的工作,以保持模具温度稳定在设定值。
二、模温机的特点1. 高效节能:模温机具有快速加热和冷却的特点,可以大大提高生产效率,减少能源消耗。
2. 精确控温:模温机配有高精度的温度控制系统,可以精确控制模具和材料的温度,确保制品的质量。
3. 操作简便:模温机的操作界面简单直观,操作起来方便快捷,可以减少人为操作错误。
4. 多种保护功能:模温机配有过载保护、短路保护等多种安全保护功能,确保设备运行稳定安全。
三、模温机的应用领域模温机广泛应用于塑料注塑、吹塑、压延、挤塑、橡胶加工等领域。
在这些领域中,模温机可以为生产企业提供稳定的温度控制,提高产品质量,降低生产成本。
四、模温机的维护保养1. 定期清洗:模温机在使用过程中会有灰尘和杂质堆积,需要定期清洗。
清洗时应注意断开电源,防止发生意外。
2. 定期检查润滑油:模温机的传动系统需要使用润滑油,定期检查润滑油的情况并及时更换。
3. 定期维护:模温机的各个部件需要定期检查和维护,确保设备的正常运行。
五、模温机的使用注意事项1. 使用前请仔细阅读说明书,并按照操作步骤正确操作。
2. 在使用过程中请勿随意更改设备设置,以免影响设备的正常运行。
3. 使用过程中如发现异常情况,请及时停机检查,确保设备安全运行。
第二篇示例:模温机是一种用于温度控制的设备,通常被广泛应用于塑料工业、机械加工行业和医疗器械制造等领域。
模温机选型
模具恒温机概述一、模具恒温机简称模温机,英文简称TCU。
1.1模温机分油式模温机和水式模温机,油式模温机和水模温机的主要区别是:油式模温机主循环媒介是导热油,水式模温机主循环媒介是水。
1.2油式模温机分普通油式模温机和高温油式模温机,水式模温机分普通水式模温机和高温水式模温机。
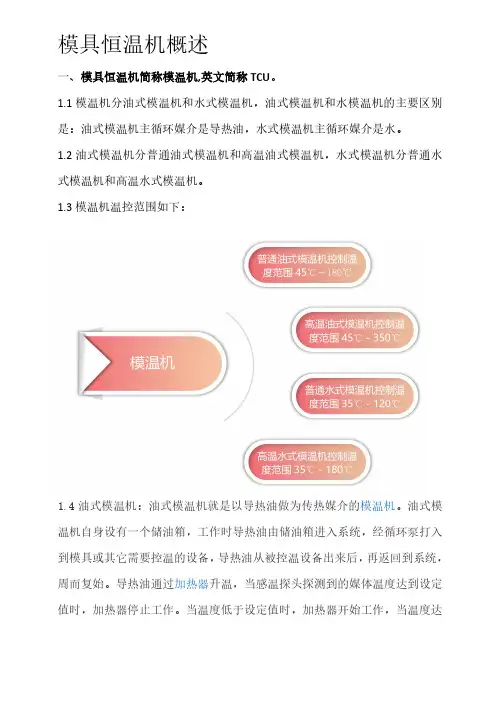
1.3模温机温控范围如下:1.4油式模温机:油式模温机就是以导热油做为传热媒介的模温机。
油式模温机自身设有一个储油箱,工作时导热油由储油箱进入系统,经循环泵打入到模具或其它需要控温的设备,导热油从被控温设备出来后,再返回到系统,周而复始。
导热油通过加热器升温,当感温探头探测到的媒体温度达到设定值时,加热器停止工作。
当温度低于设定值时,加热器开始工作,当温度达到设定值后,又停止工作。
如此循环往复。
1.5水式模温机:水式模温机就是以清水/冷却水做为传热媒介的模温机。
水式模温机是一套密闭式循环系统。
工作时冷却水由补水阀进入系统,通过加热器升温后经循环泵打入到模具或其它需要控温的设备,从被控温设备出来后,再返回到系统,周而复始。
,当感温探头探测到的媒体温度达到设定值时,加热器停止工作。
当温度低于设定值时,加热器开始工作,当温度达到设定值后,又停止工作。
如此循环往复。
二、模温机的用途2.1模温机主要应用于注塑成型、镁铝压铸、橡胶密炼、塑料挤出等。
在注塑成型和压铸生产过程中,不平均或不造当的模具温度会导致产品尺寸不稳定,出现产品变形、黏模、表面凹陷、内缩孔及热泡等缺陷。
对生产周期也产生影响,如填充时间、冷却时间都会产生不稳定变数。
模具使用寿命也会因受到过冷或过热的冲击而导致昂贵的钢材产生热裂。
2.2模温机在其他行业的运用则是必不可少设备之一,叫法可能也不同。
比如在橡胶密炼机中叫温度控制系统或叫温控机,在挤出设设备中叫温控装置,在PVC片材辊轮控温中叫油加热器。
这些设备基本都是先快速升温,然后是保温的过程。
而在橡胶设备中升温后还需要长期执行一个降温冷却的过程。
热压机模温机选型计算方法

热压机模温机选型计算方法客户案例:一台热压机 1100mm×1100mm×80mm 共11块热板,2台热压机共用一台模温机。
压板温度需要达到200℃,降温需要1.5小时降至50℃。
计算方法:客户一台热压机共11块热板,2台热压机共用一台模温机,所以以下计算用22块热盘为对象要求在1.5小时热板降到50度,按照经验,当热板温度降到50度,此时导热油的温度预计为30度,因为导热油是由冷却水经过换热器后进行冷却,所以冷却水温度预计为8度。
因为客户的热盘较多,在1.5小时升温和降温不现实,所以加热、冷却时间取2小时来计算一、加热功率的计算客户提供的图纸如下:根据客户提供的图纸,每块热盘的油道总共是14条,又热盘的尺寸是1100mm×1100mm×80mm,即单块热盘的体积V=1.1m×1.1m×0.08m ×1000=96.8dm3油道内油的体积V1=(22/2000)2×3.14×1.1×1000×14≈5.9dm3 热盘钢的体积V2=96.8L-5.9L=90.9dm31、热盘钢体的加热功率钢的比热为0.11Kcal/kg·℃,密度为7.9kg/dm3,设常温为20℃,则温度差为180℃,加热时间2小时,加热功率:KW=W×△t×C/ (860×T),860千卡=1KW加热功率:KW=90.9×7.9×180×0.11÷(860×2)≈8.3KW;2、块热盘的总加热功率为8.3×22=182.6KW3、热盘油道内导热油的加热功率油的比热为0.5Kcal/kg·℃,密度为0.85kg/dm³,设常温为20℃,当热盘温度达到200℃导热油温度为220℃,所以温度差为200℃,加热时间2小时,加热功率:KW=W×△t×C/ (860×T),860千卡=1KW加热功率:KW=5.9×0.85×200×0.5÷(860×2)≈0.3KW;4、热盘的油路总加热功率为0.3×22=6.6KW5、散热功率的计算热板和周围环境的联合传热系数△T=9.8+0.07(tw-t)其中:tw=最终温度,T=起始温度所以△T=9.8+0.07(200-20)= 22.4W/( m2.℃)所以散热功率Q=△TSW(tw-t)其中:SW=受热面积 =单台热压机热盘表面积(只算下表面都散热) SW=(3×3×+3×0.07×4)≈9.84m2所以Q=22.4×9.84×(200-20)÷1000≈39.7KW由于加热管的热效率、连接管道和设备本身散热没有计算,所以实际选择时加0.3倍的安全系数,即加热功率总的加热功率KW=239.9×1.3≈312KW根据我司加热管的规格型号,实际选择加热功率300KW二、冷却功率计算1、热盘钢体的冷却功率钢的比热为0.11Kcal/kg·℃,密度为7.9kg/dm3,热盘降温到50℃,则温度差为150℃,冷却时间2小时,冷却功率:KW=W×△t×C/ (860×T),860千卡=1KW冷却功率:KW=90.9×7.9×150×0.11÷(860×2)≈6.9KW;2、块热盘的总加热功率为6.9×22=151.8KW3、热盘油道内导热油的加热功率油的比热为0.5Kcal/kg·℃,密度为0.85kg/dm³,当热盘降温到50℃,导热油温度为30℃,所以温度差为190℃,加热时间2小时,冷却功率:KW=W×△t×C/ (860×T),860千卡=1KW冷却功率:KW=5.9×0.85×190×0.5÷(860×2)≈0.28KW;4、块热盘的油路总冷却功率为0.28×22=6.16KW所以总的冷却功率KW=151.8+6.16=157.96KW5、冷却换热面积计算根据以上设计,冷却功率为157.96KW,水与油之间的换热系数为200W/(m2℃)冷冻水温度为8℃,热盘温度降到50℃,△t=(△T2-△T1)/ln(△T2/△T1)=40℃。
加热冷却功率计算

模温机的加热功率和计算方法点击次数:183 发布时间:2011-10-13 模温机选型的计算方法1.特殊的情况需进行计算:A、求加热器功率或冷冻功率KW=W×△t×C×S/860×TW=模具重量或冷却水KG△t=所需温度和起始温度之间的温差。
C= 比热油(0.5),钢(0.11),水(1),塑料(0.45~0.55)T=加温至所需温度的时间(小时)B、求泵的大小需了解客户所需泵浦流量和压力(扬程)P(压力Kg/cm2)=0.1×H(扬程M)×α(传热媒体比重,水=1,油=0.7-0.9)L(媒体所需流量L/min)=Q(模具所需热量Kcal/H)/C(媒体比热水=1 油=0.45)×△t(循环媒体进出模具的温差)×α×602.冷冻机容量选择A、Q(冷冻量Kcal/H)=Q1+Q2Q1(原料带入模具的热量Kcal/H)=W(每小时射入模具中原料的重量KG)×C×(T1-T2)×S(安全系数1.5~2) T1 原料在料管中的温度;T2 成品取出模具时的温度Q2 热浇道所产生的热量Kcal/HB、速算法(有热浇道不适用)1RT=7~8 OZ 1OZ=28.3g(含安全系数)1RT=3024Kcal/H=12000BTU/H=3.751KW1KW=860 Kcal/H 1 Kcal=3.97BTU3、冷却水塔选用=A+BA、射出成型机用冷却水塔RT=射出机马力(HP)×0.75KW×860Kcal×0.4÷3024 B、冷冻机用冷却水塔RT=冷冻机冷吨(HP)×1.25选择模具温度控制器时,以下各点是主要的考虑因素;1.泵的大小和能力。
2.内部喉管的尺寸。
3.加热能力。
4.冷却能力。
5.控制形式。
A、泵的大小从已知的每周期所需散热量我们可以很容易计算冷却液需要容积流速,其后再得出所需的正确冷却能力,模温控制器的制造商大都提供计算最低的泵流速公式。
模温机选型

模具恒温机概述一、模具恒温机简称模温机,英文简称TCU。
1.1模温机分油式模温机和水式模温机,油式模温机和水模温机的主要区别是:油式模温机主循环媒介是导热油,水式模温机主循环媒介是水。
1.2油式模温机分普通油式模温机和高温油式模温机,水式模温机分普通水式模温机和高温水式模温机。
1.3模温机温控范围如下:1.4油式模温机:油式模温机就是以导热油做为传热媒介的模温机。
油式模温机自身设有一个储油箱,工作时导热油由储油箱进入系统,经循环泵打入到模具或其它需要控温的设备,导热油从被控温设备出来后,再返回到系统,周而复始。
导热油通过加热器升温,当感温探头探测到的媒体温度达到设定值时,加热器停止工作。
当温度低于设定值时,加热器开始工作,当温度达到设定值后,又停止工作。
如此循环往复。
1.5水式模温机:水式模温机就是以清水/冷却水做为传热媒介的模温机。
水式模温机是一套密闭式循环系统。
工作时冷却水由补水阀进入系统,通过加热器升温后经循环泵打入到模具或其它需要控温的设备,从被控温设备出来后,再返回到系统,周而复始。
,当感温探头探测到的媒体温度达到设定值时,加热器停止工作。
当温度低于设定值时,加热器开始工作,当温度达到设定值后,又停止工作。
如此循环往复。
二、模温机的用途2.1模温机主要应用于注塑成型、镁铝压铸、橡胶密炼、塑料挤出等。
在注塑成型和压铸生产过程中,不平均或不造当的模具温度会导致产品尺寸不稳定,出现产品变形、黏模、表面凹陷、内缩孔及热泡等缺陷。
对生产周期也产生影响,如填充时间、冷却时间都会产生不稳定变数。
模具使用寿命也会因受到过冷或过热的冲击而导致昂贵的钢材产生热裂。
2.2模温机在其他行业的运用则是必不可少设备之一,叫法可能也不同。
比如在橡胶密炼机中叫温度控制系统或叫温控机,在挤出设设备中叫温控装置,在PVC片材辊轮控温中叫油加热器。
这些设备基本都是先快速升温,然后是保温的过程。
而在橡胶设备中升温后还需要长期执行一个降温冷却的过程。
模温机电加热的计算公式
模温机电加热的计算公式
模温机电加热是一种常用的加热方式,通过电能转换为热能,使物体升温。
其计算公式如下:
加热功率 = 电流 × 电压
模温机电加热是一种高效、可靠的加热方式。
通过电流和电压的控制,可以实现对物体的精确加热。
这种加热方式广泛应用于各个行业,如塑料加工、橡胶制品、电子元件等。
在模温机电加热的过程中,电流是指电子流动的强度,通常用安培(A)来表示。
而电压则是指电力的电势差,通常用伏特(V)来表示。
加热功率则是表示单位时间内的加热能力,通常用瓦特(W)来表示。
模温机电加热的计算公式简单明了,只需要将电流和电压相乘即可得到加热功率。
这意味着通过控制电流和电压的大小,就可以实现对物体的精确加热。
然而,在实际应用中,我们还需要考虑一些其他因素,如加热时间、加热介质、加热方式等。
这些因素都会对加热效果产生影响。
因此,在进行模温机电加热时,我们需要综合考虑各个因素,选择合适的加热参数,以获得理想的加热效果。
总结起来,模温机电加热的计算公式为加热功率等于电流乘以电压。
这种加热方式广泛应用于各个行业,通过控制电流和电压的大小,可以实现对物体的精确加热。
然而,在实际应用中,我们还需要考虑其他因素,以获得理想的加热效果。
模温机技术要求
1、温度范围:模温机的温度范围,应该符合实际生产需求。
一般来说,模温机的温度范围应该覆盖所需的温度范围,并且能够满足生产要求的精度和稳定性。
2、加热功率:模温机的加热功率,应该能够满足所需的加热速度和温度控制精度。
如果需要快速升温或降温,需要选择加热功率较大的模温机。
3、控制精度:模温机的控制精度,应该符合生产要求。
一般来说,控制精度越高,模温机的温度控制越准确,但也会增加设备的成本和复杂度。
4、控制方式:模温机的控制方式,应该与生产工艺相适应。
常见的控制方式包括PID控制、模糊控制、智能控制等。
需要根据实际生产需求选择合适的控制方式。
5、安全性:模温机的安全性,应该得到充分考虑。
需要确保模温机的使用过程中不会发生过热、过载等安全问题,同时还需要具备防止电气故障、漏电等安全保护措施。
6、维护保养:模温机的维护保养需要方便、简单。
需要选择易于清洁、维护的模温机,并且需要定期进行维护保养,以保证设备的长期稳定运行。
7、能耗和环保:模温机的能耗和环保性能,也需要考虑。
需要选择能耗低、环保性能好的模温机,以降低生产成本和对环境的影响。
辊筒模温机选型计算方法
辊筒模温机选型计算方法客户案例:辊轮2根;辊轮的直径320mm ,辊轮的长度2000mm,辊轮的接口尺寸一寸,辊轮的旋转接头离地面的高度1米。
2、辊轮容积和壁厚客户没法提供,客户提供自测数据,把导热油灌进辊轮满后,再到入一圆桶内,测出数据为:圆桶直径为350mm 油液高度为400mm,壁厚没有提供,按我们正常估算范围计算;3、选择泵要求油泵流量为12.5M³/H, 扬程为50m,功率7.5HP;4、需要外置一个100L的方形油罐;5、冷却要求:从150度冷却辊筒至常温的状态为30-45分钟左右;计算选型步骤如下:一、加热功率计算:辊轮自身升温所需要的加热功率的计算,根据条件2可知单条辊轮油的体积V=3.5/2*3.14*4≈40L辊轮的直径320mm,长度2000mm,可知总体积为0.16立方米,大概的估算下单条辊轮的重量M=7800×(0.16-0.04)=936KG,辊轮从常温加热到150需要1小时,设△t=130度,时间T=1h,钢铁比热为0.11Kcal/(kg·℃),单条辊轮所需加热功率:P=M×△t×C/ (860×T)单条辊轮所需加热功率:P=936×130×0.11÷(860×1)≈15.56KW;所以2条辊轮自身升温所需的加热功率P=15.56×2=31.12KW。
油升温所需要的加热功率的计算导热油比热为0.55Kcal/(kg·℃),密度为0.86Kg/L,单条辊轮内的导热油为40L,所以2条辊轮加上自身设备管路里的油的总体积设为100L,所以导热油的重量M=86kg,加热时间T为1小时,温差△t=150度导热油所需加热功率:P=M×△t×C/ (860×T)导热油所需加热功率:P=86×150×0.55/(860×1)=8.25KW;所以2条辊轮所需要的功率P=31.12+8.25=39.37KW由于计算中按照100%热效率,没有计算升温过程中能量的损失,所以实际选择中加0.2倍的安全系数:39.37×1.2=47.244KW,选择50KW的加热管。
模温机的计算方法
模温机的计算方法点击次数:275 发布时间:2008-8-1 10:45:32特殊的情况需进行计算:A、求加热器功率或冷冻功率 KW=W×△t×C×S/ 860×T W=模具重量或冷却水 KG△t =所需温度和起始温度之间的温差。
C= 比热油(0.5),钢(0.11),水(1),塑料(0.45~0.55)T=加温至所需温度的时间(小时)B、求泵的大小需了解客户所需泵浦流量和压力(扬程)P(压力Kg/cm2)=0.1×H(扬程M)×α(传热媒体比重,水=1,油=0.7-0.9)L(媒体所需流量L/min)=Q(模具所需热量Kcal/H)/ C(媒体比热水=1 油=0.45)×△t(循环媒体进出模具的温差)×α×602.冷冻机容量选择A、Q(冷冻量Kcal/H)=Q1+Q2Q1(原料带入模具的热量Kcal/H)=W(每小时射入模具中原料的重量 KG)×C×(T1-T2)×S(安全系数1.5~2) T1 原料在料管中的温度;T2 成品取出模具时的温度Q2 热浇道所产生的热量Kcal/HB、速算法(有热浇道不适用)1RT=7~8 OZ 1OZ=28.3g(含安全系数)1RT=3024Kcal/H=12000BTU/H=3.751KW1KW=860 Kcal/H 1 Kcal=3.97BTU3、冷却水塔选用=A+BA、射出成型机用冷却水塔RT=射出机马力(HP)×0.75KW×860Kcal×0.4÷3024B、冷冻机用 冷却水塔RT=冷冻机冷吨(HP)×1.25选择模具温度控制器时,以下各点是主要的考虑因素;1.泵的大小和能力。
2.内部喉管的尺寸。
3.加热能力。
4.冷却能力。
5.控制形式。
A、泵的大小从已知的每周期所需散热量我们可以很容易计算冷却液需要容积流速,其后再得出所需的正确冷却能力,模温控制器的制造商大都提供计算最低的泵流速公式。
模温机使用说明
模温机使用指南:如何让你的注塑成型更完
美
注塑成型是一种制造方法,常用于制造各种塑料制品。
而在注塑成型的过程中,模温机的作用是至关重要的。
以下是模温机的使用指南,帮助你达到更完美的注塑成型效果。
一、模温机是什么?
模温机是专门为注塑机设计的,通过控制模具温度,从而控制塑料熔体的温度。
模温机一般由机身、温度控制器、水路系统等部分组成。
二、如何正确使用模温机?
1.接通电源,打开模具加热器,加热至设定温度。
2.开启模温机开关,调整温度至所需温度。
3.通过模具显示屏设置需要的温度控制值及时间。
4.使用时注意观察机器运行情况,特别是压力的变化。
当模具未加热完全时,不要进行注塑成型,这样会造成不良的成型效果。
5.使用完毕后将模具温度降至室温,关闭所有开关。
同时,在使用过程中要及时清洗冷却系统和降温水。
三、模温机的优点
1.能够提高成型效率,减少废品率。
2.能够改善产品的物理性能,提高生产效果。
3.提高对工人的安全保障,提升生产效率。
四、如何选择模温机?
1.根据生产量来选择模温机容量。
2.根据要加热的模具大小来选择加热功率。
3.根据该机器的耗电情况来选择正确的电源。
4.根据产品材质选择合适的冷却流量,减少生产成本。
模温机在注塑成型中的作用是非常重要的,能够提高成型效率,减少废品率,减少生产成本,降低工人工作负担。
因此,掌握模温机的使用方法和技巧是非常有必要的。