
注塑拌料作业指导书
审核
编写
生效日期
塑 胶 制 品 部
文件名称:注塑拌料作业指导书
文件编号:D-SOP-Z-009
版本:A
页次2/2
5.5.5拌料过程中,拌料员将〈拌料日报表〉填写完整.
盛装,并需贴标签加以标示.
5.6拌料结束,拌料员清理现场确保拌料区整齐、干净.
6.相关文件:
6.1《不合格品管理程序》
6.3《注塑领退料作业指导书》
7使用表格:
7.1拌料日报表
7.2厂内制造命令单
7.3领料单
批准
审核
编写
生效日期
塑
文件名称:注塑拌料作业指导书
文件编号:D-SOP-Z-009
版本:A
页次:1/2
1.目的
防止出现混料,明确原材料的使用比例和品质状况.
2.范围
拌料作业.
3.定义
无.
4.权责
4.1拌料员负责拌料作业及材料异常提报.
4.2IQC负责进料检验及进料异常改善主导
5.内容及要求:
5.1接生管分发〈厂内制造命令单〉后,拌料员按照《注塑领退料作业指导书》至仓库单
领取所需要的原材料.
5.3 拌料员在领料时,须确认领材料是否与〈厂内制造命令单〉上所用之材料号、重量
(新料、次料)相符合,如有差异须向仓库提出申请退料或补料.
5.4拌料准备
〈拌料日报表〉
5.5拌料过程:
〈厂内制造命令单〉之要求做新次料配比.
~8分钟.
《不合格品管理程
注塑拌料作业指导书—范文
注塑拌料作业指导书—范文注塑拌料作业指导书—范文一、目的:规范注塑水口料和色粉的拌料作业,防止所拌材料性能、颜色无法达到生产要求。
二、适用范围:注塑车间内所有拌料作业三、责任者:加料、拌料员四、作业准备:4.1 准备好作业工具:酒精(抹机水),干净碎布;4.2 《注塑生产工令单》,生产所需原料,水口料,色粉。
五、作业内容:5.1 水口料的拌料5.1.1依照《注塑生产工令单》准备好生产所需原料,水口料;5.1.2作业前务必切断搅拌机的主电源;5.1.3打开搅拌机上盖,把搅拌机里剩余的料清理干净;5.1.4用干净的碎布粘少许酒精(抹机水)将搅拌机内壁粘附的色粉等擦拭干净;5.1.5依照《注塑生产工令单》称好所需原料,按水口料拌料配比称好所需水口料;5.1.6再次确认所加原料与工令单相符后把原料加进搅拌机里,加料前务必确认放料口开关处于关闭状态,加料时不可将料粒洒在地面上,一次拌料须适当,不可太满或太少;5.1.7盖好搅拌机上盖,接通搅拌机的主电源,设定好搅拌机运转速度,预定搅拌时间,启动电机使其正常工作;5.1.8待搅拌定时到后,用干净的料袋放出并做好标识;5.1.9记录所拌原材料于《注塑拌料记录表》上,搞好工作区域5S。
5.2色粉的搅拌5.2.1依照《注塑生产工令单》准备好生产所需原料,色粉;5.2.2作业前务必切断搅拌机的主电源;5.2.3打开搅拌机上盖,把搅拌机里剩余的料清理干净;5.2.4用干净的碎布粘少许酒精(抹机水)将搅拌机内壁粘附的色粉等擦拭干净;5.2.5依照《注塑生产工令单》称好所需原料,按色粉配比要求称准所需色粉;5.2.6再次确认所加原料、色粉与工令单相符后先把原料加进搅拌机里(加料前务必确认放料口开关处于关闭状态),再将称好的色粉均匀的倒在原料上;5.2.7盖好搅拌机上盖,接通搅拌机的主电源,设定好搅拌机运转速度,预定搅拌时间,启动电机使其正常工作;5.2.8待搅拌定时到后,用干净的料袋放出并做好标识;5.2.9记录所拌原材料于《注塑拌料记录表》上,搞好工作区域5S。
拌料作业指导书

注塑拌料作业指导书
一.目的:规范混料操作,稳定生产状况。
二.适用范围:适用于注塑部混料人员的作业。
三.职责:
按生产单、配料单及混料工艺要求进行配料,保证混出的料均匀,无杂质杂料等,并且能及时供应生产用料。
五.流程,作业控制:
a.注意安全生产,开机前检查设备状况,定时器等是否正常。
设备出现故障时,应立即停机,
不用或下班时须关掉电源;白矿油及其他易然品必须封闭分开放置;
b.每换一种材料、颜色都须将混料机内外清洁干净,清洁时先用棉布将表面灰尘、色粉清理,
然后用白色棉布沾白电油进行擦洗,再用干净白色棉布擦净。
c.配料时,须查看配料单、标识与实物,如果一致,才可进行混料,不可随意更改配料单;d.需磅重的材料或是定量加的扩散油、白矿油、扩散粉等一定要计量准确;
e.注意原材料、色粉、水口料、扩散剂等加入混料中的顺序和时间。
通常混料的顺序
和时间为:
加入顺序时间(搅拌)总时间
①.原材料+水剂(扩散油等)2分钟
②.粉剂(色粉、扩散粉)4分钟6-8分钟
③.加颗粒料(色母、水口料等)1.5分钟
f.将拌好的料装入袋中,封口做好标识,安置在规定区域内。
生产时由加料员将料加入注塑机料筒内。
苏州凯迪塑胶有限公司。
注塑拌料作业指导书—范文
注塑拌料作业指导书—范文一、目的:规范注塑水口料和色粉的拌料作业,防止所拌材料性能、颜色无法达到生产要求。
二、适用范围:注塑车间内所有拌料作业三、责任者:加料、拌料员四、作业准备:4.1 准备好作业工具:酒精(抹机水),干净碎布;4.2 《注塑生产工令单》,生产所需原料,水口料,色粉。
五、作业内容:5.1 水口料的拌料5.1.1依照《注塑生产工令单》准备好生产所需原料,水口料;5.1.2作业前务必切断搅拌机的主电源;5.1.3打开搅拌机上盖,把搅拌机里剩余的料清理干净;5.1.4用干净的碎布粘少许酒精(抹机水)将搅拌机内壁粘附的色粉等擦拭干净;5.1.5依照《注塑生产工令单》称好所需原料,按水口料拌料配比称好所需水口料;5.1.6再次确认所加原料与工令单相符后把原料加进搅拌机里,加料前务必确认放料口开关处于关闭状态,加料时不可将料粒洒在地面上,一次拌料须适当,不可太满或太少;5.1.7盖好搅拌机上盖,接通搅拌机的主电源,设定好搅拌机运转速度,预定搅拌时间,启动电机使其正常工作;5.1.8待搅拌定时到后,用干净的料袋放出并做好标识;5.1.9记录所拌原材料于《注塑拌料记录表》上,搞好工作区域5S。
5.2色粉的搅拌5.2.1依照《注塑生产工令单》准备好生产所需原料,色粉;5.2.2作业前务必切断搅拌机的主电源;5.2.3打开搅拌机上盖,把搅拌机里剩余的料清理干净;5.2.4用干净的碎布粘少许酒精(抹机水)将搅拌机内壁粘附的色粉等擦拭干净;5.2.5依照《注塑生产工令单》称好所需原料,按色粉配比要求称准所需色粉;5.2.6再次确认所加原料、色粉与工令单相符后先把原料加进搅拌机里(加料前务必确认放料口开关处于关闭状态),再将称好的色粉均匀的倒在原料上;5.2.7盖好搅拌机上盖,接通搅拌机的主电源,设定好搅拌机运转速度,预定搅拌时间,启动电机使其正常工作;5.2.8待搅拌定时到后,用干净的料袋放出并做好标识;5.2.9记录所拌原材料于《注塑拌料记录表》上,搞好工作区域5S。
注塑配料指导书

注塑配料指导书篇一:注塑配料作业指导书一、使用目的:规范配料员的拌料操作,预防拌料作业中带来的质量及安全事故。
二、适用范围:用于配料员在配料作业中的操作指导。
三、拌料程序及注意事项:1、配料员上岗前必须先经过严格的岗前培训,熟悉各原材料特性,能灵活运用比例,熟练搅拌机操作及明了各安全事项。
2、配料员接到主管签发的《生产通知单》后,根据“注塑产品单重表”之单重,按比例计算出每批订单所需各种料米、染料数量。
3、核查料米、染料、扩散粉等相关原材料储存量,如存量不够,应马上填写“请购单”限期采购。
4、打开搅拌机加料门,用气枪对搅拌箱进行清尘后,用干净碎布再给予拭擦,如遇顽固色渍,沾少许白矿油先涂抹一遍(清理搅拌箱切记拉下电源总闸,以防发生意外)。
5、校正托盘天平,根据比例用量,称好染料待用(称不同颜色染料时,每次应彻底清擦托盘)。
6、将料米倒入搅拌箱,加入备用染料及浇上白矿油,合上箱盖,拉下扣环手柄,根据各材料特点,结合实际经验,合理调节时间继电器,设定搅拌周期。
按下启动开关进行搅拌。
(注:加色粉时尽量撒开以便均匀扩散,浇白矿油时尽量避开色粉,以防色粉结块,添加油量不宜过多,以达到染料均匀附粘料米即可,否则将导致干燥周期延长)。
7、机器在搅拌作中若有异常,应立即停机检查,待故障排除后方可继续启动作业。
8、当机器搅拌至设定时间则自动停止动作,表明料米色已搅拌均匀。
此时可摇动转向轮,将搅拌箱闸门口向下方倾斜,用干净口袋套住放料闸门,扣上弹簧袋夹,打开闸门放料,放下的料米应及时封口,明确标识,运送到指定点整齐排放。
9、定期检查、清理搅拌机各活动部件,添加润滑油,延长其使用寿命。
编制: 审核: 批准:篇二:注塑配料作业指导书深圳市xxx塑胶制品有限公司篇三:注塑配料作业指导书深圳市乐雅仕电子科技有限公司深圳市金易达塑胶模具制品有限公司篇四:配料作业指导书配料作业指导书版号:编号:1.目的:顺利精确完成配料计量,分散,脱泡,过滤作业,保证涂布胶液质量。
注塑拌料作业指导书
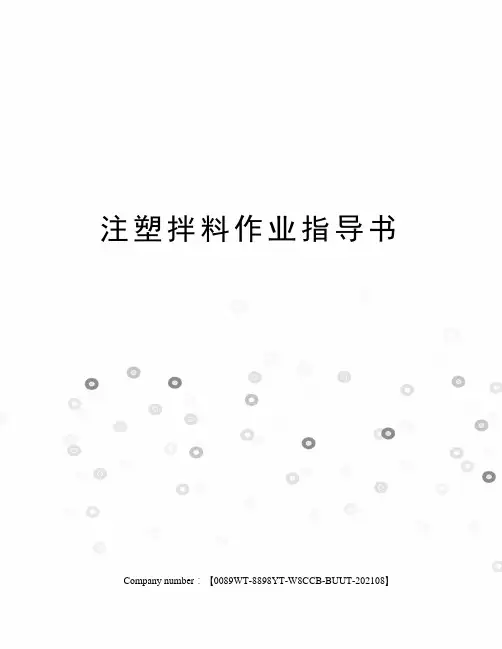
审核
编写
生效日期
生效日期
塑 胶 制 品 部
文件名称:注塑拌料作业指导书
文件编号:D-SOP-Z-009
版本:A
页次2/2
将〈拌料日报表〉填写完整.
盛装,并需贴标签加以标示.拌 Nhomakorabea结束,拌料员清理现场确保拌料区整齐、干净.
6.相关文件:
《不合格品管理程序》
《注塑领退料作业指导书》
7使用表格:
拌料日报表
厂内制造命令单
领料单
注塑拌料作业指导书
塑 胶 制 品 部
文件名称:注塑拌料作业指导书
文件编号:D-SOP-Z-009
版本:A
页次:1/2
1.目的
防止出现混料,明确原材料的使用比例和品质状况.
2.范围
拌料作业.
3.定义
无.
4.权责
拌料员负责拌料作业及材料异常提报.
IQC负责进料检验及进料异常改善主导
5.内容及要求:
接生管分发〈厂内制造命令单〉后,拌料员按照《注塑领退料作业指导书》至仓库单
领取所需要的原材料.
拌料员在领料时,须确认领材料是否与〈厂内制造命令单〉上所用之材料号、重量
(新料、次料)相符合,如有差异须向仓库提出申请退料或补料.
拌料准备
〈拌料日报表〉
拌料过程:
〈厂内制造命令单〉之要求做新次料配比.
~8分钟.
《不合格品管理程序》进行作业,最终处理方案由注塑部主管决定.
批准
审核
编写
注塑作业指导书

注塑作业指导书一、任务目的:本作业指导书的目的是为了提供注塑作业的详细步骤和操作要点,以确保注塑作业的安全、高效和质量达到预期要求。
二、作业环境:1. 注塑机:型号ABC123,额定功率1000W,工作温度范围180-250℃。
2. 原料:聚丙烯颗粒,规格为5mm,密度为0.9g/cm³。
3. 模具:模具型号DEF456,材质为钢,尺寸为100mm x 100mm x 50mm。
三、作业步骤:1. 准备工作:a. 检查注塑机的电源和冷却系统是否正常运行。
b. 检查原料的质量和数量是否符合要求。
c. 检查模具的完整性和清洁度。
2. 开机操作:a. 打开注塑机的电源开关,并调整温度控制器的设定温度为200℃。
b. 等待注塑机预热至设定温度,通常需要10-15分钟。
3. 装料操作:a. 打开注塑机的料斗,并将预先称好的聚丙烯颗粒倒入料斗中。
b. 关闭料斗,并确保料斗的密封性。
4. 模具安装:a. 将模具放置在注塑机的模具夹具上,并确保模具与夹具的配合良好。
b. 通过调整模具夹具的紧固螺栓,使模具固定在夹具上。
5. 注塑操作:a. 按下注塑机的启动按钮,开始注塑作业。
b. 注塑机将会自动将预热好的聚丙烯颗粒注入模具中。
c. 注塑机根据设定的注塑时间和压力进行注塑,通常需要30秒。
d. 注塑完成后,注塑机会自动停止。
6. 冷却和脱模:a. 注塑完成后,等待模具中的塑料冷却至室温。
b. 打开注塑机的模具开启按钮,松开模具夹具的紧固螺栓,取出注塑件。
7. 清洁和维护:a. 关闭注塑机的电源开关。
b. 清洁注塑机的料斗和模具夹具,确保无残留物。
c. 定期检查注塑机的润滑油和冷却水,保持其正常运行。
四、注意事项:1. 在操作注塑机时,必须佩戴防护手套和护目镜,以防止意外伤害。
2. 在注塑机预热和注塑过程中,严禁将手或其他物体伸入机器内部。
3. 在清洁和维护注塑机时,必须先切断电源,并等待机器冷却后再进行操作。
注塑拌料作业指导书
接收部门日 期编 号编 制版 本 号A审 核修 订 号1批 准NO.作业程序1目 的2适用范围3内 容1.操作现场照片2.保养作业4职 责5培 训6拌料规定7拌料过程8安全事项9相关文件《拌料机保养记录表》2. 再检查所生产的产品要求是否添加水口料,如没有再检工程资料严格按照以上规定执行3. 如无规定加水口等,严禁任何人添加水口料2. 再倒入原料和相应色粉以及扩散油,盖好盖子7. 装好料后一定做好标示并封好袋子口,防尘组长负责对拌料员进行培训2.严禁打开料盖,强行合开关拌料4. 如生产中加水口一定要先申请,得到批准后再做试验,试验OK后方可添加,并做好记录5. 严禁添加不同颜色的的同种料的水口,如要添加则按6.4内容执行6. 拌料完装料的袋子一定要选择干净,无杂料袋子,特别是浅色,一定不能用装过有颜色的料袋1. 清干净拌料桶并擦干净,检查无任何杂质和其它颜色3.严禁在运转未停定的情况下,手伸入拌料机注塑车间拌料作业指导书1.机身损坏,每天上班之前检查开、关及指示灯,检查固定螺丝,并做记录2.机身清洁,每天下班之前把机身擦拭干净,并做记录作 业 方 法3. 再根据拌料实际设定好拌料时间拌料1.在拌料前一定要检查安全开关1.转轴检查,每周检查马达运转状况及转轴润滑度,必要时加黄油,并做记录2.链条清洁,每周末清洁链条及机身,并做记录料房拌料员执行本操作作业指导书,组长负责监督执行1. 首先检查生产排单,需要拌什么料,所领的原料,色粉是否与之相符序号规范拌料操作过程和拌料方法,防止不按规定操作拌料。
适用于料房所有拌料员的拌料操作。
周 检日 检简图·要点·程序12拌料机拌料作业保养周期。
注塑作业指导书
注塑作业指导书一、任务描述本作业指导书旨在为注塑作业人员提供详细的操作指导和相关注意事项,以确保注塑作业的安全、高效和质量。
二、作业环境和设备准备1. 作业环境要求:- 温度:保持在适宜的范围内,避免过高或过低的温度对作业产生不利影响。
- 通风:确保作业区域有良好的通风条件,防止有害气体积聚。
- 光线:保持作业区域明亮,以便操作人员能够清晰地看到设备和工件。
2. 设备准备:- 注塑机:确保注塑机的正常运行状态,包括温度控制、压力控制等。
- 模具:检查模具的完整性和清洁度,确保模具没有损坏或异物。
- 原料:准备好所需的注塑原料,并确保其质量符合要求。
三、作业步骤1. 检查注塑机:- 检查注塑机的电源和气源是否正常供应。
- 检查温度控制系统,确保温度设定值与实际温度一致。
- 检查压力控制系统,确保压力设定值与实际压力一致。
- 检查润滑系统,确保油液充足且无异常。
2. 准备模具:- 检查模具的完整性,确保没有损坏或裂纹。
- 清洁模具表面,确保没有灰尘或杂质。
- 涂抹模具表面防粘剂,以防止注塑件粘附。
3. 调试注塑机参数:- 根据注塑件的要求,设置注塑机的注射速度、压力和温度等参数。
- 进行试模,检查注塑件的质量和尺寸是否符合要求。
- 根据试模结果,适当调整注塑机参数,直至达到最佳注塑效果。
4. 开始注塑作业:- 将预热好的注塑原料放入注塑机的料斗中。
- 启动注塑机,等待注塑机预热至设定温度。
- 将模具安装到注塑机上,并确保模具位置正确。
- 启动注塑机的注射动作,将熔化的塑料注入模具腔内。
- 等待注塑件冷却定型,然后取出注塑件。
5. 质量检验:- 对注塑件进行外观检查,确保没有缺陷、气泡、短射等问题。
- 测量注塑件的尺寸,确保尺寸符合要求。
- 进行功能性测试,确保注塑件能够正常使用。
四、安全注意事项1. 个人防护:- 操作人员应佩戴防护眼镜、手套和口罩等个人防护装备。
- 避免直接接触熔融的塑料,以防止烫伤。
注塑拌料作业指导书
5.3拌料员在领料时,须确认领材料是否与〈厂内制造命令单〉上所用之材料号、重量
(新料、次料)相符合,如有差异须向仓库提出申请退料或补料.
5.4拌料准备
5.4.1拌料员须确认拌料内是否有其他原料.
5.4.2拌料机清理时机:黑色换彩色,高温材料换低温材料混料等.
5.4.3白桶准备:拌料员须确认白色桶上的原料是否与拌料相符合,如不符合则清理白桶,防止混料
塑
文件名称:注塑拌料作业指导书
文件编号:D-SOP-Z-009
版本:A
页次:1/2
1.目的
防止出现混料,明确原材料的使用比ห้องสมุดไป่ตู้和品质状况.
2.范围
拌料作业.
3.定义
无.
4.权责
4.1拌料员负责拌料作业及材料异常提报.
4.2 IQC负责进料检验及进料异常改善主导
5.内容及要求:
5.1接生管分发〈厂内制造命令单〉后,拌料员按照《注塑领退料作业指导书》至仓库单
6.相关文件:
6.1《不合格品管理程序》
6.3《注塑领退料作业指导书》
7使用表格:
7.1拌料日报表
7.2厂内制造命令单
7.3领料单
批准
审核
编写
生效日期
5.4.4表单准备:〈拌料日报表〉
5.5拌料过程:
5.5.1拌料员将原料按照〈厂内制造命令单〉之要求做新次料配比.
5.5.3拌一锅的时间为6~8分钟.
5.5.4拌料员设定拌料时间开始拌料如拌料过程中发现材料(新/次料)混料,颜色有差异时须停止拌料,又发现者按照《不合格品管理程序》进行作业,最终处理方案由注塑部主管决定.
批准
审核
编写
注塑作业指导书
注塑作业指导书一、引言注塑作业是一种常见的塑料加工方法,广泛应用于各个行业的创造过程中。
本作业指导书旨在提供详细的操作指导,以确保注塑作业的安全、高效和质量。
二、作业环境准备1. 确保注塑机的正常运行,包括检查机器的电源供应、润滑系统和冷却系统。
2. 准备所需的原材料,包括塑料颗粒、添加剂等。
3. 检查模具的完整性和清洁度,确保模具能够正确安装在注塑机上。
4. 准备必要的安全设备,如手套、护目镜、耳塞等。
三、作业步骤1. 打开注塑机的电源,并进行预热。
根据所使用的塑料类型和厚度,设置适当的温度和压力。
2. 将准备好的塑料颗粒放入注塑机的料斗中,并调整进料速度,确保塑料均匀地进入机器。
3. 确保模具已正确安装在注塑机上,并调整好模具的开合距离和定位。
4. 启动注塑机,观察塑料的熔化和注射过程。
根据需要,调整注塑机的速度和压力。
5. 注塑过程中,注意观察注塑机的工作状态,确保没有异常情况发生。
如发现异常,及时停机检查。
6. 注塑完成后,等待一段时间,让塑料冷却固化。
根据需要,可以使用冷却系统加速冷却过程。
7. 打开注塑机的模具开合机构,取出注塑制品。
注意操作时要小心,避免受伤。
8. 检查注塑制品的质量,包括尺寸、外观和物理性能等。
如发现问题,及时调整作业参数或者更换模具。
四、安全注意事项1. 在进行注塑作业之前,必须戴好个人防护装备,包括手套、护目镜和耳塞等。
2. 操作过程中,严禁将手或者其他物体挨近注塑机的进料口和出料口,以免发生意外伤害。
3. 在调整模具和清理注塑机时,必须先关闭电源,并等待机器彻底住手运行后再进行操作。
4. 在注塑过程中,严禁随意调整注塑机的参数,如温度、压力等,以免影响作业安全和产品质量。
5. 如发现注塑机有异常情况或者故障,应即将停机并报告相关人员进行维修。
五、作业质量控制1. 注塑制品的尺寸和外观应符合设计要求,可以通过测量和目视检查进行验证。
2. 注塑制品的物理性能应符合相关标准或者技术要求,可以通过拉伸、弯曲等试验进行验证。