
弯管下料计算
一、90°弯管的计算
90°弯管在管道工程中应用最广,其弯曲半径月因制作方法不同而异。
对于冷煨弯管,常取R=(4~6)D;热煨弯管取R=4D;冲压弯头或焊接弯头,常取R=(1~1.5)D。
弯曲半径确定以后,即可计算出弯曲部分的下料长度,并能确定热煨时的加热长度,如图1-3所示。
从图中可知,管道弯曲后,其弯曲段的外弧、内弧不是原来的直管实际长度,而只有弯管中心线的长度在弯曲前后不变,其展开长度等于原直管段长度。
现设弯曲段起止端点分别为a、b,当弯曲角为90°时,管子弯曲段的长度正好是以r为半径所画圆的周长的1/4,其弧长用弯曲半径来表示,即为
弧长
由式(1-3)可知,90°弯管弯曲段的展开长度为弯曲半径的1.57倍。
图1-3 90°弯臂
在弯制U形弯、反向双弯头或方形伸缩器时,如以设计图样要求或实际测量得出的两个相邻90°弯头的中心距尺寸进行划线煨制,那么弯成的两个弯头中心距将比原来的距离要大些,这是由于金属管材加热弯曲时产生延伸的结果。
下料时,应将两个弯头中心距减去这一延伸误差,再划出第二个弯头中心线和加热长度,这样才能使两个弯头弯好后,中心线间的距离正好等于所需要的尺寸。
延伸误差如图1-4所示,其数值可按下式进行计算:
式中△L——延伸长度(mm);
R——弯曲半径(mm);
——第二个弯曲角的角度(°)。
图1-4U形弯划线示意图
1-第一个弯头 2-规定的第二个弯头中心线位置
3-实际第二个弯头中心线位置4-第二个弯头
下面以方形伸缩器为例,说明弯管划线下料计算方法。
在图1-5a中,已知方形伸缩器的尺寸单位为mm,管径为DNl50,弯曲半径R=4DN=600mm。
若划线在图1-5b的直线上进行,并以左边端点o为起点,由图上可以看出
Oa=1500—R=1500—600=900mm
ab是弯曲部分,其弧长为
ab=1.57R=1.57 X 600=942mm
从a到d由两个反向90°弯加一直管段bc组成,直管段bc的长度应减去延伸误差△L,则
bc=2100—2R—△L
由式(1—4)可知
△L=600X(1—0.00875×90)=127.5mm
那么bc=2100—2×600—127.5=772.5mm
依此类推,便可计算出各管段的下料长度,如图1—5b所示,划线工作便可顺利进行。
在实际工作中,煨制多个弯头组成的管件时,划线工作都分几次去完成。
首先在草图上计算出各段下料长度,选取适当长度的直管;然后从一端开始逐个弯头进行制作,在前一个弯头制作好之后,再划下一个,以便处理在弯管工作中的尺寸误差。
图1—5b方形伸缩器的下料
二、任意弯管的计算
任意弯管是指任意弯曲角度和任意弯曲半径的弯管。
这种弯管弯曲部分的展开长度可按下式进行计算:
式中L——弯曲部分的展开长度(mm);
α——弯曲角度(°);
π——圆周率;
R——弯曲半径(MM)。
此外,任意弯管弯曲段展开长度的计算,还可按图1-6及表1-1进行。
图1-6任意弯管。
第一章煨管设备及弯管计算

第一章煨管设备及弯管计算弯管按其制作方法不同,可分为煨制弯管、冲压弯管和焊接弯管。
煨制弯管又分为冷煨和热煨两种。
本章着重介绍常用煨管设备的结构特点、性能及操作等方面的知识,以及煨制弯管的下料计算。
第一节弯管的一般知识弯管是改变管道方向的管件。
在管子交叉、转弯、绕梁等处,都可以看到弯管。
煨制弯管具有较好的伸缩性、耐压高、阻力小等优点。
因此,在施工中常被采用。
弯管的主要形式有:各种角度的弯头、U形管、来回弯(或称乙字弯)和弧形弯管等,如图1—1所示。
弯头是带有一个任意弯曲角的管件,它被用在管子的转弯处。
弯头的弯曲半径用R表示。
R较大时,管子的弯曲部分就较大,弯管就比较平滑;R较小时,管子的弯曲部分就较小,弯得就较急。
来回弯是带有两个弯曲角(一般为135°)的管件。
来回弯管子弯曲端中心线间的距离叫做来回弯的高度,用字母h表示。
室内采暖立支管与干管及散热器连接,管道与不在同一平面上的接点连接时,一般需采用来回弯。
U形管是成正半圆形的管件。
管子的两端中心线问的距离d等于两倍弯曲半径R。
U形管可代替两个90°弯头,经常用来连接上下配置的两个圆翼形散热器。
图1-1弯管的主要形式弧形弯管是带有三个弯曲角的管件。
中间角一般成90°,侧角成135°。
弧形弯管用于绕过其它管子,在有冷热水供应的卫生设备配管时,经常采用弧形弯管。
弯管尺寸由管径、弯曲角度和弯曲半径三者确定。
弯曲角度根据图纸和施工现场实际情况确定,然后制出样板,照样板煨制并按样板检查煨制管件弯曲角度是否符合要求。
样板可用圆钢煨制,圆钢的直径根据所煨管径的大小选用,10-14mm即可。
弯管的弯曲半径应按管径大小、设计要求及有关规定而定。
既不能过大,也末虚选得太小。
因为弯曲半径过大,不但用材料多,而且管子弯曲部分所占的地方也大,这样会给管道装配带来困难;弯曲半径选得太小时,弯头背部管壁由于过分伸长而减薄,使其强度降低,而在弯头里侧管壁被压缩,形成皱纹状态。
金属煨管及弯管计算
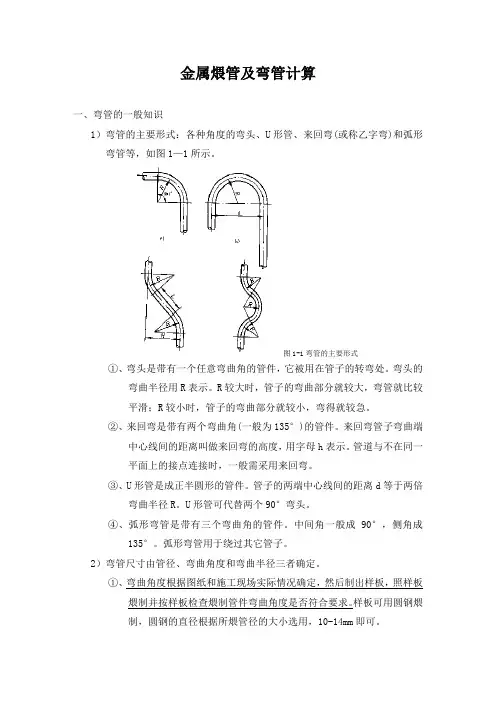
金属煨管及弯管计算一、弯管的一般知识1)弯管的主要形式:各种角度的弯头、U形管、来回弯(或称乙字弯)和弧形弯管等,如图1—1所示。
图1-1弯管的主要形式①、弯头是带有一个任意弯曲角的管件,它被用在管子的转弯处。
弯头的弯曲半径用R表示。
R较大时,管子的弯曲部分就较大,弯管就比较平滑;R较小时,管子的弯曲部分就较小,弯得就较急。
②、来回弯是带有两个弯曲角(一般为135°)的管件。
来回弯管子弯曲端中心线间的距离叫做来回弯的高度,用字母h表示。
管道与不在同一平面上的接点连接时,一般需采用来回弯。
③、U形管是成正半圆形的管件。
管子的两端中心线间的距离d等于两倍弯曲半径R。
U形管可代替两个90°弯头。
④、弧形弯管是带有三个弯曲角的管件。
中间角一般成90°,侧角成135°。
弧形弯管用于绕过其它管子。
2)弯管尺寸由管径、弯曲角度和弯曲半径三者确定。
①、弯曲角度根据图纸和施工现场实际情况确定,然后制出样板,照样板煨制并按样板检查煨制管件弯曲角度是否符合要求。
样板可用圆钢煨制,圆钢的直径根据所煨管径的大小选用,10-14mm即可。
②、弯管的弯曲半径既不能过大,也不能选得太小。
因为弯曲半径过大,不但用材料多,而且管子弯曲部分所占的地方也大,这样会给管道装配带来困难;弯曲半径选得太小时,弯头背部管壁由于过分伸长而减薄,使其强度降低,而在弯头里侧管壁被压缩,形成皱纹状态。
因此规定冷煨弯管的弯曲半径应不小于管子外径的4倍。
③、弯管时,弯头里侧的金属被压缩,管壁变厚;弯头背面的金属被拉伸、管壁变薄。
弯曲半径越小,弯头背面管壁减薄就越严重,对背部强度的影响就越大。
为了使管子弯曲后不致对原有的工作性能有过大改变,一般规定管子弯曲后,管壁减薄率不得超过15%。
管壁减薄率可按下式进行计算:010021⨯⎥⎥⎥⎥⎦⎤⎢⎢⎢⎢⎣⎡+-=W D R R A式中A ——管子弯曲后外侧母线处管壁的减薄率(%);D W ——管子外径(mm);R ——弯管的弯曲半径(mm)。
铁管折弯计算公式

铁管折弯计算公式
1、90°弯管尺寸的计算
一般90°弯管在管道的工程中应用的最为广泛,其弯曲的半径月因制作的方法不同而异。
而对于冷煨弯管,常取值R=(4~6)D;热煨弯管取值R=4D;冲压弯头或者是焊接弯头,常取值为R=(1~1.5)D。
当弯曲的半径在确定以后,即可以计算出弯曲部分的下料长度,并且还能够确定热煨时的加热长度。
2、任意弯管尺寸的计算
而任意弯管则是指任意弯曲的角度和任意弯曲半径的这种弯管。
这种弯管其弯曲部分的展开长度则可按以下方式进行计算:
L=πaR/180=0.01745aR式中L——其弯曲部分的展开长度(mm);
a——弯曲角度(°);
p——圆周率;
R——弯曲半径(MM)。
管子弯曲下料长度计算

α—弯曲角度
π—圆周率
例:制作一个¢159×4.5、R=600的90°弯管,弯曲部分的长度应为:L=2πRα/4=1.5708×600=942mm
二、 弯曲半径的选择
弯曲半径的尺寸,从减少弯管有害变形方面来看,应选得越大越好,从便于弯管的制作安装方面来看,又希望越小越好,所以合理的选择弯曲半径的原则应该是:在不影响弯管有害变形超出允许的范围的条件下,弯曲半径应选得尽量小一些。
弯曲半径选择的一般规定是:
¢108以下时,选R=3.5D;
¢133~¢159时,选R=4D;
¢219~¢273时,选R=5D;
¢273以上时,选R=6D。
三、 弯管制作前的算料和划线、下料
1.弯曲部分长度计算
L=πRα/180=0.0175Rα
ห้องสมุดไป่ตู้式中:L—弯曲部分长度
R—弯曲半径
弯管下料长度计算公式

弯管下料长度计算公式弯管下料长度计算是在管道工程设计和制造中非常重要的一项计算。
下料长度是指将管道弯曲后,所需要的原始管材长度。
正确计算下料长度可以有效节约材料成本,提高制造效率,保证管道质量。
弯管下料长度的计算公式如下:下料长度 = 弯曲角度× 弯管半径× π / 180其中,弯曲角度是指管道在弯曲过程中的转角,弯管半径是指弯管的曲率半径,π是圆周率,取3.14159。
为了更好地理解和应用这个计算公式,我们可以通过一个实例来说明。
假设我们需要制造一个半径为100毫米的90度弯管,我们可以根据公式计算出下料长度:下料长度= 90 × 100 × 3.14159 / 180 ≈ 157毫米这意味着在制造这个弯管时,我们需要一段长度为157毫米的原始管材。
弯管下料长度的计算公式是基于几何原理推导出来的,它考虑了弯曲角度和弯管半径对下料长度的影响。
通过合理地选择弯曲角度和弯管半径,我们可以控制下料长度,以满足实际工程需求。
在实际应用中,我们还需要考虑到一些修正因素,如弯头的长度和弯管两端的伸长量。
这些修正因素往往会增加下料长度,因此在计算时需要进行修正计算,以确保准确性。
弯管下料长度的计算公式还可以应用于其他类型的弯管,如180度弯管、45度弯管等。
只需根据实际情况调整弯曲角度和弯管半径的数值,即可得到相应的下料长度。
弯管下料长度的计算是管道工程设计和制造中的重要环节,它直接关系到管道制造的质量和成本。
合理应用下料长度计算公式,可以精确控制管道制造过程中的材料消耗,提高工作效率,降低制造成本。
总结起来,弯管下料长度计算公式是管道工程设计和制造中的重要工具,通过合理应用这个公式,我们可以准确计算出弯管制造过程中所需的原始管材长度。
这不仅可以提高工作效率,节约材料成本,还可以保证管道质量。
因此,在管道工程设计和制造中,我们应该深入理解和应用弯管下料长度计算公式,以确保工程质量和经济效益的达到最优化。
易安防施工标准:金属煨管及弯管计算

易安防施工标准:金属煨管及弯管计算一、弯管的一般知识1)弯管的主要形式:各种角度的弯头、U形管、来回弯(或称乙字弯)和弧形弯管等,如图1—1所示。
图1-1弯管的主要形式①、弯头是带有一个任意弯曲角的管件,它被用在管子的转弯处。
弯头的弯曲半径用R表示。
R较大时,管子的弯曲部分就较大,弯管就比较平滑;R较小时,管子的弯曲部分就较小,弯得就较急。
②、来回弯是带有两个弯曲角(一般为135°)的管件。
来回弯管子弯曲端中心线间的距离叫做来回弯的高度,用字母h表示。
管道与不在同一平面上的接点连接时,一般需采用来回弯。
③、U形管是成正半圆形的管件。
管子的两端中心线间的距离d等于两倍弯曲半径R。
U形管可代替两个90°弯头。
④、弧形弯管是带有三个弯曲角的管件。
中间角一般成90°,侧角成135°。
弧形弯管用于绕过其它管子。
2)弯管尺寸由管径、弯曲角度和弯曲半径三者确定。
①、弯曲角度根据图纸和施工现场实际情况确定,然后制出样板,照样板煨制并按样板检查煨制管件弯曲角度是否符合要求。
样板可用圆钢煨制,圆钢的直径根据所煨管径的大小选用,10-14mm即可。
②、弯管的弯曲半径既不能过大,也不能选得太小。
因为弯曲半径过大,不但用材料多,而且管子弯曲部分所占的地方也大,这样会给管道装配带来困难;弯曲半径选得太小时,弯头背部管壁由于过分伸长而减薄,使其强度降低,而在弯头里侧管壁被压缩,形成皱纹状态。
因此规定冷煨弯管的弯曲半径应不小于管子外径的4倍。
③、弯管时,弯头里侧的金属被压缩,管壁变厚;弯头背面的金属被拉伸、管壁变薄。
弯曲半径越小,弯头背面管壁减薄就越严重,对背部强度的影响就越大。
为了使管子弯曲后不致对原有的工作性能有过大改变,一般规定管子弯曲后,管壁减薄率不得超过15%。
管壁减薄率可按下式进行计算:010021⨯⎥⎥⎥⎥⎦⎤⎢⎢⎢⎢⎣⎡+-=W D R R A 式中A ——管子弯曲后外侧母线处管壁的减薄率(%);D W ——管子外径(mm);R ——弯管的弯曲半径(mm)。
弯管一般知识及计算下料方法
第一章煨管设备及弯管计算弯管按其制作方法不同,可分为煨制弯管、冲压弯管和焊接弯管。
煨制弯管又分为冷煨和热煨两种。
本章着重介绍常用煨管设备的结构特点、性能及操作等方面的知识,以及煨制弯管的下料计算。
第一节弯管的一般知识弯管是改变管道方向的管件。
在管子交叉、转弯、绕梁等处,都可以看到弯管。
煨制弯管具有较好的伸缩性、耐压高、阻力小等优点。
因此,在施工中常被采用。
弯管的主要形式有:各种角度的弯头、U形管、来回弯(或称乙字弯)和弧形弯管等,如图1—1所示。
弯头是带有一个任意弯曲角的管件,它被用在管子的转弯处。
弯头的弯曲半径用R表示。
R较大时,管子的弯曲部分就较大,弯管就比较平滑;R较小时,管子的弯曲部分就较小,弯得就较急。
来回弯是带有两个弯曲角(一般为135°)的管件。
来回弯管子弯曲端中心线间的距离叫做来回弯的高度,用字母h表示。
室内采暖立支管与干管及散热器连接,管道与不在同一平面上的接点连接时,一般需采用来回弯。
U形管是成正半圆形的管件。
管子的两端中心线问的距离d等于两倍弯曲半径R。
U形管可代替两个90°弯头,经常用来连接上下配置的两个圆翼形散热器。
图1-1弯管的主要形式弧形弯管是带有三个弯曲角的管件。
中间角一般成90°,侧角成135°。
弧形弯管用于绕过其它管子,在有冷热水供应的卫生设备配管时,经常采用弧形弯管。
弯管尺寸由管径、弯曲角度和弯曲半径三者确定。
弯曲角度根据图纸和施工现场实际情况确定,然后制出样板,照样板煨制并按样板检查煨制管件弯曲角度是否符合要求。
样板可用圆钢煨制,圆钢的直径根据所煨管径的大小选用,10-14mm即可。
弯管的弯曲半径应按管径大小、设计要求及有关规定而定。
既不能过大,也末虚选得太小。
因为弯曲半径过大,不但用材料多,而且管子弯曲部分所占的地方也大,这样会给管道装配带来困难;弯曲半径选得太小时,弯头背部管壁由于过分伸长而减薄,使其强度降低,而在弯头里侧管壁被压缩,形成皱纹状态。
管道施工典型弯管的计算与放样下料
也有其它非特殊角度的垂直弯管,这里以45。弯管为 BA=a,过点 A作 AC I OY,以 O为圆心、1.414R
例 来论述垂直 弯 管的计 算与放样 下料 。
(R=I.5D)为半径画弧交于 AC于点O ,以O。为圆心、
如 图 4所 示 ,根据三 角形 原理 :
1.5D为半径画弧交弯头中心线于点M,连接 OM并延
摘 要 在管道施工过程 中,经常会遇到各类弯管,特别是在空间狭小 、管线密布的装置 区,管道的各类弯
管就特别常见。根 据多年 的施工经验 ,系统地 论述 了几种典型的常见弯管的计 算与放样下料方法 ,希
望给 以后的管道施工起到一定 的借鉴作用。 关键词 管道 弯管 放样 计算 中图分类号 TG501 文献标识码 B 文章编号 1672—9323(20o7)03—0014—10
水 平来 回弯管 我们 只讨论 a<3D、b>3D时 的情 况 。
分 别 向 O O,两边 作距 O O,为 1.5D的平行 线 ,分
任意角度水平弯管
水平来回弯管
别交管道 于 点 A、B、C、M ,分别 以 AB、CM 为弯头 的一端 ,进行一 个 90。弯头 的放样 ,两 弯头相 交于点
O O,并 延长交 弯头于 EF,则 EFGH为 所求弯 管实样 。
假 设两个 管道 的夹 角为 ot,则任 意一个 弯头 的角
计算 过程 :
度为 (180。一0【)/2即90。一0【/2。
求 角 (0【一 )
(收稿 日期 :2006—10—30)
sin =(a一 1.5D)/ 1.414R=AO/O.O
(2)3D > a> 1.5D 时 ,如 图 6所示 。
一 只管道 旋转一 定角度 而成 ,因此 ,只要两个 管道 的其
钢管折弯下料计算公式
钢管折弯下料计算公式钢管折弯下料计算是在钢管加工过程中非常重要的一环,它是指根据钢管的长度、弯曲角度和弯曲半径等参数,计算出需要裁剪的钢管长度。
正确的下料计算可以有效地避免浪费材料,提高加工效率,降低成本。
下面我们将介绍钢管折弯下料计算的相关公式和方法。
首先,我们需要了解一些基本的概念和参数。
在钢管折弯加工中,常用的参数包括弯曲角度、弯曲半径、钢管直径和壁厚。
弯曲角度是指钢管在加工过程中的弯曲角度,通常用度数来表示,比如90度、180度等。
弯曲半径是指弯曲的曲率半径,它决定了钢管在弯曲过程中的变形程度。
钢管直径和壁厚则是钢管的基本尺寸参数,直接影响到下料计算的结果。
钢管折弯下料计算的基本公式如下:L = π D (θ/180) (1 + K (θ/180))。
其中,L为裁剪长度,π为圆周率,D为钢管直径,θ为弯曲角度,K为弯曲系数。
弯曲系数K的取值范围一般在0.33到0.5之间,根据具体的加工情况和经验可以进行调整。
在实际的下料计算中,我们可以按照以下步骤进行:1. 确定钢管的基本尺寸参数,包括直径、壁厚等。
2. 根据加工要求确定弯曲角度和弯曲半径。
3. 根据上述公式计算出裁剪长度L。
4. 根据计算结果进行实际的下料操作。
需要注意的是,上述公式是一个理论值的计算公式,实际加工中可能会受到一些因素的影响,比如材料的弹性变形、机器设备的精度等。
因此,在实际操作中,我们需要根据具体情况进行适当的修正和调整,以确保加工质量和效率。
此外,钢管折弯下料计算也可以借助一些计算软件来进行,这些软件通常会根据实际情况进行更精确的计算,并提供可视化的操作界面,方便操作人员进行实际的下料操作。
在实际的生产中,正确的下料计算可以帮助企业节约材料、提高生产效率,降低成本,是非常重要的一环。
因此,加工人员需要熟练掌握钢管折弯下料计算的相关知识和方法,不断积累经验,提高计算的准确性和可靠性。
总之,钢管折弯下料计算是钢管加工过程中的重要环节,正确的下料计算可以帮助企业提高生产效率、降低成本,是非常重要的一环。
铜管弯制时下料尺寸和弯制点的计算方法
图 1 铜 管 弯 管 示 意 图
这 种 方 法 可 以 简 便 地 计 算 下料 长 度 , 在 实 并
以图 1为 例 , 铜 管 管 径 为 1/ nh 413 若 38i (4 . c rr) na且 = o 则下料长度为 9o
置 ( 曲的拐 点) 若 所使用 的弯管机 经 过一 次装 夹 弯 ; 就能 弯制 出所有 的弯 , 下料后 只须 要标 出第一 个 在 弯制点 ( 第一个弯 的拐点 ) 的位置 即可 。
为 10Im, 2 l 弯管完 成后再 锯 掉多余 的料 头 即可 。 T
铜 管 在 弯 曲 时外 环 面 会 拉 伸 , 续 弯 制 时若 连 最后 一个 弯 距 铜 管 末 端 的 距 离 很 短 , 管 末 端 则 铜 会 由于拉伸 得 不 到 足够 补 偿 而 出 现 斜 口, 致 铜 导 管无法 使用 , 而造 成 浪费 。采用 1 铜管 弯制 多 从 根 个 工件 , 后再 用切 断分 开 的方 法 就 可 以 解 决 这 最
如果 为最后 一 个 弯 , 铜 管 的末 端 L 的长 且
度 小于 10mm, 由于 铜 管 拉 伸 变 形 , , 会 出 2 则 L段 现 一个斜 口 。为避 免 这 种情 况 发 生 , , 长 度 应 L的
收 稿 日期 :0 O0 5 2 1-10
很容 易得 出下 料 长 度 及 弯 制 点 位 置 , 可 以节 省 这
实 践 中 , 者 根 据 铜 管 的延 长 率 总 结 了 以下 笔
金 拉制管 》 规定 的材 料 T 2铜 管 为例 , P 各种 管径 铜 管 的伸 长量如 表 1 示 。 所