
激光打印机硒鼓耗材检测执行标准(一)
激光打印机硒鼓耗材检测执行标准(一)作者:众格硒鼓添加时间:2011-01-03 19:46:02 浏览:235一、为净化和规中国打印市场,建设资源节约型、环境友好型及可持续发展的和谐社会,引导理性消费,选购具有质量与服务保障的品牌产品,共同抑制假冒伪劣产品的泛滥,保护用户的合法权益,使企业更广泛承担社会责任,研究后并制定本以下指标。
1,硒鼓粉盒基本技术要求及标准参数指标三、打印产品分两大类1.1 生产企业及经销商应提供物料安全数据表(MSDS)。
承诺产品不含有危害健康的有毒有害物质,应符合SJ/T11363标准要求。
1.2 生产企业及销售商应承诺产品符合国家环保标准的要求。
如噪声、粉尘、苯乙烯、挥发性有机化合物等。
1.3 打印量由企业自定,并达到标称值。
1.4耗粉量(1)磁性单组份墨粉≤0.06 g/(2)非磁性单组份墨粉≤0.05 g/1.5 组件完整性:在进行全部测试项目后,打开卡盒组件没有发现墨粉泄露及异常现象。
1.6定型产品型式试验合格后一年,企业可将有效的测试报告送交有关部门进行符合性验证。
2、印品质量2.1 印品质量应符合下表所规定的要求。
序号项目名称计量单位技术标准指标1图像密度(黑度)激光打印机――≥1.3复印机≥1.32灰雾度(底灰)激光打印机――≤0.02复印机≤0.013分辨率/力激光打印机线对/mm≥6(1200dpi);≥4(600dpi)复印机≥3.24灰度等级(层次)激光打印机级≥8/16级以上复印机≥45黑点≤0.3mm个不计0.3mm~0.6mm≤10个>0.6mm不允许6白点≤0.3mm个不计2.2请使用国家规定GB/T22372《激光打印机测试版(A4纸)》/T4591《综合版(A4/80g测试。
2.3 印品质量评价方法按国家GB/T10073执行。
二、用户可参考国家标准、行业标准、环保标准进行正取采购。
GB/T16483化学品安全技术说明书编写规定/T10334激光打印机测试版(A4纸进行)GB/T10073静电复印品图像质量评价方法Sl/T11363电子信息产品中有毒有害物质的限量要求/T6152静电复印机用有机光导鼓三、打印产品分两大类1、原装品牌产品2、兼容品牌产品(兼容品牌可包括环保再生,但不允许冒充其它非本企业产品,如原装HP等)四、OPC,经研究对OPC标准数据为下〈建议按此标准进行采购保证质量〉1.基本技术要求1.1 生产企业应承诺或提供物料安全数据表,承诺产品不含有危害健康的有毒有害物质,应符合SJ/T1 1363-2006标准要求。
1.2 生产企业应承诺产品符合国家环保标准的要求。
1.3 产品使用寿命由企业自定,并应达到标称值(暨最少一个使用周期)。
1.4定型产品型式试验合格后的一年,企业可将有效的测试报告送交有关部门进行合格验证。
2. 光电性能至少应包括初始电位(Vo)、光敏性(E1/2)、残余电位(VR)、暗衰特性)(VDD)、光电疲劳特性等,其性能指标由企业自定,但必须达到标称值,其误差≤+_1%3.打印品质量应包括以下项目,按GB/T 22372 《激光打印机测试版(A4纸)》进行标准测试。
3.1 图像密度(黑度)≥1.40,用光学放射密度计测2个实心黑块密度,评价方法按GB/T10073的6.2执行。
3.2 分辨力:1200dpi的激光打印机的分辨力≥6线对/mm,600dpi的激光打印机的分辨力≥4线对/mm。
用10倍放大镜测量线组,评价方法按GB/T10073的6.7执行。
3.3底灰(灰雾度)≤0.01用光学反射密度计测任意空白区域的密度值,评价方法按GB/T10073的6. 3执行。
3.4 层次(灰度等级)≥10目测16级灰度等级数,评价方法按 GB/T10073的6.6执行。
3.5 密度不均匀性≤10%用光学反射密度计测量各处的密度值。
3.6 黑点 <0.3mm 不计; 0.3mm~0,5mm不超过5个。
3.7 白点<0.3mm 不计; 0.3mm~0.6mm 不超过6个。
3.8 图像文字(鬼影、重影等) 目测无明显的重影。
五、 OPC打印耗材名词解释1.有机光导体(organic photoreceptor OPC)一般是由基底、载流子传输层(CTL)、载流子发生层(CGL)、导电层组成的光导体(简称OPC)2.初始电位(initialpotential)充电后即刻在静电介质上呈现的视在表面电位。
3.光敏性(E1/2)(sensitivity)又称灵敏度或感度。
在电子摄影时入射光量对光导体表面电位的变化比率。
一般来说,多指表示表面电位衰减一半需要曝光量的倒数。
4. 残余电位(VR) (residual potential)又称背景电位。
光导体在曝光后,仍在光导体表面保留着一定的电位,或光电导层表面曝光区保留的视在表面电位。
5.暗衰特性(VDD)(dark decay characteristic)当光导体表面电位在暗区中会慢慢下降的特性。
6.光疲劳特性(light-induced fatigue characteristic)光导体在反复充电、曝光之后,光导体的残余电位逐渐增高,初始表面电位下降,暗衰减率增大,这种特性称为光疲劳特性。
7.图像密度(黑度)(image density)——材料阻止光或其它辐射能透过的程度。
注:打印品上实心黑块的密度值。
8.灰雾度(底灰)(fog density)——打印品中无图文区域的密度值(注:局部沾污除外。
)9。
分辨力(resolution)——整个打印系统传递和打印图像细部的能力。
注:分辨力通常以每毫米可分辨的线对数的最大值来表示。
10.灰度等级(层次)(gradation)——打印图像的色调浓淡等级或反差围。
11.鬼影(ghosting)——打印品上重复出现的文字或图像。
12.密度不均匀 ( non-uniformity of image density) 对原稿上不同位置具有相同光学密度的图像,经复印后所产生的光学密度不均匀程度。
13.物料安全数据表(material safety data sheet(MSDS))——关于某种产品安全及环境信息的手写或打印的资料。
安全数据表包括有关产品标识、物理和化学特性、健康危害,通用安全操作和使用规,及通用的急救程序。
六、DR/MR国家标准指标参数1、基本技术要求如下1.1 生产企业应承诺或提供物料安全数据表,承诺产品不含有危害健康的有毒有害物质,应符合SJ/T 11363-2006标准要求。
1.2 生产企业应承诺产品符合国家环保标准的要求。
1.3 产品使用寿命,在正常使用条件下,打印量≥ 10万。
1.4定型产品型式试验合格后一年,企业将有效的测试报告送有关部门进行符合性验证。
2.产品性能指标由企业自定,应符合设计要求。
3.打印品质量打印品质量应包括以下项目,按GB/T 22372《激光打印机测试版(A4)》进行测试。
3.1 图像密度(黑度)≥1.40,用光学放射密度计测2个实心黑块密度,评价方法按GB/T10073的6.2执行。
3.2 分辨力:1200dpi的激光打印机的分辨力≥6线对/mm,600dpi的激光打印机的分辨力≥4线对/mm。
用10倍放大镜测量线组,评价方法按GB/T10073的6.7执行。
3.3底灰(灰雾度)≤0.01用光学反射密度计测任意空白区域的密度值,评价方法按GB/T10073的6. 3执行。
3.4 层次(灰度等级)≥10目测16级灰度等级数,评价方法按GB/T10073的6.6执行。
3.5 定影牢固度≥90%测量实心黑块,评价方法按GB/T10073的6.13执行。
3.6 密度不均匀性≤10%用光学反射密度计测量各处的密度值。
3.7 图像异常(鬼影、重影等) 目测无明显的重影。
3.8 要求测试无周期性白条。
七、DR/MR名词解释1.显影磁辊(developing roller)使光导体上的静电潜像显影用的辊。
2.图像密度/黑度值(image density)——材料阻止光或其它辐射能透过的程度。
(打印品实心黑块的密度值。
)3.灰雾度/底灰值(fog density)——打印品中无图文区域的密度值。
4.分辨力(resolution)——整个打印系统传递和打印图像细部的能力(分辨力通常以每毫米可分辨的线对数的最大值来表示。
)5.灰度等级/层次类别(gradation)——打印图像的色调浓淡等级或反差围。
6.鬼影(ghosting)——打印品上重复出现的文字或图像。
(又名简称重影)7.定影牢固度(fixing level, fusing level)——打印品上图像固定的程度。
激光打印机硒鼓耗材检测执行标准(二)作者:众格硒鼓添加时间:2011-01-03 19:58:21 浏览:622八、DB/WB标准指标参数1.标准基本技术要求1.1 生产企业应承诺或提供物料安全数据表,承诺产品不含有危害健康的有毒有害物质,应符合SJ/T1 1363-2006标准要求。
1.2 生产企业应承诺产品符合国家环保标准的要求。
1.3 产品使用寿命由企业自定,并应达到标称值。
1.4定型产品型式试验合格后的一年,企业可将有效的测试报告送交诚信联盟进行符合性验证。
2.刮板物理性能(PU胶)至少应包括比重(Kg/c㎡)、抗拉强度(Kg/c㎡)、扯断伸长率(%)、弹性模数(Kg/c㎡)、扯裂强度(kg/c㎡)、磨耗损失(%)、反拨弹性(%)、压缩永不变形(%)等。
其性能指标由企业自定,但必须达到标称值。
3.刮板尺寸精度采用相应的测试仪器进行检测。
3.1 刮板自然表面的平面度≤0.2mm。
3.2 刮板工作棱直线度≤0.1mm。
3.3 刮板工作棱粗糙度Ry≤ 10um。
4.刮板功能应能清除光导体表面上所有的残留墨粉,打印品的有效幅面纵向条纹缺陷。
九、请按照国家标准、行业标准、环保标准执行正确采购以保证质量。
GB/T16483化学品安全技术说明书编写规定SJ/T11363电子信息产品中有毒有害物质的限量要求/T6153静电复印机用有机光导鼓用清洁刮板技术条件十、WB/DB名词解释1.清洁刮板(cleaning blade)为了清除光导体或定影辊上残留的墨粉或显影剂所用的刮板。
2.表面平面度指一个物体表面的光滑度。
是限制实际表面对理想破灭`变动的一项指标。
3.工作棱粗糙度度指工作棱表面粗糙的程度。
4.工作棱直线度直线度是限制实际直线对理想直线变动量的一项指标。
十一、PCR按国家技术标准参数1.基本技术要求1.1 生产企业应承诺或提供物料安全数据表,承诺产品不含有危害健康的有毒有害物质,应符合SJ/T1 1363-2006标准要求。
1.2 生产企业应承诺产品符合国家环保标准的要求。
一般耗材进料检验标准

文件名称
检验标准
生效日期 2020年07月30日
1.目的:规范一般耗材检验标准,确保产品品质的稳定
2.范围:适用于新进人员培训资料
3.定义 :无
4.参考资料:无
5.权责:
5.1制订单位:印刷部
5.2执 行:印刷机操作人员。
5.3监 督:印刷经理
6.作业内容 6.1检验方法
6.1.1 印前安装胶布检测,首先目视胶布表面有无沙孔,先用卷尺测量尺寸,尺寸为1355x1660mm ,再用厚度仪
及硬度计检测厚度是否同首样一致,胶布厚度为1.95±0.5mm 、硬度为75±2.再检测两边铝夹是否平衡及牢固
6.1.2 印前安装胶布底纸检测,先用卷尺测量尺寸,尺寸为1240x1640mm ,再用厚度仪检测厚度是否同首样一致,
底纸厚度为1.45±0.02MM ,检测符合标准方可安装上机
6.1.3 印前供水检测,在配水斗液前先目视物料标签同现用型号是否一致,盛装之液体气味同颜色是否一致,再用
导电计检测之标准值是否一致,标准值32ms/cm.
6.1.4供水系统调配前,先检查原装酒精物料标签是否同原首样相同,另用酒精比重计测量原装酒精度能达到多
少,标准为97±1
6.1.5 入库前纸张检测,检测表面有无杂点、皱纸等不良,用厚度仪检测其厚度是否符合工单要求,用分光光度
计测量纸张白度是否达标,白度标准为80%±3%。
下图部分进料的检测示意图:
检测橡皮布
检测衬垫纸
检测酒精
检测纸张厚度
检测水斗液
检测纸张白度
7.相关文件/表单
无。
激光打印机的硒鼓和碳粉
部分. 在下一次成像前. 清洁刮刀将其刮下 , 收集在废粉仓内。
动 优派 态: 公司将开 “ 展 买液晶电 视得健康” 促销活动, 赠千 可获 元以 上的 微电 脑床垫和健康体 检卡 办公 自动化杂志 ・3 5・
维普资讯
因此就要定期地 去清 洁。清洁前 , 先要 切断打印机 的电源, 再把
由光敏半导体制成 它 的工作原理就是“ 电转换” 光 的过程 。 光 敏半导体不仅有普通半导体所具有的受热激发 、 掺杂 后改变 电 阻率等共 性 。 还具有 光电导特性 。 换言之 , 光敏半导体受光 照射 后. 它的 电阻可 以下 降到原来的十分之 一至万分之一 , 硒鼓在 激光打印机中作为硬件和耗材使用 . 一般 占整个 整机 价格 的一
洁刮刀 、 导杆和充 电辊等硬 件组成 : 传
1感光鼓 : 、 感光鼓是一体式碳粉盒 的心脏 , 其它所有部件 分布于感光鼓的四周。 以鼓为中心 发挥各 自不 同的作用。 2 显影辊: 图象密度 影响最大 的部件之一。它负责将 、 是对
碳粉从粉仓 内吸出 , 并与碳粉摩擦 使碳粉 带电。
硒鼓的各组件小心地拆 下 , 然后用脱脂棉花或高级照相镜 头纸 将感光 鼓表面的灰尘颗 粒物等擦拭干净 ,但要注意 不能 太片 j 力, 以防将其表层划坏 。接着 同样用脱脂棉花或 高级 照相镜头 纸, 蘸上感光 鼓专用清洁剂擦试 其表面 , 擦拭 时应采 取顺 一个 方 向螺旋划圈式的方法轻轻擦拭 , 擦亮后立 即用脱脂 棉花把清 洁剂擦干净。最后 , 用装有滑石粉 的纱布在鼓表面上 轻轻地拍
-一
ห้องสมุดไป่ตู้
响到打印质量的好 坏。因为感光鼓连 续工作在充 电、 电的循 放
环过程 中 , 要求 充电时 电位 上升速度快 . 表面饱 和 电位 比应用 电位要高。反之 , 在放 电时亦然 。 B温度 稳定性好 。 . 光导体 的性 能容 易受温度 的影 响, 所以 , 在激光 打印机性 能中特 别强调使用 环境要有合 适 的温 度 与湿
DB44T 692—2009激光打印机鼓粉盒通用技术规范

DB44T 692—2009激光打印机鼓粉盒通用技术规范ICS 35.260Y 54备案号:26802-2010DB44 广东省地方标准DB44/T 692—2009激光打印机鼓粉盒通用技术规范2009-11-04发布 2010-03-01实施发布广东省质量技术监督局DB44/T 692—2009目次1 范围 ..................................................................... ........... 1 2 规范性引用文件 ......................................................................1 3 术语和定义 ..................................................................... ..... 1 4 要求 ..................................................................... ........... 2 5 试验方法 ..................................................................... ....... 3 6 质量评定程序 ........................................................................ 5 7 标志、包装、运输、贮存 .............................................................. 6 附录A (资料性附录)IDB44/T 692—2009前言本标准由广东省质量技术监督局提出。
本标准由广东省质量技术监督局归口。
本标准主要起草单位:国家印刷及办公自动化消耗材料质量监督检验中心、广东省珠海市质量计量监督检测所、珠海市质量技术监督标准与编码所、珠海天威飞马打印耗材有限公司、珠海纳思达电子科技有限公司、佛山市顺德区高宝实业发展有限公司、新威俊(珠海)打印器材有限公司、富士施乐高科技(深圳)有限公司。
激光打印机硒鼓耗材检测执行标准(一)
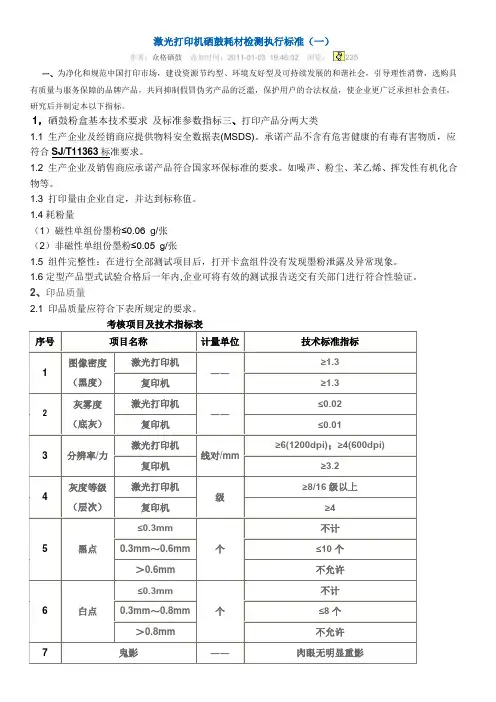
激光打印机硒鼓耗材检测执行标准(一)作者:众格硒鼓添加时间:2011-01-03 19:46:02 浏览:235一、为净化和规范中国打印市场,建设资源节约型、环境友好型及可持续发展的和谐社会,引导理性消费,选购具有质量与服务保障的品牌产品,共同抑制假冒伪劣产品的泛滥,保护用户的合法权益,使企业更广泛承担社会责任,研究后并制定本以下指标。
1,硒鼓粉盒基本技术要求及标准参数指标三、打印产品分两大类1.1 生产企业及经销商应提供物料安全数据表(MSDS)。
承诺产品不含有危害健康的有毒有害物质,应符合SJ/T11363标准要求。
1.2 生产企业及销售商应承诺产品符合国家环保标准的要求。
如噪声、粉尘、苯乙烯、挥发性有机化合物等。
1.3 打印量由企业自定,并达到标称值。
1.4耗粉量(1)磁性单组份墨粉≤0.06g/张(2)非磁性单组份墨粉≤0.05 g/张1.5 组件完整性:在进行全部测试项目后,打开卡盒组件没有发现墨粉泄露及异常现象。
1.6定型产品型式试验合格后一年内,企业可将有效的测试报告送交有关部门进行符合性验证。
2、印品质量2.1 印品质量应符合下表所规定的要求。
考核项目及技术指标表序号项目名称计量单位技术标准指标1图像密度(黑度)激光打印机――≥1.3复印机≥1.32灰雾度(底灰)激光打印机――≤0.02复印机≤0.013分辨率/力激光打印机线对/mm≥6(1200dpi);≥4(600dpi)复印机≥3.24灰度等级(层次)激光打印机级≥8/16级以上复印机≥45黑点≤0.3mm个不计0.3mm~0.6mm≤10个>0.6mm不允许6白点≤0.3mm个不计0.3mm~0.8mm≤8个>0.8mm不允许7鬼影――肉眼无明显重影2.2请使用国家规定GB/T22372《激光打印机测试版(A4纸张)》JB/T4591《综合版(A4/80g测试。
2.3 印品质量评价方法按国家GB/T10073执行。
二、用户可参考国家标准、行业标准、环保标准进行正取采购。
打印机检验标准

打印机检验标准
打印机检验标准通常包括以下几个方面:
1. 外观检验:检查打印机外观是否完好,有无划痕、磕碰、变形等缺陷。
2. 功能检验:检查打印机各项功能是否正常,如打印、复印、扫描等。
3. 打印质量检验:检查打印机打印出来的图像和文字是否清晰、锐利、不失真。
4. 接口检验:检查打印机的接口是否正常,如 USB、以太网等。
5. 耗材检验:检查打印机的耗材是否正常,如墨盒、硒鼓等。
6. 安全性检验:检查打印机是否符合相关安全标准,如电磁兼容性、防火等。
7. 包装检验:检查打印机的包装是否完好,有无破损、污渍等。
以上是一些常见的打印机检验标准,具体的检验标准可能会因不同的打印机类型和品牌而有所不同。
激光打印机耗材知识浅谈、硒鼓加粉常见问题汇总

5)定影温度:按不同机型的定影温度而设计,使其能在相应的温度下充分熔解,并在短时间内凝固,使碳粉在介质上的定影效果更佳,并且不粘定影辊,或定影膜,使用分离爪能很容易把纸分离出来,减少卡纸从而减少对相关部件的损坏;
6)磨擦系数小:超细微粒碳粉减少了与感光鼓的磨擦程度,可延长感光鼓的使用寿命,同时刮板极易将残粉清除干净。
1.感光鼓:感光鼓是最关键且最易损坏的部件,除黄色光外,其它光线对鼓都有损害,特别是紫外光,长时间照射会缩短感光鼓的寿命。
长时间使用后的感光鼓表面会磨损,深度磨损线会显示在大的黑体字或黑块打印品上,产生竖的白线条,感光鼓表面涂层的破损,划伤,感光鼓侧面的驱动轮都会产生不良的打印硒鼓效果。拆装过程中,不仅要避免阳光直射,而且要避免日光灯的长时间照射,除黄色光线以外的光线对鼓都会产生损害。禁止硬物碰撞鼓的表面,禁止用手直接触摸鼓的打印区涂层,以免留下汗渍、油污,从而产生不良打印品。
3.出粉刀:出粉刀是在磁辊下面,控制磁辊上碳粉层厚度,并协助碳粉摩擦带电的部件。橡胶条要有一定的硬度,平直才能均匀控制碳粉层厚度且能有效地使碳粉带电,长时间的磨擦,橡胶部分会老化变形弯曲失去弹性,这样便会丧失其应有的功能;打印品上会出现色浅、黑点、黑线,甚至漏粉问题。橡胶条老化后就不能恢复了,只有换新的了。
2. 感光鼓,磁辊,出粉刀等配件配合性欠佳。
3. 使用的碳粉与使用的机型不符。
B. 解决方法:
1. 更换碳粉。
2. 若配件老化,则更换相应的配件。
葡萄串——是像钱币一样重叠出现在打印品上的一种缺陷,无规则,且难重复,是鼓接地不良引起
背景散射——指文字或线条周围有不需要的小黑点,由磁辊涂层或碳粉不良引起感光鼓过热引起。
周期性字迹模糊——常是感光鼓或充电辊涂层污染引起,水印、油印、手指印、划伤痕迹常引此缺陷。
【免费下载】激光打印标准参数
本文由级(层次)复印机≥4≤0.3mm不计0.3mm~0.6mm ≤10个5黑点>0.6mm 个不允许≤0.3mm不计0.3mm~0.8mm ≤8个6白点>0.8mm 个不允许7鬼影――肉眼无明显重影2.2请使用国家规定GB/T22372《激光打印机测试版(A4纸张)》JB/T4591《综合版(A4/80g测试。
2.3 印品质量评价方法按国家GB/T10073执行。
二、用户可参考国家标准、行业标准、环保标准进行正取采购。
GB/T16483化学品安全技术说明书编写规定JB/T10334激光打印机测试版(A4纸张进行)GB/T10073静电复印品图像质量评价方法Sl/T11363电子信息产品中有毒有害物质的限量要求JB/T6152静电复印机用有机光导鼓三、打印产品分两大类1、原装品牌产品2、兼容品牌产品(兼容品牌可包括环保再生,但不允许冒充其它非本企业产品,如原装HP等)四、OPC,经研究对OPC标准数据为下〈建议按此标准进行采购保证质量〉1.基本技术要求1.1 生产企业应承诺或提供物料安全数据表,承诺产品不含有危害健康的有毒有害物质,应符合SJ/T11363-2006标准要求。
1.2 生产企业应承诺产品符合国家环保标准的要求。
1.3 产品使用寿命由企业自定,并应达到标称值(暨最少一个使用周期)。
1.4定型产品型式试验合格后的一年内,企业可将有效的测试报告送交有关部门进行合格验证。
执行。
3.3底灰(灰雾度)≤0.01用光学反射密度计测任意空白区域的密度值,评价方法按GB/T10073的6.3执行。
3.4 层次(灰度等级)≥10目测16级灰度等级数,评价方法按GB/T10073的6.6执行。
3.5 定影牢固度≥90%测量实心黑块,评价方法按GB/T10073的6.13执行。
3.6 密度不均匀性≤10%用光学反射密度计测量各处的密度值。
3.7 图像异常(鬼影、重影等) 目测无明显的重影。
3.8 要求测试无周期性白条。
激光打印机硒鼓耗材检测执行标准
激光打印机硒鼓耗材检测执行标准(一)作者:众格硒鼓添加时间:2011-01-03 19:46:02 浏览:235一、为净化和规范中国打印市场,建设资源节约型、环境友好型及可持续发展的和谐社会,引导理性消费,选购具有质量与服务保障的品牌产品,共同抑制假冒伪劣产品的泛滥,保护用户的合法权益,使企业更广泛承担社会责任,研究后并制定本以下指标。
1,硒鼓粉盒基本技术要求及标准参数指标三、打印产品分两大类1.1 生产企业及经销商应提供物料安全数据表(MSDS)。
承诺产品不含有危害健康的有毒有害物质,应符合SJ/T11363标准要求。
1.2 生产企业及销售商应承诺产品符合国家环保标准的要求。
如噪声、粉尘、苯乙烯、挥发性有机化合物等。
1.3 打印量由企业自定,并达到标称值。
1.4耗粉量(1)磁性单组份墨粉≤0.06 g/张(2)非磁性单组份墨粉≤0.05 g/张1.5 组件完整性:在进行全部测试项目后,打开卡盒组件没有发现墨粉泄露及异常现象。
1.6定型产品型式试验合格后一年内,企业可将有效的测试报告送交有关部门进行符合性验证。
2、印品质量2.1 印品质量应符合下表所规定的要求。
序号项目名称计量单位技术标准指标1图像密度(黑度)激光打印机――≥1.3复印机≥1.32灰雾度(底灰)激光打印机――≤0.02复印机≤0.013分辨率/力激光打印机线对/mm≥6(1200dpi);≥4(600dpi)复印机≥3.24灰度等级(层次)激光打印机级≥8/16级以上复印机≥45黑点≤0.3mm个不计0.3mm~0.6mm≤10个>0.6mm不允许6白点≤0.3mm个不计2.2请使用国家规定GB/T22372《激光打印机测试版(A4纸张)》JB/T4591《综合版(A4/80g测试。
2.3 印品质量评价方法按国家GB/T10073执行。
二、用户可参考国家标准、行业标准、环保标准进行正取采购。
GB/T16483化学品安全技术说明书编写规定JB/T10334激光打印机测试版(A4纸张进行)GB/T10073静电复印品图像质量评价方法Sl/T11363电子信息产品中有毒有害物质的限量要求JB/T6152静电复印机用有机光导鼓三、打印产品分两大类1、原装品牌产品2、兼容品牌产品(兼容品牌可包括环保再生,但不允许冒充其它非本企业产品,如原装HP等)四、OPC,经研究对OPC标准数据为下〈建议按此标准进行采购保证质量〉1.基本技术要求1.1 生产企业应承诺或提供物料安全数据表,承诺产品不含有危害健康的有毒有害物质,应符合SJ/T1 1363-2006标准要求。
激光打印机硒鼓耗材检测执行标准(一)
激光打印机硒鼓耗材检测执行标准(一)作者:众格硒鼓添加时间:2011—01-03 19:46:02 浏览: 235一、为净化与规范中国打印市场,建设资源节约型、环境友好型及可持续发展得与谐社会,引导理性消费,选购具有质量与服务保障得品牌产品,共同抑制假冒伪劣产品得泛滥,保护用户得合法权益,使企业更广泛承担社会责任,研究后并制定本以下指标.1,硒鼓粉盒基本技术要求及标准参数指标三、打印产品分两大类1、1生产企业及经销商应提供物料安全数据表(MSDS).承诺产品不含有危害健康得有毒有害物质,应符合SJ/T11363标准要求。
1、2生产企业及销售商应承诺产品符合国家环保标准得要求.如噪声、粉尘、苯乙烯、挥发性有机化合物等。
1、3打印量由企业自定,并达到标称值。
1、4耗粉量(1)磁性单组份墨粉≤0、06 g/张(2)非磁性单组份墨粉≤0、05 g/张1、5 组件完整性:在进行全部测试项目后,打开卡盒组件没有发现墨粉泄露及异常现象。
1、6定型产品型式试验合格后一年内,企业可将有效得测试报告送交有关部门进行符合性验证。
2、印品质量2、1印品质量应符合下表所规定得要求。
2、2请使用国家规定GB/T22372《激光打印机测试版(A4纸张)》JB/T4591《综合版(A4/80g测试.2、3 印品质量评价方法按国家GB/T10073执行。
二、用户可参考国家标准、行业标准、环保标准进行正取采购.GB/T16483化学品安全技术说明书编写规定JB/T10334激光打印机测试版(A4纸张进行)GB/T10073静电复印品图像质量评价方法Sl/T11363电子信息产品中有毒有害物质得限量要求JB/T6152静电复印机用有机光导鼓三、打印产品分两大类1、原装品牌产品2、兼容品牌产品(兼容品牌可包括环保再生,但不允许冒充其它非本企业产品,如原装HP等)四、OPC,经研究对OPC标准数据为下〈建议按此标准进行采购保证质量>1、基本技术要求1、1生产企业应承诺或提供物料安全数据表,承诺产品不含有危害健康得有毒有害物质,应符合SJ/T11363-2006标准要求。
喷粉件检验标准
喷粉件检验标准1 目的本标准定义XX冲压喷粉件产品外观品质的基本要求,并确立允收/拒收之准则。
2 适用范围本标准适用于XX生产的所有冲压件产品。
3 相关文件《壁挂炉产品外观检验标准》。
4 定义A级面(重要):客户经常看到的面,如面板,机箱的上表面、正面等。
B级面(次重要):不移动的情况下,客户偶尔能看到的面,如外壳的后面、侧面等。
C级面(次要):产品在移动或被打开时才能看到的面,如框架组件的底面,内部零件的表面等。
5 检测条件及方法5.1 所有检验均应在正常照明,并模拟最终使用条件下进行。
检测过程中不使用放大镜,所检验表面和人眼呈45?角。
A级面在检测时应转动,以获得最大反光效果。
B级面和C级面在检测期间不必转动。
光源=60W荧光灯零件表面人眼距离500毫米面停留10秒,B级面停留5秒,C级面停留3秒。
6 液体/干粉喷涂外观标准6.1允收总则6.1.1所有的等级面应当喷涂完好且满足颜色、光泽度、厚度、附着力等方面的要求。
6.1.2液体喷涂允许补漆,但补漆后的表面应满足喷涂面缺陷允收表中B 级面和C级面的允收标准。
6.1.3缺陷允收定义了1250平方毫米的区域内各类缺陷的最大允收数量。
对于较大的零件表面,可允收数量和该表面所含1250平方毫米区域数量成正比,但是,两个或两个以上缺陷不能相连。
6.2缺陷定义6.2.1杂质:喷涂面上的外来物。
6.2.2凹痕:基体材料压痕造成的喷涂面局部凹陷。
6.2.3掉漆:局部表面掉漆造成的缺陷。
6.2.4刮痕:浅底的沟槽。
6.2.5桔皮:喷涂面因涂料附着力差而导致起皱,象桔子皮样的外观。
6.2.6流痕:喷涂涂料过多且不均匀且干燥导致的流痕。
6.2.6变色:喷涂面颜色不一致。
6.2.7涂层过薄:涂层厚度不够。
6.2.8气泡:有气泡或无附着力的喷涂区域。
6.2.10污迹:由于基体材料缺陷或不干净而导致零件喷涂表面有污迹或颜色不规则。
6.3缺陷允收表(喷漆/喷涂面)每个面缺陷的总数不超过允收的界限,如下表所示:喷涂表面缺陷允收表允收标准缺陷类型 A级面 B级面 C级面每1250平方毫米区域内不得超过3个,缺陷最大尺杂质不允收寸:直径1毫米,高度0.25毫米,两个缺陷相距不允收小于50毫米凹痕不允收不允收允收掉漆不允收不允收允收不允收每1250平方毫米区域内不得超过4个,缺允收,但刮伤刮痕不允收陷最大尺寸:长6.5毫米,宽0.5毫米,补漆后表面不能穿过漆层完好允收,但刮伤不能穿过漆层桔皮不允收不允收不允收流痕不允收不允收允收变色不允收不允收允收气泡不允收不允收不允收污迹不允收不允收允收7 印刷产品外观标准7.1 允收总则 and tamping, clear template prior to placing the debris, and water wet template; control since the height of the concrete shall not exceed 1.5M; dense wall bushing with the same level of fine aggregate concrete for pouring concrete pouring, pouring top layered slopes and adjacent two layers of pouring interval must not exceed 1h. Strengthen the maintenance of waterproofing concrete, the baseboardafter the concrete has been poured, immediately cover it with plastic sheeting and strengthening conservation. Strengthen the construction quality control of construction joints, horizontal construction jointsfor Foundation slab, set plate sealing strip, the construction of water stop steel concrete compacting. In front of the poured concrete walls, the joint surfaces for cutting hair, remove floating particles, andrinse to keep moist. VI reinforcement Engineering (a) steel raw material requirements of the engineering design of main structure of steelprimary steel and grade of steel. Steel comes into play, should beaccompanied by the manufacturer's quality certificate, and Visual inspection by the engineering technology, materials, personnel,including specifications, diameter tolerance, have no cracks, pores, surface corrosion. In all of steel quality certificate complete Shi, by test room by batch sampling do retest, each bulk is unlikely to Yu 60t, each acceptance batch in the take sample a group, including 2 root pull, and 2 root bent try pieces, 5 root size, and weight try pieces, try pieces from any three root (or two disc) steel in the interception, each root steel Shang cut7.1.1所有的等级面应当印刷完好且满足颜色、光泽度、附着力等方面的要求。