
控制计划——模版
检验
导通,接触电阻 防腐、耐温性能检验
线长:
12X-240±2mm;
12X-160±2mm;
12X-210±2mm;
12X-270±2mm;
/
12X-170±2mm;
12X-230±2mm;
6X-170±2mm;
6X-230±2mm;
方法 评价/测量方
法
目测
目测 目测 目测
万用表 盐雾试验机、 高低温试验箱
《首末件检验记录 次/2h 表》,操作工100%
自检
返修或报废
2
拉拔力,高度
端子机行 程
B
0.5mm平方拉拔力≥50N
拉拔力测试
100%◇ 抽检 ◆
次/2h
《端子压着拉力标 准》,操作工100%
自检
未到达要求拉拔力的隔 离上报、返工/返修
第 1 页,共 3 页
3
外观
/
B
铜丝无明显分叉,破损,脱落
目测
100%◇ 抽检 ◆
次/2h
操作工100%自检
未到达要求返修
线长:
K2 X-/16P-6预留200接线240±
2mm
1
尺寸
/
继电器
热风枪/端子机/ 拉拔力测试仪
P30
K2 X+/16P-2预留170接线400± 3mm K4 X+/16P-2预留190接线400± 3mm K4 X-/16P-7预留130接线400± 3mm
色对齐标记
检测)
100%◇ 抽检 ◆
次/2h
首件《扭力记录》 、检验员抽检、操
作工100%自检
未到达要求力矩的隔离 上报、返修
100%◇
首件《扭力记录》
2
安装方向
/
装配图
目测
抽检 次/2h 、检验员抽检、操
返工/返修
◆
作工100%自检
P60
螺栓
M6螺栓:8.8±1N.m
1
螺栓扭力
安装扭力
B
分流器M8:13±3N.m, 继电器负载M8:10±0.5N.m,
次/2h
首件《扭力记录》 、检验员抽检、操
作工100%自检
未到达要求力矩的隔离 上报、返工/返修
气动扳手
2 零件安装方向
/
B 防反标记,装配图
目测
100%◇ 抽检 ◆
首件《扭力记录》 次/2h 、检验员抽检、操
作工100%自检
返工/返修
P50
铜排
1
电动螺丝刀/气 动扳手
螺栓扭力
安装扭力
B
按扭力要求M5:6.2±1.2Nm,做好黑 扭力检测(首件
自检
未到达要求拉拔力的隔 离上报、返工/返修
3
外观
/
B
铜丝无明显分叉,破损,脱落
目测
100%◇ 抽检 ◆
次/2h
操作工100%自检
未到达要求的返修
P40
护套
1
螺栓扭力
安装扭力
B
按扭力要求 M3:1.2±0.3Nm, M5:6.2±1.2Nm,做好黑色对齐标 记,
扭力检测(首件 检测)
100%◇ 抽检 ◆
打胶
1
外观
/
粗细均匀,涂胶饱满成直线
目测
100%◇ 抽检 ◆
风枪
1
外观
/
高压盒内无异物
目测
100%◇ 抽检 ◆
气动扳手
2
螺栓扭力
安装扭力
B
M5螺栓锁紧力矩6.2±1.2Nm,做好黑 色对齐标记
气动扳手
100%◇ 抽检 ◆
贴标签
1
位置
/
对齐、干净、无褶皱
100%◇ 抽检 ◆
P120
包装
装箱
2
/
/
整齐、干净、无挤压
《产品包装规 范》 目测
100%◇ 抽检 ◆
备注
打包机
3
/
/
整齐、干净
100%◇ 抽检 ◆
A:关键特性 B:重要特性 C:一般特性 安全特性(符号:▼):影响车辆行驶安全、人员安全的产品特性和过程参数;影响环保、排放等政府法律法规的产品特性和过程参数;
每批 检验员100%检验
返工、重检
每批 检验员100%检验
目测
1
目测
1
P10 卡尺、高度尺 2
产品进厂检验
电气性能
3
盐雾试验、高 低温
4
材料性能 抽样数量
外观 尺寸
性能
1
尺寸
P20
线束
热风枪/端子机 /拉拔力测试仪
特殊特 过程 性分类
产品/过程 规范/公差
检验
供应商提供材质报告证明
检验 检验 检验
依据来料数量确定抽样数量 产品无色差、破损、毛刺等不良
重要特性尺寸样件规源自/型号: 核心小组:试生产
生产
产品名称:
控制计划
车型/年度: 供应商批准/日期:
供应商代码: 供应商名称: 顾客批准/日期:
控制计划编号: 表单编号:
编制人: 编制日期:
联系电话: 修改日期:
过程编 过程名称/操作描 机器、装置夹
号述
具、工装 编号
特性 产品
供应商材质报告
目测
1
产品进厂检验抽样
1
通断
检验
A
总正→电机正导通
100% ◆
2
通断
检验
A
总正→快充正导通
100% ◆
P90
回路测试
回路检验平台 3
通断
检验
A
总负→电机负,快充负导通
回路检验平台
100% ◆
4
通断
检验
A
慢充继电器负→加热继电器负导通
100% ◆
P100
打胶
P110
安装上盖
5
通断
检验
A
总正→电机正导通,回路为50Ω±2
100% ◆
钢尺
100%◇ 抽检 ◆
《首末件检验记录 次/2h 表》,操作工100%
自检
返修或报废
K3 X+/16P-2预留110接线110±
2
拉拔力,高度
端子机行 程
B
导体公称截面积(mm) 0.5平方拉拔力≥50N 厚度:t=1.3±0.1mm
拉拔力测试
100%◇ 抽检 ◆
次/2h
《端子压着拉力标 准》,操作工100%
样本 容量 频率
控制方法
反应计划
抽检 ◆
抽检 ◆
抽检 ◆
抽检 ◆
抽检 ◆
抽检 ◆
每批
检验员抽检
未提供报告退厂处理
每批
抽样计划
不良品报废或退回厂家
每批
不良品报废或退回厂家
每批 每批
《检验作业指导书 不良品报废或退回厂家 》
《来料检验记录》 不良品报废或退回厂家
每年/次
型号错误退回厂家
钢尺
100%◇ 抽检 ◆
测试电压DC 1000V时,绝缘电阻:
常态:≥1000 MΩ
绝缘电阻仪
1
绝缘
检验 A▼ 高温性能:≥500 MΩ
P70
测试
任何条件下:≥200 MΩ
绝缘电阻仪
100% ◆
每批 检验员100%检验
返工、重检
耐压测试仪
1
耐电压
检验
A▼
耐电压:2000V AC一分钟无击穿, 漏电流≤3mA
耐压测试仪
100% ◆
工100%自检
上报、返工/返修
次/2h
返工/返修
次/2h
检验员抽检、操作 工100%自检
返工/返修
次/2h
重新包装
第 3 页,共 3 页
气动扳手
做好黑色对齐标记
扭力检测(首件 检测)
100%◇ 抽检 ◆
次/2h
《扭力记录》检验 员抽检、操作工 100%自检
未到达要求力矩的隔离 上报、返工/返修
2
外观
/
无间隙,无打花,无破损,无歪斜
目测
100%◇ 抽检 ◆
首件《扭力记录》 次/2h 、检验员抽检、操
作工100%自检
返工/返修
第 2 页,共 3 页
返工、重检
每批 检验员100%检验
返工、重检
每批 检验员100%检验
返工、重检
每批 检验员100%检验
返工、重检
每批 检验员100%检验
返工、重检
次/2h
检验员抽检、操作 工100%自检
返工/返修
次/2h
检验员抽检、操作 工100%自检
返工/返修
次/8h 检验员抽检、操作 未到达要求力矩的隔离
次/2h
控制计划模板3篇
控制计划模板一、控制计划模板控制计划是项目管理中的一个重要环节,可以帮助项目经理监控项目进展,并按照预定计划采取必要的调整措施,保证项目的顺利进行。
下面是一个基本的控制计划模板,供参考:1. 项目概述在此部分中,需要概述项目的目标、范围、要求和其他重要信息,以便更好地掌握项目计划的背景和依据。
2. 变更管理变更管理是指针对项目计划中存在的风险和问题,对计划进行及时的调整和更改,以确保项目进展顺利和按照计划进行。
此部分需要详细说明变更的处理流程和过程,并提供变更管理的相关文档。
3. 任务分解任务分解是指将项目拆分成若干个小任务模块,以便更好地进行管理和监控。
在此部分中,需要对任务分解的流程和内容进行详细描述,并提供一个完整的任务分解表格。
4. 进度管理进度管理是指通过各种手段,对项目进度进行跟踪和监控,以确保项目能够按照计划和时间表进行。
在此部分中,需要提供进度管理图表和报告,并对进度管理流程进行详细说明。
5. 成本管理成本管理是指对项目的成本进行估算和控制,以确保项目的经济效益和利润最大化。
在此部分中,需要提供成本估算表格和成本控制报告,并对成本管理流程进行详细的说明。
6. 质量管理质量管理是指通过各种手段,对项目的质量进行控制和管理,以确保项目能够达到预期的质量标准。
在此部分中,需要提供质量管理计划和验收标准,并对质量管理流程进行详细的说明。
7. 风险管理风险管理是指对项目中可能出现的风险进行评估和控制,以确保项目不会受到不可预测的干扰。
在此部分中,需要提供风险管理计划和风险评估报告,并对风险管理流程进行详细的说明。
8. 沟通管理沟通管理是指对项目中各利益相关者之间的信息交流进行管理和控制,以确保信息传递的准确性和及时性。
在此部分中,需要提供沟通管理计划和沟通报告,并对沟通管理流程进行详细的说明。
以上是一个基本的控制计划模板,可以根据具体项目的需求进行调整和补充。
二、项目控制计划模板1. 项目背景在此部分中,需要对项目的背景、目标、范围、需求和其他重要信息进行详细的介绍,以便更好地为控制计划提供依据和方向。
控制计划模板(2024年新版)

组织/工厂
组织代码
其他批准/日期(如要求)
零件/过程编号
过程名称/操作说明
制造用机器/设备/ 夹具/工装
编号
特性 产品
过程
特殊特 性分类 产品/过程/规范/公差
方法
评价/测量技术
抽样 样本量 频次
控制方法
页数 页码
反应计划
措施
责任人
控制计划
控制计划类型
控制计划编号 零件编号/最新 变更等级: 零件名称/描述
□原型样件
□试生产
□生产
□安全投产
关键联
系人/电
组织/工厂批准/日期
(如果试生产或生产控制计划中包含安全投产,请选中这两个框)
其它批准/日期(如要求)
日(初始) 日期(修订) 顾客工程批准/日期(如要求) 顾客质量批准/日期(如要求)
控制计划模板-WORD版

控制计划
文件编号:BCP-
版次:X/X版
XXXX-XX-XX实施
XX公司发布
版本号
生效日期
修改内容
拟 稿
审 核
批 准
/
/
/
/
/
/
/
/
/
/
/
/
/
/
/
/
文件修改履历表
样件□ 试生产 □ 生产 □
控制计划编号:
主要联系人/电话/传真:
日期(编制):
日期(修订):
零件编号、最新更改等级/水平:
核心小组:
顾客工程批准/日期(如需要):
频率
零件/
过程
编号
过程名称/
操作描述
机器设备、装
置、夹具、工
装或工具
特 性
特殊
特性
分类
方 法
反应计划
编号
产品
过程
产品/过程
规范/公差
评价/测量技术
取 样
控制方法
容量
频率
00
工序1
XX设备、XX工装、XX测试仪。。
1
外观
外观样品
目视
100%
每批
员工自检
隔离、标识、反馈调机
2
尺寸
◇
尺寸及公差要求
卡尺
5pcs
零件名称/描述:
公司/工厂批准/日期:
顾客质量批准/日期(如需要):
公司/工厂:
公司代码:
其它批准/日期(如需要):
其它批准/日期(如需要):
零件/
过程
编号
过程名称/
操作描述
机器设备、装
置、夹具、工
控制计划(模板)

Name 姓名Characteristics 特性Methods 方法Nominal特性标准值Lower SpecLimit (LSL)公差下限Upper SpecLimit (USL)公差上限Size 样本量Frequency频率风批档位档位为2挡,按OMS //目视100%每台自检操作员//目视100%每台自检操作员//目视100%每台自检操作员螺钉打紧螺钉底面与紧固面贴合,无缝隙//目视100%每台自检操作员//目视100%每台自检操作员//目视首台每批检验记录表检验员//目视100%每台流转卡操作员//目视首台每批检验记录表检验员油分型号ZGYFLQ-4L-D22//目视100%每台自检操作员气分型号ZGQYFLQ-22L-D22//目视100%每台自检操作员储液罐型号ZGGYCYG-8L-D16//目视100%每台自检操作员压缩机型号机架与底座装配TMR08_1风批Analysis Method分析方法螺钉无遗漏Measurement Method 测量方法Sample 抽样方案Product Characteristic being Measured被测量的产品关键特性Product / Process Specification产品/过程标准ProcessCharacteristicbeing Measured 被测量的过程关键特性Process Name:过程名称8、10匹多联机总装Issue Date (Original):原始发行日期Revision Date:修订日期及修订号Plant QA Leader 工厂质量经理Date 日期Control Plan Number:控制计划编号Responsible byfunction 责任人Prepared By:参与编制者Control Plan Status:控制计划类别生产Approvals 批准人Position Title职位Plant Name:工厂名称志高中央空调Product Platform:产品平台名称M lineProcess Owner 生产流程管理者Quality Engineer 质量工程师Process FlowC l a s s钣金无括花及变形Process TMR08_ No.过程步骤编号ProcessName /Function过程名称/功能要求Machine,Device, JigTools ForMfg设备,仪器,工装夹具8匹、10匹机型 25颗参照钣金外观检验标准与BOM 一致CONTROL PLAN左右侧板。
控制计划模板范文
控制计划模板范文一、项目背景(此部分介绍项目的背景和目的)二、项目目标(此部分列出项目的目标,确保项目的成功实施)三、项目范围(此部分明确项目的范围,包括项目的关键要素和交付物)四、项目计划1.项目启动阶段a.目标:确保项目启动顺利进行,明确项目的范围和目标。
b.关键活动:-确定项目的范围、目标和可交付物。
-成立项目团队,并明确各自的职责和角色。
-确定项目的时间表和关键里程碑。
-制定项目的沟通计划和风险管理计划。
c.时间估计:启动阶段通常需要1-2周的时间。
2.项目执行阶段a.目标:根据项目计划和目标,按时交付各项可交付物。
b.关键活动:-分配任务和资源给项目团队成员。
-监督项目进展情况,及时解决问题和调整计划。
-确保项目符合质量标准,并满足相关的法规和规定。
-建立项目的风险管理和变更控制机制。
c.时间估计:执行阶段的时间根据项目的复杂性和规模而不同。
3.项目收尾阶段a.目标:确保项目交付并收尾顺利进行。
b.关键活动:-完成项目的可交付物并交付给客户。
-进行项目的评估和总结。
-正式关闭项目,并转移项目资产和知识。
-确保项目的文件和记录保存完整和可访问。
c.时间估计:收尾阶段的时间通常为1-2周。
五、项目资源(此部分列出项目所需的人力、物力和财力资源,并进行详细的规划)六、项目风险(此部分列出项目可能面临的风险,并进行风险分析和管理计划)七、项目沟通(此部分列出项目沟通的渠道、频率和内容,确保项目的信息流畅和准确)八、项目评估和改进(此部分列出项目的评估方法和周期,以及如何对项目进行改进和提高)九、项目监督和控制(此部分列出项目监督和控制的方法和措施,确保项目按计划进行,并及时解决问题)十、项目团队和角色(此部分列出项目团队的成员和各自的角色和职责)十一、项目时间表(此部分列出项目的时间表和关键里程碑,确保项目按时交付可交付物)十二、项目费用预算(此部分列出项目的费用预算和分配,确保项目在预算内进行)十三、项目验收和交付(此部分列出项目的验收标准和交付要求,确保项目顺利完成和移交)十四、项目控制台和报告(此部分列出项目的控制台和报告的内容和格式,确保项目的监控和报告的有效性)以上是一个控制计划模板的示例,你可以根据实际情况和项目需求进行相应的修改和补充,以确保项目的有效控制和管理。
IATF16949控制计划模板
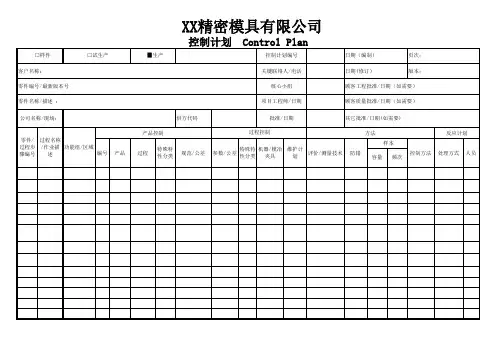
控制计划
□样件 客户名称: 零件编号/最新版本号 零件名称/描述 : 公司名称/现场: 产品控制 零件/ 过程名称 过程步 /作业描 功能组/区域 编号 骤编号 述 特殊特 性分类 供方代码 □试生产 ▉生产
Control Plan
控制计划编号 关键联络人/电话 核心小组 项目工程师/日期 批准/日期 过程控制 日期(编制) 日期(修订) 页次: 版本:
顾客工程批准/日期(如需要) 顾客质量批准/日期(如需要) 其它批准/日期(如需要) 方法 样本 反应计划
产品
过程
规范/公差
特殊特 机器/模冶 维护计 参数/公差 评价/测量技术 性分类 夹具 划
防错
容量
频次
控制
质量控制计划模板
质量控制计划模板引言概述:质量控制计划是一种重要的管理工具,用于确保产品或者服务的质量符合预期标准。
一个完善的质量控制计划模板可以匡助组织建立一套有效的质量管理体系,提高产品质量,满足客户需求,增强竞争力。
本文将介绍一个常用的质量控制计划模板,包括四个部份:质量目标、质量控制措施、质量检测方法和质量改进措施。
一、质量目标:1.1 定义质量目标:明确产品或者服务的质量标准和要求,包括性能、可靠性、可用性等方面。
1.2 制定质量指标:根据产品或者服务的特点,制定相应的质量指标,如缺陷率、客户满意度等。
1.3 确定质量目标:根据质量指标,确定具体的质量目标,并制定相应的时间计划。
二、质量控制措施:2.1 质量控制计划:制定详细的质量控制计划,包括质量控制的责任分工、流程和方法。
2.2 质量培训计划:培训员工,提高其质量意识和技能,确保质量控制措施的有效实施。
2.3 质量沟通机制:建立质量沟通机制,促进各部门之间的合作与沟通,及时解决质量问题。
三、质量检测方法:3.1 抽样检验:制定抽样检验方案,明确抽样方法和样本数量,确保样本的代表性。
3.2 检测设备:确定适合的检测设备和仪器,确保其准确性和可靠性。
3.3 检测标准:制定明确的检测标准,用于判断产品或者服务是否符合质量要求。
四、质量改进措施:4.1 缺陷分析:对产品或者服务的缺陷进行分析,找出问题根源,制定相应的改进措施。
4.2 过程改进:优化生产或者服务过程,提高效率和质量,减少缺陷率。
4.3 持续改进:建立持续改进机制,定期评估质量控制计划的有效性,并根据评估结果进行调整和改进。
通过以上四个部份的详细阐述,一个完善的质量控制计划模板就可以被建立起来。
这个模板可以根据组织的实际情况进行调整和优化,以确保质量控制措施的有效实施和质量目标的达成。
同时,持续改进机制的建立也能够匡助组织不断提升质量水平,适应市场需求的变化,保持竞争优势。
产品质量控制计划模板
产品质量控制计划模板一、引言。
产品质量控制计划是企业为了保证产品质量而制定的一项重要计划。
良好的产品质量控制计划能够帮助企业提高产品质量,降低生产成本,增强竞争力,赢得客户信赖。
本文档将为您详细介绍产品质量控制计划的制定内容和步骤,以便您能够根据实际情况制定适合自己企业的产品质量控制计划。
二、质量目标。
1. 确定产品质量标准,明确产品的质量标准,包括产品的外观、尺寸、性能等方面的要求。
2. 设定质量指标,确定产品质量的关键指标,如合格率、次品率、退货率等。
3. 制定质量目标,根据市场需求和企业实际情况,设定产品质量的具体目标,如提高合格率至95%以上。
三、质量控制措施。
1. 原材料采购,建立合格供应商名录,严格把控原材料的质量,确保原材料符合产品质量标准。
2. 生产过程控制,建立生产过程的质量控制点,对关键工序进行严格把控,确保产品在生产过程中不会出现质量问题。
3. 检验测试,建立完善的产品检验测试程序,对产品进行全面检测,确保产品质量符合标准。
4. 不良品处理,建立不良品处理制度,对不合格产品进行分类处理,及时发现问题并进行改进。
四、质量管理体系。
1. 质量责任制,明确各部门的质量责任,建立质量管理的全员参与机制,确保每个员工都对产品质量负责。
2. 内部审核,定期进行内部审核,发现问题并及时改进,确保质量管理体系的有效运行。
3. 不断改进,建立质量改进机制,通过持续改进产品设计、生产工艺和管理方法,提高产品质量水平。
五、质量控制计划执行。
1. 制定详细的执行计划,明确产品质量控制计划的执行时间表和责任人,确保计划的顺利执行。
2. 定期评估,定期对产品质量控制计划的执行情况进行评估,发现问题并及时解决。
3. 风险评估,对产品质量控制计划执行过程中可能出现的风险进行评估,制定相应的风险应对措施。
六、总结。
产品质量控制计划是企业保证产品质量的重要手段,通过制定科学合理的产品质量控制计划,能够有效提高产品质量,降低生产成本,增强企业竞争力。
质量控制计划模板
质量控制计划模板一、引言质量控制计划是为了确保产品或服务达到预定质量标准而制定的一系列控制措施和方法。
本质量控制计划旨在确保项目的质量管理过程能够全面、系统地控制和监督项目的质量,以满足客户的需求和期望。
二、目标和目的本质量控制计划的目标是确保项目的质量符合预定标准,并通过质量控制活动来提高产品或服务的质量水平。
其主要目的包括:1. 确定项目质量目标和标准;2. 制定质量控制措施和方法;3. 确保项目的质量符合客户需求和期望;4. 识别和解决项目中的质量问题;5. 收集和分析质量数据,以便持续改进项目的质量。
三、质量控制活动1. 质量目标设定根据项目的特点和客户的需求,制定明确的质量目标和标准。
确保质量目标具体、可衡量和可达到。
2. 质量计划编制制定详细的质量计划,包括质量控制措施、方法和时间表。
明确质量控制的责任和权限,并确保计划的可行性和有效性。
3. 质量检查和测试进行质量检查和测试,以验证产品或服务是否符合质量标准。
采用适当的检测方法和工具,确保检查和测试的准确性和可靠性。
4. 质量记录和报告建立质量记录和报告机制,记录质量控制活动的结果和问题,并及时向相关人员汇报。
确保质量数据的准确性和可追溯性。
5. 质量问题解决及时识别和解决项目中的质量问题,采取适当的纠正和预防措施。
建立问题反馈和改进机制,确保质量问题得到有效处理和解决。
6. 质量培训和意识提升开展质量培训和意识提升活动,提高项目团队成员的质量意识和能力。
确保团队成员了解质量控制要求,并能够有效执行质量控制措施。
四、质量控制措施和方法1. 设立质量指标根据项目的特点和客户的需求,设立适当的质量指标,用于衡量和评估产品或服务的质量水平。
2. 进行质量抽样检查采用抽样检查的方法,对产品或服务进行质量检查。
根据抽样结果,判断产品或服务的质量是否符合标准。
3. 实施质量审核定期进行质量审核,评估项目的质量管理体系是否有效,并提出改进意见和建议。
质量控制计划模板
质量控制计划模板一、引言质量控制计划是为了确保产品或者服务的质量达到预期标准而制定的一系列控制措施和流程。
本质量控制计划旨在确保我们的产品在所有阶段都符合质量要求,以满足客户的期望和需求。
二、目标和范围1. 目标:本质量控制计划的目标是确保产品的质量符合国家和行业标准,以提供高质量的产品给客户。
2. 范围:本质量控制计划适合于所有与产品生产相关的阶段和流程,包括设计、原材料采购、生产、装配、测试和交付等。
三、质量控制措施1. 设计阶段:a. 制定详细的产品规范和设计要求,确保产品设计符合质量标准。
b. 进行设计评审和验证,以确保设计方案的合理性和可行性。
c. 进行原材料的评估和选择,确保原材料符合质量要求。
2. 原材料采购阶段:a. 与供应商建立长期合作关系,确保原材料的质量稳定可靠。
b. 对每批原材料进行严格的质量检验,确保符合质量标准。
c. 对不合格的原材料进行处理,包括退货、追溯和替换等。
3. 生产阶段:a. 制定详细的生产工艺和操作规程,确保生产过程可控。
b. 对生产设备进行定期维护和保养,确保设备状态良好。
c. 进行生产过程的监控和记录,及时发现和纠正问题。
4. 装配阶段:a. 制定详细的装配工艺和操作规程,确保装配质量可靠。
b. 对装配过程进行质量检验和抽样检测,确保产品符合质量要求。
c. 对不合格的产品进行返工或者报废处理。
5. 测试阶段:a. 制定详细的测试方案和测试标准,确保产品功能和性能符合要求。
b. 对产品进行全面的功能测试和性能测试,确保产品质量可靠。
c. 对不合格的产品进行问题分析和改进,确保质量问题得到解决。
6. 交付阶段:a. 对产品进行最终质量检验,确保产品符合交付标准。
b. 制定详细的包装和运输方案,确保产品在运输过程中不受损坏。
c. 对交付后的产品进行售后服务和反馈采集,及时解决客户的问题和需求。
四、质量控制记录1. 设计阶段记录:a. 产品规范和设计要求文件。