
不良品率控制图(P图)
不良品率控制图(P图)
摘要:不良品率控制图(P图)是属于计数型控制图中的一种,是对产品不良品率进行监控时用的控制图.
不良品率控制图(P图)
P图是用来测量在一批检验项目中不合格品(缺陷)项目的百分数。
P图适用于全检零件或每个时期的检验样本含量不同。
不良品率控制图(P图)的使用条件
不良品率控制图虽然是用来管制产品之不合格率,但并非适用于所有之不合格率数据。
在使用不良品率控制图时,要满足下列条件:
1.发生一件不合格品之机率为固定。
2.前、后产品为独立。
如果一件产品为不合格品之机率,是根据前面产品是否
为不合格品来决定,则不适合使用P图。
3.如果不合格品有群聚现象时,也不适用P图。
此问题通常是发生在产品是以
组或群之方式制造。
例如在制造橡胶产品之化学制程中,如果烤箱之温度设定不正确,则当时所生产之整批产品将具有相当高之不合格率。
如果一产品被发现为不合格,则同批之其他产品也将为不合格。
不良品率控制图的操作步骤
1.检验并记录数据
2.计算平均不合格品率P
3.计算中心线和控制界限(USL;LSL)
4.绘制控制图并进行分析
不良品率控制图(P图)实例
【例】某除草机制造商以P控制图管制除草机在发动时是否正常。
该公司每天抽取40部做试验,第一个月之数据如下表所示,试建立试用控制界限。
【解】
由于每天抽样之样本数均相同,因此不合格率之平均值可以利用下式计算:
控制界限为:
由于LCL < 0并无意义,因此我们将LCL设为0
其P控制图如下:。
P图 SPC

1、 测量系统的改变(如新的检验人或新的量具 2、 过程性能已恶化 b 低于均值的链或下降链说明存在下列情况之一或全部:
1、 过程性能已改进 2、 测量系统的改好 注:当 np 很小时(5以下),出现低于 P 的链的可能性增加, 因此有必要用长度为8点或更多的点的长链作为不合格 品率降低的标志。 8-1-3-1-3 明显的非随机图形 a 非随机图形例子:明显的趋势;周期性;子组内数据间有 规律的关系等。
选取20~25组样本数,样本大小可以不等,但为了计算控制线方便,各组样本上n应尽量一致。
在实际运用中,当各组容量不超过其平均容量25%时,
五、SPC核心---控制图制作
步骤4:设定不良率控制图的控制界限。
上控制界限(UCLp) = p + 3√[ p ( 1 - p ) / ni ] 下控制界限(LCLp) = p - 3√[ p ( 1 - p ) / ni ]
8-1-4 过程能力解释
计数型数据控制图上的每一点直接表明不符合顾客要求的不合 格品的百分数和比值,这就是对能力的定义
• CMK指数:验证设备能力
CMK = (USL-LSL)/6σCMK 其中σCMK= T为规范的目标值
CMK指数:验证设备能力
方法:收集50~100样品数据,计算σ
作用: 1)重点设备的验收 2)设备保证产品质量的能力 3)重点设备应每年验证一次设备能力
品質至上 持續改善 顧客滿意
9
8-1-3 过程控制用控制图解释: 8-1-3-1 分析数据点,找出不稳定的证据(一个受控的P管制图 中,落在均值两侧的点的数量将几乎相等) 。 8-1-3-1-1 超出控制限的点 a 超出极差上控制限的点通常说明存在下列情况中的一种 或几种: 1、控制限计算错误或描点时描错 。 2、测量系统变化(如:不同的检验员或量具)。 3、过程恶化。 b 低于控制限之下的点,说明存在下列情况的一种或多种: 1、控制限或描点时描错。 2、测量系统已改变或过程性能已改进。 8-1-3-1-2 链 a 出现高于均值的长链或上升链(7点),通常表明存在下列 情况之一或两者。
SPC(精要版)
过程控制和QS
[质量体系]所有活动都是过程。 [质量策划]要求采用APQP的过程控制策划 [过程控制]要求质量策划的实施包括以下内容: —过程控制计划 —过程监控和操作者作业指导书 —预防性维护 —监视过程能力、效率、有效性。
统计过程控制
使用诸如控制图等统计技术来分析过程或 其输出,以便采取适当的措施来达到并保 持统计控制状态,并从而提高过程能力。 SPC:使过程持续、稳定地具备所需要的 能力!
பைடு நூலகம்
过程控制
过程控制:是为了确保满足顾客的要求, 而对过程所执行的一套程序,和经过计划 的措施。这些程序和措施包括: 经过计划的用以搜集有关输入和输出的信 息的信息性经验 基于已搜集的信息而对过程进行的调整。
过程控制
过程控制系统的目标:是对影响过程的措施作 出经济合理的决定。平衡不需控制时采取了措 施(过度控制或擅自改变)和需要控制时未采取措 施(控制不足)的后果。必须在变差的两种原因— —特殊原因和普通原因的关系下处理好这些风 险。 过程在统计控制下运行:指的是仅存在造成变 差的普通原因。这样,过程控制系统的一个作 用是当出现变差的特殊原因时提供统计信号, 并且当不存在特殊原因对避免提供错误信息。
区分计量型数据和计数型数据
计量型数据( Variables Data):定量的数据,可用测 量值来分析。例如:用毫米表示的轴承轴颈直径,用牛 顿表示关门的力,用百分数表示电解液的浓度,用牛 顿.米表示紧固件的力矩。 计数型数据 (Attributes Data ):为可数的定性数据。 例如所要求的标签是否存在,紧固件是否全部安装,一 个报告中的差错数,由通止规检验出的轴的直径的可接 受率等特性。 -计数型数据即可以是通止型的,也可以表示为计量型 数据的个数。
P控制图

P图
• 用来测量在一批检验项目中不合格品(不 符合或所谓的缺陷)项目的百分数 • 重点:
– 把被检查的每一个元件,零件或项目记录成合 格或不合格(即使一个项目有几处不合格,也 仅记录为一个不合格项) – 检验的结果按一个有意义的基础条件进行分组, 并把不合格的项目用占子组的百分之几来表示
P图
• • • • • • • 定义 ni: 被检项目的数量 np: 发现不合格项目的数量 p=np/n: 不合格品率 p: 所有p值的平均数 n: 样本的平均数 k: 样本的个数
UCL 0.119 0.116 0.115 0.121 0.117 0.118 0.118 0.121 0.115 0.119 0.120 0.119 0.116 LCL 0.001 0.004 0.004 0.000 0.002 0.002 0.001 0.000 0.004 0.000 0.000 0.001 0.004 p 0.055 0.038 0.091 0.132 0.065 0.060 0.034 0.000 0.073 0.070 0.058 0.097 0.124
LCL p0 3
案例
• 修正后的p图如下,过程处于统计控制状态
0.12
P CHART
0.1
0.08
P UCL +2 Sigma +1 Sigma
Fraction Defective
0.06 CL 0.04 0.051
Average -1 Sigma -2 Sigma LCL
0.02
0 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 Date/Time/Period/Number
不良品率控制图(P图)

不良品率控制图(P图)
摘要:不良品率控制图(P图)是属于计数型控制图中的一种,是对产品不良品率进行监控时用的控制图.
不良品率控制图(P图)
P图是用来测量在一批检验项目中不合格品(缺陷)项目的百分数。
P图适用于全检零件或每个时期的检验样本含量不同。
不良品率控制图(P图)的使用条件
不良品率控制图虽然是用来管制产品之不合格率,但并非适用于所有之不合格率数据。
在使用不良品率控制图时,要满足下列条件:
1.发生一件不合格品之机率为固定。
2.前、后产品为独立。
如果一件产品为不合格品之机率,是根据前面产品是否
为不合格品来决定,则不适合使用P图。
3.如果不合格品有群聚现象时,也不适用P图。
此问题通常是发生在产品是以
组或群之方式制造。
例如在制造橡胶产品之化学制程中,如果烤箱之温度设定不正确,则当时所生产之整批产品将具有相当高之不合格率。
如果一产品被发现为不合格,则同批之其他产品也将为不合格。
不良品率控制图的操作步骤
1.检验并记录数据
2.计算平均不合格品率P
3.计算中心线和控制界限(USL;LSL)
4.绘制控制图并进行分析
不良品率控制图(P图)实例
【例】某除草机制造商以P控制图管制除草机在发动时是否正常。
该公司每天抽取40部做试验,第一个月之数据如下表所示,试建立试用控制界限。
【解】
由于每天抽样之样本数均相同,因此不合格率之平均值可以利用下式计算:
控制界限为:
由于LCL < 0并无意义,因此我们将LCL设为0
其P控制图如下:。
SPC计数型(P图)
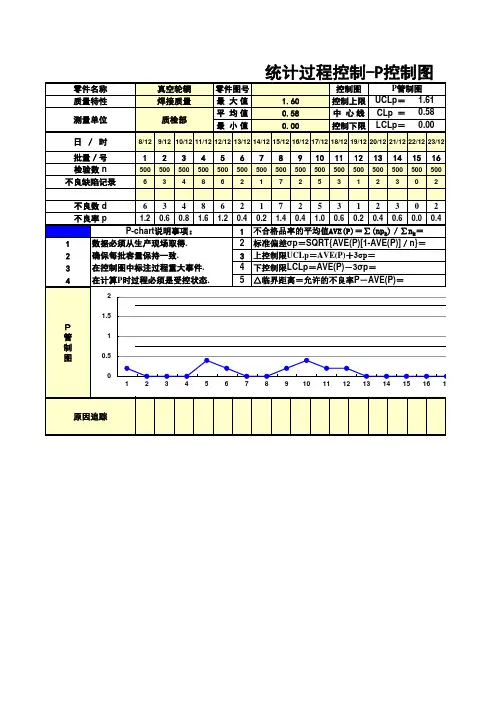
测量单位
日/时 批量/号 检验数 n 不良缺陷记录
真空轮辋 焊接质量
质检部
零件图号 最 大值 平 均值 最 小值
统计过程控制-P控制图
1.60 0.58 0.00
控制图 控制上限 中 心线 控制下限
P管制图 UCLp= 1.61 CLp = 0.58 LCLp= 0.00
8/12 9/12 10/12 11/12 12/12 13/12 14/12 15/12 16/12 17/12 18/12 19/12 20/12 21/12 22/12 23/12
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16
500 500 500 500 500 500 500 500 500 500 500 500 500 500 500 500 6348621725312302
不良数 d
6348621725312302
不良率 p
1.2 0.6 0.8 1.6 1.2 0.4 0.2 1.4 0.4 1.0 0.6 0.2 0.4 0.6 0.0 0.4
6241301
73
1.2 0.4 0.8 0.2 0.6 0.0 0.2 0.58%
过程能力CPK
请设定参数
=
△临界距离/3σp
允许的P= 样本量n=
2.00% 500
=
1.3851
子组数k= 25
结论
满足
过程能力 ≥1.33
UCLp 说明栏 A分检 M反馈 R维修 S调整
CL p W工装 X换人
17 18 19 20 21 22 23 24 25
制定者
张明君
24/12 25/12 26/12 27/12 28/12 29/12 30/12 31/12 1/01
全面质量管理(TQM)常用七种工具

全面质量管理(TQM)常用七种工具所谓全面质量管理常用七种工具,就是在开展全面质量管理活动中,用于收集和分析质量数据,分析和确定质量问题,控制和改进质量水平的常用七种方法。
这些方法不仅科学,而且实用,作为班组长应该首先学习和掌握它们,并带领工人应用到生产实际中。
一、检查表检查表又称调查表,统计分析表等。
检查表是QC七大手法中最简单也是使用得最多的手法。
但或许正因为其简单而不受重视,所以检查表使用的过程中存在的问题不少。
使用检查表的目的:系统地收集资料、积累信息、确认事实并可对数据进行粗略的整理和分析。
也就是确认有与没有或者该做的是否完成(检查是否有遗漏)。
二、排列图法排列图法是找出影响产品质量主要因素的一种有效方法。
制作排列图的步骤:1、收集数据,即在一定时期里收集有关产品质量问题的数据。
如,可收集1个月或3个月或半年等时期里的废品或不合格品的数据。
2、进行分层,列成数据表,即将收集到的数据资料,按不同的问题进行分层处理,每一层也可称为一个项目;然后统计一下各类问题(或每一项目)反复出现的次数(即频数);按频数的大小次序,从大到小依次列成数据表,作为计算和作图时的基本依据。
3、进行计算,即根据第(3)栏的数据,相应地计算出每类问题在总问题中的百分比,计入第(4)栏,然后计算出累计百分数,计入第(5)栏。
4、作排列图。
即根据上表数据进行作图。
需要注意的是累计百分率应标在每一项目的右侧,然后从原点开始,点与点之间以直线连接,从而作出帕累托曲线。
三、因果图法因果图又叫特性要因图或鱼骨图。
按其形状,有人又叫它为树枝图或鱼刺图。
它是寻找质量问题产生原因的一种有效工具。
画因果分析图的注意事项:1、影响产品质量的大原因,通常从五个大方面去分析,即人、机器、原材料、加工方法和工作环境。
每个大原因再具体化成若干个中原因,中原因再具体化为小原因,越细越好,直到可以采取措施为止。
2、讨论时要充分发挥技术民主,集思广益。
第五章计数值控制图
5.1 不合格品率控制图
关于样本规模的说明
在 n i 大小不等时,上、下控制界限均不等,控制 图的控制界限不是一条直线,而是呈凸凹不平状
当样本大小相差不大时:
即 n i 在 n0.25 n 与 n0.25n 代替 n i ,p图的控制界限变为
之间,用 n
UCLCLp p 3 p(1 p) / n LCL p 3 p(1 p) / n
比如: 一个铸件上的气孔数 一匹布上的疵点数。
第五章计数值控制图
5.1 不合格品率控制图
假设生产过程处于一稳定状态,产品的不合格品率为 p,且各单位的生产是独立的,则单位产品的不合格 品数服从参数p的贝努利(Bernoulli)分布
设抽出容量为n的样本,且含有D个不合格品,则样本 中不合格品数D服从参数为n和p的二项分布
如果不合格率p未知,则估计值
样本不合格频率为: piD i/nii1,2,...m
m
m
样本不合格频率为: p Di / ni
i1
i1
p未知时,p控制图的控制限
UCL p 3 p(1 p) / ni CL p
LCL第五章p计数3值控制p图(1 p) / ni
5.1 不合格品率控制图
使用说明 在p图中,若点子超出上控制界限,说明过程不合格品 率变大,过程存在异常因素需进行分析,并采取措施加 以解决 解释低于控制下限的点时必须很小心 这些点常常不是代表过程质量有真正的改善,反而 常常是训练或经验不足的检验者和检验设备的校准 刻度不适当所引起的错误 也有检验者让不合格品通过或者是伪造资料 当分析者再寻找这些在控制下限以外的点的非机遇原因 时,应将以上各点牢记于心 并非所有p的“向下变动”都是因为质量提高
SPC
•
当n较大时 X 逐于正态分布。
• 2、均值( X )分布的标准差
X
n
• 3、均值( X )分布的中心与总体分布中心相同。
什么是计量值控制图?
• 工序质量的两种变异
- 随机性变异 - 系统性变异
• 控制图是通过样本观测值以图的形式检测 工序是否存在系统性原因的一种方法 • 计量值控制图: Xbar-R ; Xbar-s ; Me-R ; X-Rs
• 2 质量管理科学有一个重要的特点,即对于 质量管理所提出的原则、方针、目标都要 有科学措施与科学方法来保证他们的实现。
控制图重要性
• 控制图的重要性 • 是贯彻预防原则的SPC的重要工具,是质量管理七个工具 的核心。 • 1984年名古屋工业大学调查115家日本各行各业的中小型 工厂,平均每家采用137张控制图; • 柯达5000职工一共用了35000张控制图。 • 控制图的张数在某种意义上反映管理现代化的程度。
步骤4 确定中心线和控制限
X
图:
CL X X UCL X
X1 X 2 X3 X K K X 3 X X 3 n 1 X3 R X A2 R d2 n n
LCL X X 3 X X 3 X3 1 d2 n
R X A2 R
• 2、确定抽样方式
– —定期法 – —即时法
一般采用即时法。
步骤二、确定抽样方案(续)
• 3、确定抽样间隔期
– 确定抽样间隔应考虑的因素
• —工序稳定性 • —抽样时间及成本因素 • —工序能力指数 • —工序调整周期
– 一般在两次相邻的工序调整之间要抽取 20—24 个样本
• *当n≥10时,此时用R/d2作为对σ的估计,误差较 • 大,此时一般选用X-S控制图代替X-R图。
控制图分类
二、控制图诞生
世界上第一张控制图诞生于1924年5月16日,是由美国贝 尔电话实验室(Bell Telephone Laboratory)质量课题研究 小组过程控制组学术领导人休哈特博士提出的不合格品率p控 制图。随着控制图的诞生,控制图就一直成为科学管理的一 个重要工具,特别方面成了一个不可或缺的管理工具。它是 一种有控制界限的图,用来区分引起的原因是偶然的还是系 统的,可以提供系统原因存在的资讯,从而判断生产过於受 控状态。控制图按其用途可分为两类,一类是供分析用的控 制图,用来控制生产过程中有关质量特性值的变化情况,看 工序是否处於稳定受控状;再一[1]类的控制图,主要用於发 现生产过程是否出现了异常情况,以预防产生不合格品。
•均值图用于判断生产过程的均值是否处于 或保持在所要求的统计控制状态。
•标准差图主要用于判断生产过程的标准差
是否处于或保持在所要求的统计控制状态。 •两张图一起用,称为均值-标准差控制图。
中位数-极差控制图
•为了简便计算,可用样本中位数代替样本均 ~ 值,就构成了 -R控制图 x •1)中位数图用于判断生产过程的均值是否处 于或保持在所要求的统计控制状态。 •2)极差图主要用于判断生产过程的标准差是 否处于或保持在所要求的统计控制状态。
用于控制每单位缺陷数,如线路板焊接不良点数
计量值控制图
a:均值-极差控制图(X-R图) b:均值-样本标准差控制图(X-S图) ~ c:中位数-极差控制图( x -R图) d:单值-移动极差控制图(X-Rs图)
均值-极差控制图
a:最常用、最基本的控制图; b:用于控制对象为长度、重量、强度、厚度、 时间等计量值; c:由用于描述均值变化的均值图和反映过程波 动的极差控制图组成;
四、控制图目的
第四章 质量控制(4)--控制图
x图
UCL= 49.553 CL= 49.5068
LCL= 49.4606
0.2 0.18 0.16 0.14 0.12 0.1 0.08 0.06 0.04 0.02 0
R图
UCL= 0.1692
CL= 0.08
例-第六步
7、分析生产过程是否处于统计控制状态; 利用分析用控制图的判断规则,分析生产过程 是否处于统计控制状态。本例经分析,生产过程 处于统计控制状态。
对于计点特性值,如铸件的沙眼数、布匹上的疵 点数、电视中的焊接不合格数等离散性数据,最 常见的是泊松分布(Poisson distribution)。
产品质量的统计规律
质量特性 x 控制上限UCL
3σ
Upper Control Limit
中心线CL
Central Limit
3σ
控制下限LCL
Lower Control Limit
49.5068 49.50 0.20 / 2
0.068
例-第八步
8、ቤተ መጻሕፍቲ ባይዱ算过程能力指数;
1) 求修正后的过程能力指数Cpk
Ri
0.09
0.05 0.07 0.06 0.05 0.08 0.10 0.06 0.09 0.05 0.11 2.00 0.080
1
2 3 4 5 6 7 8 9 10 11 12
15
16 17 18 19 20 21 22 23 24 25
平 均
单位 mm
13 14
表(某零件长度值数据表)
数据
各类常规控制图的使用
x-R图是x图(均值控制图)和R图(极差控制图)联合使 用的一种控制图。 x图主要用于判断生产过程的均值是否处于或保持在所要 求的受控状态; R图用于判断生产过程的标准差是否处于或保持在所要求 的受控状态;