
生产设备月度保养点检表单
设备维护保养点检记录表(月、半年、年)

每 半 年
良好
损坏的插座、灯管进行维修或报废。 插座、工具及仪器接地线,人体静电线无漏电
年
良好 良好 牢固 良好
紧固件无脱落、损坏 插座无损坏,无漏电
确 认 符 号
完好: ○ 调整: △ 更换: ∨ 异常现象: ? 修理: × 已修好:
点检者: 设备管理员:
修理及异常现象
根本对策
注意 : 1.每个点检项目应在对应的日期内用确认符号填写点检情况,如有标准值的则填写实际测量结果。 2.故障、修理及异常现象应详细记录。
设备维护保养点检记录表(月、半年、年)
表格编号: 设备使用部门:生产部 设备名称:工做台 设备型号:装配工作台 周 期 每 月 时间:2016 年 月 设备编号:XC-SB-23-1108 线别: 周 别
项目
标准 良好 牢固
插座、工具及仪器接地线,人体静电线无漏电 紧固件脱落、损坏,坏部件进行更换。 插座、工具及仪器接地线,人体静电线无漏电
使用部门:生产部
审查者:
设备设施月度点检表

5 空气压缩机
工作状况 良好 异常 良好 异常 良好 异常
维修保养内容
清洗油垢,检查油质,畅通油路等。 检查操作系统是否可靠,齐全。控制 系统:检查是否灵敏可靠。清扫电 器, 电机, 检查电路, 防护罩是否 安全可靠。
良好 异常 安全阀泄压试验,排水口排水
良好 异常 润滑转动部位,清理滤芯
更换零部件 无 无 无 无 无
良好 异常 安全可靠。
无
完好 完好 完好
4
储气罐
良好 异常 安全阀泄压试验,排水口排水
无
完好
5 空气压缩机
良好 异常 润滑转动部位,清理滤芯
无
完好
备注:
记录运行故障和事故;大修或改造;日常保养以及保存产品出厂合格证、使用维护说明、安装技术文件等资料
日期: 序 设备名称
1
织布机
2
打包机
3
码布机
4
储气罐
审核人:
调试结果 维修保养人 完好 完好 完好 完好 完好
备注
备注:
记录运行故障和事故;大修或改造;日常保养以及保存产品出厂合格证、使用维护说明、安装技术文件等资料
日期: 序 设备名称
生产设备设施月度点检查、维护保养记录
审核人:
工作状况
维修保养内容
更换零部件
调试结果 维修保养人
备注
1
织布机
良好 异常 清洗油垢,检查油质,畅通油路等。
无
检查操作系统是否可靠,齐全。控制
2
打包机
良好 异常 系统:检查是否灵敏可靠。清扫电
无
器, 电机, 检查电路, 防护罩是否
3
码布机
设备科月度设备维护保养记录表

修
检查各接管、电磁阀
正常 更换 维
修
月份: 备注
混合、硅 2 化、干燥系统
检查设备紧固件
检查混合机犁刀
检查混合机主轴(轴承加油半年/
次)
修
检查减速机齿轮箱(加油 3 月/次) 修
检查绞龙齿轮箱(加油 3 月/次) 修
检查 DMC-48 脉冲除尘器布袋 (更换半年/次)
电动葫芦正常运行检查)
正常 更换 紧 固
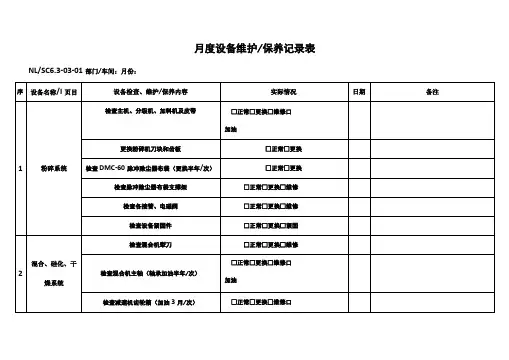
月度设备维护/保养记录表
NL/SC6.3-03-01
部门/车间:
序 设备名称/项目
设备检查、维护/保养内容
实际情况
日 期
检查主机、分级机、加料机及皮
正常 更换 维
带
修
加油
更换粉碎机刀块和齿板
正常 更换
粉碎系 1
统
检查 DMC-60 脉冲除尘器布袋 (更换半年/次)
检查脉冲除尘器布袋支撑架
正常 更换 正常 更换 维
维护/保养人员:
主管:
NL/SC6.3-03-04
月度设备维护/保养记录表
部门/车间:
月份:
设备名 序
称/项目
设备检查、维护/保养内容
检查主机、分级机、加料机及皮
带
修
更换粉碎机刀块和齿板
检查 DMC-60 脉冲除尘器布袋(更换,
粉碎系 1
统
半年 1 次) 检查脉冲除尘器布袋支撑架
检查各接管、电磁阀
带
修
更换粉碎机刀块和齿板
检查 DMC-60 脉冲除尘器布袋
(更换半年/次)
检查脉冲除尘器布袋支撑架
检查各接管、电磁阀
检查设备紧固件
检查混合机犁刀 检查混合机主轴(轴承加油半年/
设备月度保养记录表

设备编号:
保养项目
日期
1、检查焊机焊接电源各连接部有无松动。
2、检查显示板显示是否正常、准确。
3、检查送丝轮、压丝轮运行情况、有无磨损。
4、检查各电器开关、按钮是否灵活,可靠。
5、检查输气ห้องสมุดไป่ตู้线密封情况,消除泄露现象。
6、检查保护接地线是否完好、可靠。
7、检查焊枪送丝管、枪头是否畅通、有无堵塞。
8、检查送丝机上调节电压、电流旋钮是否灵活、准确。
9.检查送丝机的控制线是否牢固可靠。
10.拆开焊机对内部吹尘,检测主机绝缘电阻是否合格。
日期:2020年
1月
2月
3月
4月
5月
6月
7月
8月
9月 10月 11月 12月
保养人:
部门确认:
备注 以上检查正常打“√”不正常打“×”
设备科月度设备维护保养记录表
□正常□更换□维修口
加油
检查减速机齿轮箱(加油3月/次)
□正常□更换□维修口
加油
检查绞龙齿轮箱(加油3月/次)
□正常□更换□维修口
加油
检查DMC-48脉冲除尘器布袋(更换半年/次)
□正常□更换
电动葫芦正常运行检查)
□正常□维修
检查设备紧固件
□正常□更换□紧固
3
筛分、包装、电
□正常□更换□维修
检查设备紧固件
□正常□更换□紧固
说明:
1•上述设备检查、维护/保养,按实际情况勾选“V”,准时完成,要求其真实性,准确性。
2•表单流向:每月1日交于设备管理员,存档。
3•有特殊情况需文字表达的填写在备注栏。
维护/保养人员:主管:
月度设备维护/保养记录表
NL/SC6.3-03-04部门/车间:月份:
控、803系统等
检查振筛机及筛网
□正常□维修□更换
检定包装计量称(年/次)
□正常□维修
检查电控室仪表并清理仪表积粉
□正常□维修
检查803烘箱电热管、仪表
□正常□更换□维修
检查设备紧固件
□正常□更换□紧固
说明:
1•上述设备检查、维护/保养,按实际情况勾选“V”,准时完成,要求其真实性,准确性。
2•表单流向:每月1日交于设备管理员,存档。
3•有特殊情况需文字表达的填写在备注栏。
维护/保养人员:主管:
月度设备维护/保养记录表
NL/SC6.3-03-03部门/车间:月份:
序
设备名称/I页目
设备检查、维护/保养内容
实际情况
日期
备注
1
设备维护保养点检表大全含保养制度完整版

注:1、机床加工能力参数——工件最大直径φ500;刀架处工件最大直径φ300;马鞍部位工件最大直径φ710;轴孔φ105注:1、机床加工能力参数——各轴行程x787×y406×z406;注:1、机床加工能力参数——工件最大直径φ320;工件最大长度1000;轴孔φ52注:1、机床加工能力参数——磨削外圆直径范围φ8~φ200;工件最大重量50kg;最小进给0.001;工件最大长度5002、注意事项:a、更换砂轮时,检查砂轮允许最大线速度是否大于35m/s;砂轮是否存在有裂纹或不正常声音;应在水平误差≤0.02/1000的水平检查仪上校正砂轮静平衡,直径大于200mm的砂轮更换后装机修整砂轮、甩干水后应拆下再做一次静平衡;新更换的砂轮要进行至少5分钟的试运转,发现异常应立即停止使用。
b、启动砂轮时,操作者切勿站立在砂轮正前方;修整砂轮时,须在砂轮停转时拆卸砂轮修整器,严禁用手持金刚笔修整砂轮,干修时必须戴防护镜和口罩;头架变速必须在皮带和带轮静止时进行;卡盘装夹磨削时,工件装夹完毕后必须取下卡盘扳手后方可启动头架;顶尖磨时,装工件前应用清洁润滑油润滑顶尖,砂轮架退出且头架主轴停转后方可进行工件装卸;机床操作突然发生故障时,应立即按下急停按钮。
c、维护保养时,保持机床清洁,尤其是导轨面和上台面的清洁,防止生锈,防止杂质进入而使移动面拉毛,防止机床表面变色;机床检修时,注:1、机床加工能力参数——各轴行程x640×y400×z500;工作台面750×360注:1、机床加工能力参数——各轴行程x320×y400;250kg;工作台面360×610;最大厚400;Ra≤2.5μm;最大切割速度100mm2/min注:1、机床加工能力参数——最大钻孔直径φ50;注:1、机床加工能力参数——最大工件直径φ400;床鞍上工件最大直径φ200;最长工件L710;主轴孔φ52;行程:x275×z650注:1、机床加工能力参数——电气设备维护保养制度一、变压器1、每年清理一次外表积尘和其它污物,紧固导体连接螺栓。
注塑机月度保养检查表
检查液压油温,最佳操作油温30度~40度之间,是否达标
7
检查冷却水的温度是否在25℃以下
8
润滑油箱内润滑是否足够清洁(无水、无杂质、无变质)
9
检查润滑油油位,润滑动作是否正常
10
机台运转空间是否有杂物,整机工作台上是否清洁
11
机台动作是否正常
12
安全门挡板是否正常工作(注意每次换模具的时候需要调整)
21
机台接地是否良好
22
注射座转动是否平衡、平稳
23
射胶精度、成品率是否精确
24
料筒、喷嘴与模板中心是否平衡
25
料筒与喷嘴是否紧密
26
模板平行度是否达到标准0.05-0.10mm
27
十字架是否平稳
28
双曲臂、销子是否配合良好
29
各哥林柱(拉杆)、注射导杆是否清洁完好
30
电箱通风是否良好(常温25-35℃)
31
对锁模机构部分的污垢,要及时清理,察看润滑管是否有破损或污漏
检查结果备注:
温州捷诚塑机有限公司
13
检查导致位置变动
15
接近开关是否因松动而导致位置变动
16
液压油管是否有渗油、漏油现象发生
17
全连接部分螺丝是否有动、脱落现象
18
电拉箱内是否清洁
19
电线接头、电器元件的接线头是否牢固
20
电源电压、三相电线380V交流电和220V交流电是否在偏差10V范围内
注塑机月度保养/检查表
设备名称 设备编号 检查人 保养日期
序号
项 目
是
否
1
马达运转中,将“紧急停止”押入,马达是否立即停止
设备维护保养点检表(汇总)
注:1、机床加工能力参数——工件最大直径Φ320;工件最大长度1000;轴孔Φ522、每天分早、中时,相应人员进行维护后均应在相应格内打"√",即一个格内最多需打2个"√"注:1、机床加工能力参数——工件最大直径f500;刀架处工件最大直径f300;马鞍部位工件最大直径f710;轴孔f105 2、每天分早、中班时,相应人员进行维护后均应在相应格内打"√",即一个格内最多需打2个"√"注:1、机床加工能力参数——最大工件直径Φ400;床鞍上工件最大直径Φ200;最长工件L710;主轴孔Φ52;行程:x275×z650 2、每天分早、中班时,相应人员进行维护后均应在相应格内打"√",即一个格内最多需打2个"√"注:1、机床加工能力参数——工件最大Φ400;滑板处工件最大Φ210;最大加工Φ280;工件最大L400;顶尖间距最大560;轴孔Φ62;各轴行程x200z400 2、每天分早、中班时,相应人员进行维护后均应在相应格内打"√",即一个格内最多需打2个"√"注:1、机床加工能力参数——各轴行程x787×y406×z406;2、每天分早、中班时,相应人员进行维护后均应在相应格内打"√",即一个格内最多需打2个"√"注:1、机床加工能力参数——磨削外圆直径范围Φ8~Φ200;工件最大重量50kg;最小进给0.001;工件最大长度5002、注意事项:a、更换砂轮时,检查砂轮允许最大线速度是否大于35m/s;砂轮是否存在有裂纹或不正常声音;应在水平误差≤0.02/1000的水平检查仪上校正砂轮静平衡,直径大于200mm的砂轮更换后装机修整砂轮、甩干水后应拆下再做一次静平衡;新更换的砂轮要进行至少5分钟的试运转,发现异常应立即停止使用。
设备保养表(可A4打印)
一级 3.机台表面清洁
×
4.周边设备、装置是否正常
5.其他
× ×
保养人签名:
1.整机清洁.除尘
二级 2.各部位螺丝紧固
3.各感应器加油 2.各电气线路是否固定可靠
保养人签名:
备注:1.“√”代表保养检查项目功能正常,“×”代表保养检查项目功能异常 2.一级保养为日保养,二级为周保养,三级为月保养 3.一级、二级保养由操作员保养检查,三级保养维护由调机员或组长保养检查
设备保养表
设备名称: 保养维护项目
设备编号:
使用部门:
部门确认:
20 年 月
日期 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
1.电源、显示是否正常
√
√
√
√
√
√
√
√
2.机械各部位运行顺畅
每月设备日常保养点检记录表
设备名称:电动双梁式起重机 设备型号: MGH20T-32M-12MA3 设备编号:235211201008 使用部门: 工程部 班组:制梁班
日点检与保养项目 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30
电源启动是否异常 小车行走机构、润滑 小车升降机构、润滑 吊具、索具磨损、润滑
电气制动、限位 工作警示铃、报警灯
操作室配电、清洁 操作员: 机长确认:
1.故障描述及反应计划 2.故障描述-陈述故障现象 3反应计划-陈述处理措施
周点检及保养项目 操作室配电、清洁 吊具、索具磨损、润滑 小车升降机构、润滑 小车行走机构、润滑 大车行走机构、润滑 电气制动、限位、报警
一周
周保养人;
部*每门日主上管班;前半小时完成ቤተ መጻሕፍቲ ባይዱ点检保养、不使用将该天
二周
三周
四周
一级保养人: 部门主管 : 设备管理员:
一级保养项目 清洁润滑
基础及轨道 金属结构与连接件 电气与控制操作系统 钢丝绳、吊具、索具 运行机构制动、限位
保养情况