
螺母、螺栓与螺柱焊接质量检验
螺母焊接规范
一、螺母形状和评定工程
备注:抗拉荷重测试应优先与抗扭力荷重和焊核直径测量。
1.1测量螺母形状,抗拉荷重测量应优先。
1.2螺纹精度应满足焊接前要求。
1.3保证载荷应满足焊接前的规范。
1.4抗拉荷重应根据规定测试,焊接螺母上焊接部位不能有裂痕。
二、抗拉荷重
单位:KN
二、焊核直径
备注:1、凸焊所允许的最小焊核直径应为3mm或3mm以上。
2、直径计算方法
3、焊核直径是参照钢板搭接处或螺母凸缘处分离实验拔出的孔洞形成的。
三、抗扭矩
单位:N.M
螺母规格M4、5 M6 M8 M10 M12 抗扭矩12.7 15.5 20.5 37.3 42.2 备注:抗扭矩按要求测试后,螺母焊接部位不能有分离和裂痕。
三、测试方法
1、抗拉实验
2、抗扭力荷重
螺栓焊接规范
一、螺栓种类
二、螺栓种类对应的评价工程
种类评价工程
等级1 外观
螺纹精度抗压荷重,密封性能
等级2 抗压荷重,焊核直径
1、外观通过目测来评定,不能有变形和表面不能有污物。
2、螺栓的螺纹精度应满足焊接前的要求。
3、螺栓保证载荷应满足焊接前的要求。
三、压溃实验
备注:括号中的值时凸点的数量和直径四、焊核直径
备注:1、焊核的测量
2、是在搭接处由撕裂实验造成孔的大小,当搭接处的厚度为1.4mm或以上时,应满足表中焊核直径和高度。
3、焊核高度是三个焊点中最小的。
五、压溃实验方法
点焊质量规范
一、不良
1、虚焊或漏焊:不能满足焊核直径和焊核高度的情况。
较薄板的厚度mm 最小焊核尺寸或断裂面直径mm
0.5-0.79
0.8-0.99
1.0-1.24
1.25-1.59
1.6-1.99
2.0-2.49
2.5-
3.14
3.15-3.54
3.55-3.99
3.6
4.0
4.5
5.0
5.6
6.3
7.1
8.0
8.5
2、边焊:
a)点焊的凹陷处在边缘外的情况。
如图1
b)焊点凹陷处在边线之外但在被挤压变形的钣件之内,需要
进行表面处理的情况。
如图2
3、以下情况不认为是边焊
a)表面不需要作外观处理,焊点凹陷处在边缘或焊点凹陷处
在中间夹层钢板边缘内的情况。
如图3
b)凹陷处在边线以内的情况。
如图4
二、焊接质量
1、虚焊和漏焊
a)不能有虚焊和漏焊
b)如不能满足1的规范,就应该补焊,但,当补焊明显降低了表面质量时,在下表规定范围内漏焊和错焊时允许的。
c)在一个焊点组中,不能有两个或两个以上的连续焊点虚焊和漏焊。
d)在边缘、角部以及两焊点组交叉的焊点不能有虚焊和漏焊。
2、边焊
a)允许边焊数量应符合下表,但是该规范不适用于边缘部分。
b)不能有连续的两点或两点以上的偏焊,或者边缘和角部(如下图)的焊点不能边焊
c)在图纸规定的焊点数量内,如果边焊与错焊或漏焊同时发生,就应该在该位置补焊。
3、焊点外观质量:点焊后的焊点表面质量可分为以下几个级别:a)一级表面:要求钣金后没有明显的表面疤痕或不完整,且涂装看不出来,焊点压痕不能超过金属厚度的15%,且不能有飞溅。
比如门、尾箱盖等。
b)二级表面:要求钣金后焊点上有轻微的痕迹,焊点压痕不能超过金属厚度的20%,且无明显的飞溅。
c)三级表面:焊点压痕不能超过金属厚度的25%。
4、常用的检测方法
a)全破坏—撕裂实验(每半年一次)
b)半破坏—撬检(过程检查)
c)无损检查—试片检查(过程检查)
5、焊点间距
a)焊点间距应符合下表。
b)若不能满足上表要求,就应补焊。
三、补焊程序
备注:对能点焊的地方,就应实施点焊;只有在点焊不能的地方才使用CO2、保护电弧焊,在使用CO2、保护电弧焊后,只需要打磨表面和即可使用。
一、斜度
焊接螺柱不能有变形或灰尘等影响其使用性能的缺陷,螺柱焊后的倾斜度在5度以内。
二、抗扭强度
单位:N.M
备注:抗扭强度只有在焊接区域脱落前钣件发生穿孔和破裂才视为合格
1、焊穿钣件焊接部位熔化以及钣件反面熔化金属的熔化,可以目测检查。
2、假焊未焊透,可目测钣件的熔化情况以及每半年一次的金相分析。
3、焊缝长度不够下表为长度尺寸规范
4、焊缝裂纹不允许有目视检查
5、气孔在10mm的焊接长度上允许3处最大直径小于1.5mm的气孔。
螺钉螺母检验标准
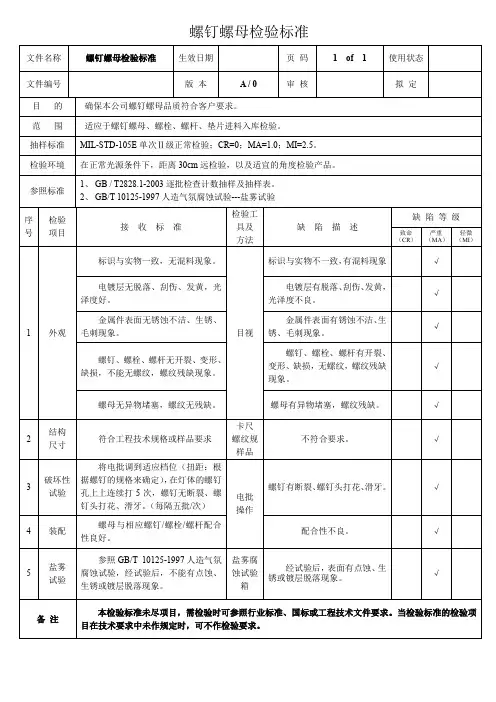
符合工程技术规格或样品要求
卡尺
螺纹规
样品
不符合要求。
√
3
破坏性试验
将电批调到适应档位(扭距:根据螺钉的规格来确定),在灯体的螺钉孔上上连续打5次,螺钉无断裂、螺钉头打花、滑牙。(每隔五批/次)
电批
操作
螺钉有断裂、螺钉头打花、滑牙。
√
4
装配
螺母与相应螺钉/螺栓/螺杆配盐雾
电镀层有脱落、刮伤、发黄,光泽度不良。
√
金属件表面无锈蚀不洁、生锈、毛刺现象。
金属件表面有锈蚀不洁、生锈、毛刺现象。
√
螺钉、螺栓、螺杆无开裂、变形、缺损,不能无螺纹,螺纹残缺现象。
螺钉、螺栓、螺杆有开裂、变形、缺损,无螺纹,螺纹残缺现象。
√
螺母无异物堵塞,螺纹无残缺。
螺母有异物堵塞,螺纹残缺。
√
2
结构
螺钉螺母检验标准
文件名称
螺钉螺母检验标准
生效日期
页码
1 of 1
使用状态
文件编号
版本
A / 0
审核
拟定
目的
确保本公司螺钉螺母品质符合客户要求。
范围
适应于螺钉螺母、螺栓、螺杆、垫片进料入库检验。
抽样标准
MIL-STD-105E单次Ⅱ级正常检验;CR=0;MA=1.0;MI=2.5。
检验环境
在正常光源条件下,距离30cm远检验,以及适宜的角度检验产品。
试验
参照GB/T 10125-1997人造气氛腐蚀试验,经试验后,不能有点蚀、生锈或镀层脱落现象。
盐雾腐蚀试验箱
经试验后,表面有点蚀、生锈或镀层脱落现象。
√
备注
本检验标准未尽项目,需检验时可参照行业标准、国标或工程技术文件要求。当检验标准的检验项目在技术要求中未作规定时,可不作检验要求。
螺母、螺栓与螺柱焊接质量检验

螺母、螺栓与螺柱焊接质量检验螺母焊接规范一、螺母形状和评定项目备注:抗拉荷重测试应优先与抗扭力荷重和焊核直径测量。
1.1测量螺母形状,抗拉荷重测量应优先。
1.2螺纹精度应满足焊接前要求。
1.3保证载荷应满足焊接前的标准。
1.4抗拉荷重应根据规定测试,焊接螺母上焊接部位不能有裂痕。
二、抗拉荷重单位:KN二、焊核直径备注:1、凸焊所允许的最小焊核直径应为3mm或3mm以上。
2、直径计算方法3、焊核直径是参照钢板搭接处或螺母凸缘处分离试验拔出的孔洞形成的。
三、抗扭矩单位:N.M螺母规格M4、5 M6 M8 M10 M12 抗扭矩12.7 15.5 20.5 37.342.2 备注:抗扭矩按要求测试后,螺母焊接部位不能有分离和裂痕。
三、测试方法1、抗拉试验2、抗扭力荷重螺栓焊接规范一、螺栓种类二、螺栓种类对应的评价项目种类评价项目等级1 外观螺纹精度抗压荷重,密封性能等级2 抗压荷重,焊核直径1、外观通过目测来评定,不能有变形和表面不能有污物。
2、螺栓的螺纹精度应满足焊接前的要求。
3、螺栓保证载荷应满足焊接前的要求。
三、压溃试验备注:括号中的值时凸点的数量和直径四、焊核直径备注:1、焊核的测量2、是在搭接处由撕裂试验造成孔的大小,当搭接处的厚度为1.4mm或以上时,应满足表中焊核直径和高度。
3、焊核高度是三个焊点中最小的。
五、压溃试验方法点焊质量规范一、不良1、虚焊或漏焊:不能满足焊核直径和焊核高度的情况。
较薄板的厚度mm 最小焊核尺寸或断裂面直径mm0.5-0.790.8-0.991.0-1.241.25-1.591.6-1.992.0-2.492.5-3.143.15-3.543.55-3.993.64.04.55.05.66.37.18.08.52、边焊:a)点焊的凹陷处在边缘外的情况。
如图1b)焊点凹陷处在边线之外但在被挤压变形的钣件之内,需要进行表面处理的情况。
如图23、以下情况不认为是边焊a)表面不需要作外观处理,焊点凹陷处在边缘或焊点凹陷处在中间夹层钢板边缘内的情况。
螺母螺栓焊接强度检验控制方法
螺母螺栓焊接强度检验控制方法螺母螺栓焊接是一种常用的连接方法,用于在结构工程、机械工程和汽车制造等领域中连接金属构件。
焊接强度是螺母螺栓连接的重要性能指标之一,对于确保连接的可靠性和安全性至关重要。
因此,采用适当的检验和控制方法对螺母螺栓焊接强度进行检验和控制是十分必要的。
1.定义焊接强度标准和要求首先,需要制定螺母螺栓焊接强度的标准和要求。
这包括定义强度的具体指标和数值要求,例如抗拉强度、抗剪强度等。
标准和要求应该基于专业知识和实验数据,确保焊接连接具备足够强度和可靠性。
2.确定焊接工艺参数焊接工艺参数对焊接强度有重要影响。
根据具体的应用需求和焊接材料的特性,确定合适的焊接工艺参数,包括焊接电压、电流、焊接速度、电弧长度等。
理论计算和实验方法可以用于确定最佳焊接工艺参数,以获得最佳的焊接强度。
3.选择合适的焊接材料焊接材料的选择对焊接强度有直接影响。
选取合适的焊接材料,包括焊丝和保护气体,以满足焊接连接的强度要求。
焊接材料的强度和化学成分需要与连接材料相匹配,以确保焊接连接的强度和可靠性。
4.建立焊接工艺评估方法建立适当的焊接工艺评估方法,用于评估焊接连接的强度。
这可以包括非破坏性检测方法,如超声波检测、磁粉检测等,以及破坏性检测方法,如拉伸试验、剪切试验等。
通过对焊接连接进行这些测试,可以准确评估焊接连接的强度,并判断是否满足标准和要求。
5.实施焊接连接质量控制实施焊接连接质量控制措施,确保焊接连接的强度满足标准和要求。
这包括对焊接工艺参数进行实时监控和记录,以确保焊接连接的一致性和可重复性。
同时,进行焊接连接的外观检查和尺寸检查,以确保焊接连接的质量和符合要求。
6.进行焊接连接强度统计分析对焊接连接的强度数据进行统计分析,检查焊接强度的分布情况和性能优劣。
根据统计分析的结果,评估焊接连接的可靠性和强度的稳定性,发现潜在问题并进行相应的改进和控制措施。
总之,螺母螺栓焊接强度的检验和控制涉及多个方面,包括标准和要求的确定、焊接工艺参数的确定、焊接材料的选择、工艺评估方法的建立、质量控制措施的实施和强度统计分析等。
螺钉和螺母螺栓螺柱紧固件检验标准

螺钉和螺母螺栓螺柱紧固件检验标准1、引言1.1本规范适用于本公司生产的标准紧固件的出厂检验1.2每个紧固件都应当符合相应标准的全部规定,但这在大量生产中总是部可能的,根据紧固件的功能和应用,将全部符合标准的和不完全符合标准的紧固件截然分开是不必要的,也是不经济的。
2 引用标准下列规范所包含的条文,通过在本规范中引用而构成为本规范的条文,本规范实施时,所示版本均为有效。
所有标准都会被修订,使用本标准的各方应探讨使用下列标准最新版本的可能性。
GB196-81普通螺纹基本尺寸GB197-81普通螺纹公差与配合GB3103.1-82紧固件公差螺柱、螺钉和螺母GB1237-88紧固件的标记方法GB3098.1-82紧固件机械性能螺栓、螺柱和螺钉GB3098.6-82紧固件机械性能不锈钢螺栓、螺钉、螺栓和螺母GB90-85紧固件验收检查标志与包装GB5779.1-86紧固件表面缺陷——螺栓、螺钉和螺栓——一般要求3 尺寸检验要求3.1 AQL的确定3.1.1六角螺栓:a.本厂公差等级为B级,AQL分别为:对边宽度、对角尺寸、螺纹通规、螺纹止规均为 1.0;头下圆角半径 1.5;其他所有项目 2.5.3.1.3双头螺柱:a.当公差等级为B级,AQL分别为:对边宽度、对角尺寸、螺纹通规、螺纹止规均为1.0;其他所有项目:2.5. 3.2检查比例(LQ10/AQL)的确定。
按生产者风险不大于5%的抽样方案定LQ10/AQL值为6.2(生产者风险等于5%)3.3检查项目3.3.1六角螺栓a. B级公差等级的主要项目——对边宽度(S),对角尺寸(e),头下圆角半径rmin,螺纹通规,螺纹止规;c. B级公差等级的次要项目——头厚(K),无纹处直径(ds),螺纹长度(b),螺杆长度(L)3.3.2双头螺栓a. 所有公差等级的主要项目——螺纹通规,螺纹止规。
b. 所有公差等级的次要项目——螺纹外径(d),螺纹长度(b、bm、L1、L0、b1),螺杆长度(L),无纹处直径(ds)。
cVW_60560.0411焊接螺母螺栓的焊接接合强度检验凸焊

图例
1:扭矩扳手 2:检验件(焊接螺母 按照标准 VW 604 49) M:最小扭矩
图 2 –试验构造图 最小扭矩(概要)
5.4 检验频度
检验频度决定相应的质量保证。该检验频度应这样确定,使之能够及早地阻止一个 焊接过程变坏的隐患。
5.5 焊接接合的评价
如果下列条件成立,那么,该焊接连是合格的:
焊接螺母/螺栓的焊接接合强度检验
1 适用范围
该标准规定了焊接(融合连接)之后对顶部拉力及扭矩的最低要求,该要求是目前
为止在焊接螺母产品标准中被确定的。该要求尤其适用于规格 M4 至 M12(米制螺 纹),M12×1.5 至 M16×1.5(米制细螺纹)及 7/16-20 UNF 的下述螺母:
-四角焊接螺母,按照标准 VW 604 49, VW604 42, VW604 32 -六角焊接螺母,按照标准 VW 604 55, VW 601 61, DIN 929 -圆形焊接螺母,按照标准 VW 603 43(草案) -板螺母,按照标准 VW 604 40
1.50 ≥3.50
M16 x 1.5
1.50 ≥3.50
1) 仅用于安全带固定
2) 括号内的值仅用于特殊情况
最小顶部拉力 Fkz 单位:N 1200 2000 1200 2000 1400 2500 2300 4000 4500 8000 4800 8000 4800 8000 4800 8000 4800 8000
3.1 最小扭矩 M
焊接螺母的焊接接合强度原则上用最小扭矩检验,只有在不肯定的情况下,才进行 顶部拉力试验。该最小扭矩相当于克服焊接接合扭矩的阻力。
3.2 最小顶部拉力 Fkz
最小顶部拉力使零件承受将来有效的预应力反向的载荷 对按照标准 DIN EN ISO 13918 的焊接螺栓是例外的,其最小顶部拉力与使用时的 装配预应力方向一致。
焊接螺母和焊接螺钉拧紧检测
焊钉/螺母漏焊
2
焊钉/螺母受损或污染(焊点滴溅和螺纹受损)
3
间隙不当
h>0.1m
4
中心位置偏离
螺母必须不能阻碍螺钉的安装
参考值:
M≤5的螺母,S应该≤1mm。
M≥ 6的螺母,S应该 ≤2mm。
拱形圆螺母,S应该 <0.8mm。
7.3扭矩检测
7.3.1焊接螺母
在对焊接螺母进行扭矩检测之前,需要进行外观检测。检测标准如上7.2.3。
2其他应用文件
MBN73B六角形螺母
MBN73C方形螺母
MBN75螺纹焊钉
MBN 10176有边缘的六角形螺母
MBN10369圆形螺母
MBN10390圆形螺母(拱型)
MBN 10391带焊环的焊钉
N13008有边缘螺母
DINENISO14270焊点,焊缝的机械剥落检测的样本尺寸和检测过程
DINENISO14272焊点的交叉拉紧检测的样本尺寸和检测过程
图3 可选择螺帽(h:根据实际情况)
7.3.3评估标准
螺钉和螺母的安装必须在扭矩检测之后根据下表中的叙述进行检测。
序号
评估标准
举例
1
螺钉或螺母不能松开
2
焊缝不能有分离
3
焊缝不能受损(开裂)
7.3.4圆形螺母MBN10369和MBN10390(拱形螺母)的扭矩检测
在对圆形螺母进行扭矩检测之前,必须先进行外观检测。检测标准在7.2.3中。
为了提供安装过程可靠性的证据,其他质量保证测量工作也会安排到生产过程中去,而后续的焊接螺母和焊接螺钉检测可能会被放弃。
1概述
2其他应用文件
3缩写,定义和符号的使用
4规范的物质和循环
螺母螺栓焊接强度检验控制方法.
螺母螺栓焊接强度检验控制方法1.螺母螺栓来件检查1.1由操作者负责螺母螺栓来件检查,并在焊接之前实施。
1.2检查内容及频率1.2.1螺母螺栓外观检查(首先检查外观)焊接前,对螺母螺栓的外观进行100%的目视检查,检查的内容包括:清洁度、锈蚀、外形、焊脚及丝牙。
若发现不良品,立即通知品检确认处理。
1.2.2螺纹的通过性检查对来件进行每批次20颗的抽检,采用通止规检查通过性。
若发现有不能通过者,立即通知品检确认处理。
2. 钣件来件检查焊接前由操作者目视全检钣件外观,焊接面是否清洁,底孔是否有毛刺,或进行必要的清洁清除。
发现不良,应立即通知品检处理。
3.电极的点检3.1 由操作者负责电极的点检工作,品检巡查。
3.2 电极点检内容及方法3.2.1螺母电极的点检电极是否漏、渗水;螺纹是否滑牙;电极头是否达到寿命限;绝缘垫片及绝缘衬套是否被烧坏失去绝缘效果;弹簧是否失效;电极头端面是否水平;上下电极是否对正。
3.2.2螺栓电极的点检电极是否漏、渗水;螺纹是否滑牙;电极头是否达到寿命限;绝缘胶木是否破损或烧损失去绝缘效果;电极内孔深度是否满足螺栓的长度。
4.核对参数特别提醒应核对焊接参数,包括减压阀指针是否指向所需要压力值或电子比例阀是否显示所需压力值,其余参数通过编程器核对。
各种螺母螺栓的焊接参数参考表一至表四。
表一三凸点或四凸点螺母焊接参数参考表表二环形焊脚螺母焊接参数参考表表三三凸点或四凸点螺栓焊接参数参考表表四环形焊脚螺栓焊接参数参考表表一至表四仅为经验参考值,实际生产时,应以作业指导书为准。
5.螺母螺栓焊接强度的全破坏检验5.1全破坏方法敲击法:对于焊接螺母,用螺栓带入焊接螺母,垂直敲击螺栓至螺母脱落,观察焊点断裂情况来判断焊接强度;对于焊接螺栓,直接敲击螺栓至脱落来判断焊接强度。
压溃试验:使用WE300液压式万能试验机对螺母或螺栓进行压溃,通过压溃力大小判断焊接强度。
调试时可以以试片替代零件做测试作为参考,调试后正式生产前必须以实际零件测试结果为准。
螺母、螺栓与螺柱焊接质量检验
螺母、螺栓与螺柱焊接质量检验1. 引言螺母、螺栓与螺柱是常用的连接元件,广泛应用于各种机械设备和结构中。
在某些特殊情况下,为了增加连接的强度和稳定性,需要对螺母、螺栓与螺柱进行焊接。
焊接质量的好坏直接影响着连接的可靠性和安全性。
因此,螺母、螺栓与螺柱的焊接质量检验显得尤为重要。
2. 焊接前准备工作在进行螺母、螺栓与螺柱焊接之前,需要进行一些准备工作,以确保焊接质量。
2.1 材料准备选择合适的螺母、螺栓和螺柱材料,要求符合设计要求,并具备良好的可焊性。
常见的材料有碳钢、不锈钢等。
2.2 设备准备确保焊接设备完好,并经过检测和校准。
常用的设备有电弧焊机、气体保护焊机等。
2.3 焊接工艺准备根据焊接材料和连接要求,确定焊接工艺参数,包括焊接电流、电压、预热温度等。
同时,准备好所需的焊接辅助材料,如焊接剂等。
3. 螺母、螺栓与螺柱焊接质量检验螺母、螺栓与螺柱焊接质量的检验主要包括外观检验和力学性能检验两个方面。
3.1 外观检验外观检验是通过目测或借助特定的工具对焊缝外观进行检查,以判断焊接质量的好坏。
主要检查项包括焊缝的连续性、均匀性、平整度和焊接缺陷等。
3.1.1 焊缝的连续性焊缝的连续性是指焊缝的完整性和连续性。
焊缝应该没有断裂、裂纹等缺陷,焊接点应与物体表面紧密结合。
3.1.2 焊缝的均匀性焊缝的均匀性是指焊接过程中焊缝的宽度和高度是否均匀。
焊缝的宽度和高度应满足设计要求,并且在整个焊接过程中保持一定的一致性。
3.1.3 焊缝的平整度焊缝的平整度是指焊缝的表面平整度。
焊缝的表面应该光滑平整,无凹陷、凸起等缺陷。
3.1.4 焊接缺陷焊接缺陷是指焊接过程中出现的不合格情况,如气孔、夹渣、未熔透等。
焊接缺陷对焊接质量和连接强度均有不利影响,因此需要及时发现并进行修复。
3.2 力学性能检验力学性能检验是通过对焊接连接进行一系列力学性能测试,以评估焊接质量的好坏。
常见的力学性能检验项目包括拉伸试验、扭转试验和冲击试验等。
GBT90.-2002紧固件验收检查
中华人民共和国国家标准GB/T 90.1-2002紧固件验收检查 idt IS0 3269:2000代替GB/T 90-1985第一篇Fasteners-Acceptance inspection1 范围1.1 在订货时未与紧固件供方协议采用其他验收检查程序的情况下,紧固件的需方必须遵循本标准规定的验收程序,以确定一批紧固件的验收或拒收。
验收的附加技术要求,在特定的产品标准(如有效力矩型螺母)中给出。
相同的程序也适用于对验收技术条件有争议的情况。
1.2 本标准适用于螺栓、螺钉、螺柱、螺母、销、垫圈、盲铆钉和其他相关的紧固件。
但不适用于高速机械装配、特殊目的的使用或特殊工程监理,要求较高的加工过程控制程序和批的跟踪(见ISO引言注)等场合使用的紧固件。
对这些产品的验收检查程序应由供需双方在确认订单之前协商一致。
1.3 本标准仅适用于紧固件成品;不适用于生产过程中对任何局部的工序控制或检验。
1.4 在紧固件的制造过程中,配套附件的加工、工艺协作和使用时单独安装的零件(如垫圈、螺母、镀层、热处理和坯料),可以由紧固件的供方分包给其他供方。
然而成品的最终提供者应对紧固件的质量完全负责。
本标准的技术要求仅适用于交货时的紧固件,而不适用于接收后的紧固件再进行加工、处理(如镀层)的检验。
1.5 附录B(提示的附录)是ISO/TC 2技术委员会的指导和解释,其原理是以本标准为基础的。
2 引用标准下列标准所包含的条文,遁过在本标准中引用而构成为本标准的条文。
本标准出版时,所示版本均为有效。
所有标准都会被修订,使用本标准的各方应探讨使用下列标准最新版本的可能性。
GBIT 2828—1987 逐批检查计数抽样程序及抽样表(适用于连续批的检查)GB/T 3098.1—2000 紧固件机械性能螺栓、螺钉和螺柱(idt IS0 898-1:1999)GB/T 3098.2—2000 紧固件机械性能螺母粗牙螺纹(idt IS0 898-2:1992)GB/T 3098.3—2000 紧固件机械性能紧定螺钉(idt IS0 8985:1998)GB/T 3098.4—2000 紧固件机械性能螺母细牙螺纹(idt IS0 8986:1994)GB/T 3098.5—2000 紧固件机械性能自攻螺钉(idt IS0 2702:1992)GB/T 3098.6—2000 紧固件机械性能不锈钢螺栓、螺钉和螺柱(idt IS0 3506-1:1997) GB/T 3098.7—2000 紧固件机械性能自挤螺钉(idt IS0 7085:1999)GB/T 3098.9—2002 紧固件机械性能有效力矩型钢六角锁紧螺母(idt IS0 2320:1997) GB/T 3098.10—1993 紧固件机械性能右色金属制造的螺栓、螺钉、螺柱和螺母(eqv IS0 8839:1986)GB/T 3098.15—2000 紧固件机械性能不锈钢螺母(idt IS0 35062:1997)GB/T 3098.16—2000 紧固件机械性能不锈钢紧定螺钉(idt IS0 3506-3:1997)GB/T 3103.1—2002 紧固件公差螺栓、螺钉和螺母(idt IS0 4759-1:2000)GB/T 3103. 3—2000 紧固件公差平垫圈(idt IS0 4759-3:2000)GB/T 3934—1983 普通螺纹量规(neq IS0 1502:1978)GB/T 5267. 1-2002 紧固件电镀层(IS0 4042:1999,IDT)GB/T 5267. 2—2002 紧固件非电解锌片涂层(IS0 10683:2000,IDT)GB/T 5280—2002 自攻螺钉用螺纹(idt IS0 1478:1999)GB/T 5779. 1—2000 紧固件表面缺陷螺栓、螺钉和螺柱一般要求(idt IS0 6157-1:1988) GB/T 5779. 2—2000 紧固件表面缺陷螺母(idt IS0 6157-2:1995)GB/T 5779. 3—2000 紧固件表面缺陷螺栓、螺钉和螺柱特殊要求(idt IS0 6157-3:1988) IS0 35342:1993 统计学词汇与代号第2部分:质量统计控制IS0 8402:1994 质量控制与质量保证词汇3 术语和定义下列术语和定义适用于本标准,其内容符合IS0 3534-2和IS0 8402。
焊接螺母和焊接螺钉拧紧检测
焊接螺母和焊接螺钉拧紧检测前言焊接螺母和焊接螺钉的拧紧装置需要保证安装过程中的拧紧质量。
另外,为了检测焊接质量和过程可靠性,需要在安装过程中检测安装强度。
为了提供安装过程可靠性的证据,其他质量保证测量工作也会安排到生产过程中去,而后续的焊接螺母和焊接螺钉检测可能会被放弃。
目录1概述2其他应用文件3缩写,定义和符号的使用4规范的物质和循环5描述6安装分类7非破坏性检测过程顺序的描述外观检测扭矩检测8破坏性检测接地螺母的破坏性检测扭矩的破坏性检测压迫检测压迫检测力列表剔试检测特殊的金属截面检测9扭矩检测表10检测文件对缺陷的修补措施11检测工具附件AA.1 补充说明1概述这个针对钢板焊接螺母和焊接螺钉拧紧的标准文件涉及到了螺栓的安装过程。
描述了整车的焊接的安装条件。
相关部门负责进行这些检测。
不能使用文件中没有提到的检测方法。
制造部门需要检测过程。
在遇到质量问题时,质量部可以增加随机检测。
为了质量和系统的改进和针对质量问题,需要进行车身框架的破坏性检测。
2其他应用文件MBN 73B 六角形螺母MBN 73C 方形螺母MBN 75 螺纹焊钉MBN 10176 有边缘的六角形螺母MBN 10369 圆形螺母MBN 10390 圆形螺母(拱型)MBN 10391 带焊环的焊钉N13008 有边缘螺母DIN EN ISO 14270 焊点,焊缝的机械剥落检测的样本尺寸和检测过程DIN EN ISO 14272 焊点的交叉拉紧检测的样本尺寸和检测过程DIN EN ISO 14273 焊点,焊缝的剪切检测的样本尺寸和检测过程3缩写,定义和符号的使用边界焊:结合焊是一种不完整的融焊,焊钉只是粘连在金属部件上而没有所需的强度。
4 规范的物质和循环为了控制物质和循环,所有的材料,方法,过程,零件和系统都应该符合适用的合法规范。
5描述以下的内容只能应用与钢板焊接。
6安装分类钢片螺母A类B类样式方形螺母(MBN 73C 或者DIN 928)六角形螺母(MBN 73B 或者DIN 929)圆形焊接螺母(MBN 10369)样式A 样式B带边缘的六角螺母(MBN 10176)圆形螺母焊钉A类B类例子,MBN 75 MBN 103917非破坏性检测7.1过程顺序的描述所有通过参数监控发现有缺陷的焊接(比如颜色标识)必须被修复。