
原材料(构配件)进场检查验收记录
专业监理工程师:
建设单位现场代表:
本表由施工单位填写,施工单位、监理单位、建设单位共同检查验收。
原材料、中间产品、施工设备、工艺方法检查验收记录
工程名称
施工单位
使用部位
进场日期
检查验收内容
序号
类别名称
(品种、规格、型号、等级)
生产厂家
证件编号
进场数量Βιβλιοθήκη 备注附件:生产厂家提供的合格证、产品质量证明书及检测报告
外观检查
外观完整无破损检查合格,材质单合格证与标签对应齐全,要求取样复试。
检查验收结果
验收日期:年月日
原材料、构配件进场验收记录(Word)
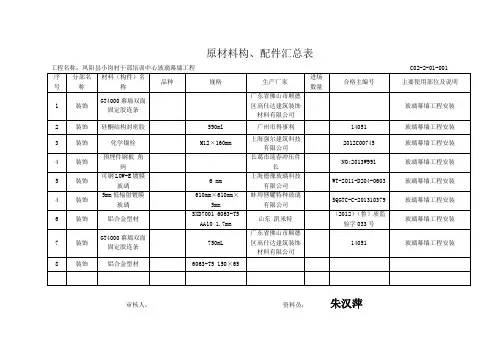
原材料构、配件汇总表
审核人:资料员:朱汉萍
原材料构、配件汇总表
工程名称:凤阳县小岗村干部培训中心工程
C02-2-01-001
工程材料/构配件/设备报审表
工程材料/构配件/设备报审表
工程材料/构配件/设备报审表
工程材料/构配件/设备报审表
工程材料/构配件/设备报审表工程名称:乌审召计划生育服务站编号:
DB15/427—2005原材料、构配件进场验收记录
DB15/427—2005原材料、构配件进场验收记录
DB15/427—2005原材料、构配件进场验收记录
DB15/427—2005原材料、构配件进场验收记录
C01-2-02-004
原材料、构配件进场验收记录
C01-2-02-001
(注:文件素材和资料部分来自网络,供参考。
请预览后才下载,期待你的好评与关注。
)。
工程材料、设备、配件产品进场验收记录

工程名称:
编号:
致:xx(监理单位)
我方于年月日进场的工程材料/构配件/设备数量如下(见附件)。现将质量证明文件及自检结果报上,拟用于下述部位:
,
请予以审核。
附件:1.数量清单
2.质量证明文件
3.自检结果
承包单位(章)
项目经理
日期
审查意见:
经检查上述工程材料/构配件/设备,符合/不符合设计文件和规范的要求,准许/不准许进场,同意/不同意使用于拟定部位。
项目监理机构
总/专业监理工程师
日期
建筑安装材料、设备及
配件产品进场验收记录
工程名称:
年 月 日 共 页第 页
序
号
产品名称
生产厂家
规格型号
单
位
进场
数量
有无质量
证明书
外观质量
是否格
是否抽
样送检
施工单位
验收人
旁 站
监督人
1
2
3
4
5
6
7
8
9
注:质量证明书系指该批产品出厂前的质量检验报告;外观质量系指国家 监理(建设)项目部(章)
标准规定该产品的外观质量;是滞抽样送检是指按国家规定,需进行
物理力学等安全、功能性检(试)验的产品是否抽样送检。
原材料(构配件)进场检查验收记录(word文档良心出品)
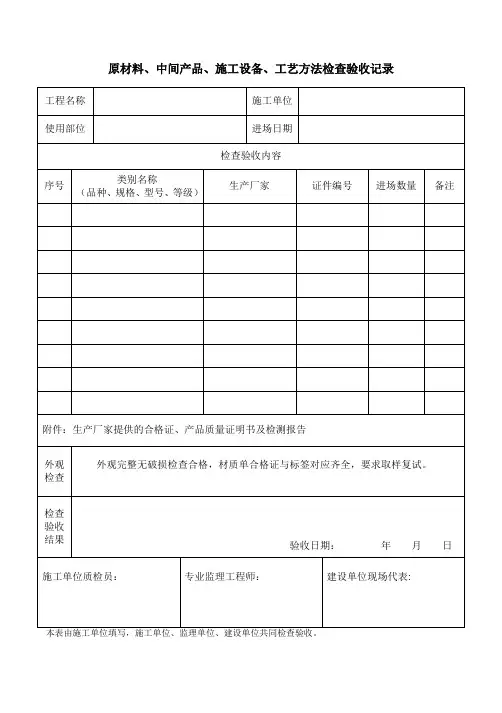
专业监理工程师:
建设单位现场代表:
本表由施工单位填写,施工单位、监理单位、建设单位共同检查验收。
原材料、中间产品、施工设备、工艺方法检查验收记录工程名称施工位使用部位进场日期
检查验收内容
序号
类别名称
(品种、规格、型号、等级)
生产厂家
证件编号
进场数量
备注
附件:生产厂家提供的合格证、产品质量证明书及检测报告
外观检查
外观完整无破损检查合格,材质单合格证与标签对应齐全,要求取样复试。
检查验收结果
验收日期:年月日
材料构配件进场检验记录

材料构配件进场检验记录
工程名称:XXXXXX
记录日期:XXXX年XX月XX日
一、检验材料及构配件名称:
1. 钢筋
2. 水泥
3. 砂石
4. 木材
5. 砖块
6. 其他(请在此处填写)
二、检验依据:
1. 《混凝土结构工程施工质量验收规范》
2. 《钢筋混凝土用钢》
3. 《建筑用砂》
4. 《建筑用卵石、碎石》
5. 《砌体结构设计规范》
6. 其他相关标准(请在此处填写)
三、检验方法及检验设备:
1. 钢筋:外观检查、拉伸试验、弯曲试验
2. 水泥:外观检查、硬化试验、安定性试验
3. 砂石:外观检查、含泥量试验、泥块含量试验、针片状含量试验
4. 木材:外观检查、含水率试验、承重能力试验
5. 砖块:外观检查、抗压强度试验
6. 其他(请在此处填写):(请在此处填写)
四、检验结果:
1. 钢筋:合格/不合格,不符合项为(请在此处填写)
2. 水泥:合格/不合格,不符合项为(请在此处填写)
3. 砂石:合格/不合格,不符合项为(请在此处填写)
4. 木材:合格/不合格,不符合项为(请在此处填写)
5. 砖块:合格/不合格,不符合项为(请在此处填写)
6. 其他(请在此处填写):合格/不合格,不符合项为(请在此处填写)
五、处理意见及建议:
1. 对于不合格的材料及构配件,应(请在此处填写)
2. 对于合格的构配件,应(请在此处填写)。
块石 原材料(构配件)进场验收记录
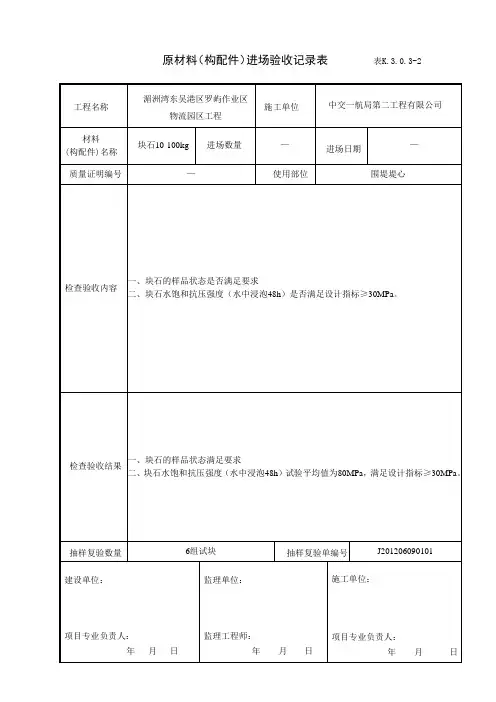
一、块石的样品状态满足要求
二、块石水饱和抗压强度(水中浸泡48h)试验平均值为80MPa,满足设计指标≥30MPa。
抽样复验数量
6组试块
抽样复验单编号
J201206090101
建设单位:
项目专业负责人:
年月日
监理单位:
监理工程师:
年月日
施工单位:
项目专业负责人:
年月日
原材料(构配件)进场验收记录表表K.3.0.3-2
工程名称
湄洲湾东吴港区罗屿作业区
物流园区工程
施工单位
中交一航局第二工程有限公司
材料
(构配件)名称
块石200-300kg
进场数量
—
进场日期
—
质量证明编号
—
使用部位
抛石棱体
检查验收内容
一、块石的样品状态是否满足要求
二、块石水饱和抗压强度(水中浸泡48h)是否满足设计指标≥50MPa。
检查验收结果
一、块石的样品状态满足要求
二、块石水饱和抗压强度(水中浸泡48h)试验平均值为90MPa,满足设计指标≥50MPa。
抽样复验数量
6组试块
抽样复验单编号
J201206090201
建设单位:
项目专业负责人:
年月日
监专业负责人:
年月日
原材料(构配件)进场验收记录表表K.3.0.3-2
工程名称
湄洲湾东吴港区罗屿作业区
物流园区工程
施工单位
中交一航局第二工程有限公司
材料
(构配件)名称
块石10-100kg
进场数量
—
进场日期
—
质量证明编号
—
使用部位
建筑材料、构配件、设备进场验收记录

施工单盖章)
年月日
建设单位:
签字:(盖章)
年月日
建筑材料、构配件、设备进场验收记录
工程名称:质监备案号:
序号
材料(设备)名称
品种、型号、规格
进场
时间
进场数量
进场抽检数量
生产厂家
出厂证明文件核查情况
外观质量检查情况
规格及尺寸抽查情况
见证取样时间
见证取样数量
使用部位
验收意见
处置意见
出厂合格证、型式检验、出厂检验、进口材料商检等,是否完整
进场材料是否符合设计、规范,是否与质量证明文件一致,进场抽检和见证取样数量是否符合规范要求
钢结构材料、构配件进场检验记录(工程资料第三部分第五卷)
材料、构配件进场检验记录
GG-017-001
(了解后可自行删除,为方便后期资料装订,已设置格式为左宽右窄) ***监制
说 明
1.材料、构配件进场后,应由建设、监理单位会同施工单位、供应商对进场材料、构配件进行检查验收,填写《材料、构配件进场检验记录》。
主要检验内容包括:
(1)材料、构配件出厂质量证明文件及检测报告是否齐全;
(2)实际进场材料和构配件数量、规格型号等是否满足设计和施工计划要求;
(3)材料、构配件外观质量是否满足设计要求或规范规定;
(4)按规定须抽检的材料、构配件是否及时抽检等。
2.按规定应进场复试的工程材料、构配件,必须在进场检查验收合格后取样复试。
建筑材料构配件设备进场验收记录
工程名称:质监备案号:
序号
材料数量
进场抽检数量
生产厂家
出厂证明文件核查情况
外观质量检查情况
规格及尺寸抽查情况
见证取样时间
见证取样数量
使用部位
验收意见
处置意见
出厂合格证、型式检验、出厂检验、进口材料商检等,是否完整
进场材料是否符合设计、规范,是否与质量证明文件一致,进场抽检和见证取样数量是否符合规范要求
同意进场或退场
施工单位:
签字:(盖章)
年月日
监理单位:
签字:(盖章)
年月日
建设单位:
签字:(盖章)
年月日
材料、构配件进场验收记录(模板)
工程名称: 工程1
编号: 00-00-C3-001
施工单位
检查日期
年月日
序号
1 2 3 4 5 6 7 8 9 10
名称
热轧带肋钢筋 热轧带肋钢筋 热轧带肋钢筋 热轧带肋钢筋 热轧带肋钢筋 热轧带肋钢筋 热轧带肋钢筋 热轧带肋钢筋 热轧带肋钢筋 热轧带肋钢筋
规格 型号
17.64t
铁
0天00津0市00荣00程3钢89
14.32t
铁
0天00津0市00荣00程7钢52
10.58t
铁
0天00津0市00荣00程4钢52
11.16t
铁
00000007757
检验项目
外观、规格、 型号
外观、规格、 型号
外观、规格、 型号
外观、规格、 型号
外观、规格、 型号
外观、规格、 型号
外观、规格、 型号
检验结论 备注:
外观、规格、型号符合符合设计及规范要求,同意进场。
/
签
监理(建设)单位
字
栏
专业技术负责人
施工单位 专业质量员
专业工长
广西建设工程质量安全监督总站编制
外观、规格、 型号
外观、规格、 型号
外观、规格、 型号
检验结果 主要使用部位
合格 主体结构1层至4层 合格 主体结构1层至4层 合格 主体结构1层至4层 合格 主体结构1层至4层 合格 主体结构1层至4层 合格 主体结构1层至4层 合格 主体结构1层至4层 合格 主体结构1层至4层 合格 主体结构1层至4层 合格 主体结构1层至4层
进场
生产厂家
数量
合格证号
天津市荣程钢
材料、构配件进场检验记录表
材料、构配件进场检验记录表
摘要:
一、引言
二、不锈钢焊接件退火温度的概念和作用
三、退火温度对不锈钢焊接件的影响
四、不锈钢焊接件退火处理的具体方法
五、总结
正文:
一、引言
不锈钢焊接件在焊接过程中,由于高温和压力的影响,会产生残余应力和晶间腐蚀倾向。
为了消除这些不良影响,需要对焊接件进行退火处理。
退火温度是退火处理过程中一个非常关键的参数,它直接影响到不锈钢焊接件的性能和质量。
二、不锈钢焊接件退火温度的概念和作用
退火温度是指将不锈钢焊接件加热到一定温度,并保持一段时间,以消除焊接残余应力和晶间腐蚀倾向的热处理过程。
退火温度的选择需要综合考虑不锈钢的材质、焊接方式、焊接材料等因素。
三、退火温度对不锈钢焊接件的影响
退火温度对不锈钢焊接件的影响主要表现在以下几个方面:
1.退火温度过高,会导致不锈钢中的碳化物析出,引起晶间腐蚀,降低焊接件的性能。
2.退火温度过低,无法有效消除焊接残余应力和晶间腐蚀倾向,影响焊接件的使用寿命。
3.退火温度的选择应根据不锈钢的材质和焊接条件来确定,一般应在300-350 度之间,不应超出450 度。
四、不锈钢焊接件退火处理的具体方法
不锈钢焊接件退火处理的具体方法如下:
1.将焊接件加热到预定的退火温度,保温一定的时间。
2.保温结束后,采用水浴或空气冷却的方式,使焊接件快速冷却至室温。
3.退火处理后的焊接件,需要进行严格的质量检测,确保其性能和质量满足要求。
五、总结
不锈钢焊接件退火温度是退火处理过程中非常关键的参数,选择合适的退火温度,可以有效消除焊接残余应力和晶间腐蚀倾向,提高焊接件的性能和质量。