
南航数控技术考试原题附答案分解
一、判断对错,并改正错误之处(20分)
16.(√)计算机群控(DNC)是指用一台通用计算机控制一群数控机床的系统。
17.(√)数控机床XYZ坐标系以机床传递切削力的主轴轴线为Z坐标。
18.(√)加工中心指带有刀库、能自动换刀的数控机床。
19.(√)二轴半联动的数控机床是指具有三个坐标轴,其中任意两轴可联动,但不能实现三轴联动的数控机床。
南京航空航天大学
共7页第1页
二OO三~二OO四学年第二学期《机床数控技术》考试试题
考试日期:2004年5月30日试卷代号
考试班级学号姓名成绩
一、判断对错,并改正错误之处(20分)
1.()计算机群控(DNC)是指用一台通用计算机控制一群数控机床的系统。
2.()数控机床XYZ坐标系以机床传递切削力的主轴轴线为Z坐标。
20.(√)DDA法易于实现多坐标直线插补联动。
21.(╳)余数寄存器预置数是DDA插补时进给速度均匀化的措施。
22.(√)步进电机转子的转速正比于定子绕组通电状态改变的频率。
10.若已知直线感应同步器的极距2τ=2mm,滑尺直线位移量为4mm,则滑尺绕组相对于定尺绕组的空间相位角是:()
(1)4π(2)2π(3)360°(4)720°
三、简答题:(35分)
1.何谓NC机床和CNC机床?数控机床由哪几部分组成?(4分)
2.何谓脉冲当量? (2分)
3.数控机床按伺服系统分类,分哪几类?简答各类的特点。(6分)
6.采用六细分电路后,可以在进给速度不变的情况下,使脉冲当量和步距角变为:()
(1)缩小到原来的六分之一(2)脉冲当量缩小到原来的六分之一,而步距角不变
(3)扩大到原来的六倍(4)步距角缩小到原来的六分之一,而脉冲当量不变
7.用下列位置检测元件时,输出信号是数字量的是:()
(1)旋转变压器(2)直线感应同步器(3)编码盘(4)长光栅
4.刀具半径补偿的含义和优点有哪些?(4分)
共7页第4页
5.解释程序段:“N003 G01 G17 X+25 Y+30 F125 S400 M03 M08;”中G17、F125、S400的含义。(3分)
6.说明左移规格化的含义。(5分)
7.简述光栅的组成及其与机床的安装方式,并简要说明莫尔条纹的作用。若已知光栅栅距d=0.01mm及莫尔条纹的宽度w=5mm,则莫尔条纹的放大倍数是多少?(6分)
说法ห้องสมุดไป่ตู้确的是:()
(1)G00、G01、G02是同组续效代码(2)G17、G42、G40是同组续效代码
(3)M03、M08是同组续效代码(4)M05、M09是同组续效代码
5.采用时间分割法时,插补周期和位置反馈采样周期的关系是:()
(1)前者大于后者(2)后者大于前者(3)两者必须相等(4)前者是后者的整数倍
1.一个零件的轮廓线可能由许多不同的几何元素组成,各几何元素之间的连接点称为:()
(1)基点(2)切点(3)节点(4)交点
2.数控机床上加工零件时,刀具相对于零件运动的起始点,称为:()
(1)对刀点(2)换刀点(3)机械原点(4)起点
3.只控制刀具的定位点,在定位过程中不切削、不控制轨迹和速度,这样的控制系统称为:()
共7页第7页
五、编程计算题:(10分)
设计一步进开环伺服系统,已知系统选定的脉冲当量为0.03mm/脉冲;机床工作台以丝杠螺母传动,丝杠的螺距为7.2mm;步进电机的步距角α=0.75°/1.5°,控制方式为三相六拍;试求:
(1)减速齿轮的传动比i;
(2)设计用MCS-51单片机控制的x向反向走一步的环形分配器子程序(包括初始化程序),并列出环形分配表。已知输出信号从P1口的低四位输出,P1口的高四位全置“1”。
3.()加工中心指带有刀库、能自动换刀的数控机床。
4.()二轴半联动的数控机床是指具有三个坐标轴,其中任意两轴可联动,但不能实现三轴联动的数控机床。
5.()DDA法易于实现多坐标直线插补联动。
6.()余数寄存器预置数是DDA插补时进给速度均匀化的措施。
7.()步进电机转子的转速正比于定子绕组通电状态改变的频率。
(1)点位控制系统(2)点位直线控制系统(3)直线控制系统(4)轮廓控制系统
4.针对下列程序段:
N001 G00 G17 X…Y…M03 M08;
N002 G01 G42 X…Y…;
N003 X…Y…;
N004 G02 X…Y…I…J…;
N005 X…Y…I…J…;
N006 G01 X…Y…;
N007 G00 G40 X…Y…M05 M09;
13.()鉴相式伺服系统中采用的半加器鉴相器的主要功能是鉴别两个输入信号的相位差和频率。
共7页第2页
14.()F系列的PLC的基本语言是梯形图语言,PLC在数控机床中主要实现G功能。
15.()脉冲调相器的作用是将指令脉冲转换为相位脉冲,它由脉冲发生器、脉冲加减器和计数器组成。
二、多项选择填空:(15分)
8.对于一个四位二进制计数器来说,其容量m和每一个指令脉冲产生的相移Δθ分别为:()
共7页第3页
(1)16和22.5°(2)16和2π/16 (3)15和22.5°(4)15和2π/16
9.对于一个四位二进制接触式码盘来说,其码道数和分辨率分别为:()
(1)16和22.5°(2)4和22.5°(3) 16和2π/16 (4) 4和2π/16
8.()步进电机采用自动升降速电路的作用是启动时防失步,停止时防超步。
9.()对于四相步进电机来说,功率放大电路有四路。
10.()旋转变压器和直线感应同步器都有相位和幅值两种工作状态,都是角位移测量元件。
11.()消除接触式码盘非单值性误差的方法是采用二进制代码的码盘。
12.()目前,使用最广泛的直流电机调速系统是PWM-M系统,调速方法主要是调节电机电枢上的电压。
8.用F系列PLC的指令编程:(5分)
共7页第5页
四、插补计算题:(20分)
1.试推导第Ⅱ象限逆圆弧逐点比较法插补公式,并用其插补一段第Ⅱ象限逆圆弧:起点A(0,5),终点B(-4,3),画出插补后的实际轨迹图。(插补计算过程以节拍表的形式给出)
共7页第6页
2.用DDA法插补直线OA,起点O(0,0),终点(7,6),设寄存器为三位二进制寄存器,以表格的形式给出插补计算过程,并画出插补轨迹图。
(完整版)数控机床考试试题(附答案)
数控机床技术测试试卷A卷<附答案)一、填空题<每空1分,共30分)1、数控机床按伺服系统的控制方式可分为、、。
2、较常见的CNC 软件结构形式有软件结构和软件结构。
3、数控技术中常用的插补算法可归纳为插补法和插补法,前者用于数控系统,后者用于数控系统。
4、数控机床上导轨型式主要有滑动导轨、导轨和导轨。
5、数控铣削加工需要增加一个回转坐标或准确分度时,可以使用配备或使用。
6、电火花加工一次放电后,在工件和电极表面各形成一个小凹坑,其过程可分为电离、、热膨胀、和消电离等几个连续阶段。
7、影响材料放电腐蚀的主要因素是、、。
8、影响电火花加工精度的主要因素是、、。
9、电火花成形加工极性的选择主要靠经验和实验确定,当采用短脉冲时,一般应选用极性加工。
10、数控车床X 轴方向上的脉冲当量为Z 方向上的脉冲当量的。
11、数控机床的日常维护与保养主要包括、、等三个方面内容。
12、3B 格式的数控系统没有功能,确定切割路线时,必须先根据工件轮廓划出电极丝中心线轨迹,再按编程。
13、旋转变压器和感应同步器根据励磁绕组供电方式的不同,可分为工作方式和工作方式。
二、判断题<每题1分,共10分,正确打√错误打×)1、更换电池一定要在数控系统通电的情况下进行。
否则存储器中的数据就会丢失,造成数控系统的瘫痪。
<)2、数控机床几何精度的检测验收必须在机床精调后一次完成,不允许调整一项检测一项。
<)3、数控铣削螺纹加工,要求数控系统必须具有螺旋线插补功能。
<)4、电火花成形加工在粗加工时一般选择煤油加机油作为工作液。
<)5、当脉冲放电能量相同时,热导率愈小的金属,电蚀量会降低。
<)6、开环数控机床,进给速度受到很大限制,其主要原因是步进电机的转速慢。
7、当数控机床具有刀具半径补偿功能时,其程序编制与刀具半径补偿值无关。
8、只有加工中心机床能实现自动换刀,其它数控机床都不具备这一功能<) <)<)9、M08 指令功能在程序段运动结束后开始。
数控技术考核试题及答案

数控试题一、单项选择题1.在数控铣床上,刀具从机床原点快速位移到编程原点上应选择()A.G00B.G01C.G022.用数控铣床铣削一直成型面轮廓,确定坐标系后,应计算零件轮廓的(),如起点、终于、圆弧圆心、交点或切点等。
A.基本尺寸B.外形尺寸C.轨迹和坐标值3.在数控机床的闭环控制系统中,其检测环节具有两个作用,一个是检测出被测信号的大小,另一个作用是把被测信号转换成可与()进行比较的物理量,从而构成反馈通道。
A.指令信号B.反馈信号C.偏差信号4.加工后零件有关表面的位置精度用公差等级表示,可分为()A.12级B.18级C.20级5.物体通过直线、圆弧、圆以及样条曲线等进行描述的建模方式是()A.线框建模B.表面建模C.实体建模6.数控机床的定位精度基本上反映了被加工零件的()精度。
A.同轴B.圆度C.孔距7.在数控机床验收中,属于机床几何精度检查的项目是()A.回转原点的返回精度B.箱体掉头镗孔同心度C.主轴轴向跳动8.加工中心的固定循环功能适用于()A.曲面形状加工B.平面形状加工C.孔系加工9.数控机床的检测反馈装置的作用是:将其准确测得的()数据迅速反馈给数控装置,以便与加工程序给予的指令值进行比较和处理。
A.直线位移B.角位移或直线位移C.角位移D.直线位移和角位移10.为了保证数控机床能满足不同的工艺要求,并能够获得最佳切削速度,主传动系统的要求是()。
A.无级调速B.变速范围宽C.分段无级变速D.变速范围宽且能无级变速11.数控系统所规定的最小设定单位就是()A.数控机床的运动精度B.机床的加工精度C.脉冲当量D.数控机床的传动精度12.一般而言,增大工艺系统的()才能有效地降低振动强度。
A.刚度B.强度C.精度D.硬度13.按照机床运动的控制轨迹分类,加工中心属于()A.点位控制 B.直线控制 C.轮廓控制 D.远程控制14.刀具的初期磨损阶段磨损速度快的原因是()A.表面退火B.表面硬度低C.表面粗糙度大D.切削温度高15.铣削淬硬材料的可转位硬质合金刀片常用的型号是()A.PB.KC.HD.S16.高速切削塑性金属材料时,若没采取适当的断屑措施,则易形成()切屑。
南航数控技术考试原题(附答案)分解

4.针对下列程序段:
N001 G00 G17 X…Y…M03 M08;
N002 G01 G42 X…Y…;
N003 X…Y…;
N004 G02 X…Y…I…J…;
N005 X…Y…I…J…;
N006 G01 X…Y…;
N007 G00 G40 X…Y…M05 M09;
共7页第2页
29.(╳)F系列的PLC的基本语言是梯形图语言,PLC在数控机床中主要实现G功能。
30.(√)脉冲调相器的作用是将指令脉冲转换为相位脉冲,它由脉冲发生器、脉冲加减器和计数器组成。
二、多项选择填空:(15分)
7.一个零件的轮廓线可能由许多不同的几何元素组成,各几何元素之间的连接点称为:(1)
共7页第4页
13.解释程序段:“N003 G01 G17 X+25 Y+30 F125 S400 M03 M08;”中G17、F125、S400的含义。(3分)
G17:坐标平面选择指令
F125:进给速度125MM/MIN
S400:主轴转速400R/MIN
14.说明左移规格化的含义。(5分)
提高DDA插补法进给速度均匀化的措施
13.()鉴相式伺服系统中采用的半加器鉴相器的主要功能是鉴别两个输入信号的相位差和频率。
共7页第2页
14.()F系列的PLC的基本语言是梯形图语言,PLC在数控机床中主要实现G功能。
15.()脉冲调相器的作用是将指令脉冲转换为相位脉冲,它由脉冲发生器、脉冲加减器和计数器组成。
二、多项选择填空:(15分)
20.(√)DDA法易于实现多坐标直线插补联动。
21.(╳)余数寄存器预置数是DDA插补时进给速度均匀化的措施。
南航数控技术考试原题附复习资料分解

南京航空航天大学共7 页第1 页共7 页第2 页共7 页第3 页共7 页第4 页共7 页第5 页共7 页第6 页共7 页第7 页五、编程计算题:(10分)设计一步进开环伺服系统,已知系统选定的脉冲当量为0.03mm/脉冲;机床工作台以丝杠螺母传动,丝杠的螺距为7.2mm;步进电机的步距角α=0.75°/1.5°,控制方式为三相六拍;试求:(1)减速齿轮的传动比i;(2)设计用MCS-51单片机控制的x向反向走一步的环形分配器子程序(包括初始化程序),并列出环形分配表。
已知输出信号从P1口的低四位输出,P1口的高四位全置“1”。
答案共7 页第2 页共7 页第3 页共7 页第4 页共7 页第5 页共7 页第6 页共 7 页 第 7 页五、编程计算题:(10分)设计一步进开环伺服系统,已知系统选定的脉冲当量为0.03mm/脉冲;机床工作台以丝杠螺母传动,丝杠的螺距为7.2mm ;步进电机的步距角α=0.75°/1.5°,控制方式为三相六拍;试求: (3)减速齿轮的传动比i ;(4) 设计用MCS-51单片机控制的x 向反向走一步的环形分配器子程序(包括初始化程序),并列出环形分配表。
已知输出信号从P1口的低四位输出,P1口的高四位全置“1”。
(1) α=0.75°, 2360==ti αδ(2)2100 MOV DPTR ,#2200H MOV R0,#00 LOOP : MOV A ,R0MOVC A ,@A+DPTR MOV P1,A LCALL 1000 INC R0CJNE R0,#06H ,LOOPa) DB F5H ,F4H ,F6H ,F2H ,F3H ,F1H , 1000:MOV R3,#FF DT1: MOV R4,#FF DT2: DJNZ R4,DT2 DJNZ R3,DT1 RETC B A1 0 0 1 F1H2 0 1 1 F3H3 0 1 0 F2H4 1 1 0 F6H5 1 0 0 F4H6 1 0 1 F5H。
数控习题(含答案)分解

一、填空1、平面轮廓加工属于(二轴)加工方式.2、G91 G01 X3.0 Y4.0 F100执行后,刀具移动了(5cm )。
3、钻镗循环的深孔加工时需采用间歇进给的方法,每次提刀退回安全平面的指令应是( G83),每次提刀回退一固定量q的应是(G73 )。
4、数控机床程序中,F100表示(进给速度为每分进给100mm)。
5、沿刀具前进方向观察,刀具偏在工件轮廓的左边是( G41 )指令,刀具偏在工件轮廓的右边是( G42)指令,刀具中心轨迹和编程轨迹生重合是( G40 )指令.6、若在程序中需要插入新内容,在输入新内容数据后按(INSERT)键即可.7、数控机床的旋转轴之一B轴是绕( Y )直线轴旋转的轴。
8、编程中设定定位速度F1=5000mm/min,切削速度F2=100mm/min,如果设置进给修调为80%,则实际速度为( 80mm/min ).9、球头铣刀的球半径通常( 小于 ) 加工曲面的曲率半径。
10、车刀刀具位置补偿包含刀具( 长度补偿 )和(半径补偿 )。
11、在执行机床辅助功能M00和M02时,都能使( 进给运动)停止运行,不同点是执行M02后,数控系统处于( 完全停止状态)而执行M00后,若重新按(循环起动),则继续执行加工程序。
12、切削用量中(切削速度)对刀具磨损的影响最大。
13、数控铣床的主轴内锥孔锥度为(7:24)。
14、安装钻夹头的刀杆锥度为( 莫氏锥度 )锥度.1.位置检测元件安装在工作台上的进给伺服系统是闭环伺服系统。
2.刀具半径补偿的建立与取消都须在G00或G01指令下下进行3.数控机床规格指标中的的联动轴数是指CNC装置能同时控制的进给轴数。
4.数控机床在加工过程中控制的是刀具中心轨迹.5.主轴恒线速度指令为G96。
6.主程序调用子程序编程指令是M98。
7.M99指令功能为子程序结束。
8.转进给速度指令为G95。
9.HNC21T中外径粗车复合循环指令为G71。
数控技术及数控机床试题与参考答案
数控技术及数控机床试题与参考答案一.填空题(每题4分,共36分)1.数控加工中的最基本问题就是根据所输入的零件加工程序中有关几何形状和的原始数据及其指令,通过相应的插补运算。
按一定的关系向各个坐标轴的驱动控制器分配,从而使得驱动工作台相对主轴的运动轨迹, 以一定的精度要求逼近于所加工的零件的外形轮廓尺寸。
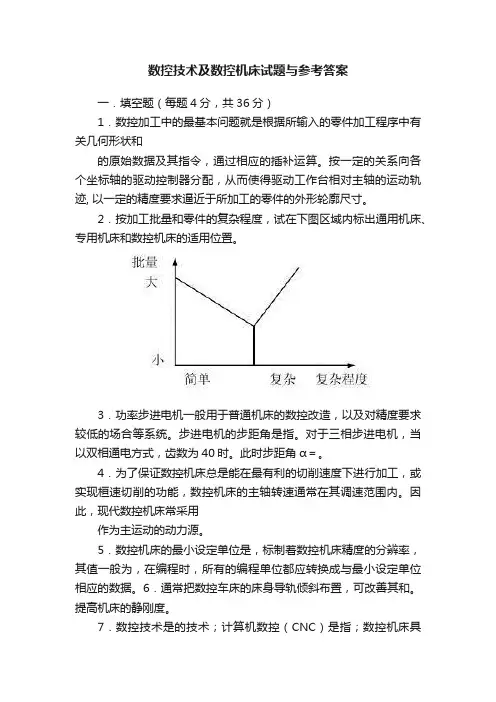
2.按加工批量和零件的复杂程度,试在下图区域内标出通用机床、专用机床和数控机床的适用位置。
3.功率步进电机一般用于普通机床的数控改造,以及对精度要求较低的场合等系统。
步进电机的步距角是指。
对于三相步进电机,当以双相通电方式,齿数为40时。
此时步距角α=。
4.为了保证数控机床总是能在最有利的切削速度下进行加工,或实现桓速切削的功能,数控机床的主轴转速通常在其调速范围内。
因此,现代数控机床常采用作为主运动的动力源。
5.数控机床的最小设定单位是,标制着数控机床精度的分辨率,其值一般为,在编程时,所有的编程单位都应转换成与最小设定单位相应的数据。
6.通常把数控车床的床身导轨倾斜布置,可改善其和。
提高机床的静刚度。
7.数控技术是的技术;计算机数控(CNC)是指;数控机床具有、、、、等优点。
8.插补器就实现的方法而言,可用或;按其实现的功能来分类,它可分为、、等类型。
9.刀具半径补偿是指。
左偏刀具半径补偿指令和右偏刀具半径补偿指令分别为和。
二.简答题(每题6分,共18分)1.何谓二轴半坐标数控机床?2.试论述数控机床的进给伺服系统是由哪几部分组成,它们分别的作用如何?伺服系统常用的驱动元件是什么?3.简述数控车床采用钢板焊接床身的原因。
三.计算题(10分)若加工第一象限直线OE,起点为O(0,0),终点为E(7,4),设累加器为3位,试按DDA法进行插补计算,并绘出插补轨迹图。
四.论述题(每题9分,共36分)1.试推导下图内的脉冲当量δ与步距角α的关系式,假设已知各齿轮齿数和丝杠的导程。
由于脉冲当量是规定的,步进电机一经选定后,其步距角也是一定的,试回答如何满足脉冲当量与步距角中间的关系?2.试讨论利用光栅的摩尔条纹特点如何来检测机床移动部件的位移、移动方向和移动的速度?3.试分别论述开环控制系统、半闭环控制系统和闭环控制系统的实现方式和特点。
数控技术试题及答案
数控技术试题及答案一、单选题(每题2分,共20分)1. 数控机床中,G代码用于表示:A. 速度B. 坐标C. 程序段D. 进给率答案:C2. 以下哪个不是数控机床的组成部分?A. 控制系统B. 伺服系统C. 传动系统D. 液压系统答案:D3. 数控编程中,绝对编程和增量编程的主要区别在于:A. 坐标系B. 程序段C. 进给速度D. 刀具类型答案:A4. 在数控加工中,刀具半径补偿的作用是:A. 提高加工精度B. 减少刀具磨损C. 增加加工速度D. 降低噪音答案:A5. 以下哪个不是数控机床的坐标轴?A. X轴B. Y轴C. Z轴D. R轴答案:D6. 数控机床的伺服系统主要控制的是:A. 刀具B. 工件C. 机床主轴D. 机床移动部件答案:D7. 在数控加工中,刀具路径的正确性主要取决于:A. 刀具类型B. 刀具寿命C. 刀具路径规划D. 刀具尺寸答案:C8. 数控机床的润滑系统的主要作用是:A. 减少摩擦B. 增加速度C. 减少噪音D. 提高精度答案:A9. 以下哪个不是数控编程的步骤?A. 工艺分析B. 编写程序C. 调试程序D. 机床操作答案:D10. 数控机床的控制系统通常由以下哪些部分组成?A. 硬件B. 软件C. 操作面板D. 所有选项答案:D二、判断题(每题1分,共10分)1. 数控机床的编程语言只有G代码和M代码。
(错误)2. 数控机床的精度主要取决于机床的制造精度。
(正确)3. 数控机床的刀具寿命与加工速度无关。
(错误)4. 数控机床的润滑系统可以提高机床的工作效率。
(正确)5. 数控机床的伺服系统不需要维护。
(错误)6. 数控机床的控制系统只负责接收指令。
(错误)7. 数控机床的坐标轴都是直线轴。
(错误)8. 数控机床的刀具半径补偿可以自动完成。
(正确)9. 数控机床的传动系统只包括齿轮和皮带。
(错误)10. 数控机床的调试程序是编程的最后步骤。
(正确)三、简答题(每题5分,共20分)1. 简述数控机床的工作原理。
数控专业考证试题答案及解析
数控专业考证试题答案及解析一、单选题1. 数控机床的数控系统通常由哪几个部分组成?A. 显示器、键盘、伺服系统B. 显示器、键盘、控制器C. 显示器、控制器、伺服系统D. 键盘、控制器、伺服系统答案:C解析:数控系统主要由显示器、控制器、伺服系统等组成,其中控制器是核心部分,负责处理输入的程序并控制机床的运动。
2. 下列哪个不是数控编程中常用的编程语言?A. G代码B. M代码C. R代码D. A代码答案:D解析:在数控编程中,常用的编程语言包括G代码(功能代码)和M 代码(辅助功能代码),而R代码和A代码并不是数控编程中的标准语言。
二、多选题1. 数控机床的维护保养包括哪些方面?A. 日常清洁B. 定期检查C. 零件更换D. 软件升级答案:A, B, C解析:数控机床的维护保养主要包括日常清洁、定期检查和零件更换,以确保机床的正常运行和延长使用寿命。
软件升级虽然重要,但不属于常规维护保养的范畴。
2. 在数控加工中,以下哪些因素会影响加工精度?A. 刀具磨损B. 机床精度C. 操作者技能D. 环境温度答案:A, B, C, D解析:数控加工精度受多种因素影响,包括刀具磨损、机床本身的精度、操作者的技能水平以及环境温度等。
三、判断题1. 数控编程中的“G00”代码表示快速定位。
答案:正确解析:“G00”代码在数控编程中确实表示快速定位,用于将刀具快速移动到指定位置,不进行加工。
2. 数控机床的伺服系统是用来控制机床的移动速度的。
答案:错误解析:伺服系统在数控机床中的作用是精确控制机床的移动位置,而不是速度。
速度的控制通常由其他系统或参数来设定。
四、简答题1. 简述数控机床的基本操作流程。
答案:数控机床的基本操作流程通常包括:开机准备、输入或加载程序、检查程序、启动加工、监控加工过程、加工结束、关机等步骤。
2. 请解释什么是数控机床的“G代码”和“M代码”。
答案:数控机床的“G代码”是功能代码,用于指定机床的移动路径和速度等;而“M代码”是辅助功能代码,用于控制机床的辅助设备,如冷却液、主轴启停等。
数控技术考证试题及答案
数控技术考证试题及答案一、选择题1. 数控机床的数控系统通常由哪三个部分组成?A. 伺服系统、控制系统、驱动系统B. 伺服系统、控制系统、测量系统C. 伺服系统、控制系统、输入/输出系统D. 控制系统、驱动系统、输入/输出系统答案:C2. 下列哪个不是数控编程中常用的编程代码?A. G00B. M05C. T01D. S01答案:B二、填空题1. 数控机床的坐标系中,X轴通常表示_______方向,Y轴表示_______方向。
答案:水平,垂直2. 数控编程中,G代码用于_______,M代码用于_______。
答案:控制机床的运动,控制机床的辅助功能三、判断题1. 数控机床的精度只与机床本身的制造精度有关。
()答案:错误2. 数控编程中的绝对编程方式是指工件坐标系的原点固定不变。
()答案:正确四、简答题1. 简述数控机床的维护要点。
答案:数控机床的维护要点包括定期清洁、润滑、检查电气连接、校准机床精度等。
2. 描述数控编程中的循环指令的作用及其优点。
答案:循环指令用于重复执行一系列相同的加工动作,其优点包括提高编程效率、减少编程时间、确保加工过程的一致性。
五、计算题1. 已知数控机床的X轴和Y轴的最大移动速度分别为20m/min和15m/min,计算当两轴同时以最大速度移动时,机床的对角线移动速度。
答案:根据勾股定理,对角线速度 \( V = \sqrt{20^2 + 15^2} \) m/min ≈ 25m/min。
六、操作题1. 根据给定的工件图纸,编写一段数控程序来加工工件的外圆。
答案:[此处应根据具体的工件图纸编写相应的数控程序代码]七、案例分析题1. 分析数控机床在加工过程中出现振动的原因,并提出解决方案。
答案:振动的原因可能包括刀具不匹配、切削参数不当、机床刚性不足等。
解决方案包括选择合适的刀具、调整切削参数、增强机床刚性等。
八、论述题1. 论述数控技术在现代制造业中的重要性及其发展趋势。
数控技术复习参考(南昌航空大学)
复习资料1.闭环控制系统比开环控制系统及半闭环控制系统( B )。
A.稳定性好B.精度高C.故障率低D.价格低2.脉冲当量是( D )。
A.每个脉冲信号使伺服电动机转过的角度B.每个脉冲信号使丝杠转过的角度C.数控装置输出的脉冲数量D.每个脉冲信号使机床移动部件移动的位移量3.CNC系统软件存放在( B )。
A.单片机B.程序存储器C.数据存储器D.穿孔纸带4.在中断型软件结构中,各种中断程序被安排成优先级别不同的中断服务程序,下列程序中被安排在最高级别的程序是( B )。
A.译码、刀具中心轨迹计算B.CRT显示C.插补运算D.伺服系统位置控制5.G04代码表示( A )。
A.进給停止B.顺园插补C.逆园插补D.撤销刀具半径补偿6.能够实现加工中心换刀时主轴准停功能的检测装置是( D )。
A.光栅尺B.感应同步器C.磁栅D.主轴脉冲编码器7.直线式感应同步器是通过鉴别( B )上感应电动势的相位或幅值,来测量滑尺相对于定尺的位移量。
A.滑尺绕组B.定尺绕组C.励磁绕组D.输入绕组8.光栅利用( A ),使得它能测得比栅距还小的位移量。
A.莫尔条纹的作用B.数显表C.细分技术D.高分辨指示光栅9.当交流伺服电机正在旋转时,如果控制信号消失,则电机将会( D )。
A.以原转速继续转动B.转速逐渐加大C.转速逐渐减小D.立即停止转动10.加工中心主轴准停装置的作用是( A )。
A.保证刀具的自动装卸B.测量主轴的转速C.测量主轴的温升D.使切削过程得到恒线速1.简要说明数控系统进行①译码、②刀具补偿、③进给速度处理和④插补的工作内容。
答:1. 译码译码是以零件程序的一个程序段为单位进行处理,把其中零件的轮廓信息(起点、终点、直线或圆弧等),F、S、T、M等信息按一定的语法规则解释(编译)成计算机能够识别的数据形式,并以一定的数据格式存放在指定的内存专用区域。
编译过程中还要进行语法检查,发现错误立即报警。