
晶间腐蚀试验操作规程
1.1岗位职责
1.1.1按相关晶间腐蚀试验技术标准进行试验。
1.1.2提前五分钟到岗,检查晶腐室水、电及药品的使用情况,做好试验前准备工作。
1.1.3坚守工作岗位不得随便离开,有事应向主管请假。
1.1.4认真填写本职责围的原始记录、对试验结果负责。
1.1.5负责提出药品及器材的购置计划。
宽度为15~25mm的整段管状试样
OD>38,且
壁厚≦5
厚度≦5mm,宽度为15~25mm,周向弧长≧50mm
ISO
—
试样总表面积在15~35cm2之间,按相关产品标准制样。
3.3试样的敏化处理
3.3.1试样的敏化处理在研磨前进行。
3.3.2敏化前试样必须用溶剂式洗涤剂(非氯化物),如丙酮,酒精,去油并干燥,去油后的试样不能用手触摸。
2.主要设备参数及工装
以16%硫酸—硫酸铜腐蚀试验方法为重点,试验采用回流冷凝器、三角烧瓶、1000W电炉、箱式电阻炉、干燥箱、智能工业调节器AI-804、控温精度≦0.2%、双目显微镜。
3.作业流程与操作规程
各标准对16%硫酸—硫酸铜腐蚀试验的适用围的规定如表1所示。
表1 16%硫酸—硫酸铜腐蚀试验的适用围
文件名称:晶间腐蚀作业标准
文件编号:WLCS-QW-Q-005-2010
版号:D
修改:0
生效日期:2010年05月10日
编制单位:品管部
编制: 年 月 日
审核:年 月 日
批准:年 月 日
发放编号:
受控印章:
2.主要设备参数及工装………………………………………………………………( 3 )
3.作业流程与操作规程………………………………………………………………(3~7)
1.1.6有责任接收上级主管部门的考核,复查结果。
1.1.7努力钻研技术,熟悉并认真执行标准,掌握好本岗位的操作技能。
1.2权限
1.2.1对职权围的检验任务,按产品的规定有权作出检验结论。
1.2.2对既无产品性能说明,又无技术标准的产品有权拒绝接收检验。
1.2.3有权拒绝外来人员进入试验室,以防药品外流及干扰自已的分析测试工作。
3.3.3含碳量大于0.030%且不含稳定化元素的钢种不进行敏化处理。
3.3.4对超低碳钢(碳含量不大于0.03%)或稳定化钢种(添加钛或铌)进行敏化处理。
GB——敏化处理温度为650℃,压力加工试样保温两小时,铸件保温一小时,空冷。
ASTM—— 在650~675℃下热处理,通常采用675℃,保温1h。
3.1试样选取………………………………………………………………………( 3 )
3.4试验溶液………………………………………………………………………( 4 )
3.5试验步骤………………………………………………………………………(4~5)
3.6试验结果评定…………………………………………………………………( 6 )
将100g符合GB/T665的分析纯硫酸铜(CuSO4·5H2O)溶解于700mL蒸馏水或去离子水中,再加入100mL符合GB/T625的优级纯硫酸(ISO、 JIS及ASTM指出密度为1.84g/mL),用蒸馏水或去离子水稀释至1000mL,配制成硫酸-硫酸铜溶液。
JIS——在700℃±10℃条件下保温30min,然后水冷;或在650℃±10℃条件下保温10min,然后水冷。
ISO——敏化处理方法有两种:700℃±10℃,保温30min,水冷 或650℃±10℃,保温10min,水冷。敏化处理仅限于奥氏体和双相不锈钢,若无特别规定,采用第一种敏化处理方法。
3.4试验溶液
同ISO
同ISO
同ISO3.1试样选取源自3.1.1试样应从同一炉号、同一批热处理和同一规格的钢中任意选取,取样部位应按有关标准或技术条件规定取样。
3.1.2铸件试样,从同一炉号钢水浇注的试块中取样。含稳定化元素钛的钢种,在该炉号最末浇注的试样块上取样。
3.1.3试样尺寸按标准规定。厚度>4mm时,、外壁分别加工至3-4mm。
3.7 35%硫酸-硫酸铜晶间腐蚀试验…………………………………………………( 6 )
3.8试验结果处理…………………………………………………………………( 6)
3.9电热恒温干燥箱操作规程和注意事项………………………………………(6~7)
3.10电炉操作规程和注意事项……………………………………………………( 7 )
3.2.4试样切取及表面研磨时应防止过热。试样的粗糙度必须小于0.8um。
表2
标准
规格(mm)
试样尺寸/mm
试样数量
说明
长
宽
厚
GB
OD<5
80~100
—
—
2
取整段管状试样(外壁都需检验,如壁不能弯曲评定时,则用金相法评定)
15≧OD≧5
80~100
—
—
2
取半管状或舟形试样,试验后每个试样均弯曲两个被检验面
4.相关文件……………………………………………………………………………(7~8)
5.质量记录……………………………………………………………………………(8 )
6.修订记录……………………………………………………………………………(8)
7.附件…………………………………………………………………………………(8)
标准
适用围
奥氏体钢不锈钢
双相不锈钢
铁素体不锈钢
GB
适用
适用
——
ASTM
适用于Mo含量≦3%的不锈钢,若Mo%>3%,则应与客户协商是否可用此方法
——
——
ISO
Cr%>16%,Mo%≦3%的奥氏体钢
Cr%>16%,Mo%≦3%的双相钢
Cr 含量在16%~20%之间,Mo含量在0%~1%之间的铁素体钢
JIS
OD>15
80~100
≦20
—
管壁
<4mm
2
管壁厚大于4mm时,一组试样从外壁加工到试样厚度,另一组从从壁加工到试样厚度,试验后各弯曲其相应的被检验面
管壁
≧4mm
4
ASTM
OD≦38
宽度为25mm的整段管状试样
OD>38
在宽度为25mm的管段上沿周向截取75mm长的部分,即周向弧长为75mm
JIS
OD≦38
3.2试样尺寸及制备
3.2.1试样的尺寸见表2。
3.2.2管子用刨床或线切割制成。试样用锯切取,如用剪切时,应通过切削或研磨的方法消除剪切的影响部分。
3.2.3试样上有氧化皮时,要通过切削或研磨除掉。需要敏化处理的试样,应在敏化处理后进行研磨;不能进行研磨的试样,可以进行酸洗,表面不能过酸洗;不能进行研磨或酸洗处理的试样,热处理时表面不能氧化。
不锈钢晶间腐蚀试验规程
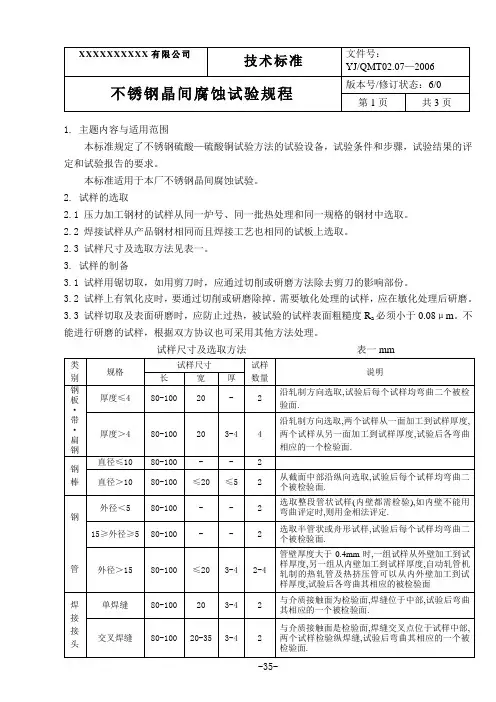
1.主题内容与适用范围本标准规定了不锈钢硫酸—硫酸铜试验方法的试验设备,试验条件和步骤,试验结果的评定和试验报告的要求。
本标准适用于本厂不锈钢晶间腐蚀试验。
2.试样的选取2.1 压力加工钢材的试样从同一炉号、同一批热处理和同一规格的钢材中选取。
2.2 焊接试样从产品钢材相同而且焊接工艺也相同的试板上选取。
2.3 试样尺寸及选取方法见表一。
3.试样的制备3.1 试样用锯切取,如用剪刀时,应通过切削或研磨方法除去剪刀的影响部份。
3.2 试样上有氧化皮时,要通过切削或研磨除掉。
需要敏化处理的试样,应在敏化处理后研磨。
3.3 试样切取及表面研磨时,应防止过热,被试验的试样表面粗糙度R a必须小于0.08μm。
不能进行研磨的试样,根据双方协议也可采用其他方法处理。
试样尺寸及选取方法表一mm-35-4. 试样的敏化处理4.1 试样的敏化处理在研磨前进行。
4.2 敏化处理前试样用适当的溶剂或洗涤剂(非氧化物)去油并干燥。
4.3 含碳量大于0.08%,不含稳定化元素的钢种不进行敏化处理。
4.4 对超低碳钢(碳含量不大于0.03%时)或稳定化钢种(添加钛或铌),敏化处理温度为650℃,压力加工试样保温2小时,铸件保温1小时。
4.5 含碳量大于0.03%,不大于0.08%,不含稳定化元素并用于焊接的钢种,应以敏化处理的试样进行试验。
敏化处理制度在协议中另行规定。
4.6 焊接试样直接以焊后状态进行试验。
对焊后还要经过350℃以上热加工的焊接件,试样在焊后还应进行敏化处理,敏化处理制度在协议中另行规定。
5. 试验设备5.1 1容量为1-2L带回流冷凝器的启口—锥形烧瓶。
5.2 使试验溶液能保持微沸状态的加热装置。
6. 试验条件和步骤:6.1 试验溶液:将100g硫酸铜(GB665 分析纯)溶介于700毫升蒸馏水或离子水中,再加入100ml硫酸(GB625 优级纯),用蒸馏水或去离子水稀释至1000ml,配制成硫酸—硫酸铜溶液。
cf8m cf3m的晶间腐蚀试验要求

主题:CF8M和CF3M的晶间腐蚀试验要求内容:1. 试验目的- 了解CF8M和CF3M在高温高压环境下的晶间腐蚀性能- 判断CF8M和CF3M在相同试验条件下的腐蚀性能差异- 评估材料在工业场景中的实际应用能力2. 试验方法- 选择适当的腐蚀试验设备,如高温高压腐蚀槽或电化学腐蚀测试仪器- 设定试验条件,包括温度、压力、溶液成分等- 腐蚀试验时间应该满足最终评估的需要,一般为24小时或更长3. 样品准备- 选择符合标准的CF8M和CF3M材料样品- 样品表面处理应符合试验标准,如抛光、打磨等- 样品的尺寸和形状应符合试验设备的要求4. 试验记录- 在试验过程中,需要记录试验条件的变化,如温度、压力和溶液PH值等- 记录样品表面的变化情况,包括腐蚀痕迹和颜色变化- 定期取样进行观察和分析5. 试验结果分析- 对试验结束后的样品进行观察和测量,评估腐蚀程度- 对CF8M和CF3M样品在相同条件下的腐蚀情况进行比较分析 - 结合试验结果和实际应用需求,进行腐蚀性能评估6. 结论和建议- 根据试验结果得出结论,判断CF8M和CF3M的晶间腐蚀性能优劣- 提出针对性的改进建议,如材料配方、表面处理等方法- 结论和建议应该准确客观,为后续材料选择和应用提供参考依据结论:CF8M和CF3M的晶间腐蚀试验要求包括试验目的、方法、样品准备、试验记录、试验结果分析以及结论和建议。
通过严格按照试验要求进行试验,能够得出客观准确的腐蚀性能评估,为材料在工业应用中的选择和改进提供重要参考。
扩展内容:在进行CF8M和CF3M的晶间腐蚀试验时,样品的准备和处理是非常重要的。
需要选择符合标准的CF8M和CF3M材料样品,以保证试验结果的准确性。
这些样品应该具有代表性,能够真实反映材料的腐蚀性能。
样品的表面处理也至关重要。
通常情况下,样品表面需要经过抛光、打磨等处理,以确保试验时的表面质量和一致性,从而消除表面粗糙度带来的影响,使得试验结果更加可靠。
不锈钢焊接接头的晶间腐蚀实验
防治措施
①采用超低碳不锈钢,含碳量希望小于 0.06% 。 ②在工艺上,尽量减小近缝区过热, 特别要避免在焊接过程中就产生“中温敏化” 的加热效果。 由此可见:“高温过热”和“中温敏化”是产 生刀蚀的必要条件。 对于焊接接头“高温过热”是焊接热循环中必 然形成的,因此只需要进行一次“中温敏化” 处理,就可根据 GB1223-75 标准进行晶间腐蚀 试验。
实验目的
一、观察与分析不锈钢焊接接头的显微 组织。 二、了解不锈钢焊接接头产生晶间腐蚀 的机理及晶间腐蚀区显微组织特征。
二、
实验装置及实验材料
(一)C法电解浸蚀装置 (二)金相显微镜 (三)吹风机 (四) 腐蚀液稀释为10%的草酸(C2H4O4· 2H2O 分析纯)水溶液1000ml (五) 实验材料1Cr18Ni9Ti(或1Cr18Ni9)钢手 弧焊或TIG焊试片40×20×1.5~3mm 6对 (六) 秒表 (七) 乙醇、丙酮、棉花、各号金相砂纸等。
三、
实验原理
1 焊接18-8型奥氏体不锈钢的接头产 生晶间腐蚀的类型及控制 18-8 型不锈钢焊接接头出现三个部位的 晶间腐蚀现象,即,焊缝腐蚀区,刀状 腐蚀区,敏化腐蚀区。但在同一个接头 中不会出现这三种晶间腐蚀区,其取决 于钢的成分。
1)
焊缝腐蚀区
焊缝腐蚀区主要与焊接材料有关,同时也受焊接工艺的影响。 (a) 防治措施:①控制焊缝金属化学成分,主要 是尽量降低含碳量和添加足够量的 Ti 和 Nb。焊缝中 Ti 和 Nb 的量 应大于钢板的量 (b)控制焊缝的组织状态,使之含有适当数量的 一次铁素体δ(δ=5%为最宜,适宜量为4~12ً%)。
2)
敏化区腐蚀
在焊接热影响区中峰值温度处于敏化温度区间的部 位所发生的腐蚀(敏化温度为450℃~ 850℃;实际区 为600℃~1000℃)。敏化区腐蚀只发生在不含Ti或Nb 的18-8不锈钢中。 防 治 措 施 : ① 采 用 含 Ti 或 Nb 的 1 8 - 8 或 超 低 碳 00Cr18Ni11不锈钢。 ②在工艺方面,应尽可能减少热影 响取处于敏化温度区间的时间。 产生敏化腐蚀区后的处理措施:采用稳定化处理, 将处理件进行850~900℃短时加热后空冷。
马氏体不锈钢晶间腐蚀试验方法

马氏体不锈钢晶间腐蚀试验方法全文共四篇示例,供读者参考第一篇示例:马氏体不锈钢晶间腐蚀试验方法马氏体不锈钢是一种特殊的不锈钢材料,具有良好的耐蚀性和机械性能。
在特定的环境条件下,马氏体不锈钢仍然可能发生晶间腐蚀现象,从而降低其性能和使用寿命。
对于马氏体不锈钢材料进行晶间腐蚀试验具有重要意义。
本文将介绍马氏体不锈钢晶间腐蚀试验的方法和步骤。
1. 试验样品的制备需要准备一定数量的马氏体不锈钢试验样品。
样品的尺寸和形状应符合相关标准要求,通常为长方形或圆片状。
在制备样品时,需要保证其表面光滑、清洁,并且没有明显的缺陷或损伤。
2. 试验液的选择接下来,需要选择合适的试验液体。
通常情况下,马氏体不锈钢晶间腐蚀试验所使用的试验液为氯化物溶液,如氯化钠溶液或氯化镁溶液。
试验液的浓度和温度也需根据实际情况进行调整,以模拟实际工作环境中可能遇到的腐蚀条件。
3. 试验条件的设定在进行晶间腐蚀试验前,需要设定一定的试验条件。
包括试验液的温度、PH值、搅拌速度等参数。
这些条件对试验结果的准确性和可靠性有重要影响,因此需要严格控制。
4. 试验过程的操作将制备好的样品放入试验液中,按照设定的条件进行试验。
在试验过程中,定期检查样品表面的腐蚀情况,记录相关数据。
5. 试验结果的分析试验结束后,对试样表面进行观察和分析,评估晶间腐蚀程度。
通过观察试样的腐蚀痕迹和形貌,可以判断马氏体不锈钢材料的抗腐蚀性能。
6. 结论与建议根据试验结果,制定相关的结论和建议。
如果发现马氏体不锈钢材料存在晶间腐蚀问题,需要及时采取相应的措施进行改善和提升。
选择合适的材料、表面处理或加工工艺等。
马氏体不锈钢晶间腐蚀试验是评估材料性能和耐蚀性的重要手段。
通过严格控制试验条件和分析试验结果,可以及时发现材料存在的问题,并提出相应的改进建议,以保证材料在实际工作环境中具有良好的性能和可靠性。
第二篇示例:马氏体不锈钢是一种具有优良耐腐蚀性能的不锈钢材料,但在某些特定环境下,仍有可能发生晶间腐蚀现象,降低其使用寿命和性能。
不锈钢复合板复层晶间腐蚀试验方法和标准

不锈钢复合板复层晶间腐蚀试验方法和标准分类工程技术-钢铁/有色金属一、背景非锈钢复合板是指将不同表面材料,如碳钢、不锈钢或有色金属等进行熔接,制成的一种新型金属复合板,其特性既具有钢铁等材料的强度和刚性,又具有不锈钢或有色金属等材料的耐腐蚀性能,因此得到了广泛的应用。
由于不锈钢复合板的复合性能较好,但其复合晶间腐蚀问题仍然值得关注和研究。
需要对其进行恰当的试验,并发展出一套符合当前使用情况的复层晶间腐蚀试验方法和标准。
二、试验方法和标准该试验方法是研究金属复合板不同层的表面晶间腐蚀性能的实验方法,该试验方法通常分为热处理、光学显微镜观察和电子显微镜观察3个步骤。
热处理步骤:将不锈钢复合板先经过一定的热处理处理,然后经过悬挂处理,可以获得适合试验使用的样品。
光学显微镜观察:将经过悬挂处理的复合板样品观察于光学显微镜,以检查表面缺陷,以及晶向缺陷的存在情况。
电子显微镜观察:将经过悬挂处理的样品观察于加工后的电子显微镜,记录不同层以及晶间非对称畸变的状况,定性分析其复合晶间腐蚀情况。
由于不锈钢复合板复合晶间腐蚀问题具有复杂性,根据不同材料、工况引致复合晶间腐蚀会存在不同情况,且此类复合晶间腐蚀性能的指标评价测量均具有不确定性,因此,同一工况下应尽量使用复杂的性能指标,尽可能准确的表示复合板的复层晶间腐蚀性能。
一般来说,复合晶间腐蚀评价应具备以下性能指标:①腐蚀前后金属表面比表现:由仪器记录,表示腐蚀前和腐蚀后的金属表面厚度对比。
②材料硬度:由仪器检测,表示材料腐蚀前后的硬度变化情况。
③复合晶间腐蚀深度:由仪器测量,表示复合晶间腐蚀深度情况。
三、结论本文简要研究了不锈钢复合板复合晶间腐蚀试验方法和标准,以及复合晶间腐蚀性能指标。
通过应用复层晶间腐蚀试验方法和性能指标可以进一步探究不同材料、不同工况下复合板的晶间腐蚀损伤情况,为不锈钢复合板的复合性能优化和应用提供有效参考。
晶间腐蚀检测方法

晶间腐蚀检测方法
晶间腐蚀检测方法:
①目视检查最简单直接无需任何仪器仅凭肉眼即可发现表面凹凸不平颜色变化等宏观特征;
②超声波检测利用高频声波在材料中传播时遇到界面会发生反射折射吸收现象分析回波信号判断损伤程度;
③涡流检测原理与超声波类似但使用的是交变磁场和感应电流当试件中有缺陷时会导致涡流路径改变;
④射线照相将X射线γ射线穿过被检测物体落在底片上由于不同区域吸收强度不一样便形成黑白对比影像;
⑤磁粉检测适用于铁磁性材料在其表面撒上干湿磁粉通以直流电后若有裂纹则会在磁场作用下载流子积聚;
⑥渗透检测采用含有荧光或着色染料的渗透液涂抹在干净表面上渗入开口缺陷停留一段时间后擦去多余部分;
⑦拉曼光谱通过激光激发样品中分子振动转动产生散射光谱分析其中峰位强度变化可定性定量描述腐蚀产物;
⑧电化学测试将待测样品作为工作电极浸入电解液中施加恒定电压或电流测量其极化曲线阻抗谱等电化学参数;
⑨扫描电镜结合SEM+EDS技术不仅能观察到微观形貌还能进行元素成分分析揭示腐蚀机理;
⑩三维重建利用CTMRI等断层扫描技术获取物体内部多个截面图像再通过软件重建出三维立体模型;
⑪声发射监测在设备运行状态下安装拾音器捕捉因晶间腐蚀引发的微弱声波信号实现在线预警;
⑫模拟预测基于有限元分析法建立腐蚀模型输入环境介质成分温度应力等边界条件预测服役寿命。
不锈钢晶间腐蚀试验方法
不锈钢晶间腐蚀试验方法标题:重新解释不锈钢晶间腐蚀试验方法引言:不锈钢晶间腐蚀试验是一种常用的测试方法,用于评估不锈钢的抗晶间腐蚀性能。
然而,传统的试验方法在实际应用中存在一些局限性。
本文将重新解释不锈钢晶间腐蚀试验方法,旨在提供更全面、深刻和灵活的理解。
第一部分:不锈钢晶间腐蚀简介1.1 不锈钢晶间腐蚀的定义和机理1.2 不锈钢晶间腐蚀对材料性能的影响第二部分:传统的不锈钢晶间腐蚀试验方法2.1 敏感性评定法2.1.1 铜硫酸盐法2.1.2 纳氏试剂法2.2 静电位试验法2.3 金相显微镜观察法2.4 温度梯度法第三部分:重新解释不锈钢晶间腐蚀试验方法的关键点3.1 试剂的选择和制备3.2 试样的制备和处理3.3 试验条件的优化3.3.1 温度条件3.3.2 电位条件3.4 试验结果的分析和评估第四部分:改进的不锈钢晶间腐蚀试验方法4.1 利用先进材料表征技术4.1.1 扫描电子显微镜(SEM)分析4.1.2 能谱分析(EDS)4.1.3 原子力显微镜(AFM)分析4.2 基于计算机模拟的试验方法4.2.1 分子动力学模拟4.2.2 密度泛函理论模拟结论:通过重新解释不锈钢晶间腐蚀试验方法,我们可以更全面、深刻和灵活地评估不锈钢的抗晶间腐蚀性能。
传统的试验方法在试剂选择、试样处理和试验条件优化等方面存在一些限制,而利用先进的材料表征技术和基于计算机模拟的试验方法可以弥补这些限制。
进一步的研究和创新将有助于提高不锈钢晶间腐蚀试验方法的准确性和可靠性。
观点和理解:在一个快速发展的现代社会中,不锈钢晶间腐蚀试验方法的重新解释是非常重要的。
这些方法不仅对于材料科学和工程领域的研究人员具有重要意义,而且对于工业应用中使用不锈钢的厂商和用户也至关重要。
通过更加准确地评估不锈钢的抗晶间腐蚀性能,我们可以选择合适的材料,提高产品质量,并增加设备的使用寿命。
通过重新解释不锈钢晶间腐蚀试验方法,我们可以更好地理解不锈钢在实际应用中可能遇到的腐蚀问题。
晶间腐蚀试验操作规程
ISO——敏化处理方法有两种:700℃±10℃,保温30min,水冷 或650℃±10℃,保温10min,水冷。敏化处理仅限于奥氏体和双相不锈钢,若无特别规定,采用第一种敏化处理方法。
3.4试验溶液
4.相关文件……………………………………………………………………………(7~8)
5.质量记录……………………………………………………………………………(8 )
6.修订记录……………………………………………………………………………(8)
7.附件…………………………………………………………………………………(8)
1.1.6有责任接收上级主管部门的考核,复查结果。
1.1.7努力钻研技术,熟悉并认真执行标准,掌握好本岗位的操作技能。
1.2权限
1.2.1对职权围的检验任务,按产品的规定有权作出检验结论。
1.2.2对既无产品性能说明,又无技术标准的产品有权拒绝接收检验。
1.2.3有权拒绝外来人员进入试验室,以防药品外流及干扰自已的分析测试工作。
标准
适用围
奥氏体钢不锈钢
双相不锈钢
铁素体不锈钢
GB
适用
适用
——
ASTM
适用于Mo含量≦3%的不锈钢,若Mo%>3%,则应与客户协商是否可用此方法
——
——
ICr%>16%,Mo%≦3%的双相钢
Cr 含量在16%~20%之间,Mo含量在0%~1%之间的铁素体钢
JIS
宽度为15~25mm的整段管状试样
OD>38,且
壁厚≦5
厚度≦5mm,宽度为15~25mm,周向弧长≧50mm
奥氏体不锈钢焊接接头的晶间腐蚀实验指导书
奥氏体不锈钢焊接接头的晶间腐蚀实验指导书奥氏体不锈钢焊接接头的晶间腐蚀实验报告课程名称:金属焊接性班级:焊接学号: 0907074223 姓名:韩月明组别:第组同组者:尹英宝,马宝宇,于天洋,赵金哲,王志远日期: 2012..6.20一、实验目的:1、观察与分析奥氏体不锈钢焊接接头的显微组织。
2、了解奥氏体不锈钢焊接接头产生晶间腐蚀的机理及晶间腐蚀区显微组织特征。
二、实验原理:晶间腐蚀是沿晶粒边界发生的腐蚀现象。
现以18—8型奥氐体不锈钢中最常用的含稳定元素的1Cr18Ni9Ti 钢为例,来讨论晶间腐蚀的问题。
1Cr18Ni9Ti 钢含0.02%C 和0.8%Ti 。
碳在室温奥氏体中的最大溶解度低于0.03%,多余的碳则通过固熔处理与钛结合形成稳定的碳化物TiC 。
由于钛对碳的固定作用,避免了在晶界形成碳化铬,从而防止了晶间腐蚀的产生。
故1Cr18Ni9Ti 钢具有抗晶间腐蚀能力,一般不会产生晶间腐蚀现象。
然而在焊接接头中,情况有所不同。
奥氏体不锈钢的焊接接头,通常可分为以下几个区域(见图1) (一) 焊缝金属主要为柱状树枝晶。
(二) 过热区加热超过1200℃的近缝区,晶粒有明显的长大。
(三) 敏化区加热峰值温度在600℃—1000℃的区域,组织无明显变化。
对不含稳定化元素的18—8钢,可能出现晶界碳化铬的析出。
产生贫铬层,有晶间腐蚀倾向。
(四) 母材金属对于含稳定化元素的18—8钢,如1Cr18Ni9Ti 钢,峰值温度超过1200℃的过热区发生TiC 分解量愈大(图2),从而使稳定化作用大为减弱,甚至完全消失。
在随后的冷却过程中,由于碳原子的体积很小,扩散能力比钛原子强,碳原子趋于向奥氏体晶界扩散迁移,而钛原子则来不及扩散仍保留在奥氏体点阵节点上。
因此,碳原子析集于晶界附近成为过饱和状态。
当上述过热区再次受到600—800℃中温敏化加热或长期工作在上述温度范围时,碳原子优先以很快的速度向晶界扩散。
晶间腐蚀试验操作规程
1.1岗位职责
1.1.1按相关晶间腐蚀试验技术标准进行试验。
1.1.2提前五分钟到岗,检查晶腐室水、电及药品的使用情况,做好试验前准备工作。
1.1.3坚守工作岗位不得随便离开,有事应向主管请假。
1.1.4认真填写本职责范围内的原始记录、对试验结果负责。
1.1.5负责提出药品及器材的购置计划。
同ISO
同ISO
同ISO
3.1试样选取
3.1.1试样应从同一炉号、同一批热处理和同一规格的钢中任意选取,取样部位应按有关标准或技术条件规定取样。
3.1.2铸件试样,从同一炉号钢水浇注的试块中取样。含稳定化元素钛的钢种,在该炉号最末浇注的试样块上取样。
3.1.3试样尺寸按标准规定。厚度>4mm时,内、外壁分别加工至3-4mm。
图1
3.6试验结果评定
3.6.1弯曲后的试样在放大镜下观察弯曲试样外表面,有无晶间腐蚀而产生的裂纹。从试样的弯曲部位棱角产生的裂纹,以及不伴有裂纹的滑移线、皱纹和表面粗糙等都不能认为是晶间腐蚀而产生的裂纹。放大镜放大倍数符合以下要求:
GB——10倍;ASTM——5~20倍;JIS——5~15倍;ISO——10倍。
3.3.3含碳量大于0.030%且不含稳定化元素的钢种不进行敏化处理。
3.3.4对超低碳钢(碳含量不大于0.03%)或稳定化钢种(添加钛或铌)进行敏化处理。
GB——敏化处理温度为650℃,压力加工试样保温两小时,铸件保温一小时,空冷。
ASTM——在650~675℃下热处理,通常采用675℃,保温1h。
OD≦38
宽度为15~25mm的整段管状试样
OD>38,且
壁厚≦5
厚度≦5mm,宽度为15~25mm,周向弧长≧50mm