
铸钢件焊补工艺守则
1.认真检查工具和焊机等设备,应符合《安全操作规程》中的各项规定,做到安全生产。
2.铸件的裂纹、气孔、砂眼等缺陷的检查方法,一般用肉眼观察。
对于耐高温、高压等关键产品,必要时可用渗透法等无损探伤的方法检查。
3.铸件缺陷的清除一般使用气割、碳弧气刨、风铲和砂轮等方法进行。
4.碳弧气刨清除缺陷时要注意碳刨工艺
4.1压缩空气的温度以室温为宜,压力为4~6公斤/平方厘米;
4.2电弧长度应选择在1~3毫米为宜;
4.3碳棒伸出长度在800~1000毫米,待烧剩到30毫米左右时停下调整;
4.4刨槽深度与碳棒倾角的选择如下表:
刨槽深度/m 2.5 3 4 5 6 7~8
碳棒倾角α25℃30℃35℃40℃45℃85℃4.5 碳素钢、普通低碳钢:用直流反接法
铸铁、铜及其合金:用直流正接
5.缺陷清除后的焊补坡口应是倾斜和圆滑过渡,表面不得有棱角和毛刺坡口,两侧氧化皮应清除。
其坡口型式,应根据铸件的厚度缺陷形状、大小、深浅而定;
常用坡口型式有以下几种:
5.1未穿透的缺陷
5.2穿透的缺陷,穿透间隙较小者,且间隙小于20mm
5.3穿透的缺陷,穿透间隙较大者,且壁厚大于20mm
用t(3~4mm)铜板作垫板,焊后除去。
5.4空间尺寸很大的穿透缺陷,可以嵌入金属块焊补,其金属的材料应与铸件母材近似:
6.铸件缺陷周围50~60毫米内彻底清除油污、锈斑、水份等
7.铸件焊补一般采用如下工艺措施:
对于较短的裂纹或缺陷用直通式、焊接式、对称式焊接;
对于较长的裂纹或缺陷用逆向分段焊或跳焊法;
对于贯穿裂纹,间隙很大或刚性很大的铸件焊补时采用多层多道焊,轴孔可由上而下,逐圈堆焊,每次焊波相叠合不应小于三分之一焊波宽度;
8.焊条的选择和准备
根据铸件的钢种和缺陷的大小,刚性等选用相应的焊条。
凡属酸性焊条,焊前应将焊条在100~150℃烘焙1小时,低氢碱性焊条应在300~450℃烘焙2小时,然后放置80~100℃和恒温箱中,随用随取。
焊条选择范围见下表
9.为了防止裂纹和其他焊补缺陷,对于中、高碳钢和合金钢其缺陷面积。
数量小的允许局部加热,对于面积大,数量又多的缺陷焊补要求采取整体加热,焊补温度见表一。
10.焊条与电流的配合
11
间,后一道必须盖在前一道焊缝宽的三分之一以上;
12.在非工作面进行焊补时,焊肉不宜过高,精良补得平整、光滑、美观。
在加工面上的焊肉高度2~3mm,但均不能产生大于0.5mm深的咬肉和大于焊缝总长10%的未焊缝、未熔合以及任何长度的裂纹;
13.铸件上有多处缺陷时,应先焊小的,次焊较大的,最后焊穿透性的缺陷;
14.对于大面积,且又深的缺陷,可采用时间间隙小的,多层多道焊,第一层焊后不要中断,以免产生裂纹,尤其对中高碳钢,合金钢铸件更为重要;
15.一般情况下焊补工作在铸件热处理之前进行,若在热处理后进行焊补时,要去掉缺陷和氧化皮,焊补以后要进行清除应力处理;
16.对于热补件一般情况要连续施焊,若因中途停焊,造成铸件温度偏低,必须再加热后才能继续施焊,直至焊好。
焊好以后要注意保温,使之缓慢冷却或立即进炉热处理,以免产生裂纹;
17.对于初加工后的返修件要注意以下几点:
17.1对于热补件一般可以局部加热后再施焊,大面积的要先整体加热,趁热焊补,焊好后再退火或回火处理;
17.2对于小面积的返修件,焊补以后允许局部加热消除应力
18.焊补好以后要全面检查,防止遗漏及焊补缺陷的产生,发现焊补缺陷应立即去除,重新施焊;
19.本操作规程适用于碳钢、低合金结构钢的一般铸钢件的缺陷焊补,如耐高压件及高合金钢铸件,按照有关工艺卡进行施焊。
(完整版)铸造焊补工艺规程

(完整版)铸造焊补工艺规程1. 引言铸造焊补工艺是一种常用的修复铸造缺陷的方法。
为了提高铸件的质量和使用寿命,本工艺规程旨在规范铸造焊补工艺的操作步骤和要求。
2. 适用范围本工艺规程适用于常见的铸造焊补工艺,包括铸造缺陷的修复、缺口修补等工艺。
3. 工艺流程3.1 检查与准备- 检查焊补区域是否清洁,并清除表面的杂质和油脂;- 检查焊材的分类、牌号和规格是否符合要求;- 准备焊接设备,包括焊机、焊条和焊接工具;- 确定焊补方法和焊接参数。
3.2 加热预热- 铸件进行加热预热至指定温度,控制在恰当的预热温度范围内,以减少焊接应力和热裂敏感性。
3.3 焊接- 按照焊接方法和参数进行焊接;- 采用适当的焊接技术,保证焊接缺陷的修复效果和焊缝质量。
3.4 焊后处理- 焊补完成后,进行修整和清理焊缝;- 进行焊缝的超声波检测、尺寸检查和外观检验;- 及时处理焊缝上的缺陷和不合格部分。
4. 质量控制- 严格按照规程执行焊补工艺;- 注重焊材的质量和焊接参数的控制;- 焊补后进行质量评定,确保焊接质量符合要求。
5. 安全注意事项- 操作人员应戴好防护设备,确保人身安全;- 操作过程中应注意防止火花飞溅和烟尘产生,避免火灾和中毒事故的发生;- 确保焊接设备的正常运行,定期检查和维护设备。
6. 异常情况处理- 遇到焊接工艺和设备异常时,应及时停机检查,排除故障;- 处理焊接缺陷和不合格品的方法和要求。
7. 工艺记录和评估- 对每次焊补工艺进行记录,包括焊接参数、焊接设备、焊工、焊接时间等;- 对焊补工艺的有效性和质量进行评估,及时调整工艺参数和方法。
8. 文档变更与发布本文档由焊补工艺负责人负责定期检查和修改,并在需要时进行变更与发布。
高锰钢铸件焊补工艺守则

高锰钢铸件焊补工艺守则T/GTB-402-01-391、范围1.1 本守则规定了高锰钢产品铸造缺陷的焊补规程,适用于本公司生产的高锰钢轧臼壁、破碎壁及齿板等系列产品。
1.2 本守则规定的产品是指经检验(化学成分、机械性能、金相组织)合格的产品2、引用标准GB/T5680-2010 高锰钢铸件S.Q.S 轧臼壁及破碎壁铸造规程JB/ZG4000.6 铸钢件焊补通用技术条件GB984 堆焊焊条GB983 不锈钢焊条3、参考标准GB11352 一般工程用铸造碳钢件GB429 耐热钢技术条件4、缺陷的范围4.1 待焊补的缺陷于孔眼类铸造缺陷,或在清除其它铸造缺陷后所形成的孔眼,沟槽合凹坑等缺陷。
4.2 将各类铸造缺陷后清除后所形成的需焊补的缺陷分为三类:4.2.1中等范围的缺陷:缺陷的深度小于25mm,且面积小于40×50(20cm²)的缺陷(小于2mm的单个孔眼,可不算缺陷,故不需焊补)。
4.2.2中等范围的缺陷:缺陷的深度小于25mm,且不超过铸件壁厚的1/3(两者按最小值判断),同时该缺陷的面积不大80×80m(即64 cm²),且焊补面积不大于该表面积的1/3(按两者最小值判断)。
4.2.3大范围缺陷,超过4.2.2规定的缺陷。
5、下述缺陷不允许焊补5.1 图纸或工艺规定某些不容许焊补或铸件的某些特定部位。
5.2 铸件厚度大于40mm的穿透性裂纹。
5.3 齿板的穿透性裂纹。
5.4 轧臼壁吊耳的穿透性裂纹。
5.5 清整后缺陷深度大于铸件壁厚的1/2,缺陷总面积超过所在表面面积30℅的缺陷。
6、允许焊补的缺陷6.1 施焊审批程序:6.1.1小范围缺陷由检验员划出标记,精整工段焊工补焊。
6.1.2中等范围缺陷,由检验员划出标记,精整清理缺陷后,经主管技术人员(或有关部门)认可后即可进行补焊。
6.1.3大范围缺陷,精整清理缺陷后填写焊补卡片,报公司技术负责人批准后方可进行大补焊。
铸钢件焊补工艺规范2
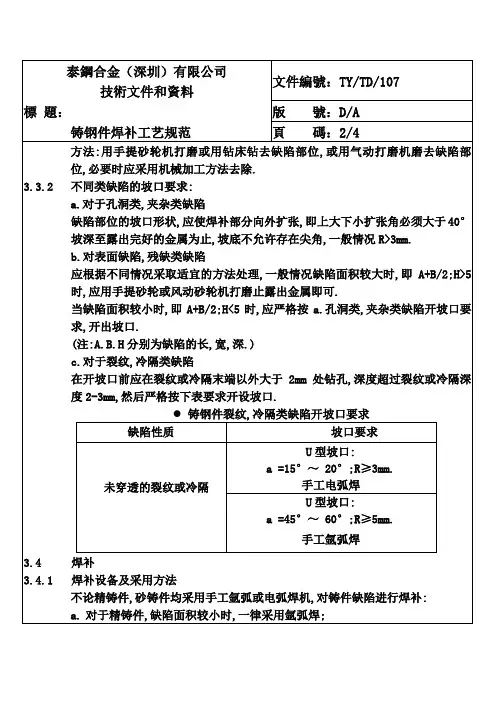
技術文件和資料文Biblioteka 編號:TY/TD/107標題:
版號:D/A
铸钢件焊补工艺规范
頁碼:2/4
方法:用手提砂轮机打磨或用钻床钻去缺陷部位,或用气动打磨机磨去缺陷部位,必要时应采用机械加工方法去除.
3.3.2不同类缺陷的坡口要求:
a.对于孔洞类,夹杂类缺陷
缺陷部位的坡口形状,应使焊补部分向外扩张,即上大下小扩张角必须大于40°
a =45°~60°;R≥5mm.
手工氩弧焊
3.4焊补
3.4.1焊补设备及采用方法
不论精铸件,砂铸件均采用手工氩弧或电弧焊机,对铸件缺陷进行焊补:
a.对于精铸件,缺陷面积较小时,一律采用氩弧焊;
坡深至露出完好的金属为止,坡底不允许存在尖角,一般情况R>3mm.
b.对表面缺陷,残缺类缺陷
应根据不同情况采取适宜的方法处理,一般情况缺陷面积较大时,即A+B/2;H>5时,应用手提砂轮或风动砂轮机打磨止露出金属即可.
当缺陷面积较小时,即A+B/2;H<5时,应严格按a.孔洞类,夹杂类缺陷开坡口要求,开出坡口.
(注:A.B.H分别为缺陷的长,宽,深.)
c.对于裂纹,冷隔类缺陷
在开坡口前应在裂纹或冷隔末端以外大于2mm处钻孔,深度超过裂纹或冷隔深度2-3mm,然后严格按下表要求开设坡口.
铸钢件裂纹,冷隔类缺陷开坡口要求
缺陷性质
坡口要求
未穿透的裂纹或冷隔
U型坡口:
a =15°~20°;R≥3mm.
手工电弧焊
U型坡口:
铸钢件补焊规范及措施

铸钢件补焊规范及措施
一、焊前准备:
1、焊前清除缺陷处的表面铁锈、油污和水分等杂质,焊条应烘干。
2、铸钢件缺陷部分,如裂纹、气孔等,需清除干净。
3、补焊处的焊缝角度及坡口应符合API TK-2005中7.9的规定减小母材的融合比。
4、铸钢件未有缺陷处进行保护,防止飞溅和焊点,未补焊处防止受热变形,如侵入水中等。
二、焊接操作:
1、焊接前应使用烘干的焊条。
(焊条的选用应根据母材和焊接相配)
2、尽可能用短弧焊,以防止空气进入焊接点引起气死、裂纹,降低接头性能
3、热影响区在高温停留时间不应过长,以免晶粒粗大。
4、用250-350°C 的温度预热工件。
(注:在焊接时要保持与预热温度相同的层间温度)
5、锤击焊缝,以减少焊接应力。
6、工件补焊后应采取相应的热处理措施进行消应力,并进行超声波探伤直至工件合格。
7、做好标记,并有追溯性。
三、铸钢焊件预防:
1、加强设计要求和用户的技术的研究、协商。
2、对铸钢件的厂家质量严格控制。
3、严格按照焊接工艺执行操作。
铸钢件焊补工艺守则
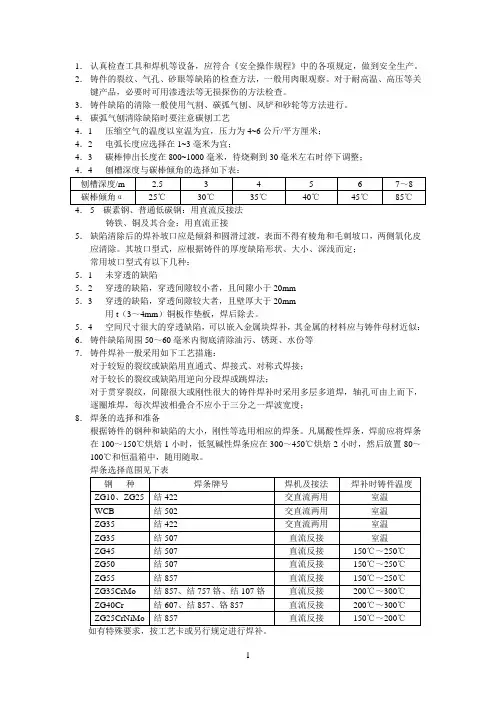
1.认真检查工具和焊机等设备,应符合《安全操作规程》中的各项规定,做到安全生产。
2.铸件的裂纹、气孔、砂眼等缺陷的检查方法,一般用肉眼观察。
对于耐高温、高压等关键产品,必要时可用渗透法等无损探伤的方法检查。
3.铸件缺陷的清除一般使用气割、碳弧气刨、风铲和砂轮等方法进行。
4.碳弧气刨清除缺陷时要注意碳刨工艺4.1压缩空气的温度以室温为宜,压力为4~6公斤/平方厘米;4.2电弧长度应选择在1~3毫米为宜;4.3碳棒伸出长度在800~1000毫米,待烧剩到30毫米左右时停下调整;4.4刨槽深度与碳棒倾角的选择如下表:刨槽深度/m 2.5 3 4 5 6 7~8碳棒倾角α25℃30℃35℃40℃45℃85℃4.5 碳素钢、普通低碳钢:用直流反接法铸铁、铜及其合金:用直流正接5.缺陷清除后的焊补坡口应是倾斜和圆滑过渡,表面不得有棱角和毛刺坡口,两侧氧化皮应清除。
其坡口型式,应根据铸件的厚度缺陷形状、大小、深浅而定;常用坡口型式有以下几种:5.1未穿透的缺陷5.2穿透的缺陷,穿透间隙较小者,且间隙小于20mm5.3穿透的缺陷,穿透间隙较大者,且壁厚大于20mm用t(3~4mm)铜板作垫板,焊后除去。
5.4空间尺寸很大的穿透缺陷,可以嵌入金属块焊补,其金属的材料应与铸件母材近似:6.铸件缺陷周围50~60毫米内彻底清除油污、锈斑、水份等7.铸件焊补一般采用如下工艺措施:对于较短的裂纹或缺陷用直通式、焊接式、对称式焊接;对于较长的裂纹或缺陷用逆向分段焊或跳焊法;对于贯穿裂纹,间隙很大或刚性很大的铸件焊补时采用多层多道焊,轴孔可由上而下,逐圈堆焊,每次焊波相叠合不应小于三分之一焊波宽度;8.焊条的选择和准备根据铸件的钢种和缺陷的大小,刚性等选用相应的焊条。
凡属酸性焊条,焊前应将焊条在100~150℃烘焙1小时,低氢碱性焊条应在300~450℃烘焙2小时,然后放置80~100℃和恒温箱中,随用随取。
焊条选择范围见下表钢种焊条牌号焊机及接法焊补时铸件温度ZG10、ZG25 结422 交直流两用室温WCB 结502 交直流两用室温ZG35 结422 交直流两用室温ZG35 结507 直流反接室温ZG45 结507 直流反接150℃~250℃ZG50 结507 直流反接150℃~250℃ZG55 结857 直流反接150℃~250℃ZG35CrMo 结857、结757铬、结107铬直流反接200℃~300℃ZG40Cr 结607、结857、铬857 直流反接200℃~300℃ZG25CrNiMo 结857 直流反接150℃~200℃如有特殊要求,按工艺卡或另行规定进行焊补。
铸钢件补焊通用技术规范-最新国标

铸钢件补焊通用技术规范1 范围本文件规定了铸钢件补焊的缺陷范围、缺陷等级分类、补焊前准备技术要求、补焊技术要求、焊后热处理、检验和记录。
本文件适用于承压和中小型非承压铸钢件,铸件材料为碳素钢、碳锰钢、不锈钢、合金钢和高锰钢的铸造缺陷补焊。
本文件不适用于铸件焊接性缺陷的补焊,如焊接咬边、裂纹、未熔合、未焊透、夹渣等。
2 规范性引用文件下列文件中的内容通过文中的规范性引用而构成本文件必不可少的条款。
其中,注日期的引用文件,仅该日期对应的版本适用于本文件;不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 150.1 压力容器通用要求GB/T 150.4 压力容器制造、检验及验收标准GB/T 983 不锈钢焊条GB/T 984 堆焊焊条GB/T 5117 非合金钢及细晶粒钢焊条GB/T 5118 热强钢焊条GB/T 5611 铸造术语GB/T 6417.1 金属熔化焊接头缺欠分类及说明GB/T 8110 熔化极气体保护电弧焊用非合金钢及细晶粒钢实心焊丝GB/T 10045 非合金钢及细晶粒钢药芯焊丝GB/T 13927 工业阀门压力试验GB/T 17493 热强钢药芯焊丝GB/T 40800 铸钢件焊接工艺评定规范3 术语和定义GB/T 5611界定的以及下列术语和定义适用于本文件。
缺陷范围 defect scope超过设计图纸尺寸公差、超过缺陷允许尺寸和不准许存在的缺陷。
铸造缺陷 cast defect铸造生产过程中,在铸件表面和内部产生的各种缺陷的总称。
注:缺陷的形态可分为孔洞类、裂纹类、变形类等;按缺陷的性质可分为热裂纹、冷裂纹、缩孔、气孔等。
缺陷面积 defect area清理缺陷后的缺陷投影面积。
剩余壁厚 residual wall thickness清除缺陷后的壁厚。
铸件面积 surface area of castings缺陷所在表面的投影面积。
关键件 critical parts要求精度高、制造难度大、在产品中起关键作用的零件。
铸铁件修补工艺守则
铸铁件修补工艺守则1 修补前的准备1.1 焊补前将缺陷部位杂质清理干净,露出金属本体,铲成坡口。
1.2 单个较大的孔洞类缺陷铲成杯形,如图一所示。
1.3 蜂窝状气孔及散砂眼,按其深度铲成,如图二所示。
1.4 缺陷产生在铸件尖端部位铲成,如图三所示。
1.5 未穿透的裂纹缺陷,在裂纹始末两端(或末端)5~10mm处钻Φ5~Φ8㎜的止裂透孔,在裂纹两侧铲成V字形坡口,如图四所示。
1.6 穿透性的孔洞及裂纹铲成,如图五、图六所示。
图一图二图三图四2 焊补2.1 允许焊补的范围:2.1.1导轨上不与其它重要零件滑(滚)动结合的表面及端部产生的气孔、缩孔、砂眼、渣孔等缺陷,当缺陷的数量和尺寸不超过表2.1规定,可用焊补方法修补。
但是重量小于1000㎏的小型铸件,如导轨长度小于1000mm时,不允许焊补。
表2.12.1.2 处于导轨端部无相对运动,受力较小部位的裂纹缺陷,在焊接技术能达到规定的质量要求时允许焊补。
2.1.3 固定结合面和外露加工面上的孔洞类缺陷,其总面积不大于所在表面积的5%,每处缺陷面积(最大)不超过3000mm2时,允许焊补。
2.1.4 其他加工面的孔洞类缺陷,如缺陷总面积不大于所有面积的10%时,允许焊补。
2.1.5非加工面的孔洞类缺陷,机械损伤及缺肉等,在不影响机床强度与刚度的前提下,允许焊补,但缺陷总面积不得超过缺陷所在表面面积的15%。
非加工面上的裂纹类缺陷,如果缺陷长度不超过所在表面相应方向长度的1/4时,允许焊补;筋板上的缺陷,其允许焊补长度可不受此限制。
焊补时应采用有效措施,防止裂纹扩展或产生新裂纹。
2.1.6 一般非加工面上,面积大于10000mm2的孔洞类缺陷,可用厚度与铸件壁厚相同的钢板或铸铁板加工成相应形状后嵌入焊补,但不得降低铸件的强度或刚度。
2.2 不允许焊补的范围:2.2.1 导轨面与其它重要零件滑(滚)动结合的表面(或部位)上的缺陷不得焊补。
2.2.2 导轨上的横断裂纹不得焊补。
铸钢件缺陷判断及焊补工艺
铸钢件缺陷判断及补焊工艺铸钢件缺陷是铸造企业中经常出现的问题,如何解决铸钢件的缺陷及补焊方法是一项节能的再制造工程技术,腾飞铸钢根据多年实际经验,把铸钢件缺陷处理判断及焊补措施总结了以下几点,共大家参考:一:缺陷判断:在实际生产中,有些铸件的缺陷不允许补焊,如贯穿性裂纹,穿透性缺陷,蜂窝状气孔,无法清除的夹砂,夹渣和面积超过65cm2的缩松等,以及双方合同中约定其他不能补焊的重大缺陷。
在补焊前应判断缺陷的类型,大小。
碳素钢凡补焊部位的面积小于60cm2,深度小于铸钢件厚度的20%或25mm深度。
二:补焊工艺:1:在铸件可以焊补的情况下,一般可采用碳弧气刨吹去铸造缺陷,然后用手提角磨机打磨缺陷部位至露出金属光泽,用角磨机将缺陷处打磨成坡型(详情见图1),减少施焊应力缺陷清理越彻底,补焊质量更到位。
2:铸钢件凡补焊部位的面积接近小于65cm2,小于铸件厚度的20%,在有条件的情况下,进行炉内整体预热,250~300℃如铸件不能整体加热,可用氧一乙炔在缺陷部位并扩展20mm后加热至300~350℃背暗处目测微暗红色,使缺陷部位充分预热,迅速补焊。
3:碳钢件焊接材料先用普通J422焊条或ER50-6焊丝二氧化碳气体保护焊接,补焊后应立即清除药渣,沿缺陷中心向外均匀锤击,降低补焊应力,补焊分几层进行,每层焊后均要及时清药渣和锤击补焊区,迅速补焊,以避免产生焊接裂纹。
4:缺陷补焊后,最好整体回火消除应力,温度可设为600~650℃精加工后发现的缺陷补焊后,无法整体回火消除应力,一般采用缺陷部位,氧一乙炔火焰局部加热回火方法,采用大割把中性火焰来回缓慢摆动,将铸件表面加热到目视暗红色。
(约740℃)保温(2min/mm但不少于30min)消除应力处理后立即在缺陷处盖上石棉板,防止产生裂纹。
5:JB/T5263-2005标准中规定,重缺陷补焊后应进行射线或超声波检测,即对于重缺陷和重要补焊,必须进行有效的无损检查,证明合格后方能使用。
铸钢件焊补工艺规程
铸钢件焊补工艺规程1.范围本工艺规程规定了起重机采用的铸钢件进行焊补的技术要求。
2.焊前准备铸件焊前准备工作包括:缺陷的清理、焊接坡口的制备、焊前预热、焊接材料的选择,电流强度规范的调整等。
1)焊补前应由专职检查人员检查焊前准备的各道工序和工艺规定的质量要求符合要求后,方可允许进行焊补;2)铸钢件毛坯缺陷焊补前,必须经过退火或正火处理;3)根据焊件不同情况,可采用气割、电弧气刨、砂轮打磨、机械加工等方法清理铸件缺陷和焊接坡口的加工;4)在应力集中处在制备坡口前应先在两端钻孔,防止裂纹延伸,孔径选取φ8~15mm,钻孔深度超出裂纹深度3~4mm;5)焊接坡口加工后,在坡口周边15~30mm范围内用磨光机打磨,去除氧化物及渗碳层,露出原金属光泽;6)在同一平面内的两处缺陷之间的非缺陷部位,若长度小于40mm时,应将两缺陷相距沟通成焊槽。
为了改善应力状态和焊接方便,焊槽的几何形状不应有锐角形状,转角处应圆滑过渡;7)对穿透性裂纹和其它缺陷,需要采用垫板或镶板时,垫板允许用低碳钢代替,而镶板的钢号必须和母材一致;8)根据铸件壁厚和焊接条件确定焊接坡口形式;如表1所示9)一般情况下,按铸件抗拉强度等级选用相应强度等级焊条;10)铸件缺陷周围50mm范围内如有油、锈、粘砂等杂物,焊前要清理干净;11)焊条使用前要烘干。
碱性焊条的烘干温度在250~350℃,保温1~2h。
酸性焊条的烘干温度一般在150~200℃,保温1~2h。
严禁用火焰直接烘烤;12)铸件缺陷清理后,经检查确认缺陷清理质量合格后,方准许进行焊补。
表13.焊补工艺1)一般铸钢件焊补工艺(1)焊补缺陷处理范围按表2,如超出此范围需经总工程师核准后方可焊补;(2)铸件焊补必须在室内进行,并且不准在通风处,在进行焊补时周围温度应保持在5℃以上;(3)碱性焊条低氢型必须采用直流反接法(即工件为负极),焊缝与母材交界处,必须很好的熔合;(4)碱性焊条的焊接不易操作,焊缝容易出现气孔,引弧时应在工艺板上进行,电弧稳定后再进行缺陷的焊补;(5)碱性焊条在焊缝过程中灭弧时,电弧不能拉长,必须压弧后迅速灭弧,弧坑应尽量减小,避免弧坑出现气孔和裂纹。
铸件焊补工安全操作规程范文
铸件焊补工安全操作规程范文第一章总则第一条为了保证铸件焊补工作安全,保障工人的生命财产安全,提高工作效率和质量,制定本规程。
第二条本规程适用于所有进行铸件焊补工作的人员。
第三条铸件焊补工是指对铸件进行修补、补焊或加固等工艺操作。
第四条铸件焊补工作应符合国家相关法律法规和标准的要求。
第五条铸件焊补工作应遵守安全第一的原则,操作人员要时刻保持高度的安全意识。
第六条所有从事铸件焊补工作的人员必须参加相关的安全培训,了解本规程的内容,并遵守规程中的各项要求。
第七条对于违反本规程的行为将给予相应的纪律处分,严重者将追究法律责任。
第二章工作环境安全第八条铸件焊补工作场所应具备良好的通风条件,确保工人的健康和安全。
第九条铸件焊补工作场所应保持清洁干燥,杂物堆放整齐,防止滑倒或其他意外伤害的发生。
第十条铸件焊补工作场所应配备必要的物品,如灭火器、眼镜、工作手套、护目镜等。
并定期检查这些物品的有效性。
第十一条铸件焊补工作场所应设置明显的安全警示标志,提醒工人注意安全。
第十二条铸件焊补工作场所应保持良好的照明条件,以确保工人的正常操作和观察。
第十三条铸件焊补工作场所应设置明显的从业人员进出口,严禁无关人员进入。
第三章个人防护措施第十四条所有从事铸件焊补工作的人员必须穿戴个人防护装备,包括工作服、安全帽、隔热防护手套、防护眼镜等。
第十五条在进行高温焊接操作时,必须佩戴隔热手套和防护面具,并采取隔离措施,防止烧伤。
第十六条在进行电焊作业时,必须佩戴防护眼镜,防止眼睛受到明火和碎屑的伤害。
第十七条焊补工人必须随时保持清醒状态,不得饮酒或服用药物。
第十八条任何情况下,焊接操作人员都不得穿过焊丝或割断焊丝电源线。
第十九条工作结束时,焊接操作人员必须将电源开关关闭,并拔掉电源插头。
第二十条焊接操作人员在工作过程中应根据需要穿戴防护服装,防止外界物质对身体的伤害。
第四章设备安全第二十一条铸件焊补工作所使用的设备必须符合国家安全标准,经过合格的检验,杜绝设备故障引发的事故。