
铣床选用切削用量
学习情境:选用切削用量
学习目的:1、了解铣削的基本运动。
2、掌握铣削用量的内容。
3、掌握铣削用量的选用原则。
一、铣削的基本内容
铣削时工件与铣刀的相对运动称为铣削运动。
它包括主运动和进给运动两种。
1、主运动
主运动是指直接切除工件表面多余材料所需的最基本的运动。
它的特点是消耗机床功率最多。
铣削时,铣刀的旋转运动是主运动。
2、进给运动
使工件的多余材料不断被去除的运动。
包括断续进给和连续进给。
(1)断续进给 控制刀刃切入被切削层深度的进给运动,俗称调整吃到深度。
(2)连续进给 沿着所要形成的工件表面的进给运动,俗称走刀。
此外,进给运动按运动方向分:纵向进给、横向进给、垂直进给。
二、铣削用量
在铣削过程中,所选用的切削用量,称为铣削用量。
铣削用量包括铣削速度、进给速度和吃刀量。
1、铣削速度
铣削时铣刀切削刃上的选定点相对于工件的主运动的瞬时速度称铣削速度。
铣削速度用符号c υ表示,单位为m /min (米/分钟)。
在实际工作中,应根据工件的材料、铣刀的切削部分材料、加工阶段的性质等因素,确定铣削速度,然后根据铣刀直径计算出转速。
它们的相互关系如下:
010001000
d n n d c c πυπυ=
=
式中 c υ——铣削速度(m /min ); d 0——铣刀直径(mm );
n ——铣刀转速(r /min )。
2、进给量
刀具在进给运动方向上相对工件的位移量,代号f 。
它有三种表达形式。
(1)每齿进给量f z
每齿进给量是铣刀每转过一个刀齿,在进给方向上相对工件的位移量。
单位为mm /z 。
(2)每转进给时f
每转进给量是铣刀每转一周,在进给运动方向上相对工件的位移量。
单位为mm /r 。
(3)进给速度f υ。
切削刃上的选定点相对于工件的进给运动的瞬时速度,称为进给速度。
也就是铣刀每回转1min ,在进给运动方向上相对工件的位移量。
单位为mm /min 。
三种进给量的关系为:
zn f fn z f ==υ 式中 z ——铣刀齿数;
n ——铣刀转速(r /min ); c υ——进给速度(mm /min ); f ——每转进给量(mm /r ) f z ——每齿进给量(mm /z )。
铣削时,根据加工性质先确定每齿进给量,然后根据所选铣刀的齿数和铣刀的转速计算出进给速度,并要调整为铣床铭牌上的进给速度。
调整的原则是:当计算所得的数值与铣床铭牌不一致时,按与计算所得数值最接近的铭牌数值选取;当计算所得的数值处在铭牌上两个数值的中间时,则按较小的铭牌值选取。
3、吃刀量a 。
吃刀量是指两平面之间的距离。
吃刀量包含背吃刀量a p 和侧吃刀量a e 。
(1) 背吃刀量a p
背吃刀量又称铣削深度, 是指在平行于铣刀轴线方向上测得的切削层尺寸,单位为mm 。
(2)侧吃刀量a e
侧吃刀量又称铣削宽度,是指垂直于铣刀轴线方向、工件进给方向上测得的切削层尺寸,单位为mm 。
三、铣削用量的选用 1、选择铣削用量的原则
合理的选择铣削用量直接关系到铣削效果的好坏,即影响到能否达到高效、低耗及优质的加工效果,选择铣削用量应满足如下基本要
求:
(1)保证铣刀有合理的使用寿命,提高生产率和降低生产成本。
(2)保证铣削加工质量,主要是保证铣削加工表面的精度和表面粗糙度达到图样要求。
(3)不超过铣床允许的动力和转矩,不超过铣削加工工艺系统(刀具、工具、机床)的刚度和强度,同时又充分发挥它们的潜力。
上述三项基本要求,选择时应根据粗、精加工具体情况有所侧重。
一般在粗铣加工时,应尽可能发挥铣刀、铣床的潜力和保证合理的铣刀使用寿命;精铣加工时,则首先要保证铣削加工精度和表面粗糙度,同时兼顾合理的铣刀寿命。
2、铣削用量的选择顺序
(1)要选用较大的背吃刀量。
(2)要选用较大的每齿进给量。
(3)要选用适宜的主轴转速。
3、铣削用量的合理选用
在铣削过程中,如果能在一定的时间内切除较多的金属,就有较高的生产率。
显然,增大吃刀量、铣削速度和进给量,都能增加金属切除量。
但是,影响刀具寿命最显著的因素是铣削速度,其次是进给量,而吃刀量对刀具的影响最小。
所以,为了保证必要的刀具寿命,应当优先采用较大的吃刀量,其次是选择较大的进给量,最后才是根据刀具的寿命要求,选择适宜的铣削速度。
(1)被切金属层深度(厚度)的选择
面铣时的背吃刀量a p周铣时的侧吃刀量a e即是被切金属层的深度。
当铣床功率和工艺系统的刚性、强度允许,且加工精度要求不高及加工余量不大时,可一次进给铣去全部余量。
当加工精度要求较高或加工表面粗糙度R a小于6.3μm时,铣削应分粗铣和精铣。
端面铣削时,铣削深度的推荐值见表4-1。
当工件材料的硬度和强度较高时,应取较小值。
当加工余量较大时,可采用阶梯铣削法。
表4-1 端面铣削时背吃刀量a p的推荐值
周铣时的侧吃刀量以a e,粗铣时可比端面铣削时的背吃刀量a p 大。
故在铣床和工艺系统的刚性、强度允许的条件下,尽量在一次进给中,把粗铣余量全部切除。
精铣时,可参照端面铣削时的a p值。
粗铣时,进给量的提高主要是受力齿强度及机床、夹具等工艺系统刚性的限制。
铣削用量大时,还受机床功率的限制。
因此在上述条件下,可尽量取得大些。
精铣时,限制进给量的主要因素是加工精度和表面粗糙度。
每齿进给量越大,表面粗糙度值也越大。
在表面粗糙度要求较小时,还要考虑到铣刀刀齿的刀刃或刀尖不一定在同一个旋转的圆周或平面上,在这种情况下铣出的平面,将以铣刀一转为一个波纹。
因此,精铣时,在考虑每齿进给量的同时,还需考虑每转进给量。
表4–2推荐的数值为各种常用铣刀在对不同工件材料铣削时的每齿进给量,粗铣时取表中的较大值;精铣时取表中的较小值。
表4–2 每齿进给量f z值的选取
合理的铣削速度是在保证加工质量和铣刀寿命的条件下确定的。
铣削时影响铣削速度的主要因素有:刀具材料的性质和刀具的寿命、工件材料的性质、加工条件及切削液的使用情况等。
粗铣时,由于金属切除量大,产生的热量多,切削温度高,为了保证合理的铣刀寿命,铣削速度要比精铣时低一些。
在铣削不锈钢等韧性和强度高的材料,以及其他一些硬度和热强度等性能高的材料时,产生的热量更多,则铣削速度应降低。
另外,粗铣时由于铣削力大,故还需考虑机床功率是否足够,必要时可适当降低铣削速度,以减小铣削功率。
精铣时,由于金属切除量小,所以在一般情况下,可采用比粗铣时高一些的铣削速度。
提高铣削速度的同时,又将使铣刀的磨损速度加快,从而影响加工精度。
因此,精铣时限制铣削速度的主要因素是加工精度和铣刀寿命。
有时为了达到上述两个目的,采用比粗铣时还要低的铣削速度,即低速铣削。
尤其在铣削加工面积大的工件,即一次铣削宽而长的加工面时,采用低速制,可使刀刃和刀尖的磨损量极少,从而获得高的加工精度。
表4-3推荐的数值是一般情况下的铣削速度,在实际工作中需按实际情况加以修改。
表4-3 粗铣时的铣削速度。
铣削加工切削用量的选择

数控机床加工的切削用量
(3)确定进给速度
进给速度是数控机床切削用量中的重要参数。主要根 据零件的加工精度和表面粗糙度要求以及刀具、零件的材 料性质来选取。当加工精度和表面粗糙度要求高时,进给 速度应该选择得小些。一般应该在20mm/min~50mm/min 范围内选取。最大进给速度受机床刚度和进给系统的性能 的影响,并与数控系统中脉冲当量的大小有关。
总之,切削用量的具体数值应根据机床性能、相关的 手册并结合实际经验用类比法来确定,同时使主轴转速、 铣削深度以及进给速度三者能够相互适应,以形成最佳的 切削用量。在选择进给速度时,还应该注意零件加工中的 特殊因素。例如在轮廓加工中,当零件轮廓有拐角时,刀 具容易产生“超程”和“欠程”现象,从而导致加工误差。
数控机床编程与操作
数控机床加工的切削用量
切削用量主要包括:铣削深度、铣削速度、进给速度。 对于不同的加工方法,需要选用不同的切削用量,合理选择 切削用量的原则是:粗加工时,一般以提高生产率为主,但 也应该考虑经济性和加工成本;半精加工和精加工时,一般 应在保证加工质量的前提下,兼顾切削效率、经济性和加工 成本。具体选用数值应该根据机床说明书、切削用量手册, 并结合实际经验而定。 (1)铣削深度
数控机床编程与操作
效措施还是应该尽可能采取大的铣削深度。因为切削速度v 与刀具耐用度的关系成反比,所以切削速度v 的选取主要取
决于刀具耐用度。切削用量的选取可根据实际经验或参阅有 关手册。
主轴转速n(r/min)由切削速度v 来选定:
n= 1000v /(πd)
式中:v ——切削速度mm /min,由刀具耐用度决定;
在机床、工件和刀具刚度允许的情况下,应以最小的进 给次数切除待加工余量,最好一次切除待加工余量,以提高 生产效率。为了保证零件的加工精度和表面粗糙度,可留少 许余量留待最后加工。数控铣床的精加工余量一般可取 (0.2~0.5mm)。
数控花键轴铣床操作方法及步骤【图解】

图1所示工件的圆柱体部分已经车削完成,要求铣加工矩形花键齿。
【操作步骤】1.读图该花键轴的外径为φ40mm,内径为φ30mm,花键的高为5mm,宽为8mm,花键长120mm,轴的两端各有直径φ25mm、长30mm 的轴头,铣削前应加工φ25mm 和φ40 mm 的圆,由车削完成。
该工件是一根外径定心的轴,花键为矩形。
在铣床上铣花键,有单刀铣削、组合铣刀铣削及成型铣刀铣削三种方法。
2.铣削加工(1)选择刀具、切削用量选用φ80mm×8mm×27mm的三面刃铣刀。
在X6132型铣床上安装好三面刃铣刀,调整主轴转数为118r/min,进给速度为95mm/min。
(2)工件的装夹和校正先把工件的一端装夹在铣床分度头的三爪自定心卡盘内,另一端用尾座顶尖顶紧,然后用百分表按下列三个方面进行校正。
①工件两端的径向跳动量。
②工件的上母线相对于纵向工作台移动方向的平行度。
③工件的侧母线相对于纵向工作台移动方向的平行度。
(3)对刀将铣刀端面刃与工件侧面轻微接触,退出工件。
横向移动工作台,使工件向铣刀方向移动距离S:式中,b为键宽,mm;D为花键轴外径,mm。
(4)铣削键侧铣床先铣削键侧的一面,依次分度将同侧的各面铣削完,然后将工作台横向移动,再铣削键的另一侧面。
在一般情况下,铣削键侧时,取实际切深(即键齿高度)比图样尺寸大0. 1~1.2mm。
(5)铣削槽底圆弧面采用小直径锯片铣刀铣削,先将铣刀对准工件轴心,然后调整吃刀量H:铣床每铣削一刀后,摇动分度手柄,使工件转过一个小角度,再继续铣削。
每次转过的角度越小,槽底圆弧越精确。
数控花键轴铣床是一种工业设备,采用数控系统进行控制,伺服电机实现进给的新型数控控制方式,采用以往的滚铣加工方式加工各种齿形的花键轴工件花键铣床结构特点:机器概述:花键轴铣床采用滚铣加工各种齿形的花键轴工件。
也可滚铣直齿连轴齿轮和直齿轮,并可加工锥度花键及台阶齿轮。
数控花键轴铣床各机械系统及部件具有较高的动、自动花键轴铣床静刚性,花键铀铣床是利用滚铣方法加工直槽花键铀花键轴铣床-花键铣床也可滚铣直齿连轴齿轮和直齿轮,并可加工锥度花键及台阶齿轮。
锯片铣刀切削速度计算【干货经验】
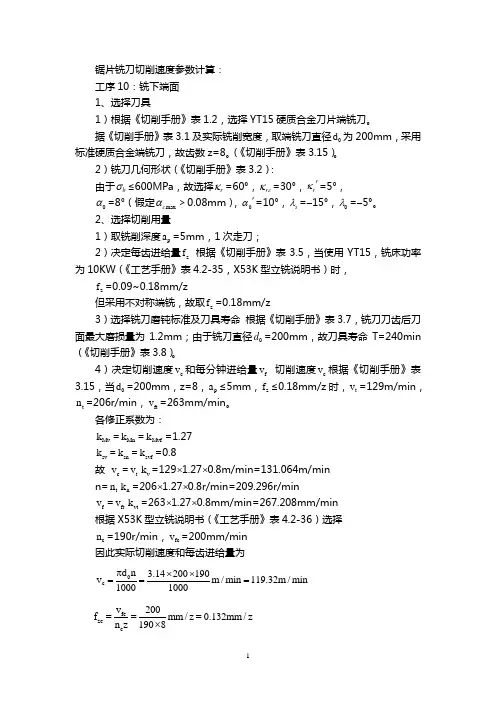
锯片铣刀切削速度参数计算: 工序10:铣下端面 1、选择刀具1)根据《切削手册》表1.2,选择YT15硬质合金刀片端铣刀。
据《切削手册》表3.1及实际铣削宽度,取端铣刀直径0d 为200mm ,采用标准硬质合金端铣刀,故齿数z=8。
(《切削手册》表3.15)。
2)铣刀几何形状(《切削手册》表3.2):由于b σ≤600MPa ,故选择r κ=60°,r εκ=30°,r κ'=5°,0α=8°(假定max c α>0.08mm ),0α'=10°,s λ=-15°,0λ=-5°。
2、选择切削用量1)取铣削深度p a =5mm ,1次走刀;2)决定每齿进给量z f 根据《切削手册》表3.5,当使用YT15,铣床功率为10KW (《工艺手册》表4.2-35,X53K 型立铣说明书)时,z f =0.09~0.18mm/z但采用不对称端铣,故取z f =0.18mm/z3)选择铣刀磨钝标准及刀具寿命 根据《切削手册》表3.7,铣刀刀齿后刀面最大磨损量为1.2mm ;由于铣刀直径0d =200mm ,故刀具寿命T=240min (《切削手册》表3.8)。
4)决定切削速度c v 和每分钟进给量f v 切削速度c v 根据《切削手册》表3.15,当0d =200mm ,z=8,p a ≤5mm ,z f ≤0.18mm/z 时,t v =129m/min ,t n =206r/min ,ft v =263mm/min 。
各修正系数为:Mv k =Mn k =Mvf k =1.27 sv k =sn k =svf k =0.8故 c v =t v v k =129⨯1.27⨯0.8m/min=131.064m/min n=t n n k =206⨯1.27⨯0.8r/min=209.296r/minf v =ft v vt k =263⨯1.27⨯0.8mm/min=267.208mm/min 根据X53K 型立铣说明书(《工艺手册》表4.2-36)选择c n =190r/min ,fc v =200mm/min 因此实际切削速度和每齿进给量为0c d n 3.14200190v m /min 119.32m /min 10001000π⨯⨯=== fc zc c v 200f mm /z 0.132mm /z n z 1908===⨯5)校验机床功率 根据《切削手册》表3.23,当b σ<560MPa ,e a ≤138mm ,p a ≤5.9mm ,0d =200mm ,z=8,f v =200mm/min ,近视为cc P =7.8KW根据X53K 型立铣说明书(《工艺手册》表4.2-35),机床主轴允许的功率为cM P =10⨯0.85KW=8.5KW故cc P <cM P ,因此所选择的切削用量可以采用,即p a =5mm ,f v =200mm/min ,n=190r/min ,c v =119.32m/min ,z f =0.132mm/z 。
数控铣床切削用量选择

数控铣床切削用量选择数控铣床的切削用量包括切削速度v c 、进给速度v f 、背吃刀量a p和侧吃刀量a c。
切削用量的选择方法是考虑刀具的耐用度,先选取背吃刀量或侧吃刀量,其次确定进给速度,最后确定切削速度。
1)背吃刀量a p(端铣)或侧吃刀量a c(圆周铣)如下图所示,背吃刀量a p为平行于铣刀轴线测量的切削层尺寸,单位为mm,端铣时a p为切削层深度,圆周铣削时a p为被加工表面的宽度。
侧吃刀量ac为垂直于铣刀轴线测量的切削层尺寸,单位为mm,端铣时a c为被加工表面宽度,圆周铣削时a c为切削层深度。
端铣背吃刀量和圆周铣侧吃刀量的选取主要由加工余量和对表面质量要求决定。
①工件表面粗糙度要求为Ra3.2~12.5µm,分粗铣和半精铣两步铣削加工,粗铣后留半精铣余量0.5 ~ 1.0mm。
②工件表面粗糙度要求为Ra0.8~3.2µm,可分粗铣、半精铣、精铣三步铣削加工。
半精铣时端铣背吃刀量或圆周铣削侧吃刀量取1.5~2mm,精铣时圆周铣侧吃刀量取0.3~0.5mm,端铣背吃刀量取0.5~1mm。
2)进给速度v f进给速度指单位时间内工件与铣刀沿进给方向的相对位移,单位为mm/min。
它与铣刀转速n、铣刀齿数Z及每齿进给量f z(单位为mm/z)有关。
进給速度的计算公式:v f = f z Z n式中: 每齿进给量f z的选用主要取决于工件材料和刀具材料的机械性能、工件表面粗糙度等因素。
当工件材料的强度和硬度高,工件表面粗糙度的要求高,工件刚性差或刀具强度低,f z 值取小值。
硬质合金铣刀的每齿进给量高于同类高速钢铣刀的选用值,每齿进给量的选用参考表见表4。
铣刀每齿进给量f z参考表工件材料每齿进给量f z(mm/z)粗铣精铣高速钢铣刀硬质合金铣刀高速钢铣刀硬质合金铣刀钢0.10~0.150.10~0.250.02~0.050.10~0.15铸铁0.12~0.200.15~0.303)切削速度铣削的切削速度与刀具耐用度T、每齿进给量fz、背吃刀量ap、侧吃刀量ae以及铣刀齿数Z成反比,与铣刀直径d成正比。
数控机床加工的切削用量
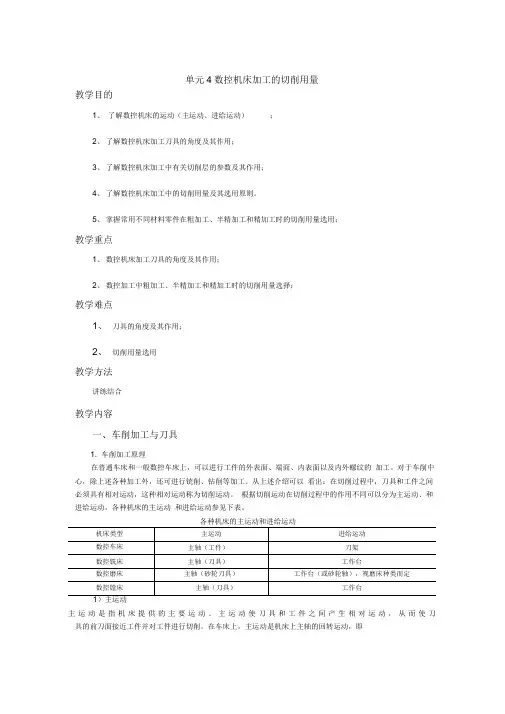
单元4数控机床加工的切削用量教学目的1、了解数控机床的运动(主运动、进给运动);2、了解数控机床加工刀具的角度及其作用;3、了解数控机床加工中有关切削层的参数及其作用;4、了解数控机床加工中的切削用量及其选用原则。
5、掌握常用不同材料零件在粗加工、半精加工和精加工时的切削用量选用;教学重点1、数控机床加工刀具的角度及其作用;2、数控加工中粗加工、半精加工和精加工时的切削用量选择;教学难点1、刀具的角度及其作用;2、切削用量选用教学方法讲练结合教学内容一、车削加工与刀具1. 车削加工原理在普通车床和一般数控车床上,可以进行工件的外表面、端面、内表面以及内外螺纹的加工。
对于车削中心,除上述各种加工外,还可进行铳削、钻削等加工。
从上述介绍可以看出:在切削过程中,刀具和工件之间必须具有相对运动,这种相对运动称为切削运动。
根据切削运动在切削过程中的作用不同可以分为主运动、和进给运动。
各种机床的主运动和进给运动参见下表。
主运动是指机床提供的主要运动。
主运动使刀具和工件之间产生相对运动,从而使刀具的前刀面接近工件并对工件进行切削。
在车床上,主运动是机床上主轴的回转运动,即车削加工时工件的旋转运动。
2)进给运动进给运动是指由机床提供的使刀具与工件之间产生的附加相对运动。
进给运动与主运动相配合,可以形成完整的切削加工。
在普通车床上,进给运动是机床刀架(溜板)的直线移动。
它可以是纵向的移动(与机床主轴轴线平行),也可以是横向的移功(与机床主轴轴线垂直),但只能是一亇方向的移动。
在数控车床上,数控车床可以同时实现两亇方向的进给,从而加工出各种具有复杂母线的回转体工件。
在数控车床中,主运动和进给运动是由不同的电机来驱动的,分别称为主轴电机和坐标轴伺服电机。
它们由机床的控制系统进行控制,自动完成切削加工。
2. 切削用量切削用量是指机床在切削加工时的状态参数。
不同类型的机床对切削用量参数的表述也略有不同,但其基本的含义都是一致的,如下图所示。
确定切削用量及基本工时

(五)确定切削用量及基本工时。
工序Ⅰ:车削A面。
1.加工条件。
工件材料:灰口铸铁HT200。
σb=145 MP a。
铸造。
加工要求:粗、半精车A面并保证28mm的工序尺寸,R a=3.2µm机床C3163-1。
转塔式六角卧式车床。
刀具:刀片材料。
r =12. a o=6-8 b= -10 o=0.5 K r=90 n=15 2、计算切削用量。
(1)已知长度方向的加工余量为3±0.8mm 。
实际端面的最大加工余量为3.8mm 。
故分二次加工(粗车和半精车)。
长度加工公差IT 12级取-0.46 mm (入体方向)(2)进给量、根据《切削简明手册》(第3版)表1.4 当刀杆尺寸为16mm×25mm,ae≤3mm时,以及工件直径为Φ60mm时(由于凸台B 面的存在所以直径取Φ60mm)ƒ=0.6-0.8mm/r.按C3163-1车床说明书取ƒ=0.6mm/n。
由于存在间歇加工所以进给量乘以k=0.75—0.85 所以:实际进给量f=0.6×0.8=0.48 mm/r按C3163-1车床说明书ƒ=0.53mm/r(3)计算切削速度。
按《切削简明手册》表 1.27 ,切削速度的计算公式为(寿命选T=60min)刀具材料YG6V=C v/(T m·a p x v·f y v) ·kv其中:C v=158 x v=0.15 y v=0.4 M=0.2修正系数K o见《切削手册》表1.28k mv=1.15 k kv=0.8 k krv=0.8 k sv=1.04 k BV=0.81∴Vc =158/( 600.2·20.15·0.530.4) ·1.15·0.8·0.8·0.81·0.97=46.9(m/min)(4)确定机床主轴转速 ns=1000v c/ dw=229.8(r/min)按C3163-1车床说明书n=200 r/min所以实际切削速度V=40.8m/min(5)切削工时,按《工艺手册》表6.2-1由于铸造毛坯表面粗糙不平以及存在硬皮,为了切除硬皮表层以及为下一道工步做好准备T m=(L+L1+L2+L3)/n w x f=0.33(min) L=(65-0)/2=32.5 L1=3、L2=0、L3=02、精车1)已知粗加工余量为0.5mm。
高速钢铣刀切削用量选择表
高速钢铣刀切削用量选择表刀具:端铣刀、圆柱形铣刀、圆盘铣刀条件:半精铣要求表面粗糙度Ra(μm)铣刀类型铣刀直径do(mm)加工材料进给量f(mm/r)6.3圆盘和镶齿端铣刀 1.2~2.73.2圆盘和镶齿端铣刀0.5~1.21.6圆盘和镶齿端铣刀0.23~0.53.2圆柱形铣刀40~80 1.0~2.71.6圆柱形铣刀40~80钢及铸铁0.6~1.53.2圆柱形铣刀100~125钢及铸铁 1.7~3.81.6圆柱形铣刀100~125钢及铸铁 1.0~2.13.2圆柱形铣刀160~250钢及铸铁 2.3~5.01.6圆柱形铣刀160~250钢及铸铁 1.3~2.83.2圆柱形铣刀40~80铸铁、铜及铝合金 1.0~2.31.6圆柱形铣刀40~80铸铁、铜及铝合金0.6~1.33.2圆柱形铣刀100~125铸铁、铜及铝合金 1.4~3.01.6圆柱形铣刀100~125铸铁、铜及铝合金0.8~1.73.2圆柱形铣刀160~250铸铁、铜及铝合金 1.9~3.71.6圆柱形铣刀160~250铸铁、铜及铝合金 1.1~2.1注:本表为半精铣时每转进给量f,使用圆柱形铣刀1、表中大进给量用于小的铣削深度和铣削宽度;小进给量用于大的铣削深度和铣削宽度。
2、铣削耐热钢时,进给量与铣削钢时相同,但不大于0.3mm/z。
刀具:立铣刀 条件:粗铣材料铣削平面及凸台铣削槽铣削深度(mm ) 铣削速度 v(m/min)铣刀直径d0 mm 每齿进给量af(mm/z) 铣削深度(mm ) 铣削速度 v(m/min)槽宽d0(mm) 每齿进给量fz(mm/z) 低碳钢HB:125~2250.5 52-64 10 0.025 0.75 30~34 10 0.025 1.5 38-49 10 0.05 3 29~32 10 0.038 d0/4 34-43 10 0.025 d0/2 26~29 10 0.018~0.025d0/2 20-37 10 0.018 d0 21~24 10 0.013 0.5 52-64 12 0.05 0.75 30~34 12 0.038 1.5 38-49 12 0.075 3 29~32 12 0.063 d0/4 34-43 12 0.05 d0/2 26~29 12 0.038 d0/2 20-37 12 0.025 d0 21~24 12 0.025 0.5 52-64 18 0.075-0.102 0.75 30~34 18 0.075 1.5 38-49 18 0.102-0.13 3 29~32 18 0.102 d0/4 34-43 18 0.075-0.102 d0/2 26~29 18 0.063 d0/2 20-37 18 0.05-0.075 d0 21~24 18 0.05 0.5 52-64 25~50 0.102-0.13 0.75 30~34 25~50 0.102 1.5 38-49 25~50 0.13-0.15 3 29~32 25~50 0.13 d0/4 34-43 25~50 0.102-0.13 d0/2 26~29 25~50 0.089 d0/2 20-37 25~50 0.075-0.102d0 21~24 25~50 0.075 中碳钢175~275 0.5 34-49 10 0.025 0.75 26~29 10 0.018 1.5 26-37 10 0.05 3 24~27 10 0.025 d0/4 23-32 10 0.025 d0/2 21~24 10 0.013 d0/2 20-27 10 0.018 d0 18~20 10 0.5 34-49 12 0.05 0.75 26~29 12 0.025-0.038 1.526-37 12 0.075 3 24~27 12 0.05-0.063 d0/4 23-32 12 0.05 d0/2 21~24 12 0.025 d0/2 20-27 12 0.025 d0 18~20 12 0.018 0.5 34-49 18 0.075 0.75 26~29 18 0.05-0.075 1.5 26-37 18 0.102 3 24~27 18 0.075-0.102d0/4 23-32 18 0.075 d0/2 21~24 18 0.05 d0/2 20-27 18 0.05 d0 18~20 18 0.038 0.5 34-49 25~50 0.102 0.75 26~29 25~50 0.075-0.102 1.5 26-37 25~50 0.13 3 24~27 25~50 0.102-0.13 d0/4 23-32 25~50 0.102 d0/2 21~24 25~50 0.075 d0/220-27 25~50 0.075 d0 18~20 25~50 0.063 高碳钢175~2750.5 32-46 10 0.025 0.75 24~27 10 0.018 1.524-34100.05323~26100.025d0/218-24100.018d017~18100.532-46120.050.7524~27120.0251.524-34120.075323~26120.05 d0/421-29120.05d0/220~23120.025 d0/218-24120.025d017~18120.0180.532-46180.0750.7524~27180.0631.524-34180.102323~26180.089 d0/421-29180.075d0/220~23180.05 d0/218-24180.05d017~18180.0380.532-4625~500.1020.7524~2725~500.0891.524-3425~500.13323~2625~500.102 d0/421-2925~500.102d0/220~2325~500.075 d0/218-2425~500.075d017~1825~500.063合金钢(低碳)125~2250.537-38100.0250.7527~30100.0251.527-29100.05326~29100.025 d0/424-26100.038d0/223~26100.018 d0/221-23100.025d018~21100.0130.537-38120.050.7527~30120.0381.527-29120.075326~29120.063 d0/424-26120.05d0/223~26120.038 d0/221-23120.038d018~21120.0250.537-38180.075-0.1020.7527~30180.0751.527-29180.102-0.13326~29180.102 d0/424-26180.075-0.102d0/223~26180.063 d0/221-23180.05-0.075d018~21180.050.537-3825~500.102-0.130.7527~3025~500.1021.527-2925~500.13-0.15326~2925~500.13 d0/424-2625~500.102-0.13d0/223~2625~500.089 d0/221-2325~500.075-0.102d018~2125~500.075合金钢(中碳)175~2750.530-37100.0250.7520~23100.0181.523-27100.05318~21100.025d0/420-24100.038d0/215~18100.013d0/218-21100.025d012~14100.530-37120.050.7520~23120.0381.523-27120.075318~21120.05d0/420-24120.05d0/215~18120.025d0/218-21120.038d012~14120.013-0.0180.530-37180.0750.7520~23180.05-0.0751.523-27180.102318~21180.075-0.102d0/2 18-21 18 0.05 d0 12~14 18 0.038 0.5 30-37 25~50 0.102 0.75 20~23 25~50 0.075-0.102 1.5 23-27 25~50 0.13 3 18~21 25~50 0.102-0.13 d0/4 20-24 25~50 0.102 d0/2 15~18 25~50 0.075 d0/2 18-21 25~50 0.075 d0 12~14 25~50 0.063 合金钢(高碳)175~275 0.5 30-34 10 0.025 0.75 18~20 10 0.018 1.5 23-26 10 0.05 3 17~18 10 0.025 d0/4 20-21 10 0.025 d0/2 14~15 10 0.013 d0/2 18 10 0.018 d0 12 10 0.5 30-34 12 0.05 0.75 18~20 12 0.038 1.5 23-26 12 0.075 3 17~18 12 0.05 d0/4 20-21 12 0.05 d0/2 14~15 12 0.025 d0/2 18 12 0.025 d0 12 12 0.018 0.5 30-34 18 0.075 0.75 18~20 18 0.05-0.075 1.5 23-26 18 0.102 3 17~18 18 0.075-0.102d0/4 20-21 18 0.075 d0/2 14~15 18 0.05 d0/2 18 18 0.05 d0 12 18 0.038 0.5 30-34 25~50 0.102 0.75 18~20 25~50 0.075-0.102 1.5 23-26 25~50 0.13 3 17~18 25~50 0.102-0.13 d0/4 20-21 25~50 0.102 d0/2 14~15 25~50 0.075 d0/2 18 25~50 0.075 d0 12 25~50 0.063 高强度钢225~350 0.5 18-26 10 0.018 0.75 15~18 10 0.013-0.018 1.5 14-20 10 0.025 3 14~17 10 0.018-0.025 d0/4 12--17 10 0.018 d0/2 12~14 10 0.013 d0/2 11--15 10 0.013 d0 11~12 10 0.5 18-26 12 0.038-0.05 0.75 15~18 12 0.025 1.5 14-20 12 0.05-0.075 3 14~17 12 0.038-0.05 d0/4 12--17 12 0.038-0.05 d0/2 12~14 12 0.025 d0/2 11--15 12 0.025-0.038 d0 11~12 12 0.013 0.5 18-26 18 0.075 0.75 15~18 18 0.05 1.5 14-20 18 0.102 3 14~17 18 0.075 d0/4 12--17 18 0.075 d0/2 12~14 18 0.038 d0/2 11--15 18 0.05 d0 11~12 18 0.025 0.5 18-26 25~50 0.102 0.75 15~18 25~50 0.075 1.5 14-20 25~50 0.13 3 14~17 25~50 0.102 d0/4 12--17 25~50 0.102 d0/2 12~14 25~50 0.063 d0/211--15 25~50 0.075 d0 11~12 25~50 0.05 高速钢200~2750.5 18-26 10 0.013-0.018 0.75 9~15 10 0.013 1.514-20100.018-0.02538~14100.018d0/211--15100.013d05~11100.518-26120.0250.759~15120.0381.514-20120.025-0.0538~14120.05d0/412--17120.013-0.025d0/26~12120.018-0.025 d0/211--15120.013d05~11120.0130.518-26180.038-0.050.759~15180.051.514-20180.038-0.07538~14180.075d0/412--17180.025-0.05d0/26~12180.038-0.05 d0/211--15180.013-0.025d05~11180.0250.518-2625~500.05-0.0750.759~1525~500.0751.514-2025~500.063-0.10238~1425~500.102d0/412--1725~500.05-0.075d0/26~1225~500.075d0/211--1525~500.025-0.05d05~1125~500.05工具钢150~2500.520-30100.013-0.0180.7512~17100.013-0.0181.515-23100.025311~15100.018d0/412--20100.013-0.018d0/29~12100.013d0/211--18100.013d08~9100.520-30120.0250.7512~17120.0381.515-23120.038-0.05311~15120.05d0/412--20120.025d0/29~12120.025-0.038 d0/211--18120.013d08~9120.013-0.0250.520-30180.038-0.050.7512~17180.051.515-23180.05-0.075311~15180.075d0/412--20180.038-0.05d0/29~12180.038-0.05 d0/211--18180.025d08~9180.025-0.050.520-3025~500.05-0.0750.7512~1725~500.075-0.1021.515-2325~500.075-0.102311~1525~500.102-0.13 d0/412--2025~500.05-0.075d0/29~1225~500.075-0.102 d0/211--1825~500.038-0.05d08~925~500.05-0.075不锈钢(奥氏体)135~2750.527-34100.0250.7512~18100.013-0.0181.520-24100.05311~17100.018-0.025 d0/417-21100.025d0/29~15100.013d0/215-18100.025d08~12100.527-34120.050.7512~18120.0251.520-24120.075311~17120.038-0.05 d0/417-21120.05d0/29~15120.025d0/215-18120.025-0.038d08~12120.0130.527-34180.1020.7512~18180.051.520-24180.13311~17180.063-0.075d0/2 15-18 18 0.075 d0 8~12 18 0.025 0.5 27-34 25~50 0.13 0.75 12~18 25~50 0.075 1.5 20-24 25~50 0.15 3 11~17 25~50 0.102 d0/4 17-21 25~50 0.13 d0/2 9~15 25~50 0.063-0.075 d0/2 15-18 25~50 0.102 d0 8~12 25~50 0.038-0.05 不锈钢(马氏体175~325 0.5 21-40 10 0.018-0.025 0.75 12~20 10 0.013 1.5 17-30 10 0.025-0.05 3 11~18 10 0.018 d0/4 14-27 10 0.018-0.025 d0/2 9~15 10 0.013 d0/2 12--23 10 0.013-0.025 d0 8~12 10 0.5 21-40 12 0.025-0.05 0.75 12~20 12 0.025-0.038 1.5 17-30 12 0.05-0.075 3 11~18 12 0.038-0.05 d0/4 14-27 12 0.025-0.05 d0/2 9~15 12 0.025-0.038 d0/2 12--23 12 0.018-0.025 d0 8~12 12 0.013 0.5 21-40 18 0.05-0.075 0.75 12~20 18 0.05 1.5 17-30 18 0.075-0.102 3 11~18 18 0.063-0.075 d0/4 14-27 18 0.05-0.075 d0/2 9~15 18 0.038-0.05 d0/2 12--23 18 0.038-0.05 d0 8~12 18 0.018-0.025 0.5 21-40 25~50 0.075-0.102 0.75 12~20 25~50 0.075 1.5 17-30 25~50 0.102-0.13 3 11~18 25~50 0.102 d0/4 14-27 25~50 0.075-0.102 d0/2 9~15 25~50 0.05-0.075 d0/2 12--23 25~50 0.063-0.075 d0 8~12 25~50 0.025-0.05 灰铸铁160~260 0.5 27-43 10 0.025 0.75 14~23 10 0.038 1.5 21-35 10 0.05 3 12~21 10 0.05 d0/4 18-29 10 0.038 d0/2 11~18 10 0.025-0.038 d0/2 15-24 10 0.025 d0 9~14 10 0.013-0.018 0.5 27-43 12 0.038-0.05 0.75 14~23 12 0.038-0.05 1.521-35 12 0.063-0.0753 12~21 12 0.05-0.075 d0/4 18-29 12 0.05 d0/2 11~18 12 0.038-0.05 d0/2 15-24 12 0.038 d0 9~14 12 0.025 0.5 27-43 18 0.05-0.102 0.75 14~23 18 0.05-0.102 1.5 21-35 18 0.075-0.13 3 12~21 18 0.075-0.13 d0/4 18-29 18 0.063-0.102 d0/2 11~18 18 0.05-0.075 d0/2 15-24 18 0.05-0.075 d0 9~14 18 0.036-0.05 0.5 27-43 25~50 0.075-0.15 0.75 14~23 25~50 0.075-0.13 1.5 21-35 25~50 0.102-0.18 3 12~21 25~50 0.102-0.15 d0/4 18-29 25~50 0.089-0.13 d0/2 11~18 25~50 0.075-0.13 d0/215-24 25~50 0.075-0.102 d0 9~14 25~50 0.05-0.102 可锻铸铁160~0.5 34-43 10 0.025 0.75 18~21 10 0.018 1.527-34100.05317~20100.025d0/218-24100.018d011~14100.0130.534-43120.050.7518~21120.0251.527-34120.075317~20120.038-0.05 d0/421-23120.05d0/214~17120.025d0/218-24120.025d011~14120.0180.534-43180.075-0.1020.7518~21180.05-0.0631.527-34180.102-0.13317~20180.063-0.075 d0/421-23180.075-0.102d0/214~17180.05d0/218-24180.05-0.075d011~14180.025-0.0380.534-4325~500.102-0.150.7518~2125~500.063-0.0751.527-3425~500.13-0.18317~2025~500.075-0.102 d0/421-2325~500.102-0.13d0/214~1725~500.063-0.075 d0/218-2425~500.075-0.102d011~1425~500.038-0.05铝合金30~1500.5245-305100.0750.75115~150100.0751.5185-245100.1023100~135100.102 d0/4150-185100.075d0/284~120100.075 d0/2120-150100.05d069~105100.050.5245-305120.1020.75115~150120.131.5185-245120.153100~135120.15 d0/4150-185120.102d0/284~120120.13 d0/2120-150120.075d069~105120.0750.5245-305180.130.75115~150180.151.5185-245180.23100~135180.2 d0/4150-185180.15d0/284~120180.15 d0/2120-150180.13d069~105180.130.5245-30525~500.180.75115~15025~500.251.5185-24525~500.253100~13525~500.3 d0/4150-18525~500.2d0/284~12025~500.2 d0/2120-15025~500.15d069~10525~500.15铜合金0.546-150100.025-0.050.7530~87100.025-0.051.538-120100.038-0.075326~79100.05-0.075 d0/430-105100.025-0.05d0/223~72100.025-0.05 d0/223-90100.018-0.038d020~64100.025-0.0380.546-150120.025-0.0750.7530~87120.051.538-120120.038-0.13326~79120.063-0.075 d0/430-105120.025-0.075d0/223~72120.038-0.05 d0/223-90120.018-0.075d020~64120.025-0.038 0.546-150180.102-0.130.7530~87180.0751.538-120180.13-0.2326~79180.102-0.13 d0/430-105180.075-0.103d0/223~72180.063-0.075 d0/223-90180.05-0.102d020~64180.050.546-15025~500.13-0.180.7530~8725~500.102-0.131.538-12025~500.18-0.25326~7925~500.13-0.18 d0/430-10525~500.102-0.15d0/223~7225~500.089-0.102 d0/223-9025~500.075-0.13d020~6425~500.063-0.075钛合金300~3500.515-34100.0250.7511~20100.018-0.0251.514-30100.035-0.0539~18100.018-0.025 d0/48--17100.025d0/28~15100.013-0.018d0/26--12100.018-0.025d06~12100.0130.515-34120.050.7511~20120.025-0.051.514-30120.07539~18120.025-0.05 d0/48--17120.038-0.05d0/28~15120.018-0.038 d0/26--12120.025-0.038d06~12120.013-0.0250.515-34180.1020.7511~20180.05-0.0751.514-30180.1339~18180.05-0.075 d0/48--17180.05-0.075d0/28~15180.05d0/26--12180.038-0.05d06~12180.0380.515-3425~500.102-0.130.7511~2025~500.075-0.1021.514-3025~500.13-0.1539~1825~500.075-0.102 d0/48--1725~500.075-0.13d0/28~1525~500.063-0.075 d0/26--1225~500.05-0.075d06~1225~500.05-0.075高温合金200~4750.53--12100.0250.75 2.1~1.6100.013-0.0181.52.4-9100.038-0.053 1.8~1.55100.013-0.025 d0/4 2.1-8100.025-0.038d0/2 1.5~510d0/22--6100.013-0.025d0100.53--12120.0250.75 2.1~1.6120.013-0.051.52.4-9120.038-0.053 1.8~1.55120.018-0.038 d0/4 2.1-8120.025-0.038d0/2 1.5~5120.018-0.025 d0/22--6120.018-0.025d0120.53--12180.038-0.050.75 2.1~1.6180.018-0.051.52.4-9180.05-0.0753 1.8~1.55180.025-0.075。
切削用量的合理选择
切削用量的合理选择切削用量的合理选择(2021-07-1315:37:22)标签:刀具寿命用量生产率切削性能杂谈分类:数控刀具技术切削用量不仅就是在机床调整前必须确认的关键参数,而且其数值合理是否对加工质量、加工效率、生产成本等有著非常关键的影响。
所谓“合理的”切削用量就是指充分利用刀具切削性能和机床动力性能够(功率、扭矩),在保证质量的前提下,赢得低的生产率和高的加工成本的切削用量。
一制订切削用量时考虑的因素切削加工生产率在焊接加工中,金属切除率与切削用量三要素ap、f、v均维持线性关系,即为其中任一参数减小一倍,都可以并使生产率提升一倍。
然而由于刀具寿命的制约,当任一参数减小时,其它二参数必须增大。
因此,在制定切削用量时,三要素获得最佳女团,此时的高生产率才就是合理的。
刀具寿命切削用量三要素对刀具寿命影响的大小,按顺序为v、f、ap。
因此,从保证合理的刀具寿命出发,在确定切削用量时,首先应采用尽可能大的背吃刀量;然后再选用大的进给量;最后求出切削速度。
加工表面粗糙度精加工时,减小进给量将减小加工表面粗糙度值。
因此,它就是精加工时遏制生产率提升的主要因素。
二刀具寿命的选择原则切削用量与刀具寿命存有密切关系。
在制订切削用量时,应当首先挑选合理的刀具寿命,而合理的刀具寿命则应当根据优化的目标而的定。
通常分后最低生产率刀具寿命和最高成本刀具寿命两种,前者根据单件工时最少的目标确认,后者根据工序成本最高的目标确认。
挑选刀具寿命时可以考量如下几点:根据刀具复杂程度、制造和磨刀成本来选择。
复杂和精度高的刀具寿命应选得比单刃刀具高些。
对于机夹可以移调刀具,由于再加刀时间长,为了充分发挥其切削性能,提升生产效率,刀具寿命附加得高些,通常挑15-30min。
对于装刀、换刀和调刀比较复杂的多刀机床、组合机床与自动化加工刀具,刀具寿命应选得高些,尤应保证刀具可靠性。
车间内某一工序的生产率管制了整个车间的生产率的提升时,该工序的刀具寿命必须挑选得高些;当某工序单位时间内所分摊至的全厂支出m很大时,刀具寿命也高文瑞得高些。
各类机床切削用量表
序号 工序名称 设备名称
设备型号
1 粗车
普通车床
C6132
2 精车
普通车床
C616
3 精车外圆 科菲车床
CNCP30
4 精车内孔 科菲车床
CNCP30
5 精车总长 科菲车床
CNCP30
6 精车 7 切槽
数控车床
CNC6132A
8 车总长 数控车床
LG1740
9 钻深孔 六角车床
C336K-1
8-12.5Mpa(压力)
1000-1650rpm(砂轮转速)
100-150mm/min(轴向) 0.001mm/边续(径向)
5件/移1次齿)
第1页
重庆市蓝黛实业有限公司技术质量部
2005.11.1
)
第2页
19 倒棱
倒棱机
Y9412
20 插齿
插齿机
YSA5120
21 插齿
插齿机
Y5120B
22 插齿
插齿机
Y5132
23 插齿
插齿机
Y5132A
24 轧花键 渐开线冷轧机 Y8406
25 搓花键 渐开线成型机 GZ730-A
26 倒尖角 倒角机
YB9325G
27 倒尖角 倒角机
YB9325F
28 倒圆角 倒角机
40秒(其中光整5秒) 2000
轴类
20-50rpm(刀具转速)
0.3-0.5mm/min(进给量)
70秒(其中光整8秒) 1500
8A-1371
800-1200rpm(主轴转速)
5-15秒(研磨时间) 顶尖锥面明显磨损
140rpm(工件转速)
0.1-0.2mm/min(进给量)
第四节 切削用量选择讲解
π dn
切削速度示意图
①车削光轴切削速度 Vs=1000Vc/πd Vs—主轴转速,r/min Vc—切削速度,m/min d—工件待加工表面直径,mm
②车削螺纹主轴转速n 在切削螺纹时,车床的主轴转速过高会使螺
纹破牙,因此对于一般数控车床车螺纹时主轴转 速计算公式:
注意:切断、车槽时的切削深度为车刀主切削刃 的宽度
① 背吃刀量aP(mm)的选择
粗加工(Ra10~80μm)时,一次进给应尽可能切除全部
余量。在中等功率机床上,背吃刀量可达8~l0mm。
半精加工(Ra1.25~l0μm)时,背吃刀量取为0.5~2mm。 精加工(Ra0.32~1.25μm)时,背吃刀量取为
第四节 切削用量的选择
切削用量(又叫切削三要素)是衡量车削运动大小 的参数。
包括: 主轴转速(切削速度) 进给速度(进给量) 背吃刀量(侧吃刀量)
(1) 背吃刀量(切削深度)
切削深度为工件上已加工表面和待加工表面间的 垂直距离,单位为mm。即:ap=(dw-dm)/2 其中:
dw—工件待加工表面的直径,(mm) dm—工件已加工表面的直径,(mm)
表面特征
表面粗糙度值 加工方法举例
明显可见刀痕
Ra100、Ra50、 粗车、粗刨、粗
Ra25、
铣、钻孔
微见刀痕
12.5、Ra6.3、 精车、精刨、精
Ra3.2、
铣、粗铰、粗磨
看不见加工痕迹, Ra1.6、Ra0.8、 微辩加工方向 Ra0.4、
精车、精磨、精 铰、研磨
暗光泽面
Ra0.2、Ra0.1、 研磨、珩磨、超
例3:车削直径为300mm的铸铁带轮外圆,若切削速 度为60m/ min,试求车床主轴转速。