
焊接车间过程分层审核检查表(1)
1、符合标准/要求的项目,在其“结果”栏中填入Y,反之填入N;不符合标准/要求的项目若当场就可更正则在标注的N 后再填入C,即“NC”; 2、若某一项在审核工位不适用,则填入“N/A”;
3 4
班长、组长 班长、组长
5
班长、组长
6
工具、劳防用品、辅料管理、能源管理是否有效节约成本。 由班长负责保管和发放工具、劳防用品,使用完的电极每天班产结束后负 责清点数量并回收,有效节约成本。 Section #2 普遍性的工位问题
组长
1 2 3 4
员工对所生产产品的质量要求是否了解并自检? 工作时是否按要求填写点检表? 是否按作业指导书要求设定工艺参数并检查? 是否按要求做到首检、巡、末、自检及破检?
熟练掌握生产岗位的《焊接质量检验记录表》的要求,并按《焊接质量检验 记录表》要求对产品进行自检。 操作工是否按要求填写设备、质量、防错、电极修磨点检表,由班长负责 检查。 参数调试人员是否按照作业指导书要求进行参数设定并记录,班长每天检 查相关工位的工艺参数,作业指导书工艺参数与现场参数是否一致。 在工位对应的摆放台上,必须看到首检、巡检、自检、破检。 手工点焊工位按《点焊电极的修磨与更换作业指导书》要求修磨电极和更 换电极,根据自制卡板来检验电极端面。并在《手工点焊电极修磨及更换 记录表》上做相应记录。 操作工按《凸焊电极的修磨与更换作业指导书》要求参照计数器凸焊件数 修磨和更换电极。并在《凸焊电极修磨及更换记录表》上做相应记录。焊 接过程中自检电极表面、绝缘套及定位销是否磨损过多或飞溅粘连 对每一箱成品进行目检,确认一箱一卡,对每箱的零件流转卡的内容进行确 认。
班长、组长 班长、组长 班长、组长 班长、组长
每班次/每工作 日 每班次/每工作 日 每班次/每工作 日 每班次/每工作 日 每班次/每工作 日 每班次/每工作 日 每班次/每工作 日 每班次/每工作 日 每班次/每工作 日 每班次/每工作 日 每班次/每工作 日
5
手工焊枪操作工是否按要求执行电极修磨及更换?
班长、组长
6
凸焊操作工是否按要求执行电极更箱一卡,卡随产品走?
班长、组长
8
定位销无明显凹痕,定位块无松动,定位面无飞溅。根据车间各工作区域进 生产结束后员工是否进行工装夹具的保养及工作区域的清理? 行打扫,知晓垃圾投放规范,各保养区域保持整洁有序。 检查现场整理、整顿、清扫、清洁和素养情况。零件、空料箱按定置定位 5S状态是否规范,零件与吊牌是否相符,空料箱放置位置是 标示放置,料箱需保持清洁。标识卡上需写明日期、零件号、数量,物料 否规范,料箱是否清洁? 放置的数量必须与标识卡上的数量一致。 操作工及班长每天对防错装置进行验证,防错验证件挂在工位正确位置上 。 操作工及班长每天检查现场工艺文件是否齐全,有无严重破损,对临时工 艺文件在有效期内必须保证齐全,有效期过后从现场撤销 Section #3 高关注问题/工位特殊问题
班长、组长
每班次/每工作 日 每班次/每工作 日
2
可疑品与报废件的处理是否规范?
班长、组长
3 4 5 序号
是否对变化点(人、机、料、法、环)进行跟踪管理? 班组是否按规定执行交接班记录? 针对客户对产品的抱怨是否及时进行改进? 发生问题区域 不符合标准/要求项目的描述
组长 组长 组长
每工作日 每工作日 每工作日
班长、组长
9
班长、组长
10 防错装置是否正常?是否对岗位防错进行验证
班长、组长
11 现场工艺文件是否完整?
班长、组长
1
是否按标准进行凿检?
根据《焊接质量检验记录表》的要求,对产品进行非破坏性凿检,并记录。 班长做好审核工作。 放置可疑品、报废件的区域,必须有标识并与正常零件分开。可疑品由检验 员判断是否需要返修或报废,待处理箱内零件必须在12小时内进行处理, 能返修的产品需在2天内修理完毕,每批返修零件必须有标牌和返修记录。 对工作区域的变化(人、机、料、法、环)进行跟踪检查,在变化点看板 上写出内容,并在工作现场挂出相应的指示牌。 班组交接班记录完整详细,签名齐全. 快速查找原因进行改进直到客户满意为止。 Section #4 不符合标准/要求的项目
审核人员
审核频次 每班次/每工作 日 每班次/每工作 日 每班次/每工作 日 每班次/每工作 日 每班次/每工作 日 每工作日
检查结果
1 2
班长、组长 班长、组长
操作工是否进行上岗培训以及上岗后是否按作业指导书规定 操作工上岗前必须先经过上岗考试,考试通过后方能上岗,上岗后必须严格 操作? 按照作业指导书规定进行操作。 操作工是否定期准时做设备点检、工作区域有无漏油、漏水 操作工每天做好设备点检,检查工作区域水管和气管有无渗漏,如有问题 、漏气现象,及时保修并跟踪状态? 及时填写报修单,并上报班长,班长跟踪状态。 跟踪产品质量各项评审问题的长短期措施是否落实? 是否做安全的检查? 产品质量各项检查的长短期措施必须落实,跟踪其有效性,并做记录。 操作工工作前检查设备的水、电、气及安全门钥匙和系统急停按钮是否完 好,车间内禁止吸烟.生产区域发现有安全隐患需立即排除(或上报)。
焊接车间过程分层审核检查表(1)
XXXXXX有限公司
审核人员: 审核日期:
QD080204-4
5/0
车间/部门 审核区域
生产部焊接车间 焊接生产区域
No.
审核内容 Section #1 操作工有没有正确穿戴个人防护用品?
标准 普遍性系统问题 员工必须按PPE的要求穿戴劳防用品,班长每天必须对员工进行检查,未穿 戴劳防用品者不允许进入生产区域。
过程分层审核检查表

18
22
《标准作业指导书》的张贴是否方便操作员工使用?
23
工位布局是否有利于操作员操作?
24
(3) 系
产品离线是否有记录?
25 统 操作员工是否按规定进行设备的自主点检和维护?
26
问 题
是否对现场的5S进行日常检查并形成记录?
27
产品是否按规定正确标识,标识是否具有唯一性,可追溯性?
28
产品流转是否遵循“先进先出”原则?
备注:1、“Y”-没有发现差异;“N”-发现了差异;“NC”-发现了差异,审核期间立即进行了纠正;“N/A”不适用。
2、车间级及以上管理人员审核(1)和(3)部分;班组长者审核(1)和(2)部分。
审核日期 审核者
判定
Y
N NC N/A
审核记录
13 (2) 检查和校验所有产品关键特性是否达到工艺要求?
14
质量 关注
检查和校验产品热处理特性(硬度、渗碳层深度、显微结构等)以及同CQ9(所有行动关闭)的一致性是否符合要求?
15 点 检查和校验所有转手项特性是否满足规范和控制极限要求?
16
Hale Waihona Puke 是否使用控制图,是否掌握失控的判定准则?
17
在过程和产品出现缺陷时,是否分析原因实施纠正措施并验证其有效性?
过程分层审核检查表
生产场所:
工序名称
工序号
序号
审核要求
1
操作工是否正确穿戴劳保用品?
2
操作员工是否持证上岗?
3
操作员工是使否用有效的《标准作业指导书》?
4
操作员工是否按照“安全操作规程”正确操作?
5
(1) 工
操作员工是否有理解、熟悉《标准作业指导书》内容?
焊接质量检查表1

焊接质量检查表
工程名称:焊口编号:
执行规范与标准:GB 50235 GB 50236 SH3501
检查项
目:
标准、要求 (mm) 操作人车间检查人分厂抽查
坡口形式
及尺寸
α=60~70℃
C=1.5~2.5mm P=1~1.5mm 管工:焊工:
焊缝外观表面不得有裂纹、未熔合、气孔、夹渣、飞溅存在。
不得有咬边现象;管道焊缝咬边深度不应大于0.5mm,连续咬边长度不应大于100mm,且焊缝两侧咬边总长不大于该焊缝全长的10%。
焊缝表面不得低于管道表面,焊缝余高Δh≤1+0.2b1,且不大于3mm。
焊缝外观应成型良好,宽度以每边盖过坡口边缘2mm为宜。
射线探伤Ⅱ合格
母材:
焊接方法:手工施焊
填充金属根部盖面焊条型号
规格(mm)
其他。
分层审核检查表(科长)

焊装车间过程分层审核检查表(生产科科长)
班次
月
日
早/中
审核人 第1部分:基本问题
职务
生产科科长
工位编号 产品图号 操作工
安全
1 现场人员安全防护穿戴是否执行;安全提醒标识是否完好。 2s
标准化
3
现场《控制计划》、《作业要领书》、《过往缺陷表》等工艺文 件是否正确、齐全,操作工是否执行
4
左拿右放、大小箱制定是否执行、计数器是否正确使用、是否按 照规定清点分零件
4M变化
13 设备、人员是否有变化? 14பைடு நூலகம்产生变化后是否执行《变化点管理》;
第2部分:质量关注问题
判定结果
1
特别关注 2
3
第3部分:系统问题 (本部分由科长级对车间主任的工作进行点检)
判定结果
1 车间主任是否按照规定执行;
过程控制 2 现场的各项记录是否及时、真实的填写;
3 分层审核的结果是否得到实施、跟踪、落实。
5 电极头/凸焊电极是否按照规定频次修磨
判定结果
6 打点编序、数量、位置、方式、时间等是否规范化
7 现场5S标准是否认真执行。
8 操作工对《标准化作业书》规定的内容是否了解
9 操作工是否认真阅读相关文件
质 量 10 产品的过往缺陷是否明晰;产品质量要求是否清晰
11 是否按照规定进行各项记录填写;
12 是否验证本工序防错装置是否有效;
标准:“Y”符合要求、“N”不符合要求、“NC”不符合要求,但是立即得到了整改、“N/A”不适用
1 任何不能立即整改的问题必须在“对策措施汇总”表详细记录
2
表示可以直接询问操作工的项目
3 生产科长每月1次。(每次检查3-5个工位)
过程分层审核检查表
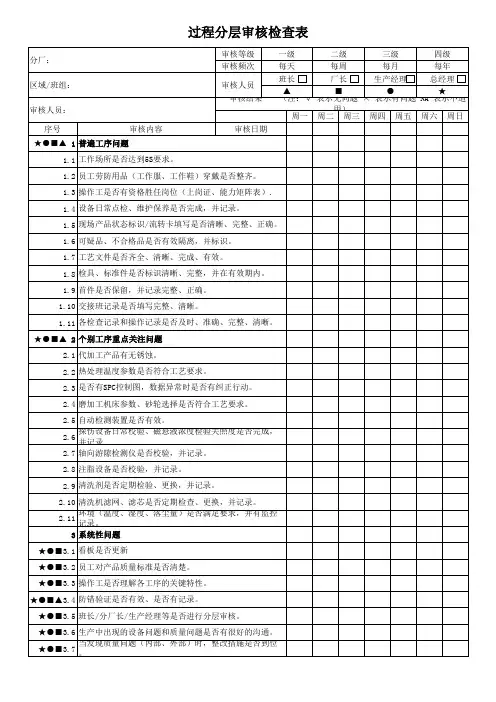
1.8 检具、标准件是否标识清晰、完整,并在有效期内。
1.9 首件是否保留,并记录完整、正确。
1.10 交接班记录是否填写完整、清晰。
1.11 各检查记录和操作记录是否及时、准确、完整、清晰。
★●■▲ 2 个别工序重点关注问题
2.1 代加工产品有无锈蚀。
2.2 热处理温度参数是否符合工艺要求。
2.3 是否有SPC控制图,数据异常时是否有纠正行动。
`
1.2 员工劳防用品(工作服、工作鞋)穿戴是否整齐。
1.3 操作工是否有资格胜任岗位(上岗证、能力矩阵表).
1.4 设备日常点检、维护保养是否完成,并记录。
1.5 现场产品状态标识/流转卡填写是否清晰、完整、正确。
1.6 可疑品、不合格品是否有效隔离,并标识。
1.7 工艺文件是否齐全、清晰、完成、有效。
2.4 磨加工机床参数、砂轮选择是否符合工艺要求。
2.5 自动检测装置是否有效。
2.6
探伤设备日常校验、磁悬液浓度检验关照度是否完成, 并记录
2.7 轴向游隙检测仪是否校验,并记录。
2.8 注脂设备是否校验,并记录。
2.9 清洗剂是否定期检验、更换,并记录。
2.10 清洗机滤网、滤芯是否定期检查、更换,并记录。
2.11
环境(温度、湿度、落尘量)是否满足要Fra bibliotek,并有监控 记录。
3 系统性问题
★●■3.1 看板是否更新
★●■3.2 员工对产品质量标准是否清楚。
★●■3.3 操作工是否理解各工序的关键特性。
★●■▲3.4 防错验证是否有效、是否有记录。
★●■3.5 班长/分厂长/生产经理等是否进行分层审核。
★●■3.6 生产中出现的设备问题和质量问题是否有很好的沟通。
分层次审核检查表(适用于第二层、第三层)

14
XXX
是否正确的零件放置在正确的容器内?
检查最少/最多周转量的符合性,零件是否遵循先进先出原
15 则?
XXX
是否每次设备启动和班次轮转的确认验证都被明确定义并
16
XXX
有效实施?
第二部分 工序质量关注(重点关注顾客反映以及内部审核过程中发现的 XXX
质量关注点)
1 岗位工序零件尺寸是否符合图纸要求
车间责任人:
审核人: LAYER
ED
NO.
XXX
Comments评论
XXX
XXX - 问题序号为灰色的部分需要直接询问现场操作
XXX 工 PI - 全员参与, STD - 标准化, BIQ - 质量控制,
XXX SLT - 现场物流, CI - 持续改进
日期:
编制:
第三部分 生产系统问题
XXX
PI
1 现场员工技能矩阵是否更新?
XXX
准化
STD标
2 车间是否有效实施分层审核?
XXX
3 工作现场5S是否符合标准要求?
XXX
4 过程控制计划是否及时更新并按照此计划进行控制?
XXX
诸次审核发现的问题所采取的纠正措施在现场是否有效实 XXX 5
施(问题报告编号: )
6 现场物料是否清晰标识,可疑品和不合格品是否隔离?
XXX
7 快速反映问题解决会议是否定期举行,所有记录是否更新?
XXX
BIQ质量控制
现场问题板上是否有足够的证据证据快速反应问题解决会
8 议按计划进行,并且所有发现的问题都有跟踪解决?
XXX
日期:
编制:
场物流
SLT现
CI持续改进
分层过程审核检查表
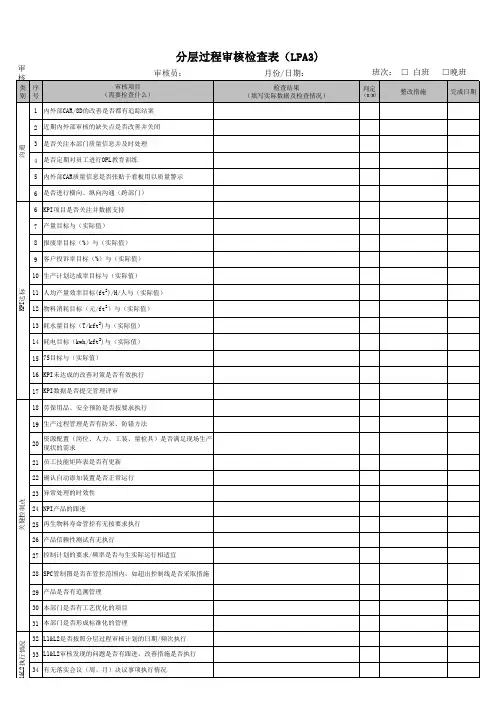
29 产品是否有追溯管理 30 本部门是否有工艺优化的项目 31 本部门是否形成标准化的管理 32 L1&L2是否按照分层过程审核计划的日期/频次执行 33 L1&L2审核发现的问题是否有跟进,改善措施是否执行 34 有无落实会议(周、月)决议事项执行情况
班次: □ 白班
判定
(Y/N)
整改措施
□晚班
L1&L2执行情况
审 核
类序 别号
分层过程审核检查表(LPA3)
审核员:
月份/日期:
审核项目况)
1 内外部CAR/8D的改善是否都有追踪结案
2 近期内外部审核的缺失点是否改善并关闭
3 是否关注本部门质量信息并及时处理
沟通
4 是否定期对员工进行OPL教育训练
5 内外部CAR质量信息是否张贴于看板用以质量警示
6 是否进行横向、纵向沟通(跨部门)
6 KPI项目是否关注并数据支持
7 产量目标与(实际值)
8 报废率目标(%)与(实际值)
9 客户投诉率目标(%)与(实际值)
10 生产计划达成率目标与(实际值)
KPI达标
11 人均产量效率目标(ft2)/H/人与(实际值)
20
资源配置(岗位、人力、工装、量检具)是否满足现场生产 现状的需求
21 员工技能矩阵表是否有更新
22 确认自动添加装置是否正常运行
23 异常处理的时效性
关健控制点
24 NPI产品的跟进
25 再生物料寿命管控有无按要求执行
26 产品信赖性测试有无执行
27 控制计划的要求/频率是否与生实际运行相适宜
28 SPC管制图是否在管控范围内,如超出控制线是否采取措施
12 物料消耗目标(元/ft2)与(实际值)
电焊车间安全检查表
电焊车间安全检查表
1.作业环境:
地面干净无油污、无杂物。
通风设备工作正常,无烟尘积聚。
车间内无易燃易爆物品。
2.消防设施:
灭火器数量充足,并在有效期内。
消防栓周围无遮挡,水压正常。
消防通道畅通无阻,标识明显。
3.防护用品:
电焊工穿戴符合要求的防护服、防护眼镜、手套等。
焊机接零(地)安全可靠,绝缘良好。
焊接电缆无破损,绝缘良好。
4.焊接设备:
焊机外观整洁,无严重锈蚀。
焊机散热良好,工作温度正常。
焊机地线牢固,无破损。
5.操作规程:
电焊工操作证齐全有效。
操作前进行安全检查,确保作业环境安全。
严格按照焊接工艺参数进行操作。
6.焊接参数:
电流、电压、焊接速度等参数符合工艺要求。
焊接过程中无突然断弧现象。
焊接过程中无飞溅。
7.废弃物处理:
废弃的焊条、焊丝及时清理,不得随意丢弃。
高温的焊渣及时冷却处理,不得随意倾倒。
油漆桶、稀释剂等危险废弃物按规定处理。
分层审核检查表(焊接)
分层审核检查表(焊接)1. 审核区域 [单选题] *○一期○二期2. 一期区域 [单选题] *○凸焊 _________________○前保线 _________________○539纵梁 _________________○轮罩线 _________________○568纵梁 _________________○激光焊 _________________依赖于第1题第1个选项3. 二期区域 [单选题] *○U6BIW焊接 _________________○HF焊接 _________________○回火 _________________○S311焊接 _________________依赖于第1题第2个选项4. 工艺 [单选题] *○凸焊 _________________○点焊 _________________○弧焊 _________________○激光焊 _________________依赖于第2题第2;3;4;5;6个选项,第3题第1;2;4个选项5. 审核人 [填空题] *_________________________________6. 审核时间 [填空题] *_________________________________7. 审核人员/频次 [单选题] *○班长(每班)○大班长(每班)○主管(每班)○制造工程师(每周)○经理(每周)8. 一期车型&零件号或零件名 [单选题] *○CD539C _________________ *○D568C _________________ *○U6后保○U6门槛○U6HF _________________ *○Other _________________ *依赖于第1题第1个选项9. 二期车型&零件号或零件名 [单选题] *○S311 H1.5T○S311 D2.0T○CX11 _________________ *○DCY11 _________________ *○FS11 _________________ *○U611 _________________ *○U625 _________________ *○U6HF _________________ *○P319 _________________ *○Other _________________ *依赖于第1题第2个选项S(安全)&能源10. PPE是否按照岗位PPE站立图正确佩戴好? [单选题] *○Y _________________○N _________________ *○NA _________________11. 本公司的安全强制规则有哪些?为什么不了解? [单选题] *○Y _________________○N _________________ *○NA _________________12. 该设备是否有成文的挂牌上锁流程,且与能量源标识与布局图一致? [单选题] *○Y _________________○N _________________ *○NA _________________13. 员工的班组级安全教育是否有记录? [单选题] *○Y _________________○N _________________ *○NA _________________依赖于第7题第2;3;5个选项14. 现场使用的气动工具及配套的气管、气管接头是否存在漏气; [单选题] *○Y _________________○N _________________ *○NA _________________依赖于第7题第1;4个选项15. 现场的工位风扇、屋顶大风扇和照明是否按要求使用;(如无人时关闭,在自然光照满足工作需要时,应该即使关闭照明) [单选题] *○Y _________________○N _________________ *○NA _________________依赖于第7题第1个选项16. 在员工吃饭时间或生产线没有生产时按作业指导书关闭正确关闭设备; [单选题] *○Y _________________○N _________________ *○NA _________________依赖于第7题第1个选项P(生产)&Q(质量)&标准作业&质量门17. 防错作业指导书是否悬挂在现场?防错样件是否在有效期限内?是否有损坏?[单选题] *○Y _________________○N _________________ *○NA _________________依赖于第7题第4;5个选项18. 开班是否执行防错点检?是否有防错屏蔽?防错屏蔽与点检异常时是否填写6M变更单?质量预警是否下发? [单选题] *○Y _________________○N _________________ *○NA _________________19. 员工技能是否满足要求?是否制定员工培训计划?尤其关注新员工上岗 [单选题] *○Y _________________○N _________________ *○NA _________________依赖于第7题第1;2;3;5个选项20. 员工技能是否首末件&控制卡片是否执行?首末件保存是否有效? [单选题] *○Y _________________○N _________________ *○NA _________________21. 设备点检是否执行?检具点检是否执行?检具是否在有效期限内? [单选题] *○Y _________________○N _________________ *○NA _________________22. 技术员是否执行每周零件匹配间隙检查? [单选题] *○Y _________________○N _________________ *○NA _________________依赖于第3题第4个选项,第7题第4;5个选项23. P319 A柱防激光废料销子是否OK? [单选题] *○Y _________________○N _________________ *○NA _________________依赖于第3题第2个选项,第4题第2个选项,第7题第1;4个选项24. 参数是否设定了管理权限并按要求执行?参数变更后的履历是否更新?参数变更是否填写6M变更单?抽查一个工位的参数调用是否正确? [单选题] *○Y _________________○N _________________ *○NA _________________依赖于第7题第4;5个选项25. 本工位是否有CIC标识?如有,操作工是否清楚本工位CIC内容?如无NA [单选题] *○Y _________________○N _________________ *○NA _________________依赖于第7题第4;5个选项26. 所有零件(来料、工序件、成品、不合格品、调试、首末件)是否按要求标识? [单选题] *○Y _________________○N _________________ *○NA _________________依赖于第7题第1;2;3;5个选项27. 是否按落地标件规则清理? [单选题] *○Y _________________○N _________________ *○NA _________________依赖于第4题第1个选项,第7题第1;2;3;5个选项28. 标签与零件是否一致?成品料箱是否满框?零件摆放顺序是否满足要求? [单选题] *○Y _________________○N _________________ *○NA _________________依赖于第7题第1;2;3;5个选项29. 是否按时撬检?更换电极帽否检查对中? [单选题] *○Y _________________○N _________________ *○NA _________________依赖于第2题第2;3;4;5;6个选项,第3题第1个选项,第4题第2个选项30. 补焊工位是否执行100%插销? [单选题] *○Y _________________○N _________________ *○NA _________________依赖于第2题第3个选项,第7题第2;3;4个选项31. 螺柱焊枪的焊渣是否按时清理:M6 1次/4件;M5 1件/天。
焊接过程记录与检查表
焊接过程记录与检查表焊接过程记录与检查表(纵焊缝)订单号:JSHD/QYWJ-A16.2-1时间/班次。
焊接前:数量操作者焊丝型号焊丝批号焊接过程:焊机、焊接转台运行情况是否良好、正常异常情况描述:A:正常/不正常处理者发现者处理者相对湿度1.是否对焊缝坡口及附近油、锈、污垢、杂质进行清理。
清理/没有清理异常情况描述:首件巡检:序号检查项目工艺要求检查结果异常情况描述1 外焊 0.5~2.5mm,内焊0.5~1.5mm2 余高任意300mm内余高相差不超过0.5mm3 未焊满及凹坑不允许4 气孔夹渣不允许5 裂纹任意300mm内宽度相差不大于1.56 宽度不均匀任意300mm内长度不大于50mm,深度不大于0.3mm7 咬边不允许8 烧穿<10㎜9 接头搭接长度不允许10 漏焊或间断任意300mm内误差不超过2mm11 焊瘤不允许12 直线度异常情况描述发现者处理措施:停止工作/隔离/反馈/调整/检查焊接中电流电压速度角度产品编号/时间节点(操作工填写)产品编号/时间节点(检验员填写)发现者对焊缝焊接后外观检查:序号检查结果123456789101112焊接过程记录与检查表(环焊缝)订单号:JSHD/QYWJ-A16.2-2时间/班次。
焊接前:数量操作者焊丝型号焊丝批号焊接过程:焊机、焊接转台运行情况是否良好、正常异常情况描述:A:正常/不正常处理者发现者处理者相对湿度1.是否对焊缝坡口及附近油、锈、污垢、杂质进行清理。
清理/没有清理异常情况描述:首件巡检:序号检查项目工艺要求检查结果异常情况描述1 外焊 0.5~2.5mm,内焊0.5~1.5mm2 余高任意300mm内余高相差不超过0.5mm3 未焊满及凹坑不允许4 气孔夹渣不允许5 裂纹任意300mm内宽度相差不大于1.56 宽度不均匀任意300mm内长度不大于50mm,深度不大于0.3mm7 咬边不允许8 烧穿<10㎜9 接头搭接长度不允许10 漏焊或间断任意300mm内误差不超过2mm11 焊瘤不允许12 直线度异常情况描述发现者处理措施:停止工作/隔离/反馈/调整/检查焊接中电流电压速度角度产品编号/时间节点(操作工填写)产品编号/时间节点(检验员填写)发现者对焊缝焊接后外观检查:序号检查结果123456789101112在焊接过程中,要求任意300mm内宽度相差不大于 1.5,长度不大于50mm,深度不大于0.3mm。
焊接工序制造过程审核检查表 模板
CP中采用C=0 MIL-STD-1916抽样计划 CP中有首检,IPQC巡检防错措施 焊接特殊特性焊接温度有用△标识
10分/每項
为便于产品/过程特殊特性的选择,是否已识别所有已知的顾客关注的事项? 车载客户都需关注
人的因素 設備因素
是否有能力完成该岗位工作?是否有培训合格后上岗? 是否包括顶岗规定的人员配置计划? 是否对该岗位的职责了解透彻? 是否对上一个工序和下一个工序有一定了解? 是否有效地使用了提高员工工作积极性的方法? 生产设备是否按要求摆放? 生产设备是否能保证满足产品特定的质量要求?
仪器校验状态是否符合要求,是否在有效期内?
抽查温度计编号HG00000932在有效期内
質三
情 況
記 錄 控
、 檢 查
制品
檢能過四 查力程、
不合格品是否有做标示?
是否有记录质量数据并制定相应的改善措施?
7
過程管理 是否有不合格品处理流程?并按流程处理?
是否有向供应商反馈零件问题并要求其进行改善措施? 对产品特殊特性是否 有做SPC分析 品质记录是否按要求保存
作业标准书的内容是否满足该工序特定的质量要求?
作业SOP文件编号符合质量要求
是否有策划产品制造过程环境要求?
5
環境因素 制造现场是否符合环境的要求
查核温湿度管控一览表,温度要求25±5度,湿度要求60%以下 查核环境温度符合要求温度20度,湿度45%
10分/每項
基础实施是否符合生产的需要
经查核生产现场均满足要求
抽查RR5S6M P管制图符合要求
抽查品质记录清单保存16年符合要求
抽查烙铁温度记录2小时量测一次
10分/每項
烙铁温度记录正确375度,符合文件要求370±10度,文件编号