
压铸模具设计评审表
项目名称 序号评审项目 模具名称 评审内容 评审日期 结论
1)分型面和滑块,型腔及顶出机构要合理。不允许有干涉影响产品脱模。 1 设计要求 2)胶口套和拉料杆,流道,溢料槽和冷却水路的合理性。 3) 4)模具设计使用寿命, 模仁材料;DIEVAR。 2 原材料 热处理;HRC46°-48°。 标准件;满足压铸模具高温下使用要求。
3
非标件;原材料和加工,要达到设计要求。 1)不允许裂纹,成形零件表面不得有划痕、碰伤、锈蚀等缺陷。 2)模具非工作部位棱边均应倒角或倒圆,成形部位未注注明的圆角按R0.2 ㎜制造。型面与分型面或型芯、顶杆等相配合的边缘不得有倒角或圆角。顶 杆要高出型腔面0.2MM. 3)合模后分型面应紧密贴合,局部间隙不得大于0.02㎜(不包括排气槽) 4)冷却水管集中供水的必须每路加装阀门,能够单独调节。滑块通冷却水 的必须引出滑块。 5)浇口套带斜度部分的长度必须大于分流锥高出分型面高度15-20㎜,以确 保料饼跟出。 6)浇口套及易拉伤部位成形零件经淬火工艺处理后,进行氮化处理,氮化 模具主 层深度为0.08-0.15,硬度≥600HV.。 要技术 要求
模仁局部图 4 产品表 面处理 方法 部门 5 签名 技术部 质管部
滑块图
产品图
采购部
模具开发
生产车间6批准源自批准 编号:HY-JS-03
模具设计评审表

记录:
会签:
10 标准件类
11 顶出方案
12 顶出行程
13 定位方式
14
冷却设计
15
模架型号
16
钢料尺寸
17
难度系数
18
成本核对
19
工艺初审
20
会签
备
注
1、评审会原则上由项目经理(或项目部经理)、模具部经理、设计部经理和负责项目的设计组长组成。 2、评审会上要严肃认真,不得吸烟,不得讨论与评审无关的内容。接听与评审内容无关的电话时,须离开评审室。 3、评审完成后,参会人员对评审单会签生效,设计部和项目部各一份。 4、为提高模架和钢料的订购效率及物料清单的审核效率,工程师可根据评审单上的模架和钢料尺寸编制模架和钢料
重庆创盛模具有限公司
模具设计评审单
TO:项目部 □、模具部 □、品管部 □
FM:设计部
模具编号 模具穴数 模架规格
产品名 称
外观要 求
镶拼结构
顶出方式
评审记录
浇注系统
制品材料 缩水率
钢料 尺寸
方案草图
序号
评审流程
1
制品材料
2
样板分析
3
外观要求
4
脱模斜度
5
缩水检查
6
PL线确认
Байду номын сангаас
7
进胶方式
8
镶拼方案
9
机构评审
压铸模具设计开发输入评审表

初审意见
编制
日期
签名
Re:A00
压铸模具设计开发输入评审表
客户名称
产品/模具名称
设计输入清单
序号 资料名称
资料内容
1.1技术质量协议 1 客户要求
1.2模具设计寿命
2.1产品毛坯图(全尺寸编序)
2.2产品3D造型图 2 产品信息
2.3产品特殊特性
产品图号
备注
按合同 万 模具部提供 技术部提供 模具部提供 客户提供 技术部提供 客户提供
3.1GB/T8844-2003《压铸模技术条件》
3.2GB/T8847-2003《压铸模术语》
3.3GB/T4679-2003《压铸模零件技术条件》
3.4公司模具标准书(第五版) 3 设计标准
3.5压铸机资料
模具部提供 模具部提供 模具部提供 模具部提供 模具部提供 客户提供
4.1设计参考模具: 4 参考信息
压铸模设计评审表

按压铸吨位标准 按相应吨位标准23 先复位/顶出孔位置是否会正确 24 模具安装时是否有干涉
25 模具起吊是否平稳 四,重点评审
26 类似件过往不良是否反馈 27 技术重点要求是否体现 28 主分型是否合理 29 滑块分型是否合理,是否有扣边防止拉变形 30 浇道系统是否合理 31 排溢系统:渣包和排气是否合理 32 冷却水布置(滑块、型芯、衬模),是否需要点冷 33 冷却水和顶杆、型芯等是否干涉 34 顶出系统,顶杆布置 35 顶杆与标识不允许增加在密封面、定位面等 36 铸件毛刺(按此方案,是否影响清理) 37 肉厚部位如何解决内部疏松 38 易变形部分措施 六,其他
39 上轮评审的内容是否都进行了调整或关闭 模具意见汇总(写提出意见的人员): 工艺意见汇总(写提出意见的人员): 其他人员意见(写提出意见的人员):
按相应吨位标准
按压铸吨位标准 按设计标准
评审意见: 评审意见: 评审意见:合理 评审意见:合理 评审意见: 评审意见: 评审意见:不需要点冷 评审意见:否 评审意见:合理 评审意见:是 评审意见:否 评审意见: 评审意见:无易变性部分
OK
自审:不干涉
OK
自审:不干涉
OK
自审:
OK
OK
OK
理
OK
理
OK
OK
OK
需要点冷
OK
OK
理
OK
OK
OK
OK
易变性部分
OK
自审:OK
相关单位,评审后将评审结果整理后再回发给相关单
7 浇口、横浇道、直浇道面积(浇口总≤横浇道≤直浇道)
8 压铸填充百分比 9 是否需要增加撑柱 10 所有型芯是否有防错 11 压射跟踪距离是否够 12 顶杆孔和拉杆孔标准 二,模具标准 13 定模和动模规格(按设计规范标准自审) 14 模芯镶块是否可以接受 15 模芯拆模是否方便,模脚不能挡柱模芯螺丝 16 销子是否做了快换 17 顶出距离是否足够 18 料饼厚度是否足够 19 模具是否有敲模孔 三,压铸机安装
模具设计评审检查表
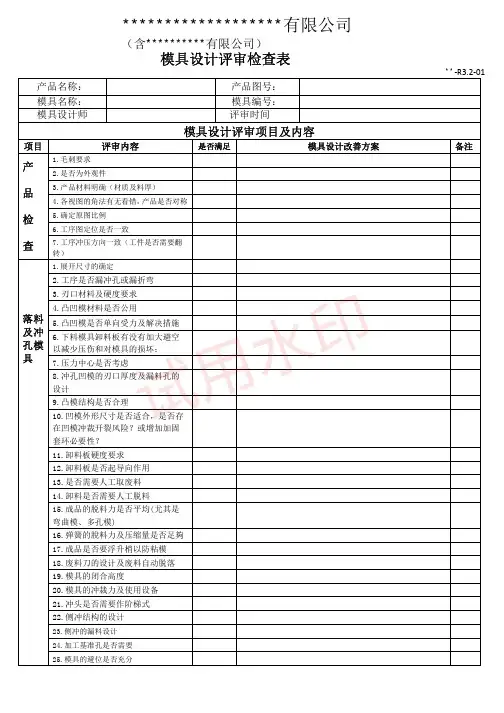
**-R3.2-01产品名称: 产品图号:模具名称: 模具编号:模具设计师 评审时间模具设计评审项目及内容项目评审内容是否满足模具设计改善方案备注产 品 检 查1.毛刺要求2.是否为外观件3.产品材料明确(材质及料厚)4.各视图的角法有无看错,产品是否对称5.确定原图比例6.工序图定位是否一致7.工序冲压方向一致(工件是否需要翻转)落料及冲孔模具1.展开尺寸的确定2.工序是否漏冲孔或漏折弯3.刃口材料及硬度要求4.凸凹模材料是否公用5.凸凹模是否单向受力及解决措施6.下料模具卸料板有没有加大避空以减少压伤和对模具的损坏;7.压力中心是否考虑8.冲孔凹模的刃口厚度及漏料孔的设计9.凸模结构是否合理10.凹模外形尺寸是否适合,是否存在凹模冲裁开裂风险?或增加加固套环必要性?11.卸料板硬度要求12.卸料板是否起导向作用13.是否需要人工取废料14.卸料是否需要人工脱料15.成品的脱料力是否平均(尤其是弯曲模、多孔模)16.弹簧的脫料力及压缩量是否足夠17.成品是否要浮升梢以防粘模18.废料刀的设计及废料自动脱落19.模具的闭合高度20.模具的冲裁力及使用设备21.冲头是否需要作阶梯式22.侧冲结构的设计23.侧冲的漏料设计24.加工基准孔是否需要25.模具的避位是否充分产品名称: 产品图号:模具名称: 模具编号:模具设计师 评审时间模具设计评审项目及内容项目评审内容是否满足模具设计改善方案备注拉 深 模 具 1.凸凹模材料及硬度是否合理2.凸模的设计方式是否合理3.凹模的设计方式是否合理4.压边圈的设计方式及材料硬度、厚度要求是否合理5.顶杆排步方式是否合理6.顶针板的厚度硬度要求7.预冲孔的设计依据及漏料方式是否合理8.模具的支撑是否排步均匀9.模具是否需要拉延筋及位置10.模具的排气孔的设计有没有考虑11.模具是否选用适用的设备12.拉伸凹模是否需要跟型13.是否需要预冲工艺孔14.有没有加回弹余料15.后工序是否定位可靠16.模具是否需要限位17.预冲孔的设计依据及漏料方式是否合理?18.零件折弯是否单向受力,材料是否会发生流动,如何解决?19.模具定位结构方式是否满足零件关、重要尺寸精度及产品特性要求?20.产品的定位是否会因材料流动而变形?21.成品是否需要浮升销以防粘模?22.后工序的定位是否进行考虑?23.是否考虑模具是否适合叉车运输产品名称: 产品图号:模具名称: 模具编号:模具设计师 评审时间模具设计评审项目及内容项目评审内容是否满足模具设计改善方案备注成型、折 弯 模 具 1.定位支撑是否可靠2.折弯线是否全部是直线3.模具设计是否考虑材料反弹补偿4.凸凹模侧向受力是否有抵消5.折弯是否单向受力,材料是否会发生流动,如何解决6.产品的定位是否因材料流动而变形?7.凸凹模的材料及硬度要求8.凸凹模间隙是否准确?9.卸料力是否满足?10.卸料是否需要人工脱料11.成品是否要浮升梢以防粘模12.搬运吊环设计有无必要,强度是否满足?13.闭合高度是否符合?14.安装T型槽是否需要?15.凹模模芯及顶出孔设计是否合理?16.使用设备规格是否合理17.模具安装方式及规格是否与设备工作台相符18.模具定位结构方式是否满足零件关、重要尺寸精度及产品特性要求?19.后工序的定位是否进行考虑?20.是否考虑模具是否适合叉车运输21.其他产品名称: 产品图号:模具名称: 模具编号:模具设计师 评审时间模具设计评审项目及内容项目评审内容是否满足模具设计改善方案备注产品检查1.毛刺要求2.是否为外观件3.产品材料明确(材质及料厚)4.各视图的角法有无看错,产品是否对称5.确定原图比例全 自 动 模 具 1. 料带设计是否是最理想的?2. 定位导正孔尺寸是否适中?3.模具设计是否考虑材料反弹补偿4. 确认最小冲头尺寸,是否强度足够?5.折弯是否单向受力,材料是否会发生流动,如何解决6.产品的定位是否因材料流动而变形?7.凸凹模的材料及硬度要求8.凸凹模间隙是否准确?9.卸料力是否满足?10. 折弯R/T比值,是否过小?11.成品是否要浮升销以防粘模12产品重要尺寸是否考虑如何保证,比如放回弹,加调整,下料取经验值等13.闭合高度是否符合?14. 压力弹簧数量,强度,排配是否合理?15. 模具结构是否恰当,导向件数量,强度是否足够?16.导位针结构型式,排配,数量是否合理17. 成形工站是否需要调节装置,装置是否可靠及便于调节,是否与导柱等干涉. 18.模具定位结构方式是否满足零件关、重要尺寸精度及产品特性要求?19. 零件强度是否足够,易损件是否有足够备件20.是否考虑模具是否适合叉车运输。
模具设计评审 表

零件号数模版本号图纸版本号零件类别材料信息材料牌号材料供应商公司工作年限模具材料牌号钢材采购周期类似零件收缩率验证结果模具设计收缩率OKNOKN/A排气槽斜顶门板以上的大型模具单个回路<=1.5m 热处理排气系统Moldflow 冷却分析产品端末端和料流交汇处有排气镶件、排气针水路流动阻力从1个系統分成多个回路时要考虑流动阻力最小,参照SGM模具SOR标准(09版)图示量化说明变形区域,必须有PDT批准的Backup方案不能有尖角,零件壁厚均匀翘曲变形冷却系统司筒针的脱模角度设定为0.25゜需符合筋厚比原则分型面参照SGM模具SOR标准(09版)斜顶、直顶、镶件成型部件是否是顺序阀分型线抛光针对细皮纹抛光到600号砂纸关键位置水路接头标准化满足Moldflow 冷却分析的各项指标要求水路有效长度不应放在容易与对手件干涉或产生异响的区域分型线不可分在零件R 角处或是否获得SGM QD/Design/外观工程师/SQE 批准模具结构不可有“薄铁”、“尖角”材料供应商提供,填写具体值超出许可须用双杆斜导柱需要做淬火处理动模采用镶件的方式,抛光时,将镶件安装到定模,镶件与定模的产品面一起抛光(外观面)型腔开模方向都至少有3°脱模斜度全部要设计排气槽R角壁厚处理关键尺寸100%符合初版GD&T 和DTS 图纸要求要兼顾外观状态顶出系统顶出斜顶杆衬套软、硬模零件数据差异不大如有尺寸相关EWO ,也请补充说明,模具做预留顶针端部不要深入B面超过0.5mm 电镀级ABS+PC≤200mm 电镀级ABS≤250mm boss肉厚外观一膜一腔 一膜多腔外饰件 内饰件 电镀件 皮纹件 油漆件 高光件 匹配件IP 手套箱搭桥区域、前除霜面板区域可控制在120mmIP 中控区域,储物盒等皮纹深度相关,所有可视面按照皮纹面处理外观面无法做到,一票否决基于模流分析结果确认基于壁厚2.8mm~3.2mm材料供应商收缩率范围模具等级分型线不可在A 面或外分是否获得SGM QD/Design/外观工程师/SQE 批准外分 内分变形区域水井(翻水)门板以上大模具〉=20mm分型线处模具配合阶差填写实际值和后备方案在SGM的认可清单中选取流道的流长顶出系统是否会导致零件被顶出变形,粘模,顶白,顶杆(块)印等问题?水路到产品表面的距离斜顶杆需要做淬火处理斜顶杆最大角度模具强度型芯或型腔面皮纹面浇口位置软模零件尺寸斜顶杆直径斜顶座斜顶行程滑块S : 侧向抽芯量 S1 : 滑块单次行程α : 滑块斜面锁紧角 β : 滑块斜导柱倾角S1 = S + 3mm (Min.)α = β +(2°~5° ) β<=25°和注塑机匹配处和反复插接处须用快速接头须用集水块模具复位杆滑块采用机械限位机构模具设置4根复位杆,当模具尺寸超过1200mm 时,需设置6根复位杆隔水片尖端距制品表面水井直径的1~1.5倍,建议水井为独立水路滑块限位热处理水路间距斜顶(或顶杆)运动到底,要保证3mm 间隙要保证运动结束时与产品有3mm 间隙运动干涉分析参照Moldflow 进出水温差控制溢边值水路直径的3~5倍水路直径的1.5~3倍BOSS柱顶针后续浇口容易切除,不可对外观面产生损伤Moldflow 填充分析分型线位置模具插穿角度冷料井建议双衬套导向热流道每个冷流道的转角,都须有冷料井模具设计评审资质分型线处最小插穿角度为7°模具供应商浇口IP 、DP <=15° ,其余<=12°流道脱模斜度浇注系统冷流道满足Moldflow 填充分析的各项指标要求皮纹每增加0.015mm 深度,沿开模方向上在原有脱模斜度上至少增加1°采用标准件浇口类型冷流道长度需控制在80mm 以内检验项目是否自动脱浇口顺序阀须采用圣万提(Synventive )热流道基本要求能否满足GMW15424(2013版)Mold Design Checklist零件基本信息模具设计工程师模具类型模具钢材信息分型线GM材料标准模具收缩率分析结果确认零件名称姓名备注模具设计评审须提交:1、Mold Design Checklist;2、Moldflow Checklist; 3、Moldflow分析ppt;4、填充动画;TKO之前必须提交:1、Mold Design Checklist;2、Moldflow Checklist; 3、TKO表单Approval Reject。
模具设计评审表
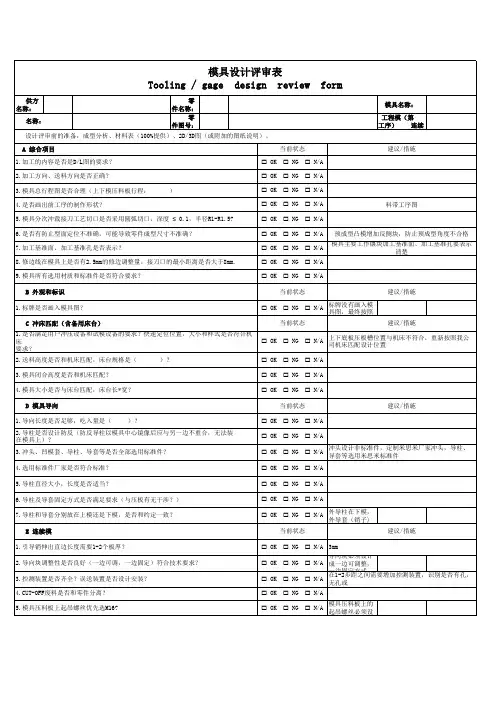
NG
N/A
冲头设计非标准件,定制米思米厂家冲头,导柱、 导套等选用米思米标准件
OK NG N/A
5.导柱直径大小,长度是否适当?
OK NG N/A
6.导柱及导套固定方式是否满足要求(与压板有无干涉?)
OK NG N/A
7.导柱和导套分别放在上模还是下模,是否和约定一致?
OK NG N/A 导向块必须设计成一边可调整,一边固定方式
OK
NG
N/A
在1-2步距之间需要增加控测装置,识别是否有孔, 无孔或
OK NG N/A
OK NG N/A 模具压料板上的起吊螺丝必须设计成M16
模具设计评审表 Tooling / gage design review form
OK NG N/A
G 安全
当前状态
1.吊绳经过模具区域需要倒角R10-R20?
OK NG N/A
2.是否有设计限位装置?
OK NG N/A
H 材料表及要求
当前状态
1.材料表是否有遗漏零件件号(100%提供)?
OK NG N/A
2.材料表是否经过其他设计人员校对(100%提供)?
OK NG N/A 外导柱在下模,外导套(销子)在上模,内导套要下模
E 连续模
当前状态
建议/措施
1.引导销伸出直边长度需要1-2个板厚?
OK NG N/A 3mm
2.导向块调整性是否良好(一边可调,一边固定)符合技术要求? 3.控测装置是否齐全?误送装置是否设计安装? 4.CUT-OFF废料是否和零件分离? 5.模具压料板上起吊螺丝优先选M16?
建议/措施 建议/措施
模具设计定案评审记录表
六.模具顶出有关的事项:
6.1较深柱位及骨位之顶出是否考虑?
6.2对于深且长的立壁是否考虑用直顶(从立壁正下方顶出)代替顶针?
6.3是否有必要做先复位机构(当顶出与滑块干涉时)?
6.4顶出是否平衡和足够?有无制品顶白的机会?是否需做二次顶出?
6.5透明的制品,顶出是否已特别考虑?
七.模具冷却有关的事项:
7.1各部位是否基本能达到均匀冷却的效果?
7.2是否了解实际生产模温要求?
7.3对会产生局部高温的地方是否做了重点的冷却?(角落,股位交错处)
7.4热流道浇口处是否有必要设计单独冷却回路?
7.5流道是否要单独的冷却回路?
八.模具热流道系统有关的事项:
8.1热嘴是否合适?
8.1是否加隔热板(前模、后模)?
模具设计评审记录表
模号:______________模具级别:□A□B□C□D□E评审日期:______________
职位
项目部长
生产/工艺
项目工程师
设计师
钳工组长
模具级别
签名
评审项目
评审意见或要求
执行检查
一.注塑机有关的事项:
1.1制品投影面积所需注塑机锁模力是否够?
1.2对制品重量而言注塑机射出容量是否够?
1.3模厚和注塑机拉杆间距,容模厚度,码模、最大开距等关系是否有问题?
二.浇注系统有关的事项:(流道,浇口)
2.1浇口形式(a,点浇口:b,潜伏式浇口:c,侧浇d,直接浇口e,隧道式浇f,扇形浇口:g,平缝式浇口:h,环形浇口:I,爪形浇口:J,封针口)是否合适?
2.2浇口位置,大小、点数等是否合适?
3.4三板模上码模板厚度足够(考虑水口边的紧配长平衡(整体、半边、单件),客户是否有特别要求?
模具设计评审检查表
零件号数模版本号零件类别材料信息材料牌号公司模具材料牌号类似零件收缩率验证结果OKNOKN/A成型部件斜顶(或顶杆)运动到底,要保证3mm 间隙要保证运动结束时与产品有3mm 间隙运动干涉分析斜顶热处理不应放在容易与对手件干涉或产生异响的区域分型线不可分在零件R 角处或是否获得SGM QD/Design/外观工程师/SQE 批准模具结构不可有“薄铁”、“尖角”斜顶行程斜顶杆直径斜顶座是否是顺序阀分型线抛光斜顶杆衬套斜顶杆需要做淬火处理斜顶杆最大角度模具强度型芯或型腔面皮纹面浇口位置动模采用镶件的方式,抛光时,将镶件安装到定模,镶件与定模的产品面一起抛光(外观面)开模方向都至少有3°脱模斜度门板以上大模具〉=20mm流道的流长电镀级ABS+PC≤200mm电镀级ABS≤250mm分型线处模具配合阶差在SGM的认可清单中选取材料供应商收缩率范围分型线不可在A 面或外分是否获得SGM QD/Design/外观工程师/SQE 批准外分 内分一膜一腔 一膜多腔外饰件 内饰件 电镀件 皮纹件 油漆件 高光件 匹配件模具等级IP 、DP <=15° ,其余<=12°流道脱模斜度浇注系统冷流道满足Moldflow 填充分析的各项指标要求皮纹每增加0.015mm 深度,沿开模方向上在原有脱模斜度上至少增加1°采用标准件浇口类型冷流道长度需控制在80mm 以内后续浇口容易切除,不可对外观面产生损伤Moldflow 填充分析分型线位置模具插穿角度冷料井建议双衬套导向热流道每个冷流道的转角,都须有冷料井分型线处最小插穿角度为7°浇口分型线GM材料标准模具收缩率分析结果确认零件名称模具设计评审资质模具供应商检验项目姓名是否自动脱浇口顺序阀须采用圣万提(Synventive )热流道基本要求能否满足GMW15424(2013版)模具设计评审检查表Mold Design Checklist零件基本信息模具设计工程师模具类型模具钢材信息。
模具结构设计评审表
模具图 NO
模具名称: 模具结构设计评审项目
1 本工序加工的内容是否符合D/L图的要求?
2 加工方向﹑送料方向是否正确?
3 是否满足用户冲压设备和试模设备的要求?
9 铸件的壁厚是否按标准要求设置?
10 R/L非对称是否有特殊注释?
12 是否画出前工序的制作形状?
14
起重棒的规格﹑类型是否合理?总重量( )形式( ) 尺寸( )
15 模具上﹑下模的导向防返装置是否合理?
一 般
16
是否考虑设置了压料板﹑顶出器﹑斜楔﹑起吊和翻转用机构? 压料板重量( )径( )
项 17 导滑的合入长度是否充分?
目 18 侧销部位的壁厚与侧销的直径是否合理?
19 各部分加工部位﹑机构在加工时是否无障碍?
20
各种铸造孔明确了没有?(导板测定孔﹑压料板镦死窥视孔﹑ 机加工时压板夹紧用孔﹑配管﹑配线用孔)
21 汽缸﹑气动管路画了没有?
22 压机中心线合基准点的关系是否正确?偏移量(X/Y:
)
23 加工基准面﹑加工基准孔是否表示?
24 上﹑下刃口(含翻边模)分块线是否没有重合?
25 各主要工作零件的材质是否注明?
27 锻件毛坯及铸态空冷钢重量是否在25kg以内?
自评 备 检审 注
NO
模具结构设计评审项目
10 压边圈的强度﹑刚性是否充分?
11 压印标记销的位置是否正确?
12 C/H孔处下模是否设置有加强筋?
13 排气孔和铸造排气孔的设置是否充分?
14 内﹑外压料行程是否适当?
15 加工压力是否计算?内压( 吨)外压( 吨)
1 废料处理是否能排除模具外?
2 加工压力是否进行了计算?压料板的压力是否充分?
模具设计评审检查记录表+模具延长寿命评估表(精机)
动模直冷却运水是否合
型芯针是否采用快换结构
是□否□
动模是否需要挤压销
是□否□
材料
型芯材料
模架材料
型芯针材料
顶杆
模具其他设计及质量要求
动定模套板硬度
动定模镶块硬度
真空排气冷却块硬度
分流锥上刻铝料牌号
模具出的产品标记
直冷运水的接头螺纹规格
点冷运水的接头螺纹规格
滑块冷却运水管规格
定模套板侧安装铭牌要求
动模套板侧安装铭牌要求
顶杆、拉杆孔要求
真空冷却块接口螺纹规格
抽芯油管接头螺纹规格
挤压销油管接头螺纹规格
冷却水接口是否方便接管
是□否□
会签:
序号内容
确认
评审记录
产品编号
模具延长寿命评估表
模具名称
□□□□□□
顾客
□□□□□
适用机型
□□□□□□
设定寿命
目前寿命
允许继续寿命
部门
技术开发部
镶块底厚
镶块壁厚
定模是否有抽芯
是口否口
定模抽芯结构
液压口机械口
是否需要定模预顶出
是口否口
定模直冷却运水是否合理
是口否口
定模模是否需要点冷
是口否口
定模是否需要挤压销
是口否口
型芯针是否采用快换结构
是口否口
动模设计
套板底厚度
套板边框宽度
镶块底厚
镶块壁厚
动模是否有抽芯
是口否口
动模抽芯结构
液压口机械口
动模顶针印排布是否合理
产品编号
评审内容
评审结果和要求
模具总体设誉审
模具适合机型:
模具型腔数: