
喷涂不良分析
放大之后中间有核,通常是 *素材被含硅类的物质污染。 *素材未很好清洁。 *裸手接触工件。 *油漆一次喷涂太湿。 *油漆体质敏感。
待喷漆工件要合适地封闭保存 工件在喷漆前作合适清洁。 使用涂料供应商建议的副料。 喷漆环境通风良好,采风过滤良好。 避免第一道喷涂太湿。
工件表面被轻质油污染.
a) A)使用合适的喷涂方法确保合适的漆膜厚 度
b) b) 使用合适的治具, 合适的灯光照明; 特别 注意难喷涂表面.
c) c) 确保漆料混合搅拌均匀.
描述 漆膜表面不平整如同桔子皮表面.
起因 A)喷漆手法太差, 枪距, 空气压力、出漆量调节
不合适。 B)漆膜不要喷得太厚或太薄。 C)油漆品质太差、粘度调整不合适、混合不均
❖ 主要来自衣服纤维, 人员走动太多,未穿 防尘衣。
❖ 也有来自劣质空气过 滤网。
当这类缺陷很多时,建议将缺陷样品抽取 30-50片进行详细分类(有必要的话,使用 放大镜观察缺陷形状、颜色等),然后分析 原因 改善 检察改善效果 制定SOP 贯彻 执行SOP。
描述:
漆膜过薄可见底材, 通常出现在比较难喷涂的底 侧面等a)喷得过厚,空气压力太低,扇形太窄,枪距太近,运枪太慢。. b)使用太差的天那水。 c)粘度调整不正确。 d) 素材表面或气温太低。 e) 表面脏污。
预防
正确调整喷枪并采用正确的喷漆手法。 b) 使用合适的溶劑 c) 调整合适粘度。 d) 在建议的温度范围内喷漆。 e) 确保素材清洁。
通常是基底有锈迹、污垢、小凹孔、磷化 渣质、水汽等被封在漆膜底下,漆膜在烤干 受热时,这些物质彭涨将漆膜顶起造成。
描述: 新喷漆膜表面有直径小于1MM的小气泡。
起因 漆膜表干过快,溶剂在漆膜中聚集 根本原因为:
a)溶劑太差或太快干。 b) 喷得太厚或两层漆之间干燥时间不够。 c) 压缩空气压力太低。 d) 加热太快,热源靠得太近。
预防
a) 确保工件表面清洁 b) 使用合适的溶劑。. c) 每层漆膜厚度合适,并适当闪干. d) 使用正确的喷漆压力. e) 烘烤前适当流平,避免加热过快,避免热源过近。.
预防
a)一次不要喷得太厚。 b)烘烤之前适当流平。 c) 使用涂料厂商推荐的附料。 d) 正确调配油漆,使用较慢干稀释剂。 e)保持底材干净。
在机壳上常出现应力纹 的地方
❖ 素材背面该点为注塑 口,
❖ 所用油漆溶剂较强。
素材本身灰尘未被去处; 油漆未过滤,或滤网太粗或太脏; 油漆本身夹杂异色颗粒; 喷房、流平间、烤房等环境被污染; 调漆间脏污,油漆未盖好; 调漆罐、供漆管路、喷枪清洗不够。 压缩空气未过滤,或滤网太脏。
起因: 常见于银粉漆,主要是银粉排列不一致。 主要原因有: 1十字交叉喷涂; 2使用太差的稀释剂;或稀释剂加入太少。 3喷枪未调好; 4喷涂手法不正确。 5 素材厚薄不一(这种情况常叫应力影)。
描述:
表现为漆膜软, 很容易被 划伤;
相应的耐溶剂性能表现 差。
通常是漆膜树酯交链不够好, 而交链不够的主要因素有: 1涂料中树酯分子或添加剂选择不合适; 2干燥时间不够; 3高温漆或双组份漆烘烤温度不够; 4双组份漆固化剂配比不对。
1.颜色有浮动效应 2.油漆批次、厂家不同。 3.搅拌不均匀、不充分。 4.喷漆手法不正确。
人员操作不当:野蛮工作;操作不熟练。 制具不合适。 油漆未干就包装或组装。 涂料硬度不够。
描述: 小凹穴,通常直径小于1MM。
根本原因与溶剂泡类似:
a) 溶剂太差或干的太快。 b) 喷得太厚或两层漆之间干燥时间不够。 c) 压缩空气压力太低。 d) 加热太快,热源靠得太近。 e) 素材受污染而又清洁不够。
匀。 D)两层漆之间干燥不够。 E)工件表面温度不正常。
预防
a)使用正确的喷漆手法、正确调节喷枪。
b)均匀喷漆。
c)使用合适的溶剂,并调节到合适的粘度。 层漆之间充分干燥。
d) 两
e) 在合适的温度范围内和良好的空气流通条件下喷漆。
描述 通常在垂直面等处,出现漆膜局部过厚造成大波纹、
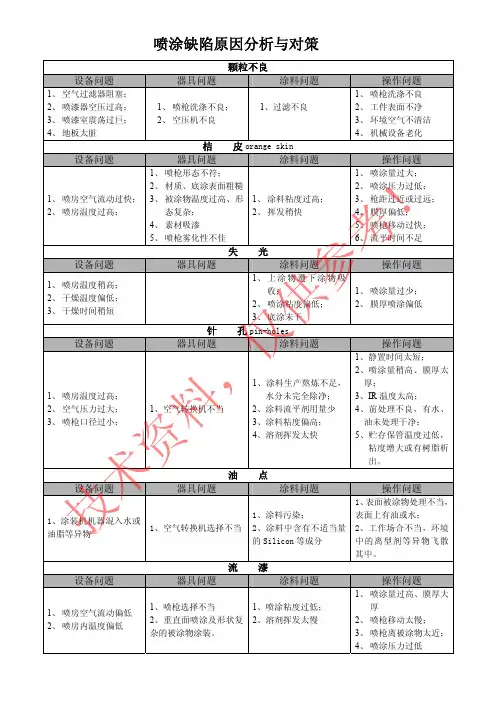
喷涂缺陷原因分析与对策
, 体,蒸气,其他气体或结晶物.
开裂 cracking 漆膜出现不连续的外观变化.通常是由于漆膜老化而引起.它的比较重要的几种形式如下.
料 微裂 hair-cracking
很细浅的表面裂纹且分布不规则的一种开裂形式.同义词:发丝裂. 细裂 checking
术 涂料在容器中,由于氧化聚合作用,其液面上形成皮膜的现象.
沉淀 settling
涂料在贮存过程中,其固体组分下沉至容器底部的现象.同义词:沉底;沉降.
技 有粗粒 seed
涂料在贮存过程中展现出的粗颗粒(即少许结皮,凝胶,凝聚体或外来粗粒).
返粗 pig ski
色漆在贮存过程中,由于颜料的絮凝而使研磨细度变差的现象.
来自下层(底材或漆膜)的有色物质,进入并透过上层漆膜的扩散过程,因而使漆膜呈现不希望有的着色或
变色.
不盖底 non-hiding
涂于底面(不论已涂漆与否)上的色漆, 干燥后仍透露出底面的颜色的现象. 同义词:露底show-through.
闪光 flashing
局部漆膜(尤其在接碴处)光泽高于整体漆膜光泽的现象.通常由于漆膜厚薄不匀引起.
起霜花 frosting
漆膜表面呈现许多多边形蛛网形细皱纹的现象.同义词:起晶纹.
爆孔 popping 由底材上一些活性物颗粒爆发,致使其上已部分固化的漆膜出现一个个圆锥形坑穴的现象. 漆膜变色 discoloration of film 漆膜的颜色因气候环境的影响而偏离其初始颜色的现象.它可包括褪色,变深,漂白,变白等. 漂白 bleaching 色漆漆膜因经受酸碱等化学作用,致使其颜色逐渐变浅,最终完全变白的现象.这主要是由于色漆中颜料 发生化学作用而分散,失去原有色彩所造成的. 破坏 perishing 漆膜在老化过程中呈现的各种性能变坏的现象.例如由漆膜强度,柔韧性,附着力等降低,或出现粉化, 开开明和剥落等现象. 起霜 bloom
喷涂不良分析范文
喷涂不良分析范文喷涂是一种常见的表面处理和涂装工艺,广泛应用于汽车、家用电器等行业。
但是,在实际操作中,很容易出现喷涂不良的情况。
喷涂不良主要表现在以下几个方面:1.气泡气泡是指喷涂过程中涂料表面出现小气泡。
气泡的形成原因主要有两个方面:一是在涂装前被涂物表面吸附或吸溶的气体,当涂料被喷雾时,气体受到冲击,从涂料表面释放出来形成气泡;二是喷涂过程中空气对涂料冲击产生气泡。
解决气泡问题的方法包括增加颗粒物过滤器,提高喷涂环境的洁净度,改善涂料配方等。
2.流挂流挂是指喷涂过程中由于涂层流动性过大或流动性差,导致涂料流动不理想,形成挂垂下来的痕迹。
流挂的形成原因主要有涂层黏度过低、溶剂挥发过快、喷涂速度过快等。
解决流挂问题的方法包括增加涂料黏度,调整喷涂速度和压力,控制喷涂环境的温度和湿度。
3.滞流痕滞流痕是指喷涂过程中喷涂枪施力不均匀或速度不一致,造成涂料在涂装表面形成的痕迹。
滞流痕的原因主要有喷枪操作不当、喷涂距离过远、喷涂速度不均匀等。
解决滞流痕问题的方法包括加强操作培训,控制喷涂距离和速度,调整喷枪气压和喷嘴大小。
4.涂料不均匀涂料不均匀是指涂层表面出现斑驳、颜色差异或光泽度不一致等现象。
涂料不均匀的原因主要有喷涂厚度不均匀、涂料粘度不一致、颜料分散不均匀等。
解决涂料不均匀问题的方法包括控制涂料供应系统的压力和流量,调整喷涂参数和涂料配方,加强涂装质量检查等。
以上是对喷涂不良的分析。
喷涂不良的原因有很多,需要综合考虑涂料、喷涂设备、喷涂操作等多个因素,并采取相应的解决方法来达到良好的涂装效果。
只有掌握了喷涂不良产生的原因和解决方法,才能提高喷涂质量,减少不良产品的产生。
喷涂dfm分析报告
喷涂dfm分析报告一、引言喷涂是一种常见的表面处理方法,广泛应用于汽车制造、电子产品、航空航天等领域。
喷涂质量的好坏直接影响产品的外观质量和功能性能。
因此,进行喷涂DFM(Design for Manufacturing)分析,对于提高产品质量和生产效率具有重要意义。
本报告针对某公司的喷涂生产线进行DFM分析,并提出相关改进措施,以期提高生产效率和降低质量问题的发生率。
二、问题分析在对该公司的喷涂生产线进行详细观察和调查后,我们发现存在以下一些问题:1. 喷涂工艺不稳定:由于操作人员技术水平不一致,导致喷涂质量的不稳定性。
同一产品在不同批次生产中,出现了颜色不一致、涂层厚度不均匀等问题。
2. 喷涂设备老化:喷涂设备的使用时间较长,出现了一些性能衰退的现象,如涂层喷射不均匀、堵塞、漏涂等问题。
这些问题直接影响了喷涂质量的稳定性。
3. 原材料质量问题:有时候,由于原材料的质量不稳定或者存储条件不当,会导致喷涂效果不佳,例如出现起翘、气泡、刮痕等问题。
4. 喷涂工艺参数难以控制:喷涂的工艺参数较多,但在生产过程中无法进行实时监控和调整。
由于缺乏有效的数据分析手段,无法及时发现和解决问题。
三、改进措施为了解决上述问题,我们提出以下改进措施:1. 人员培训:加强对喷涂工艺的培训,提高操作人员的技术水平和操作规范性。
通过定期考核和竞赛,提高工人对于质量稳定性的重视程度。
2. 设备更新:对老化严重的喷涂设备进行更新,采用先进的喷涂技术和设备,提高喷涂质量的稳定性。
定期进行设备维护和保养,确保设备处于最佳状态。
3. 严格控制原材料质量:与供应商建立稳定的合作关系,确保供应的原材料稳定质量。
加强原材料的检验和储存管理,减少质量问题的发生。
4. 引入智能喷涂系统:通过引入智能喷涂系统,实现对工艺参数的实时监控和自动调整。
通过大数据分析,识别喷涂过程中可能出现的问题,并及时采取措施进行调整和改进。
四、预期效果通过上述改进措施的实施,我们预计可以实现以下效果: 1. 提高喷涂质量:通过人员培训和设备更新,提高操作人员和设备的性能水平,实现喷涂质量的稳定和一致性。
喷漆工艺中常见的质量问题及分析处理方法

喷漆工艺中常见的质量问题及分析处理方法喷漆工艺在许多制造业领域中起着重要作用,可以为产品增加美观度和保护性。
然而,在实际操作过程中,常常会遇到一些质量问题,例如喷漆不均匀、起泡、色差等。
本文将针对喷漆工艺中常见的质量问题进行详细分析,并提供相应的解决方法。
1. 喷漆不均匀喷漆不均匀是喷漆工艺中最常见的质量问题之一。
其主要原因可能是设备问题、操作不当或者材料质量不合格。
针对这个问题,我们可以采取以下措施进行处理:首先,检查喷枪或者喷嘴是否堵塞,及时清理或更换受损的部件。
其次,确保喷涂厚度均匀。
可以使用喷涂厚度仪进行检测,如果有不均匀现象,则需要调整喷涂距离和喷枪压力。
最后,要确保涂料的稀释比例正确,如果浓度过高或过低都可能导致喷涂不均匀。
根据具体材料的要求,进行适当的调整。
2. 起泡起泡是另一个常见的喷漆质量问题,通常是由于涂料中的气体无法完全释放而导致的。
以下是处理起泡问题的一些方法:首先,选择合适的喷涂工艺。
可以尝试降低喷涂压力或调整喷枪距离,以减少涂料在表面形成气泡的可能性。
其次,确保涂料完全搅拌均匀,以防止其中存在大气泡。
另外,要保证基材的表面干燥、清洁和光滑,以便涂料能够更好地附着并排出潜在的气泡。
3. 色差色差是指涂装表面出现的不一致的颜色。
这可能是由于涂料本身的质量问题、施工环境的差异或操作人员的不当处理导致的。
下面是解决色差问题的几种方法:首先,确保使用的涂料来源可靠,并符合预期颜色的要求。
其次,要控制好施工环境的温度和湿度。
过高或过低的温度都会影响涂料的干燥速度和颜色表现。
另外,操作人员应该严格按照涂料生产厂家提供的使用说明进行操作,以确保正确的涂装过程。
4. 涂料流挂涂料流挂是指喷涂后在表面上形成垂直流痕或滴状流动的现象。
这可能是由于喷涂过度或者涂料粘度过高导致的。
下面是处理涂料流挂问题的一些建议:首先,调整喷涂时间和压力,确保每一次喷涂的涂料量适中。
其次,可以尝试使用低粘度的涂料,以减少涂料在表面上流动的可能性。
热喷涂中的喷涂故障分析与排除
热喷涂中的喷涂故障分析与排除热喷涂是一种广泛应用于金属、陶瓷、塑料等材料表面处理的技术。
通过喷涂金属、合金、陶瓷等材料的粉末或线材,将它们加热融化并喷撒到基材表面,形成一层坚固耐用的涂层。
热喷涂涂层具有抗磨损、防腐、耐高温等优异性能,广泛应用于飞机、汽车、船舶、石油、化工等领域。
但在热喷涂过程中,也会出现各种喷涂故障,影响涂层质量。
本文将对热喷涂中的喷涂故障进行分析,并介绍其排除方法。
一、涂层质量问题1.涂层厚度不均匀产生原因:喷涂距离与喷涂速度不匹配,以及喷嘴与基材的位置不协调,喷涂角度不当或者基材表面不平整等因素会导致涂层厚度不均匀。
解决方法:调整喷嘴与基材的距离、角度、位置和喷涂速度,优化涂层厚度分布,调整基材表面的状况和喷涂参数的精度,可进一步改善涂层厚度均匀性。
2.涂层中存在气泡产生原因:气泡的形成是由于在涂层喷涂过程中,喷涂粉末或线材中未能完全融化,残留气体在涂层中形成了孔隙。
解决方法:调整喷涂参数,确保涂层温度和粉末或线材的显示精度,尽可能避免喷涂材料的隆起和坍塌,并确保底材的光泽和基材表面的清洁度,可减少气泡的形成。
3.涂层形成皱褶或疏松产生原因:涂层的皱褶或疏松是由于喷涂后,过早的冷却,或过少的喷涂量,以及基材表面的污垢或氧化物造成的。
解决方法:调节喷涂参数,使用合适的喷涂材料或喷涂媒介,延长涂层在基材上的停留时间,定期清洗基材,确保基材表面的光滑度和清洁度,可改善涂层的皱褶或疏松情况。
二、喷嘴问题1.喷嘴离子化产生原因:喷嘴会随着使用时间变得疲劳,并在喷涂后形成离子化,导致涂层密度不足,膜厚不均匀。
解决方法:利用合适的材料或涂层引入氧气或氮气加热喷嘴,可恢复喷嘴性能,重新达到喷涂效果。
2.喷嘴磨损产生原因:喷嘴会在喷涂过程中不断磨损,并出现一定的疲劳裂纹,影响喷涂质量。
解决方法:选择抗磨损性能较高的喷嘴材料、喷嘴精度和喷口形态均匀,定期维护和保养喷嘴,及时更换老化或磨损的喷嘴。
喷油不良现象分析

7
8
9
10
11
1.素材表面有小水点或脱模剂,肉眼看不到; 2.油漆含有杂质,如水等; 油污 3.作业员饭后洗手,或天气太热手有有油渍、 汗水等渗透手套或不小心接触到素材 产品成型时一般都有内应力,如不进行消火处 1.将素材放入变形温度以下60摄氏度烤2H; 开裂 产品表面有一条线状裂痕。 理,烤漆后会造成开裂(如弓箭与弓弦有一个 2.用一份丙酮、三份水浸泡10-15分钟。 内应力可能造成断弦。) 1.素材前处理不到位; 2.温度过低导致空气纯洁度降低且产品带有静 电荷,对空气中毛丝颗粒吸附性增强 3.素材摆放时间太长,造成表面不清洁且除尘 困难; 颗粒、杂质偏 4.供风设备的过滤网长时间未更换,环境卫生 高 不彻底。 5.供风使用不合理造成正扬压或负扬压严重不 平衡; 6.喷房与烤箱等清洁不彻底; 7.治具使用次数过多。 1.稳定气压、油泵、线速、自转等; A、喷涂物表面油漆太厚, 1.拉线、自转、油漆、气压等不稳定; A、积油 2.调整喷枪至最佳状态; 边沿堆积成凸起状。 2.喷枪没有调至最佳状态参数; B、少油 B、将喷涂后产口转换视角 3.油漆浓度应反复确认,打样与生产时应完 3.油漆浓度调配前后不一致。 可见底材 全一致。 1.UV油漆太厚,导致脆化; 1.减少腊厚至正常状态。 2.素材密度过大,难以与油漆相溶; 2.打磨素材表面,增加其粗糙度; 3.磨砂面过于光滑,导致附着力困难; 3.清洁素材; 做百格测试时,有油漆脱落 附着力NG 4.溶剂渗透力不够,无法进入素材表面。 4.增加烘烤时间; 且超过客户允收极限。 5.底漆与面漆不相溶; 5.更换油漆或开油水; 6.素材表面有水份或脱模剂等脏物; 6.不影响其它性能情况下,可降低UV灯能 7.烤箱预热不够,导致开油水未完全挥发 量。
喷涂色差原因分析及喷涂不良现象原因分析对策技术资料
喷涂色差原因分析及喷涂不良现象原因分析对策技术资料一、喷涂色差原因分析1.涂料质量问题:涂料的质量不稳定或含有杂质,会导致喷涂色差。
例如,颜料分散不均匀、颜料粒径过大、颜料与基料不相容等。
2.喷枪不均匀喷涂:喷涂过程中,喷枪的喷嘴堵塞、喷嘴直径不一致、喷嘴与工件的距离不一致等,会导致喷涂色差。
3.喷涂层厚度不均匀:喷涂层厚度不均匀会导致色差,可能是喷涂速度不一致、喷涂距离不一致、喷涂角度不一致等原因所致。
4.喷涂工艺不当:例如,涂装工艺参数设置不准确,喷涂温度、湿度等环境条件不适宜等。
二、喷涂不良现象原因分析1.气泡:喷涂时,基料表面存在气泡,可能是由于基材表面不洁净、基材温度过高或涂料本身存在挥发性物质等引起的。
2.凸起:在喷涂过程中,喷涂液体不均匀或太多,会在基材表面形成凸起。
3.缺陷:喷涂液体不均匀或缺乏粘合剂或润湿剂等会导致喷涂层表面出现缺陷。
4.起皱:喷涂过程中,基材温度波动或涂料固化不均匀等原因会导致喷涂层表面起皱。
三、对策技术1.选择质量稳定的涂料:在进行喷涂工艺前,要选择质量稳定的涂料,确保涂料中颜料分散均匀、颜料粒径适宜、颜料与基料相容等。
2.喷枪维护保养:定期清洁喷枪的喷嘴,保证喷枪的喷嘴直径一致,并确保喷嘴与工件的距离一致。
3.控制喷涂层厚度:根据工艺要求,控制喷涂层的厚度均匀,确保喷涂速度、距离和角度一致。
4.合理设置喷涂工艺参数:根据不同的工件和涂料,合理设置喷涂工艺参数,包括喷涂温度、湿度等环境条件。
5.处理基材表面:确保基材表面清洁,有利于涂料附着和固化。
6.控制喷涂液体量:调整喷涂量,确保涂料均匀喷涂,避免出现凸起、缺陷和起皱等问题。
7.控制喷涂层固化:确保喷涂层的固化均匀,避免喷涂层表面出现起皱等现象。
总结:喷涂色差及喷涂不良现象的原因很多,可能是涂料质量问题、喷枪不均匀喷涂、喷涂层厚度不均匀、喷涂工艺不当等。
解决这些问题需要选择质量稳定的涂料、维护保养喷枪、控制喷涂层厚度、合理设置喷涂工艺参数、处理基材表面、控制喷涂液体量以及控制喷涂层固化等对策技术。
喷涂露底分析鱼骨图
改进措施:a、改进挂钩形状,由 丁 字形改为 S 形,有效减少挂钩挡住的面积,减少挂 钩与工件碰撞几率;
b、下线修补挂钩印
挂钩处少粉
修补后良好
3、内表面露底:
原因分析:内表面露底表现为涂层膜厚超薄,主要为喷手操作时不规范造成,主要体现为: a、静电电压太高或喷枪距工件过近,使附在工件表面的粉末发生反弹现象出现麻 坑状 露底; b、工件接地不良,使喷枪和工件之间形成的静电场作用降低,导致粉末不易黏附在工 件上,
再加上因果图的分析,可得出主要产生的不良原因为 人 因数上 见因
果图中带 * :
1、下线修补不良; 2、喷手操作不规范,造成喷粉不均 3、工件本身存在喷涂露底的工艺缺陷
三、主要原因及纠正改善措施
1、对于折弯内角处露底:
原因分析:折弯内角部位会产生静电屏蔽,是静电喷涂的工艺缺陷,从因果图的分析可知,其产 生的主要原因是: a、工件折弯内角过小;b、下线修补不良;c、喷手操作不良,
纠正预防: a、严格按照作业指导书规定调节电压,加强线上巡检; b、喷前监控粉末上粉率,一断出现出现上粉率降低,立即检验接地是否合格 c、对于较轻微的边缘露底,在下线处进行修补,
涂层太薄,产生麻 点状露底
无露底现象
后续预防措施:a、增设下线专门修补人员,针对工艺缺陷进行修补; b、喷涂时,先喷涂底部,薄喷然后再喷涂机柜顶部死角,适当增加喷枪扫射次数,规 范喷枪与工件的距离,
内角处露底
无露底现象
2、挂钩处露底:
原因分析:挂钩处露底主要表现为挂钩挡住的部位少粉,或固化时工件与挂钩接触,导致接 触部位被碰掉粉,是工艺缺陷,
喷手操作方式不正确*
输粉管弯折、扭曲
供粉器流化不稳定
喷
喷涂技术及不良分析
印刷不全
现象: 产生原因:
1、 刮刀与产品接触的深度不够。 2、 网版与产品印刷面之间间隙过大。 3、 刮刀长度太短。 4、 刮刀硬度不够,或刮刀弧度与印刷表弧度不适宜。 5、 产品成型生产时变形较大。
印刷发白(麻面)
现象: 产生原因:
1、 刮刀位置与产品中心位置不对正。 2、 刮刀印刷时下降深度不够。 3、 印刷时充气太小。 4、 印刷膜厚太薄。 5、 产品印刷面太粗糙。 6、 油墨中有气泡。
油漆的 施工方
法
滚涂 刷涂 喷涂
浸涂
空气喷涂
无气喷涂
静电喷涂
浸涂 电泳
阳极电泳 阴极电泳
毛刷Brushes 滚筒Rollers 传统喷枪Conventional Sprayguns 低压高流量喷枪H.V.L.P. Sprayguns 无气喷枪Airless Sprayguns 空气混合型喷枪 Airmix Sprayguns
色差 现象N:G与标准色板颜色不一样.
产生原因:
20.扇形压力不当
24.膜厚过高或过低 25.过烘干
油点
ห้องสมุดไป่ตู้
现象: 圆形小坑,通常边缘较平坦
产生原因:
1.涂料自身原因﹐如涂料外表张力 太大﹐流动性差﹐造成润湿不良
清漆和颜料分少的色漆﹐较易产生此缺陷
8.涂装治具上存在油污﹐污染底材 9.底涂层有轻微的缩孔,涂面漆时显现 出来;
Paint Application equipment
喷枪需要定期清洁与保养Will only work properly if regularly cleaned and maintained. 熟悉你的喷枪有助于取得最正确喷漆效果 Understand your equipment to get the best out of it. 常看使用说明书Always read the instructions. 选择最适宜的喷枪Use the correct equipment in conjunction with the best paint for the job.
喷涂不良改善报告PPT课件
活動計劃表
W49
W51
W53
W102
W104
W107
現狀分析
M97 生 產 流 程
素材 進料檢驗 外包插key
噴白色 噴黑色 烘烤 透光
鐳雕 噴UV 換KEY2 檢驗
現狀分析
M97 2009年09-11月份單KEY良品率統計:
100% 90% 80% 70% 60% 50%
85.76% 9月
85.31% 10月
對策實施
25 20 15 10 5 0
2009.8 2009.9 2009.10 2009.11 2009.12 2010.1 2010.2 2010.3
總不良率 雜質不良率
月份
8月份
總不良率 20.54
顆粒不良率 15.2
9月份 14.39 12.5
10月份 14.80 13.4
11月份 15.6 14.8
從以上圖分析,M97制程不良中雜質占95%,應為重點改善項目.
現狀分析
M97 噴涂白+黑+UV三站雜質所占不良比率(試驗數200片)
第一次試驗
第二次試驗
第三次試驗
白色
黑色
UV
白色
黑色
UV
白色
黑色
UV
雜質
126
1095
1043
103
754
1436
174
1612
2154
不良率
0.8%
6.93%
6.6%
修改前除塵的SOP
制作測烤盤厚度的治具
修訂噴涂清理SOP,并制訂更換記 錄表 1.制訂鐵濾網的清洗記錄表 2.修改SOP