
钢管拱肋的制作
钢管混凝土拱肋施工技术(1)

2、平转施工方法
平转施工法就是将两个拱圈分为两个半拱,分别在两岸偏 离桥位的位置,利用山体、岸坡或引桥的桥墩设置膺架,拼装 拱肋和拱上立柱,形成半拱,然后水平转体就位,再拼装合龙 段成拱。
近几年来,平转法在钢管混凝土拱桥施工中应用不少,如: 三峡的黄柏河大桥、江西德兴太白桥、安阳文峰路立交桥以及 贵州北盘江大桥等。转体重量最大者为北盘江大桥,重达8100t, 为钢管混凝土拱桥转体重量世界之最。由于通常利用两岸山体 设置拱肋膺架,因此,转体角度大多在100°左右。如:北盘江 大桥两侧分别为121°和113°;黄柏河大桥的南侧是74°。当两岸 坡度较平缓时,可以利用引桥桥墩作为膺架。如:黄柏河、安 阳文峰路立交桥等均转体180°
主要优点: (1)采用强度高、承载力大、延伸量小、变形稳定的钢绞线 作斜拉扣索,减小了架设过程中的不稳定非弹性变形; (2)采用千斤张拉系统对斜拉扣索加卸拉力、收放索长,张 拉能力大,行程控制精度高,索力调整灵活,锚固可靠; (3)斜拉扣挂体系自成系统,不受缆索吊装系统干扰; (4)可以准确计算悬拼架设过程中各施工阶段的索力、延伸 量以及由此产生的大节段接头预抬高量,作为施工监控适时控 制的依据。
2、拱轴系数m(拱轴系数是对悬链线拱肋而言)
拱顶处横载强度gd与拱脚处横载强度gj的比值。即m(拱轴 系数)=gd/gj。
拱轴系数的物理意义和几何意义
物理意义:拱脚截面的荷载集度与拱顶截面的荷载集度之比
几何意义:反映拱轴线曲率的大小
四、安装方案
1、支架施工方法
缆索吊机由索塔系统索道系统、扣锚 索系统、起重系统、牵引系统、后锚系 群、卷扬机群、抗风系统等组成。
缆索吊装施工流程
施工步骤一: 1.清理场地及刷坡施工。 2.进行桥梁基桩、承台、墩柱及桥台施工。 3.主索及锚索锚碇施工、风缆地锚施工。
钢管拱肋

钢管拱肋钢管拱肋采用Q345厚14mm钢板卷制,钢板应有厂家质量证明书,必要时进行复检;钢板下料前应根据设计图纸绘制加工详图(包括加工大样图、厂内试拼图、工地试拼图和堆放与发送顺序图等),钢料切割应尽量使用剪板机,切割后应进行矫正,下料时加工预留收缩量由试焊决定。
拱肋卷管过程中应注意保证管端平面与管轴线垂直,卷管后应进行校圆,校圆后的筒体直缝焊接采用自动焊,板端坡口应在卷管前开好。
坡口尺寸误差应满足相关技术规程要求。
焊接工艺必须由拱肋加工单位提出详细的工艺图,并需经过评定后方可进行,确定后的工艺参数在施工中不得随意改动,焊工应经考核合格并取得相应施焊条件资格证书后方可上岗,每条焊接应有焊工钢印;焊缝位置、外形尺寸必须符合施工图和《钢结构工程施工及验收规范》的要求,母材非焊接部位严禁焊接引弧;焊接时应注意焊接环境、温度、湿度要求,所有焊缝质量应达到一级焊缝质量要求,各部位的焊缝应在24h后进行无损检验(可采用超声波或射线探伤法,具体由质检部门决定);进行局部探伤的焊缝,如发现裂纹或其它缺陷时,应继续延长探伤,必要时直至焊缝全长。
拱肋钢管外形质量要求:纵向弯曲偏差:f/d≤L/100,且不大于10mm;钢管椭圆度(失圆度):f/d≤3/1000;钢管管端不平度:f/d≤L/500,且不大于3mm。
钢管拱肋制作安装过程应按照施工工艺要求将吊点孔开好应装上附属构件,不得遗漏;对于钢管上预留的混凝土浇灌孔、排气孔等,可在工厂中开好,开孔留下的盖片应编号并妥善保管或点焊在原位上,待灌注混凝土后再盖上焊接,此时应注意焊接平整光滑,不突出和漏焊,不烧伤混凝土。
钢管制作和安装检验实测项目,应按《公路工程质量检验评定标准》要求进行,钢管构件出厂前应具备完整的验收资料如:(1)钢材质量证明书及抽样检验报告、(2)焊接材料证明书及烘焙记录、(3)涂装材料质量证明书、(4)焊接工艺评定报告、(5)焊缝质量外观检测报告、(6)内部探伤报告、(7)钢管构件加工施工图、(8)钢管构件几何尺寸检验报告、(9)按工序检验所发现的缺陷及处理方法记录、(10)钢管构件加工出厂产品合格证等。
空间扭曲变截面钢拱肋制作施工工法(2)

空间扭曲变截面钢拱肋制作施工工法空间扭曲变截面钢拱肋制作施工工法一、前言空间扭曲变截面钢拱肋制作施工工法是一种应用于建筑工程中的新型施工技术。
通过对钢拱肋的空间扭曲变形,使其截面形状在不同位置具有不同的截面尺寸,从而提高了结构的承载能力和抗震性能。
本文将详细介绍该工法的特点、适应范围、工艺原理、施工工艺、劳动组织、机具设备、质量控制、安全措施、经济技术分析以及工程实例,以期为读者提供参考和指导。
二、工法特点空间扭曲变截面钢拱肋制作施工工法的特点主要有:1. 结构刚度大:由于截面形状的变化,空间扭曲变截面钢拱肋具有较大的刚度,能够承受更大的荷载。
2. 抗震性能好:通过对截面形状的调整,能够提高结构的抗震能力,降低地震引起的结构损坏风险。
3. 施工效率高:采用现场制作的方式,能够快速完成钢拱肋的制作和安装,缩短工期。
4. 工艺灵活:可以根据具体工程需要调整钢拱肋的截面形状和尺寸,满足设计要求。
5. 节约材料:由于截面形状的变化,能够在保证结构安全性的前提下减少材料的使用量。
三、适应范围空间扭曲变截面钢拱肋制作施工工法适用于各类建筑工程中的大跨度结构,特别适用于体育馆、展览馆、会议中心等场馆类建筑。
经过优化设计和施工工艺的调整,该工法也可应用于其他类型的工程,如桥梁、厂房等。
四、工艺原理空间扭曲变截面钢拱肋制作施工工法的工艺原理是通过预制扭矩杆和变截面钢管结合,利用拧转变形来实现截面形状的调整。
在施工过程中,通过引入预应力,使拱肋产生扭转变形,从而达到预设的截面形状。
具体实施步骤如下:1. 设计截面形状和尺寸:根据工程需求和结构要求,确定钢拱肋的截面形状和尺寸。
2. 制作扭矩杆:根据设计要求,制作预制扭矩杆,并预先调整其扭转角度和扭矩。
3. 安装变截面钢管:将变截面钢管安装在扭矩杆的两端,并通过螺栓连接好。
4. 调整扭矩杆:通过对扭矩杆施加预应力,引起拱肋的扭转变形,使其达到预设的截面形状。
5. 完成拱肋制作:经过截面形状调整后,利用合适的焊接工艺将变截面钢管与扭矩杆进行永久连接。
钢管混凝土系杆拱桥施工技术难点及对策
钢管混凝土系杆拱桥施工技术难点及对策钢管拱肋制作工艺流程:放样→下料→零件加工→卷圆→钢管纵缝拼接→校圆→钢管接长→校验→焊拼吊杆锚箱及零部件→阶段预拼报验→整体预拼报验→装焊临时连接件→涂装报验→存放以直代曲、短管划分原则,每节短管长约2m,矢高不超过5mm。
接头不在吊杆位置,纵缝埋弧焊形成钢管,环缝焊接形成钢管拱肋。
短管拱肋制作工艺流程:放样→下料→加工坡口→滚圆→纵缝拼接→校圆喷漆工艺流程:喷砂除锈Sa2.5级→吸砂吸尘→无极硅酸锌底漆→喷涂环氧云铁中间漆→检查油漆干膜厚度、附着力→涂层损坏修补→聚氨酯面漆→检验合格、存放。
拱肋吊装流程:技术交底→定位放样→拱肋临时支撑→微调定位→复测后节段环缝对接质量点:采用高压无气喷漆,厚度240~260μm,环境温度15~30o C,相对湿度不大于85%焊接工艺评定试验,确定合理的焊接工艺,保证焊缝的熔透性,控制焊缝变形每片拱肋做1块进行抗拉、屈服强度、低温冲击韧性、冷弯实验,检验试板焊缝机械力学性能,保证制作中焊缝接头的机械性能质量拱肋纵、环缝对接缝按I级焊缝要求进行100%的超声波探伤、X射线拍片,拱肋缀板熔透角焊按II级焊接要求进行100%超声波探伤,以确保焊接熔透及内在质量。
加强吊装过程拱肋高程、中心以及应力检测,严格以监测指令进行微调。
1/8跨、1/4跨、及拱顶必不可少设应力、应变观测点。
钢管混凝土使用水泥52.5,初凝时间8~12小时,高性能微膨胀砼,2.1支承系统2.1.1功能系杆拱桥支承系统宜选用WDJ齿碗扣型多功能支架,该系统具有支架竖向组合微调功能,主要以工具支架和特制微调座组成。
2.1.2地基处理WDJ齿碗扣型多功能支架必须搭设在经处理的坚实地基上,地基须高出原地面0.5~0.8m,做好防水,避免雨季浸泡。
在立杆底部铺设垫层和安放底座,垫层可采用厚度≥20cm的混凝土或厚度≮10cm的钢筋混凝土或厚度≮5cm的木板。
2.1.3预压支架使用前须全程预压,不能以一孔预压取得的经验数据推概全桥。
钢管混凝土拱桥钢管拱肋加工与控制
焊工要求:必须取得特种作业操 作证,经试焊合格后,方可独立上岗 操作。 焊接要求
工程概况
灵溪河大桥位于广东省韶关 市,为韶赣高速A02标上跨灵溪河的 一座大桥,全长156m。桥型为跨径 40+70+40m的搭架现浇施工的预应力 混凝土变截面V形刚构与单肋钢管混凝 土组合拱桥。技术标准:设计荷载公 路-I级、桥面宽度为净-2×13m;地震 烈度为基本烈度Ⅶ度。
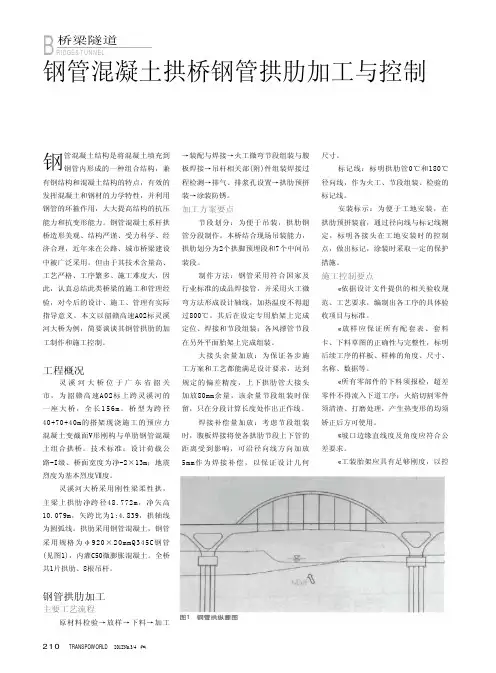
灵溪河大桥采用刚性梁柔性拱, 主梁上拱肋净跨径48.772m,净矢高 10.079m,矢跨比为1:4.839,拱轴线 为圆弧线。拱肋采用钢管混凝土,钢管 采用规格为φ920×20mmQ345C钢管 (见图1),内灌C50微膨胀混凝土。全桥 共1片拱肋、8根吊杆。
工厂焊缝:灵溪河大桥拱肋钢管 制作、装配时,其纵缝、环缝均采用 V型坡口,单面焊接双面成形,反面 (管内)贴陶质衬垫。焊缝填充工艺分四 道,采用CO2气体保护焊打底填充两
道,埋弧自动焊填充一道、盖面一道。 纵缝焊接的起止端分别安装引弧板和熄 弧板,坡口型式与纵缝相同。环缝焊接 采用滚动胎架,以俯焊方式焊接。每道 工序焊缝焊接应一次完成,因故停焊又 续焊时,不得从母材上引弧,必须将引 弧处气刨或打磨成1∶4斜坡搭接,搭接 长度不少于50mm。
控制要点: 确保上胎架的待弯钢管定位正
确,即钢管径向线及其中心线应与胎架 纵向中心线及中线相吻合。
制订出周密的专业性测量工艺, 检测仪器须经计量部门检验合格,操作 时考虑环境的影响。
钢管混凝土拱桥的施工方法和结构设计

钢管混凝土拱桥的施工方法钢管砼结构,由于能通过互补使钢管和混凝土单独受力的弱点得以削弱甚至消除,管内混凝土可增强管壁的稳定性,钢管对混凝土的套箍作用,使砼处于三向受力状态,既提高了混凝土的承载力,又增大了其极限压缩应变,所以自钢管砼结构问世以来,是桥梁建筑业发展的一项新技术,具有自重轻、强度大、抗变形能力强的优点,因而得到突飞猛进的发展。
在桥梁方面,已以各种拱桥发展到桁架梁等结构形式,并发展到钢管混凝土作劲性骨架拱桥。
其施工方法发展很快,已经应用的有无支架吊装法,支架吊装法,转体施工法等。
1 拱肋钢管的加工制作拱肋加工前,应依理论设计拱轴座标和预留拱度值,经计算分析后放样,钢管拱肋骨架的弧线采用直缝焊接管时,通常焊成 1.2-2.0m的基本直线管节;当采用螺旋焊接管时,一般焊成12.0~20m弧形管节。
对于桁式拱肋的钢管骨架,再放样试拼,焊成10m左右的桁式拱肋单元,经厂内试拼合格后即可出厂.具体工艺流程为:选材料进场材料分类材质确认和检验划线与标记移植编号码下料坡口加工钢管卷制组圆、调圆焊接非坡口检验附件装配、焊接单节终检组成10m左右的大节桁式拱肋焊接无损检验大节桁式拱肋终检 1:1大样拼装检验防腐处理出厂。
当拱肋截面为组合型时,应在胎模支架上组焊骨架一次成型,经尺寸检验和校正合格后,先焊上、下两面,再焊两侧面(由两端向中间施焊).焊接采用坡口对焊,纵焊缝设在腔内,上、下管环缝相互错开。
在平台上按1:1放样时,应将焊缝的收缩变形考虑在内。
为保证各节钢管或其组合骨架拼组后符合设计线型,可在各节端部预留1cm左右的富余量,待拼装时根据实际情况将富余部分切除。
钢管焊接施工以“GBJD05-83、钢结构施工和施工及验收规范”的规定为标准.焊缝均按设计要求全部做超声波探伤检查和X射线抽样检查(抽样率大于5%)。
焊缝质量应达到二级质量标准的要求。
2 钢管混凝土拱桥的架设2.1无支架吊装法2。
1。
1缆索吊机斜拉扣挂悬拼法具体做法与其他拱肋的架设相似,只是钢管混凝土拱肋无支架架设方案用于较大跨度,它可根据吊机能力把钢管拱肋合成几大段进行分段对称吊装,并随时用扣索和缆风绳锚固,稳定在桥位上,最后合拢。
舟山新城大桥钢管拱肋制造工艺及精度控制
舟山新城大桥钢管拱肋制造工艺及精度控制杨元录 郝敬毓 曹国华(中铁宝桥股份有限公司 宝鸡 721006)摘 要 介绍了舟山新城大桥钢管混凝土提篮式系杆拱桥的施工工艺及质量控制,重点阐述了钢管拱肋的制造工艺及精度控制技术,意在为同类桥梁的施工提供参考。
关键词 钢管混凝土 拱桥 拱肋 制造工艺 精度控制FABRICATION P R OCEDURE AN D ACC URA CY CONTROL OF STEEL TUBEARC H RIB FO R Z H OU S HAN NEW C ITY BRID GEY a ng Y ua nlu Hao J ingyu Cao Guohua (China Rai lway Turnout B ri dge Inc 1 B aoji 721006)ABSTRA CT It is introduced that the const ruction technology and quality control of the concrete 2f illed steel tube a rc h bridge with basket tie ba r for Zhoushan New City Bridge ,a nd it is also expounde d t he f abrication procedure and accuracy control of the steel tube arc h rib ,intending to provide refer ence f or the const ruction of si milar bridges 1KEY WO R DS concrete 2f illed steel tube a rch bridge arch rib fa brication proce dure accur ac y control第一作者:杨元录 男 1965年2月出生 高级工程师j yy @63收稿日期68 钢管混凝土结构是将混凝土填充到钢管内形成的一种组合结构,兼有钢结构和混凝土结构的特点,并利用钢管的环箍作用,大大提高结构的抗压能力和抗变形能力。
钢管拱桥拱肋制作的质量控制
钢管拱桥拱肋制作的质量控制随着科技进步,钢管混凝土拱桥陆续被交通和市政工程所采用。
而钢管拱肋制作和组拼的施工技术有待进一步提高。
1、工程特征攀枝花市某大桥属钢管混凝土拱桥,采用二肋拱,拱肋断面成桁架型,主拱管直径为φ750mm,由厚为12mm的Q345C钢板卷制焊接而成,再用φ351×10的腹杆和钢板厚16mm的缀板与四根钢管组焊成桁架型。
钢管拱肋分节段制作成运输段,再运到桥台上组拼成吊装段,经过起吊安装成悬链线钢管拱肋。
该拱桥拱肋拱轴系数m=1.756,设计拱顶预拱度为L/1000=19.2cm,其余各点预拱度值按二次抛物线分布。
轴线偏差控制按不大于L/6000mm计算。
节段对接错台不超过0.2壁厚(2.4mm),接口间隙6±1mm。
较高的精度要求对如此大型的钢结构焊接组装件进行制作加工,要确保加工质量,其工艺手段和质量控制,难度较大。
因此要控制好质量,就必须健全责任制,相互配合,加强各道工序的自检和互检,前道工序不合格,后道工序不施工,共同对质量负责。
2、控制首先要从施工技术准备和基础工作做起钢管拱肋制作在工厂进行,由于没有一部统一的、切实可行的规范来指导施工,又缺乏经验,对于如何帮助和解决施工中的问题是一个重要课题。
钢管拱肋节段加工制作开始,我们紧紧围绕质量控制,这一难题,研究设计图纸,分析构件结构、尺寸、公差及加工技术要求,统一使用规范及标准等,做好施工前的各项技术准备工作。
2.1首先健全质量管理机构,确定技术负责人;明确场地规划;配置设备能力;校核检测仪器;加工好工装夹具等施工准备。
2.2确保九项质量保证体系:设计、核审、材质、制造、焊接、检验、工艺手段、计量、理化探伤等齐全。
在施工过程中,开展全面质量管理,加强每个环节的质量控制,做好自检、互检工作,严把质量关。
2.3考核焊接技工技术,查阅焊工操作许可证及钢印代码。
并对上岗焊工进行焊接试验评定,合格后才能上岗,参与拱肋焊接工作。
下承式钢管混凝土系杆拱桥拱肋制作安装技术
2 I , 01T 焊接完毕后 应采用气 割切 除引弧板 , TI 1 不得用锤击落 , 严禁 在焊缝 以外 的拱肋上 打火 引弧 , 以免 损伤母 材 , 最后 将引弧 处修 磨平整 。3 为防止焊接部位残余应 力过大 , ) 焊接前根据各部位具
溅物等 。4 气割和剪切后 零件尺 寸允许 偏差 应为 ±3Il, ) n 切割 n
拱肋钢管及 吊杆涂装采用 两道 1 - . 1水性无机 富锌底漆 ( × 8 2 5 0mm) 1 ,2道环 氧云铁 中间漆 ( ×3 2 0mm) 1 聚氨酯 面漆 ( ,2道 2
×4 II。 01/) TT
割纹深度
2
平面度
2
焊接处及坡 口处 组装后构件 和工地 安装 切割面 手工切割面
6 。 。 0 ±5 。
表 1 切割面质量等级
类型
板材
mm
上边缘熔化度
2
缀板厚度 1 m, 0r 外侧距离 30ml, n 8 T 拱肋总高 1301I。左右侧 t 0 Tn l 拱肋间 由3根横撑相连 , 横撑为 6 l 0I n无缝钢管 , n 壁厚 1 0mm0
中 图 分 类 号 : 4 8 2 U 4 .2 文 献标 识码 : A
1 工程概 况
该桥结构为下承式钢管混凝 土系杆拱桥 , 桥长 5 . 桥宽 14m, 2 . 12m。拱肋为 哑铃形钢管混凝土, 钢管外径 50r 1 6 玳 , 1 壁厚 1 , 0m
面的质量等级见表 1 ) 。5 在切割时一并将坡 口倒 出, 口形 式为 : 坡
3 l 0c n左右 , 不得少 于 3点 , 且 焊缝 不超过 设计 焊缝厚度 的 2 3 /,
3 施 工放样
1 根据加工图及试装图对各构件及零件现场放样 , ) 并进行计
承德市南环钢管混凝土拱桥拱肋制作与安装
土横 梁及 其上 纵置 的 钢筋 混凝 土 T型 桥 面板 组 成 ,
T型 桥面板 间通 过 后 浇 段 连 接 。吊杆 间距 6m, 每 根 吊杆采 用 1 9丝07mm 镀锌 高 强钢 丝 , 0 两端 均采
三个 阶段 全 面控制 。
22 拱 肋节 段划分 .
拱肋 横 截 面 为 四 肢 7 Omm 的 Q3 5 D 钢 管组 成 5 4q 的等 高度 横 哑铃形 桁式 结构 , 肋 高 3 5 I宽 1 8 拱 . oI、 . T
1 , 杆 采用 3 0mm 钢 管 , 面 以上 两 肋 之 间共 T腹 I 5 桥
设 置 7道 一 字 横 撑 , 钢 管 及 横 向 缀 板 内均 填 充 主
C 5 凝 土 。桥面 系 由被 吊杆反 吊的预 制 钢筋 混凝 4 混
考虑 吊装 的 实 际情 况 , 拱肋 在 现 场组 焊 成 吊 主
装单 元 。拱肋 制作 时 分 段 越 多 , 场 安装 时分 段 越 现 多, 越难控 制 现场 安装 精 度 和 焊 接 变 形 , 因此 , 作 制 时 运输单 元 的分段 数 量 应 尽 量少 , 输单 元 的分 段 运
下料一 单筒 节 钢板矫 正一 单筒 节钢 板卷 圆单 筒节 纵
缝 焊 接一 筒节 间环缝 焊接一 筒 节分 段焊 接一 上 片体
组装 台架一 制作 左 片体 和右 片体一 左 片体 和右 片体 各 自构件 焊接一 制作 预拼 装 台架一 左 片体上 台架 定
位一 划线 安装 平联 管一 安装右 片体 和其 它 构件一 立 体分 段 焊接 一 1 2拱 肋 组 拼 、 正 一 分 段 涂装 一 节 / 矫