
首件确认流程书
1.目的
为更好的确保每批订单在生产过程中能顺利完成该产品,特制定本程序进行规范化管理,提前防范。
2.适用范围
适用于本公司制程生产过程中任何订单首件/首批确认流程。
3.职责
3.1生产部负责首件制作及送检,品质IPQC参与制作
3.2品质部.,工程部, 生产部,.负责组织首件确认、生产时质量标准落实监督,确认
包括原材料、尺寸、工艺制作方法、上下道工序组装适配。
3.3工程部负责新产品及配合旧产品异常时首件确认
3.4首件确认不合格或首件未经确认擅自生产,出现质量异常直接由生产责任者负
责
3.5首件确认失误或首件未确认完便生产,造成质量异常由相关确认者负责。
4. 操作说明
4.1 品质收到生产送检首样根据产品图纸、BOM、样品、检验标准等资料标准对照
首检项目逐项进行确认,进行首样确认时必需通知《品质部. 工程部. 生产部》三方一起进行确认。
4.2《品质部. 工程部. 生产部》在进行确认中发生品质异常问题,由工程给出书
面改善意见标准。
4.3如确认首件过程中出现标准不统一或无法判定结果,最后由总经办高层裁决。
首
样确认完毕,生产主管要按标准要求来作业。
4.4对通过的型号开始安排进行首批确认,对不合格型号按改善意见重新制作合格样
或返修合格再次送检确认。
4.5生产必须等首件确认合格后方能进行批量生产,以免造成不必要返工浪费。
4.6首件确认后,IPQC第一时间到各工位确认生产产品质量与标准要求是否一致、
是否按首样样板生产首批确认。
4.7确认合格首件需先放在首件放置处,直到首批/批量生产完毕后才流入下工序或
包装
4.8 每批订单首件需生产4-8个箱体作为首批确认对象。
5.相关支持文件
5.1《IPC-610-D》
6.相关记录
6.1 《装配首件样机确认表》
6.2 《品质异常单》。
首件检验规范流程范文
首件检验规范流程范文下载温馨提示:该文档是我店铺精心编制而成,希望大家下载以后,能够帮助大家解决实际的问题。
文档下载后可定制随意修改,请根据实际需要进行相应的调整和使用,谢谢!并且,本店铺为大家提供各种各样类型的实用资料,如教育随笔、日记赏析、句子摘抄、古诗大全、经典美文、话题作文、工作总结、词语解析、文案摘录、其他资料等等,如想了解不同资料格式和写法,敬请关注!Download tips: This document is carefully compiled by theeditor. I hope that after you download them,they can help yousolve practical problems. The document can be customized andmodified after downloading,please adjust and use it according toactual needs, thank you!In addition, our shop provides you with various types ofpractical materials,such as educational essays, diaryappreciation,sentence excerpts,ancient poems,classic articles,topic composition,work summary,word parsing,copy excerpts,other materials and so on,want to know different data formats andwriting methods,please pay attention!以下是一个首件检验规范流程的范文:首件检验规范流程1. 目的确保产品在生产过程中的质量,及时发现和纠正潜在问题,保证产品符合相关标准和要求。
首件确认流程

4.3首件确认:
4.3.1首件检查合格后品保签名确认并封板,生产部方可进行量产。
4.3.2首件样板放置于生产现场。
4.3.2首件检查不合格的即时通知生产部重新制作。
相关说明
4.4相关说明
4.4.1当资料不全或要求不明确时,可请相关部门或客户协助确认。
4.4.2当发现首件严重异常时,及时反馈相关部门处理。
首件确认流程
序号
流程流程Βιβλιοθήκη 明相关记录1首件制作
4.1首件制作
生产部根据工艺资料、作业指导书;装配拉提前1天完成试装1台机,配件加工单位完成第一件零配件后,交品保部进行检查确认。
首件检查记录
2
首件检查
4.2首件检查
4.2.1品保部按产品/零部件的技术要求,检查标准、CDF、样板及客户要求等资料按《过程检验控制程序》进行首件检查。
记录管理
4.5记录管理
所有记录按《记录控制程序》执行
首件确认作业指导书

首件确认作业指导书1.目的:规范首件产品的确认流程,使之在制造过程中流通良好。
确保首件产品质量,避免批量质量问题的发生;2.范围:适用于生产部所有生产线。
3.职责:各产线班组长负责对首件样品的制作,并依据SOP文件和基准样件进行首件确认;质量主管进行对首件确认执行工作进行监督检查。
4.流程:4.1.1所有产品每批次批量开产前(SMT班组换班时),都由产线组长或当班负责人主导,依据BOM清单、标准工艺文件、及基准样件制作出1pcs或一拼板首件产品,班组长或当班负责人依据BOM清单、SOP文件、检验文件及检验工装逐级对首件产品进行确认。
4.1.2 首件确认合格后,班组长及时填写《产前/首件确认记录表》,将首件产品放置在指定区域,并通知产线开产;如果首件确认不合格,应立即对首件产品进行自查,如果无法解决,应立即通知主管领导或质量主管进行协助处理;待问题解决后方可恢复生产,并对更正后生产的首件产品再次进行确认。
4.1.4 正式开产后,班组长应对生产线员工操作的符合性、关键工序、检验设备等生产情况进行巡查,并及时予以纠正处理,保持实际操作与SOP文件一致;质量主管对产品首件样品进行监督检查,并抽检首件确认过程的验证工作,对产线首件验证后出现不合格,立即停止生产并查找不合格原因,待问题解决后需重新进行首件确认流程。
4.1.5 正式生产后,如果出现操作人员批量人员变动或交接班时、生产设备出现异常并长时间停机时、物料型号更换时,检验工装设备做更换时,都需要重新进行首件确认,首件确认流程按照4.1.1和4.1.2条款内容确认执行,并做好相应记录;5.流程图:附件:《产前/首件确认记录表》《过程质量控制作业指导书》《产品质量异常处理办法》《产品制造工艺标准》《不合格品控制作业指导书》。
简述化妆品首件确认流程

简述化妆品首件确认流程下载温馨提示:该文档是我店铺精心编制而成,希望大家下载以后,能够帮助大家解决实际的问题。
文档下载后可定制随意修改,请根据实际需要进行相应的调整和使用,谢谢!并且,本店铺为大家提供各种各样类型的实用资料,如教育随笔、日记赏析、句子摘抄、古诗大全、经典美文、话题作文、工作总结、词语解析、文案摘录、其他资料等等,如想了解不同资料格式和写法,敬请关注!Download tips: This document is carefully compiled by theeditor. I hope that after you download them,they can help yousolve practical problems. The document can be customized andmodified after downloading,please adjust and use it according toactual needs, thank you!In addition, our shop provides you with various types ofpractical materials,such as educational essays, diaryappreciation,sentence excerpts,ancient poems,classic articles,topic composition,work summary,word parsing,copy excerpts,other materials and so on,want to know different data formats andwriting methods,please pay attention!化妆品首件确认流程。
1. 收货检验。
核对外观,确认货物与采购订单一致,无破损、变形等情况。
注塑首件确认工作流程

5.PQC
6A.PQC 6B.结构工程师
5. PQC接到<首件单>后首先查看注塑是否依
<生产排程表>进行计划生产,如果没有按排
程生产,PQC拒绝确认首件。 6A.如有按<生产排程表>进行生产,PQC需根 据首件单信息查找工程样板、与产品对应的 图纸、BOM料号,进行首件核对。如首件确 认不合格需改善后重新送首件.首件确认动 作PQC应在半小时内完成。
生管部 1.制定注塑排程
注塑部 2. 按订单排程生产
3.确认模具状况
4. 制作5PCS首
PQC 5.确
N
8.签收首件 9.量产
有样品
6A.确 Y
7. 首件报告
工程部
无样品
6B. 确认样本
责任人 1.注塑物控员 2.注塑部 3.注塑技术员
MLK-I-072 注塑首件确认作业流程
Rev:A.0
页码:1页 共1页 重点说明
7.PQC首件确认完成后形成<首件报告>,若无 首件确认导致的报废由PQC提报给企划部。
8.PQC负责把已确认的<首件单>送注塑部签 收时间。
9.注塑部接到PQC合格首件时可以才可以批 量生产。
ห้องสมุดไป่ตู้
制定:
审核:
批准:
7.PQC 8.注塑部技术员 9.注塑部技术员
6B.如新产品第一次注塑或老产品改模导致 没有工程样品,PQC需联络工程师签试产样 及临时图纸,工程应对新产品在半个小时内 签样完成。待试产通过后需更换成正式样品 及受控图纸。(为避免改模后不及时通知工 程师签样,PQC收到改模通知单后第一时间 将样品标识XX天已通知改模字样。)
1.注塑物控员把业务〈销售订单〉的相关讯 息转化成《注塑部生产排程表》,包括:数 量、规格、颜色、料号、原料要求,提供给 注塑部及PQC部。
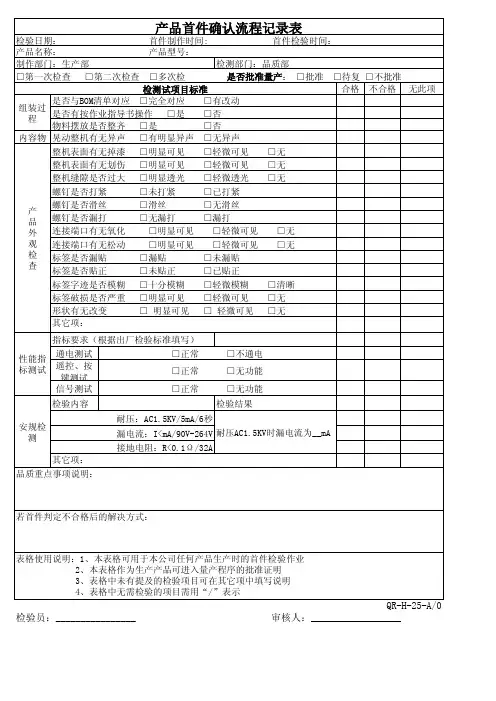
产品首件确认流程记录表
□是
□有改动 □否 □否
内容物 晃动整机有无异声 □有明显异声 □无异声
整机表面有无掉漆 □明显可见 □轻微可见 □无
整机表面有无划伤 □明显可见 □轻微可见 □无
整机缝隙是否过大 □明显透光 □轻微透光 □无
螺钉是否打紧
□未打紧
□已打紧
产 螺钉是否滑丝
□滑丝
□无滑丝
品 螺钉是否漏打
□无漏打
□漏打
外 连接端口有无氧化
产品首件确认流程记录表
检验日期: 产品名称:
首件制作时间: 产品型号:
首件检验时间:
制作部门:生产部
检测部门:品质部
□第一次检查 □第二次检查 □多次检
是否批准量产: □批准 □待复 □不批准
检测试项目标准
合格 不合格 无此项
是否与BOM清单对应 □完全对应
组装过 程
是否有按作业指导书操作 物料摆放是否整齐 □是
表格使用说明:1、本表格可用于本公司任何产品生产时的首件检验作业 2、本表格作为生产产品可进入量产程序的批准证明 3、表格中未有提及的检验项目可在其它项中填写说明 4、表格中无需检验的项目需用“/”表示
检验员:________________
QR-H-25-A/0 审核人:__________________
性能指 标测试
通电测试
遥控、按 键测试
信号测试
□正常 □正常 □正常
□不通电 □无功能 □无功能
检验内容
检验结果
安规检 测
其它项: 品质重点事项说明:
耐压:AC1.5KV/5mA/6秒 漏电流:I<mA/90V-264V 耐压AC1.5KV时漏电流为__mA 接地电阻:R<0.1Ω/32A
首件确认流程
和作最后处理决定。
4.1.8当工单及样板上有增添、变更、备注等,必须有责权人的签名及日期才有效,否则一律
视为无效。如有模糊不清或有疑点,经过确认后方可作业。
4.1.9各部门整理工艺变更资料,清楚传递变更信息,以利首件确认的核对。
4.4.5每个工序首件确认需同时签两份,一份放入稿袋,一份由各工序自行放入相应的首件箱(柜)内。 首件签好后首件由品质部各工序的PQC负责保存,对于加工单印刷色样及客签样需单独保存于样
板房,保存期限为2个月,其余首件保存期限为1个月。
4.4.6生产部在需要签首件时,由生产部通知相关人员进行首件确认后,各相关人员需在5分钟内到达
位、啤错方向或啤错面底⑦啤机抽取时是否拖花⑧钢板刀痕是否压花彩盒⑨是否有压 痕、爆色、爆线。
4.3.3折页机检验重点:页码的顺序,折后书贴页面整洁,无死摺、八字褶皱、折缝跑偏等不良现象,无反
页、双张、折角、跑版,书贴平服整齐,无破损、划伤、脏污。
4.3.4骑订检验重点:①页码的顺序,是否多页、少页②是否有切字③折页走位④套错页⑤折页方式是否
4.3首件检验步骤:
4.3.1印刷检验重点:将待检验彩纸平放在检验台上,首先对纸张材质、尺寸、规格、纸张纸纹方
向进行核对底色、彩纸啤位尺寸0K后,然后按主体文字图案从左向右逐个区域检 查确认,将有异常处用笔圈起,并知会当班机长改善。对于多模产品应将其分开
逐个核对看颜色是否与样稿一致。
432啤机检验重点:①尺寸②对色位③埋口对位是否困难④成型是否0K⑤要求刀利、线直、孔圆⑥是否走
6生产时需由当机长自检无误并在首件标签上签名后交给组长主管检查确认确认合格后在首件标签上相应位置进行签名再由工程部技术员确认签名后pqc进行首件确认最后检查和审核四者签名后首检完成并生效
首件制作与确认流程
1.品质组长对首件与《首件确认单》上核对内 容,进行核对,并在《首件确认单》做好对 应记录 2.将首件装入PE袋中,并在上面做好对应的签 名与标示。 3.对于新产品、新订单、及特殊、订制订单的 首件,由IPQC交给业务业核对。必须经过该 订单的业务员进行核对,并签名确认。
1.核对确认好的首交还生产拉长 2.按生产计划将一个首件放置产线拉头看板指 定位置,另一个从拉头流下,每个工位的作业 人员拿起来查看与现有物料核对,无误后流入 终检位的指定位置 与拉长面对面当面交接,并在《派料 单》上备注签名确认好
1.IPQC拿对应《BOM》核对物料 2.严格按照《作业指导书》和工艺文 件进行制作 3.首件制作的数量是2个
《BOM》 《作业指导书》
拉长完成首件制作后,填写好《首件确认单》
与首件一同交IPQC核对
《首件确认单》
品质部
IPQC进行首件图档确 认
IPQC进行首件让所有的物料进行图档确认, 并在《首件确认单》做好对应记录
品质部
IPQC进行首件与MPC 样品的核对
IPQC进行首件与MPC样品的核对,确认好 作业工艺,实物对照,并在《首件确认单》 做好对应记录
品质部 业务部
生产部
IPQC将核对好的首件交品 质组长及业务员审核
3.工单完成后,首件方可投入产线包装
NO 变更日期
变更履历记录栏 变更内容
担当
承认
深圳市脉威时代科技有限公司
流程名称 序 发行部门
號 責任單位
生产部
生产部
流程图
首件制作与确认流程
发行日期
流程
物料员领完物料
SOP编号
承认
确认
确认
首件作业指导书OK
首件作业指导书OK【首件作业指导书】一、背景介绍首件作业指导书是为了帮助员工在完成首件作业时提供准确、详细的指导,确保产品质量和生产效率。
本文将详细介绍首件作业指导书的标准格式和内容要求。
二、标准格式首件作业指导书的标准格式如下:1. 标题:首件作业指导书2. 编号:每份指导书应有唯一的编号,方便追踪和管理3. 日期:指导书编写的日期,以确保及时更新4. 版本号:指导书的版本号,用于区分不同版本的指导书5. 作者:指导书的编写人员姓名6. 审核:指导书的审核人员姓名7. 批准:指导书的批准人员姓名三、内容要求首件作业指导书的内容应包括以下要求:1. 产品信息:- 产品名称:准确描述产品的名称- 产品型号:标识产品的型号信息- 产品规格:详细描述产品的规格要求2. 首件作业流程:- 步骤1:描述完成首件作业的第一个步骤,包括所需材料、工具和设备 - 步骤2:描述完成首件作业的第二个步骤,包括所需材料、工具和设备 - 步骤3:描述完成首件作业的第三个步骤,包括所需材料、工具和设备 - ...3. 操作指导:- 操作要点:详细描述每个步骤的操作要点,包括注意事项和操作流程 - 图片示例:提供相关步骤的图片示例,以便员工更好地理解操作过程 - 安全注意事项:提醒员工在操作过程中需要注意的安全事项4. 检验要求:- 检验项目:列出需要进行检验的项目,包括尺寸、外观等- 检验方法:详细描述每个检验项目的检验方法和标准- 检验记录:提供检验结果记录表格,以便员工记录检验结果5. 质量控制:- 质量要求:明确产品的质量要求,包括尺寸、外观等- 不良品处理:描述对于不合格品的处理方法和流程6. 签名确认:- 操作人员:首件作业操作人员在完成首件作业后需签名确认- 检验人员:负责对首件作业进行检验的人员需签名确认- 批准人员:负责批准首件作业的人员需签名确认四、总结首件作业指导书是确保产品质量和生产效率的重要工具。
019-注塑首件流程作业指导书
5.1.5更换原来材料或更换材料牌号时(包含更换产品颜色);
5.1.6停机超过12小时后再次生产时;
5.2 检验流程
5.2.1注塑领班依据工艺要求或产品样品对注塑机进行调试生产出首件产品,并进行自检;
5.2.2注塑领班判定生产的产品符合要求时,填写《注塑首件单》对应栏目,提交品管员进行检验;
1.目 的:
规范首件作业流程,杜绝因首件失误或者未进行首件检验确认就进行量产,从而造成批量性质量问题的产生。
2.范 围:
适用于注塑生产制造过程管理。
3.定 义:
3.1首件:换模、换料、转色、模具结构修改、工艺较大调整、停机超过12小时后开始生产的塑胶零件均属于首件。
3.2首件检验:是指产品在连续批量生产之前,或生产过程中设备、人员等影响产品生产的因素有较大变更时,对首件加工件进行的检查确认。
5.3首件合格样板处理方式
5.3.1首件合格样板在本订单完成后,由品管员将首件样板标示擦干净,与同批次合格产品一起包装进入下一工序;
5.3.2首件合格样板如已经破坏不合格的,生产结束时品管员应及时将不合格样板送交碎料房进行破碎处理。
5.4注意事项
5.4.1对于所有检验项目以《注塑产品检验标准》和客户相关的检验图纸为准,品管员必须认真对照技术资料确认,不能漏检项目或在不确认是否合格的情况下盲目签字确认。
5.4.2注塑领班和品管员填写《注塑首件单》时,要字迹清晰;填写错误项以双横杆划掉,在边上写上正确项,并签名;不得以缩写代替全称,不得有漏项、缺项,填写数据需真实、准确,不得代行签名。
5.4.3如因首件检验有误造成产品批量不良返工(报废),品管员负主要责任,品管主管负管理责任。