
新产品可制造性设计评估表 2018-04-24
1 2 3 1 2 1 2 1 2 2 1 1 2 2
5 3 1 5 3 5 3 5 3 3 5 5 3 3
5 3 1 5 3 5 3 5 3 3 5 5 3 3
插件
新产品可制造性设计评估表(New Product DFM Check list)
48
Layout 丝印图形应是否与实际零件相符,以防止零件干涉或者接触短路? 当因散热片上多个晶体引脚踢脚导致散热片不好装插到PCB上时(多个晶体的踢出引脚同 时与PCB孔对位比较困难),是否通过改善晶体引脚PCB孔的大小和形状改善此问题,即将 晶体踢出引脚的PCB孔设计成长轴与散热片垂直的腰形孔,晶体上未踢出引脚设计成长轴 与散热片平行的腰形孔? 双面PCB板(或双面板以上)上有小板插件时,为了便利后继的不良品修理,是否用于装 插小板的PCB通孔孔径不宜设计过小(较大的PCB孔利于锡枪吸除通孔内焊锡),同时为了 小板插件的稳定性,装插小板的两侧PCB孔应采用错位设计(小板引脚与PCB孔中心位置错 开)? 双面贴片锡膏制程时, 过波峰是采用载模治具,为防止载模遮挡引起上锡不良,贴片元件 焊盘或本体与插件元件焊盘之间是否大于3mm,若贴片元件四面包围,安全间距是否大于 4mm? 如果有零件要求垂直于PCB, 其垂直度是否易于控制,不容易歪斜? 不同零件是否易于辨识, 避免错件,有方向要求的元件,方向是否相同? 组件离板边最近的距离是否达5mm? 组件是否都容易插到PCB上,PCB孔径是否设计合理? 连接器板下零件脚长度是否小于零件脚间距, 以避免短路的发生? 锡面SMD与PTH零件距离大于0.5mm? SMD与PTH零件分布是否整齐? 贴片的IC或PTH 连接器是否有拖锡点? 过波峰面SOP IC的管脚是否与过波峰方向相平行, 避免过炉时因无拖锡点而短路? SMD 零件距离进炉方向的板边是否小于4mm, 以避免零件会被轨道卡住而损件? PCB Layout设计是否可有效避免零件死角与焊锡阴影而导致的空焊? 零件脚是否避开大块铜箔, 以避免铜箔会吸收大量热量导致垂直吃锡不足? 零件脚是否没有与较大金属件连接, 以避免金属件会吸收大量热量导致垂直吃锡不足? 孔径是否比相应的组件管脚大0.2mm以上, 以保证垂直方向有足够的上锡量? PCB设计是否可有效避免过炉变形, 以减少过炉后因PCB变形而造成有零件高跷的风险 所有零件插件后是否都可以平贴PCB? PCB孔径是否大于零件脚直径, 以避免因插件不到位引起不出脚, 浮高? 如有吸热性较强的塑料材质的连接器, 厂内是否有方法可预防连接器经过高温后被烫伤? 不耐热的组件 (组件耐热性是否达到制程要求?) 背面零件设计是否合理, 使过波峰载具有效保护零件不变形与被烫伤? 临近板边处是否有连接器, 且易于保护, 防止喷松香时会扩散至连接器内? 板上螺丝孔的位置设计是否合理, 易于保护, 以避免螺丝孔处沾锡? 后段是否有后焊的PTH零件? (PTH零件是否全部可以过波峰焊, 不需后焊?) 分板方式? (是否使用机器或治具分板, 而不是用手折板?) 联板V-Cut的深度设计是否合理? 连板设计是否可防止分板后毛边的产生, 以避免对于尺寸要求严格的产品因残留毛边而影 响到产品组装, 或不能满足客户图档中特别提到的PCBA尺寸要求?
新产品可制造性设计评估表(New Product DFM Check list)
78 79 80 补焊 81 82 83 84 85 86
联板V-Cut的深度设计是否合理? PTH零件脚与SMD是否距离联板折断处距离是否大于1mm? 板上没有凸出板边的组件,拼板间留有相应的缝隙? 零件脚是否避开大块铜箔, 以避免铜箔会吸收大量热量导致垂直吃锡不足, 烙铁补偿温度 较慢? 零件脚是否没有与较大金属件连接, 以避免金属件会吸收大量热量导致垂直吃锡不足, 烙 铁补偿温度较慢? 焊点周围是否有较近的SMD零件, 但距离大于1mm? 金手指, 按键是否远离焊点, 以防止手焊时的松香会污染金手指与按键,导致功能不良? 螺丝孔是否远离焊点, 以防止沾锡? 金手指, 按键是否远离焊点, 以防止手焊时产生的锡渣会污染金手指与按键, 导致功能不 良? 胶是否避免点在电解电容防爆槽上,以避免电解电容在特殊情况下(过压、反向接入电路 等)产生过于强烈的爆炸? 胶是否避免点在PCB开槽内,以免造成安规距离不足? 胶是否避免点在PCB安装孔内,以免造成PCB无法装入外壳或产品在客户端系统上无法安 装? 胶是否避免点在贴片元件上,长期工作下贴片元件会因为胶的腐蚀性而产生失效的风险, 同时胶覆盖贴片元件,也增加了产品重工更换贴片元件的难度。 贴片元件与排座类元件是否间距大于1mm,与金手指大于4mm,防止涂三防漆时刷到此类元 件? 是否AC插座上勾焊X电容或Y电容或电阻或输入线不超过3种勾焊零件? AC插座上线材或铁芯套管时,是否预留铁芯或套管空间,以避免因空间不足而造成组装干 涉? PCB板上的最高零件上限值,是否机构限制区之PCB板上空间有0.5mm以上的公差? 风扇及LED线以及其它线是否有充裕的空间,避免零件焊点因理线而受应力伤害,或遭挤 压而造成锡裂或倾向机壳,造成高压不良? 条码标贴是否没有被零件遮蔽,造成条码无法读取? 是否小板上的零件不可与大板上零件挤撞? 有卡勾之连接器与附近零件,是否有保持2.0mm以上距离,避免装插时造成锡裂? 开放性继电器旁,是否避免受外力挤压(如理线或测试),会造成内部磁簧接点受应力, 无法自由动作? 风扇附近是否有避免较无法固定之PVC线及靠板边之立式零件,如零件倾斜时易与扇叶碰 撞产生异音? 贴绝缘垫片是否有辅助线标示,方便操作? 所有的标贴的贴附位置是否有防呆或辅助线设计? 组装PCB于机壳内之锁合位置,其机壳与零件是否不会影响到电锁作业空间或不会造成机 壳与零件被电批刮伤? 理线需使用扎带,且风扇线和LED灯是否避免与输出线一起固定,以避免风扇线和LED灯线 遭拉扯而脱落? 连接器需是否有防呆设计?
要求
1.在“确认状况”字段填写"Y"与"N"与"NA"(当该项目符合要求时,填写"Y", 不符合则填"N"不适用则填"N/A"). 2.在“预防措施”字段填写针对该项制程风险所制定的预防措施。 3.在Check list中没有列述的制程风险可在“其他”中注明。
确认状况 (Y, N, N/A) Y Y Y Y Y Y Y Y Y Y Y Y Y Y Y Y Y 优先度 (1, 2, 3, na) 1 1 1 1 2 1 2 2 3 1 1 3 1 2 1 1 1
Y
2
3
3
49
Y
1
5
5
50
Y
1
5
5
51
Y
1
5
5
52 53 54 55 56 57 58 59 60 61 62 63 64 波峰焊 65 66 67 68 69 70 71 72 73 74 75 76 77
Y Y Y Y Y Y Y Y Y Y Y Y Y Y Y Y Y Y Y Y Y Y Y Y Y Y
新产品可制造性设计评估表(New Product DFM Check list)
客户: 评估日期: SD工程师 版本:A
最高计数分 387
符合要求的计数分 387
实际分数(百 分比) 100.00%
结果判定
制定
审核
公式=符合项目总数/总可能数目
Priority 1 = 5 Point Priority 2 = 3 Point Priority 3 = 1 Point
21 22 23 24 25 26 前加工 27 28 29 30 31 32 33
Coating(涂层)类零件,是否其绝缘层不应陷入PWB孔内,若此将会影响吃锡量及吃锡强 度,可改用前后脚成型或架高成型。(例如:Y电容、陶瓷电容、、NTC等)? 散热片上之晶体绝缘片,如有重叠情形,是否不被相邻晶体压到? 产品内部的线材若经过散热片之切割面,是否增加套管保护,以避免线材遭散热片锐角刮 破而造成短路? 所有的立式手插二极管,是否其极性方向统一,以求作业统一,避免加工错误? 散热片上使用同侧直切之晶体是否不超过5颗,不同侧直切不可超过4颗,以减少与PCB脚 距之搭配问题,以利插件? 散热片上使用前后踢脚之晶体是否不超过2颗,以减少与PCB脚距之搭配问题,以利插件? 是否可以外加工或免加工材料,由厂商加工后入料? 散热片的结构设计是否利于工装夹具的制作? 金属膜电阻、金属氧化膜电阻、二极管引脚成型加工时,引脚弯曲位置是题库距离本体距 离须大于2mm以上? 晶体脚成型角度是否不可大于90度,以避免因弯曲过大造成线脚断裂? 晶体是否成型不在引脚跟部,以防造成晶体内部损伤? 是否有特殊加工的材料,是否有加工模具? 每种需加工的零件是否只需一种加工方式? 加工时是否有有效的方法防止对组件本体产生应力,以避免损伤组件? (IC 类零件需重点 注意零件加工对IC类别结构的影响) 立式组件管脚跨距与PCB对应的跨距是否一致? PCB孔径与零件脚直径相差是否在0.4mm以内, 以避免零件在插件后过松, 过炉时被锡波冲 击导致歪斜. 使用链条线生产时,过炉端之板边是否保留过波峰载具上挡锡板所需之4.0mm,以避免因 无法加挡锡板而造成过炉时PCB变形或溢锡? 散热片叶片是否没有遮蔽住手插零件,从而造成不易或不易检视及修护等问题? 无底座之线圈,若其线径为0.5mm以下,是否与板边须保持1.5mm以上,以避免组装干涉或 制程挤压,造成线脚断裂或锡裂? 立式零件需要套热缩套管时,是否预留单边0.6mm以上空间,以避免零件挤撞造成锡裂? 单一变压器的飞线是否不超过2条,所有变压器之飞线不可超过3条,且不可后焊,以免产 生潜在品质问题? 变压器是否避免使用线径0.5mm以下的细飞线,以免变压器在生产线不易插件? 电解电容顶端2mm以内不可有金属元件(如散热片),是否可以避免零件浮高时造成短 路? 零件下方若有跳线,是否可以避免因相互碰触而造成短路的风险,同时也利于检视作业? 零件之间的间距是否合理,不可挤撞,以免造成零件倾斜或不出脚? 连接器的第一脚方向是否清楚可见,以防止连接器插件反向? 线圈若含有8pin以上之线脚或0.5mm以下之线脚是否增加底座,以免造成插件困难?
新产品试产规范

1.目的:1.1 指导新产品设计验证过程,规范验证操作流程,使新产品设计问题在投入量产前被发现并改善。
1.2 评估产品设计(包括材料选用备用料选择)在大批量生产时可制做性,重复一致性。
1.3 提出在未来量产中的生产风险点,即生产风险评估,对可能会出现的问题在设计治具和工艺流程时进行考量。
1.4提出新产品在未来量产中可能产生的品质风险点,针对这些制订品质控制计划,在IPQC巡检中及整个品质流程中进行监控。
1.5明确各相关部门在设计验证活动中需完成的事项及未来在新项目量产中需承担的责任。
2.本规范涉及的责任部门:研发部、生产部、品控部。
3.定义:3.1 试产是设计验证阶段。
(其中包含打样及小批量试产两个阶段,每个阶段不限于一次)3.1.2 打样:设计试做,数量通常在100PCS以内,目的:进行初步设计验证,发现基本电性问题、装配问题,并完成设计验证计划。
3.1.3 小批量试产:产品所有可制造性和品质稳定性验证,发现制造风险,并制定生产风险控制和品质控制计划,同时验证打样中发现的问题改善效果,对有重大修改的,要完成相关项目的重新验证。
4.职责和权限:4.1 研发4.1.1提供参考样品与相关资料(技术文件、图纸、设备要求、工艺卡片、及生产注意事项等),及试产过程技术指导与问题解决,对试产中发现的设计和材料问题按时完成改善,以及在设计阶段性验证过程中,通知工程、品控、生产参加。
4.1.2负责开发阶段试产的提出,并对没有认可的物料的提供;及针对小批量试产中各种物料损耗比例的提供。
4.1.3负责判定新项目是否需要试产,并建议试产数量和订单处理意见给PMC4.1.4完成试产的评估及试产问题的改善确认与汇报,负责试产完成后项目的移交。
4.1.5负责召开试产前检讨与发布会,及召开试产后的问题检讨会。
4.1.6对新开发的机种或在标准品及成熟机种基础上有客户特殊要求的机种,主导完成相应的PFMEA的制作,生产、品控要共同参与,品管确认,研发批准。
汽车电机用换向器入轴开裂问题的探讨

T echnical Communication技术交流汽车电机用换向器入轴开裂问题的探讨戢秀芬(浙江长城换向器有限公司,浙江 温州 325200)摘要:从汽车电机用换向器的设计、制造及加工过程易造成开裂问题分析,指出改进和控制的方法。
列举几种失效的案例及解决方法,用图表和数据说明并验证。
此外,给出过盈量测试方法,指导汽车电机用换向器生产厂家在设计验证、设计过程及出厂控制中能及时发现开裂风险,降低入轴开裂潜在失效。
关键词:换向器;入轴开裂;工艺优化;过程控制;过盈量中图分类号:U463.6 文献标志码:A 文章编号:1003-8639(2018)07-0043-03Discussion on the Cracking of Commutator for Automotive Motor When Shaft Pressing-inJI Xiu-fen(Zhejiang Greatwall Commutator Co., Ltd., Wenzhou 325200, China)Abstract: From the design, manufacture and processing of automotive motor commutator, the problem of cracking is analyzed, and the improvement and control methods are given. Several failure cases and their solving methods are listed, illustrated and verified with the charts and data. In addition, the method of interference measurement is given to guide the manufacturer of automotive motor commutator, which helps discover the risk of cracking timely and reduce the potential failure of cracking when shaft pressing-in during those stages of design verification, process control and outgoing factory inspection.Key words: commutator; cracking when shaft pressing-in; process optimization; process control; interference1 换向器入轴开裂简介换向器是直流电机中的重要部件之一,它的品质影响和决定着直流电机的使用及寿命。
电子电气行业NPI新机种可制造性评估表
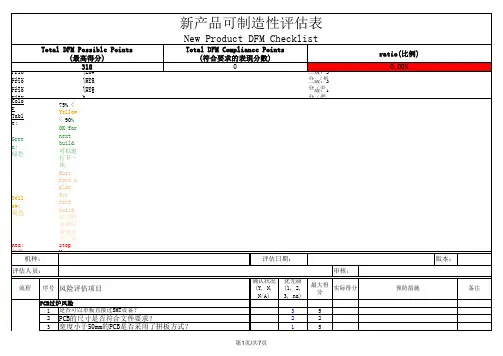
1 1 2 2 2 2 3 1 3 2
5 5 3 3 3 3 1 5 1 3Biblioteka 第1页/共6页流程
序号 风险评估项目 2 来料尺寸是否与焊盘大小相符? 过回流焊零件掉件风险: 1
确认状况 (Y, N, N/A)
优先级 (1, 2, 3, na) 1
最大得分 实际得分 5
预防措施
备注
双面锡膏制程时, 较大型零件, 如电杆感, CONN是否都设计 在同一面, 以防止过回流焊时掉件的风险?
加工时是否有有效的方法防止对元件本体产生压力,以避免
前加工 4 损伤元件? (IC 类零件需重点注意零件加工对IC类別结构的
影响) 5 立式元件管腳跨距与PCB对应的跨距是否一致?
弯脚风险: 1 需要弯角加工的器件是否按要求加工 插件歪斜风险: 1
插件
2 错件风险: 1 不同零件是否易于辨识, 避免错件? 2 V-cut周围3mm內是否沒有元件,元件高度是否<20mm? 损件风险: 1 元件离板边最近的距离是否达5mm? 跪脚风险: 1 元件是否都容易插到PCB上,不会弯曲? 短路风险:
机种: 评估人员:
流程 序号 风险评估项目 PCB过炉风险 1 是否可以单板直接过SMT设备? 2 PCB的尺寸是否符合文件要求? 3 宽度小于50mm的PCB是否采用了拼板方式? 零件置件精度风险: 1
评估日期: 审核:
确认状况 (Y, N, N/A) 优先级 (1, 2, 3, na) 3 2 1 最大得分 实际得分 预防措施
ratio(比例) 0.00%
三级:5分 (低度影响品保费用和或客戶观感) 二級:3分(中度影响品保费用和或客戶观感) 一級:1分(严重影响品保费用和或客戶观感)
电子产品质量及可制造性评估表
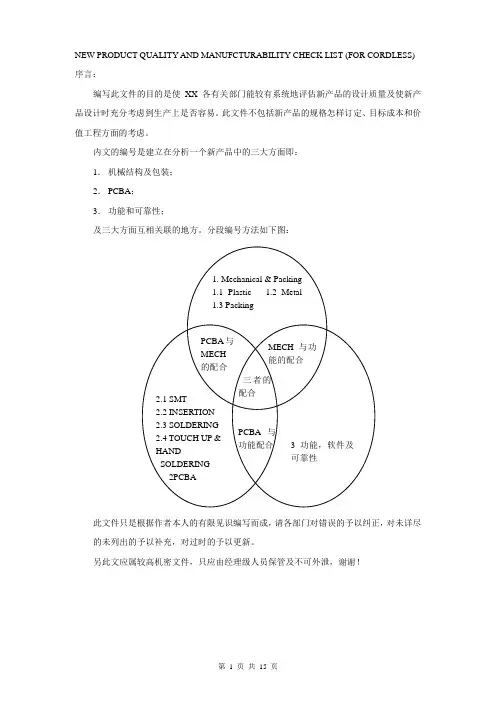
NEW PRODUCT QUALITY AND MANUFCTURABILITY CHECK LIST (FOR CORDLESS)序言:编写此文件的目的是使XX 各有关部门能较有系统地评估新产品的设计质量及使新产品设计时充分考虑到生产上是否容易。
此文件不包括新产品的规格怎样订定、目标成本和价值工程方面的考虑。
内文的编号是建立在分析一个新产品中的三大方面即:1. 机械结构及包装;2. PCBA ;3. 功能和可靠性;及三大方面互相关联的地方。
分段编号方法如下图:此文件只是根据作者本人的有限见识编写而成,请各部门对错误的予以纠正,对未详尽的未列出的予以补充,对过时的予以更新。
另此文应属较高机密文件,只应由经理级人员保管及不可外泄,谢谢!1. Mechanical & Packing 1.1 Plastic 1.2 Metal 1.3 Packing2.1 SMT 2.2 INSERTION 2.3 SOLDERING 2.4 TOUCH UP & HAND SOLDERING 2PCBA PCBA 与MECH 的配合 PCBA 与功能配合 MECH 与功能的配合 三者的配合 3 功能,软件及可靠性机械结构及非PCBA零件1.1塑胶1.1.1材料必须确定,特别是要用防火材料的(IQC/QA跟进有关追溯性要求),混合碎口料是否不可或不宜;出现缩水或夹水纹的位置会否影响外观,塑胶厂是不是较容易控制及保证;须耐磨或要带弹性的零件及扣位会不会容易磨损,变形或弹性疲劳。
1.1.2啤塑时的CYCLE TIME是否有记录及是否合理,大量生产时供应商偷工的可能性大不大。
1.1.3行哥位的尺寸应特别标明及加强检查。
1.1.4零件上是否要有环保标志,PART NO.、REV. 标志及CA VITY标志等。
1.1.5外壳上零件由多少个供应商供应,会否难于匹配颜色,丝印及皮纹;上下壳、前后壳尺寸是否吻合及在大量生产时是否容易保证吻合而不会出现哨牙,间隙不均匀,底部不平等问题。
最新APQP完整范本
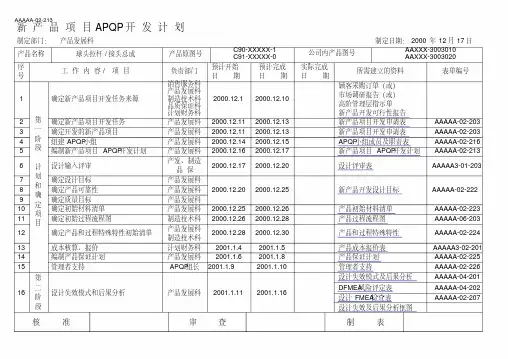
实际完成 日期
所需建立的资料
表单编号
顾客采购订单(或)
市场调研报告(或) 高阶管理层指示单
新产品开发可行性报告
新产品项目开发申请表
AAAAA-02-203
新产品项目开发申请表
AAAAA-02-203
APQP小组成员及职责表
AAAAA-02-216
新产品项目 APQP开发计划 AAAAA-02-213
AAAAA-02-229
试验进度计划表
AAAAA-02-215
(样件)控制计划
AAAAA-06-201
控制计划检查清单
AAAAA-02-208
新产品试制进度计划
AAAAA-02-228
测定结果报告单 试验报告单 设计评审表
Q/SS10-03-204 Q/SS10-03-202 AAAAA3-01-203
产发、制造
品保
2000.12.17 2000.12.20
产品发展科
产品发展科 2000.12.20 2000.12.25
产品发展科
产品发展科 2000.12.25 2000.12.26
制造技术科 2000.12.26 2000.12.28
产品发展科 2000.12.28 2000.12.30
制造技术科
C90-XXXXX-1
C91-XXXXX-0
起始日期
预计完成 日期
2001.7.13 2001.7.15
2001.7.16 2001.7.18 2001.7.18 2001.7.20
2001.7.20 2001.7.21
2001.7.21 2001.1.30 2001.7.22 2001.7.24
2001.7.22 2001.7.22 2001.7.24 2001.7.25
压铸铝合金产品APQP内含目录表单

1:原材料进货检验; 2:原材料入库、储存 3:材料运至压铸车间 4:原材料熔化、保温 5: DM800 压铸 6:去料头 7:抛光 8:清理毛刺 9:震动研磨 10:精加工 11:清洗 12:烘干 13:成品终检 14:包装 15:入库储存 16:发货产品图号XX 机XXMachinery CO.,LTD初始过程流程图编号:QR-XX-09-9/ A00产品名称A00XXMachinery CO.,LTD产品保证计划(续上页)2018年3月10日编号:QR-XX-09-11/产品名称顾客名称规格/型号六、初始工程标准/要求和法律法规:A、原材料、外协外购件部分:序号原材料、外协外购名称初始工程标准/要求检测方法/标准备注1镁合金锭AZ91D直读光谱仪/GB/T 19078-20032水溶性脱模剂803 3颗粒润滑油HR-2 4精加工切削液AL33015清洗剂PWL-104A DM.25K9 PL CJ6B、半成品部分:序号半成品名称或图号初始工程标准/要求检测方法/标准备注1无缩水,裂纹等压铸缺陷目测,无明显缺陷2C、成品部分:序号成品名称或图号初始工程标准/要求检测方法/标准备注1避免铸件在机加工中出现气孔、砂眼、加工余量的大和小、变形、材料破裂。
X光无损探伤;CMM或综合检具测量D、其它标准、法律法规要求:遵循标准GB/T 19078-2003原材料各微量元素等重金属标准。
备注:编制审核批准XXMachinery CO.,LTD小组可行性承诺编号: QR-XX-09-16 A00顾客:日期:2018年03月20号零件编号:零件名称:对可行性的考虑产品质量策划小组并不打算在进行可行性评价时面面俱到,但已考虑了以下问题。
所提供的图样和/或规范已被用来作为分析满足所有规定要求能力的基础。
对于所有否定答案都要有所关注事项和/或所提出更改,以满足特定要求的附加规定。
结论V 可行产品按规定不作修改而生产。
产品可制造性和装配设计评估表
一般要求
可调整的方法
尺寸
95.5 0/-0.2
模具尺寸,设备调整
尺寸
24.7 +0.2/0
模具尺寸,设备调整
尺寸
0.4 +0.1/0
模具尺寸,设备调整
尺寸
319±0.3
模具尺寸,设备调整
核准
审查
Hale Waihona Puke 制表±10℃料桶下段温度
可能会引起注塑表面缺陷
270℃
±10℃
二、制造和/或装配过程(即:对原规划的做法{初始的制造和装配流程}有哪些缺失,
对哪些缺失是可以改善的):
缺失项目
改善方法
负责
部门
负责人
预计完成
日期
属新开发项目
无原规划
无
无
无
无
三、性能要求(即:对原设计的性能要求有哪些缺失,对哪些缺失是可以改善的):
产品可制造性和装配设计评估表
文件编号:
产品名称
塑料手柄本体
规格/型号
一、设计、概念、功能和对制造变差的敏感性(最佳参数设计):
制造变差项目
可能的影响
最佳值或
最佳公差
允许的
公差
注射压力
可能会引起注塑表面缺陷
5Mpa
料桶上段温度
可能会引起注塑表面缺陷
220℃
±10℃
料桶中段温度
可能会引起注塑表面缺陷
240℃
全套医疗器械设计和开发资料(模板可修改)
产品设计和开发文档(含风险管理文档)产品名称:一次性使用XXXXX XXXX文档编号:XM2019-01(模板可直接修改填写)【编制:审核:批准:《X X X X X医疗器械有限公司XXXXX医疗器械有限公司产品设计和开发文档清单产品名称:一次性使用******* *** 项目组组长:NO:02日期:上海qs医疗器械有限公司项目负责人任命书NO:3上海qs医疗器械有限公司设计和开发的流程图XXXXX医疗器械有限公司设计和开发计划编制(技术科):xxx 审核(管代):批准(总经理):编制日期:审核日期:批准日期:XXXXX医疗器械有限公司项目任务及职能分配表日期:XXXXX医疗器械有限公司风险管理计划1 简述此计划对一次性使用xxx 水封式系列的全部风险管理活动策划,用实现该产品全程风险管理工作的安排。
本风险管理计划主要是对产品在其整个生命周期内(包括设计开发、产品实现、最终停用和处置阶段)进行风险管理活动的策划。
产品的预期用途及组成该系列引流装置能使胸腔残气、胸腔积液“只出不进”,可通过引流液的量,色态变化和水柱波动值的变化,方便临床对患者进行病情趋势分析。
主要材料为PVC/PE/PVE/ABS,由瓶体、瓶盖、挂钩、防溢盖、阻流阀、水柱波动管、引流管、悬挂装置等组成。
产品覆盖范围八种规格型号的引流装置具体结构见下图;图1:Y0xxx单腔-xx00结构图图2:YYxxx二腔-1xx00结构图图3:YYxxx三腔-xx00结构图图4:YTx-单腔-1x00结构图图5:YTx-x腔-1x0结构图图6:YTx-二腔-xx0结构图图7:YTx-二腔-2x00结构图图8:YTx-三x腔-x00结构图适用环境适用于负压吸引或患者重力引流作用引流;2 产品描述产品分类目录:II类6854 手术室、急救室、诊疗室设备及器具主要性能:符合YY/T 《一次性使用xxx 水封式》标准中的性能指标要求。
适用范围:本产品适用于治疗各种原因引起的气胸、胸腔积液及手术后需要进行闭式引流的病人。
APQP新产品设计开发全套表格模板(含部分范本)
APQP设计开发过程全套记录表格清单嵌入式软件开发评估表项目名称:TQR8.3-70NO.一、推进流程应用工作量设计评审报告产品名称:研制单位:产品负责人:拟制日期:设计评审申请表产品开发项目立项书项目名称:(例如:XXXXX)项目类别:(例如:汽车继电器)项目来源及概况项目审核意见设计和开发总策划-APQP进度表产品名称:A2019前保险杠设计责任部门:**技术研究院、***技术中心 *** FMEA编号:TQR7.3-09A2018-001FMEA日期(编制):2018-12-5项目名称:XXX2019车型关键日期2019.4.6 编制人:*** FMEA日期(修订):产品功能要求潜在失效模式潜在失效后果严重度S级别潜在失效起因/机理频度O现行设计控制预防现行设计控制实现探测度D风险顺序数RPN建议的措施责任及目标完成日期措施结果采取的措施严重度频度探测度RPN6 SC结构设计不合理2 设计评审3 36燃烧特性符合要求阻燃性能差顾客抱怨,影响安全7材料不合格2将要求明确的告知造粒车间试验验证 4 56产品结构合理,强度高产品结构不合理,强度低易变形、断裂、脱落6 设计错误 3将窄、细、薄等部位加强设计评审 3周边弧度、间隙公差±0.5mm 周边弧度公差超过±0.5mm间隙不均匀,外观不良5 SC材料收缩率不对2将要求明确的告知造粒车间试验验证 3 305 SC设计错误或无定位点3 增加定位点设计评审 3 45周边与车身或相关零部件面差、配合间隙±0.5mm 边缘与车身面差、间隙超过±0.5mm间隙不均匀,外观不良5 SC材料收缩率不对2将要求明确的告知造粒车间试验验证 4 405 SC设计错误或无定位点3设计定位面、槽、柱等结构设计评审 3 45装配固定孔尺寸正确装配固定孔尺寸不正确间隙不均匀,装配困难,外观不良5 SC 设计错误 3图样评审、数模验证3 45产品特殊特性明细表顾客 ****汽车股份有限公司车型A2019产品名称 A2019上装饰板产品代号XXXXXXX工序类别项次特殊特性控制方法及记录注塑1 关键尺寸1628±1 首末件检验,并做好检验记录2 注塑产品外观无缩痕、银丝、划伤及明显的熔接痕全部自检,质检人员增加检验频次,(每4小时检验一次)3热变形温度≥100℃;拉伸强度≥30Mpa ;断裂伸长率,%≥10;弯曲强度(23°),Mpa≥50;洛氏硬度≥70R;阻燃特性符合:≦100;冲击强度(悬臂梁)≥150j/m2每批次做试验,并做试验记录喷漆1产品漆膜表面应光滑平整,色泽均匀,表面无流挂、桔皮、针孔、麻点、漏喷等缺陷全部自检,质检人员增加检验频次,(每2小时检验一次)2 15≤漆膜厚度≤50,漆膜附着力≤2级,漆膜硬度≥HB,光泽度≥85。
高新技术企业优惠情况及明细表填写说明
(财税〔2011〕47号):以境内、境外全部生产经营活动有关的研究开发费用总额、总收入、 销售收入总额、高新技术产品(服务)收入等指标申请并经认定的高新技术企业,其来源于境 外的所得可以享受高新技术企业所得税优惠政策,即对其来源于境外所得可以按照15%的优惠 税率缴纳企业所得税,在计算境外抵免限额时,可按照15%的优惠税率计算境内外应纳税总额。
不论是否享受优惠政策,高新技术企业资格在有效期内的纳税人均需填报本表。
预备知识:
高新技术企业的概念
《科技部 财政部 国家税务总局关于修订印发〈高新技术企业认定管理办法〉的 通知》(国科发火〔2016〕32号):
高新技术企业是指,在《国家重点支持的高新技术领域》内,持续进行研究开 发与技术成果转化,形成企业核心自主知识产权,并以此为基础开展经营活动,在 中国境内(不包括港、澳、台地区)注册的居民企业。
预备知识:
国家重点支持的高新技术领域(八大领域)
一、电子信息 二、生物与新医药 三、航空航天 四、新材料 五、高技术服务 六、新能源与节能 七、资源与环境 八、先进制造与自动化
预备知识
认定为高新技术企业须同时满足以下8个条件:
1.企业申请认定时须注册成立一年以上; 2.企业通过自主研发、受让、受赠、并购等方式,获得对其主要产品(服务)在技 术上发挥核心支持作用的知识产权的所有权; 3.对企业主要产品(服务)发挥核心支持作用的技术属于《国家重点支持的高新技 术领域》规定的范围; 4.企业从事研发和相关技术创新活动的科技人员占企业当年职工总数的比例不低于 10%;பைடு நூலகம்《高新技术企业认定管理工作指引》(国科发火〔2016〕195号):须注册成立一年以上”是指企业