
焊接检查记录表
有无 上岗 证 有
有
有
有
电流 A 320
450 390 450
电压 V 30
34 31 34
焊 缝 外 焊肉 焊 工 检验 检验 日期 观质量 尺寸 姓名 结果 员
合格
6mm 朱 振 合格 李 海 2010.11.12
广
堂
合格 合格 合格
8mm 6mm 8mm
狄瑞 鹏 徐关 奇 朱振 广
合格 合格 合格
6mm 6mm 6mm
薛伟
朱振 广 徐关 奇
合格 合格 合格
李 海 2010.11.13 堂
李 海 2010.11.12 堂
李 海 2010.11.18 堂
焊接检查记录表
NO:1
DBH.JL-02-03/2
产品名称 QD320/75T---28.5
图号
QD320.00
合同号 20100830
焊接工艺卡编 焊接方法 号
合格 合格
李 海 2011..5.24 堂
李 海 2011..5.24 堂
焊接检查记录表
NO:1
DBH.JL-02-03/2
产品名称 LH32/5T---22.5
图号
LH3208
合同号 ZY10-1
焊接工艺卡编 焊接方法 号
DBH·J-09 手把焊
DBH.J-27
埋弧焊
DBH.J-28
二保焊
组对 间隙
DBH·J-09 手把焊
DBH.J-27 DBH.J-28 DBH.J-27
埋弧焊 二保焊 埋弧焊
组对 间隙 2mm
3mm 2mm 3mm
焊缝 清根 质量 良好
良好
良好
良好
焊材 牌号 J422
H08A H08A H08A
焊材 规格
Ф 4.0mm 5.0mm Ф 3.2mm Ф 1.2mm Ф 2.0mm
Ф 4.0mm 5.0mm Ф 2.0mm Ф 1.2mm
有无 上岗 证 有
有
有
电流 A 340
490 350
2777
电压 V 28
36 32
焊 缝 外 焊肉 焊 工 检验 检验 日期 观质量 尺寸 姓名 结果 员
合格
6mm 朱 振 合格 李 海 2011..5.24
广
堂
合格 合格
6mm 6mm
朱振 广 薛伟
2mm 2mm 2mm
焊缝 清根 质量 良好
良好
良好
焊材 牌号
J422 H08A H08A
焊材 规格
Ф 4.0mm Ф 2.0mm Ф 1.2mm
有无 上岗 证 有
有
有
电流 A 320 360 330
电压 V 30 34 31
焊 缝 外 焊肉 焊 工 检验 检验 日期 观质量 尺寸 姓名 结果 员
合格 合格 合格
焊接工艺卡编 焊接方法 号
DBH·J-09 手工焊
DBH.J-27
埋弧焊
DBH.J-28
二氧焊
组对 间隙
2mm 2mm 2mm
焊缝 清根 质量 良好
良好
良好
焊材 牌号
J422 H08A H08A
焊材 规格
Ф 4.0mm Ф 2.0mm Ф 1.2mm
有无 上岗 证 有
有
有
电流 A 320 430 330
李 海 2010.11.13 堂
李 海 2010.11.20 堂
李 海 2010.11.14 堂
焊接检查记录表
NO:1
产品名称
图号
)
焊接工艺卡编 焊接方法 号
组 对 焊 缝 焊 材 焊 材 有 无 电流
间隙 清 根 牌号 规格 上 岗 A
质量
证电Leabharlann VDBH.JL-02-03/2
合同号
焊 缝 外 焊肉 焊 工 检验 检验 日期 观质量 尺寸 姓名 结果 员
焊接检查记录表
DBH.JL-02-03/2
图号
QE10TF0001-M 合同号 QE20110001
焊接工艺卡编 焊接方法 号
DBH·J-09 手把焊
DBH.J-27 DBH.J-28
埋弧焊 二保焊
组对 间隙 2mm
2mm 2mm
焊缝 清根 质量 良好
良好
良好
焊材 牌号 J422
H08A H08A
焊材 规格
焊接检查记录表
NO:1
产品名称
规格型号
焊接部位
焊接方法
组对间隙
焊缝清根 质量
焊材 牌号
焊材 规格
有无 上岗 证
电流 A
电压 V
产品编号
焊缝外 观质量
焊肉 尺寸
焊工 检验 姓名 结果
检验员
日期
NO:1
产品名称
MHSE80(40+40)T---10.1
焊接检查记录表
DBH.JL-02-03/2
图号
10230016-MHE 合同号 MHE2011001
80.4.2
电压 V
31
32
32
焊 缝 外 焊肉 焊 工 检验 检验 日期 观质量 尺寸 姓名 结果 员
合格 合格 合格
6mm 6mm 6mm
徐关 奇 徐关 奇 徐关 奇
合格 合格 合格
李 海 2011.5.23 堂
李 海 2011.5.23 堂
李 海 2011.5.23 堂
NO:1
产品名称
QE100(50+50)-28.5mA5
焊接检查记录表
NO:1
产品名称
图号
)
焊接工艺卡编 焊接方法 号
组 对 焊 缝 焊 材 焊 材 有 无 电流
间隙 清 根 牌号 规格 上 岗 A
质量
证
电压 V
DB H.JL-02-03/2
合同号
焊 缝 外 焊肉 焊 工 检验 检验 日期 观质量 尺寸 姓名 结果 员
压力管道焊接施工检查记录表
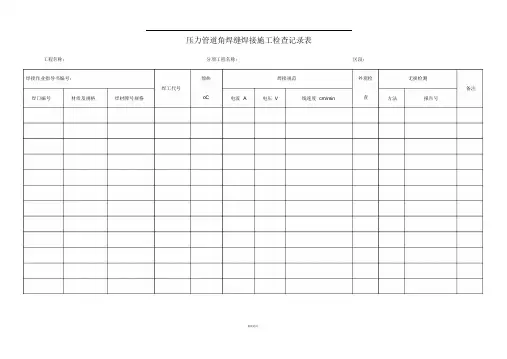
压力管道角焊缝焊接施工检查记录表
工程名称:分项工程名称:区段:
焊接作业指导书编号:预热
焊工代号焊接规范外观检无损检测
备注
焊口编号材质及规格焊材牌号规格oC 电流 A 电压V 线速度cm/min 查方法报告号
检验员:年月日检验责任师:年月日
压力管道焊接施工检查记录表
工程名称:分项工程名称:区段:
焊接作业指导书编号:预热
焊工代号焊接规范外观检无损检测
备注
焊口编号材质及规格焊材牌号规格oC 电流 A 电压V 线速度cm/min 查方法报告号
检验员:年月日检验责任师:年月日
压力管道组对工序交接卡
工程名称:分项工程名称:区段:
质量标准
组对管口编号
时间钝边间隙错边量坡口
备注
自检记录
焊工意见
记录人:年月日审核人:年月日
压力管道焊接自检记录
工程名称:分项工程名称:区段:
管段编号
焊口编
号
质量标准
咬边焊道宽错边量余高表面质量
气孔焊瘤飞溅夹渣
检查日期
焊工意见
记录人:年月日审核人:年月日
压力管道角焊缝组对工序交接卡
工程名称:分项工程名称:区段:
质量标准
组对管口编号
时间钝边间隙错边量坡口
备注
自检记录
焊工意见
记录人:年月日审核人:年月日
压力管道角焊缝焊接自检记录
工程名称:分项工程名称:区段:
焊口管段编号
编号
质量标准
咬边焊道宽错边量余高表面质量
气孔焊瘤飞溅夹渣
检查日期
焊工意见
记录人:年月日审核人:年月日
Welcome To Download !!!
欢迎您的下载,资料仅供参考!。
焊接施工检查记录表
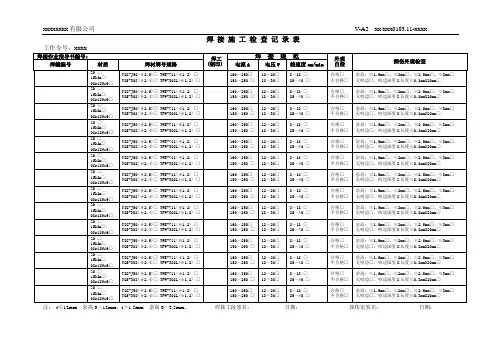
150~250□
12~20□
18~30□
8~18□
25~40□
合格□
不合格□
余高:≤1.5mm□、≤2mm□、≤2.5mm□、≤3mm□
无咬边□、咬边深度X长度≤0.8mmX20mm□
20□
16Mn□
0Cr18Ni9□
TIG-J50(φ2.5)□TWE-711(φ1.2)□
TGS-308(φ2.4)□TFW-308L(φ1.2)□
150~250□
12~20□
18~30□
8~18□
25~40□
合格□
不合格□
余高:≤1.5mm□、≤2mm□、≤2.5mm□、≤3mm□
无咬边□、咬边深度X长度≤0.8mmX20mm□
20□
16Mn□
0Cr18Ni9□
TIG-J50(φ2.5)□TWE-711(φ1.2)□
TGS-308(φ2.4)□TFW-308L(φ1.2)□
160~250□
150~250□
12~20□
18~30□
8~18□
25~40□
合格□
不合格□
余高:≤1.5mm□、≤2mm□、≤2.5mm□、≤3mm□
无咬边□、咬边深度X长度≤0.8mmX20mm□
20□
16Mn□
0Cr18Ni9□
TIG-J50(φ2.5)□TWE-711(φ1.2)□
TGS-308(φ2.4)□TFW-308L(φ1.2)□
160~250□
150~250□
12~20□
18~30□
8~18□
25~40□
合格□
不合格□
余高:≤1.5mm□、≤2mm□、≤2.5mm□、≤3mm□
焊接材料检查记录

焊接材料检查记录表
填写说明:1、此表是对焊接材料进行周检的证据资料。
2、质量检查员或质量负责人进行检查填写一式一份,留存在质量负责人处,年终存档。
焊接材料检查记录表
填写说明:1、此表是对焊接材料进行周检的证据资料。
2、质量检查员或质量负责人进行检查填写一式一份,留存在质量负责人处,年终存档。
焊接材料检查记录表
填写说明:1、此表是对焊接材料进行周检的证据资料。
2、质量检查员或质量负责人进行检查填写一式一份,留存在质量负责人处,年终存档。
压力管道焊接施工检查记录表

工程名称: 分项工程名称: 区段:
管段编号
焊口 编号
质量标准
检查日期
咬边
焊道宽
错边量
余高
表面质量
气
焊瘤
飞溅
夹渣
焊工意见
记录人: 年 月 日 审核人: 年 月 日
压力管道角焊缝组对工序交接卡
工程名称: 分项工程名称: 区段:
管口编号
组对 时间
质量标准
备注
钝边
间隙
错边量
坡口
自检记录
焊工意见
焊接作业指导书编号:
焊工代号
预热
ºC
焊接规
外观检查
无损检测
备注
焊口编号
材质及规格
焊材牌号规格
电流A
电压V
线速度cm/min
法
报告号
检验员:年 月 日检验责任师:年 月 日
压力管道组对工序交接卡
工程名称: 分项工程名称: 区段:
管口编号
组对 时间
质量标准
备注
钝边
间隙
错边量
坡口
自检记录
焊工意见
记录人:年 月日审核人: 年 月日
记录人:年 月 日审核人: 年 月日
压力管道角焊缝焊接自检记录
工程名称: 分项工程名称: 区段:
管段编号
焊口
编号
质量标准
检查日期
咬边
焊道宽
错边量
余高
表面质量
气
焊瘤
飞溅
夹渣
焊工意见
记录人: 年 月 日 审核人: 年 月日
压力管道角焊缝焊接施工检查记录表
工程名称: 分项工程名称: 区热
ºC
焊接规
焊接作业检查记录表

检查单位
检查负责人检ຫໍສະໝຸດ 人员被检查单位被检查单位负责人
检查时间
年月 日
检查类型
焊接作业安全检查
检查部位
钢筋加工场
序号
检查内容
检查要求
检查结果
符合
不符合及
主要问题
整改
要求
整改
结果
1
防护用品
作业人员作业时是否佩戴绝缘手套、安全帽、绝缘鞋
高处作业是否扎安全带
作业人员作业时是否佩戴面罩、防尘口罩
2
施工环境
高空作业时,焊接工具是否按规定摆放,是否设专人监视
是否在可燃粉尘浓度高的环境下进行焊接作业
施工时,应清除周围的易燃、易爆物品
施工场地是否干净整洁,无潮湿
禁止两台电焊机同时接在一个电源开关上
严禁利用建筑物的金属结构、易燃易爆管道或其它金属物体搭接起来形成焊接回路
电焊机要设单独的开关,开关应放在防雨的闸箱内,拉合时应佩戴手套侧向操作
焊接过程记录与检查表
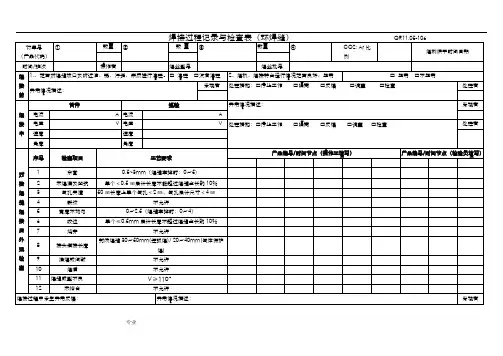
. . .. . .
焊接过程记录与检查表(环焊缝)
.. .专业. .
说明:1―记录频率:每隔2小时/次。
2―检验人员检查操作者是否按操作者自检记录表容执行
.. .专业. .
. . .. . .
焊接过程记录与检查表(角焊缝)
.. .专业. .
说明:1――记录频率:每隔2小时/次。
2――检验人员检查操作者是否按操作者自检记录表容执行
.. .专业. .
说明:1――记录频率:每隔2小时/次。
2――检验人员检查操作者是否按操作者自检记录表容执行.. .专业. .
. . .. . .
焊接过程记录与检查表(闪光对接焊)
.. .专业. .
说明:1――记录频率:每隔2小时/次。
2――检验人员检查操作者是否按操作者自检记录表容执行.. .专业. .
. . .. . .
焊接过程记录与检查表(电阻对接焊)
.. .专业. .
说明:1――记录频率:每隔2小时/次。
2――检验人员检查操作者是否按操作者自检记录表容执行.. .专业. .。
焊缝焊接质量检查记录表
单位(子单位)工程名称
分部(子分部)工程名称
验收部位
施工单位
项目经理
分包单位
分包项目经理
施工执行标准名称及编号
《钢结构工程施工质量验收规范》(GB50205-2001)
施工质量验收规范的规定
施 工 单 位 检 查 评 定 记 录
验收记录
项目
允许偏差(注:t为连接处较薄的板厚)㎜
施工单位检查结论
专业工长(施工员)
施工班组长
项目专业质量检查员:年月日
监理(建设)单位复查结论
专业监理工程师(建设单位
项目专业技术负责人):年月日
≤0.1t,且≤1.0,长度不限
弧坑裂纹
—
允许存在个别长度≤5.0的弧坑裂纹
电弧擦伤
—
允许存在个别电弧擦伤
接头不良
缺口深度0.05t,且≤5.0
缺口深度0.1t,且≤1.0
每1000.0焊缝不应超过1处
表面夹渣
—
深度0.2t,ta长度内允许直径≤0.4t,且≤3.0的气孔2个,孔距≥6倍孔径
缺陷类型
二级
三级
符合设计要求
未焊满(指不足设计要求)
≤0.2+0.02t,且≤1.0
≤0.2+0.04t,且≤2.0
每100.0焊缝内缺陷总长≤25.0
根部收缩
≤0.2+0.02t,且≤1.0
≤0.2+0.04t,且≤2.0
长度不限
咬边
≤0.05t,且≤0.5;连续长度≤100.0,且焊缝两侧咬边总长度≤10%焊缝总长
压力管道焊接施工检查记录表
无损检测
备注
焊口编号
材质及规格
焊材牌号规格
电流A
电压V
线速度cm/min
方法
报告号
分项工程名称:
区段:
工程名称:
检验员:
年月日检验责任师:年月日
压力管道组对工序交接卡
工程名称:
分项工程名称:区段:
管口编号
组对
质量标准
备注
时间
钝边
间隙
错边量
坡口
自检记录
焊工意见
工程名称:分项工程名称:区段:
管段编号
焊口编 号
质量标准
检查日期
咬边
焊道宽
错边量
余高
表面质量
气孔
焊瘤
飞溅
夹渣
焊工意见
记录人:年 月 日审核人:年月 日
压力管道角焊缝组对工序交接卡
工程名称:分项工程名称:区段:
管口编号
组对 时间
质量标准
备注
钝边
间隙
错边量
坡口
自检记录
焊工意见
压力管道角焊缝焊接自检记录
工程名称:分项工程名称:区段:
管段编号
压力管道角焊缝焊接施工检查记录表
工程名称:分项工程名称:区段:
焊接作业指导书编号:
焊工代号
预热
o C
焊接规范
外观检 查
无损检测
备注
焊口编号
材质及规格
焊材牌号规格
电流A
电压V
线速度cm/min
方法
报告号
检验员:
年月日检验责任师:年月日
压力管道焊接施工检查记录表
焊接作业指导书编号:
焊工代号
预热
焊接质量自检记录表
电流 kA 时间 Cy 电极压力kN 40X-32059203 1.5+1.20.8~1.50.8~1.2100~16017~2050~6010~152.0~2.50.8~1.2170~22018~2250~6015~203.0~3.21.0~1.2180~24018~2245~5515~20二氧化碳气体保护焊焊接工艺规范工件厚度mm 焊丝直径mm 电流(A)电压(V)焊接速度cm/min 气体流量L/min 焊钳型号点焊工艺参数(偏差10%以内)焊接试片厚度 mm 被焊件板厚相加<2.5mm时,电极头(帽)直径为φ5~φ8mm 电极头(帽)修磨尺寸要求被焊件板厚相加≥2.5mm时, 电极头(帽)直径为φ8~φ10mm点焊常见缺陷及原因:1 、虚焊-电流小,电极压力过大,电极工作表面直径大,表面清理不良,焊接时间过短;2、焊点表面过热、压痕过深-通电时间过长,电极压力过大,电流过大,电极端面尺寸过小;3、飞溅-焊件或电极表面不干净,电极压力小,加压时间短;4、焊点形状不规则、融化不均匀-电极端面不平整。
ER01-L/R19018609操作人员工段长日期异常状况记录:8、CO2保护焊不允许有焊瘤、咬边、烧穿、气孔等缺陷7、CO2保护焊的焊逢长度、数量、位置、间距应满足工艺要求2、上下电极头工作表面同心、尺寸符合要求、表面平整无杂质油污6、焊点表面无过烧、击穿、裂纹以及毛刺等缺陷5、焊点的熔核直径、焊点数量、焊点间距应满足工艺要求检查项目(检查结果符合要求的在对应空白栏打“√”,不符合要求“×”,本工位不涉及“―”)3、每班生产前进行焊点撕裂试验,试验结果符合要求4、焊点满足非破坏试验要求,生产过程中抽检,每班两次1、每班生产前对焊接设备进行点检,检查设备是否正常,保证冷却水管开关打C01焊接质量自检记录表工位焊钳出厂编号电流 kA 时间 Cy 电极压力kN40C-271810253 1.5+2.040X-451691831.2+1.20.8~1.50.8~1.2100~16017~2050~6010~152.0~2.50.8~1.2170~22018~2250~6015~203.0~3.2 1.0~1.2180~24018~2245~5515~20检查项目(检查结果符合要求的在对应空白栏打“√”,不符合要求“×”,本工位不涉及“―”)1、每班生产前对焊接设备进行点检,检查设备是否正常,保证冷却水管开关打C01焊接质量自检记录表工位焊钳出厂编号焊钳型号点焊工艺参数(偏差10%以内)焊接试片厚度 mm 二氧化碳气体保护焊焊接工艺规范工件厚度mm 焊丝直径mm 电流(A)电压(V)焊接速度cm/min 气体流量L/min ER02-L/R19018596190186283、每班生产前进行焊点撕裂试验,试验结果符合要求2、上下电极头工作表面同心、尺寸符合要求、表面平整无杂质油污5、焊点的熔核直径、焊点数量、焊点间距应满足工艺要求4、焊点满足非破坏试验要求,生产过程中抽检,每班两次7、CO2保护焊的焊逢长度、数量、位置、间距应满足工艺要求6、焊点表面无过烧、击穿、裂纹以及毛刺等缺陷操作人员工段长日期异常状况记录:点焊常见缺陷及原因:1 、虚焊-电流小,电极压力过大,电极工作表面直径大,表面清理不良,焊接时间过短;2、焊点表面过热、压痕过深-通电时间过长,电极压力过大,电流过大,电极端面尺寸过小;3、飞溅-焊件或电极表面不干净,电极压力小,加压时间短;4、焊点形状不规则、融化不均匀-电极端面不平整。
焊工日常巡查记录表
焊工日常巡查记录表
巡查日期:_______________________
巡查人员:_______________________
巡查地点:_______________________
巡查内容:
1. 检查焊工操作区域是否整洁,并清理工作区域,确保安全和有序工作环境。
2. 检查焊机是否正常运行,电源和接地线是否连接良好,并使用电器测试仪确认电压是否符合规定标准。
3. 检查焊接设备的保护装置是否完好,如防护罩、护目镜和防护手套等。
4. 检查焊工是否佩戴适当的个人防护装备,如安全帽、耳塞和防护鞋等。
5. 检查焊工是否使用正确的焊接材料和工具,如焊条、焊丝和焊嘴等。
6. 检查焊缝质量是否符合要求,并记录焊缝的相关信息,如焊接方法、焊接材料和焊接参数等。
7. 检查焊接现场是否存在火灾、漏电和其它安全隐患,如发现
问题及时报告并采取措施解决。
巡查结果:
* 巡查过程中未发现违规操作和安全隐患。
* 焊工操作区域保持整洁有序。
* 焊机正常运行且电源、接地线连接良好,电压符合规定标准。
* 焊接设备的保护装置完好,并有正确的个人防护装备。
* 焊工使用了正确的焊接材料和工具,并保证焊缝质量符合要求。
* 焊接现场安全无火灾、漏电和其它安全隐患。
备注:
- 巡查人员可在此记录任何特殊情况和建议。
- 巡查记录表应保存至少半年以备查阅。
以上为焊工日常巡查记录表,记录了焊工日常工作中的巡查内
容和结果。
巡查人员应按照表中要求进行巡查,并记录相关信息。
巡查结果应准确、详细,有助于监控和改善焊工工作的质量和安全。