
合成铸铁的生产及应用
Fig.3
图3合成铸铁石墨形态
中图分类号:TG251 文献标识码:A 文章缡号:1000—836512010)08-1090—04
Research and App¨cation of Synthesis Cast lron
WANG Shun-an,ZOU Rong-jian (Casting-Forging Co.,Ltd.,Dajiang Industrial Group,Chongqing 401321,China) Abstract:Because synthesizes cast irons using large quantity of steel scraps,the carburetion technology becomes the key technology in its production.This article emphatically discusses the smelting technology of synthesis cast iron,from the carburetion principle and the ingredient.And mechanicaI property and the miCrOStructure of synthesized cast iron are also introduced. Key words:Synthesis cast iron;Carburizing agent;Mechanical property;Microstructure
铸造技术
FOUNDRY TECHNOLOGY
V01.31 NO.8 Aug.2010
பைடு நூலகம்
合成铸铁的生产及应用
王顺安,邹荥剑 (重庆大江工业集团铸锻公司,重庆401321) 摘要:熔炼合成铸铁,由于废钢加入量大,增碳技术成为其生产的关键技术。对合成铸铁的增碳原理、铸铁熔炼工艺进行了分 析。结果表明,采用晶体石墨增碳荆,电炉熔炼合成铸铁的增碳速度明显高于非石墨增碳剂;且晶体石墨增碳剂可作为石墨 的外来晶核,促进细片状A型石墨的形成,铁液白口倾向小,力学性能提高。 关键词:合成铸铁;增碳剂;力学性能;金相组织
A
B
A
图1石墨的晶体结构
Fig.1 Graphite crystal structure
图2无定形碳的晶体结构 Fig.2 Amorphous carbon crystal structure
依据增碳剂中碳的晶体结构,增碳剂可分为非晶 体态或晶体态。根据碳在增碳剂中的存在形态,分为 石墨增碳剂和非石墨增碳剂。石墨增碳剂主要有废石 墨电极、石墨电极边角料及碎屑、天然石墨压粒、微晶 石墨等;此外,碳化硅(SiC)具有和石墨相似的六方结 构,也被列为石墨增碳剂的一种特殊形态。非石墨增 碳剂主要有沥青焦、煅烧石油焦、焦炭压粒、煅烧无烟 煤等。铸铁常用的增碳剂主要以晶体态的石墨增碳剂 为主,其主要化学成分见表1。
搅拌有利于碳的溶解和扩散,减少增碳剂浮在 铁液表面被烧损。在增碳剂未完全溶解前,搅拌时 间长,吸收率高。搅拌还可以减少增碳保温时间, 使生产周期缩短,避免铁液中合金元素烧损。但搅 拌时间过长,不仅对炉子的使用寿命有很大影响, 而且在增碳剂溶解后,搅拌会加剧铁液中碳的损 耗。因此,铁液搅拌时间应以保证增碳剂完全溶解 为适宜。 2.5铁液化学成分对增碳剂吸收率的影响
K。——固体粒子表面液体边界层的碳传质系数; K。——界面反应常数。
试验表明,碳在铁液中的溶解受到固体粒子表面
液体边界层的碳传质的控制。用焦炭和煤颗粒所得的
结果与用石墨所得的结果对比,发现石墨增碳剂在铁
液中的扩散溶解速度明显快于焦炭和煤颗粒一类的增 碳剂。用电子显微镜观察了部分溶解的焦炭和煤颗粒
样品,发现在样品表面形成了一层很薄的粘性灰层,这
从动力学和热力学的观点分析,铁液的氧化性与 C—Si—O系的平衡温度有关,即铁液中的O与C、si会 发生反应。而平衡温度随目标C、Si含量不同而发生 变化。铁液在平衡温度以上时,优先发生碳的氧化,C 和0生成C0和CO。,这样,铁液中的碳氧化损耗增 加。因此,在平衡温度以上时,增碳剂吸收率降低。当 增碳温度在平衡温度以下时,由于温度较低,碳的饱和 溶解度降低,同时碳的溶解扩散速度下降,因而收得率 也较低。因此,增碳温度在平衡温度时,增碳剂吸收率 最高。 2.4铁液搅拌对增碳剂吸收率的影响
合成铸铁熔炼过程中,由于废钢加入量大,铁液C 含量低,必须采用增碳剂增碳。增碳剂中以单质形式存 在的碳,熔化温度为3 727℃,在铁液温度下不能熔化, 因此,增碳剂中的碳主要通过溶解和扩散两种方式溶于 铁液。当铁液的含碳量在2.1%时,石墨增碳剂中的石 墨可直接在铁液中溶解直溶[1]。而非石墨增碳的直溶 现象基本不存在,只是随着时间的推移,碳在铁液中逐 渐的扩散溶解。对于电炉熔炼合成铸铁的增碳,采用晶 体石墨增碳的增碳速度显著高于非石墨增碳剂。
当铁液中初始碳含量高时,在一定的溶解极限 下,增碳剂的吸收速度慢,吸收量少,烧损相对较多, 增碳剂吸收率低。当铁液初始碳含量较低时,情况 相反。另外,铁液中硅和硫阻碍碳的吸收,降低增碳 剂的吸收率。而锰元素有助于碳的吸收,提高增碳 剂吸收率。就影响程度而言,硅最大,锰次之,碳、硫
影响较小。因此,实际生产过程中,应先增锰,再增 碳,后增硅。 3增碳剂的分类
表2炉料配比仞(%) Tab.2 Furnace charge ingredient
液表面,通过电炉熔炼时铁液的涡流搅拌或人工搅拌 使晶体石墨增碳剂溶解吸收。 4.2.2 炉外增碳
出铁时,将100 300目的石墨增碳剂放到包内, 或从出铁槽随流冲入,出完铁液后应充分搅拌,尽可能 使碳溶解吸收。碳的吸收率在50%左右。 5合成铸铁的金相组织和性能
Graphite morphology of synthesis cast iron
图4合成铸铁珠光体组织
Fig.4 Pearlite in synthesis cast iron
生铁中有许多粗大的过共晶石墨,这种粗大的石 墨具有遗传性,熔炼过程中很难被消除,削弱了铁液在 凝固过程中石墨化析出的膨胀作用,增大了铁液凝固 过程中的收缩倾向[4]。在普通灰铸铁的生产中,由于 加入大量的生铁,在铸铁的金相组织中常会出现大块 状石墨,而且石墨长度较长(见图5);珠光体数量相对
是影响其在铁液中扩散溶解性能的主要原因。 2影响增碳剂吸收率的主要因素
2.1增碳剂粒度的影响
使用增碳剂的增碳过程包括溶解扩散过程和氧化
损耗过程。增碳剂的粒度大小不同,溶解扩散速度和
万方数据
《铸造技术}08/2010
王顺安等:合成铸铁的生产及应用
氧化损耗速度也就不同,而增碳剂吸收率的高低就取 决于增碳剂溶解扩散速度和氧化损耗速度的综合作 用。在一般情况下,增碳剂颗粒小,溶解速度快,损耗 速度大;增碳剂颗粒大,溶解速度慢,损耗速度小。增 碳剂粒度大小的选择与炉膛直径和容量有关,一般情 况下,炉膛的直径和容量大,增碳剂的粒度要大一些; 反之,增碳剂的粒度要小一些。对于1 t以下电炉熔 炼,晶体石墨粒度要求0.5~2.5 mm;1~3 t电炉熔 炼,晶体石墨粒度要求2.5~5.0 mm;3~10 t电炉熔 炼,晶体石墨粒度要求5.0~20.0 mm;覆盖在浇包中 晶体石墨粒度要求0.5~1.0 mm。 2.2增碳剂加入量的影响
碳熔液中溶解进行了试验研究。试验把温度处在 1 623---,1 923 K之间的各种含碳物质作为研究对象,
研究它们在铁液中的溶解及相互作用。含碳物质的溶
解遵守公式如下:
歹=K·(C—Cb)
式中.f——碳溶解时的传质通量; C——碳的饱和浓度;
Cb——碳的主体浓度;
1
1
1
K——总溶解系数,玄2瓦1十瓦I;
收稿日期:2010—03-01;
修订日期:2010—03—26
作者简介:王顺安(1966一),重庆忠县人,高级工程师.主要从事铸造工
艺设计和技术质量管理工作.
Emillzourongjian2007@163.corn
电炉熔炼铸铁采用增碳剂进行增碳,其碳在铁液
中扩散溶解,国外某大学就这个问题对含碳物质在铁
铸铁常用的增碳剂是一种碳质材料,主要成分 是碳。碳质材料主要有石墨和无定形碳。石墨为 六方层片状结晶(如图1所示),石墨晶体中的碳原 子是层状排列的,在同层原子之间是以共价键结 合,其结合力较强;而层与层之间则是以极性键结 合,其结合力较弱。因此,石墨极易分层剥离,强度 极低。由于石墨晶体具有这样的结构特点,因此在 铁液中长大时就容易长成片状结构[2]。石墨可分 为天然石墨和人造石墨两类,都是铸造行业中广泛 应用的材料[3]。无定形碳也是六方层片状结晶,与 石墨不同之处在于六角形配列不完整,层间距离略 大(如图2所示)。
在一定的温度和化学成分相同的条件下,铁液中 碳的饱和浓度一定。铸铁中碳的溶解极限为[C%]一 1.3 d-O.025 7T一0.31[Si%]一0.33[P%]一0.45 [S%]d-0.028[-Mn%](T为铁液温度)。在一定饱和 度下,增碳剂加入量越多,溶解扩散所需时间就越长, 相应损耗量就越大,吸收率就会降低。 2.3温度对增碳剂吸收率的影响
经过增碳剂增碳处理后的铸铁,由于使用大量的 增碳剂增碳,在铁液中生成了大量弥散分布的非均质 结晶核心,降低了铁液的过冷度,促使生成以A型石 墨为主的石墨组织。同时,由于生铁用量少或不用生 铁,生铁的遗传作用大为削弱,因此使A型石墨片分 枝发达不易长大,使得石墨短小且均匀(见图3)。不 同种类的废钢都含有一定量的氮,由于废钢加入,以及 使用氮气作为喷粉法的载体,使得铸铁中有的氮量较 高,铸铁中氮通过改变铸铁组织中的石墨结构促进珠 光体形成(见图4)。
利用废钢生产合成铸铁的增碳工艺及控制
1 . 4 增 碳剂 加入 工艺方 法 的设计 为 了研 究加入 工 艺对增 碳剂 的吸 收效 果 的影
响 ,试验 设计 了以下 3 种 增碳 剂加入 方法 :
1 )中问加入法 ( 方 法①) , 即废 钢加入 熔化 后 ,
加入 增碳 剂 ,迅速 覆盖 回炉料 ;
增碳 剂 的质量 好坏 直接 影 响到铁 液 的质量 好
1 . 3 . 1 增碳 剂类型 的选 用
作者 简介 :陈 忠士f 1 9 6 6 铁 的熔炼 与铸 造 。
第 2期
陈 忠 士 :利 用 废 钢 生 产 合 成 铸 铁 的增 碳 工 艺及 控 制
1 0 1
2 试验结 果与分析
坏 ,因此在 生产 时 ,对 于增碳 剂 的选 择显 得至 关
重要。
2 )压 底加入 法( 方法② ) , 即增 碳剂 置于 炉底 ,
再加 入废 钢 ,熔化 后再 加入 回炉料 ;
3 )分 层加 入法 ( 方 法③ ) ,即废 钢熔 化 后分批
加 入增 碳剂 ,并迅 速覆 盖 回炉料 。
1 试验条件与要求
1 . 1 熔炼炉
采用 容量 为 1 5 0 k g和 5 0 0 k g中频感 应 电炉 ,
用 于生产 性试 验 。
1 . 2 废钢 与 回炉铁 1 1废钢 :选 用低 S 、低 P 、低 Mn的碳 钢 , 其 它合金 及杂 物不 得混入 其 中 。 2 )回炉料 :使用材 质相 近 的 同类 回炉 料 ,不 得将 不 同牌 号、 不 同种 类 的回炉铁 混在 一起 加入 。 1 . 3 增碳 剂的 选用
1 0 0
机 电技术
2 0 1 3 年4 月
利用废钢生产合成铸铁 的增碳工艺及控制
铸铁表面原位合成TiC/A3Ti复合材料

铸铁表面原 位合成TC Aai i/ l 复合材料 T
施 伟 ,王树奇,崔向红
( 江苏大学材料科 学与工程 学院,江苏镇 江 2 2 1) 10 3
摘要 :对A.i 体系进行热力学分析 , 1 . TC 在氩气保护下进行热爆反应试验。采用铸造反应合成技术在铸铁表面原位合
作者简介 :施伟 ( 8 一 ,男 ,硕士生 , 事钢铁 材料表 面强化研究 。E m i h e s 2 . r 1 6) 9 从 — a :si i @16 o l w w cn
Jn 2 2 a . O1
F OUNDRY
V0 . 1 N0 1 1 6 .
致密 度为4 %~ 0 0 6 %,在 10。 2 C下真 空干燥 6h 自然冷 并 却到室温 。采用P A. V 水泥砂造 型 ,并用 5 %的P 水溶 VA
Ab ta t T e tem o y a c a ay i n h r a x l s n ts n a ro t s h r o — iC src : h h r d n mi n lss a d tem le po i eti n ag n amo p ee f rAl . o T
收稿 日 : 0 1 0 — 1 期 2 1 - 9 2 收到初稿 ,2 1- 1 1收到修订稿。 0 1 1- 5
xA i ) 1 。将称 量好 的原 料粉 末在 行星式 球磨 机上 混粉 T 2 ,球料 比为31 ( 为玛瑙球 ) 4h : 径 为 1 5 mm的圆柱状坯 块 ,
-
-
5 0 60 7 0
-
-
8 0
液将 干燥 后 的预制 块粘 固在铸 型表 面 ( 图1 , 自然 见 )
铸铁知识介绍

铸造知识介绍铸造:是一种金属材料的成形方法。
将熔融金属浇注、压射或吸入铸型型腔,凝固后成为具有一定形状和性能的铸件。
铸造方法有砂型铸造和特种铸造,既可用手工单件小批量生产,也可用机械化、自动化生造型方法大量成批生产。
铸造流程:制模——造型——烘干——熔炼——孕育处理——炉前分析——浇注——落砂清理——去浇冒口——铸件检验及缺陷分析——铸铁及熔炼白口铸铁:白口铸铁中的碳全部以渗透碳体(Fe 3c )形式存在,因断口呈亮白色。
故称白口铸铁,由于有大量硬而脆的Fe 3c ,白口铸铁硬度高、脆性大、很难加工。
因此,在工业应用方面很少直接使用,只用于少数要求耐磨而不受冲击的制件,如拔丝模、球磨机铁球等。
大多用作炼钢和可锻铸铁的坯料。
灰口铸铁;铸铁中的碳大部或全部以自由状态片状石墨存在。
断口呈灰色。
它具有良好铸造性能、切削加工性好,减磨性,耐磨性好、加上它熔化配料简单,成本低、广泛用于制造结构复杂铸件和耐磨件。
灰口铸铁按基体组织不同,分为铁素体基灰口铸铁、珠光体+铁素体基灰口铸铁和珠光体基灰口铸铁三类。
由于灰口铸铁内存在片状石墨,而石墨是一种密度小,强度低、硬度低、塑性和韧性趋于零的组分。
它的存在如同在钢的基体上存在大量小缺口,即减少承载面积,又增加裂纹源,所以灰口铸铁强度低、韧性差,不能进行压力加工。
为改善其性能,在浇注前在铁水中加入一定量的硅铁,硅钙等孕育剂,使珠光体基体细化,石墨变细小而均匀分布,经过这种孕育处理的铸铁。
称为孕育铸铁。
灰口铸铁的牌号、性能组织及用途见下表,国家标准根据直径30mm 单铸试棒的抗拉强度,将灰铸铁分为六个牌号。
牌号中的“HT ”是“灰铁”的汉语拼音的第一个大写字母,其后面的数字表示该牌号灰铸铁的最小抗拉强度。
灰铸铁的牌号及力学性能指标(GB5675-85)铸铁的化学成份对灰铸铁的组织有很大影响,各种牌号的灰铸铁的化学成份与铸件壁厚有关,下表数据供参考。
碳和硅是灰铸铁中最主要的化学成份,它们都是强烈促进石墨化的元素,对铸铁的组织和性能起着决定性影响。
铸铁熔炼使用碳化硅的几点体会

40 2021 年第 4 期
工艺试验与应用
未熔融分解的碳化硅颗粒铸件 SEM 表面形貌和 EDS 分析结果如图 9。
图 7 碳化硅块 Fig.7 Silicon carbide block
1.3 铸造用高纯度碳化硅
近期国内研究表明,铸铁熔炼若使用碳化硅的纯度要 达95% 以上,能起到细化铸铁组织、改善铁液的冶金质 量,大幅度提高材料的力学性能等作用。但是使用成本相 对较高,使高纯度碳化硅在一般铸铁件应用中受到限制。
2 铸造用碳化硅的使用粒度要求
2.1 碳化硅随废钢熔炼前期添加
在 铸 铁 炉 料 中, 因 为 碳 化 硅 熔 融 形 成 二 氧 化 硅 膜 及其阻碍作业和需要较高的溶解温度。为了加速融化吸 收,随废钢前期加入的碳化硅粒度1~5 mm,从而减少 铁液氧化,增加石墨核心,持续改善铁液冶金质量,此 时碳化硅的吸收率一般高于90%。
图 6 预处理后金相组织(100×) Fig.6 Metallographic structure after pretreatment (100×)
1.2 冶金用碳化硅纯度要求
除了感应电炉熔炼铸铁使用纯度在 90% 左右碳化 硅之外,国内大量生产出口供应炼钢脱氧或者供应冲天 炉使用的冶金碳化硅块,纯度在 50%~60%。该碳化硅 块依据客户对硅、碳及碳化硅纯度要求,加水泥或其他 粘结剂搅拌均匀压制成形,固化干燥,保证冲天炉加料 冲击不碎,如图 7。这种碳化硅块冲天炉中熔炼中正常 使用,可以减少铁液氧化,提供铁液碳硅含量,适当提 高冲天炉铁液温度,对冲天炉熔炼净化铁液、提高冶金 质量有好处,熔后炉渣显色偏淡。
织如图 3、图 4。某厂球墨铸铁叶片 3~4 mm 薄壁件, 炉内添加碳化硅预处理前后薄壁本体金相组织如图 5、 图 6。
硅强化铁素体球墨铸铁的研究与应用
和断裂韧性来取代; 3.扩大应用的试验。
同上 同上
基体 F(P<5%
P+F P
HBW 135-180
170-230 130-270
背 景2
国外的铸铁都采取合成铸铁的技术来生产,即金属料都用 废钢及回炉料组成;
为减轻产品重量,世界各国都在提高材料性能上下功夫。 钢材在提高强度时,使用了不少合金元素。 Mn量可高达0.8% 以上,同事还有比Mn作用更强的珠光体稳定元素Cu、Cr、V存 在,从而给获得高伸长率的球墨铸铁牌号增加了困难;
203,203 203,203 203,203
保定华龙
长期以来都用高硅来生产500-7的 球墨铸铁:在Mn量0.36%~0.4%时,用 Si3.06%~3.20%,抗拉强度在509~ 540MPa,伸长率都在12%~14%。
山东一家铸造企业
今后的研究方向
1.各种元素组合对力学性能的影响; 2.讨论和研究冲击性能指标对零件设计有多大
EN-GJS-600-10 5.3110
~4.3
≤0.05
≤0.50
注意:1.由于其他合金元素的存在,Si量可适当降低; 2.Mn量降低时,例如在0.30,机加工性能和伸长率会更好。
生产中要注意的问题
1. 要优化孕育技术:硅量提高后,在铸件的厚壁部分容 易出蠕虫状石墨,在其总量不大于20%时,不影响力学性能。在 壁厚大于20mm时,要选用合适的孕育剂来保证全部是球状和 团球状石墨;
德国400-18牌号球墨铸铁的典型成分(质量分数,%)
元素
C
Si
Mn
P
S
Mg
含量 3.5~3.6 2.4~2.5 0.15~0.2 ~0.02 <0.009 ~0.04
合成铸铁技术在发动机缸体上的应用
til n f cu e h r p i r h lg ft e s n h t a t r n wa mpo e ,t e e y i r — a ma u a t r ,te g a ht mo p oo y o h y te i c s i s i r v d h r b t e c o s
生产 成本考虑 ,最后 确定废钢: 回炉料为73 :。
Mne re F 、CF 、阴极铜 ,使用德国O L 直读光谱仪对 BF
铁液进行 陕速成分分析 ,调整铁液成分为 3 % 3 % C . ~. 2 4 、
16 ~18 S 、 0 6 ~0 7 M n P 0 0 % 、 0 0 % ~ .% .% i .% .% 、 < .3 .8
五菱微 车发 动机B 系列缸体的试制情 况介绍如下 。
浓度 起伏 ,带来 更 多的石 墨结 晶核 心 ,细化 石 墨 ,减
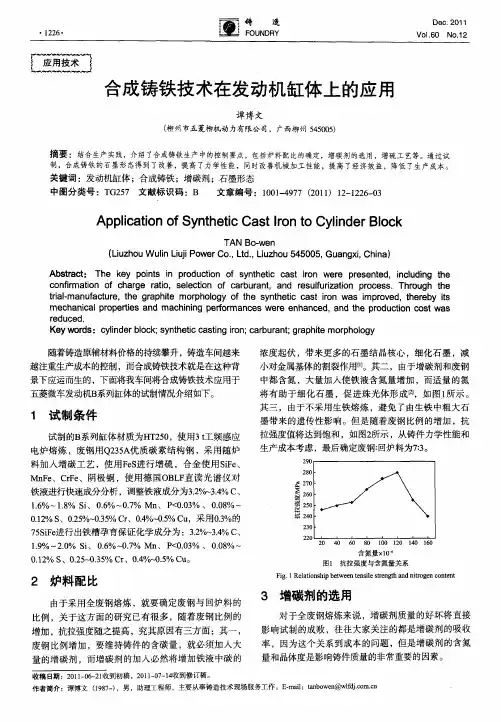
小对金属基体的割裂作用【 ” 。其二 ,由于增碳剂和废钢 中都含氮 , 大量加入使铁液含氮量增加 ,而适量 的氮 将有助于细化石墨 ,促进珠光体形成[ 2 1 图1 ,如 所示 。
制 ,合成铸铁的石墨形态得到 了改善 ,提高 了力学性能 ,同时改善机械加工性能,提高 了经济效 益,降低 了生产成本 。
关键 词 :发 动机缸体 ;合成 铸铁 ;增碳剂 ;石墨形态 中图分 类号 :T 27 文 献标识 码 :B G5 文章 编号 :10—97 (0 1—260 0 147 2 1) 2 12— 3 1
推广合成铸铁应用的若干工艺技术问题
推广合成铸铁应用的若干工艺技术问题金永锡(上海圣德曼汽车铸造有限公司,上海201805)摘要:介绍以废钢和回炉料为主要炉料生产合成铸铁的熔炼条件和合成铸铁的力学性能指标。
对合成铸铁力学性能较高的原因进行了分析,并对熔炼合成铸铁时选用增碳剂的原则和增碳工艺进行了详细讨论。
以笔者公司的铸件为例,介绍了生产合成灰铁、合成球铁的具体配料、化学成分、性能水平及原材料成本。
关键词:合成铸铁;增碳剂;增碳工艺中_图分类号:T G25文献标识码:A文章编号:1003—8345(2009)05—0015一06S o m e Tec hn i ca l Pr obl em s w i t h Produ c t i o n Proc es s of Sy nm et i c C a s t I r onsJI N Y ong—xi(Sha ngha i Sandm ann A ut om ot i ve Fo und l y C o.L t d.,Shang hai201805,Chi na)A bs t r ac t:The m el t i ng condi t i ons a nd m e chani ca l pr oper t i es of t he s ynt het i c c as t i r ons pr oduced w i t h s teel s cm p a nd r et um s as m ai n m el t i ng ch ar g e w er e i n t r odu ced.T he r eas on of r elat i vel y hi g h m e c hani cal pr oper t i es of s ynt het i c c as t i r ons w a s anal yz ed,as w el l as t hecar bu r i zer choi ce pr i nci pl e a nd car bur i zi ng pr o cess f br m el t i ng of s ynt het i c c a st i r ons w as di scus sed i n det a i l.T ak i ng s o m e cas t i ngs of aut hor’s com pany as ex am p l e s,t he act ual ch ar g e m i xt ur e r at i o,eh em i cal com pos i t i on,pr op er t y l evel and c o s t of r a w m at er i al of s ynt het i c gr ay i r ons a nd no du l ar i r ons w as i nt roduced.K e y w o r ds:syn t het i c c as t i m n;car bu“zer;car bu r i zi ng pm c e ss在汽车、拖拉机和机械制造业生产过程中产生的返回料、废品和切屑总量达铸件总量的l倍以上,某些产品甚至达4~5倍之多。
合成铸铁生产缸体铸件的工艺技术
p o e t s o a t g n h r e o i rn i o t u l sn . o r s le t e p o l ms a o e t e s n h t a t r n ..s r p rp r e fc s n s a d t e p c fp g i sc n i al r i g T e ov h r b e b v , h y t e i e s o ,i i i i o n yi c i e ca se l t ab r n ,wa p l d t h yi d r S p o u t n ti n c sa y n o d rt r d c i sr n t r y i n c si g te h e r u a t wi s a p i o t e c l e r d ci .I s e e s r ,i r e o p u e h - t g h g a r a t s, e n o o e o n i c e s up u o t n o p e e tt e g a h t r m o n n o c a s a e , n r a e s l h r c n e t t r v n h r p i fo g wi g i t o r e f k s e r l p o e l yn n n c l t n c n o v o sy r p r al i g a d i o u ai a b iu l o o
提高电炉铸铁的绝密方法
提高电炉铸铁的绝密方法一、电炉铸铁炉料配比及合成铸铁在铸造行业,人们常说,铸造材料的成分决定组织,组织左右性能;这句话其实并不全面。
我们在生产实践中发现许多铸铁,在相同成分时,机械性能却有较大差异。
铁水的质量除与其成分有关联外,还与炉料配比(生铁用量、废钢用量、返回料用量、合金加入量),熔化与出炉温度,孕育工艺等有密切关系。
所谓合成铸铁,就是指配料中使用50%以上的废钢,通过增碳合成的方法制取的铸铁材料,因为需要较高的熔化温度,只宜在电炉中熔炼。
目前合成铸铁主要有合成灰铁和球铁。
通过大量实践,对于HT250、HT300等高强度灰铸铁来说,废钢左右强度、生铁影响组织。
配料禁忌(1)高比例废钢(尤其是船板)与高比例回炉料(浇冒口、废铸件、铁屑)搭配,合成灰铁的废钢加入量不宜超过50%;(2)高比例废钢(尤其是船板)与含硫磷高的生铁搭配;(3)回炉料超过40%(浇冒口、废铸件、铁屑)。
配料优化组合(%)组成生铁废钢回炉料配比A403030、配比B304030、配比C204040、配比D205030锰硫含量需要提高硬度时锰的含量可达 1.0-1.2%,但不要求相应提高硫的含量(关于灰铁中的硫含量,另行分析)。
某公司为了节约成本,多用废钢,在两个月内试制合成高牌号灰铸铁,废钢用量一度达60%,有一段时间除加入废钢外另加回炉料和少量铁屑,最初质量不错,但一段时间后发现铸件批量缩孔、缩松和有白色硬斑,并且持续不断越来越严重。
此缺陷成因:初步判断是铁水中MnS的含量过高而引起的铸件显微缩孔、缩松,MnS富集形成白色硬斑。
这是由于高牌号灰铁HT300成分要求Mn含量较高(1%左右),加之废钢自身锰也高(船板中的16锰钢含Mn在1.6%),而废钢中的S以及回炉铁(包括铁屑)中的S 和锰反应产生的MnS在炉料中的积累达到一定程度,就会产生过量,从而产生上述缺陷。
为了减少铁水中的MnS含量,一般用加入一定量的优质新生铁(低S低Mn)来调整,另外提高孕育效果,可使MnS细化,减弱其不良影响。
有关合成铸铁的一些问题
有关合成铸铁的一些问题1、什么叫合成铸铁?传统的铸铁熔炼,其炉料组成是以新生铁为主,配加回炉料和少比例的废钢,加废钢的目的是为了降低铁液中的含碳量。
一直以来,熔炼球铁大多数只加5%-10%废钢,保持着在不产生石墨漂浮的情况下,遵循高碳低硅大孕育的原则,认为碳当量高,尤其是碳高有利于铸铁的自补缩,不容易产生缩孔缩松缺陷,因此尽量少加废钢是很自然的事,而在灰铸铁的熔炼中,因知道降低碳含量,能减少割裂铸铁金属基体中的石墨量,而有效的增加强度,碳越低,强度就越高,所以依灰铸铁的牌号不同,配加一定比例的废钢,以达到各牌号所需的含碳量,相当长一个时期,我们生产的铸铁牌号不高,很多小型企业还不要求牌号,大多生产的牌号只为HT150,HT200和HT250,,因此所加废钢比例就低,大多在15-35%范围内,认为多加废钢,铸件缩性大,因此不敢多用。
现在知道,炉料的组成是对铸铁件的质量有很大影响的,在铸铁的熔炼中,我国长期的采用低比例的废钢配比,是否是我国在同样CE下强度不如国外高,而强度相当时,CE又比人家的低,因而铸造性能恶化,是值得我们探讨的。
近些年来,我国铸造界热门的话题有两个,一个是风电,高铁等所用的高韧性低温铁素体球铁,提高性能措施之一就是要用高纯生铁,第二个就是合成铸铁,提倡多用废钢和加增碳技术来提高铸铁性能,这两项技术都牵涉到炉料的合理应用,认识到了精料出精品的内在含义。
应当说是我们在铸铁件的生产中的一种进步。
到底为什么叫合成铸铁,在铸铁件的生产中,炉料以废钢为主,不加生铁或少用生铁,然后就是加入本厂的回炉料,并用增碳技术达到所需的含碳量,这就叫合成铸铁吗?这种新的配料所获得的铸铁,虽然与老工艺相比在炉料单目上大体相同,只是各组分加入比例不同而已,但在铸铁的性能上有了很大的提高,因此对这种工艺所获得的铸铁,取一个新的名词,叫合成铸铁,表示与原传统工艺的区别。
看到美国铸造协会1974年年刊上一篇有关铸铁生产所用增碳剂的文章内,提到自然界本没有铁元素,它是由铁矿石经高炉用焦炭还原而获得,它把这种铁称之为合成铁,或人造铁(Synthetic iron)因而用这种铁生产的铸铁件叫做合成铸铁也算说得有理。