
产品结构评审方案检查表--Check
123456789101112131415161718192021222324252627
结构件底色是否选择好?(对表面处理有影响)
结构件装配配合位置强度是否够?
结构件肋位\止口设计是否合理?长\宽\高尺寸是否正确?(肋位数量及分
布)结构件柱位\卡扣\孔位\凸台等结构是否设计合理?(考缩水问题)
结构件是否为套啤件,套啤是否便于固定?套啤位置强度是否够?(考
虑到融接线开裂的问题)
结构件装配位置,是否做了导向?结构件胶厚设计是否合理?(是否存在壁厚不均情况)
结构件是否注意到防错防反防呆?(装配是否需要注意方向)
结构件是否为套啤件?设计是否合理,强度是否够?
总装图结构件材质选择,是否合理?(强度\刚度\韧性能否满足设计需求)
结构件,设计是否合理?是否能顺利加工成型?(机加\冲压\型材\压铸等)
总装效果图,是否与ID图存在差异?
全局是否有干涉?
产品(配件)是否对易错装(混装)位置有标识说明(或防呆结构)?
结构件表面处理要求,是否合理?表面处理工艺是否成熟?
金属件(机加工\冲压\型材\压铸成型)塑胶件(软胶
件)结构件表面处理是否定义好?(电镀,喷油,丝印,移印,镭雕等)
材料选择是否合理?(强度\刚度\韧性考虑;对耐温性要求)
项目负责人2D图档,基准选择是否合理?
2D图档,形状和位置公差是否严格要求?尺寸公差设置是否合理?
2D图档,技术要求是否清晰明确?
2D图档,重要尺寸是否标识说明?
结构件表面处理后,是否会影响装配?
结构件是否与其它结构件及元器件之间存在干涉?
结构件为冲压件是否考虑了冲压方向?
结构件利边是否做了处理?(C角,圆角,打磨等方式加工成本如何)
结构件加工精度,供应商是否能加工?
满足产品性能的情况下,结构件是否可以简化?
序号
评审内容分类爱图仕影像器材有限公
产品结构(MD)评审方案检查表---
产品名称
类别
新方案 成熟方案结构设计负责人
对本检查表的改进建议:
使用说明:
1. 本评审单为评审人员检查产品结构中的错误\缺陷及疑点提供了指导及观点。
评审人员不仅应确认本表所列项目是正确性\和自己的判断能力对产品结构其它细节及错误进行检查。
2. 评审人员有权利和责任对该清单提出问题点及个人建议,问题和建议可以直接填入本表中各类问题后“备注栏”内.也可以题点截图,并附上文字说明及个人改善意见及建议(目前主要采用本条方案执行),在评审会前随意见一同提交给产品设计本人
3. 产品设计本人,应当确定其设计出来的结构件无规范性问题.某些细节点若把握不准,可提前将问题点交待清楚.预审\评审时
不仅应确认本表所列项目是正确性\合理性,还要根据经验,行业标准中各类问题后“备注栏”内.也可以通过PPT文档格式将结构设计问前随意见一同提交给产品设计本人。
提前将问题点交待清楚.预审\评审时征求大家意见及想法.。
结构件Check List_v1.1_20170920

项目名称Project Name:客户项目Client Project:零件名称Part Name:图纸号及版本Drawing No.&Version:检查人Check Name:日期Date:序号改善措施1234567891011121314151617181920212223242526是否符合相关文件要求27是否符合客户特定要求28检查顺序29阶段检查不同文件30产品的安装方式否正确,与其他部件装配及拆卸有无干涉检查内容支架与后盖安装孔设计是否合理,有无影响相关内部组件是否存在设计缺陷,有无影响结构功能及可靠性有无材料认可,RoHS,无铅等。
整体结构组件密封性是否够好,有无达到防潮防尘性能相关检测报告是否齐全金属件镀铬,锌,镍等后是否导电整体结构件有无与车身装配方向标识支架类强度是否足够,有无变形螺丝使用装配前是否导电螺丝装配拆卸后是否导电底座的泡棉硬度与高度是否导致定位偏移后盖有无预留屏蔽罩设计空间螺丝拧紧后端头有无溢出,有无预留与PCBA板足够空间前后盖与螺丝装配后周边有无开裂,壁厚是否足够单件壁厚是否合理,均匀,没有过薄,过厚及壁厚突变。
外观面有无过渡圆角(特需要求除外),有无不合理刀口产生硅胶件硬度是否合理,满足功能要求(10%~30%)线材件与组件有无固定,插拔前后有无晃动,拉力是否足够结构件检查表Structure Check List各部件的装配强度,装配点是否足够关键尺寸是否符合设计要求,是否预留改模余量一般不配合尺寸是否符合要求客户车型Client Model:检查结果各部件装配间隙是否符合要求,过渡是否顺滑,无毛边外观检查(外形,材质,表面处理,纹理,光泽,字体,符号等是否符合要求)产品的拔模方向是否正确,合理OK NG OK NG OK NG OK NG OK NG OK NG OK NG OK NG OK NG OK NG OK NG OK NG OK NG OK NG OK NG OK NG OK NG OK NG OK NG OK NG OK NG OK NG OK NG OK NG OK NG OK NG OK NG OK NG OK NG OK NG说明:勾选OK为通过,勾选NG为不通过。
公司产品审核检查表

是否评价供货实物质量?与要求有偏差时是否采取措施?
5.4
是否与供方就产品与过程的持续改进商定质量目标,并付诸落实?
对已批量供货的产品是否具有所要求的批量生产认可,并落实了所要求
5.5
的改进措施?
5.6
是否对顾客提供的产品执行了与顾客商定的方法?
5.7
原材料库存(量)状况是否适合于生产要求?
5.8
原材料/内部剩余材料是否有合适的进料和储存方法?
拟制
日期
批准
审核检查表
保管编号:
检查记录
评 分
日期
FR171004
4.0
标准 条款
受审核部门/产品: 主要内 容
4.6
是否已具备所要求的批量生产能力?
体系审核
√过程审核 检查 方法
要素 5 供方/原材料
5.1
是否仅允许已认可的且有能力的供方供货?
5.2
是否确保供方所供产品的质量达到供货协议要求?
5.3
5.9
员工是否具有相应的岗位培训?
要素 6 生产 分要素
人员/素质 6.1
拟制
日期
批准
审核检查表
标准
受审核部门/产品: 主要内 容
体系审核
√过程审核 检查
保管编号:
检查记录
评 分
日期
FR171004
保管编号: 检查记录
4.0
评
条款
6.1.1 是否对员工委以监控产品质量/过程质量的职责和权限?
6.1.2 是否对员工委以负责生产设备/生产环境的职责和权限?
受审核部门/产品:
标准 条款
主要内 容
要素 过程开发的策划
3:
3.1 是否具有对产品的要求?
结构设计评审清单
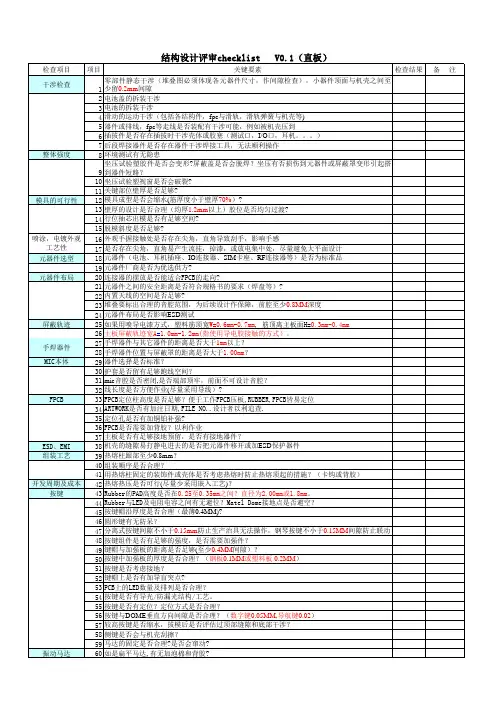
检查项目 干涉检查 项目 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31 32 33 34 35 36 37 38 39 40 41 42 43 44 45 46 47 48 49 50 51 52 53 54 55 56 57 58 59 60
视窗
泡棉 壳体组合装配
61 62 63 64 65 66 67 68 69 70 71 72 73 74 75 76 77 78 79 80 81 82 84 85 86 87 89 90 91 93 94 95 96 97 98 99 100 101 102 103 104 105 106 107 108 109 110 111 112 113 114 115 116 117 118 119 120 121 122 123 124 125 126 127
电池盖开启/闭合过程是否方便? 前后左右及高度方向限位是否合理?保证装配紧凑无松动? 金属电池盖是否有单独的按扣固定电池盖,是否接地? 电池盖是否有防止左右晃动和起翘的机构? 电池盖开启/闭合过程的操作是否安全? 对于与机壳采用螺纹联接的天线配合按螺纹标准执行。 天线强度设计是否满足公司拉拔测试 对于插拔式天线,卡扣一般要一对,且成对称分布。 天线连接片的安装性能一定考虑,干涉量是否足够?(至少0.7mm) 天线组合模具及成型工艺性是否合理? 天线组合装配是否容易? 天线组合扣位装配结构是否合理,强度是否足够? 铝制件,结合工艺特点进行评审. 电铸件,结合工艺特点进行评审. 其它,结合工艺特点进行评审. 与外壳或按键配合间隙是否合理 是否有合理的备胶区域, 胶水的选择 是否需要扣位等结构加强装配强度和可靠性 是否有防静电的结构设计? 让位LED灯的设计是否合理?单边间隙是否大于0.50mm 是否有定位孔?定位孔径是否大于1.00mm? 防灰尘进入的措施是否可靠,是否有排气槽 DOME片的选择是否合适?(力度,尺寸,行程。。。) 屏蔽罩上开孔是否在1mm≤φ≤3mm的范围 (考虑RF原因) 孔间距是否满足加工工艺要求,应在3.00mm以上。 吸盘区域的设计直径是否为6mm,是否在重心范围 屏蔽的材料是否能满足要求? 屏蔽罩高度是否合理? 吸盘区域的设计直径是否为6mm,是否在重心范围 屏蔽支架的横梁设计是否便于后续的维修以及检测电子器件?(跟部要留剪断口) 屏蔽罩设计是否考虑芯片点胶需要的避让空间 屏蔽罩设计是否避免平整度不好,吸拾是否容易造成变形? 屏蔽罩盖的固定(定位)设计是否合理?底边距离PCB是否合理? LCM背胶面积及粘贴强度是否能保证拆卸不损伤?(建议中间加屏蔽纸) LCD的装配是否有合理的缓冲空间(lcd最高面到前壳面至少留0.4mm间隙) LCD建模要按最大尺寸,可视角要标出 导光板的光线设计能否把单颗LED灯均匀发散到每个地方 导光板的定位是否可靠精准 导光板的材质是否运用合理 导光板的强度设计是否合理 参照设计规范 是否容易开启/闭合 是否给插拔件提供足够的操作空间 结构/形状/厚度是否满足模具工艺及成型工艺的要求 结构/形状/厚度是否影响零件/产品强度及功能 是否有/需要操作指导标记和防呆标记 外观装饰及标记是否满足模具工艺及成型工艺的要求 零件离板边是否有合理的距离(>1.5MM) PCB板是否有合理的定位,固定 PCB板与外壳是否有合理的距离(分板筋位置至少有0.4MM间隙) PCB板强度是否足够,装配后是否容易变形 MMC卡/SD卡插拔防呆设计 摄像头/闪光灯的定位固定是否合理 摄像头工作(取景)角度内是否有干涉问题(与玻璃丝印位置等)
结构设计检查表checklist
钣金件一般情况下,对于一条边的一部分弯折,为了避免撕裂和畸变,应设计止 裂槽或切口。切口宽度一般大于板厚t,切口深度一般大于1.5t。 钣金弯折件的弯折区应避开零件突变的位置,弯折线离突变形区的距离L应大于 两倍的弯折半径r,即L≥2r。 铆装螺母中心到弯折边内侧的距离L应大于铆装螺母外圆柱半径R与弯折内角半径 r之和,即L>R+r。 压铸件凡是在壁与壁的连接处(模具分型面部位除外)都应设计圆角,不仅有利 于压铸成型,避免应力及产生裂纹,并可以延长模具寿命,当压铸件需要电镀或 涂覆时,圆角可以防止镀(涂)料沉积,获得均匀镀(涂)层。压铸件圆角一般 取:1/2壁厚≤R≤壁厚 锌铝合金压铸件最小的铸造斜度一般取:外表面1°;内表面1.5°;型芯孔(单 边)2°
13
其它
评审时间
相关 批准人 文档 状态 名称
评审记录 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免
□ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免
□ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免
编号 器件编码 001 002 003 004 005 006 A06/A07 A06/A07 A06/A07 A06/A07 A06/A07 A06/A07
UI评审checklist、ID评审检查表

玻璃材质的TP,开孔的宽度或直径要大于1.2MM,且孔边缘距离外形边缘须2.8MM以上
5
type-c,tf卡,hdmi的位置要求与堆叠一致;
6
评估侧键与主板SWITCH或DOME的位置是否对正,如果因ID限制,按键偏心Z向需在0.2mm以内;XY方向不能偏心;
7
外观曲面评估
1
外观分型面角度小于45度时,要求分型位置有0.3mm以上直伸边或者接近直伸边,避免分型面锐边喷油锯齿和跌落壳裂等;
4
5
检查ID曲面 是否有足够的空间来满足MD设计,壳体强度是否足够: (包括LCM、camera、speaker&receiver、motor、hinge(FPC)、connector、mic、battery、audio jack、keypad、sim card、I/O、side key、SD card、pen、等);
2
出模角度检查,不同的外观纹面要求不同的拔模角度,一般不能小于3度,免喷涂的一般要求5度以上;
4
type-c,tf卡,hdmi孔等开孔是否满足设计要求;
5
防水,散热要求
6
按键/电源键突出高度是否足够,是否会影响手感;
7
金属装饰件应避免尖角;
8
对于喷涂的前壳,顶面不能是尖角,至少留0.2的直伸位,防止耐磨测试不过;
整机尺寸
1
尺寸Size(LxWxH) 是否与产品定义一致;
1
检查各零件工艺的量产可行性和可靠性,特殊工艺或颜色等需提前供应商参与评估并提供相关报告;
2
检查各零件工艺(金属装饰件,电镀件,及其它)对ESD,RF的影响;
3
检查各零件的工艺对结构设计的可行性;
4
结构审查表(check list)
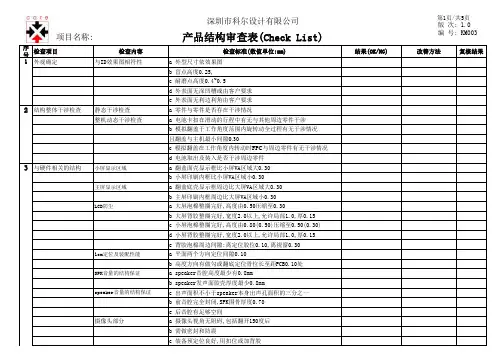
序号检查项目检查内容检查标准(数值单位:mm)结果(OK/NG)改善方法复核结果外观确定与ID效果图相符性a 外型尺寸依效果图b 盲点高度0.25,c 耐磨点高度0.4~0.5d 外表面无深凹槽或由客户要求e 外表面无利边利角由客户要求结构整体干涉检查静态干涉检查 a 零件与零件是否存在干涉情况整机动态干涉检查a 电池卡扣在滑动的行程中有无与其他周边零件干涉b 模拟翻盖于工作角度范围内旋转动全过程有无干涉情况且翻盖与主机最小间隙0.30c 模拟翻盖在工作角度内转动时FPC 与周边零件有无干涉情况d 电池取出及装入是否干涉周边零件与硬件相关的结构小屏显示区域 a 翻盖面壳显示框比小屏VA区域大0.30b 小屏印刷内框比小屏VA区域小0.30主屏显示区域a 翻盖底壳显示框周边比大屏VA区域大0.30b 主屏印刷内框周边比大屏VA区域小0.30LCD防尘a 大屏泡棉整圈完好,高度由0.50压缩至0.30b 大屏背胶整圈完好,宽度2.0以上,允许局部1.0,厚0.15c 小屏泡棉整圈完好,高度由0.80(0.50)压缩至0.50(0.30)d 小屏背胶整圈完好,宽度2.0以上,允许局部1.0,厚0.15e 背胶泡棉周边间隙:离定位胶位0.10,离视窗0.30lcm定位及装配性能 a 平面两个方向定位间隙0.10b 高度方向有做勾或翻底定位骨位长至距PCB0.10处SPK音量的结构保证a speaker音腔高度最少有0.8mmb speaker发声面胶壳厚度最少0.8mmspeaker音量的结构保证c 出声面积不小于speaker本身出声孔面积的三分之一b 前音腔完全封闭,SPK围骨厚度0.70e 后音腔有足够空间摄像头部分 a 摄像头视角无阻碍,包括翻开150度后b 需做密封和防震c 装备预定位良好,用扣位或加背胶123项目经理: 审查日期: 部门经理: 复查日期: 核准:。
KH 手机结构评审点检表(A.工业设计内部评审)
(七) 马达
1、转轴同壳的配合尺寸需符合转轴规格书要求; 2、翻转角度:普通转轴为150度,自由定位转轴为160 度,特殊转轴可定制. 转轴手机须设计防撞、防掉漆结 1、翻盖、滑盖、跌落不断、不松脱出、 构,普通转轴在打开时需预压防掉漆垫3度; 3、转轴强度是否符合要求,壳上转轴孔胶厚≥ 不响; (八) 1.2mm; 2、最大翻盖角度; 转轴(滑轴) 4、滑轨行程是否符合要求,滑轨预压,滑轨防撞结 3、扭力规格选择; 构; 4、滑轨. 5、滑轨间隙设计:固定机构同壳间隙0.10mm,滑动机 构同壳间隙0.30mm; 6、设计上注意左、右转轴的的区分; 7、滑轨防晃动、防滑动结构设计; 1、FPC装配方式; 2、FPC的走线空间、方式; 3、FPC长度设计的合理性,形状设计合理性(一般最 1、可靠性:翻盖FPC不响; 小R角≥1.0mm); 2、ESD; 4、FPC连接方式:焊接、连接器; (九) FPC 3、滑盖FPC不响. 5、FPC防松设计是否合理:FPC连接处可靠性设计 (PORON垫等),加强板设计是否合理; 6、FPC运动的方式、运动过程模拟;运动过程是否与 塑胶壳或其他元件干涉; 7、FPC ESD防护(接地脚)设计。 1、翻盖、1M跌落、滚筒跌落不断线、 不脱出、不变形; 2、装配焊接防错设计; 3、连接方式:走线设计、引线、连接弹 片的行程); (十) MIC/receiver/ 4、防尘网孔不进尘; speaker 5、通话不能有回音、啸叫等现象; 6、声腔设计:声音够大、音质够好(相 关供应商提供专业意见); 7、满足音频测试、铃音分贝测试标准要 求。 1、定位方式(电声器件同壳的单边间隙是0.10mm)、 装配(receiver及speaker正反面均需防震Poron垫); 2、引线方式及空间; 3、接触方式:PIN的压缩行程; 4、正反面、正负极接触防呆。 5、MIC与受话器的相对位置(造成回音、啸叫等); 6、防尘网孔的疏密,不进尘; 8、前声腔的容积、密封性能、后声腔的容积及密封是 否合理; 9、Speaker发声孔投影面积是否符合标准(Speaker面 积的10%~20%); 10、特殊情况须与厂商探讨。
手机结构设计检查表格范本
摄像头的FPC设计长度是否留有余量。是否≥90°
6
X,Y方向面间隙0.1,加筋条定位0.05。其中前摄像头fpc方向间隙留0.2,防止前摄像头偏心,模具过加胶,摄像头与壳体干涉。
7
摄像头防尘措施?泡棉密封
8
摄像头发散角度?内表面LENS丝印的区域≥0.2
9
摄像头组件若存在PIN脚外露,可能与镁铝合金短路;需要做绝缘处理或壳体规避
3
静电ESD测试,金属部分是否都有接地,是否预留导电布接地位置?
5
整机散热是否足够?石墨片空间
6
单体壳料镜片
壁厚
1
Preo壁厚XY方向检查?侧壁1.7,平均肉厚1.2(Z向)。电池盖≥0.8,尽量厚结实保护电池。小特征检查。为了便于量产,尽量加大肉厚。电池仓肉厚1.0以上。主板两侧1.0以上。前壳筋条0.8,电池盖0.5-0.6
定位柱设计
1
定位柱分为圆形和矩形的,推荐矩形结构可靠,利用侧边定位。
热熔柱
1
直径1.0,凸出0.5
按键(KEY)(按键行程方向有无干涉)
1
按键行程0.5方向,所有的地方无干涉
2
外观设计间隙:主按键0.15,侧键0.1,五向键0.2(外观面间隙)(拔模后尺寸,按键和壳体配合面1°平行拔模,以减少外观间隙)尽量做矮减少间隙
3
内部避让间隙0.2
3
按键最多偏心0.2,否则手感不好。
4
按键四周是否都有支撑,会不会歪斜。
5
金属侧键点胶间隙预留
6
主按键设计是否ok
倒角
1
模具默认圆角R0.2
2
外观面是否刮手,最小R0.1
3
前后壳电池盖等内表面倒C0.3易于装配
产品结构评审方案检查表--Check
123456789101112131415161718192021222324252627结构件底色是否选择好?(对表面处理有影响)结构件装配配合位置强度是否够?结构件肋位\止口设计是否合理?长\宽\高尺寸是否正确?(肋位数量及分布)结构件柱位\卡扣\孔位\凸台等结构是否设计合理?(考缩水问题)结构件是否为套啤件,套啤是否便于固定?套啤位置强度是否够?(考虑到融接线开裂的问题)结构件装配位置,是否做了导向?结构件胶厚设计是否合理?(是否存在壁厚不均情况)结构件是否注意到防错防反防呆?(装配是否需要注意方向)结构件是否为套啤件?设计是否合理,强度是否够?总装图结构件材质选择,是否合理?(强度\刚度\韧性能否满足设计需求)结构件,设计是否合理?是否能顺利加工成型?(机加\冲压\型材\压铸等)总装效果图,是否与ID图存在差异?全局是否有干涉?产品(配件)是否对易错装(混装)位置有标识说明(或防呆结构)?结构件表面处理要求,是否合理?表面处理工艺是否成熟?金属件(机加工\冲压\型材\压铸成型)塑胶件(软胶件)结构件表面处理是否定义好?(电镀,喷油,丝印,移印,镭雕等)材料选择是否合理?(强度\刚度\韧性考虑;对耐温性要求)项目负责人2D图档,基准选择是否合理?2D图档,形状和位置公差是否严格要求?尺寸公差设置是否合理?2D图档,技术要求是否清晰明确?2D图档,重要尺寸是否标识说明?结构件表面处理后,是否会影响装配?结构件是否与其它结构件及元器件之间存在干涉?结构件为冲压件是否考虑了冲压方向?结构件利边是否做了处理?(C角,圆角,打磨等方式加工成本如何)结构件加工精度,供应商是否能加工?满足产品性能的情况下,结构件是否可以简化?序号评审内容分类爱图仕影像器材有限公产品结构(MD)评审方案检查表---产品名称类别新方案 成熟方案结构设计负责人对本检查表的改进建议:使用说明:1. 本评审单为评审人员检查产品结构中的错误\缺陷及疑点提供了指导及观点。
手机整机结构评审点检表(A.结构内部评审)
各侧键FPC组装方式及焊盘设计确认
32
各侧键Metaldome规格(¢5.0)、定位孔、防尘设计确认
33
SIM卡座、T卡座等小PCB厚度(T0.4-T0.6)及位置确认
34
SIM卡座、T卡座等小PCB固定可靠性确认
35
SIM卡座、T卡座等小PCB连接方式确认(FPC或B-B)
36
主按键小PCB/FPC厚度及位置确认
5
主按键侧导光片材质确认(需采用软材质,不能影响按键手感)
6
主按键侧导光片外形及其导光效果确认
7
主按键FPC、侧导光片、Dome片及加强板定位孔(3pcs¢1.0)确认
8
主按键Dome外形确认(优选顺序¢5.0¢4.5¢4.0含跑道型)
9
主按键弹片防尘设计确认(离边沿间距≧1.2)
10
主按键PCB或FPC组装方式(结构定位问题)确认
37
主按键小PCB/FPC固定可靠性确认
38
主按键小PCB/FPC连接方式确认(FPC或B-B)
39
主按键Metaldome规格(¢5.0)、定位孔、防尘设计确认
40
主按键LED灯/侧光灯数量及位置确认
41
主按键侧导光片固定方式、定位孔确认
42
翻盖/滑盖PCB厚度确认(T0.6)
43
翻盖/滑盖PCB拼板邮票孔位置确认
18
滑盖机滑开距离确认
19
滑盖机滑盖与主机间的设计间隙(外部0.2,内部0.4)确认
20
翻盖/滑盖手机Hall开关及磁铁位置确认
21
网标、机身标、3C标、防拆标贴标位置确认
22
整机组装及拆卸工艺确认,适合大批量生产