
作业手顺书作成
作业手顺书作成标准书
中山市船井电子厂
制定: 2002年02月22日
修订: 2008年09月10日
修订经历修订号码
1
2
3
1. 目的
为了确保生技部的各担当能充分了解作业手顺书的作成方法.
2. 适用范围
本《作业手顺书作成标准书》适用于中山市船井电子厂生产技术部发行的作业手顺书. 3. 职责
生产技术部各生技担当: 手顺书作成
小组副主任以上人员检印;安全担当;品管责任者;生技顾问: 手顺书检印
生产技术部部门长: 手顺书承认
4. 引用文件/参考文件
《文书管理程序》 ZQRQ-08C
《工程管理程序》 ZQRP-02C
5. 定义
就是对制造产品的作业步骤.作业方法.作业时需要的治工具.注意事项.作业的基准.产品的规格以及在生产过程中出现的异常处理等以作业手顺书的形式指示出来.
6.手顺内容
6.1手顺书作成的流程
根据本部的量试资料(部品表.图面.配置图.作业指导书等)
根据资料做实际的操作.对作业指导书的
.并作成作业手顺书.
进行工场量试
生产线根据生产技术部作成的作业手顺书
在生产线流动的状态下完成所有作业内容.
依照实际情况生技对手顺书作进一步修正.
作成作业手顺书
6.2.手顺书作成的要求:(每个作业工程要有手顺书)
6.2.1 开始作业时的点检.准备工作
6.2.2 作业手顺
6.2.3 产品的检查规格
6.2.4 作业所使用的治工具.测定器名及型号
6.2.5 使用的部品名.品番.厂家品番.数量
6.2.6 安全部品的标记
6.2.7作业时.安全方面所要求的注意点
6.2.8 作业者的认定
6.2.9 发生异常时的处理方法
6.2.10 作业时的必要记录
6.2.11 作业注意点
注:作业手顺书有固定的格式,具体内容参照5/5页ze-001*
6.3.作业手顺书的承认
6.3.1生技担当在作成作业手顺书後.给各小组的责任者(副主任以上级)确认.对于检查过程
中有问题发生就马上反馈给担当进行修正.然後再次确认.完全OK后要检印.
6.3.2 安全担当确认手顺书的安全规格和安全部品有关的内容.并在安全规格部品上盖印.确认
有问题时要联络生技担当进行修改.修改後的手顺书要再次经各小组责任者确认同检印.安全担当在确认完全OK后要检印.
6.3.3 品管部责任者确认检印.问题点有时反馈生技担当修正.然後经生技小组责任者.安全担
当检印.完全OK后检印.
6.3.4 生技部门各机种的顾问者检印.有需要变更的地方联络生技担当进行修改.修改後的手顺
书同样经小组责任者.安全担当.品管责任者检印.完全OK后检印.
6.3.5 生产技术部部门长的检印.所有的手顺书必需得到部门长的检印方可.同样发现问题点时
联络生技担当进行修正.并最终得到部门长的认可及检印.
生技小组责任者检印
安全担当检印
品质管理部
责任者检印
生产技术部
顾问者检印
生产技术部
部门长检印
6.4.作业手顺书的配布:
6.4.1 承认OK的作业手顺书根据需要.分别配布到相关部门.事务局将手顺书整理.核对後.在生
技需保管的一份手顺书背面盖上正本文件的专用章.另外的配布份则盖上配布印章.并在《配布管理记录表》(ZE-114*)上填写作业手顺书的管理号码.配布日期以及各签收方在记录表上签名或盖印.
6.4.2配布
6.5.手顺书的变更处理:
6.5.1 由于技术对策.某些工程手顺书要变更:如:部品.规格参数.作业方法等.生技担当根据本
部提供的资料.在手顺书正版或正版/配布版上进行变更(变更内容要记载在手顺书上.变更时间.责任者以及变更的理由及时间).变更後的手顺书要得到顾问级以上的责任者检印后方可配布或保存记录.
6.5.2 当变更为新的手顺书时.具体流程同6.作业手顺书的承认
7.作业手顺书的配布.同时旧
的管理号码正本文件要盖上失效文件印章.并保存3年
.配布文件要废弃.新的手顺书正本文件取代之.
7.手顺书的记录:
《作业手顺书管理台帐》 ZE-019*. 《作业手顺书》 ZE-001* 《配布管理记录表》(ZE-114*)
8.修改及废弃
《作业手顺书作成标准书》的修改和废弃由生产技术部部门长决定.
下图为手顺书的正版ZE-001*(保存3年),对工程有重要作业时,此手顺连同<作业手顺书重要作
业项目> ZE-041*(保存3年)一起使用管理号码(ZE-001*):ZQPE-20C-机种名-X**-分析台
数-*(A.B.C …);ZQPE-20C-SB-***-*(A.B.C …) ZQPE-20C-机种名-L**-*(A.B.C …) 管理号码(ZE-041): ZY-机种名-X-**-*(A.B.C …) 点检用手顺书管理号码:ZQPE-28C(定检)/38C(点检)-机种名-工程名(X**)-*(A.B.C) .
注:X 代表工程(1.2.3为前工程 4.5.6为准备工程 7.8.9为本工程 L
为LAB).SB 代表设备
*(A.B.C …)代表变更经历.当工程的作业不会因生产台数变更而改变时.分析台数可以不用填写.
ZQPE-01C
5
7/7
手顺书的固定格式(ZE-001*):
A:机种名的记入处 E:治工具/测定器名及型号记入处 B:手顺书的承认检印处 F:治工具/测定器重要管理事项记入处
C:作业内容记入处 G:使用部品名.品番.厂家品番.使用数量记入处 D:图片写真记入处 H:变更经历.理由及时间.责任者.记入处 I:①无铅机种使用的手顺书在左上角追加 “Pb Free 对应”进行区分. 作 业 内 容 写 入
图 片 写 真 处
D
C
治 工 具 . 测 定 器 记 入 治工具/测定器 重要管理事项
记入 使用部品名.品番 厂家品番.使用数
量记入 变更经历.理由 及时间.责任者
记入 A: 机种名 B:承认检印处
E F
G H
ZE-001*(保存3年)。
手顺书
NO 1 2
改定日 2006-9-10 2012-12-8
制改项目 新规作成 机台吨位减少修正
制改定者 陈世湘 廖剑锋
A/1
AN(UE/EX型)用量
温度:1
80~360 ℃
料从射咀排出)
.(转速不变)
承认 肖青叶 赵迎
G3-3-Leabharlann 033 内容:3.1成型停止 将料筒后移,利用高背压将残留在料筒内(之前的)成型材料全部排出. 3.2 玻璃管清扫 用吸尘器清扫加热筒上料斗内部及玻璃管. 3.3 清机<1> 将清机料投入(专用清机料ASACLEAN) 3.4 清机<2> 将料筒前移射咀顶住模(用铝板作中间的接触板.防止计量时清机料从射咀排出) 将背压设定最大,计量设定为螺杆直径的2倍.转动螺杆进行计量.(转速不变) 3.5 清机<3> 计量完成后将料筒后移.高速进行空射. 3.6 清机<4> 清机<2>~清机<3>步骤重复操作直至料块都变成清机料的料块. 3.7 清机<5> 将计量设定为20~30MM,背压为0.计量后高速空射15~20次. 3.8 清机料块处理 清机料块固化后清理. 用吸尘器清扫加热筒上料斗内部及玻璃管残留的清机料粉末.
清机作业手顺书
1
目的:降低(颜色)制品的黑点.异物不良率.
成型机吨位(容量) 50吨--100吨 160吨--220吨 ASACLEAN(UE/EX型)用量 0.5~1.0 kg 1.5 kg
2
对象:制造各课班长.技能士
250吨--280吨 350吨 650吨
2.0~2.5 kg 3.0 kg 3.5 kg
阀板装箱作业指导书范例
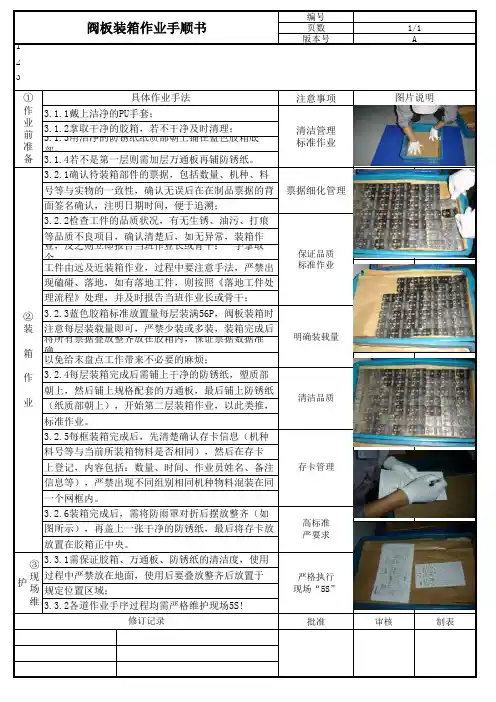
编号页数版本号1.2.3.注意事项批准审核制表明确装载量图片说明(纸质部朝上),开始第二层装箱作业,以此类推,标准作业。
上登记,内容包括:数量、时间、作业员姓名、备注业,反之则立即报告当班作业长或骨干;一手拿取一个等品质不良项目,确认清楚后,如无异常,装箱作以免给末盘点工作带来不必要的麻烦;3.2.3蓝色胶箱标准放置量每层装满56P,阀板装箱时阀板装箱作业手顺书1/1A具体作业手法①作业前准备3.1.3用洁净的防锈纸纸质部朝上铺在蓝色胶箱底部;清洁管理标准作业3.1.4若不是第一层则需加层万通板再铺防锈纸。
②装 箱 作 业票据细化管理保证品质标准作业3.1.2拿取干净的胶箱,若不干净及时清理;3.1.1戴上洁净的PU手套;注意每层装载量即可,严禁少装或多装,装箱完成后将所有票据叠放整齐放在胶箱内,保证票据数据准确,工件由远及近装箱作业,过程中要注意手法,严禁出现磕碰、落地,如有落地工件,则按照《落地工件处理流程》处理,并及时报告当班作业长或骨干;修订记录3.2.1确认待装箱部件的票据,包括数量、机种、料号等与实物的一致性,确认无误后在在制品票据的背3.2.5每框装箱完成后,先清楚确认存卡信息(机种料号等与当前所装箱物料是否相同),然后在存卡面签名确认,注明日期时间,便于追溯;3.2.2检查工件的品质状况,有无生锈、油污、打痕3.2.4每层装箱完成后需铺上干净的防锈纸,塑质部朝上,然后铺上规格配套的万通板,最后铺上防锈纸规定位置区域;清洁品质存卡管理放置在胶箱正中央。
3.3.1需保证胶箱、万通板、防锈纸的清洁度,使用高标准严要求3.2.6装箱完成后,需将防雨罩对折后摆放整齐(如图所示),再盖上一张干净的防锈纸,最后将存卡放信息等),严禁出现不同组别相同机种物料混装在同③现场维护严格执行现场“5S”3.3.2各道作业手序过程均需严格维护现场5S!一个网框内。
过程中严禁放在地面,使用后要叠放整齐后放置于。
作业手顺书制作(精)

QMCI-75-3 NC FORMAT 1
文书名
作业手顺书 Pyro/LE Line 作业名文书保存,发放流程NC 朱丽霞标准书号P1/2关联文书号
5、文书管理员修改【各线文书list 】;
新文书:添加文件名和手顺编号及版本后实施相互超链接
旧文书:修改版本后重新实施相互超链接
6、点击【各线文书list】内的手顺书编号可以直接打开该手顺;
点击手顺书的编号可以打开【各线文书list】
7、文书list和手顺书的超链接方法
不要随意变更文件的保存名
①文书list超链接手顺书:文书右击手顺书编号、点击超链接;
点击手顺书名称,点击确认
②手顺书超链接文书list:右击手顺书编号、点击超链接;
点击各线文书list,点击确认
制定版本作业方法条件
要点参照点击文件名称,
点击查找范围框内的点击各线文书list
-DSSC-。
作业手顺书制作

QMCI-75-3 NC FORMAT 1
文书名
作业手顺书 Pyro/LE Line 作业名文书保存,发放流程NC 朱丽霞标准书号
P1/2关联文书号
5、文书管理员修改【各线文书list 】;
新文书:添加文件名和手顺编号及版本后实施相互超链接
旧文书:修改版本后重新实施相互超链接
6、点击【各线文书list】内的手顺书编号可以直接打开该手顺;
点击手顺书的编号可以打开【各线文书list】
7、文书list和手顺书的超链接方法
不要随意变更文件的保存名
① 文书list超链接手顺书:文书右击手顺书编号、点击超链接;
点击手顺书名称,点击确认
② 手顺书超链接文书list:右击手顺书编号、点击超链接;
点击各线文书list,点击确认
制定版本作业方法条件
要点参照点击文件名称,
点击查找范围框内的点击各线文书list。
作业手顺书(注入)
文書 № 納入単位作成担当部品番号 部品名称工数安全(時間)(符号: )1.从表皮加热模具上取下表皮22.アニールコンベア起動フットSWを蹴る2・フットSW起動から50秒後に3.把表皮假性套装到下侧模具上5・假性套装时确认模具下侧・防止垃圾堆积不良3和表面过薄的流出5.踹一下脚碰按钮,启动驾驶舱控制面板的加热模具26.在模具上侧套装控制面板(参照技术知识书)・如果不把面板的4个感应口对准・控制面板变形 ①确认控制面板的感应口是否插入基准杆(4处)20基准杆插入的话,会出现套装错误。
②全体插入・套装终了指示灯不点亮 ③轻轻拍打感应器处 (4处) ④套装完毕后,指示灯自动点亮7.套装表皮 (参照技术指示书)・无凹陷处的套装偏移・防止R型不良产生和 ①表皮的凹陷处按照模具的凹陷基准杆套装(17处)30・必须从最初开始装入填充剂泄漏 ②空调口・空调百叶窗・侧部延模具下侧押入 ③挡风玻璃面板上的沿线按照模具下侧沿线对合 ④按入侧面空调口、百叶窗以及各个角部 ⑤真空成形(踹一下脚踏按钮) ⑦真空结束后指示灯得点亮8.用吹风机加热切割线 ①把吹风机的开关放到 Ⅲ 上。
110 ③指示灯点亮和蜂鸣器响起后,关闭吹风机8.确认注入口面板侧的防透风胶带11No 改 訂 年 月 日承認108.9.18特性記号管理項目(手段系・製品系)記録方法管理担当者管理特性値&管理幅208・9・27注入口スラブなし作業者308・9・27原紙保管 : 発行部門 保管期間 : 生産中止より 10暦年 ダイキョーニシカワ株式会社様式 : 業生‐001‐02 ’03/1改訂周 期品 質 チ ェ ッ ク・组装不良、外观不良⑧防透风胶带沿两端粘贴 (3处) (4处)・残留切割线的痕迹・防止注入模具内的充填剂泄漏管理担当者・注入模具停止运转・注入模具不能使用(3.0h)填充剂泄漏不良发生・R型不良、怠慢工作时,可能被预测出的索赔、不良表面过薄的不良流出・产生涂装表面花纹・产生垃圾堆积不良鶴浜注入-J68C-003承 認確 認記録方法管理項目(手段系・製品系)・防止残留切割线痕・防止注入模具停止运转作成工場作成年月日鶴浜工場特性記号・不加热10秒的话,不能启动。
标准作业书的作成与运用基准

标准作业书的作成与运用基准1、目的和适用范围为实施能够遵守与目标一致的品质、成本、交期并且能够确保安全的最好的作业方法。
适用范围本基准书适用于中航工业万江航空机电有限公司。
2、相关文件《日产版标准作业的设定和技能传授方法》简称N-TWI3、职责3.1使用单位负责《标准作业书》内容的编制、确认和管理。
3.2制造技术质量部负责配合《标准作业书》内容的编制并对其进行审核。
精益办负责《标准作业书》式样的制定、修改。
4、作成和种类4.1标准作业书是根据控制计划、作业指导书、以及检验规格书等所指示的内容,由负责该产品的工段长实施作成,主管工艺对其审核,直属厂长进行确认。
4.2《标准作业书》具体的作成要领,请参考《N-TWI》实施。
本公司使用的《标准作业书》为标准作业书(分解版)、标准作业书(手顺版)、标准作业书(编成版)、标准作业书(组合版)、标准作业书(流程版)。
全公司使用统一的格式实施管理。
5、《标准作业书》的管理5.1《标准作业书》由负责该产品的工段长进行管理。
5.2《标准作业书》上必须附有管理号(管理NO)。
关于管理号的设定,按照单位进行设定。
具体的管理号的设定方法,见6 。
5.3建立《标准作业书管理台帐》对《标准作业书》进行管理。
但是《编成版标准作业书》在此管理外。
5.4《标准作业书管理台帐》内容:管理号、作业名、作成年月日、修订年月日、改版年月日,如需要追加其他的标准作业书的管理项目,需经过精益办认可后再进行追加。
5.5《标准作业书》、《标准作业书管理台帐》在该产品、零件停产后废除。
6、管理号(管理NO)7、《标准作业书》的修订当标准作业书发生修订的时候,必须由负责该产品的工段长进行修订,主管工艺对其审核,直属厂长进行确认。
在进行标准作业书修订的时候,请严格遵守以下事项:7.1《标准作业书》修订后,必须根据标准作业书进行作业指导,指导后要实施作业观察确认。
7.2《标准作业书》修订后,需要在《标准作业书》的修订栏中填写相关的修订年月日、修订次数记号、修订原因等内容。
b标准作业b手顺书作成及改定手引
標準作業手順書作成及び改定の手引き標準作業手順書(以下、「手順書」という)の作成及び改訂にあたっては、以下の項目に留意すること。
<目次>1. 試料採取1.1 事前調査1.2 環境試料の採取手順1.3 排出口試料の採取手順2. 嗅覚検査3. 判定試験3.1 判定試験の準備3.2 器材の洗浄方法3.3 環境法の判定手順3.4 排出口法の判定手順4. 結果報告1.試料採取事前調査、環境試料及び排出口試料の採取に分けて、確認項目や手順、条件に応じた使用器材の選定などを手順書に記載する。
1.1 事前調査現地状況について対象事業場へのヒアリング及び現地調査を行い、試料採取場所の選定や採取器材の準備をする。
また、記入様式を定め、情報の統一化を図る。
1)環境試料の主な流れは以下のとおり①臭気発生状況について調査を行う。
②試料採取地点を選定する③試料採取方法を選定する臭気の発生により、複数の採取方法を使い分けている場合は、どのような条件で試料採取方法を選定しているのか、手順書に記載する。
④必要な採取器材を確認する⑤測定検体数や調査日を調整する⑥試料採取者へ情報を伝達する2)排出口試料の主な流れは以下のとおり①臭気発生状況について調査を行う。
②試料採取地点を選定する③安全性を確認する・高所、高温作業や有害ガスの有無について、安全管理マニュアルに基づき、確認を行う。
対策が講じられない場合は別の場所で採取する。
④必要な採取器材を確認する・排ガス温度が250℃以上の場合、ポリフッ化樹脂製の試料採取管を用いることはできない。
・排ガスの水分量や粉じんの有無によって、凝縮水トラップやグラスウールを用意する。
・排出ガスの流速が早い、ダストの量が多いなどの理由があり、試料採取管を破損する恐れのあるときは採取管の外側をステンレス製の導管で保護する。
⑤試料採取方法を選定する・臭気の発生により、採取方法を使い分けるため、どのような条件で試料採取方法を選定しているのか、手順書に記載する。
保全作业手顺书-修理保养
②改
③改
④改
⑤改
YSD
顺序
1
制 造 作 业 指 导 书 (保全)
规格编号 页
YSD/W-K-007
1/1 NO. 24
缸体线辊道翻起装置调整
作业名: 作 业 内 容 管理重点
●
技能提高教育用③
缸体线加工中心辊道翻起装置调整
略图及重要点
动作位 连接杆
将连接杆安装后,需要进行调整。
手动按动翻转辊道操作按钮,观察翻起和落下 时翻转辊道的状态。
②
①
③ 连接杆
F1
油缸连接部位
起 草 部 门
年 月 日 修订 2017年4月 8日 制订
承 认
审 查
作 成 胡金华
YSD 生产技术部
2 ●连接杆为左旋右旋丝 通过调整连接杆的长度,直到翻起后,安全门
摩擦板
与辊道不干涉, 通过调整连接杆不能满足要求时,需要调整 摩擦板的角度。
翻转辊道
油缸连接部位
3
辊道落下后,辊道与机床的定位板的下压力 ●通过观察辊道的变形量 F1不宜过大,过大会造成连接杆受力拉断。 判断F1的大小
调整位
4
调整结束后,旋紧各调整螺栓、螺母
捆包作业手顺书
作成确认朱富春顺序作成承认朱富春作成日期:2016-3-11捆包书工作流程工作方法管理重点1、根据拣货单及RF枪进行库位确认2、进行数量确认注意:1、确认数量是否一致2、确认批号是否一致不按上述2点进行操作会出现数量不符和库位错误3、确认产品货号是否一致注意:实物与系统提供的不符,存在错误1、箱数记录正确2、数量记录准确注意:1、托盘确认2、箱数确认注意:托盘数量不对直接导致产品数量不对,箱数不对也导致数量差异1、防尘2、箱与箱紧靠3、订单不一样需由胶带或者帘布飞开注意:1、包装未包裹好会导致灰尘侵入附着2、外箱之间移动直接影响产品质量3、订单不一样影响分货困难记录版本/修改修改年月日修改内容1新作成2345上海友昌婴儿用品有限公司根据RF枪进行拣货,并把拣好的商品放置于单证规定的复核台。
复核人员按照WMS上需求的数量一个各进行复核及打包,打包过程中必须明确商品的特性而进行处理,该增加填充物的增加,该换外箱的换箱等,确保商品至客户处不存在差异步骤3:复核完成后去单证处登录实际要发货的数量复核完成后需要对比单据的总箱数及WMS的总箱数与实物总箱数是否一致,确认无误后方能去登记备案步骤4:复核完成后发货组根据完成后的订单进行发货发货人员根据复核打好的发货名单进行箱数的确认并用RF枪进行发运的动作完成修改记录步骤1:拣货人员按照面单进行正常作业,完成发货前准备公司步骤2:复核人员根据面单上的货号型号进行打包复核S AP单号和箱数记录出错将导致SAP单号重复和箱数差异发货过程中确保每箱商品无损坏,箱体不变形,确保打包箱子胶带无差错,车厢内装车无空隙,按照下轻下重的方式进行发货,多订单需由胶带或者帘布分开码放,尽量一个订单的商品在一起步骤5:发货组发货过程中查看箱体变形及损坏直至发货完成1。
安全(ボール盘作业) 钻床安全作业手顺书 日语原版
資 格 の 要 否
要 ・ 否
警 戒 標 識
要 ・ 否
★加工物を手で持って加工し、加工物が回り手を切る災害 ★切り粉を手で持って引っ張り手を切る微傷災害
★発生しやすい事故・災害
★切削作業時軍手を使用してドリルに巻き込まれる災害 ★加工物が回されて飛散して体に当る災害 ※切削作業時のメガネ未着用及び軍手の使用 ※ドリル回転中の切り子粉除去作業 ※素手で切り粉除を持って行う作業 ※絶対やってはいけない行為
(12mm以下はコレットチャックを使用)
バイス又は橋桁を使用して、締め付け工具で 加工物を固定する コレットチャックを取り付けて、センタードリルを 取り付け加工する箇所にもみつけを行う 皮手袋又は軍手を使用してドリルを取り付ける
加工物は、絶対に手で持って加工しない。 必ずバイス又は、クランプでとめる事
手を切る恐れが有るので、素手でドリルを 持たない事 持たない事 軍手はドリルに巻き込まれる恐れが有る ので、使用禁止
ドリルを取り付ける(2) 切削加工 ドリルの回転を止める ドリルを取り外す
12・5mm以上はコレットチャックを専用冶具で 手を切る恐れが有るので、素手でドリルを 取り外して直接チャックにドリルを取り付ける 切削中にドリルに切り粉が巻きついた時は ドリルの回転を止めて専用手工具で取り除く
回転スイッチを切り、止まるまで触らない
ドリルを下げて(ベッド面上30mm位)専用 冶具を使用して取り外す
回転を手で止めると、巻き込まれる恐れがある
手をきる恐れが有るので、素手でドリルを 持たない事
8 コレットチャックを取り付ける ステップ4の作業をした場合は、元の状態に戻す 9 10 11 12
作業者確認欄