
硅溶胶精密铸造工艺流程图
铸造硅溶胶工艺
铸造硅溶胶工艺嘿,朋友们!今天咱就来聊聊铸造硅溶胶工艺。
你说这硅溶胶工艺啊,就像是一位神奇的魔法师,能把普通的材料变得不普通嘞!咱先说说这硅溶胶是啥玩意儿。
它呀,就像是一种特别的胶水,但可比普通胶水厉害多啦!它能把各种东西紧紧地黏合在一起,形成坚固又漂亮的成品。
要进行铸造硅溶胶工艺,那可得精心准备。
就好像要做一顿丰盛的大餐,食材得选好咯。
首先得有高质量的硅溶胶,这可是关键啊!然后就是模具啦,这模具就像是个模子,得做得精细,不然出来的东西可就走样啦。
把硅溶胶倒进模具里,这过程可不能马虎。
你想想,要是倒得不均匀,那做出来的东西不就一边厚一边薄啦?这可不行!就跟咱包饺子似的,馅得放得均匀才好吃嘛。
然后就是等待啦,等硅溶胶凝固。
这等待的过程就像是等着花儿开放,得有耐心。
可别着急去摆弄它,不然会前功尽弃哦。
等它凝固好了,嘿,一个初步的成品就出来啦。
但这还没完呢!还得对它进行打磨、修整,让它变得更加完美。
这就像是给人打扮一样,得精心打理,才能光彩照人呀。
有时候可能会遇到一些小瑕疵,别担心,咱有办法解决。
就像脸上长了个小痘痘,咱可以想办法把它消灭掉嘛。
铸造硅溶胶工艺可不简单哦,它需要细心、耐心和技巧。
就好像学骑自行车,一开始可能会摔倒,但只要坚持,就能骑得稳稳当当啦。
这过程中可能会遇到困难,但咱不能退缩呀,得勇往直前!你说,要是没有这铸造硅溶胶工艺,那我们好多东西不都没法制造出来啦?它可是在很多行业都发挥着重要作用呢!从小小的零件到大大的雕塑,都有它的功劳。
所以啊,咱可不能小瞧了这铸造硅溶胶工艺。
它就像一个默默奉献的英雄,为我们的生活带来了那么多的便利和美好。
朋友们,你们说是不是呀?反正我是这么觉得的!这铸造硅溶胶工艺,真的太神奇啦!太重要啦!。
硅溶胶精密铸造工艺

硅溶胶精密铸造工艺硅溶胶是指微粒尺寸为纳米或亚微米级别的硅胶颗粒悬浮于水或有机溶剂中形成的胶溶液。
硅溶胶具有高表面活性、高透明度、高均匀度和可调控性等特点,在超微细领域具有广泛的应用。
在精密铸造领域,硅溶胶被用作模具材料,通过模具成型来制造各种复杂形状的零部件。
1.模具设计和制备:根据产品的形状和尺寸要求,设计并制作模具。
模具可以采用3D打印、CAD/CAM制模或其他方式进行制备,以保证模具的精度和表面质量。
2.硅溶胶浸渍:将模具浸入硅溶胶溶液中,使硅溶胶渗透到模具中。
浸渍过程中,可通过控制浸渍时间和浸渍速度来控制硅溶胶的厚度和均匀度。
3.凝胶形成:将浸渍过的模具放置在恒定温度和湿度条件下静置,硅溶胶逐渐凝胶化形成弹性固体。
凝胶时间的长短取决于硅溶胶的配方和环境条件。
4.脱模和热处理:凝胶体通过热处理过程,使其固化成为高强度的硅质材料。
脱模是指将凝胶体从模具中取出,通常采用剥离、溶解或烧蚀等方式进行。
5.烧结和后处理:将硅质凝胶体进行烧结处理,使其形成致密的硅质结构。
烧结温度和时间会影响材料的密度和硬度。
后处理包括机械加工、表面处理、涂层等,以达到产品的需求。
1.高精度:硅溶胶可以完美复制模具的微观结构,可以制造出非常精细的零件。
2.高表面质量:硅溶胶的流动性好,可以填充模具的细小空隙,不会出现气孔和缺陷,从而得到高质量的表面。
3.复杂结构还原能力强:硅溶胶可以铸造出复杂的薄壁结构、镂空结构和内外复杂曲面结构,且能保持高精度。
4.可批量生产:硅溶胶工艺可以批量生产相同或不同的零件,提高生产效率。
5.环保且节能:硅溶胶精密铸造工艺无需模具,减少了材料浪费,省去了模具订制的时间和费用,减少了能源消耗。
尽管硅溶胶精密铸造工艺具有很多优点,但也存在一些限制,如硅溶胶成本较高,工艺流程复杂,对环境条件要求较高等。
但随着技术的不断发展和改进,这些限制将逐渐得到解决。
总之,硅溶胶精密铸造工艺以其优质的成品和高效的生产工艺,在各个领域得到了广泛应用。
精铸工艺基本流程图
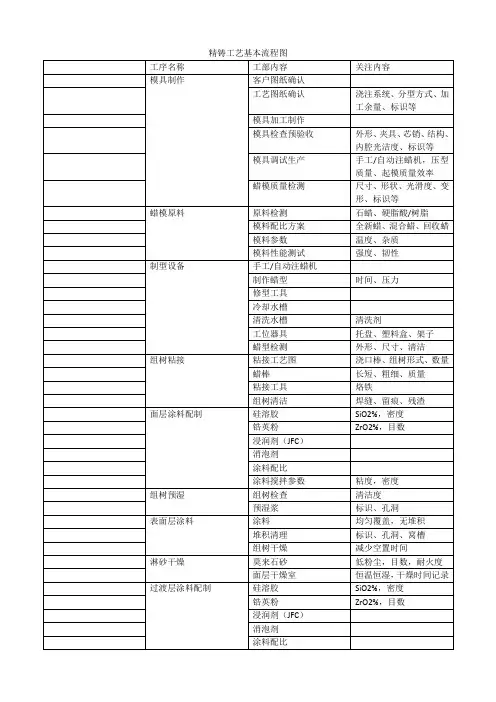
工序名称
工部内容
关注内容
模具制作
客户图纸确认
工艺图纸确认
浇注系统、分型方式、加工余量、标识等
模具加工制作
模具检查预验收
外形、夹具、芯销、结构、内腔光洁度、标识等
模具调试生产
手工/自动注蜡机,压型质量、起模质量效率
蜡模质量检测
尺寸、形状、光滑度、变形、标识等
蜡模原料
原料检测
石蜡、硬脂酸/树脂
硅溶胶
SiO2%,密度
锆英粉
ZrO2%,目数
浸润剂(JFC)
消泡剂
涂料配比
涂料搅拌参数
粘度,密度
组树预湿
组树检查
清洁度
预湿浆
标识、孔洞
表面层涂料
涂料
均匀覆盖,无堆积
堆积清理
标识、孔洞、窝槽
组树干燥
减少空置时间
淋砂干燥
莫来石砂
低粉尘,目数,耐火度
面层干燥室
恒温恒湿,干燥时间记录
过渡层涂料配制
硅溶胶
SiO2%,密度
锆英粉
ZrO2%,目数
浸润剂(JFC)
消泡剂
涂料配比
涂料搅拌参数
粘度,密度
过渡层预湿
组树检查
清洁度
预湿硅溶胶
标识、孔洞
过渡层涂料
涂料
均匀覆盖,无堆积
堆积清理
标识、孔洞、窝槽
组树干燥
减少空置时间
淋砂干燥
莫来石砂
低粉尘,目数,耐火度
面层干燥室
恒温恒湿,干燥时间记录
模料配比方案
全新蜡、混合蜡、回收蜡
模料参数
温度、杂质
模料性能测试
强度、韧性
硅溶胶精密铸造工艺.doc

硅溶胶精密铸造工艺焦作市恒辉精密制造有限公司企业标准特种合金熔模铸造工艺规程QQ/HH C4.1-20131适用范围1.1本规程适用于特种合金硅溶胶熔模铸造。
1.2其他合金硅溶胶熔模铸造可参照执行。
2特殊合金熔模铸造工艺流程图3控制要求3.1特殊合金熔模铸造生产过程的成型、组合、制壳、脱蜡、熔化和浇注、清洗、热处理和精修复,应制定各过程的通用工艺规程。
检验包括在检验规范中。
熔炼和浇注被确认为特殊过程。
3.2对于每个铸件,需要一个工艺规范。
3.3铸件的整个生产过程应严格按照工艺规程和工艺规程的要求进行。
根据工艺规程的要求,实施过程控制,并做好过程的原始记录。
焦作市恒辉精密制造有限公司企业标准特种合金熔模铸造工艺代码蜡模生产QQ/HH C4.2-1.2其他合金硅溶胶熔模铸造可参照执行。
2特殊合金熔模铸造工艺流程图3控制要求3.1特殊合金熔模铸造生产过程的成型、组合、制壳、脱蜡、熔化和浇注、清洗、热处理和精修复,应制定各过程的通用工艺规程。
检验包括在检验规范中。
熔炼和浇注被确认为特殊过程。
3.2对于每个铸件,需要一个工艺规范。
3.3铸件的整个生产过程应严格按照工艺规程和工艺规程的要求进行。
根据工艺规程的要求,实施过程控制,并做好过程的原始记录。
焦作市恒辉精密制造有限公司,企业标准特殊合金熔模铸造工艺代码蜡模制作QQ/Hhhc4.2:(在蒸馏桶内)蒸馏脱水→(在移除桶内)搅拌蒸发脱水→(在蒸馏桶内)蒸馏去污1.2工艺参数a .蒸馏桶蒸馏温度85-90°c .蒸馏时间6-8小时c .移除桶搅拌温度110-120°c .搅拌时间10-12小时e .蒸馏桶蒸馏温度80-85°c .蒸馏时间> 12小时g 1.3.2将脱蜡釜回收的旧蜡液倒入过滤罐中过滤;然后送入静置桶中,将脱蜡釜回收的旧蜡液倒入过滤罐中过滤至85-1 . 3 . 2;然后送至立筒中细化晶粒,消除魏氏组织,铸造应力低于85%。
硅溶胶精密铸造的工艺
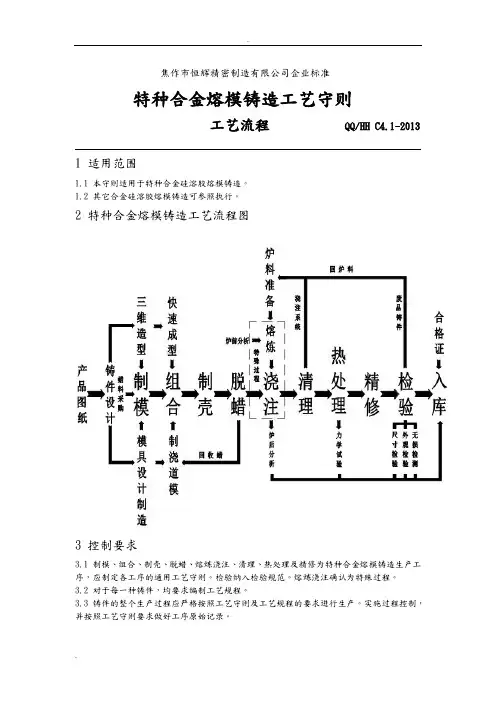
焦作市恒辉精密制造有限公司企业标准特种合金熔模铸造工艺守则工艺流程QQ/HH C4.1-20131 适用范围1.1 本守则适用于特种合金硅溶胶熔模铸造。
1.2 其它合金硅溶胶熔模铸造可参照执行。
2 特种合金熔模铸造工艺流程图3 控制要求3.1 制模、组合、制壳、脱蜡、熔炼浇注、清理、热处理及精修为特种合金熔模铸造生产工序,应制定各工序的通用工艺守则。
检验纳入检验规范。
熔炼浇注确认为特殊过程。
3.2 对于每一种铸件,均要求编制工艺规程。
3.3 铸件的整个生产过程应严格按照工艺守则及工艺规程的要求进行生产。
实施过程控制,并按照工艺守则要求做好工序原始记录。
焦作市恒辉精密制造有限公司企业标准特种合金熔模铸造工艺守则蜡模制作QQ/HH C4.2-20131 蜡料处理工艺操作守则1.1 蜡料处理流程:(静置桶中)静置脱水→(除水桶中)搅拌蒸发脱水→(静置桶中)静置去污1.2 工艺参数a. 静置桶静置温度85-90℃b. 静置时间6-8hc. 除水桶搅拌温度110-120℃d. 搅拌时间10-12he. 静置桶静置温度80-85℃f. 静置时间>12hg. 保温箱保温温度54±2℃保温时间>24h1.3 操作程序1.3.1 检查设备、温控仪表是否处于正常工作状态。
1.3.2 将脱蜡釜回收的旧蜡液倒入过滤槽中过滤;再送到静置桶中,在低于85-90℃之间静置6-8h。
1.3.3 静置完毕把沉淀水放掉后,将蜡液倒入除水桶中。
1.3.4 除水桶中的蜡液,在110-120℃保温并搅拌,使残留水分蒸发,到目视蜡液表面无泡沫为止。
1.3.5 将除完水的蜡液,经过<60目筛网过滤再放入70℃—90℃的静置桶中,保温静置12h 以上。
1.3.6 各除水桶、静置桶应定期性的放掉其底部的残留水和脏杂物。
1.3.7 把静置桶中处理好的回收蜡液送到模头压蜡机保温桶中,用于主产模头(浇道)。
1.3.8根据旧腊料性能和腊料消耗情况,不定期的在静置桶中适量加新蜡,一般在3%-5%左右。
硅溶胶工艺铸铝件

硅溶胶工艺铸铝件硅溶胶工艺是一种常用于铸造铝件的高精度成形工艺。
通过该工艺可以制造出形状复杂、尺寸精确的铝件,适用于各种领域的应用,如汽车零部件、航空航天零部件、机械零件等。
在硅溶胶工艺中,首先需要制作模具,然后将铝液注入模具中进行成形,最后经过热处理和表面处理等工艺步骤,得到最终的铝件产品。
硅溶胶工艺铸造铝件的步骤主要包括以下几个方面:1. 模具制作:首先根据需要铸造的铝件形状和尺寸,制作相应的模具。
通常情况下,硅溶胶工艺使用的是耐高温的硅溶胶模具,可以承受铝液的高温。
2. 涂覆硅溶胶:将模具表面涂覆一层硅溶胶,使其形成一层均匀的薄膜。
这一步是为了保护模具,避免铝液直接接触模具表面。
3. 硅溶胶干燥:将涂覆硅溶胶的模具进行干燥,将水分蒸发掉,使硅溶胶形成坚固的陶瓷状结构。
4. 脱模:将硅溶胶模具放入烘炉中升温,使硅溶胶完全烧结,然后从模具中取出,并在模具中形成了与铝件相同的型腔。
5. 浇注铝液:将预热的铝液倒入硅溶胶模具中,充满整个型腔,以确保铝液可以完全填充模具。
6. 固化:让铝液在模具中冷却凝固,直至成型。
这一步需要控制好冷却速度和温度,以确保铝件的尺寸精度和表面质量。
7. 脱模清理:待铝件冷却凝固后,将其从硅溶胶模具中取出,并清理表面的残留物。
8. 热处理:经过硅溶胶工艺制造的铝件通常需要进行热处理,以提高其力学性能和耐腐蚀性能。
9. 表面处理:最后对铝件进行表面处理,如喷涂、阳极氧化等工艺,以提高其表面硬度和耐磨性。
总的来说,硅溶胶工艺铸造铝件具有成形精度高、表面光洁度好、尺寸一致性高等优点,适用于制造需要高精度铝件的领域。
虽然硅溶胶工艺的成本相对较高,但是其成形效果和制造效率却是得到广泛认可的,因此在汽车、航空航天、机械等领域得到了广泛应用。
哈氏合金硅溶胶铸件
哈氏合金硅溶胶铸件1. 引言哈氏合金硅溶胶铸件是一种先进的铸造技术,通过使用哈氏合金硅溶胶材料,可以制造出高强度、高耐热、高耐腐蚀性能的铸件。
本文将详细介绍哈氏合金硅溶胶铸件的工艺流程、材料特性以及应用领域。
2. 工艺流程哈氏合金硅溶胶铸件的工艺流程主要包括溶胶制备、铸型制备、浸渍、烘烤和烧结等步骤。
2.1 溶胶制备溶胶制备是哈氏合金硅溶胶铸件的关键步骤之一。
首先,选择合适的哈氏合金硅粉末,将其与有机溶剂混合,并加入表面活性剂进行分散。
然后,通过搅拌和超声处理等方法,使溶胶均匀分散,得到高质量的溶胶。
2.2 铸型制备铸型制备是哈氏合金硅溶胶铸件的另一个重要步骤。
根据铸件的形状和尺寸要求,选择合适的铸型材料,如石膏、硅胶等。
然后,根据设计要求制作铸型,并进行表面处理,以提高铸件的表面质量。
2.3 浸渍浸渍是将铸件浸入溶胶中,使其吸附溶胶颗粒并形成均匀的涂层的过程。
首先,将铸型预热至一定温度,然后将其浸入溶胶中,保持一定的时间,使溶胶渗透到铸件内部。
最后,将铸件取出,并进行干燥,以去除多余的溶剂。
2.4 烘烤烘烤是将浸渍后的铸件放入烘炉中进行加热的过程。
通过控制烘烤温度和时间,使溶胶中的有机物热解分解,形成坚固的硅酸盐骨架。
同时,烘烤还可以去除铸件中的残留溶剂和有机物,提高铸件的密实度和力学性能。
2.5 烧结烧结是将烘烤后的铸件进行高温处理的过程。
在高温下,铸件中的硅酸盐骨架发生烧结反应,形成致密的哈氏合金硅体。
通过控制烧结温度和时间,可以调控铸件的显微组织和力学性能。
3. 材料特性哈氏合金硅溶胶铸件具有以下几个显著的材料特性:3.1 高强度哈氏合金硅溶胶铸件具有较高的强度,能够承受较大的载荷和冲击。
这主要归功于其致密的显微组织和均匀分布的硅酸盐相。
3.2 高耐热性哈氏合金硅溶胶铸件具有出色的耐热性能,能够在高温环境下长期使用而不发生变形或破裂。
这得益于其高熔点的哈氏合金硅体和稳定的硅酸盐骨架。
3.3 高耐腐蚀性哈氏合金硅溶胶铸件具有优异的耐腐蚀性能,能够在酸碱等腐蚀介质中长期使用而不受损。
硅溶胶熔模铸造工艺
硅溶胶熔模铸造工艺嘿,朋友!今天咱们来聊聊硅溶胶熔模铸造工艺,这可是个相当有趣又实用的玩意儿。
你知道吗,硅溶胶熔模铸造就像是一场精心编排的舞蹈,每个步骤都得精准无误,才能跳出完美的旋律。
首先,得有个精心设计的模样,就像给未来的宝贝画一幅完美的肖像。
这模样得用容易融化的材料做,比如蜡。
为啥用蜡呢?因为它就像个听话的小跟班,在需要它消失的时候乖乖离开,不拖泥带水。
然后把这做好的模样,泡到硅溶胶里。
这硅溶胶啊,就像给模样穿上一层坚韧的铠甲。
一层不够,得多来几层,就像冬天穿衣服,一件哪够保暖,得多穿几件。
这一层一层的涂挂,可不能马虎,每一层都得均匀,不能有的厚有的薄,不然铸出来的东西可就不漂亮啦。
涂好了,就得干燥。
这干燥的过程,就像等待花朵慢慢绽放,急不得。
得给它足够的时间和合适的环境,温度、湿度都得恰到好处,不然这铠甲可就不结实啦。
接下来,把之前的蜡给融化掉,这叫脱蜡。
蜡一跑,就留下了一个空空的壳子,这壳子可就是铸造的关键啦。
然后把融化的金属液灌进去,这金属液就像热情的舞者,充满活力地冲进壳子里。
等它冷却凝固,就像一场热闹的舞会结束,留下了精彩的成果。
最后,打破这壳子,宝贝就出来啦。
这过程是不是有点像破茧成蝶?硅溶胶熔模铸造工艺做出的东西,那精度,那表面质量,简直没得挑。
就好比是精心雕琢的艺术品,每一个细节都让人赞叹不已。
你想想,如果没有这么精细的工艺,那些复杂又精美的零件怎么能做得出来呢?汽车发动机里的小部件、飞机上的关键零件,不都得靠它嘛。
所以说啊,硅溶胶熔模铸造工艺可真是个了不起的魔法,能把我们的想象变成实实在在的好东西。
咱们得好好研究它,让它发挥更大的作用,你说是不是?。
中温腊硅溶胶铸造生产流程简介
硅溶胶铸造生产工艺一、蜡模制作蜡料处理工艺操作守则蜡料处理流程:(静臵桶I 中)静臵脱水→(除水桶中)搅拌蒸发脱水→(静臵桶II 中)静臵去污1工艺参数静臵桶I 静臵温度85-90℃ 静臵时间6-8h 除水桶搅拌温度110-115℃ 搅拌时间10-12h 静臵桶II 静臵温度80-85℃静臵时间>12h 保温箱保温温度54±2℃ 保温时间>24h2操作程序2.1检查设备、温控仪表是否处于正常工作状态。
2.2将脱蜡釜回收的旧蜡液倒入过滤槽中过滤;再送到静臵桶I中,在低于90℃下静臵6-8h。
2.3静臵完毕把沉淀水放掉后,将蜡液倒入除水桶中。
2.4除水桶中的蜡液,在110-120℃保温并搅拌,使残留水分蒸发,到目视蜡液表面无泡沫为止。
2.5将除完水的蜡液,经过<60目筛网过滤再放入<90℃的静臵桶II中,保温静臵12h以上。
2.6各除水桶、静臵桶应定期性的放掉其底部的残留水和脏杂物。
2.7把静臵桶II中处理好的回收蜡液送到模头压蜡机保温桶中,用于主产模头(浇道)。
2.8根据旧腊料性能和腊料消耗情况,不定期的在静臵桶II中适量加新蜡,一般在3%-5%左右。
2.9将合格的蜡液灌入保温箱内的蜡缸中,为减少蜡缸内蜡液中的气体,先保持一段高温时期80℃/2h后降至54℃。
在54±2℃下保温24h 后,方可用于压制蜡模。
3注意事项3.1除水桶,静臵桶均应及时排水、排污。
3.2经常检查各设备温控仪表的工作状况,防止失控,尤其应防止温度过高造成蜡料老化。
3.3每月检查一次蜡处理设备各导热油的液面位臵,油面应距设备顶面200㎜左右,防止油溢出。
并注意检查设备有无渗油现象。
3.4经常检查环境状态,避免灰尘及外来物混入蜡料中。
压制蜡模工艺操作守则1工艺要求室温22±2℃蜡缸温度54±2℃(大件应根据工艺要求设定)射蜡嘴温度57-64℃压射压力 4.2Mpa(42kgf/cm2 )保压时间5-15s冷却水温度<10℃2操作规程2.1检查压蜡机油压、保温温度、操作按钮等是否正常。
硅溶胶铸造
硅溶胶铸造引言硅溶胶铸造是一种常用的铸造方法,通过使用硅溶胶来制备铸造模具,然后通过涂覆、固化和烘烤等工艺步骤来获得最终的铸造件。
本文将介绍硅溶胶铸造的原理、工艺过程以及其在工业中的应用。
原理硅溶胶是一种具有高孔隙率和高比表面积的多孔材料,通常由二氧化硅(SiO2)或其他类似化合物制备而成。
在硅溶胶铸造中,硅溶胶作为模具材料,可以具备良好的形状复制能力,同时还能提供足够的韧性来承受铸造过程中的应力。
硅溶胶铸造的原理主要可以分为以下几个步骤:1.制备模具:首先,制备硅溶胶模具,通常采用注模、粘结剂法或纺织法等工艺来获得所需的模具形状。
2.涂覆:将硅溶胶模具涂覆在需要进行铸造的模型表面上。
这一步骤旨在将模具形状复制到模型表面,并提供所需的表面光滑度。
3.固化:将涂覆硅溶胶模具的模型放置在恒温箱中进行固化处理。
固化时间和温度可以根据具体的硅溶胶材料和模具厚度来确定。
4.烘烤:在固化完成后,将模具烘烤以去除其中的水分和残留粘结剂。
通常采用加热烘炉来进行烘烤处理。
5.铸造:在模具完全干燥后,进行铸造工艺,通常采用常规的铸造方法,如砂型铸造、压力铸造或精密铸造等。
工艺过程硅溶胶铸造的工艺过程可以大致分为以下几个步骤:1.模型准备:准备好需要铸造的模型,并进行必要的清洁和表面处理,以确保模型的表面平整度和粗糙度符合要求。
2.模具制备:根据模型的形状和尺寸,选择适当的硅溶胶材料,并采用合适的工艺方法制备模具。
通常采用注模法、粘结剂法或纺织法等来制备模具。
3.涂覆模具:将制备好的硅溶胶模具涂覆在模型表面上。
涂覆的厚度可以根据铸造件的要求和模具材料的特性来决定。
4.固化和烘烤:将涂覆硅溶胶模具的模型放置在恒温箱中进行固化处理。
固化时间和温度可以根据具体的硅溶胶材料和模具厚度来确定。
固化完成后,将模具放入烘炉中进行烘烤处理,去除其中的水分和残留粘结剂。
5.铸造:在模具完全干燥后,进行铸造工艺。
根据具体的铸造要求,选择适当的铸造方法,并将熔化的金属或合金倒入模具中进行铸造。