
首件检验流程图
首件检验作业流程
6.1当IPQC发现生产未做自检或首件NG时,开立《生产异常联络单》,按流程反馈责任部门负责人并同时报告给品质主管,必要时可要求停止生产。
7.1责任部门对问题点进行根源分析和改善措施,对于造成恶劣影响或成本报废的异常,提供责任人名单
首件检验作业流程
版本
更改类型
生效日期
更改内容
会签部门:
品质:工程:
采购:业务:
研发: DCC:
生产 :PMC:
行政:财务:
制作:
审核:
批准:
首件检验流程
流程图
责任人
流程内容
车间主管/各拉长
车间主管/各拉长
各拉长
车间主管
IPQC
IPQC/品质主管
责任部门
IPQC/品质主管
生产部
1.1车间主管/各拉长对作业员进行必须的岗前培训,准备好生产所需的技术文件和工装治具,并确认文件和治具正确适用后派发作业员
2.5、产品材料、规格变更后投入生产时要进行首件制作和检验确认。
2.6、新品首件检验时,应由生产单位负责通知检验有关人员,按现行有效的图纸、清单(或顾客提供的样件)、工艺文件进行,检验员填写检验记录,检验合格后在首件记录表上签字;首件检验不合格应立即退回,重做首件,并做好记录。未经首件检验合格的产品不得进行验收。
2.1、对生产部门首次连续性生产的第一个完工的半成品和成品,必须经过首件制作和检验确认。
2.2、对于当天第一次制作的产品,需制作首件;对于同一产品的不同线别,也需分别制作首件。
2.3、对于常规生产产品,须按班次进行首件制作和检验。
新产品首件检验作业程序

新产品首件检验作业程序1.目的对新产品(新开发、ECN、外购品、材料变更)进行尺寸验证以确保产品尺寸满足图面规格。
2.范围凡本公司所有开发、设计变更之零部件、成品及外购品涉及之尺寸均适用。
3. 权责3.1 品保单位:依工程单位所提供的图面、规格,对供应厂商所提供的样品进行检验,并提供检验记录给工程判定。
4.名词解释4.1 FAI: First Article Inspection新产品首件检验,开发、设计变更之零部件、成品在正式产品量产之前或供应厂商所提供的外购产品之样品,依工程单位所提供的图面、规格所进行的检验动作。
5 流程图6. 作业内容6.1 FAI样品由申请单位依工程需求负责取样,填写【试验申请单】,需要附相关附件【样品承认书】封面、图纸、材质证明、成型条件、供货商量测报告(外购品)6.2 FAI收样,确认【试验申请单】内容是否满足测量所需信息,并进行编号依FAI编号一致,登录于【试验申请单】;若不能,则退回申请单位,重新确认再送。
6.3 实验室接收编号后的【试验申请单】,调出相应产品工程图面,对图面所标示尺寸用相关量仪进行测量,测量数据记录于【新产品首件检验记录表》。
6.4 组装产品每个穴号(依塑料之穴号)量1PC,塑料件每个穴号量1PC,包材每个穴号量1PC,端子每穴号量1PC,五金件每穴号量1PC)。
6.5检验结果送回工程,作为样品承认书的评估数据,样品及记录结果由工程保存。
6.6 急件三个工作天(若项目过多则协调之),一般件为五个工作日。
7. 参考文件7.1「ECR/ECN作业程序」7.2「样品及承认书制作程序」8. 附件/窗体8.1「新产品首件检验记录表」8.2「试验申请单」。
加工和装配检验流程图 2019.3

3.操作者按步骤进行组装,并对要进行组装的零部件进行自检,发现不合格品及时通知检验员;
Y
Y N
N
N
Y
质保部分厂
5.检验员要及时与库房联系,对不合格件进行更换,保证装配线的正常运转;
分厂
8.操作者合箱;
分厂
10.生产组织人员对不合格成品进行拆箱、调试;
质保部
6.检验员对ቤተ መጻሕፍቲ ባይዱ换下来的不合格件进行判断是否需要进行不合格品评审;
1.加工过程检验工作流程
部门
输入
加工过程检验工作流程图
部门
输出
技术工艺部
1.《加工工艺文件》
巡
N
Y
Y
N
检
N
Y
Y
质保部
3.检验员对报检首件进行检验;
检验员根据检验结果填写《检验记录》或《不合格品通知单》;
分厂
2.操作者首件报检;
质保部
技术工艺部
制造分厂
4.质保部根据实际情况判断该起质量问题能够进行现场处理;
质保部
分厂
14.检验员对检验合格的成品开具合格证明,并通知制造分厂办理登记入库;
质保部
15.每月加工过程中出现的不合格记录进行统计与分析,必要时开展QC小组活动。
2.装配加工检验工作流程
部门
输入
装配过程检验工作流程图
部门
输出
技术工艺部
1.《装配工艺文件》
分厂
2.按生产计划集件;
质保部
4.检验员对操作者提出的不合格件和在巡检和关键工序检查过程中发现不合格品要进行记录并填写《过程检验记录》;
分厂
11.对需要更换零部件的转到步骤5执行,不需要更换零部件的转到步骤8执行;
品质控制流程图
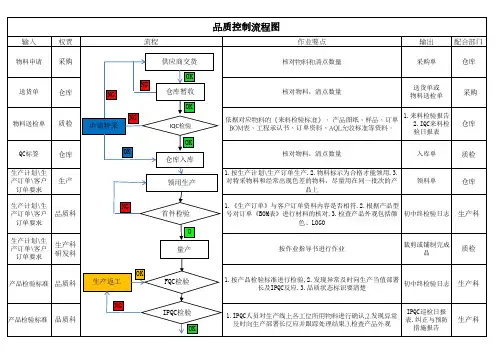
品质控制流程图
输入 权责 NG
首件检验
流程
作业要点
输出
配合部门
生产计划\生 产订单\客户 品质科 订单要求
1.《生产订单》与客户订单资料内容是否相符.2.根据产品型 号核对订单《BOM表》进行材料的核对,3.检查产品外观包括 初中终检验日志 颜色、LOGO,半成品要求要试装、及功能测试和相关的可靠 性测试.
质检
生产
领料单
仓库
品质科
NG
首件检验 OK
1.《生产订单》与客户订单资料内容是否相符.2.根据产品型 号对订单《BOM表》进行材料的核对,3.检查产品外观包括颜 初中终检验日志 色、LOGO 裁剪或铺制完成 品
生产科
生产科 研发科 OK
量产
按作业指导书进行作业
质检
产品检验标准 品质科
生产返工 NG
FQC检验
生产科
OK 生产计划\生 生产科 产订单\客户 研发科 订单要求 量产
按作业指导书进行作业
产生成品
品质科
FQC检验
产品检验标准 品质科
1.按产品检验标准进行检验,2.发现异常及时向生产当值主管 及IPQC反应.3.品质状态标识要清楚
成品/半成品测 试记录表
生产科
IPQC检验
产品检验标准 品质科
生产返工 NG
仓库
OK
QC标签 生产计划\生 产订单\客户 订单要求 生产计划\生 产订单\客户 订单要求 生产计划\生 产订单\客户 订单要求
仓库
OK 仓库入库 领用生产
核对物料,清点数量 1.按生产计划\生产订单生产.2.物料标示为合格才能领用.3. 对特采物料和经常出现色差的物料,尽量用在同一批次的产 品上
品质检验全套流程图
1.将成品检验明细记录 与成品检验记录表中
通知冲压生产 2.首件检验NG,冲压 首件送检单记录结果, 通知冲压重新调整送
首件 3.检验内容记录首件记
录表中
1.巡检频率为每1H巡 检1次,每2H记录一次
报表
2.外观检验:现场连续 抽验50模确认外观
3.尺寸检验:按照模穴 取样,每次测量5pcs
4.载带剥离力检验
1.检验内容录入系统进 行管控
OQC检验流程
成品送检
1.仓库开立成品送检单 给到OQC
2.送检记录表需填写完 整,否则IPQC拒绝检
验
检验
检验结果判定
制作出货报告
检验记录
1.根据图纸核对产品及 标签是否一致
2.根据图纸100%核对 每卷产品出货方向
3.检验产品外观 4.检验产品尺寸 5.产品功能性检验 6.检验载带剥离力
1.检验合格,送检单填 写检验结果,标签盖
IQC检验流程
接收来料送检单
原材取样
IQC检验
检验结果判定
录入系统
1.接收仓库提供的来料 送检单
2.送检单需填写完整, 否则IQC拒绝检验
1.确认来料是否有出货 报告、材质证明
2.根据进料检验标准书 核对物料标签及出货
报告是否一致 3.确认物料是否过期或
邻近过期 4.根据进料检验标准书
抽验数量取样
制程巡检
录入系统
1.冲压填写首件送检记 录表及送检产品首件
给到IPQC 2.送检记录表需填写完 整,否则IPQC拒绝检
验
1.核对图纸,确认产品 形状与图纸是否一致, 产品是否做反,产品 纹理及胶是否用错 2.检验产品外观 3.检验产品尺寸、厚度 及毛刺,包括产品尺 寸及布局尺寸 4.检验载带剥离力
QC工作流程图

办 理 品质异常单
办 理 合格标签
盖QC‘PASS’出货工源自纠正开始生产继续生产
暂停生产
NG 办 理 返工通知单 不良品 标识、隔离
半成品检验 (PQC) 记 录 检验日报表
OK
合格品放
不良品处 NG 办理 返工通知单 不良品 标识、隔离 OK
成品检验 (FQC) 记 录 检验日报表
放
行
不良品处 NG 0K
出货检验 (OQC) 办 理 出货检验报告
纠正措施
QC工作流程图
特 采 OK 挑 选 NG 退 货 NG 进料检验 (IQC) 记 录 进料检验报告 O O
办 理 品质异常单
签 核 验收入库单
入
库
签核 退货单
贴不良标签
制程检验 (IPQC) 首件检验 NG 办 办理 理 首件检验报告 OK 记 录 检验日报表 巡 检 OK NG 办 理 品质异常单 OK
过程检验流程图
过程检验流程图
根据流转单生产
检验员对首件进行首检,并对
不合格的进行停工调整
对检验合格的进行记录
操作者对首件进行自检,并对
不合格的进行停工调整
按工艺卡或作业指导书的规
定频次、数量及要求进行巡回
检验并对检验结果进行判定
对不合格品进行处置,对合
格的进行记录开始
加工
自检
首检
记录
巡检
记录
终检
记录
转序或入库
完成
停工调整
不合格处置
N
N
Y
Y
N
N
Y
Y
按工艺文件规定进行完工
检验并对对检验结果进行
判定
对检验合格品的进行记录
对合格品进行转序或入库
进货检验管理流程图开始
送货单
送检理化
检验记录入库单入库
标识
审批
退货单
退货
结束
整理需要检验产品种类
有理化试验要求的物资,
由检验员委托理化试验
检验员根据检验规范等文
件对物资进行检验并对检
验结果和理化结果确认
检验合格的开“检验报
告的进行审批
合格的产品签字入库;
评审不合格的退货
执行入库或退货
N
N
Y
Y。
IPQC工作流程图
品质部:IPQC 工作流程
工作流程 检验概述 流程概述 责任部门 或人员 生产部 QA 及班组长 现场 QC 及班 组品质主管
原料投产 ●首检:首件产品生产组长要先自检,确 定产品符合生产单要求和客户要求后再交 QA 确认。 (不可不自检就交巡检确认,如 巡检确认不合格一次,生产需返工一次, 这样来回确认可能会耽误很多时间)
NG 首检 OK OK 批量生产 OK 员工自检 OK 巡检 NG OK 终检 OK 转下工序 NG NG
反馈质检、班组 长改进
检验员
品质主管/车 间主管/生产 经理/班组长
标识、 隔离 下工序
通知车间主管或 班组长改进
检验员 全 检 返 工 报 废 ●终检:当一批产品生产结束后转序前巡 检员对其外观进行全检,功能进行抽检, 功能性有 1 件不合格需加抽,有再有 1 件 不合格判定该批不合格。 终检:对转序产品全检或抽样检验 各指标; 入仓:检验合格产品在放行单上签 检 验 员 / 仓 管 字,入仓保存; 员 存档:把各项检验记录,检查记录, 整改意见书等保存起来。
生产过程检验流程图
生产日报表/异 常联络单
OQC抽检
OK 入库 生产部/ 仓库
将已入箱的产品的工单 在ERP系统中办理入库 申请,仓管员核对无误 后封箱入库 ERP入库单
按SIP,图纸对产品进行 检验,NG退给生产部并发 出《异常联络查记录表,首 检检验报告,异常联 络单
生产部
按SOP,工单,首检样板 进行生产
生产日报表
NG 巡检
品质部
依QC工程图,控制计划, SIP进行巡检,按控制计 划对特殊性进行监控,NG 联络生产部进行改善,OK 进行有效记录
生产过程检验流程图
流程 责任部门 流程说明
人员,设备,物料,作业 指导文件,环境的准备与 确认。
文件/记录
工单,BOM表,物料 领用清单,员工技能 矩阵图,设备点检表
生产前 准备
生产部
首件制作 NG 首检 OK 生产
生产部
按生产计划,SOP要求进行 调机,试装,做首件
试样检查记录表,生 产订单
品质部
巡检记录表,异常联 络单
OK NG LQC终检 OK NG 品质部
按工单及出货计划对待检 区域的产品进行抽样检验 确认,NG开出不合格检验 报告并开出《异常联络 单》通知生产部进行改善 检验记录表,异常联 络单
生产部
按工单,SOP,SIP检验包 装,标识,密封,入箱转 待检区,针对不合格开出 异常联络单
成型首件检验规范
成型首件检验规范一、目的为确保批量生产的产品符合客户要求,使产线顺利运转,减少公司品质成本。
二、适用范围所有成型产品的首件检验工作均适之。
三、职责成型IP Q C————负责首件产品的全面检验,包括外观、颜色及各项性能测试等。
成型IP Q C领班——负责制对首件检验结果进行确认,并对试喷油产品的喷油效果进行检验。
成型部—————及时填写《初件检验记录》同时送样给IP QC进行首件检验。
喷油部—————及时对试喷油产品进行试喷油试验,并在试喷油产品上签名。
四、首件检验时机1、批量生产前;2、接班后须做首件;3、重大品质异常事故停线改善重新上线时;及停线超过4小时后须做首件。
4、当生产条件改变时(如:材料、各项参数等有变动时)五、内容1、成型领班调试好模具及机台后,首先对所生产的产品进行自检,自检合格后送10P C S产品供IP Q C作首件检验,并填写《初件检验记录》表。
2、IP Q C首先对产品的外观结构进行检验,要严格对照客户所签或我司复制的样板检验。
3、外观结构检验无误后,IP Q C须对产品的尺寸进行测量。
(必须跟准客供图纸或公差进行测量)4、上述各项检测无误后,要对产品进行性能测试。
所有成型机壳产品必须作以下性能测试:a.熔流测试b.折弯试验c.扭曲试验d.部件组装配合试验e.扣位强度试验f.脱皮试验g.按键孔位强度试验h.试打螺丝(注:如部分产品不适用,以上各项则自动取消)5、在检测完上述各项且无不良时,IP Q C应随机抽取5啤产品送往喷油部进行试喷油试验,检验是否有素件不易发现而喷油后会放大的缺陷,且判断其是否会影响产品外观。
6、经过各项外观、尺寸及结构性能各方面的检测未发现不良后,将确认样交领班确认,并由领班签首件样板,IP Q C将首件检验结果记录于《成型首件检验表》中,同时发放第二联(绿色)至生产部。
7、如经IP Q C检测首件不合格时,则将《成型首件检验表》退回成型部,成型部重新调机改善后再次送样作首件检验。