
沉铜工序作业任务指导书
沉铜工序作业指导书1.0目的建立详细的作业规范,籍以稳定品质,提升生产效率,并作为设备保养、员工操作的依据,此文件同时也是本岗位新员工培訓之教材。
2.0适用范围本作业规范适用于本公司电镀班沉铜工序。
3.0职责3.1工艺部职责:负责沉铜线全面的工艺技术管理和工艺过程的控制,工艺及生产问题的解决,员工的培训,保证生产过程的顺利进行;3.2生产计划部职责: 负责生产组织与管理,员工的培训与培养,工艺过程和设备的日常维护和保养,产品产量和质量的保障;3.3品质部职责:负责对工艺过程、设备的维护和保养以及工序产品质量进行监控;3.4机修班职责:生产设备的管理、维护和维修;3.5电镀班:负责组织员工按本作业指导书进行操作及对工艺与设备进行日常维护和保养.4.0作业内容4.1工艺流程4.1.1双面板沉铜流程(行车用1#程序)磨板→上料→除油(清洁整孔)→溢流水洗→溢流水洗→微蚀→水洗→酸洗→水洗→预浸→活化→水洗→水洗→加速→水洗→沉铜→水洗→转板电加厚铜4.1.2多层板沉铜流程(行车用2#程序)磨板→上料→膨胀→溢流水洗→除胶渣→回收水洗→溢流水洗→溢流水洗→中和→溢流水洗→溢流水洗→接双面板流程4.2 工艺流程说明4.2.1磨板:清洁板面氧化、污渍、残胶等使板面粗化,增加结合力。
如有刮伤、残胶等缺陷应先用细砂纸打磨后再过磨板机。
4.2.2膨胀:使环氧树脂软化膨松,便于KMnO4咬蚀树脂,以除去钻孔产生的碎屑污物。
4.2.3除胶渣:在高温强碱的环境下,利用KMnO4的强氧化性咬蚀膨松软化的环氧树脂。
4.2.4中和:用来还原多层板带出的高锰酸根,并完全除去孔内残留的MnO2、MnO42-等;4.2.5除油:清洁孔壁,调整孔壁基材表面的静电荷,提高孔壁对胶体钯的吸附能力。
4.2.6微蚀:去除氧化层,提高铜箔表面与化学铜之间的结合力。
4.2.7酸洗:清洁铜面,减少铜离子对活化缸的污染。
4.2.8预浸:为防止板材将水带到随后的活化槽中,使活化液的浓度和PH值变化影响活化效果。
4.2.9活化:在绝缘基体上吸附一层具有催化能力的金属颗粒,使经过活化的基体表面具有催化还原金属的能力,从而使化学镀铜反应在整个催化处理过的基体表面顺利进行。
4.2.10加速:除去部分包围着钯核的碱式锡酸盐化合物,使钯核完全露出,增强胶体钯的活性。
4.2.11沉铜:通过催化作用在孔壁及小铜面沉积一层细致的铜层,使孔壁的树脂以及玻璃纤维表面具有导电性。
4.3 工艺参数和操作条件4.4工艺操作4.4.1装板4.4.1.1把需要上板的飞巴挂篮上的螺丝调松,然后取已粗磨好的沉铜板按上板架的格子一块一块的插满,再用可调固定架将板按格子固定及拧紧螺丝即可,上板时切忌两块板上在同一个格子里。
4.4.1.2上板时要戴白布手套,并注意操作手势,避免擦花板。
不允许裸手拿板。
4.4.1.3板厚小于0.4mm的板需专用薄架生产。
4.4.2卸板4.4.2.1待行车将板从水洗缸中吊至上/下位停稳时,拧松挂篮上可调固定架螺丝并拉开,轻轻的将板取下来(一次取3块),慢慢的放入沉铜板泡板槽内,下完板后按装板的方式继续上板。
4.4.2.2拆板时要戴黄色的胶手套,并注意操作手势,避免擦花板。
不允许裸手拿板。
4.5工艺维护4.5.1各缸药水开缸步骤4.5.1.1膨胀缸4.5.1.1.1加入半槽纯水4.5.1.1.2在过滤泵中装好过滤棉芯4.5.1.1.3开启过滤泵4.5.1.1.4加入38L膨松剂MLB2114.5.1.1.5等候4~5min直至完全溶解,再加入23LNaOH(300g/L)于槽液中4.5.1.1.6补充纯水至标准液位4.5.1.1.7开启加热器将温度加热至工艺要求温度.4.5.1.2除胶渣缸4.5.1.2.1加入纯水至槽体积的2/34.5.1.2.2加热至70~75℃4.5.1.2.3开启打气、搅拌4.5.1.2.4称取15Kg高锰酸钾溶解后缓慢的加入槽中,再缓慢的加入9L MBL214 4.5.1.2.5再加入39L NaOH(300g/L)于槽中4.5.1.2.6补充纯水至标准液位4.5.1.2.7再将温度加热至工艺要求温度.4.5.1.3 中和缸4.5.1.3.1加入纯水至槽体积的3/44.5.1.3.2加入38L中和剂MLB216于槽中4.5.1.3.3搅拌至完全溶解并补充纯水至标准液位4.5.1.3.4放入过滤棉芯于过滤泵中,开启过滤泵4.5.1.3.5开启加热器,再将温度加热至工艺要求温度.4.5.1.4除油缸4.5.1.4.1加入半槽纯水4.5.1.4.2在过滤泵中装好过滤棉芯4.5.1.4.3开启过滤泵4.5.1.4.4加入3.8L除油剂C2334.5.1.4.5补充纯水至标准液位4.5.1.4.6开启加热器将温度加热至工艺要求温度.4.5.1.5微蚀缸4.5.1.5.1保留1/6的原液,加入自来水至槽体积的3/54.5.1.5.2缓缓加入4L浓H2SO44.5.1.5.3搅拌,加入15kg Na2S2O84.5.1.5.4开启打气直至完全溶解4.5.1.5.5补充水位至标准液位4.5.1.5预浸缸4.5.1.5.1加入纯水至槽体积的3/44.5.1.5.2加入48kg C/P404粉末于槽中4.5.1.5.3搅拌溶液直至所有粉末完全溶解4.5.1.5.4补充纯水至标准液位4.5.1.6活化剂4.5.1.6.1加入纯水至槽体积的3/44.5.1.6.2加入48Kg C/P404粉末于槽中4.5.1.6.3搅拌溶液及加热至工艺要求温度.,直至所有粉末完全溶解4.5.1.6.4放入过滤棉芯于过滤泵中,开启过滤泵4.5.1.6.5补充水位,加入6L活化剂CAT404,搅拌均匀4.5.1.7加速剂4.5.1.7.1加入半槽纯水4.5.1.7.2加入5L ACC19于槽中,补足水位4.5.1.7.3搅拌均匀,开启过滤泵4.5.1.8化学沉铜4.5.1.8.1加入半槽纯水4.5.1.8.2加入18L C/P253E及0.8L C/P253C,搅拌5min4.5.1.8.3开启打气,待2~3min4.5.1.8.4加入11L C/P253A4.5.1.8.5再加入11L NaOH(300g/L)于槽中4.5.1.8.6补充水位,开启加热器加热至工艺要求温度.4.5.1.8.7放入过滤棉芯于过滤泵中,开启过滤泵4.5.1.8.8加入2.8L甲醛。
4.5.2各缸药水溶液维护4.5.2.1膨胀缸药水维护4.5.2.1.1膨胀缸为入板第一槽,带出溶液量较多,应随时注意液位变化并及时补充DI水。
4.5.2.1.2因为膨胀缸所溶树脂过多,需经常性检查及更换滤芯。
4.5.2.2除胶渣缸4.5.2.2.1在添加高锰酸钾时应先溶解后缓慢的加入缸内。
4.5.2.2.2因除胶缸温度高、药水蒸发的较快,须经常检查缸内液位情况及时补充DI水。
4.5.2.3中和缸药水维护4.5.2.3.1中和缸在生产过程中应按每100M2生产面积进行添加物料,以免药水浓度偏低;4.5.2.3.2定时检查和更换滤芯,并每周更换一次。
4.5.2.4活化缸药水维护4.5.2.4.1调节好比重,补充液位只允许使用预浸溶液;4.5.2.4.2每日清理液面上浮尘,停止生产后待温度降至30℃以下时,以PVC盖板盖住槽体;4.5.2.4.3每周更换滤芯一次,并且每月倒缸保养一次;4.5.2.4.4活化液的保养:先清洗活化后第二级水洗缸,再用预浸溶液淋洗;接着用过滤泵将活化液抽至洗净的备用缸,过滤的同时用洁净之阳极袋包扎出水管口;再用10%盐酸循环清洗60分钟,排掉后用布碎擦洗缸壁结晶物,然后用DI水循环清洗;最后用预浸液淋洗缸壁后,将原液用过滤泵抽回缸内。
4.5.2.5速化缸药水维护4.5.2.5.1速化缸开新药水时必须将原药水排放干净,并刷洗缸壁黑色结晶物;刚开新缸药水浓度酸当量控制在工艺要求最下限即0.05N,温度控制在中值;连续生产24小时以后将药水浓度酸当量慢慢的往上调整,并达到工艺控制中值,否则会产生速化不够而出现背光不良现象。
4.5.2.6化学沉铜药水维护4.5.2.6.1保持药水每日24小时连续性空气搅拌及过滤;4.5.2.6.2每周将药水过滤倒缸一次,并清洗加热器、缸壁、循环泵及过滤泵内的残铜;4.5.2.6.3药水倒缸后,生产板前必须用5m2以上无铜PP拖缸板进行拖缸,但必须从除油缸开始拖缸即走自动程序。
(无铜PP拖缸板料每两个月更换一次,防止纤维丝脱落掉入药水缸影响生产品质)4.5.2.6.4停止生产24小时以上时,重新开拉生产时须保证至少8 m2面积的无铜PP拖缸板;4.5.2.6.5停打气4小时以上或长时间不生产时,用10%的H2SO4(A、R)调整PH到9-10予以保存溶液。
现我司化学沉铜线是使用罗门哈斯的薄铜药水,其化学沉铜缸药水的负载:0.07-0.27FT2/L(罗门哈斯要求标准,双面计算),根据我司缸体积折算负载量为12.6-48.6FT2,每挂篮上板数量为11PNL,平均1.30FT2/PNL,则每缸的负载量为: 11PNL*(1.3FT2/PNL)*2面*1架/缸=28.6FT2,正在我司中间值。
如果在生产的过程中板件面积小于12.6.FT2时(双面计算),需要重新配比板的尺寸进行生产.4.5.2.7各缸体的保养4.5.3工艺控制4.5.3.1各缸药水浓度成份调整由化验室负责完成,操作员工应根据每100m2生产面积的药品添加量进行药品添加,并做好相关记录。
4.5.3.2所有槽液如出现异常现象时,如:变色、分层、漏液,分解等均需工程师或化验室人员确认后更换或补充,不允许随便补加药水。
4.5.3.3根据化验室指示进行各槽药液的正常更换,溶液配制过程中按指定顺序进行操作。
4.5.3.4所有固体药品加入缸内时需事先溶解后补充加入。
4.5.3.5所有药品添加均应在缸内无板情况下进行添加药水或补加液位。
4.5.3.6添加药水须按化验室的加药通知单及时,如实补加,并如实作好记录。
4.5.3.7在正常生产过程中,活化缸的二级水洗、加速缸后的DI水洗不允许开打气,防止板氧化而影响背光不良品质问题。
4.5.3.8每4小时测量温度1次,并进行调整作好记录,每周通知维护部以水银温度计所测实际温度来进行调校温控器(包括对探测器的维护)。
4.5.3.9化学沉铜好的板需立及放入养板缸内,养板缸的水应每班清洁更换一次.4.5.3.10化学沉铜好的板务必在6小时之内完成整板电镀,并以先进先出的原则;如超过6小时后须取样进行背光检测,当背光级数低于8.0级时须返工处理。
4.5.3.11沉二次铜操作4.5.3.12所有厚径比大于8或板厚≥3.0mm的板件或电小孔径为0.20mm且板厚≥1.6mm 的板件必须进行沉二次铜操作。
多层板沉铜工艺流程

多层板沉铜工艺流程沉铜,简单来说,就是在多层板的孔壁上沉积一层铜。
这就像是给孔壁穿上一层铜制的小衣服,让它能够更好地导电啦。
一、前处理。
在沉铜之前呀,得把多层板处理得干干净净的。
这就好比我们化妆之前要先洗脸一样重要。
要把板子表面的油污、灰尘还有那些可能影响沉铜效果的脏东西统统去掉。
这一步要是没做好,后面的沉铜就像是在脏桌子上画画,怎么画都画不好呢。
二、微蚀。
微蚀这个环节也很关键哦。
它就像是给板子表面轻轻打磨一下,让表面变得有点粗糙。
这样做的目的呢,是为了让铜层能够更好地附着在上面。
你想啊,如果表面太光滑,铜就像在冰面上走路,很容易滑倒,根本就站不住脚呢。
这个时候,会用一些化学药水来进行微蚀,把表面的铜稍微腐蚀一点点,形成一种适合铜沉积的状态。
三、活化。
活化这一步就像是给板子表面的孔壁注入活力。
经过微蚀之后,板子表面虽然适合铜附着了,但是还得让它对铜离子有更强的吸引力才行。
活化剂就像是一个个小媒婆,把铜离子吸引到孔壁上去。
这个过程中,化学药水发挥着神奇的作用,让那些铜离子像是被召唤一样,纷纷往孔壁上跑。
四、沉铜。
终于到了沉铜这个核心环节啦。
这时候,会把板子放到专门的沉铜液里。
沉铜液里有很多铜离子,它们就像一群勤劳的小工匠,开始在孔壁上一点一点地堆积起来。
这个过程有点像盖房子,一砖一瓦地把铜层给盖起来。
刚开始的时候,可能还不太明显,但是随着时间的推移,铜层就会越来越厚啦。
而且呀,这个过程得控制好各种条件,比如说温度、时间还有药水的浓度等等。
如果温度太高,铜离子可能就会太兴奋,到处乱跑,沉积得就不均匀;要是时间太短呢,铜层就会太薄,达不到我们想要的效果。
五、后处理。
沉铜完成之后,可不能就这么算了。
还得进行后处理呢。
就像我们做完一件大事之后,还得检查检查有没有什么小问题一样。
后处理包括清洗板子,把板子上残留的药水都洗干净。
如果残留的药水留在板子上,就像我们吃完饭不擦嘴一样,很不卫生,而且还可能会对板子造成损害呢。
化学沉铜作业规范
恩达电路(深圳)有限公司YanTat Circuit (SHEN ZHEN) CO.,LTD.化学沉铜作业规范内部受控文件严禁私自以任何形式全部或部分复制姓名部门职位日期拟制审核批准版本修订记录修改号日期修订人A 将该工序的所有作业指导书合并200011001 20001101 梁继荣A1修改HCHO的控制范围及烘干传输速度200108031 20010830 张志永B 全文更换200212008 20021227 李政权B1增加8.2中的k 200302002 20030216 李政权B2修改6.0、7.2、8.1、9.1.1、9.1.2 200304009 20030410 李政权目录1.目的----------------------------------------------------------------------------------------------42.适用范围----------------------------------------------------------------------------------------43.设备及工具-------------------------------------------------------------------------------------44.工艺流程----------------------------------------------------------------------------------------45.行车控制程序----------------------------------------------------------------------------------46.工艺参数----------------------------------------------------------------------------------------57.开缸倒缸及换缸----------------------------------------------------------------------------5-68.开关机程序----------------------------------------------------------------------------------6-79.保养-------------------------------------------------------------------------------------------7-810.注意事项----------------------------------------------------------------------------------------811.故障处理-------------------------------------------------------------------------------------8-912.质量标准----------------------------------------------------------------------------------------913.缺陷板返工方法-------------------------------------------------------------------------------914.相关表格记录----------------------------------------------------------------------------------91.0目的:指导生产,让生产员工了解P.T.H的基础知识,掌握P.T.H生产的基本技能。
TS标准的工序作业指导书(沉铜)

产品名称双面板
作业指导书文件编号版本版次A0
产品型号通用制定单位制定人
制定日审核人批准人
工程编号 1 工程名沉铜作业顺序及方法
图解
一、作业准备要求:
1作业员确认各缸的参数(温度,报警设定时间,液位,浓度,打气开关是否打开)是否
与标识的一致;过滤是否畅通.
二、作业要求
1.对上工序的检查要求:
a 检查是否有叠板现象.
b 检查是否有漏穿板和破孔现象.
2.本工序的作业要求
a 作业时,飞巴的螺丝一定要锁紧;
b 板从药水槽中提起后,应滴水15秒;
c 水洗槽水洗时间为30-40秒,滴水时间为10秒;
d 生产时化学铜药水每平方添加80H:0.63升,80B:0.63升.并做记录;
e 切片用的板必需是从边上和中间各取一片做背光实验;
f 切片测试合格后,方可下板,下板时,手只能拿板边,将板一片片放至1%H2SO4溶液
中
三、作业后的工作要求
a 将一篮板放完至1%H2SO4溶液中后,立即转入下一工序.
NO 检查项目方法判定基准周期/数量不合格品处理方法关键特性控制方法使用材料使用设备工装
1 2 孔无铜
外观不良
切片
目视
背光七级以下
与品管确认
2片/篮
全数
返工工艺处理化学铜药水浓度移动极差图80H,80B 沉铜线,挂篮图1 图3
图2。
PCB沉铜线操作指引

0.7L
活化缸
500L
CP.H2SO4
2%
10L
--
Cu2+〉2g/L
PD2004A
200g/L
100Kg
--
PD2004B
3.5%
17.5L
--
CA2005
2%
10L
0.5L
速化缸
500L
AL2006A
5g/L
2.5Kg
0.08Kg
6000平方米
AL2006B
0.5%
2.5L
0.08L
化学铜缸
7.1.2.2无卤素板料需走多层板流程,板料TG值≥170℃,完成一次除胶后板从中和缸后第二级水洗手动调至膨松缸开始第二次除胶再走多层板流程。
7.2各流程说明
槽名
制程作用
膨松
溶胀因钻头高速旋转所产生之热量超过树脂之溶点,致溶化之树脂附着于孔壁上所形成之钻污,弱化树脂分子间键能,以利于后续之钻污去除及孔壁表面形成蜂窝状结构,增强孔壁绝缘材料与铜层之结合力。
7.7工艺参数
缸名
分析项目
分析频率
最小值
最大值
标准值
温度
膨松缸500L
SW2011
1次/班
7%
13%
10%
普通Tg: 70±2℃高Tg:80±2℃
NaOH
1次/班
30g/L
40g/L
35g/L
高锰酸钾缸1000L
KMnO4
1次/班
55g/L
65g/L
60g/L
普通Tg: 70±2℃高Tg:80±2℃
1000L
EC2007M
7%
70L
EC2007R: 3L
沉铜作业规范A1

9.1.2小心操作,以免损坏材料或被锋利的板边缘伤害身体
9.1.3若化学药品不慎沾在皮肤或溅入眼睛,立即用大量的清水冲洗,并报告当班负责人,严重的要去医院就诊
9.2生产程序
9.2.1装挂篮
9.2.1.1检查挂篮是否依挂篮保养规范进行了保养,且需将挂篮凉干避免湿挂篮导致材料氧化
次/天
Cu2+
<1g/L
1次/周
温度
38-42℃
化验分析时测试
11.5.2作用介绍
经前处理后,带正电的孔壁可有效吸附足够带有负电荷的胶体钯颗粒,以保证后续沉铜的均匀性,连续性和致密性
11.5.3配制方法
体积V=120L
将槽体清洗干净后,按预浸液配方法,配制175L预浸液,再加入S-04活化剂5.4L
背光级6次/班
9.5.1沉铜线生产时需按要求对药水进行及时添加,并记录到沉铜线药水添加记录表上,各缸药水到更换标准时需及时开缸,
10.沉铜挂篮保养规范
沉铜挂篮保养流程及频率:
10.1需保养的挂篮→微蚀槽浸泡→水冲洗→水洗→水洗→正常使用
10.2、保养频率:每天一次
江西合力泰科技股份有限公司
文件编号
WI- PD(CBU)-002
9.2.2.2确定产线设备(摇摆、震动、过滤机)是否正常,并记录在沉铜线每日保养点检记录表上,
9.2.2.3确认上述条件OK后,开始下槽生产
9.2.2.4下槽后自动开启时间继电器,
9.2.2.5当时间到达后,挂篮会自动提出置于槽上方,使药液滴干(下限15秒)后进行水洗,水洗主要目的是清洗板面的残留药水,防止药水交叉污染,所以水洗时间不低于30秒;
铜基板沉铜的作业指导书
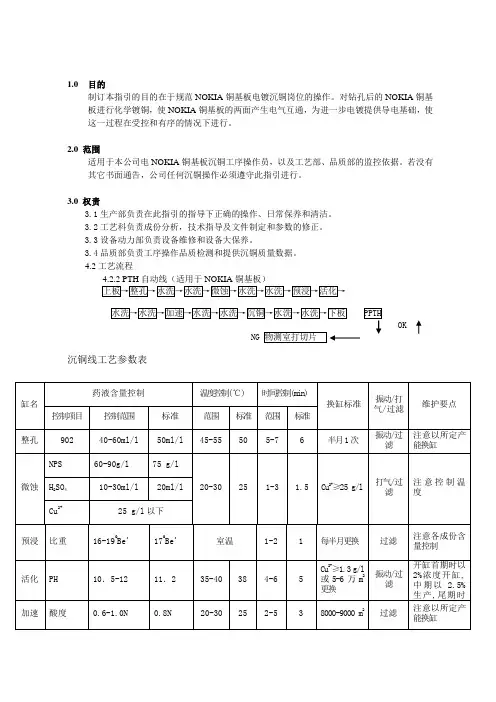
1.0 目的制订本指引的目的在于规范NOKIA 铜基板电镀沉铜岗位的操作。
对钻孔后的NOKIA 铜基板进行化学镀铜,使NOKIA 铜基板的两面产生电气互通,为进一步电镀提供导电基础,使这一过程在受控和有序的情况下进行。
2.0 范围适用于本公司电NOKIA 铜基板沉铜工序操作员,以及工艺部、品质部的监控依据。
若没有其它书面通告,公司任何沉铜操作必须遵守此指引进行。
3.0 权责3.1生产部负责在此指引的指导下正确的操作、日常保养和清洁。
3.2工艺科负责成份分析,技术指导及文件制定和参数的修正。
3.3设备动力部负责设备维修和设备大保养。
3.4品质部负责工序操作品质检测和提供沉铜质量数据。
4.2工艺流程OK沉铜线工艺参数表4.3操作流程说明及注意事项4.3.1正常生产操作4.3.1.1通知化验室分析药水并检查生产板批量及数量并核对MI指示;4.3.2.2做好开工前检查项目:水洗、打气、过滤、温度是否受控,并做好记录4.3.2.3上板时必须戴好帆布手套,沉铜上板前先需将铜基板上到专用的挂蓝上,然后沉铜时再把架子抬到沉铜挂蓝上,架子要放稳,否则容易返车擦花板面。
下板戴橡胶手套;4.3.2.4待化验室分析完药水并经生产部人员调整后方可正常生产;4.3.2.5下板后放入1%的酸中,贮存时间双面板不要超过1小时、4.3.2.6物理实验室测试首板背光级数, 沉铜后QA拿一块板吹干,用放大镜检查孔壁是否沉上铜合格后方可做板电,不行则返工,同时看板边是否也全部沉上铜。
合格后方可板电;(四)、沉铜、板电4.检验项目及标准:(五)、干膜规范作业指导1.0目的为使NOKIA铜基板干膜线路作业标准化,特制定本指引。
2.0范围本指引适用于线路车间操作人员。
3.0职责3.1线路车间负责本指引的执行.3.2工艺部负责本指引的修订及技术支援。
3.3品质部负责监督本指引的执行及监控品质状况。
3.4设备部负责设备的正常运行及设备相关保养。
镀铜作业指导书
一、目的在化学沉铜板上利用电解法电上一层较薄的铜层,利于二次图形电镀的控制二、范围适用于本公司所有双面、多层板。
三、作业前准备:1.检查确认整流器\打气\摇摆是否正常并开启运转2.检查水源的水质3.检查电镀常用的挂具,有无破损电上金属层.4.分清每种板有无特别铜厚要求及工艺控制.四、流程夹板浸酸(1.5%~2%) 电铜水洗水洗烘干检验五、生产(1)夹板:一以左手拿挂具放于桌面,右手心微握板角,夹紧,夹好后小心放于浸酸缸内,夹板人员必须戴胶手套,内层翻过来清洗干净用,防止有手印产生.(2)夹板人员在夹板时必须小心翼翼一块一块拿下来不得在板面拖拉,撞击防止擦伤板面,并检查板子有无问题,发现异常及时反馈.(3)夹好板下入铜缸根据电流指示打起电流从零位缓慢调到要求值,并记录好时间,下缸时动作紧凑不能在铜缸停留过久不通电流,防止沉铜层腐蚀掉,板与板之间不能重叠,电镀时间到后关掉总电流80%留部门保护电流,依次起板减小电流.(4)电流计算工式:板长×板宽×2×2.0×电镀面积(100%)铜板电镀面积100%(5)板子下缸后用钳表检测整流器输出,输入是否相符,有异常及时反映处理.(6)遇到突发事件(如停电,无打气)应及时取出板子浸于水缸,时间超过10分钟以上板子应重新处理并作记号分开. 六、工艺控制参数七、药水维护1.铜缸药水依化学分析单补加,先剂则按1000A/H加或由供应商提供的化学分析数据补加2.过滤泵在生产中一直开启,并检查有否漏气漏液现象,每班清洗水洗缸,生产中每下一缸板用布碎擦洗阴阳极及各导电按触点,每半个月碳芯过滤一次足够8小时取出更换棉芯,每周电解拖缸,用5____10ASF电流密度拖缸4___6小时3.每个月检查阳极袋有否破损八、碳处理1.将阳极全部取出,将铜角冲洗干净用2%H2SO4与5ML/V比例双氧水微蚀直到颜色变为原来铜色,清洗干净,浸于酸水中2.钛蓝袋用水冲洗干净,检查有无破损,并用5%NAOH浸泡4小时后,用水冲洗干净用3%H2SO4浸泡8小时清洗干净可使用3.药水抽入槽内加热到60__70C恒温2小时加入活性碳粉5G/L开启打气搅拌4小时关掉打气静至8小时,用泵装上碳芯,与另一个泵装上棉芯相连同时开启过滤回缸内,药水抽起时不允许搅动,防止碳粉浮起4.待温度降到设定值补足纯水到标准液位分析加光剂,药水用拖缸板做假镀分级电解处理直到光亮为止,试板检验铜厚OK后量产九、注意事项:(1)加化学品时应穿水鞋,戴胶手套,防护眼镜等防护用品,一旦溅到脸部及时用水冲洗10分钟勿用手擦,必要时就医.(2)所有电器设备禁止用水冲洗不能,裸手触摸无绝缘设备.。
沉铜线作业指导书
文件编号DS-SP-PE01标题工艺作业指引书版次 1 发行日期 2012-3-22 制定部门工艺部页数9退膜、蚀刻操作指引书版本审批栏受控印章栏A 编制人 : 韦虎军审核 : 批准 :发送一览表“(√)”注明发送部门( √) 厂长 ( √ ) 工程部 ( √ ) 品质部 ( √ ) 生产部 ( √ ) 工艺部 ( √ ) 财务部( √ ) 物控部 ( √ ) 维修部 ( √ ) 市场部1.0目的为PCB的生产操作、过程控制等过程提供标准依据,指导操作员工正确操作,保证品质。
2.0 适用范围本操作指引适用于垂直化学沉铜制作流程。
3.0 职责权限生产部:执行日常操作、控制工艺参数、生产中出现问题及时进行处理、日常保养并做好相应记录。
工艺部:负责为流程工艺问题解决和提供技术支持。
维修部:负责为生产设备提供保养及维修服务和新设备安装,调试。
品质部:负责流程参数的监控,指导员工操作及测试仪器和调校。
仓库部:负责提供合格的物料。
4.0作业流程工艺(作业)流程上板→膨松→双逆流漂洗→除胶渣(凹蚀)→回收水洗→顶喷水洗→溢流水洗→预中和→双逆流漂洗→中和→双逆流漂洗→除油→热水洗→双逆流漂洗→微蚀→双逆流漂洗→酸洗→双逆流漂洗→预浸→活化→双逆流漂洗→加速→双逆流漂洗→沉铜→双逆流漂洗→下板→放入2%的稀硫酸液浸泡。
流程说明膨松:膨松及软化基材使易于被KMnO4咬蚀。
除胶:通过KMnO4对基材及胶渣的蚀刻作用以清除钻孔留下的胶渣并使孔壁粗化﹐以利于钯的吸附﹐增强化学铜的结合能力。
回收:对凹蚀液进行回收再利用。
预中和:调整铜面及保护中和槽液中和: 清除除胶渣后的残液﹐并除去孔内及版面上残留下之高价锰﹐确保孔壁为最佳状态。
除油:清洁孔壁表面并调整其电荷,使催化剂易于吸附。
热水洗:防止除油温度过高,保护板的伸缩性。
微蚀:蚀刻孔壁内层及板面的铜层,增强电镀铜层与基材铜层的结合力。
酸洗:清除微蚀液中的微量元素。
预浸:调整铜面及保护活化槽液。
HKCOP-10-WI-003沉铜工序检验规范A0
作业指导书版 本﹕A/0页 码﹕第 1 页 共 3 页文 件 名 称沉铜工序检验规范页 次 版 本 修 改 内 容修改日期共3页 A/0 新制订 2006/10/05修 改 记 录序号 分发部门会签 分发份数接收签名回收份数回收签名 回收日期1 管理者代表2 企管部3 生产部4 品管部 1份5 工程部6 工艺部7 财务部8 市场部受控文件分发记录9物流部受控文件回收记录签署栏 批 准﹕ 聂昌猛 签 名﹕____________ 日 期﹕____________审 核﹕ 周长清 签 名﹕_____________ 日 期﹕_____________编 制﹕ 周长清 签 名﹕_____________ 日 期﹕_____________作业指导书版本﹕A/0页码﹕第 2 页共 3 页文件名称沉铜工序检验规范1.0目的制定沉铜工序的检验方法和允收标准﹐使检验工作有章可循﹐有据可依。
2.0检验方式2.1背光检查: 每班人员接班后须针对于新出缸的板选一片送至物理实验室进行背光检查﹐将结果记录在物理实验室的背光记录上.2.2检查频率: 每隔2小时取一次样送至物理实验室检测.2.3过程抽检:在生产过程中﹐检验员须针对于沉铜之后的板进行抽检﹐将巡检记录在<<沉铜工序抽检记录表>>上;2.4检查频率:针对每批板抽检8PNL进行抽检,3.0检验工具W/O﹑检孔镜﹑10倍放大镜﹑光台4.0检验项目4.1背光质量﹔4.2孔壁质量﹔4.3板面质量﹔5.0缺陷名称背光不良﹑孔内无铜﹑环形空穴﹑点状空穴﹑孔内铜层断裂、孔内黑孔、铜渣堵孔﹑粉尘堵孔﹑孔壁剥离、孔内毛刺﹑板面划伤、镀层起泡、镀层发黑等6.0检验步骤6.1检验前﹐检验员须准备好LOT卡﹐并看清LOT卡上的上一站检验人员是否有确认并签卡﹐如果没有﹐则作拒检﹑拒签LOT卡处理﹐同时将此问题向本部门当班的管理人员反馈﹐以使问题及时得到处理﹔如果上一站的检验人员有在LOT卡的相应位置上签卡确认﹐则可进入正常的检验﹔6.2检验时﹐检验人员应戴干净的白手套进行检验﹐以防止板面污染﹐同时必须检查光台的上下灯管是否有同时开启﹐以便于有足够的亮度进行检验﹔6.3检验员以目视的方法来检查板面是否清洁﹐是否存在氧化层﹑胶渍﹑手指印以及杂物﹔6.4检查板面铜层是否平滑﹐有无划伤﹔6.5检查孔壁是否完全被铜层覆盖﹐如无法清楚的辨别确认﹐则须采用检孔镜进行检验﹔如孔壁因有氧化层而出现发黑致使无法判定是属于孔内无铜还是氧化时﹐则须将此板先过酸洗段去除氧化层之后再进行检验确认﹔6.6检查孔壁是否平滑﹐是否存在粉尘/铜渣塞孔现象﹔6.7如果在判定的结果上与生产部操作人员存在分岐或是不明白存在疑问时﹐不允许检验人员自作主张﹐自行处理问题板﹐而必须要及时的向当班技工以上人员反馈﹐以使问题得到及时的处理﹔作业指导书版 本﹕A/0页 码﹕第 3 页 共 3 页文 件 名 称沉铜工序检验规范6.8当站检验人员有义务将不合格的待处理板进行隔离﹐并作好标识﹐以防止不合格板被混淆至生产板中﹔6.9检验合格后的板需由当站检验人员及时在《工作单》(W/O )上签名确认﹐如检验不合格﹐则须由沉铜工序的技工以上人员在相应的检验记录报表上进行签名确认。
铜工施工作业指导书
铜工施工作业指导书1 目的该作业指导书为使现场铜工作业更标准更细致。
2 范围适用与工区所有铜工施工作业。
3职责3.1质量管理部负责编写施工工艺,质量管控和检验。
3.2工区工艺员负责具体工艺的制定。
3.3工程分承包方拆装操作工人按本工艺实施拆装操作。
4 工作程序4.1 作业前的准备工作4.1.1 明了施工范围、内容、工作介质。
4.1.2 核对材料型号、规格、并检查材质,材质差、型号、规格不符不得领料施工。
4.2作业过程4.2.1 拆换的管件包括附件作好标识,测量尺寸。
4.2.2 液压管系和精密度要求高的管系不得用气割下料。
4.2.3 须在原位制作样板的管路应先做样板方能拆除,有用的管件应作好标识,妥善保管。
4.2.4 管件拆除后,留用部分应采用临时闷头,或包扎妥。
4.2.5 管件经镀锌后遇有返工不得随意开刀,经批准后方能进行。
4.2.6 须要弯管和机加工的附件应交接清楚。
4.2.7 须镀锌管件应作好标识和记录,并交接清楚。
4.2.8 焊渣、飞溅、氧化物、毛刺等应清除。
法兰平面应锉平。
4.2.9 选用填料(垫床)材料规格应符合有关技术标准。
4.2.10 螺栓、螺母、垫圈、开口销等紧固件选用应符合有关技术标准,螺栓不得超长更不准改小。
4.2.11 固定支架应按规定配装妥。
4.2.12 自检确认无误后向工长组长提交。
4.2.13 作业区内工完场清。
4.3弯管4.3.1 根据管径大小配备相应的弯管模具。
4.3.2 热弯掌握加热温度,管材不得过热。
弯管速度平稳。
4.3.3 冷弯要求匀速。
4.3.4 弯管后自行检查,管径减小量,不园度应符要求,管壁不得起皱,不合格品不流出下道工序。
4.3.5 管材质量不符要求及时反馈。
4.3.6 做好弯管机一级保养工作。
4.3.7 作业场所工完场清。
4.4窄小舱室管系作业4.4.1 凡舱室内作业管系工程,必须首先要明确作业内容是否与其他相关联的内容。
4.4.2 施工作业首先是以拆代割。