
激光药物打孔机使用说明
控释制剂药片自动激光高速打孔装置Laser Drilling With High Speed For Osmotic DrugDelivery型号:JK150-6/4-AD说明书发明专利:200610096734.X 200610096440.7实用新型专利:200620073834.6 200620074990.4200820032034.9 200820032033.4 南京瑞驰电子技术工程实业有限公司第一章概况1.1 概述控释药物是一种在表面包有渗透膜的片状制剂。
通常需在渗透膜上打出释药小孔,制剂服用后,水分子渗过渗透膜进入制剂片芯,使渗透泵吸收水分子后膨胀,产生压差,使药物通过渗透膜上已打出的释放小孔持续释放,达到稳定控释药物的目的,因此渗透膜上的释药小孔对于控释药物制剂释放质量至关重要。
结合我公司较强的产品研发能力,以及对药厂及各药研究所的合作,经过多次的反馈和修改,并得到合作单位的认可。
因此形成了一套独特的见解和特点。
并获得两项国家发明专利和四项实用新型专利的最新技术产品,从而打破国外的技术垄断的制约,拓展国内渗透泵控释技术的发展空间提供一个平台。
1.2 技术性能工作电压:380VAC,50/60Hz(三相四线或三相五线);功率消耗:最大4KW;激光器型号:GEM 系列CO2脉冲激光器;激光波长:10.55μm - 10.63μm;发散量:7.5 ±0.5 mrad;激光直径:1.8 ±0.2mm;谐振腔使用寿命:>15000 小时;环境温度:5 - 40℃;环境海拔:<2000 米;环境湿度:不结露;空压气消耗量:0.5 m3 /h;孔数:1-2 孔;孔径、孔深可调,孔径:0.2 - 1.2MM,孔深:0.2 - 1.0MM;药片接触面为304不锈钢,非接触面为316不锈钢。
1.3 打孔设备总体布局图1-1上图为总体布局,无外加吸尘设备,吸尘设备需与厂家协调后,按厂家要求配置。
第二章安全2 .1 注意安全本控释制剂激光打孔装置是为药物打孔而设计的,严禁用于其他目的,使用者应保持系统在完好状态下运行,而不得擅自改装或拆除器件。
应定期的对操作维修人员进行安全知识培训,在系统维护以及检修过程中,闲杂人员不得在设备周围停留。
本装置采用CO2激光器,其激光为远红外10.6μm不可见高能激光,必须有经验丰富或专门培训的人员方可从事维护工作。
光路器件中任何器件或罩、盖若被拆除,危险类别为4的激光将泄漏出来。
更换各种镜片,转向器检修,聚焦头检修等必须在关机状态下进行。
2.2 危险源2.2.1 激光器激光器产生很强的不可见光束,若直接照射工人人体器官上,将会破坏器官组织,特别是眼睛,将无法治疗。
2.2.2 硒化锌光学元件损坏或烧坏的硒化锌光学器件能释放出有毒物质,吸收或咽下这些有毒物质很危险。
第三章结构和工作原理3.1 激光器G150 W/EXTERNAL 激光器是水冷型CO2激光器,激光管,射频电源,冷却水管都集成在一个模块里,结构紧凑,非常便于集成,使用时需提供48V的直流给射频电源,将冷却水管连接到循环水冷却系统中,并通激光器上的25PINS接口发送命令,就可以使激光器工作。
3.1.1 激光腔,射频电源以及冷却水管集成如图3-1 所示图3-1激光器结构:谐振腔是这样一个区域,在那里产生激光射线,原理上谐振腔由一根金属管组成,金属管内充满了激光介质(在这里就是二氧化碳及其混合物)。
气体被密封在谐振腔内,没有外来气体供应,使用时间长(一年)后功率会稍微下降。
能量注入:为了产生激光射线需要激发激光介质,这是通过气体放电时的电子碰撞发生的,为高频发生器供激发能量使用。
散热:由于激光的效率只有10 - 20%左右,所注入的大部分电能以热能形式散发出来,通过水循环将这种热能引到热交换器。
外部控制接口:射频电源提供了一个25PINS 接口,根据该接口各种脚的定义,制作外部控制电路,由此控制激光器运行。
3.1.2 直流电源如图3-2 所示图3-2直流电源直流电源,用来供给高频发生器的电源,它的输出电压为48±2%伏,输出平均电流12A输出最大电流为50A。
3.1.3 射束转向射束转向如图3-3 包含两个100%全反射镜片,通过调整两颗铜螺丝将激光反射到打孔位置。
图3-3光学转向装置图3-3 光学转向装置3.1.4 聚焦头聚焦头由一100%全反射镜片和一聚集镜片组成,聚焦镜片装在一铜嘴里面,铜嘴上带有螺纹,通过螺纹拧在聚焦座内,根据需要打孔的孔径的大小旋转铜嘴,改变聚焦的距离来改变孔的大小。
图 3 –4聚焦头3.1.5 机械传动利用转动盘(或震动盘)把药片送到下滑轨道,药片在重力的作用下下滑皮带上,伺服电机带动皮带运行,药片在皮带上运行过程中经过正反检测、上下打孔、上视觉检测、下视觉检测、不合格吹风剔除、合格品经出料口落入成品箱。
通过控制伺服电机的运动,控制系统的运行。
3.1.6 检测系统在药片落入双皮带之间到达正反视觉检测到位信号检测处时,由正反视觉检测系统检测药物的正反面,检测的信号传给控制系统后再控制阀门吹气,将打孔面朝下的药片吹入“U”型反转轨道,将药片翻成打孔面朝上。
打孔到位信号检测到药片到位后控制激光发射,在药片上形成一个圆孔,孔的大小可调(第四章操作说明)。
图 3 –5(正反检测)药片打过孔后运动到视觉到位信号检测处,产生的到位信号控制无孔视觉检测进行拍照。
如无孔,利用空压气把药物剔除。
图 3 –6上视觉检测3.1.7 水冷系统G100 系列设备工作时许多组件上都有热量散发出来,散发出来的热量由一个冷却系统吸收,然后散发到空气中。
结构:冷却水由循环泵从水箱经过过滤器,然后泵到激光器(A),最后泵到激光器(B),热水流回热交换器,热交换器将热水的热量送入自由空间。
水箱内冷却水的水位连续测量,并由控制系统监视。
一个水压传感器检查水路内的冷却水流动情况。
图3-7注意:激光器存放或运输时由于冷却水结冰会损坏激光器,在存放或运输时把激光器和水箱中的水排放完。
3.1.8空气系统设备工作需要压缩空气系统,用来清洁光路和聚焦头,剔除不合格药片。
目的:光路和聚焦头上有压缩空气,以免进入灰尘。
及剔除不合格药片。
图3-83.2 JK150-6/4-AD 装置的主要特点体积小——易搬运、安装、拆卸;易清洗——易拆卸、清洗方便;寿命长——经过特殊处理,不易老化;可靠性高——关键件进口产品,稳定性好;调整方便快捷——对不同药片孔径参数,只需简单设定打孔时间和调节聚焦位置。
3.3 JK150-6/4-AD 装置的系统设置一、送料装置:系统采用相反运动给料器,使药片在重力的作用下滑到皮带上,到达激光聚焦处使之打孔,药片的速度可以由变频器设置;二、光路装置:系工控系统,利用触摸屏人机交互中文画面,便于操作,传感器采用灵敏度高的进口器件;三、光源系统:系统采用原装进口的激光器;四、自动识别系统:运用视觉检测能正确识别药片正反面;五、自动剔除系统:工作过程中,能实现对不打孔药片的自动剔除;六、适时记数系统:程序控制计数器,使产品得以量化;七、孔径,孔深可调。
孔径:0.2 - 1.2MM,孔深:0.2 -1.0MM;八、适应不同规格药片打孔:药片槽的宽度,高度可调;九、设计完全符合药监GMP 规范要求。
第四章调试及操作开机通电时必须检查各保护罩完好。
4.1安装4.1.1 药片要求药片圆形,正反面颜色灰度相差大。
4.1.2 正反检测和视觉检测传感器的安装正反检测工作位要与“U”槽反转系统相位匹配,可以手动试验纠正安装位置,使待检测药片处于处于“U”槽口偏下一点时正反检测传感器工作,还可以使用屏幕自动参数界面里的“正反剔除延时”来调整电磁阀工作时药片与“U”槽的相对位置。
4.1.3 有无孔视觉传感器设定打过孔的药片运行到无孔视觉检测系统处时,通过对视觉传感器的参数的设定(附视觉检测教材),如无达到要求的,在剔除口剔除,从而达到监控质量的目的。
4.1.4 孔的大小调整根据需要,旋转聚焦架上的铜嘴,改变聚焦镜片距离药片的远近来调整孔的直径,满足要求时观察孔的深度是否把膜打穿,如没打穿,调大触摸屏上的打孔时间或打孔次数,反之成立。
4.1.5 触摸屏的操作说明1) 启动设备后首先进入的是启动画面。
2)在此界面可根据需要选择“自动”、“手动”或是“联系我们”。
选择手动后进入如下画面:在此画面右方,可以启动激光器、发射激光,设定打孔周期和打孔次数。
可以单独启动进料电机、出料电机和振动落料,也可以点动出料电机,方便调试设备。
在此画面左方,动画显示了设备的运行情况。
按下自动后进入如下画面:在此画面右方的“参数显示”中,第一行显示了药片打孔的孔数,不可设定。
第二行显示合格药品数。
第三行剔除计数显示当前剔药数量,不可设定。
后两行可以设定激光器的激发时间,和激发次数,这两个参数可以改变孔径的大小及孔的深浅。
在此画面左方,动画显示了设备的运行情况。
下面一行按键从左到右的功能为启动系统,投入生产,自动测试,自动参数,复位和返回。
启动系统:按下时启动水泵电源和激光器电源使激光器处于激发状态;投入生产:按下后启动皮带,转盘(或摆动槽)和激光器使能,放入药片即可生产;自动测试:调试时,用于测试设备内部用于打孔的相关数据,并将这些数据用于PLC内部的计算,使打孔准确;自动参数:(见本页下部);复位:清空相关的临时寄存器;返回:返回上一级菜单。
按下“自动参数”按键时进入如下画面:在此“自动运行参数”画面中可设置的功能如下:打孔数:调整打孔药片的孔数(1-2孔)可调;孔距:打双孔时调整两孔之间的距离;(单孔时没有用)视觉剔除延时:此数值为孔检测视觉检测无孔后信号传输给剔除电磁阀的延时时间,使剔除位置更加准确;视觉剔除时间:此数值等于电磁阀的开启时间,目的为了直径大的药与直径小的药都有合适的剔除时间被踢掉;正反剔除延时:此数值为正反检测反面信号传输给剔除电磁阀的延时时间,使剔除位置更加准确;正反剔除时间:此数值等于电磁阀的开启时间,目的为了直径大的药与直径小的药都有合适的剔除时间被吹入“U”槽。
以上参数,开始药片打孔前必须设定。
在此画面中部的各项功能如下:剔除计数:显示当前剔药数量;打孔计数:显示当前打孔数量;计数清零:将剔除计数和打孔计数数值清零;在此画面右方的“故障显示”中各项功能如下:在此画面中可以显示设备发生故障的故障点,方便维修人员检修。
气压故障:气压值过低,不够工作需要。
控制板故障:激光控制板发生故障。
激光器故障:激光器未启动成功。
轨道堵药故障:底料位至出料盘之间卡药;皮带速度+:同时提高上下皮带的运行速度;皮带速度-:同时降低上下皮带的运行速度。
4.2机械调试4.2.1进料盘的调整根据药片厚度的大小调节进料盘的尺寸。
打孔机操作说明书

打孔机系统说明书燕山大学一、主体设备(1)打孔机设备(2)打孔机设备控制柜二、运行方式(1)打孔机自动工作方式;(2)打孔机手动工作方式。
三、生产线启停及运行操作(1)闭合位于打孔机控制柜右侧的开关,“电源指示灯”亮,“运行指示灯”亮。
触摸屏进入产品欢迎界面。
如图1所示:图1 产品欢迎界面(2)点击触摸屏,进入冲头针数界面选型界面。
如图2所示(1)、(2):(1)(2)图2 冲头针数设置界面(1)、(2)(1)界面可以对冲头针数进行设置。
按下针数设置后的输入数字键,触摸屏弹出界面(2)输入针数点后,按下ENT键。
返回界面(1),按下步长选择键,进入步长选择界面、进行后续操作。
(最大针数设置为100次)(ESC键为取消键、CLR为清除键、ENT为确定键)(3)步长选择界面如图3所示:图3 步长选择界面本界面提供步长为1.5mm-12.50mm的23种产品。
例如:如需要选择步长为3.5mm的产品。
则按下触摸屏中3.50按钮,按钮变亮则视为已经选择步距3.5的产品。
(注意:如已经选择一个型号产品,继续按下其他的产品按键则系统自动跳转到下一产品的步距。
)选择产品后,按生产界面按钮。
进入生产界面(5)生产界面如图4所示:图4 生产界面本界面可以设置打孔机的生产速度(单位次/分钟,最大速度500次/分钟)。
设有产品清零按键,同时可以显示目标产量和当前产量。
按下目标产量后面的数字键盘和生产速度后面的数字键盘弹出图5界面:图5 产品设置界面输入目标产量后、按ENT键。
输入速度后、按下ENT键、返回图4生产界面。
按下速度确认键。
按操作界面按钮,进入操作界面。
如需参量清零,则按下产量清零键。
(6)操作界面如图6所示:图6 操作界面1、操作界面能分别对打孔机进行回原点、手动回原点、连续打孔、连续引带、正向引带、反向引带。
2、若开关在自动位置,按下启动按钮。
冲孔机开始工作(步距为产品选择界面所选产品型号)按下停止按钮,冲孔机停止。
打孔机设备操作指导书
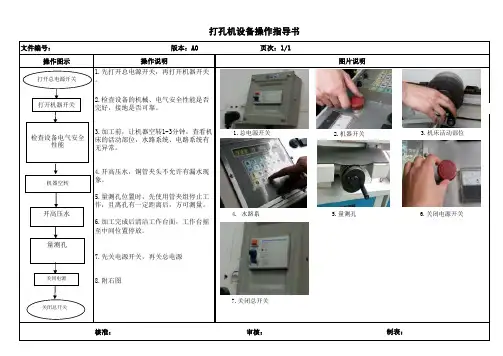
操作图示核准:审核:打孔机设备操作指导书文件编号:版本:A0页次:1/1操作说明图片说明1.先打开总电源开关,再打开机器开关。
2.检查设备的机械、电气安全性能是否完好,接地是否可靠。
3.加工前,让机器空转1-3分钟,查看机床的活动部位,水路系统、电路系统有
无异常。
4.开高压水,铜管夹头不允许有漏水现象。
5.量测孔位置时,先使用管夹组停止工作,且离孔有一定距离后,方可测量。
制表:7.先关电源开关,再关总电源
6.加工完成后清洁工作台面,工作台摇至中间位置停放。
8.附右图
检查设备电气安全
性能打开总电源开关打开机器开关
机器空转量测孔
关闭电源关闭总开关
开高压水
2.机器开关4.水路系 5.量测孔
3.机床活动部位
1.总电源开关 6.关闭电源开关7.关闭总开关。
医用激光仪器使用说明书
医用激光仪器使用说明书使用说明书尊敬的用户:感谢您选择我们的医用激光仪器。
为了确保您的安全和正确使用激光仪器,我们特别为您提供本使用说明书。
在使用前请仔细阅读本手册,并按照以下指引操作。
如有任何问题,请随时联系我们的客服团队。
注意事项:1.保养和维护:请定期检查激光仪器的外观,确保其洁净无尘。
定期清洁所有曲面,尤其是镜片。
定期检查电源线的连接是否紧固,避免出现安全隐患。
如需进行更复杂的保养和维护,请联系我们的售后服务团队。
2.安全操作:在使用激光仪器之前,请确保您已经穿戴好适当的防护眼镜和手套。
避免直接观测激光束,以免对眼睛造成伤害。
使用期间请保持清醒状态,避免疲劳操作。
禁止将激光仪器交给未经培训人员操作。
3.工作环境:请将激光仪器放置在稳定的平台上,并确保仪器周围无易燃物品。
使用时请确保周围无人或其他动物,避免对他人和动物造成伤害。
操作步骤:1.打开电源:插上电源线并确保电源开关处于关闭状态。
接通电源后,按下电源开关打开电源。
2.选择工作模式:根据您的需要选择合适的工作模式,可通过界面上的按钮进行切换。
请仔细阅读说明书以了解每个模式的特性和适用范围。
3.调节功率:根据工作需要,可通过相应按钮或旋钮调节激光功率。
注意,在调节功率时,请确认当前环境下所需功率不会对人身安全造成任何威胁。
4.开始操作:确保仪器放置稳定后,按下开始按钮开始操作。
操作过程中,请严格按照操作流程执行,并密切注意安全。
5.操作完成:操作完成后,请按下停止按钮停止激光输出。
关闭电源开关,然后拔掉电源线。
故障排除:1.没有激光输出:请检查电源是否正常连接并启动,激光束是否有明显损坏。
若符合以上条件仍不能输出激光,请联系我们的售后服务团队。
2.功率不稳定:请检查电源电压是否稳定,激光器内部是否有松动或损坏的部件。
如有需要,请联系售后服务团队进行更详细的故障排查。
免责声明:本说明书中的所有信息仅供参考,我们对因不正确的使用及任何操作所带来的伤害或损失概不负责。
激光打孔机使用说明书
激光打孔机使用说明书尊敬的用户,感谢您选择使用我们的激光打孔机。
本使用说明书将详细介绍激光打孔机的操作方法以及相关安全事项,请您仔细阅读并按照说明进行操作,以确保您的安全与顺利使用。
第一部分:产品概述激光打孔机是一种高精度的打孔设备,采用激光技术,适用于各种材料的打孔需求。
本产品具有以下特点:1. 高效性:激光打孔速度快,能够在短时间内完成大量的打孔任务。
2. 高精度:激光束聚焦后,能够为孔洞提供精确的尺寸和形状。
3. 高可靠性:采用先进的激光技术,稳定可靠,使用寿命长。
第二部分:安全须知在使用激光打孔机之前,请务必注意以下安全事项:1. 使用之前,请仔细阅读本使用说明书,并确保操作人员了解并遵守所有安全指导。
2. 请穿戴适当的防护装备,包括护目镜和防护手套,以避免激光束对人体造成伤害。
3. 请确保工作环境通风良好,以防止激光烟尘积聚,影响工作效果和人体健康。
4. 在操作过程中,远离激光束,切勿直接注视激光源,避免眼部受伤。
5. 当激光打孔机正在工作时,请勿擅自更改设置或调整参数,以免影响操作结果。
第三部分:操作指南1. 准备工作a. 将激光打孔机放置在平稳的台面上,并插入电源线。
b. 打开电源开关,并等待数秒钟,确保激光设备全面启动。
2. 设置参数a. 打开激光打孔机的控制界面,根据需要设置相关参数,例如孔径大小、孔距、孔洞形状等。
b. 确认参数设置完毕后,点击“确认”按钮保存设置。
3. 材料固定a. 将待打孔的材料放置在机器工作台上,并用夹具固定。
b. 调整夹具位置,确保待打孔位置与激光束对准。
4. 开始打孔a. 确认所有操作正确无误后,点击“开始”按钮启动激光打孔机。
b. 机器将自动进行打孔操作,请确保不要干扰或接触激光束。
5. 完成操作a. 打孔完成后,激光打孔机会自动停止,此时可以关闭电源开关。
b. 请注意,待打孔材料和机器表面可能会变热,请避免直接接触。
第四部分:维护与保养1. 定期检查激光打孔机的各部件,如激光源、光学元件等,确保其正常工作。
激光打孔机操作规程

激光打孔机操作规程一、引言激光打孔机是现代工业生产中常用的一种设备,它凭借高效、精准和可靠的特点,在各行业广泛应用。
为了确保激光打孔机的正常、安全运行,提高工作效率,本文将介绍激光打孔机的操作规程。
二、设备准备1. 确保激光打孔机的电源已连接并处于正常工作状态。
2. 检查激光打孔机的冷却系统是否正常工作,并及时补充冷却水。
3. 检查激光光源的光束输出是否正常,并根据需要调整光束的位置和焦点。
三、操作步骤1. 安全操作a. 穿戴个人防护装备,包括护目镜、防护手套和防护服。
b. 禁止任何人员在激光工作区域内进行无关操作。
c. 确保工作区域通风良好,防止激光烟雾对人体的危害。
2. 设定参数a. 根据工件的材料和要求,选择合适的激光功率和频率。
b. 设定激光打孔机的工作速度和深度。
c. 根据实际需求,调整激光束的直径和聚焦度。
3. 定位工件a. 将待打孔的工件稳固地夹紧在工作台上。
b. 根据工件的尺寸和打孔位置,调整工作台的高度和位置。
c. 使用合适的夹具或导轨,确保工件相对于激光光源的位置准确。
4. 进行打孔a. 操作人员远离工作台,按下启动按钮,使激光打孔机开始工作。
b. 监控激光打孔机的工作过程,确保操作的稳定性和准确性。
c. 非操作人员禁止接近工作区域,以避免激光对眼睛造成损害。
5. 检查质量a. 打孔完成后,检查打孔孔径和孔壁的质量。
b. 如发现不合格的孔径或孔壁质量,应及时调整参数并重新打孔。
6. 关闭设备a. 打孔工作完成后,及时关闭激光打孔机的电源。
b. 清理工作台和设备表面的杂物和残留物,保持设备整洁。
四、安全注意事项1. 长时间操作激光打孔机时,应注意防止设备过热,避免损坏设备或引发事故。
2. 激光光源产生的辐射对眼睛有一定的危害性,操作人员应严格遵守使用护目镜的规定。
3. 如果发现设备异常情况或故障,应立即停止使用,并及时联系维修人员进行维修。
4. 对于未经培训的人员,禁止进行激光打孔机的操作,以防意外事故的发生。
制剂车间激光打孔工艺流程

制剂车间激光打孔工艺流程激光打孔是一种常用的金属加工工艺,用于制造各种精密零件和工件。
在制剂车间,激光打孔工艺也被广泛应用于制备药物的容器,如药品粉末的包装瓶或注射器的配药针头。
下面将介绍制剂车间激光打孔的工艺流程。
1.设计打孔图纸:根据产品的要求和功能,制定打孔的位置和尺寸。
通常使用CAD软件进行设计,并将设计好的图纸导入到激光打孔设备中。
2.准备工作件:选择适合打孔的工件材料,如铝合金、不锈钢等。
根据工艺要求,对工件进行清洁处理,以确保打孔表面的干净和光滑。
3.设置激光打孔设备:根据工艺要求,选择合适的激光打孔设备并进行设置。
设定激光功率、频率、速度等参数,以及打孔的深度和直径等要素。
4.排布工件并固定:将待打孔的工件排布在激光打孔设备的工作台上,并通过夹具或其他适当的固定方式将其固定在工作台上。
5.对准打孔位置:根据设计的打孔图纸,用激光打孔设备进行对准,使激光束准确地瞄准打孔位置。
6.启动激光打孔设备:根据设定的参数,启动激光打孔设备,激光束通过透镜系统的聚焦形成高能密集光束,对工件进行打孔。
7.激光打孔:激光束穿过工件的表面,在其焦点处产生高温和高能量,使工件表面受熔化或汽化,形成一个孔洞。
激光打孔的过程中,激光束连续扫过工件,使孔洞形成一系列连续排列的打孔点。
8.观察打孔质量:在打孔过程中,实时观察并检查打孔质量是否满足要求。
如果发现打孔出现问题,如孔洞偏斜、孔洞不整齐等,需要及时调整设备的参数或工件的位置,并重新进行打孔。
9.打孔完成:当所有的打孔点都完成后,关闭激光打孔设备,并将工件从工作台上取下。
检查所有的打孔点,确保其质量和尺寸都符合要求。
10.清理工件:使用清洁剂或其他合适的方法对打孔后的工件进行清洁,以去除打孔过程中可能产生的碎屑或污垢。
11.封装或组装:将打好孔的工件进行封装或组装,以便后续的药品包装或配药过程。
以上是制剂车间激光打孔的工艺流程的详细介绍。
激光打孔具有高精度、高效率、无接触等优势,并且对材料的热影响较小。
激光药物打孔机说明书
控释制剂药片自动激光高速打孔装置Laser Drilling With High Speed For Osmotic DrugDelivery型号: JK150-6/4-AD说明书发明专利:200610096734.X 200610096440.7实用新型专利:200620073834.6 200620074990.4200820032034.9 200820032033.4 南京瑞驰电子技术工程实业有限公司第一章概况1.1 概述控释药物是一种在表面包有渗透膜的片状制剂。
通常需在渗透膜上打出释药小孔,制剂服用后,水分子渗过渗透膜进入制剂片芯,使渗透泵吸收水分子后膨胀,产生压差,使药物通过渗透膜上已打出的释放小孔持续释放,达到稳定控释药物的目的,因此渗透膜上的释药小孔对于控释药物制剂释放质量至关重要。
结合我公司较强的产品研发能力,以及对药厂及各药研究所的合作,经过多次的反馈和修改,并得到合作单位的认可。
因此形成了一套独特的见解和特点。
并获得两项国家发明专利和四项实用新型专利的最新技术产品,从而打破国外的技术垄断的制约,拓展国内渗透泵控释技术的发展空间提供一个平台。
1.2 技术性能工作电压:380VAC,50/60Hz(三相四线或三相五线);功率消耗:最大4KW;激光器型号:GEM 系列CO2脉冲激光器;激光波长:10.55μm - 10.63μm;发散量:7.5 ±0.5 mrad;激光直径:1.8 ±0.2mm;谐振腔使用寿命:>15000 小时;环境温度:5 - 40℃;环境海拔:<2000 米;环境湿度:不结露;空压气消耗量:0.5 m3 /h;孔数:1-2 孔;孔径、孔深可调,孔径:0.2 - 1.2MM,孔深:0.2 - 1.0MM;药片接触面为304不锈钢,非接触面为316不锈钢。
1.3 打孔设备总体布局图1-1上图为总体布局,无外加吸尘设备,吸尘设备需与厂家协调后,按厂家要求配置。
多功能激光打孔机安全操作及保养规程
多功能激光打孔机安全操作及保养规程随着科技的不断发展,激光打孔技术在进一步完善和普及,成为现代企业和个人所需的生产和工作工具。
而针对多功能激光打孔机的操作安全和保养,也影响到机器的使用寿命、打孔精度等多个方面,因此需要高度重视。
本文将为您介绍多功能激光打孔机的安全操作及保养规程。
1. 安全操作规程1.1. 打孔前的准备首先需要检查激光打孔机的各部件是否完好,包括光路系统、电气系统、整机连接、泵源等。
同时需要根据所需的打孔材料选择合适的光束模式和参数,并设置好相应的工艺程序。
1.2. 打孔过程中的注意事项在操作过程中,需严格遵守相关的安全操作规程:1.光路系统是激光打孔机的核心,需要小心操作并保持清洁,避免灰尘、污渍等污染光路。
2.避免直接观察或直视激光光束,以避免激光辐射对人眼造成伤害,应佩戴适合的防护眼镜。
3.打孔过程中应保持稳定的姿势,避免机器晃动,以免影响打孔质量和安全。
4.避免打孔材料过厚或过硬,防止激光光束损坏光路或影响打孔效果。
5.打孔结束后,应关闭激光开关并清理机器上的残留杂物,防止污染和损坏设备。
1.3. 紧急情况处置在出现突发情况时,需要正确处理处理,保障人身安全和机器的无损坏。
常见的紧急情况如下:1.突然停电或其他电气故障,需要立即停止激光打孔机的运转,并及时断电,并请技术人员检修、处理。
2.发生激光光路或光束的问题,应立即关闭激光开关,并检查光路线是否受损或污染。
3.发现机器不正常摆放或有破损等问题时,需要及时通知日常维护人员或技术人员进行处理。
2. 保养规程2.1. 周期性维护保养对于激光打孔机,需要定期进行维护保养,以保证机器的正常运转和延长使用寿命。
相关的维护保养要点如下:1.定期检查激光打孔机的各部件、连接线路、激光光路等是否有故障或磨损、松动等问题,并及时进行维修或调整。
2.对激光打孔机进行及时、规范定期的清洁保养,以避免机器出现污染、腐蚀等问题。
3.定期对泵源及相关设备进行检查、维护和更换,以确保机器工作正常。
激光打孔机操作规程
激光打孔机操作规程激光打孔机是一种高精度的机器设备,广泛应用于纺织、皮革、印刷、装饰等行业。
为了确保使用激光打孔机的安全和提高工作效率,制定一套操作规程十分必要。
本文将详细介绍激光打孔机的操作规程,以确保操作人员能正确操作设备,并确保工作流畅进行。
1. 安全须知在操作激光打孔机之前,应该详细阅读并理解设备的操作手册,掌握相关安全知识。
同时,操作人员应该穿戴符合要求的个人防护装备,如防护眼镜、手套、耳塞等。
禁止任何人在设备工作时在附近站立或行走。
若发现任何异常或故障,应立即停止工作并向维修人员报告。
2. 设备操作(1)开机准备a. 确保设备的电源已经连接并正常供电。
b. 检查设备上的各部位是否有异物或破损,并进行必要的清洁和维护。
c. 检查冷却系统是否正常运行,以确保设备能够正常工作。
d. 接通设备的控制系统,确保设备处于待机状态。
(2)准备材料a. 准备需要打孔的材料,并确保材料的表面干燥清洁。
b. 根据打孔需要,选择合适的打孔模具,并进行安装。
c. 调整模具的位置和角度,以确保精确的打孔位置。
(3)设备调试a. 打开设备的气源,确保气压和流量调整适当。
b. 调整激光打孔机的功率和频率,以适应不同材料的打孔要求。
c. 安全调试设备,观察激光束的位置和光斑大小是否符合要求。
(4)开始打孔a. 将材料放置在设备的工作台上,调整位置以确保精准打孔。
b. 打开设备的光源,激光束将在设定的位置进行打孔。
c. 观察打孔过程,确保激光打孔机的工作稳定和准确。
(5)结束操作a. 打孔完成后,关闭设备的光源和气源。
b. 将材料从工作台上取下,并进行下一步的处理或操作。
c. 关闭设备的电源,并做好设备的清洁和维护工作。
3. 故障排除在使用激光打孔机的过程中,可能会遇到一些故障和问题。
以下是常见的故障和排除方法的示例:(1)激光不工作a. 检查设备的电源是否连接正常。
b. 检查激光管是否工作正常。
c. 检查激光开关是否打开。
激光应用于药片打孔加工讲解
激光应用于药片打孔加工作者:FrankGaebler用于口服的药片和胶囊,其结构日益复杂,这使得制药商能够生产更多有用的药物以服务大众。
激光打标和微加工技术在一些药物的生产上扮演了重要角色。
最新的药物释放系统复杂的药片和胶囊(统称:药物释放系统)具有巨大的优势,比如它能够准确地控制药物的释放时间,使得人们可以使用本来由于水溶性低、不能口服的药物。
一个例子是“控释泵”,它是利用了药物层和“挤压层”,两层由半透薄膜作者:Frank Gaebler用于口服的药片和胶囊,其结构日益复杂,这使得制药商能够生产更多有用的药物以服务大众。
激光打标和微加工技术在一些药物的生产上扮演了重要角色。
最新的药物释放系统复杂的药片和胶囊(统称:药物释放系统)具有巨大的优势,比如它能够准确地控制药物的释放时间,使得人们可以使用本来由于水溶性低、不能口服的药物。
一个例子是“控释泵”,它是利用了药物层和“挤压层”,两层由半透薄膜包围起来。
药物进入体内后,水分子通过半透膜,使得挤压层膨胀。
这就使得药物通过薄膜在药物层上的小孔按一定的速率被释放出来(见图1)。
控释泵中小孔尺寸的典型值约在600m到1 mm之间。
按照其它精密制造加工的标准来看,小孔直径和形状的容差通常不太精确。
标定直径为600m的小孔通常容差有±100m,椭圆度为1.0至 1.5。
具有这样尺寸和容差的小孔可以利用纯机械手段获得。
不过,利用机械加工方式无法获得足够的生产率与其他制药加工平台相配合。
相反,药片激光打孔所能得到的加工速率为10万片/小时,而且利用该技术很容易就得到尺寸容差和外观均符合要求的小孔。
加工过程概述激光药片打孔系统其主要的功能组成部件由美国ControlM ic ro Systems公司制造,该公司(网址)位于佛罗里达州Winter Park。
如图2所示,这个特殊的构造采用了两个激光打孔平台,能够对药片进行单面,或者双面打孔。
功率在100W至500W的脉冲CO2激光器被用来进行加工,因为它的输出波长在10.6m,几乎能够被应用于药物的所有有机物吸收。