
美国INCOE公司热流道4标准系统
8 15 8 40 15 50 65 90
DFS 8-075 75 100 275 46 42 12 10 20 10 40 15 50
-100 100 125 325
65
-125 125 150 375
90
DFS 12-075 75 100 275 58 46 12 15 25 14 50 20 69
三维模具网提供
4
GOLD
三维模具网提供
DFS 标准系统
標準システム Standard Systems
• DFS设计为标准系统以提供不同的喷嘴中 心距。DFS系统只需几日内就能付运。
• DFSは様々なノズルピッチに対応する標準 システムで、通常2-3日で出荷が可能で
6 加长喷嘴加热圈 延長ノズル用ヒーター Heater Extension Nozzle
7 加长喷嘴 延長ノズル Extension Nozzle
8 止动环 スナップリング Snap Ring
9 热电偶部份 マニホールド用熱電対 Thermocouple Block
10 螺栓 スクリュー Screw
DFS-X 带有喷嘴的标准系统 DFQ 5 / 8 / 12
標準システムおよびノズル DFQ 5 / 8 / 12 Standard Systems with Nozzles DFQ 5 / 8 / 12
1) 可选电线导管 電気コネクター(オプシ ョン) Electric conduit optional
三维模具网提供
GOLD
DFS 零件清单—流道板
部品リスト-マニホールド Part List Manifolds
2
1
3 19
18
9 11 10
8
17
16
17
16
© INCOE 01/2008, 06/2007, 2002, 2001, 2000, 1998
Pos. 描述 . 詳細 . Description
標準システムおよびノズル DFQ 5 / 8 / 12 Standard Systems with Nozzles DFQ 5 / 8 / 12
4.2
1) 可选电线导管 電気コネクター(オプション) Electric conduit optional
2) 仅适用于PP,PE,PS PP、PE、PSのみに使用。 For PP, PE, PS only
CTT
阀针浇口 . バルブ . Valve
VTB
VTX
VTT
系统尺寸 . システム寸法 . System Dimensions
L max.: 应厂商要求 . 特 注 . On request
订单编号
a
bBCD
E
F G H2) K L M N
発注No.
Order No. min max
min max
DFS 5-X-035 35 53 155 36 34 12 -053 53 71 190 -071 71 89 225
11 中心垫块 センターサポート Center Support
12 油压单元 油圧ユニット Hydraulic Unit
13 油压密封套件 油圧シールキット Hydraulic Seal Kit
14 气压单元 空圧ユニット Pneumatic Unit
15 气压密封套件 空圧シールキット Pneumatic Seal Kit
8 15
8 40 15 50 65 90
DFS 8-X-035 35 53 178 46 42 12 10 20 10 40 15 50
-053 53 71 213
65
-071 71 89 249
90
DFS 12-X-053 53 71 218 58 46 12 15 25 14 50 20 69
-071 71 89 254
• 快速颜色转换 • 经打磨的流道
• 高质钢材 • 使用特殊材料具良好隔热效果
DFS
• 素早い取付け、取り外し。 • 省エネルギー。 • 均一な温度分布。
• 断熱性が高い。 • デッドスポット無し。 • 樹脂漏れなし。
• Quick assembly and disassembly
• Energy saving • Homogeneous and precise
16 阀针密封装置 ピンシール Pin Seal
17 阀针 バルブピン Valve Pin
18 螺栓 スクリュー Screw
19 下垫块 下部サポート Lower Support
4.1
GOLD
三维模具网提供
Pneumatik Hydraulik
DFS 带有喷嘴的标准系统 DFQ 5 / 8 / 12
• 最高品質のスチールを採用。 • 断熱性の高い特殊材料を採用。
• High quality steel
• Special materials provide efficient insulation
4.0
© INCOE 01/2008, 06/2007, 2002, 2001, 2000, 1998
temperatures • Well insulated • No dead spots • Leak-proof without sealing rings
• 素早い色変え。
• Quick color change
• マニホールド内の樹脂路はホーニング加工さ れています。
• Honed flow channels
80
-089 89 107 289
110
见2.2页 . ページ 2.2 参照 See page 2.2
65 19 65 21 65 24
© INCOE 01/2008, 06/2007, 2002, 2001, 2000, 1998
L max.: 应厂商要求 . 特注 . On request
系统尺寸 . システム寸法 . System Dimensions
a
bBCD
E
F G H2) K L M N
min max
min max
DFS 5-050 50 75 200 36 34 12 -075 75 100 250 -100 100 125 300
-100 100 125 325
80
-125 125 150 375
110
见2.2页 . ページ2.2参照 See page 2.2
65 19 65 21 65 24
© INCOE 01/2008, 06/2007, 2002, 2001, 2000, 1998
GOLD
三维模具网提供
Pneumatik Hydraulik
• DFS Systems are delivered completely assembled; separate parts, adjustments and hold down screws are not necessary.
• DFQ系统以螺纹應用设计, 以便在几分钟内 进行安装和拆卸。
• DFSシステムはノズルとマニホールドが一 体になっており金型への取付け、取り外しが 容易です。
2) 仅适用于PP,PE,PS PP、PE、PSのみに使用。 For PP, PE, PS only
4.3
大水口 . スプルー . Sprue
SRB
SRX
CRB
CRX
浇口类型 . ゲートタイプ . Gate Types
点浇口 ポイント Point
STB
STX
STT
点浇口 ポイント Point
CTB
CTX
網站內下載。
にて確認いただけます。
• System drawings are immediately available online at .
• DFS系统完成所有装配后才进行付运,不 需要再装配零件,调较和上紧螺栓等。
• DFSシステムは完全に組込まれた状態で納 品されます。固定用ボルト等、他の部品は組 込みに必要ありません。
ቤተ መጻሕፍቲ ባይዱ
4
5
6
7
8
12 13
14 15
1 流道板部份 マニホールドブロック Manifold Block
2 管式加热器 チューブラヒーター Tubular Heater
3 上垫块 上部サポート Upper Support
4 螺栓 スクリュー Screw
5 加长喷嘴热电偶 延長ノズル用熱電対 Thermocouple Extension Nozzle
• DFS Systems are designed with threads for quick assembly and disassembly requiring only a few minutes.
• 快速安装和拆卸 • 节能 • 均一及精确的温度
• 隔热良好 • 无死点 • 无需密封圈即可防漏
大水口 . スプルー . Sprue
SRB
SRX
CRB
CRX
浇口类型 . ゲートタイプ . Gate Types
点浇口 ポイント Point
点浇口 ポイント Point
STB
STX
STT
CTB
CTX
CTT
阀针浇口 . バルブ . Valve
VTB
VTX
VTT
订单编号 発注 No. Order No.
す。
• The DFS design offers standardized 3systems featuring individual nozzle centers. DFS Systems may be delivered within a few days.
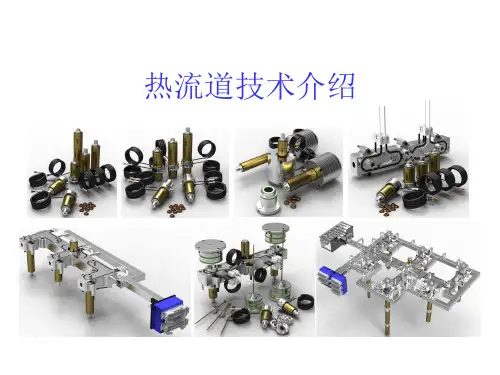
热流道技术介绍
分流板控温:
•热流道的组成及相关部件
热咀控温:
•热流道的组成及相关部件
工业重载连接器
•热流道的组成及相关部件
•温控器 作用:
精确控制热流道系统各个位置的温度。
特点:
针阀式结构较为复杂,通过油缸或气缸联接阀针来控制浇口的开与关,可 以根据实际需要设置热咀的开关顺序,从而控制每个热咀的注射顺序和出 胶量,以满足产品的特殊要求,如浇口痕迹小质量高、控制熔接线的位置、 多腔模具的注射质量平衡、防止浇口拉丝等,但生产成本较高;
开放式
•热流道系统的分类
开放式热流道结构较简单,在整个产品的生产过程中浇口都是常开的, 浇口容易出现拉丝或流涎现象,浇口处的温度控制要求比较精确,对注 塑机调机员技能要求较高,但是生产成本低,价格便宜。
1、插卡式结构(易于更换) 2、数字显示; 3、可设定J和K型; 4、测量范围0~450℃ 5、使用环境220VAC 6、可承受最大电流15A
•时序控制器
•热流道的组成及相关部件
作用:控制热流道阀针的打开顺序及保持状态的时间
特点:可以控制每个阀针的延迟、打开、关闭及维持 时间
注意:阀针的动作必须是在注塑信号结束前完成
分体式
•热流道系统的分类
分体式热流道是目前国内市场上最为常见一种形式,它的设计和加工都相对 较为简单,广泛应用在家电和电子类产品的模具上,适用于小型模具,目前 Mold-master、DME、HASCO、HUSKY、YUDO、以及国内的热流道公司 所生产的热流道系统,大都以此类形式出货,但是此类热流道的安装和维护 较为麻烦,结合面容易出现渗胶或漏胶现象,需要专业人士进行安装;
美国INCOE公司热流道8辅助零件

三维模具网提供8.発注 No . Order No. ISI-412订购编号.発注 No . Order No. ISI-300订购编号D-MTC 405 . ISI-412 . ISI-300ASA 标准类型 J型色码白色= + 红色= - ASA 標準Jタイプカラーコード 白= + 赤= -ASA Standard Type J Color Code White= + Red = -材料:不锈钢 .材質:ステンレス. Material: Stainless steel订购编号発注NoOrder No.D12,7014,2717,4520,6522,2324,1426,9730,1835,23660650640635630620*********D1,57øL~10电压. 電圧. Voltage: 230 Volt电线长度.リード線長さ. Wire Length: 900 mm带有热电偶 . 熱電対入り . With ThermocoupleFe-CuNi订购编号発注No Order No.WattØInchLInchØmmLmm电压 . 電圧 . Voltage: 230 Volt 集成热电偶 . 熱電対入り . Integrated Thermocouple: Fe-CuNi 电线长度 . リード線長さ . Wire Length : 900 mmØA 31121417186657423926262727282939439894868510101010400315240180344958B ØCD FE ØG Watt 订购编号発注NoOrder No.用于喷嘴適用ノズル型式For nozzlesHBTJ 200XRC-600XRC-3000XRC-5000XRC-7000HBTJ 3415HBTJ 800HBTJ 5818FE BCGøADFEBCGøAD电压 . 電圧 .Voltage: 230 Volt无热电偶 . 熱電対無し . Without Thermocouple:电线长度 . リード線長さ . Wire Length: 900 mm如订购热电偶,请表明加热器订购编号 • 熱電対のみ必要な場合は、ヒーターバンド型式をお知らせください。
热流道分类

热流道分类,热流道配件,热流道应用热流道(hot runner)是在注塑模具中使用的,将融化的塑料注入到模具的空腔中的加热组件集合。
一、热流道分类:绝热流道、冷流道、热流道。
绝热流道的设计复杂,但效果和维护成本非常低,不会耽误工时。
冷流道和热流道斑竹基本上谈到了特点。
我再具体补充一些自己的看法。
热流道分类:开放式、针阀式。
开放式结构简单、对材料的局限性较高,易出现拉丝和泄露,表面质量差,在国外的高精密模具中应用较少,同一副模具可和不同厂家的针阀式混用。
很多公司能自己制造。
针阀式热流道节省材料,塑件表面美观,同时内部质量紧密、强度高。
针阀式热流道(根据注射原理):气缸式和弹簧式。
气缸式依*控制器和时序控制器控制气缸推动针阀的关闭,结构较复杂,但本身设计简单。
主要有DME(美国)、INCOE(美国)、MOLD-MASTER(加拿大---热流道的老大)、HUSKY(加拿大)等。
其中日本世纪没有进入中国市场。
气缸式因为其结构的特点决定模具精度要高,同时调试和维护都比较复杂,其中MOLD-MASTER堪称热流道中的劳斯莱斯----加热部分在喷嘴上。
他们中的很大成本在调试和维护上,客户基本不能自己维护。
弹簧式就一家--FISA(日本),最大特点,依靠弹簧和注射压力的平衡控制针阀开关,装配调试和维护简单,模具精度不高,日本国内客户基本自己有维护能力,广泛应用在家电、汽车饰件、精密多腔模具中。
弹簧式与气缸的差别在于不能时序控制,不能很好解决熔接痕的问题。
本人就是FISA公司的上海代表,因为看到斑竹对热流道的热情才有感而发。
二、热流道模具的应用范围1.塑料材料种类热流道模具已被成功地用于加工各种塑料材料。
如PP,PE,PS,ABS,PBT,PA,PSU,PC,POM,LCP,PVC,PET,PMMA,PEI,ABS/PC等。
任何可以用冷流道模具加工的塑料材料都可以用热流道模具加工。
2.零件尺寸与重量用热流道模具制造的零件最小的在0.1克以下。
整体式热流道系统

整体式热流道系统--注射实例
注射汽车散热器装饰条的浇注系统。ABS装饰条有45克,长约 700mm,壁厚3mm,共有五个注射点。上游是热流道系统。五个针 阀式喷嘴用时间顺序器控制开闭,熔料由中央向两侧逐步推进。喷嘴 的浇口是锥头阀针下的直浇口。冷流道从直浇口始,熔料由流道输送 到潜伏式浇口,注塑装饰条。
c密封槽热流道技术应用时间顺序控制的无缝注射窄长的薄片塑料制品要用多个针阀式喷嘴串接注射形成熔合缝会使制品的强度变差
整体式热流道系统
华东理工大学高分子材料系退休教授 现任上海模具行业协会资深专家委员会主任 现任上海占瑞模具设备有限公司顾问
讲解: 徐佩弦
内容摘要
介绍注射模热流道技术发展和 现状。着重讨论整体式热流道 系统的发展和优势。陈述时间 顺序控制针阀式喷嘴的无熔合 缝注射。介绍整体式热流道的 结构和技术要点。
热流道技术的发展--热流道业内专家分
析
近年来,汽车和消费电子产品中的塑料制 件的生产批量很大。生产这些高档注塑件 的工程塑料和耐热塑料的价格升高。据生 产这类注塑模的企业统计,这两类注塑模 中应用热流道系统已占模具总数的50%以 上。因此,热流道器件生产的发展前景看 好。
热流道技术应用现状—众多的热流道专业公司
左图所示另一板件和浇注 系统的压力分析。上游为 热流道系统,同样有热流 道板分流和4个气动针阀 式分喷嘴。其中三个分喷 嘴下游是冷流道和多个矩 形侧浇口。流动模拟时压 力分布较合理,并控制了 熔合缝的位置,保证了制 品质量。将所有气动分喷 嘴联接时间控制器,设定 各个气动分喷嘴开启顺序 时间,在注射生产时就能 更好控制熔合缝的位置。
压力联接产生的熔料泄漏之三
左图:O形密封圈在喷嘴平面之上有约0.3mm的预压缩 量。如果此密封圈没有预压量,或者承压圈被磨的太短。 喷嘴轴线方向没有初始压紧力,系统加热后有熔料泄漏。 右图:标准金属O形密封圈的密封 (a)原理;(b)装配图; (c)密封槽
热流道模具设计

机械工程
任务一 热流道塑料注射模具
• 西安航空技术高等专科学校
机械工程
任务一 热流道塑料注射模具
B、机械闭合浇口
优点
充填型腔容易,特别对高黏度或剪切敏感 的塑料;
有维持较长保压时间的功能,使热流道系 统可用于厚壁塑件;
浇口闭合排除了浇口区域的热平衡影响, 可准确控制保压状态,提高参数控制精度;
(5)新西兰的麦斯帝普( MASTIP )技术公司是全球热流道系统产品的供应商,并 保持领先地位。在全球25个国家设有MASTIP分支机构或分销商,可面向市场提供设 计、生产和售后服务工作。
• 西安航空技术高等专科学校
机械工程
任务一 热流道塑料注射模具
(6)赫斯基(HUSKY)注塑系统有限公司是全球塑料行业最大的注塑设备和服务供 应商。
(7)韩国柳道(YUDO)建立于1980年,是国际知名的热流道系统生产厂家,主要产 品有:分流板、热嘴、温控器、时间控制器等。
(8)德国GUNTHER Heisskanaltechnik GmbH公司成立于1983年,它在全球已拥有27
个 销 售 代 理 机 构 或 分 公 司 。 1998 年 巴 顿 菲 尔 香 港 有 限 公 司 作 为 GUNTHER Heisskanaltechnik GmbH公司的代理商,开始向中国出售其热流道产品。
流道会完全凝固,下次开机前应清除凝料。
衬套加热,可
用于长周期件
空气绝热结构
• 西安航空技术高等专科学校
机械工程
任务一 热流道塑料注射模具
2.3、点浇口型绝热流道模具
拆开清理模具
锁紧分型面,便于 流道分型面打开
• 西安航空技术高等专科学校
热流道系统品牌排行榜_热流道系统供应商
热流道系统品牌排行榜_热流道系统供应商热流道系统品牌排行榜_热流道系统供应商本文档由深圳机械展SIMM整理,热流道系统品牌排行榜。
1.北美洲知名热流道品牌(英文名-中文名-国家)MOLD-MASTERS(马斯特)加拿大品牌:全球市场占有率最高DMEINCOE(英柯欧)美国品牌:北美标准的先行者HUSKY(赫斯基)加拿大品牌CACO 美国品牌FASTHEAT 美国品牌HASCO(哈斯高) 德国品牌2.欧洲知名热流道品牌SYNVENTIVE(圣万提)荷兰品牌EWIKON 德国品牌GUNTHERMASTIP(坤特)德国品牌:专攻瓶胚模热流道SPEAR 德国品牌PLASTHING 英国品牌UNITEMP 瑞典品牌THERMOPLY 意大利品牌3.亚洲知名热流道品牌FISA(菲莎)日本品牌:世界第一家弹簧自锁针阀热流道企业SEIKI 日本品牌HOTSYS 南韩品牌YUDO 柳道万和:亚洲市场占有率前列HOTSYS信好(哈希斯)韩国SINO(先锐)中国(YUDO子公司)MOULD-TIP(麦士德)中国深圳ANNTONG(映通)中国台湾KLN(克朗宁)中国上海ANOLE 阿诺立NISSEN-TIP 宁塑MOZOI 默作(弹簧自锁针阀)CORETOR(格润泰)中国江苏4.澳洲知名热流道品牌MASTIP 新西兰品牌DME(北美的标准)是全球最大的模具标准配件供应商之一,拥有五十年的丰富经验,历史悠久。
HUSKYFISA(第一家弹簧自锁针阀)最大特点,依靠弹簧和注射压力的平衡控制针阀开关,装配调试和维护简单,模具精度不高,日本国内客户基本自己有维护能力,广泛应用在家电、汽车饰件、精密多腔模具中。
GUNTHERMASTIP(专攻瓶胚模热流道)MOLD-MASTER(世界上占有率最高)其中MOLD-MASTER堪称热流道中的劳斯莱斯—-加热部分在喷嘴上。
他们中的很大成本在调试和维护上,客户基本不能自己维护。
YUDO(亚洲市场占有率前列)国外热流道在模具中的使用已达到80~90%,而国内模具热流道的使用在30%左右。
热流道供应商
1.北美洲MOLD-MASTERS 加拿大HUSKY 加拿大SYNVENTIVE 荷兰CACO美国INCOE 美国FASTHEAT美国D-M-E美国HASCO德国2.欧洲EWIKON 德国GUNTHER德国SPEAR 德国PLASTHING 英国UNITEMP 瑞典THERMOPLY 意大利Manner 芬兰、德国3.亚洲into 上海印通FISA日本SEIKI 日本HOTSYS南韩YUDO 南韩SINO中国(YUDO子公司)HRSTEC 哈斯泰克(YUDO子公司)MOULD-TIP 麦仕德中国KLN 克朗宁中国4.澳洲MASTIP 新西兰热流道系统一般由热喷嘴、分流板、温控箱和附件等几部分组成。
热喷嘴一般包括两种:开放式热喷嘴和针阀式热喷嘴。
由于热喷嘴形式直接决定热流道系统选用和模具的制造,因而常相应的将热流道系统分成开放式热流道系统和针阀式热流道系统。
分流板在一模多腔或者多点进料、单点进料但料位偏置时采用。
材料通常采用P20或H13。
分流板一般分为标准和非标准两大类,其结构形式主要由型腔在模具上的分布情况、喷嘴排列及浇口位置来决定。
温控箱包括主机、电缆、连接器和接线公母插座等。
热流道附件通常包括:加热器和热电偶、流道密封圈、接插件及接线盒等。
热流道系统一般由热喷嘴、分流板、温控箱和附件等几部分组成。
热喷嘴一般包括两种:开放式热喷嘴和针阀式热喷嘴。
由于热喷嘴形式直接决定热流道系统选用和模具的制造,因而常相应的将热流道系统分成开放式热流道系统和针阀式热流道系统。
分流板在一模多腔或者多点进料、单点进料但料位偏置时采用。
材料通常采用P20或H13。
分流板一般分为标准和非标准两大类,其结构形式主要由型腔在模具上的分布情况、喷嘴排列及浇口位置来决定。
温控箱包括主机、电缆、连接器和接线公母插座等。
热流道附件通常包括:加热器和热电偶、流道密封圈、接插件及接线盒等。
热流道塑料模具设计程序第一,根据塑件结构和使用要求,确定进料口位置。
亚洲美国公司PFA管道系统说明书
P u r f l o n ®PFA Piping System∙ Ultra high purity PFA resin (SEMI tested) ∙ High chemical and temperature resistancemake it ideal for aggressive applications∙ Complimented by Asahi’s cutting-edge weldingequipment∙ Welded joints reduce leaks and system risk ∙ Available with Dymatrix TMvalvesSupply RangePipe & Fittings: 20-32mm (1/2” - 1”) SDR21 150psi Valves: 20-32mm (1/2” - 1”) SDR21 PFASpigot, Flare, S-300Welding:Pressure RatingDymatrix TM Valves Ideal Applications∙Ultra Pure Chemical Transfer∙Elevated Temperature∙Aggressive Chemical∙Biotech and LaboratoryT e m p e r a t u r e (o F )P r e s s u r e (p s i )0 100 200 300 400 50016014012010080604020Purflon ®Leachable Testing for Semi F57 per Semi F40 Static Value at 85 ± 5°C for 7 days (μg/m2)"X" means below detection limit.Extruded Pipe, Balazs 11-08318 Molded Fitting, Balazs 05-04645SEMI E49.2 cycle testing available upon request.P u r f l o n ®IR FusionThere are a wide variety of welding methods available for high purity plastic piping systems. Choosing the right welding method can have a significant impact on your system quality and piping installation. Asahi/America offers the latest technology of welding equipment in all these methods and supports them with operator training, field service and factory service.Asahi/America strongly recommends the use of IR fusion for all high purity and critical systems whenever possible, due to its cleanliness and reliability.IR fusion is a form of butt fusion where the piping components do not contact the heating plate. This eliminates contamination from the heating element into the weld zone, which occurs in contact butt and socket fusion. The interior welds on IR fusion are significantly smaller than contact butt and socket fusion.SP-110-S IR Fusion EquipmentAsahi/America’s cutting-edge SP series of IRfusion equipment is fully automated. When utilizing IR fusion with our equipment, you receiveunmatched reliability and repeatability of the weld process. This reduces operator error, prevents cold welds and makes QC/QA inspection easier.Purflon ®Beadless fusion is utilized for critical chemical process lines where weld beads can effect the media chemistry. Applications include slurry delivery for CMP and cleaning chemistries.Asahi’s SP110-B beadles welding equipment is fully automated and provides a smooth internal weld surface. The tool features complete weld validation.Beadless FusionFabrication and design must consider the limitation of the welding equipment fixtures when securing the components. Additional considerations must be accounted for during beadless welding to ensure the internal balloon used during joining may be removed.Balloons must be purchased new with tool rentals and should be included in your project budget. It is recommended to purchase a few balloons of each size.Consult Asahi/America’s engineering staff with any design concerns.Recommended DistanceDesign ConsiderationThe recommended design distance for using Asahi’s SP 110-B automated clamps is 2.80” [71mm]. Figure 1.The minimum distance between fitting shoulders is 1.34” [34mm]. This is achieved using manual clamping and should be performed byAsahi/America or Asahi certified and approved installers. Figure 2.Pipe being clamped into weld headSP-110-B Beadless Fusion EquipmentP u r f l o n ®ODNominalODIDLengthPart Number20mm 1/2” 0.787 0.638 10’ 884301005 25mm 3/4” 0.984 0.830 10’ 884301007 32mm 1”1.2601.07110’884301010Dimensional Data SDR 21 / PN 10 / 150 PSIODNominalrALPart Number20mm 1/2” 2.50 1.50 4.00 884302105 25mm 3/4” 2.50 1.50 4.00 884302107 32mm1”3.001.504.50884302110ODNominalAL Part Number20mm 1/2” 1.50 2.00 884314005 25mm 3/4” 1.50 2.00 884314007 32mm 1”1.502.00 884314010ODNominalALHPart Number20mm 1/2” 1.50 4.43 2.22 884318005 25mm 3/4” 1.50 4.60 2.31 884318007 32mm1”1.484.882.4688431801090 Elbow Pipe 90 Sweep Elbow 45 ElbowTeeODNominalALPart Number20mm 1/2” 1.50 2.22 884302005 25mm 3/4” 1.50 2.31 884302007 32mm1”1.482.46884302010Purflon ®End CapWeld X S-300 Weld X Spacesaver S-300ODNominalALPart Number20mm 1/2” 1.50 2.00 884343005 25mm 3/4” 1.50 2.00 884343007 32mm1”1.492.01884343010Dimensional Data SDR 21 / PN 10 / 150 PSI Concentric ReducerOD x ODNominalA1A2L Part Number25mm x 20mm 3/4” x1/2” 1.50 1.50 3.50 884324101 32mm x 25mm 1” x 3/4”1.501.503.50 884324131mm x inchALPart Number20mm x 1/2” 1.50 3.0 884305005 20mm x 3/4” 1.50 3.4 884305101 25mm x 3/4” 1.50 3.4 884305007 25mm x 1” 1.50 3.9 884305131 32mm x 1” 1.503.9884305010mm x inchALPart Number20mm x 1/2” 1.50 3.0 884306005 20mm x 3/4” 1.50 3.4 884306101 25mm x 3/4” 1.50 3.4 884306007 25mm x 1” 1.50 3.9 884306131 32mm x 1” 1.503.9884306010。
模具的热流道技术
模具的热流道技术文章介绍了热流道模具的基本原理,组成,基本特点,关键技术,概述了热流道模具在使用过程中的优缺点,展望了热流道模具系统的发展趋势。
标签:热流道;成型;模具1 引言在过去的近半个世纪,热流道系统以得天独厚的优势赢得了注塑商们的宠爱,他们凭借着热流道技术实现了对各种通用树脂和特种树脂的注塑成型,然而人们对产品的美观要求是越来越高,注塑产品的浇口质量越发变得重要,与此同时,随着市场竞争的激烈,使塑料产品生产商们在提高产品质量的同时进行更快的换色,所有这些都决定了客户对热流道的广泛需求[1]。
热流道模具技术通过加热的方法使注塑模具的流道和浇口材料保持在熔融状态,是应用在塑料注塑模浇注流道系统的一种非常先进无流道凝料浇注技术。
它在流到的周围或者流道的中心安装有加热装置,从而使整个流道从注塑机喷嘴到模具的浇口都在一定的温度状态,让流道中的塑料一直处于熔融的状态,从这个方面来看,热流道系统是注塑机喷嘴的一种延伸,它无需在停机后从流道中取出凝料,下次注塑时只需加热流道到所需温度即可[2],热流道系统如图1。
随着热流道注塑模具技术的不断发展,到90年代,热流道模具在美国已占40%以上,在是在大型的注塑件模具中更是超过了90%。
目前,Mold masters公司,DME公司,Husky公司,INCOE公司,Synventive公司等都在积极的研发和推广先进的热流道系统。
随着塑料工业的飞速发展,热流道技术也正不断改善和加快其推广使用[3],在我国,这一技术在最近的十多年也得到了真正推广,随着中国的模具逐渐由国内走向国外,出口到一些欧美国家,热流道模具在中国逐渐推广[4]。
热流道技术是应用于塑料模具的一种非常先进技术,是目前注塑工艺发展的一个热点方向。
一般是有加热器进行供热,保证注塑机喷嘴出口到送往浇口的物料整个流道始终处于熔融状态,从而可以成型密度一致的塑料零件,不受所有的流道、飞边和浇口的影响,热流道工艺有时称为热集流管系统,或者称为无流道系统[5]。
INCOE热流道系统
INCOE热流道系统
无
【期刊名称】《模具工程》
【年(卷),期】2005(000)007
【摘要】全球总部位于美国底特律,欧洲总部位于德国的INCOE成立于1958年,是一家致力于注塑成型热流道系统与技术的全球性的生产供应商。
INCOE设计和
制造了世界上的第一个商品化的热流道喷嘴并获得专利,从而奠定了热流道技术的原理和基础。
现在世界上的主导热流道产品都是基于当初INCOE创造性的热流道设计思想发展起来的。
【总页数】2页(P14-15)
【作者】无
【作者单位】无
【正文语种】中文
【中图分类】TQ320.52
【相关文献】
1.热流道系统十年的阀针式热流道系统市场翘楚——圣万提创新技术提升装备和保养能力 [J], 无
2.热流道行业的INCOE时代蓄势待发——访INCOE中国区总经理孟博先生 [J], 鲁春乔
3.Incoe公司开发出可在气孔较多的情况下进行成型的热流道系统 [J], 无
4.INCOE:128型腔叠层热流道系统 [J],
5.INCOE展示128型腔叠层热流道系统 [J],
因版权原因,仅展示原文概要,查看原文内容请购买。