
16MnL汽车大梁钢板的开发与试制
(,)开启机架间冷却水,降低终轧温度; ($)开启全部冷却单元,降低卷取温度。 #$% 工艺调整后的质量情况
工艺调整后,进行第 * 次试轧。投 入 坯 料 ,$&’,2,生 产 带 卷 ,&%’)2,成 材 率 %3’)4,合 格率 %)’!4, 强 度 指 标 全 部 合 格, 带 状 组 织 级 别平均(’*,级,见图),较第(次试轧级别低。 晶粒度平均("级。
奥氏体状态冷却时,首先会在 #@$ 点温度开始 析出先共析铁素体,继续冷却到 #@! 点温度时 开始形成珠光体。如果在带钢内部各处同时开始
形成先共析铁素体,则不会形成带状组织。但由
于钢水结晶时往往存在枝晶偏析,其枝间与枝干
部分各元素含量不同,两部分的 #@$ 点温度也 不同,从而导致先共析铁素体不会同时析出。
’ 26!! 26!! 2621 262: 262: 262:
() 26"7 26"7 26"2 26"" 26"2 26""
*+ !607 !607 !6$: !67$ !6$; !670
化学成分/&
,
(
力学性能
=)
8/
>? !//*,. !-/*,. "0/&
262!" 262"" 2622#2 26227 2622$7 7:0 722 ";60
高温塑性,以及 8/(’,8)的充分固溶,钢坯 出钢温 度 控 制 在 !!02!!!#29, 纵 向 温 差 小 于 029,横向 温 差 小 于 $29。 加 热 炉 $ 段 炉 温 分 别为:均 热 段 !"72!!"029、加 热 段 !"229、 预热段!!029,炉压"!!"$*,.,升温速度7! #9/-,保温时间不小于:2%)+。
的炉次超出技术条件的要求。晶粒度平均为 : 级。经分析,带状组织是影响冷弯性能的主要原
制时开启机架间冷却水,终轧温度控制在1#2! 因之一。
:229,精轧区总变形量大于;2&。为了防止奥
表# !$%&’第!次生产检验结果
炉号
!2$$17 "2$7$" "2$7$$ $2$7$7 "2$7$0 "2$7$#
< 设备简介
生产线主要设备有:(!)三段蓄热式推钢加 热炉;(")二辊可逆式粗轧机,主电机功率为 22&&UV,轧制速度&!!./-!(.(O/?;(-)转
鼓式飞剪,剪刃长度/&&OO;(()"套高压水除 鳞系统,分别位于粗轧入口和精轧入口,喷嘴出
口处高压水压力!/)W:;(2)T架四辊精轧机; (’)层流冷却系统,上下各!/个冷却单元,侧
过大,#$% 不能将其完全消除,此时必须换辊。
! 结语
通过使用 #$%,增加了同宽轧制量,减少 了换辊次数,同时也使生产高质量的热轧带钢成
为可能。
"#$%& 汽车大梁钢板的开发与试制
尹环泽
(唐山建龙钢铁有限公司技术中心,河北 唐山 &’("&&)
摘 要:介绍了!’)*+汽车大梁钢板的生产工艺,通过控制其终轧温度,并对其进行轧后控制冷却,明显 降低了其带状组织级别,使成品合格率提高至,-./0。 关键词:汽车大梁钢板;生产工艺;带状组织 中图分类号:1%--2.2";文献标识码:3 文章编号:!&&-4,,,’("&&2)&!4&&’(4&-
喷嘴!"个,冷却区长度(-."O;(T)"台四辊 助卷辊有芯卷取机。
= 试制方案
(!)工艺流程:铁水!2&H转炉冶炼!炉外 简易精炼!板坯连铸!板坯清理!冷板坯加热! 高压水除鳞 ! 轧 制 ! 层 流 冷 却 ! 卷 取 ! 包 装 入 库。
(")技术条件:根据国标 %Q-"T-4/,,汽
万方数据
·’(·
轧
(!)轧辊表面出现压痕,这 种 压 痕 如 不 去 除,会印在成品表面;
(")轧辊表面会粘上尾部甩下的钢渣,如这 种钢渣不去除,会严重影响成品表面质量。在没有
#$%的生产线上,当出现甩尾时,一般需马上换 辊。实践证明,#$%对去除甩尾钢渣很有效果。
钢
"&&2年"月出版
需说明的是,如果压痕过深,或是甩尾钢渣
262!$ 262"7 262217 2622$ 2622$" 7:2 $;2 $!60
262!! 262"$ 26220; 262!: 2622"$ 0!2 770 "#62
262!$ 262"7 2622;0 262"2 2622"" 0"2 770 ":62
262!! 262"7 26227: 262"$ 2622": 712 722 ";62
图" 冷却速度对带状组织的影响
钢
*"",年*月出版
由图*可见,带状组织级别先随冷却速度的增加 而急剧降低,当冷却速度达到&’)#/+时,带状 组织级别最低为"’,级。随后随冷却速度增加, 带状组织降低趋于平缓。现场实际冷却速度大于
*)#/+,大于降低带状组织所要求的临界冷却速 度。
#$" 控轧控冷工艺的优化 (()出钢温度在原来基础上稍作提高,加热
样品的化学成分、力学性能见表"。可见,综合 合格率 只 有 #:60&, 主 要 原 因 是 个 别 炉 次 强 度 指标偏低及冷弯不合格。从高倍检验结果看,此
!!"2!!2029, 共 轧 ; 道 次, 单 道 次 变 形 量 批带钢的带状组织级别偏高,平均为"61级,有
!1&!""&,粗轧总变形量大于 10&,道次间 隔大于!0-。 精 轧 区 入 口 温 度 :02!!2229, 轧
[8]7北京:冶金工业出版社,(%!%7
$"""余2。 (*)影响冷弯性能的一个重要原因是硫化物
和硅酸 盐 类 夹 杂 物, 在 今 后 的 生 产 中 应 严 格 控
万方数据
[*]9:)*3);!%,中华人民共和国国家标准(汽车大梁用热轧 钢板)[<]7
[)]杨振东,张书文,赵王虎,等7汽车 大 梁 板 ($8/= 的 开 发 和试制[>]7河北冶金,*""*,()"(&):&,;&$7
#@$ 点温度较高的部位优先形成先共析铁素 体,而 #@$ 点温度较低的部位后转变,由于富 万方数据 碳而形成珠光体。
在钢坯加热时的奥氏体化过程中,碳元素由 于扩散速度快而可以均匀化,但 *+、()、(等 元素不易均匀化,仍在一定程度上保持枝晶偏析 引起的带状偏析,其内部各点的 #@$ 点温度不 同,因而轧制时易出现明显带状组织。而在奥氏 体未再结晶区轧制能使 #@$ 点温度升高,诱发 先共析铁素体的形成,从而减小各区域先共析铁 素体析出的不同时性,也就使带状组织形成的几 率减小,使带状组织减弱。试轧时,精轧入口温 度为:02!!2229, 处 于 奥 氏 体 部 分 再 结 晶 区, 未能达 到 消 除或减弱带状组织的目的,因此精轧 入口温度必须控制在奥氏体未再结晶温度范围内。 76!6" 终轧温度对带状组织的影响
" 前言
!’)*+ 钢常 被 用 于 制 作 汽 车 底 梁, 因 而 要 求其具有良好的综合力学性能、焊接性能和冷变
形性能。生产中一般采用铁水预脱硫和炉外精炼
工艺来提高强度和冷弯性能。由于唐山建龙钢铁
有限公司目前尚不具备这样的设备条件,因此只
能通 过 采 用 控 轧控冷工艺,来细化晶粒,降低带 状组织级别,提高!’)*+的强度和冷弯性能[!]。
由图!可见,带状组织级别先随终轧温度的
·$$·
轧
降低而减小,终轧温度约!""#时带状组织级别 最低,随后带状组织级别随终轧温度的升高而增
高。试轧时,终轧温度为 !$"!%""#,明显高 于获得最低级别带状组织所要求的温度,因而带
状组织较明显。
图! 终轧温度对带状组织的影响
&’(’) 冷却速度对带状组织的影响 轧后冷却速度对带状组织具有重要的影响,
262!! 262"0 26221# 262$2 2622"" 0"2 702 "062
冷弯 微裂 完好 开裂 完好 完好 开裂
带状 组织级别
$60 "60 "62 "60 $62 "60
"(! 带状组织形成及抑制机理 76!6! 带状组织形成机理
连铸板坯的枝晶偏析较严重,是形成一次带
状组织的主要原因。轧制过程中,当亚共析钢从
图% "次试轧钢板带状组织情况对比
5)第(次试轧;6)第*次试轧
& 结语
制,使冷弯合格率达到(""4。
(()在没有铁水预脱硫和炉外精炼的条件 参考文献:
下,通过优化控轧控冷工艺以降低带状组织级别 [(]李 曼 云,孙 本 荣7钢 的 控 制 轧 制 和 控 制 冷 却 技 术 手 册
和改善 冷 弯 性 能, 共 生 产 合 格 的 汽 车 大 梁 钢 板
时间不小 于 (*"-./。 使 原 始 带 状 组 织 偏 析 现 象 得以缓解;
汽车用高强度大梁板试制工艺探讨

0. 05 ~ 0. 10
0. 05 ~ 0. 10
0. 03 ≤ ≤ ≤ ~ 0. 020 0. 015 0. 30 0. 06
≤ 0. 30
≤ 0. 25
2. 1. 3 力学性能
·18 ·
王 健 :汽车用高强度大梁板试制工艺探讨 2006 年第 1 期
屈服强度σs ≥450 MPa 抗拉强度σb ≥560MPa 伸长率δ5 ≥24 % 宽冷弯 180。:d = a
2006 年第 1 期 特钢技术 2006. No. 1. ·17 ·
汽车用高强度大梁板试制工艺探讨
王 建
攀钢集团四川长城特殊钢有限公司
摘 要 通过对试制的四炉高强度大梁板所得的数据进行分析 、讨论 ,得出低碳 、低合金钢在添加微量元素后能够达到 560L 、590L 对钢强度及韧性的要求 。着重分析加入微量元素 Nb、V、Ti 通过晶粒细化 ,析出强化 ,固溶强化使钢的强度得以提 高。
汽车用钢板的开发试制
感性及回火脆性,提高强度并可改善焊接性能,但塑性和韧性有所下
降。钒可细化组织晶粒,提高强度和韧性。从化学成分上来看,两钢板
都采用了微合金的强化作用来提高性能,但第二种化学成分中的钒含量
较多些,与碳形成固溶、析出强化作用,且对钢板组织晶粒的细化具有
一定的影响,从而对提高性能做出巨大贡献。
3.2 温度的影响
6) 锚杆支护巷道顶板岩性、结构发生变化时,必须立即停止作业, 汇报相关科室及领导,采取针对性措施后,方可复工。
7) 高度重视锚杆支护培训工作,提高管技人员的前瞻性、“眼力 头”。
8) 强化作风和纪律保障。各级管技人员要深入现场、强化巡查, 掌握锚杆支护巷道状况及迎头变化情况,发现问题及时采取针对性措施。
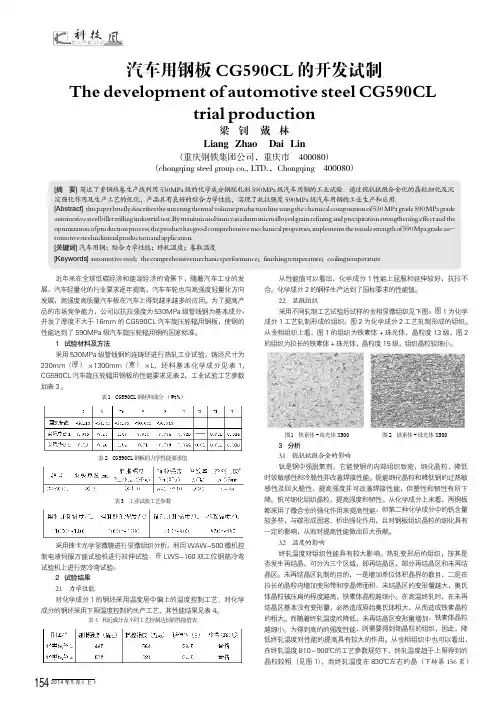
[摘 要] 简述了重钢热卷生产线利用 530MPa 级的化学成分钢坯轧制 590MPa 级汽车用钢的工业试验。通过铌钒钛微合金化的晶粒细化及沉 淀强化作用及生产工艺的优化,产品具有良好的综合力学性能,实现了抗拉强度 590MPa 级汽车用钢的工业生产和应用。 [Abstract] this paper briefly describes the sintering thermal volume production line using the chemical composition of 530 MPa grade 590 MPa grade automotive steel billet rolling industrial test. By titanium niobium vanadium microalloyed grain refining and precipitation strengthening effect and the optimization of production process, the product hasgood comprehensive mechanical properties, implementsthe tensile strength of 590Mpagrade automotive steel industrial production and application. [关键词] 汽车用钢;综合力学性能;终轧温度;卷取温度
汽车用高强度大梁板试制工艺探讨

特钢 技术
汽 车 用高 强 度大 梁板 试 制工 艺探 讨
王 建
攀钢集 团I t  ̄; 长城特殊钢有 限公 司 l
摘
高。
要
通过对试制的四炉高强度 大梁板所得 的数据进行 分析、 讨论 , 出低碳 、 得 低合金 钢在 添加 微 量元 素后 能够达 到
1t 1 钢板 。该钢板经过用户使用后普遍反映良好 。 9
1 试 制机 理
在低碳低合金钢 中添加微量的强碳氮化物形成 元素如 N 、i b T、 V等, 通过 晶粒细化 , 析出强化 , 固溶 强化使钢 的强度得 以提高。轧制 过程通 过控温轧 制、 控制冷却 , 有利于形成针状铁索体组织 , 从而使 钢的强度得以进一步提高。由霍尔 一 佩奇总结 的强 度、 韧性公 式 如下 :
KyW rs tg rnt em 讹 ,Taee m n ,C m oi n t nt nn e od t hsegh,Ba p i t f rc e e t o p si ,S egh i l t o r e g
一
引言
,
屈服 强度
减重是汽车工业长期追求的 目标 , 在汽车本身 的重量当中, 汽车梁用热轧钢板 占了相 当大的比重。 由于钢板厚度 分别减少 0 0r , .O m, .5 m .5 m 0 1m 0 1r a a 车身就能减重 6 1% , %。而增加钢 板强度是 %, 2 1 8 减小板厚的重要途径。因此: 高强度大梁板的开发 与应用具 有广 阔 的前景 。我厂 汽车 用高强 度 大梁板 还处 于开发 的初期 阶段 , 20 二季 试生 产 了两 于 03年 个钢号 , 分别为 50 6L及 50 , 9L 每个钢号各生产 了两 炉钢 , 格 为 6 5 m×30 m,m 规 .m 5m 8 m×40 m。 共 计 8m
16MnL汽车大梁板冷成型开裂的影响因素

2006年2月HUNANMETALLURGYMarch2006收稿日期:2005—09—20作者简介:谢国乔(1965—),男,工程师,主要从事产品质量管理工作。
16MnL汽车大梁板冷成型开裂的影响因素谢国乔(涟源钢铁集团有限公司,湖南娄底417009)摘要:介绍了涟钢转炉CSP工艺流程,分析了涟钢生产不含微合金元素的16MnL汽车大梁板冷成型过程中开裂的问题,简要论述了16MnL冷成型性能的影响因素,提出了相应的改进措施。
关键词:16MnL;冷成型开裂;影响因素;改进措施中图分类号:TG386.3+3文献标识码:A文章编号:1005—6084(2006)02—11—06EFFECTFACTORSOFCRACKINGDURINGCOLDFORMINGOF16MnLAUTOMOBILEFRAMESTEELPLATEXIEGuo-qiao(LianyuanIron&SteelGroupCo.Ltd.,Loudi417009,China)ABSTRACT:TheCSPtechnologicalprocessofconverterinLiangangwasintroduced,andthecrackingproblemduringcoldformingoftheno-microalloying16MnLautomobileframesteelplatewasanalyzed.Theeffectfactorsof16MnLcoldformabilityweresimplydemonstrated,moreovertheconcernedimprovingmeasureswereproposed.KEYWORDS:16MnL;crackingduringcoldforming;automobileframesteelplate;effectfactor;improvingmeasure16MnL作为汽车大梁,主要承受较大的静载荷和一定的冲击、振动,因此对它的性能有两方面的要求,一是要具有一定的强度,较好的塑性和韧性;二是由于汽车大梁多是冷冲压成型,冲压中容易产生裂纹,因此要求16MnL具有良好的冲压性能。
汽车钢铝车身的快速试制及其质量控制

白车身总成或分总成尺寸测量常用的设备是三坐标
网址: 电邮:hrbengineer@ 圆园21 年第 7 期
图10 点焊的超声波检测报告
人员根据质量测量报告,对
不合格的面和孔进行修复。
主要的基准孔和基准面有
夹具定位,尺寸超差的可能
性小,需返修较多的是其他
一些安装孔、搭接面尺寸。
修复的手段有很多,轻微的
修复有锤、磨、拉、焊接;严 重的修复有切割、镶补、焊
图11 自冲铆的返修
接、铆接等。修复完毕,质检员再检测,确认尺寸合格之后
机械工程师
MECHANICAL ENGINEER
汽车钢铝车身的快速试制及其质量控制
李福贵 (上汽通用五菱股份有限公司,广西 柳州 545000)
摘 要:基于钢铝零部件产品的成型工艺与连接工艺特点,以及样车试制短周期低成本的要求,探索了钢铝车身快速试制
的流程,很好地保障了新车型的开发验证,支持后续的优化设计。
才能流转。没有修复合格的地方需要再次修复,不能修复
合格、影响装车且不可接受的部位,只能报废处理。
在软工装试制项目里面,单台车的测量工作量很大。
以前机舱总成为例,使用检具非全尺寸测量大约需时2
h,使用三坐标仪器非全尺寸测量大约需时6 h,加上返修
检测时间,测量瓶颈更突出。在总成测量阶段,需要多台
设备参与测量才能满足节拍要求。
169
机械工程师
MECHANICAL ENGINEER
图8 某钢铝混合前机舱总成的 试制
测量仪。总成零件放置在测量支架 上,测量支架只定位基准孔和支撑 基准面,目的是为了获取更大的三 坐标检测空间。对于较大的或较软 的总成零件会适当增加辅助支撑 (如前地板总成)。质检员按检测计 划检测并输出测量报告。工艺工程 师根据质量检测报告,进行工艺分析,偏置调整夹具,提
汽车大梁钢610L的试制开发

汽车大梁钢610L的试制开发陈培敦;马正伟;陈坤【摘要】按照低碳高锰微合金的成分设计原则,利用真空巾频感应熔炼炉冶炼并浇铸成130mm×350mm的铸坯,经过12道次轧制成厚度为10mm的钢板,实验室试制了汽车大梁钢610L.检测分析表明:钢中出现了贝氏体组织,伸长率偏低.工业试制在降低氧含量的前提下进行了Si-Ca线变质处理,同时降低轧制温度和严格控冷,得到了以针状铁素体+珠光体为主的组织,晶粒度12级,其抗拉强度在625MPa以上,延伸率在24%以上,成功开发了高强度610L钢.【期刊名称】《山东冶金》【年(卷),期】2010(032)005【总页数】3页(P27-29)【关键词】汽车大梁钢;层流冷却;轧制温度;变质处理【作者】陈培敦;马正伟;陈坤【作者单位】山东泰山钢铁集团有限公司,山东,莱芜,271100;山东泰山钢铁集团有限公司,山东,莱芜,271100;山东泰山钢铁集团有限公司,山东,莱芜,271100【正文语种】中文【中图分类】TG142.4汽车大梁钢主要用于各类汽车车架纵梁、横梁等结构件。
随着汽车工业的发展,各汽车制造厂家对汽车用钢的需求量大大增加,根据汽车轻量化的要求,对汽车大梁钢综合性能的要求也越来越高,不仅要求具有更高的强度,而且还需要良好的塑性、韧性以及优良的冷弯性能[1-2]。
为此,泰钢试制开发了汽车大梁钢610L。
利用最高加热温度为1 700℃、坩埚容积为50 kg、中频频率为1 500~2 500 Hz 的真空中频感应熔炼炉,按照表1成分进行冶炼。
将冶炼的试验铸坯放入最高加热温度为1 350℃的加热炉中加热到1 240℃,驻炉200 min;利用最大轧制力为3 500 kN、轧制速度0~1.5 m/s的实验轧机按照表2工艺,轧制12道次至板厚10 mm;在自制水幕冷却设备上控制冷却;冷却后将试样放在石棉中缓冷模拟卷取温度。
精轧开轧温度930~950℃,终轧温度800~820℃;层流冷却5~8℃/s,冷后温度580℃。
16MnL汽车大梁钢板的开发与试制
(!)轧辊表面出现压痕,这种压痕如不去除,会印在成品表面;(")轧辊表面会粘上尾部甩下的钢渣,如这种钢渣不去除,会严重影响成品表面质量。
在没有#$%的生产线上,当出现甩尾时,一般需马上换辊。
实践证明,#$%对去除甩尾钢渣很有效果。
需说明的是,如果压痕过深,或是甩尾钢渣过大,#$%不能将其完全消除,此时必须换辊。
!结语通过使用#$%,增加了同宽轧制量,减少了换辊次数,同时也使生产高质量的热轧带钢成为可能。
"#$%&汽车大梁钢板的开发与试制尹环泽(唐山建龙钢铁有限公司技术中心,河北唐山&’("&&)摘要:介绍了!’)*+汽车大梁钢板的生产工艺,通过控制其终轧温度,并对其进行轧后控制冷却,明显降低了其带状组织级别,使成品合格率提高至,-./0。
关键词:汽车大梁钢板;生产工艺;带状组织中图分类号:1%--2.2";文献标识码:3文章编号:!&&-4,,,’("&&2)&!4&&’(4&-’()(*+,-(%./%0,1(,1+023.4+%+5"#$%&6.((*,*/.(5+1/2.+-+74*(51/-(656789:*;<=(1:*>?@:*A B :*C D *>6E D *FG H ==C I D .,+H J .,1:*>?@:*&’("&&,I @B *:)876.1/3.:1@=K E D J 9L H B D *H =L @*D C D >M D N !’)*+?H ==C K C :H =N D E :9H D O D P B C =N E :O =?B ?B *H E D J 9L =J .Q ML D *H E D C C =J N B *B ?@;B *>E D C C B *>H =O K =E :H 9E =:*J L D *H E D C C =J L D D C B *>,H @=>E :J =D N P :*J =J ?H E 9L H 9E =B ?D P R B D 9?C M J =L E =:?=J :*J H @=K =E L =*H D N K :??D N KE D J 9L H B ?B *L E =:?=J H D ,-./0S 9(:;+106:?H ==C K C :H =N D E :9H D O D P B C =N E :O =?;K E D J 9L H B D *H =L @*D C D >M ;P :*J =J ?H E 9L H 9E =收稿日期:"&&(4&/4!/作者简介:尹环泽(!,T !4),男(汉族),天津人,工程师。
汽车大梁钢加工流程
汽车大梁钢加工流程你们有没有想过汽车的大梁是怎么来的呀?今天呀,我就来给大家讲讲汽车大梁钢的加工流程。
汽车大梁就像汽车的骨架一样,非常重要。
那大梁钢一开始呢,是一块一块的钢材。
这些钢材可都是从大工厂里生产出来的。
就像我们搭积木,最开始要有积木块一样。
这些钢材要先被切割。
工人叔叔们会用很厉害的机器,把长长的钢材按照大梁需要的长度切成一段一段的。
这就好像我们切菜一样,把长长的菜切成一小段一小段的,方便后面的操作。
比如说,要做一个小卡车的大梁,就需要把钢材切成合适小卡车大小的长度。
切割好之后呢,钢材要被弯曲。
这可不容易哦。
想象一下,把一根直直的小树枝变成弯弯的形状。
工人叔叔们会用专门的弯曲机器,一点一点地把钢材弯成大梁需要的形状。
有的大梁是弯弯的,就像一个弯弯的桥一样。
这个过程就像我们用手把软的铁丝弯成各种形状玩一样,不过这个机器可更厉害啦。
接下来呀,钢材要被打孔。
打孔是为了能把其他零件安装到大梁上。
就像我们在纸上打孔,然后用绳子穿过去把纸装订起来一样。
大梁上打孔也是为了把一些小零件,像螺丝之类的东西安上去。
工人叔叔们会用打孔机,在大梁钢上打出一个个圆圆的小孔。
打好孔之后呢,钢材还要被打磨。
打磨就像是给大梁钢洗脸一样,让它变得滑溜溜的。
因为如果表面不光滑,可能会有小刺刺,这样不仅不好看,还可能会把其他零件刮坏呢。
就像我们的手如果有小刺刺,摸东西的时候就会把东西划破一样。
最后呀,经过这么多工序加工好的大梁钢,就可以被送到汽车组装车间啦。
在那里,它就像一个被打扮好的小明星,和其他的汽车零件一起被组装成一辆完整的汽车。
你们看,汽车大梁钢的加工流程是不是很有趣呢?每一个环节都很重要,就像我们做手工一样,少了哪一步都不行哦。