
电泳漆测试标准
电泳漆测试标准
一、膜厚测试
膜厚测试是电泳漆膜性能检测的重要指标之一,它可以帮助我们了解涂层厚度是否达到预期,进而评估电泳漆是否具有良好的保护和装饰性能。
1.采用膜厚计进行测量。
确保膜厚计清洁、准确,并在标准环境下进行测量。
2.在工件表面选取多个位置测量膜厚,每个位置测量多次取平均值。
3.记录测量数据,分析膜厚是否符合工艺要求。
二、耐候性测试
耐候性测试是评估电泳漆在各种环境条件下的耐久性和稳定性。
通过模拟不同环境因素,如温度、湿度、光照等,检测电泳漆的变色、粉化、开裂等现象。
1.根据耐候性测试标准,设定不同的环境条件,如温度、湿度、光照等。
2.将涂有电泳漆的工件放置在设定好的环境中,定期观察并记录涂层的外观
变化。
3.根据测试数据评估电泳漆的耐候性能,如耐变色性能、耐粉化性能等。
三、耐化学品性能测试
耐化学品性能测试是评估电泳漆在接触化学物质时的耐腐蚀和耐磨损性能。
通过模拟不同化学品的腐蚀作用,检测电泳漆的损伤程度。
1.根据测试要求准备不同的化学试剂,如酸、碱、盐等。
2.将涂有电泳漆的工件浸泡在化学试剂中,观察涂层的表面变化。
记录涂层
是否出现腐蚀、脱落等现象。
3.根据测试数据评估电泳漆的耐化学品性能。
四、硬度测试
硬度测试是评估电泳漆表面硬度的指标之一,它可以反映涂层的耐磨性和抗划伤性能。
常用的硬度测试方法有摆锤式硬度测试和铅笔硬度测试。
1.根据测试要求选择适合的硬度测试方法,如摆锤式硬度计或铅笔硬度计。
2.对涂有电泳漆的工件进行硬度测试,记录测试数据。
3.分析测试数据,评估电泳漆的硬度是否符合要求。
五、抗刮伤性能测试
抗刮伤性能测试是评估电泳漆表面抗刮擦能力的指标之一。
通过模拟不同硬度的刮刀在涂层表面划擦,检测涂层的损伤程度。
1.根据测试要求准备不同硬度的刮刀。
2.对涂有电泳漆的工件进行抗刮伤性能测试,记录划痕的数量和深度。
3.分析测试数据,评估电泳漆的抗刮伤性能。
电泳漆盐雾试验标准
电泳漆盐雾试验标准电泳漆是一种常见的涂装工艺,它具有优异的防腐蚀性能和外观效果,因此在汽车、家电、建筑等行业得到广泛应用。
然而,电泳漆在使用过程中需要经受各种环境和试验的考验,其中盐雾试验就是其中之一。
盐雾试验是一种模拟海洋环境的腐蚀试验方法,通过在恶劣的盐雾环境中暴露样品,来评估材料的防腐蚀性能。
对于电泳漆来说,盐雾试验是非常重要的,因为它直接关系到产品的质量和使用寿命。
在进行盐雾试验时,需要严格按照相应的标准来进行。
目前国际上常用的盐雾试验标准有ASTM B117、ISO 9227、JIS Z 2371等,这些标准对试验条件、试样制备、试验方法等都有详细规定,确保了试验的准确性和可比性。
首先,试验条件是盐雾试验中非常重要的一环。
试验室应该能够精确控制温度、湿度和盐水浓度,以保证试验的稳定性和可重复性。
试验条件的不合适会导致试验结果失真,影响产品质量的判断。
其次,试样的制备也是至关重要的。
对于电泳漆来说,试样的制备应该符合实际使用情况,包括底材的处理、电泳漆的涂装工艺等。
只有这样,试验结果才能真实反映电泳漆在实际使用中的性能。
试验方法则是盐雾试验中的核心环节。
在试验过程中,需要定期观察试样的腐蚀情况,记录腐蚀时间和腐蚀程度,以便后续的数据分析和评估。
同时,还需要对试样进行定期的清洗和检查,确保试验过程的准确性和可靠性。
总结来说,电泳漆盐雾试验标准对于保证产品质量和性能至关重要。
只有严格按照标准要求进行试验,才能得到准确可靠的结果,为产品的改进和优化提供参考依据。
因此,作为电泳漆的生产厂家或使用者,应该充分重视盐雾试验,并且合理利用试验结果,不断提高产品的质量和竞争力。
电泳漆件检验标准
电泳漆件检验标准
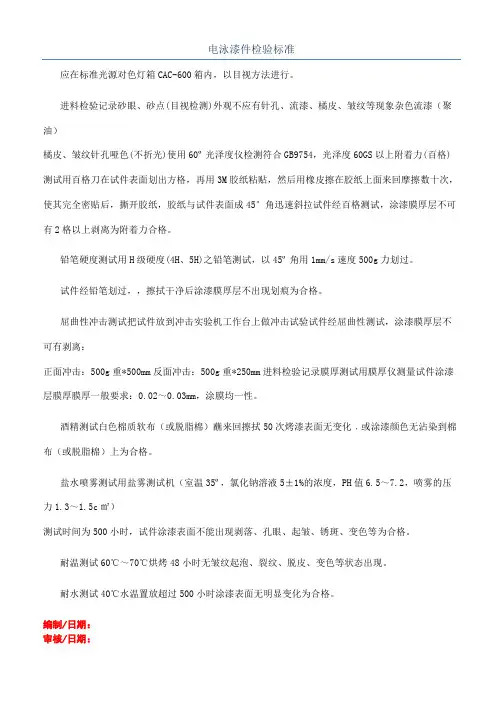
应在标准光源对色灯箱CAC-600箱内,以目视方法进行。
进料检验记录砂眼、砂点(目视检测)外观不应有针孔、流漆、橘皮、皱纹等现象杂色流漆(聚油)
橘皮、皱纹针孔哑色(不折光)使用60º光泽度仪检测符合GB9754,光泽度60GS以上附着力(百格)测试用百格刀在试件表面划出方格,再用3M胶纸粘贴,然后用橡皮擦在胶纸上面来回摩擦数十次,使其完全密贴后,撕开胶纸,胶纸与试件表面成45°角迅速斜拉试件经百格测试,涂漆膜厚层不可有2格以上剥离为附着力合格。
铅笔硬度测试用H级硬度(4H、5H)之铅笔测试,以45º角用1mm/s速度500g力划过。
试件经铅笔划过,,擦拭干净后涂漆膜厚层不出现划痕为合格。
屈曲性冲击测试把试件放到冲击实验机工作台上做冲击试验试件经屈曲性测试,涂漆膜厚层不可有剥离:
正面冲击:500g重*500mm反面冲击:500g重*250mm进料检验记录膜厚测试用膜厚仪测量试件涂漆层膜厚膜厚一般要求:0.02~0.03mm,涂膜均一性。
酒精测试白色棉质软布(或脱脂棉)蘸来回擦拭50次烤漆表面无变化﹐或涂漆颜色无沾染到棉布(或脱脂棉)上为合格。
盐水喷雾测试用盐雾测试机(室温35º,氯化钠溶液5±1%的浓度,PH值6.5~7.2,喷雾的压力1.3~1.5c㎡)
测试时间为500小时,试件涂漆表面不能出现剥落、孔眼、起皱、锈斑、变色等为合格。
耐温测试60℃~70℃烘烤48小时无皱纹起泡、裂纹、脱皮、变色等状态出现。
耐水测试40℃水温置放超过500小时涂漆表面无明显变化为合格。
编制/日期:
审核/日期:
批准/日期:2。
电泳漆性能指标
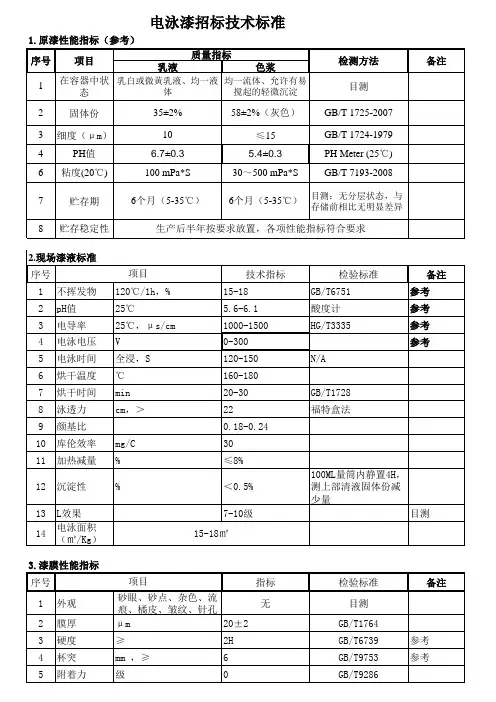
1.原漆性能指标(参考)
序号 项目
质量指标 乳液
色浆
1
在容器中状 乳白或微黄乳液、均一液 均一流体、允许有易
态
体
搅起的轻微沉淀
检测方法 目测
2
固体份
35±2%
58±2%(灰色) GB/T 1725-2007
3 细度(μm)
4
PH值
6 粘度(20℃)
10 6.7±0.3 100 mPa*S
≤15 5.4±0.3 30~500 mPa*S
GB/T 1724-1979 PH Meter (25℃) GB/T 7193-2008
7
贮存期
6个存储前相比无明显差异
8 贮存稳定性
生产后半年按要求放置,各项性能指标符合要求
备注
2.现场漆液标准 序号
GB/T1728 福特盒法
备注 参考 参考 参考 参考
100ML量筒内静置4H, 测上部清液固体份减 少量
目测
检验标准
目测 GB/T1764 GB/T6739 GB/T9753 GB/T9286
备注
参考 参考
6 柔韧性 7 冲击 8 耐水性 9 耐酸性 10 耐碱性 11 耐盐雾
编制: 审核: 批准:
1 不挥发物 2 pH值 3 电导率 4 电泳电压 5 电泳时间 6 烘干温度 7 烘干时间 8 泳透力 9 颜基比 10 库伦效率 11 加热减量
项目 120℃/1h,% 25℃ 25℃,μs/cm V 全浸,S ℃ min cm,>
mg/C %
技术指标 15-18 5.6-6.1 1000-1500 0-300 120-150 160-180 20-30 22 0.18-0.24 30 ≤8%
电泳漆,盐雾试验腐蚀评级标准

电泳漆,盐雾试验腐蚀评级标准
1、试板除油除锈干净后,进行锌系磷化,磷化膜要求均匀、致密、不挂灰,磷化膜厚度2-3um。
2、电泳制板:电压180伏,电泳3分钟,纯水冲洗干净。
3、烘烤:180C,保温30分钟。
4、取出后冷却,阵化24小时。
测量漆膜厚度在25um。
5、放进盐雾箱进行试验:盐水浓度5%,盐雾箱内温度控制在
35-37C之间,样板周边进行包边或蜡封,中间部分划叉,挂在盐雾箱内,设定喷雾时间为间隔喷雾,即每喷15分钟,停45分钟,循环喷雾。
6、每日开箱检查样板划叉部位被腐蚀的情况。
7、直至划叉部位单向腐蚀达到2mm,试验即终止。
8、累计时间900小时以上,盐雾试验合格。
阴极电泳工艺与检验标准
阴极电泳工艺与检验通用规范文件编号: HBWP—YJDY—2015编制:张龙审批: 胡方灿批准:蒋祖君年月日发布年月日执行1 范围本标准规定了阴极电泳的工艺过程控制、质量控制及质量要求。
本标准适用于工程机械产品钢板厚度在4mm一下的薄板件(驾驶室、覆盖件、电控柜)以及无机加工面、加工孔的结构件的防护底涂层。
2 规范性引用文件下列文件中的条款通过本标准的引用而构成为本标准的条款。
凡是注日期的引用文件,其随后所有的修改单(不包括勘误的内容)或修订版均不适用于本标准,然而,鼓励根据本标准达成协议的各方研究是否可使用这些文件的最新版本。
凡是不注日期的引用文件,其最新版本适用于本标准。
GB 1720 漆膜附着力测定法GB/T 1730 漆膜硬度检测法摆杆阻尼试验GB/T 1731 漆膜柔韧性测定法GB/T 1732 漆膜耐冲击测定法GB/T 1771 色漆和清漆耐中性盐雾性能的测定GB/T 6739 漆膜铅笔硬度测定法GB/T 9286 色漆和清漆漆膜的划格试验GB/T 9753 色漆和清漆杯突试验GB/T 13312 钢铁件涂装前除油程度检验方法(验油试纸法)HG/T 3334 电泳漆漆膜制备法HG/T 3335 电泳漆电导率测定法HG/T 3336 电泳漆泳透力测定法HG/T 3337 电泳漆库仑效率测定法HG/T 3338 电泳漆沉淀积量测定法HG/T 3339 电泳漆泳透力测定法(钢管法)3 术语3.1 电泳电泳涂装是带电荷的水溶性涂料粒子,在电场作用下,在相反电荷电极上沉积形成涂层的工艺.有阴极电泳与阳极电泳之分。
3.2 泳透力泳透力是指电泳液在规定的电泳条件下(电压、时间、固体分和PH值),深入被屏电极点沉积的能力。
3。
3 槽液固体分系指电泳槽液中成膜物质(树脂与颜料)的含量,一般以质量百分数表示.4 工艺4。
1 工艺流程图4。
1.1 电泳工艺流程图4.1.2 前处理工艺流程图4。
2 工艺过程4。
电泳漆技术质量要求

1. 适用范围:本标准适用于钣金车身表面电泳涂层材料的检测。
2. 检验项目和技术指标见表一、表二。
序号检验项目单位指标 执行标准 1外观A 板 级8-10 QB8021 C 板8-10QB8021L 板 7-10 QB8021 H 板7-10 QB8021 2 膜厚 μm 20-30 GB/T1764 3 硬度 ≥ 2H GB/T6739 4 杯突 ≥ 6 GB/T9753 5 附着力 级 0-1 GB/T1720 6 柔韧性 mm 1 GB/T1731 7 冲击 cm 50 GB/T1732 8 光泽 (60°) 50-80 GB/T9754 9 耐水性 (40℃)h≥ 500 GB/T5209 10 耐盐雾 h ≥ 1000 ASTMB117 11 干燥时间 (工件温度) 175℃ min 25 GB/T1728 12泳透力cm ≥ 80%福特盒法文件名称 电泳漆技术质量要求 文件编号JB-2011-001发布部门 工艺技术部编制审核批准实施日期修订状态A1共2页表二:电泳漆原漆技术指标序号检验项目单位指标执行标准乳液色浆1 外观乳白色液体灰色粘稠液体,无结块目测2不挥发物(120±2)℃/1h%36±257±2GB/T67513 细度μm≤10 15 GB/T6753.14 PH值 6.3-6.9 酸度计5 电导率Μm/Cm 2000-2800 HC/T33366 MEQ酸mm01/100g 30-36 0.1mol/1NaOH滴定7 MEQ碱mm01/100g 55-65 0.1mol/1H2SO4滴定8 粘度(20℃)mP a·S≤100 GB/T27949 密度(20℃)g/ml 1.05-1.07 GB/T675010 溶剂含量(EB)% 0.5-1.5 气相色谱法。
电泳漆盐雾实验标准要求
电泳漆盐雾实验标准要求
电泳漆盐雾实验标准要求是评估电泳涂料在盐雾环境下的耐腐蚀性能的测试方法。
该测试方法广泛应用于汽车、家具、电器等行业,以确定涂层在恶劣环境下的稳定性和维持外观的能力。
根据国际上通用的标准,电泳漆盐雾实验的主要要求如下:
1. 实验条件:温度通常设定为35°C,湿度为95%。
使用的盐水溶液浓度一般为5%左右。
2. 样品准备:样品表面必须干净、去污,并经过适当的表面处理,如除油、磷化等。
3. 盐雾实验周期:盐雾实验的周期一般为240小时至1000小时,具体以产品的需求和国家标准为准。
4. 腐蚀评价:使用视觉评价法和附录中提供的标准比较样品进行腐蚀评价。
评估标准主要包括涂层表面是否出现锈斑、脱落、气泡和裂纹等问题。
5. 抗腐蚀等级:根据不同行业的标准和需求,盐雾实验结果将涂层的抗腐蚀性能分为不同的等级,比如常见的等级有240小时、500小时、1000小时等。
6. 记录和报告:实验期间需记录样品的表现和观察结果,并及时向相关人员汇报。
实验结束后,需生成详细的报告,包括实验条件、观察结果和评估等级。
总的来说,电泳漆盐雾实验标准要求根据产品的需求与行业标准而定,目的是评估电泳涂料在恶劣环境下的抗腐蚀性能。
通过严格按照标准执行盐雾实验,可以为产品提供合适的涂层保护措施,延长其使用寿命,在市场竞争中取得优势。
油漆检测之电泳漆检测主要项目及检测标准
油漆检测之电泳漆检测
一、电泳漆检测概述:
电泳涂料作为一类新型的低污染、省能源、省资源、起作保护和防腐蚀性的涂料,具有涂膜平整,耐水性和耐化学性好等特点。
下面以科标无机检测中心为例来简单介绍下电泳漆的主要检测项目及检测标准,本中心可提供电泳漆相关检测项目:硬度、粘度、附着力、耐候性、耐酸碱性、耐汽油性、耐水性、耐化学性等。
二、检测产品:阳极电泳涂料、阴极电泳涂料;
阴离子电泳涂料、阳离子电泳涂料
三、检测项目:
1、物理性能:外观、透明度、颜色、附着力、粘度、细度、灰分、PH值、闪点、密度、体积固体含量、粘结强度等;
2、施工性能:遮盖力、使用量、消耗量、干燥时间(表干、实干)、漆膜打磨性、流平性、流挂性、漆膜厚度(湿膜厚度、干膜厚度)等;
3、化学性能:耐水性、耐久性、耐酸碱性、耐腐蚀性、耐候性、耐热性、低温试验、耐化学药品性;
4、有害物质:VOC、苯含量、甲苯、乙苯、二甲苯总量、游离甲醛含量、TDI 和HDI含量总和、乙二醇醚、重金属含量(铅、汞、铬、镉等);
5、电学性能:导电性、击穿电压或击穿强度、绝缘电阻、介质常数、介质损失。
四、部分检测标准:
HG/T 3366-2003 各色环氧酯烘干电泳漆
HG/T 3952-2007 阴极电泳涂料
GB/T 1728-1979(1989)漆膜、腻子膜干燥时间测定法
GB/T 1726-1979(1989)涂料遮盖力测定法
GB/T 9276-1996涂层自然气候曝露试验方法。
电泳漆性能测试标准
电泳漆问题处理、技术、测试参数:电泳漆性能对比1、外观,流平测试:同样时间、电流、固体份、温度、电泳对比漆膜厚、流平好的漆较好。
(外观)表面流平性大平面,无皱皮、波纹、电泳温度22-28度之间1、抗污染能力测试:同样的工作条件电泳的工件越多,处理的次数越少、漆越好。
槽液超滤能解决问题。
2、硬度测试:H笔划3、耐磨性测试:在纸上放一重量码,来回数次(结果)4、附着力(结合力) 测试:刚电泳湿膜,用带压力的水冲洗(0.01帕),无脱落、烤干后,在1*1mm划“#”格100个、再用胶纸撕、看掉不掉漆、不掉漆为结合力合格。
5、柔软性测试:烤干后折弯,看漆断不断。
6、电泳漆泳透力测试:用一根圆管,管内泳的越深、泳透力越好。
8、老化测试:水煮100度测老化30--1小时9、固体份(固含):用锡泊纸取漆称,烤180度40-60分钟,称固体份。
10、耐人工汗测试:香港标准:一、先把棉浸泡在5%乳酸水中湿透后包住工件,放在恒温箱,水温保持50度,48小时漆不软就可以了。
二、在密封箱内,5%乳酸加5%氯化钠加90%纯水。
水温保持50度,工件离水面1cm,工件存放时间多长人工汗就是多长。
11、电泳漆混合标准:取槽液,电货一件,加入另一种漆,电货对比有无区别一个礼拜或更长、电货看有无区别,是否有沉淀,分离,搅动有无好转电导率同样时间电压工件,固体份,色均匀度12、中性盐雾测试:(压铸合金件、化学镍、锌底)国标、中性盐雾、5%氯化钠、保持温度30度、喷雾量:20mI/H结果:60小时酸性测试:5%氯化钠PH调到3.0--3.2,温度55度,用冰醋酸调低。
13、丙铜测试;用丙铜浸湿棉来回擦100次不掉漆。
14、耐候性:(耐黄变)用气灯(QUV)200--500小时15、表面划伤:指甲用力划表面无划痕16、百格测试:在1*1mm工件面划“#”字格,然后用胶纸粘住用力瞬间拉开要不掉漆,(用指甲刮不掉漆)。
17、膜厚:漆膜15—20us厚,5*5镍面流平好,190度不黄变。
电泳涂料与电泳涂膜检测指标及检测规范讲解
电泳涂料与电泳涂膜检测指标及检测规范不挥发物的测定法一、适用范围:本标准适用于电泳漆原漆,电泳槽液及回收槽槽液的不挥发物的测定。
二、依据标准:国家标准GB6751-86《色漆和清漆,挥发物和不挥发物的测定》;EDTM-03《固成份测定法及计算方式》。
三、仪器设备和材料:1.精密天平(精确度0.001g)2.玻璃干燥器(硅胶干燥剂)3.铝箔纸4.玻璃吸管5. 100ml烧杯6.细玻璃棒7.鼓风恒温烘箱8. 50ml移液管四、测定方法及步骤1.抽取试样:准备好烧杯,移液管,把需要检测的漆液搅拌均匀,然后用移液管从被测液中抽取试样。
2.将铝箔纸截直径约6cm圆形纸,再将其折成直径4cm的圆盘,将截成的吕箔纸盘置于天平称重并记录为A。
3.玻璃棒搅拌被测液,使之均匀;用玻璃吸管吸取大约2g置于铝箔纸盘上精确称重为B。
4.依次置于烤箱内烘烤温度为105±2℃ 2小时,然后断开电源,等温度下降到70℃左右时,转移至干燥器中冷却。
5.待冷却至室温,后精确度称重为C。
6.试验平均测定至少两次。
五、结果表示:1.计算:注:NV以两次测试的算术平均值(精确到一位小数)为报告结果。
2.重复性:由同一操作者,在短时间间隔内,在同样的条件下对同一试样所测得两连续结果的差,应不超1%。
电泳漆检测技术指标检测样品检测项目技术指标检测方法电泳漆原漆外观无结块,无沉淀目视不挥发份%☆105℃×2h乳液:35-37 色膏:44-46 武科液检01细度µm 色膏:≤15武科液检15灰份%☆色膏:21-23 武科液检06MEQ酸mmol/100g 乳液:30-36 武科液检05MEQ酸mmol/100g 乳液:55-65 0.1mol/LH2SO4溶剂含量%☆ 6.8-7.2 武科液检04PH值☆乳液:6.3-6.9色膏:6.0-7.0 武科液检03导电度µs/cm☆乳液:2400-2800色膏:1550-1850 武科液检02贮存乳液:6个月;色膏:6个月;贮存条件5-35℃;密封贮存于阴凉干燥处电泳漆槽液导电度µs/cm 1000-1600 武科液检02PH值 6.0-6.6 武科液检03MEQ酸mmol/100g 26-34 武科液检05灰份%☆ 10-14 武科液检06槽液因体份%☆ 14-18 武科液检01泳透力≥98武科液检08工作温度℃28℃-32℃溶剂含量%☆ 2-3 武科液检04干燥性能175±5℃/20min完全干燥漆膜性能漆膜外观色泽均一,平整光滑无颗粒目视漆膜厚度µm 15-30 武科液检01漆膜硬度(铅笔)≥2H武科液检05漆膜附着力(划格1mm) 0级武科液检06漆膜柔韧性mm ≤1武科液检09耐盐雾性≥1000h,单向腐蚀≤2mm武科液检12漆膜冲击强度Kg•cm 50 武科液检04耐水性(40℃)≥500h,无明显变化武科液检08光泽性(60°) 50-80 武科液检10杯突mm ≥6武科液检11注:☆因产品规格不同,指标也略不同,说明书上标明各规格产品详细指标。