
模具设计公差标准
文件名称: 文件属性:
模具设计公差标准
系统文件
版次/ 修订状态:
B/1
6、 程序 6.1 滑块公差标准:
文件编号: 1-T-AD-06002
页 次:
3 / 11
注:所有尺寸的标注需以基准面为起始标注
Copyright © BYD Corporation
注:模仁于模胚基准在同一侧, 模板基准侧角为C5, 模仁基准侧角为C3,其余角为C1
Copyright © BYD Corporation
文件名称: 文件属性:
模具设计公差标准
系统文件
版次/ 修订状态:
B/1
文件编号: 1-T-AD-06002
页 次:
11 / 11
7、 附件 无
Copyright © BYD Corporation
4、 定义 无。
5、 职责 5.1 设计科: 5.1.1 模具部公差标准的制订、发行、维护、更新; 5.1.2 公差标准的培训、推行; 5.2 品质科: 5.2.1 依据模具公差标准执行品质检测; 5.3 计划科: 5.3.1 依据公差标准,评估合适精度的机台加工,拟订工艺; 5.4 编程科: 5.4.1 依据公差标准,编写合适的CNC加工程式; 5.5 各加工科: 5.5.1 依据公差标准,执行加工;
6.8模仁加工基准面标准: Copyright © BYD Corporation
文件名称: 文件属性:
模具设计公差标准
系统文件
版次/ 修订状态:
B/1
6.9 插穿面公差标准:
文件编号: 1-T-AD-06002
页 次:
9 / 11
6.10 分型面公差:
6.11 模仁、模胚装配基准标准:
精框角位R
开框底面(高度方向)
Copyright © BYD Corporation
文件名称: 文件属性:
模具设计公差标准
系统文件
版次/ 修订状态:
B/1
文件编号: 1-T-AD-06002
页 次:
5 / 11
Copyright © BYD Corporation
文件名称: 文件属性:
模具设计公差标准
系统文件
版次/ 修订状态:
B/1
6.4 斜销公差标准:
文件编号: 1-T-AD-06002
页 次:
6 / 11
6.5 斜顶加工基准标准: Copyright © BYD Corporation
文件名称: 文件属性:
模具设计公差标准
系统文件
版次/ 修订状态:
B/1
6.6 模仁加工公差标准:
文件编号: 1-T-AD-06002
深度(H)
1-50 精框尺寸精度 L≤300mm
长度(L)
+0.02 0
宽度(W)
+0.02 0
深度(H)
0 -0.05
角位(R) R8
L=301∽570mm
对框 +0.02 0
长度(L)
+0.03 0
宽度(W)
+0.03 0
深度(H) 0 -0.05
Copyright © BYD Corporation
文件名称: 文件属性:
模具设计公差标准
系统文件
版次/ 修订状态:
B/1
文件编号: 1-T-AD-06002
页 次:
1 / 11
制作单位: 适用范围: 提案发行人: 文件状态: 发 行: 受控状态: 密级设定:
模具部设计科 公司IT产业群全球各厂区
正本
IT产业群文控中心
非受控 受控 绝密 机密
对框
+0.03 0
文件名称: 文件属性: 普通镶件:
模具设计公差标准
Байду номын сангаас系统文件
版次/ 修订状态:
B/1
文件编号: 1-T-AD-06002
页 次:
10 / 11
顶部碰穿面+0.01,顶部胶位面+0.02
牛角镶件:
注:由于牛角镶件承受射压较大,在生产过程中经常产生毛边。现将牛角镶件外形公差改为(0~+0.01),由钳工师 傅磨配,其余镶件按照外形公差(-0.01~0)执行。
页 次:
7 / 11
模仁上滑块槽宽及滑块槽深的公差标准 Copyright © BYD Corporation
文件名称: 文件属性:
模具设计公差标准
系统文件
版次/ 修订状态:
B/1
6.7 顶针孔与镶件孔位置度公差标准:
文件编号: 1-T-AD-06002
页 次:
8 / 11
顶针孔中心到模仁中心公差±0.02 镶件孔中心到模仁中心公差±0.01
文件名称: 文件属性:
模具设计公差标准
系统文件
版次/ 修订状态:
B/1
6.2 滑块槽公差标准:
文件编号: 1-T-AD-06002
页 次:
4 / 11
滑块槽中心距模板中心公差±0.01
耐磨板底面
开框底面(Z 方向)基准)
6.3 滑块束块公差标准: 斜面起点与基准面共面
槽的深度50mm以下垂直度≤0.01 滑块束块槽中心到模板中心±0.0.01
B/1
文件编号: 1-T-AD-06002
页 次:
2 / 11
章节号 1 2 3 4 5 6 7
内容 目的
适用范围 参考文件
定义 职责 程序 附件
页次 2 2 2 2 2
3~10 11
1、 目的: 规范模具零件公差,确保各环节所执行的标准一致,特制定此规范。
2、 适用范围: 第三事业部模具部
3、 参考文件 无
受控号:
秘密 一般
文件发行/修订履历
版次
A B
日期
2006-08-15 2006-09-06
文件发行/修订 废止通知单编号
内容
新增文件 文件更新
提案 审核
杨亚军 杨亚军
批准
Copyright © BYD Corporation
文件名称: 文件属性:
模具设计公差标准
系统文件
版次/ 修订状态:
模具的技术要求

装配过程中零件不允许磕、碰、划伤和锈蚀。
螺钉、螺栓和螺母紧固时,严禁打击或使用不合适的旋具和扳手。紧固后螺钉槽、螺母和螺钉、螺栓头部不得损坏。
规定拧紧力矩要求的紧固件,必须采用力矩扳手,并按规定的拧紧力矩紧固。
同一零件用多件螺钉(螺栓)紧固时,各螺钉(螺栓)需交叉、对称、逐步、均匀拧紧。
补焊前必须将缺陷彻底清除,坡口面应修的平整圆滑,不得有尖角存在。
根据铸钢件缺陷情况,对补焊区缺陷可采用铲挖、磨削,炭弧气刨、气割或机械加工等方法清除。
补焊区及坡口周围20mm以内的粘砂、油、水、锈等脏物必须彻底清理。
在补焊的全过程中,铸钢件预热区的温度不得低于350°C。
在条件允许的情况下,尽可能在水平位置施焊。
补焊时,焊条不应做过大的横向摆动。
铸钢件表面堆焊接时,焊道间的重叠量不得小于焊道宽度的1/3。
10.锻件要求:
每个钢锭的水口、冒口应有足够的切除量,一以保证锻件无缩孔和严重的偏折。
锻件应在有足够能力的锻压机上锻造成形,以保证锻件内部充分锻透。
锻件不允许有肉眼可见的裂纹、折叠和其他影响使用的外观缺陷。局部缺陷可以清除,但清理深度不得超过加工余量的75%,锻件非加工表面上的缺陷应清理干净并圆滑过渡。
轴承外圈与开式轴承座及轴承盖的半圆孔不准有卡住现象。
轴承外圈与开式轴承座及轴承盖的半圆孔应接触良好,用涂色检查时,与轴承座在对称于中心线120°、与轴承盖在对称于中心线90°的范围内应均匀接触。在上述范围内用塞尺检查时,0.03mm的塞尺不得塞入外圈宽度的1/3。
轴承外圈装配后与定位端轴承盖端面应接触均匀。
模具设计公差标准

页 次:
7 / 11
模仁上滑块槽宽及滑块槽深的公差标准 Copyright © BYD Corporation
文件名称: 文件属性:
模具设计公差标准
系统文件
版次/ 修订状态:
B/1
6.7 顶针孔与镶件孔位置度公差标准:
文件编号: 1-T-AD-06002
页 次:
8 / 11
顶针孔中心到模仁中心公差±0.02 镶件孔中心到模仁中心公差±0.01
2、 适用范围: 第三事业部模具部
3、 参考文件 无
4、 定义 无。
5、 职责 5.1 设计科: 5.1.1 模具部公差标准的制订、发行、维护、更新; 5.1.2 公差标准的培训、推行; 5.2 品质科: 5.2.1 依据模具公差标准执行品质检测; 5.3 计划科: 5.3.1 依据公差标准,评估合适精度的机台加工,拟订工艺; 5.4 编程科: 5.4.1 依据公差标准,编写合适的CNC加工程式; 5.5 各加工科: 5.5.1 依据公差标准,执行加工;
文件名称: 文件属性:
模具设计公差标准
系统文件
版次/ 修订状态:
B/1
6.2 滑块槽公差标准:
文件编号: 1-T-AD-06002
页 次:
4 / 11
滑块槽中心距模板中心公差±0.01
耐磨板底面
开框底面(Z 方向)基准)
6.3 滑块束块公差标准: 斜面起点与基准面共面
槽的深度50mm以下垂直度≤0.01 滑块束块槽中心到模板中心±0.0.01
深度(H)
1-50 精框尺寸精度 L≤300mm
长度(L)
+0.02 0
宽度(W)
+0.02 0
深度(H)
模具零件公差与配合尺寸标 注标准(试行版)

>10~18 8 11 18 27 43 70 110 0.18 0.27 0.43
>18~30 9 13 21 33 52 84 130 0.21 0.33 0.52
>30~50 11 16 25 39 62 100 160 0.25 0.39 0.62
+0.02mm的斜顶公差: -0.02㎜~-0.03㎜, 2)、ABS料 斜顶孔 ±0.02㎜。推平斜顶孔线割纹后,斜顶孔取
值+0.02mm的斜顶公差: -0.02㎜~-0.04㎜, 4、上述位置度公差为一般精度要求公差。
5、上述斜顶配合公差为磨/钳工序后尺寸。 6、斜顶孔公差、斜顶公差均为配制公差。(既为配作公差) 7、若斜顶孔取值-0.01mm等,则公差须相应变动。 8、远胶口位置非胶料冲击位PP料可略大0.01mm,ABS料可略大0.02 ㎜。 9、斜顶各滑动表面平行度公差如下表:
2)、沉孔深度 ≤M10、+0.3㎜,≥M12、+0.5㎜ 。 3)、直径 ≤Φ18、+0.3㎜,>Φ18、+0.5㎜ 。 四、粗糙度 模具开合面及外表面(可观看到的部分) 6.3~12.5 五、以上为一般要求,特殊结构要求除外。
其它模具零件:
1、其它模具零件或上述零件的其它尺寸(配合类尺寸)可根据具体零件 或具体尺寸的精度要求选用5~12级配合公差,5~9级形位公差。
8、远胶口位置非胶料冲击位配合间隙可相应放宽PP料可略大 0.01mm。ABS料可略大0.02mm。
镶针孔类 1、孔位置度公差 ≤150 mm、±0.03 mm, >150 mm、±0.05
mm。 孔垂直度≤0.05/100㎜。
2、孔配合表面粗糙度6.3。 3、镶针孔尺寸公差:-0.01 mm~+0.02mm ,镶针(顶针代)取值-
精度等级
冲压模具公差及间隙标准
公差及间隙标准
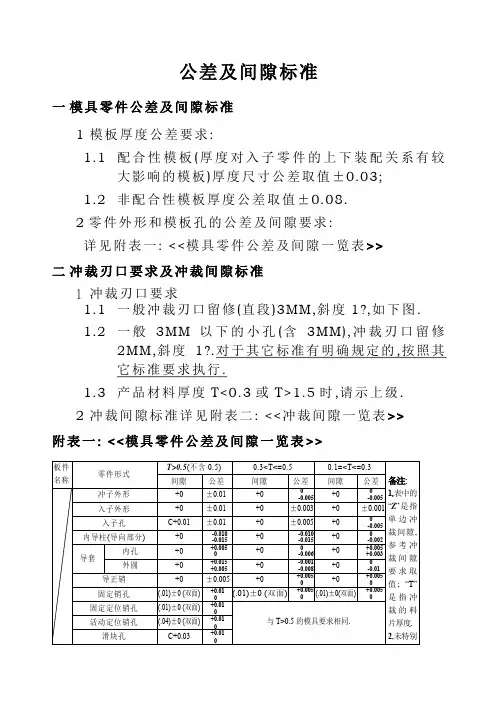
一模具零件公差及间隙标准
1 模板厚度公差要求:
1.1 配合性模板(厚度对入子零件的上下装配关系有较
大影响的模板)厚度尺寸公差取值±0.03;
1.2 非配合性模板厚度公差取值±0.08.
2零件外形和模板孔的公差及间隙要求:
详见附表一: <<模具零件公差及间隙一览表>>
二冲裁刃口要求及冲裁间隙标准
1 冲裁刃口要求
1.1 一般冲裁刃口留修(直段)3MM,斜度1?,如下图.
1.2 一般3MM以下的小孔(含3MM),冲裁刃口留修
2MM,斜度1?.对于其它标准有明确规定的,按照其
它标准要求执行.
1.3 产品材料厚度T<0.3或T>1.5时,请示上级.
2 冲裁间隙标准详见附表二: <<冲裁间隙一览表>>
附表一: <<模具零件公差及间隙一览表>>
附表二: <<冲裁间隙一览表>>
注: 1.上表所列间隙值均是指单边冲裁间隙Z.
2.冲裁间隙Z的取值与冲裁的料片材质、厚度及生产条件
(模具形式等)有关.
3.未作注明者均不区分模具形式是工程模/连续模.
4.对于3MM以下小孔,当冲裁的料片材质为GI或不锈钢
/CRS/铝时,单边冲裁间隙Z=10%T.
5.冲裁的料片材质上表未列出时(如铜),冲裁间隙请示上
级.。
模具零件公差与配合尺寸标注标准(试行版)
5、重要配合尺寸的形位公差选用5~7级。
6、粗糙度:外观面~。配合、滑动面等~。
6、上述配合公差及等级为一般精度模具。
7、一般配合尺寸公差不在图纸上标注,只注明本张图纸或某部分尺寸加工等级(既指定公差级别),车间按此等级公差标准进行生产与检验的方法也是一种方法。但从成本与效率及长远角度讲应在图纸上标注为好。
三、运水井孔
位置公差:小于150㎜、±㎜,大于150㎜、±㎜。
深度公差:+1㎜。 直径公差:+㎜。
四、避空位、倒角、底孔钻孔深度、有效牙深度等如下表:
螺纹规格
M4
M5
M6
M8
M10
过孔直径
φ
φ
φ
φ
φ11
杯头直径
φ7
φ
φ10
φ13
φ16
沉孔直径
φ8
φ10
φ12
φ14
φ18
杯头长度
4
5
6
8
10
沉孔深度
9
3)、除上述极端尺寸外,多数模具零件重要配合尺寸选用6级~9级。
2、优先配合孔、轴公差表等相关配合类表依据国家标准。
3、常用公差5~12级和尺寸分段如下表(表一)
基本尺寸㎜
IT5
IT6
IT7
IT8
IT9
IT10
IT11
IT12
IT13
IT14
≤3
4
6
10
14
12
18
30
48
75
20
29
46
72
115
185
290
DMC通用模具制造公差标准增加了

尺寸偏差
<=50
+0.10
>50-150
±0.10
>150-260
±0.15
>260-500
±0.18
>500
±0.20
DMC通用模具制造公差标准
DMC DIE MACHINING TOLERANCE STANDARD
14 压板槽位置公差
13 模具闭合高度(SH)公差(长+宽)
尺寸
公差
15 凸模凹模的制造公差
3 导柱孔、导套孔公差H7
孔直径尺寸
公差H7
30
(+0.021,0)
40,50
(+0.025,0)
60,70,80 (+0.030,0)
100,120 (+0.035,0)
适用范围: DMC1210,DMC1220,DMC1225
位置尺寸公差A±0.02
直径尺寸
公差H7
20,25
(+0.021,0)
D
DMC4160,DMC4170,DMC4180
DMC4510,DMC4520,DMC4530
DMC4540,DMC4550
DMC4580,DMC4590
DMC通用模具制造公差标准
DMC DIE MACHINING TOLERANCE STANDARD
A±0.02
柱销H7/m6
销孔直径D
公差H7
D
6 8,10 12,16 20,25,30
4 导板公差
基准面(包容面A)±0.02 间隙面(被包容B)减标准间隙±0.02
拉延翻整类导板间隙公差:0.1±0.02
DMC通用模具制造公差标准
模具零件的公差配合形位公差及表面粗糙度要求
模具零件的公差配合、形位公差及表面粗糙度要求2010-01-27 09:04:53| 分类:默认分类| 标签:|字号大中小订阅模具零件的公差配合、形位公差及表面粗糙度要求设计模具时,应根据模具零件的功能和固定方式及配合要求的不同,合理选用其公差配合、形位公差及表面粗糙度。
否则,将不仅直接影响模具的正常工作和冲压件的质量,而且也影响模具的使用寿命和制造成本。
一、模具零件的公差配合要求模具零件的公差配合分为过盈配合、过渡配合及间隙配合三种。
过盈配合用于模具工作时其零件之间没有相对运动且又不经常拆装的零件,如导柱、导套与模板的配合;过渡配合用于模具工作时其零件之间没有相对运动但需要经常拆装的零件,如压入式凸模与固定板的配合;间隙配合用于模具工作时需要相对运动的零件,如导柱与导套之间的配合等。
模具中常用零件的公差配合见下表。
二、模具零件的形公差形位公差是形状和位置公差的简称,它包括直线度、平面度、圆柱度、平行度、垂直度、同轴度、对称度及圆跳动公差等多种。
根据模具零件的技术要求,应合理选用其形位公差的种类及数值。
模具零件中常用的形位公差有平行度、垂直度、同轴度、圆柱度及圆跳动公差等,现分述如下:1、平行度公差模板、凹模板、垫板、固定板、导板、卸料板、压边圈等板类零件的两平面应有平行度要求,一般可按下表选取。
注:1.基本尺寸是指被测表面的最大长度尺寸和最大宽度尺寸。
2.滚动式导柱模架的模座平行度公差采用公差等级4级。
2.垂直度公差矩形、圆形凹模板的直角面,凸、凹模(或凸凹模)固定板安装孔的轴线与其基准面,模板上模柄(压入式模柄)安装孔的轴线与其基准面,一般均应有垂直度要求,可按下表的垂直度公差选取。
而上、下模板的导柱、导套安装孔的轴线与其基准面的垂直度公差,应按如下规定:安装滑动式导柱、导套时取为0.01:100;安装滚动式导柱、导套时取为0.005:100。
>25~40>40~63>63~100>100~160>160~250>250~400公差等级5公差值0.0100.0120.0150.0200.0250.030注:1.基本尺寸是指被测零件的短边长度。
模具部件公差标准
公差与配合的关系
公差与配合是两个相互关联的概念。配合是指两个零件之 间相对位置和装配关系的要求,而公差则是实现这种配合 要求的精度保障。
在模具制造中,合理选择公差与配合关系,能够确保模具 零件之间的装配精度和稳定性,从而提高模具的整体性能 和使用寿命。
03
模具部件的尺寸公差
尺寸公差的概念
尺寸公差
允许零件尺寸变化的范围,是评估零件加工精度 的重要指标。
尺寸公差的作用
确保零件的互换性和装配精度,满足使用要求。
尺寸公差的分类
根据用途,可分为基本尺寸公差和极限尺寸公差。
尺寸公差的标注方法
1 2
在图纸上标注公差值
如直径φ30H7,表示孔的基本尺寸为30mm, 公差等级为H7。
加工成本。
参考标准公差值表
03
根据基本尺寸和公差等级,在标准公差值表中选择相应的公差
值。
04
模具部件的形位公差
形位公差的概念
形位公差
描述模具部件形状和位置精度的参数,包括形状公差和位置公差。
形状公差
描述模具部件轮廓的精确度,如平面度、圆度等。
位置公差
描述模具部件之间相对位置的精确度,如平行度、垂直度等。
影响
对模具的耐磨性、配合性质、疲劳强度等性能产生影响。
表面粗糙度的评定参数
01
轮廓算术平均偏差(Ra)
在取样长度内,轮廓上各点至基准线距离绝对值的平均值。
02
微观不平度十点高度(Rz)
在取样长度内,五个最大轮廓峰高和五个最大轮廓谷深的平均值。
03
注塑模具装配图公差规范
.注塑模具工程图“公差”规范第一部分:配合公差部分0.001备注:重复配合部分,不重复说明(精度到千分位)H9/f9 一、定位圈::与浇口套配合(实际按三维是否需要)H9/f9 上固定板配合(小径):与T/m6(过渡)二、浇口套:与T上固定板配合:H7 R脱料板配合:锥度配合,采用基本尺寸与H7/f6 T上固定板:与部分拉料针配合:三、/m6 ,其中导套与导柱配合:与导柱配合:H7导柱固定端与模座之间一般/f7的间隙配合。
/f7或H8H7采用H7/m6或/k6的过度配合,导柱的导向部分通常采用H7H7/g6 脱料板:与部分拉料针配合:四、R/h6(略紧)五、侧面限位拉板:与侧圆柱定位销配合:N7(略松)/h6母模板:与侧圆柱定位销配合:H7六、A/m6 H7 与模仁配合:+0.1mm ,其中槽深公差:与零度定位块:K7H7 与导套配合:/m6 H7S活动板:与模仁配合:七:+0.1mm ,其中槽深公差:与零度定位块:K7H7 与导套配合:/m6 H7母模板:与模仁配合:八、BH7 与导套配合:H7 板的中托司导套配合:与EF间隙配合(标准)H7 ,其中导套与导柱配合:上顶针板九、E:与导套(中托司)配合:与回针配合:/p6 :与垃圾钉配合:H7十、F下顶针板顶针孔深度公差:K7 与中托司孔位配合:;与导滑槽配合:H8/f8 十一、斜导柱、侧滑块:;/g7或与成型部分接触,防止溢料,采用H8/f7H8/f7/f8与模架(或模仁)配合:十二、顶针:H8(直径大、材料流动性差);反之H8.../g6H5与型芯配合(八连管盖)配合:十三、尼龙拉钉:与之相配合的孔位,均给配合:H7十四、键:键公差:h8与键槽轴的配合:H9(松)/N9(正常)/P9(紧)与毂(gu)的配合:JS9十五、轴承:与模架配合:M7与轴配合:k6...第二部分:几何公差部分一、各块模板:平面度:0.015mm侧边与平面垂直度:0.01mm上下平行度:0.01mm模仁配合侧边与平面垂直度:0.01mm孔:位置度0.015mm二、顶针、复位杆等长轴类:直线度:0.01mm圆度:0.01mm同轴度:0.015mm三、定位圈:面轮廓度:0.01mm四、带锥度型芯:面轮廓度:0.01mm,2个锥度标注一个直径尺寸同轴度:0.015mm...第三部分:技术要求部分模仁的技术要求:1.工件除模具成型部位外,其余锐边均须倒圆角:R1;2.工件中所有的公差孔以及公差尺寸边的粗糙度为Ra1.6;上下两面须磨加工;3.工件中外形定位面应保证其与基准C的相互垂直以及其对应边与基准A、B的相互平行;4.未注尺寸公差为IT13级,未注圆角为R1;5.模具成型部位及四周10度斜面须抛光,抛光后粗糙度为Ra0.4,抛光加工时请勿刮伤其余工件表面;6.材料粗加工单边须留0.8-1mm余量,粗加工后工件淬火热处理,硬度至48-52HRC,热处理后再精加工到图纸尺寸;7.其余未注尺寸请参照三维图或咨询设计人员。
模具尺寸和制造公差
模具尺寸和制造公差模具型腔和型芯的加工尺寸除了通过D=M(1+S)公式计算基本尺寸之外,还有一个加工公差的问题。
按照惯例,模具的加工公差为塑件公差的1/3。
但由於塑料收缩率范围和稳定性各有差异,首先必须合理化确定不同塑料所成形塑件的尺寸公差。
即由收缩率范围较大或收缩率稳定较差塑料成形塑件的尺寸公差应取得大一些。
否则就可能出现大量尺寸超差的废品。
为此,各国对塑料件的尺寸公差专门制订了国家标准或行业标准。
中国也曾制订了部级专业标准。
但大都无相应的模具型腔的尺寸公差。
德国国家标准中专门制订了塑件尺寸公差的DIN16901标准及相应的模具型腔尺寸公差的DIN16749标准。
此标准在世界上具有较大的影响,因而可供塑料模具行业参考。
关於塑件的尺寸公差和允许偏差为了合理地确定不同收缩特性材料所成形塑件的尺寸公差,让标准引入了成形收缩差△VS这一概念。
△VS=VSR_VST(4)式中:VS-成形收缩差VSR-熔料流动方向的成形收缩率VST-与熔料流动垂直方向的成形收缩率。
根据塑料△VS值,将各种塑料的收缩特性分为4个组。
△VS值最小的组是高精度组,以此类推,△VS值最大的组为低精度组。
并按照基本尺寸编制了精密技术、110、120、130、140、150和160公差组。
并规定,用收缩特性最稳定的塑料成形塑件的尺寸公差可选用110、120和130组。
用收缩特性中等稳定的塑料成形塑件的尺寸公差选用120、130和140。
如果用这类塑料成形塑件的尺寸公差选用110组时,即可能出大量尺寸超差塑件。
用收缩特性较差的塑料成形塑件的尺寸公差选用130、140和150组。
用收缩特性最差的塑料成形塑件的尺寸公差选用140、150和160组。
在使用此公差表时,还需注意以下各点。
表中的一般公差用於不注明公差的尺寸公差。
直接标注偏差的公差是用於对塑件尺寸标注公差的公差带。
其上、下偏差可设计人员自行确定。
例如公差带为0.8mm,则可以选用以下各种上、下偏差构成。