
钣金展开计算方法
钣金展开计算方法
展开的计算方法
板材在弯曲过程中外层受到拉应力,内部受到压应力,从拉到压之间有一处不受拉力又不受压力的过渡层——中性层,中性层在弯曲过程中的长度和弯曲前一样,保持不变,所以中性层是计算弯曲件展开长度的基准。
中性层位置与变形过程有关,当弯曲半径较大,折弯角度较小时,变形程度较小,中性层位置靠近板材料厚度的中心处,当弯曲半径变小,折弯角度增大时,变形程度随之增大,中性层位置逐渐向弯曲中心的内侧移动,中性层
到板材料内侧的距离用λ表示。
展开的基本公式:
展开长度=料内+料内+补偿量。
钣金件展开计算方法
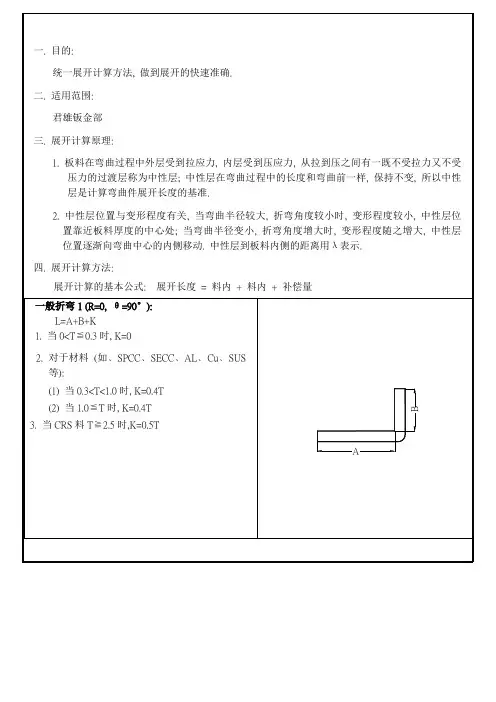
统一展开计算方法,做到展开的快速准确.
二.适用范围:
君雄钣金部
三.展开计算原理:
1.板料在弯曲过程中外层受到拉应力,内层受到压应力,从拉到压之间有一既不受拉力又不受压力的过渡层称为中性层;中性层在弯曲过程中的长度和弯曲前一样,保持不变,所以中性层是计算弯曲件展开长度的基准.
2.中性层位置与变形程度有关,当弯曲半径较大,折弯角度较小时,变形程度较小,中性层位置靠近板料厚度的中心处;当弯曲半径变小,折弯角度增大时,变形程度随之增大,中性层位置逐渐向弯曲中心的内侧移动.中性层到板料内侧的距离用λ表示.
(1) V折30°
(2)反折压平
故在作展开图折弯线时,须按30°折弯线画,如图所示:
N折:
1.当N折加工方式为垫片反折压平,则按L=A+B+K计算, K值依附件一中参数取值.
当2. N折以其它方式加工时,展开算法参见“一般折弯(R 4 (R≠0 ,θ≠90°)”.
3.3.如果折弯处为直边(H段),则按两次折弯成形计算: L=A+B+H+2K (K=90∘展开系数)
2. H>2T,请示后再按指示处理.
抽孔与抽牙孔:
抽孔尺寸计算原理为体积不变原理,即抽孔前后材料体积不变;一般抽孔,按下列公式计算,式中参数见右图(设预冲孔径为X,并加上修正系数–0.1):
1.若抽孔为抽牙孔(抽孔后攻牙),则S取值原则如下:
(1) T≦0.5时,取S=100%T
(2) 0.5<T<0.8时,取S=70%T
5.0
2.4
M4
T=0.6
2.1
3.6
4.4
1.8
T=0.8
4.6
2.0
钣金展开计算方法

图(a):?展开长度
L=A+B-0.4T
图(b):?压线位置尺寸?A-0.2T
图(c): 90°折弯处尺寸为A+1.0T
图(d):?侧冲压平后的产品形状
14?综合计算如图:
L=料内+料内+补偿量
=A+B+C+D
+中性层弧长(AA+BB+CC)
(中性层弧长均按?“中性层到板料内侧距离λ=T/3”来计算)
?0.8
?1.0
?1.2
?1.5
?2.0
?2.5
?3.0
?4.0
?冷板
?1.5
?1.8
?2.1
?2.5
?3.2
?4.0
?4.7
?6.2
?铝板
?—
?1.5
?1.9
?2.3
?3.1
?3.8
?4.4
?6.1
注意:折弯系数不是绝对的,各加工工厂的钣金工艺工程师会根据所用GB材料以及加工机器而略有微弱变化。
在R≠0, θ=90°时;的折弯系数列表:(单位:mm)
1.8
#6-32
1.2
1.5
1.5(1.8)
1.8
说明:
1以上攻牙形式均为无屑式.
2抽牙高度:一般均取H=3P,P为螺纹距离(牙距).
3.内径:M3?Φ2.75? M3.50?Φ3.20? M?4?Φ3.65??#?6-32?Φ3.10
在R≠0, θ=90°时;的折弯系数列表:(单位:mm)
?板材↓/板厚→
钣金展开计算方法
?计算方法
? ? 展开的基本公式:
? ? 展开长度=料内+料内+补偿量
钣金展开计算方法

附表
1.直边段差展开系数一览表
N折展开系数一览表
• 一般折弯 3 (R=0, θ≠90°): L=A+B+K’
1. 当T<0.3 时, K’=0 2. 当T>=0.3时, K’= (θ / 90) * K
注: K为90∘时的补偿量.
• 一般折弯4 (R≠0 , θ≠90°):
L=A+B+K (K值取中性层弧长) 1. 当T<1.5 时, λ=0.5T 2. 当T>=1.5时, λ=0.4T
T>0.3时, K=0.25T 4. 对于软铁材SPCC 当 0.3<T<1.5时 K=0.4T 当T≧1.5时 K=0.35T 5. 对于其它有色金属材料 (如Al﹑Cu等): 当 T>0.3时, K=0.5T
• 一般折弯2 (R≠0, θ=90°): L=A+B+K (K值取中性层弧长) 1. 当T<1.5时, λ=0.5T 2. 当T≧1.5时, λ=0.4T 注: 当用折刀加工时: 1. 当R≦2.0时, 按R=0处理. 2. 当2.0<R<3.0时, 按R=3.0处理. 3. 当R≧3.0时, 按原值处理.
二 展开计算方法
• 展开计算的基本公式: 展开长度 (L)= 料内(A) + 料内(B) + 补偿量(K)
• 一般折弯1 (R=0, θ=90°): L=A+B+K
1. 当0<T≦0.3时, K=0 2. 对于铁材 (如SGCC﹑SECC﹑SPTE等): (1) 当0.3<T<1.5时, K=0.4T (2) 当1.5≦T<2.5时, K=0.35T (3) 当 T≧2.5时, K=0.3T 3.对于SUS
钣金展开计算公式大全
钣金展开计算公式大全
1. 矩形零件的展开计算公式:
长方形展开长度 = 原料长度 + 2 弯曲圆弧压缩量。
长方形展开宽度 = 原料宽度 + 弯曲线圆弧长度 + 弯曲线直线长度。
2. 圆柱形零件的展开计算公式:
圆周展开长度 = 弧长公式,L = π D(D为圆柱直径)。
圆周展开宽度 = 圆周展开长度 / 2。
3. 圆锥形零件的展开计算公式:
圆锥展开长度= π D tan(α)(D为圆锥底部直径,α为锥角)。
圆锥展开宽度 = 圆锥母线长度。
4. 不规则形状零件的展开计算公式:
可使用数学软件进行建模计算,或者通过测量得到各部分的尺寸,然后进行展开计算。
以上是一些常见的钣金展开计算公式,钣金加工中展开计算需要根据具体的零件形状和加工要求来确定使用哪种公式进行计算。
同时,还需要考虑材料的弹性变形、加工工艺等因素,以确保展开后的尺寸能够满足设计要求。
希望以上信息能够对你有所帮助。
钣金展开计算方法

钣金展开计算方法钣金展开计算是钣金工艺中的重要内容,也是完成钣金产品制作的关键步骤之一、钣金展开计算的目的是根据钣金产品的三维图纸,确定其展开长度和表面形状,以便进行钣金零件的切割和加工。
钣金展开计算主要包括平展面展开和曲面展开两种方法。
平展面展开是指将平面图形进行展开,形成展开图。
平展面展开计算方法主要适用于钣金产品的各种平面零件,如箱体、支架等。
(1)定积法展开计算方法:该方法适用于钣金产品的部分各种平面形状,如圆筒、弯管等。
定积法展开计算需要确定钣金材料的长度、重量、宽度等参数。
具体计算步骤如下:1)根据钣金产品的图纸,确定钣金的外径、内径、高度等参数。
2)计算钣金的周长和截面积,得到钣金的长度和重量。
3)根据钣金的长度和宽度,计算出钣金的展开图纸。
4)根据展开图纸进行钣金零件的切割和加工。
(2)图形展开计算方法:该方法适用于钣金产品的各种复杂平面形状,如弯曲的盖板、折弯的箱体等。
图形展开计算需要根据钣金产品的图纸,利用图形的几何关系和三角函数等知识进行计算。
具体计算步骤如下:1)根据钣金产品的图纸,将图纸投影到平面上。
2)根据图纸上的线段长度和角度,利用几何关系和三角函数等知识,推导出展开图形的边长和角度。
3)根据展开图形的边长和角度,计算出展开图纸。
4)根据展开图纸进行钣金零件的切割和加工。
曲面展开是指将曲面图形进行展开,形成展开图。
曲面展开计算方法主要适用于钣金产品的各种曲面零件,如球体、圆锥体等。
曲面展开计算方法较为复杂,需要借助计算机辅助设计和数学知识进行计算。
常用的曲面展开计算方法有拉伸展开法、分割展开法和均分展开法等。
具体计算步骤如下:1)根据钣金产品的图纸,将曲面投影到平面上。
2)根据曲面的曲率半径和展开的高度,进行拉伸和分割。
3)利用数学知识,计算出展开图形的边长和曲率。
4)根据展开图形进行钣金零件的切割和加工。
钣金折弯展开料尺寸的计算

01序言钣金工艺通常用于厚度6mm以下的金属板材加工。
要想折出尺寸精度较高的钣金件,展开料尺寸的计算至关重要。
最常用的钣金折弯都是90°折弯,折弯内角半径通常等于板厚。
02展开料尺寸的第一种计算方法展开料尺寸的第一种计算公式为:展开料尺寸=折弯件的各边外形尺寸和-1.645×板厚×折弯个数。
其中,1.645是折弯系数。
其适用于6mm以下金属板90°折弯展开料尺寸计算(折弯内角半径等于板厚)。
我们在实际生产中曾多次验证过这个计算公式,使用不同的板材,折出来的零件尺寸公差都在零点几毫米以内,基本满足需求。
03展开料尺寸的第二种计算方法展开料尺寸的第二种计算公式为:展开料尺寸=折弯件各边内尺寸相加+Q ×折弯个数。
其中,Q 为另一种折弯系数。
不同厚度板材的Q 值不同(见表1)。
当T <1mm时,Q 忽略不计。
表1 板厚T 和折弯系数Q对照表第二种计算方法同样能计算6mm以下金属板90°折弯展开料尺寸(折弯内角半径等于板厚)。
04计算实例用两种方法计算图1所示同一折弯件的展开料尺寸,计算过程如下。
(1)方法一展开料尺寸=20+20-1.645×3×1=40-4.935=35.065(mm)。
(2)方法二展开料尺寸=17+17+1×1=35(mm)。
计算结果基本一样。
两种方法都可以用来快速计算90°折弯,并广泛应用于生产实践中。
图1 折弯件尺寸05运用三维软件模拟计算与分析为什么用这些方法能够算出展开料尺寸?是否能够更精确地计算出不同材料的展开料尺寸?我们知道,金属板材在折弯过程中,折弯角都要发生塑性变形,折弯的外圆角是拉伸,内圆角是挤压,这就使得在板材厚度方向上存在一个层,其在折弯过程中既不挤压,也不拉伸,折弯后的尺寸和展开尺寸一样,这一层叫做中性层。
在折弯金属板材的厚度方向剖出一个截面,截面内一条长度不变的线就叫折弯中线,如图2所示。
(完整版)钣金展开计算方法
当R≧4MM时:
材料厚度T=1.2~1.4取Hmax =4T
材料厚度T=0.8~1.0取Hmax =5T
材料厚度T=0.7~0.8取Hmax =6T
材料厚度T≦0.6取Hmax =8T
当R<4MM时,请示上级.
10压缩抽形1 (Rd≦1.5T)
原则:直边部分按弯曲展开,圆角部分按拉伸展开,然后用三点切圆(PA-P-PB)的方式作一段与两直边和直径为D的圆相切的圆弧.
0 < R <t λ=t 4<="" p=""></t λ=t>
6 Z折1.
计算方法请示上级,以下几点原则仅供参考:
(1)当C≧5时,一般分两次成型,按两个90°折弯计算.(要考虑到折弯冲子的强度)
L=A-T+C+B+2K
(2)当3T<c<5时:</c<5时
L=A-T+C+B+K
(3)当C≦3T时<一次成型>:
1.8
#6-32
1.2
1.5
1.5(1.8)
1.8
说明:
1以上攻牙形式均为无屑式.
2抽牙高度:一般均取H=3P,P为螺纹距离(牙距).
3.内径:M3 Φ2.75 M3.50 Φ3.20 M 4 Φ3.65 # 6-32 Φ3.10
在R≠0, θ=90°时;的折弯系数列表:(单位:mm)
板材↓/板厚→
D/2={(r+T/3)2
+2(r+T/3)*(h+T/3)
-0.86*(Rd-2T/3)*[(r+T/3)
钣金展开计算方法
钣金展开计算方法钣金展开计算是钣金加工中非常重要的一环,它直接影响到钣金零件的加工质量和效率。
在进行钣金展开计算时,需要考虑到材料的厚度、弯曲角度、展开长度等因素,以确保最终加工出的零件能够符合设计要求。
下面将介绍钣金展开计算的方法,希望能对大家有所帮助。
1. 理论基础。
钣金展开计算的理论基础是平面展开理论,即将三维曲面展开成二维平面。
在进行展开计算时,需要根据设计图纸上的三维形状,推导出相应的展开图纸,以便进行后续的加工和制作。
2. 展开计算步骤。
(1)确定展开图纸的起点和方向。
根据设计图纸上的曲面形状,确定展开图纸的起点和展开方向,通常选择曲面的最长边作为展开的起点,并沿着曲面的延伸方向进行展开。
(2)测量展开长度。
使用测量工具(如卷尺、游标卡尺等)测量展开长度,即展开后的平面图纸的长度。
在测量时需要考虑到材料的厚度和弯曲角度,以确保展开后的图纸能够准确地覆盖到设计要求的范围内。
(3)绘制展开图纸。
根据测量得到的展开长度,在平面图纸上绘制出展开后的形状,包括边界线、弯曲线等。
在绘制时需要考虑到材料的厚度和弯曲角度,以确保展开图纸与设计要求一致。
3. 注意事项。
(1)展开计算需要考虑到材料的弹性变形和厚度的影响,因此在进行计算时需要进行适当的修正,以确保展开后的图纸能够准确地反映设计要求。
(2)在进行展开计算时,需要考虑到材料的拉伸和收缩,以及弯曲线的影响,因此在测量和绘制过程中需要进行适当的修正,以确保展开图纸与设计要求一致。
总结。
钣金展开计算是钣金加工中非常重要的一环,它直接影响到钣金零件的加工质量和效率。
在进行展开计算时,需要考虑到材料的厚度、弯曲角度、展开长度等因素,以确保最终加工出的零件能够符合设计要求。
希望以上介绍的钣金展开计算方法能够对大家有所帮助,谢谢!。
钣金展开长度计算公式
钣金展开长度计算公式
钣金的展开长度和钣金的厚度、折弯半径、折弯角度,以及钣金材料属性(通过Y和K因子来表示)有关系。
首先介绍Y因子和K因子:
1)K因子为钣金内侧边到折弯中线距离和钣金厚度的比值,如图1中K因子的方程式:K=A/T。
图1
2)Y因子是根据折弯中线相对于钣金厚度计算出来的比值,此教程由软件自学网首发,Y因子公式:Y=K*(π/2)。
Proe中Y因子默认为0.5。
钣金展开计算公式:
如图2中钣金的展开长度 L=L1+L2+L3
L2=(π/2*R+Y*T)θ/90
其中π=3.1415,R为钣金内侧折弯半径,T为钣金厚度,θ为折弯角度(单位度)
图2
常用材料Y因子和K因子数值:
材料:软黄铜、铜,Y因子:0.55,K因子:0.35。
材料:硬黄铜、铜、软钢、铝,Y因子:0.64,K因子:0.41。
材料:硬铜、青铜、冷轧钢、弹簧钢,Y因子:0.71,K因子:0.45。
(完整版)钣金展开计算方法
上式中取:λ=T/3
K=λ*π/2
=T/3*π/2
=0.5T
3 R≠0 θ=90°
L=(A-T-R)+(B-T-R)+(R+λ)*π/2
当R ≧5T时 λ=T/2
1T≦ R <5T λ=T/3
0 < R <t λ=t 4<="" p=""></t λ=t>
(实际展开时除使用尺寸计算方法外,也可在确定中性层位置后,通过偏移再实际测量长度的方法.以下相同)
备注:
a标注公差的尺寸设计值:取上下极限尺寸的中间值作为设计标准值.
b孔径设计值:一般圆孔直径小数点取一位(以配合冲头加工方便性),例:3.81取3.9.有特殊公差时除外,例:Φ3.80+0.050取Φ3.84.
c 产品图中未作特别标注的圆角,一般按R=0展开.
附件一:常见抽牙孔孔径一览表
料厚
类型
0.6
0 < R <t λ=t 4<="" p=""></t λ=t>
6 Z折1.
计算方法请示上级,以下几点原则仅供参考:
(1)当C≧5时,一般分两次成型,按两个90°折弯计算.(要考虑到折弯冲子的强度)
L=A-T+C+B+2K
(2)当3T<c<5时:</c<5时
L=A-T+C+B+K
(3)当C≦3T时<一次成型>:
1.8
#6-32
1.2
1.5
1.5(1.8)