
生产过程调度的数学模型
生产过程调度的数学模型————————————————————————————————作者:————————————————————————————————日期:ﻩ生产过程调度的数学模型陈丹妮(韶关学院数学系98数学本科班,广东韶关512005)[摘要]:本文建立了生产过程调度的数学模型.利用运筹学和初等数学的相关知识,得出了相同资源独立运作和相同资源可以通用两种情况下的无资源浪费、均衡生产的生产规模,相应周期和调度方案,以及在资源限制条件下的最优调度方案.关键词:数学模型;生产规模;周期;调度方案1问题的提出图1-1是某企业的生产示意图,A0是出厂产品,A1,A2,…,A6是中间产品,A i−→−k A j表示生产一个单位Aj产品需要消费k单位A i,其余类似.图1-1 生产结构示意图表1-1给出了生产单位产品所需的资源(工人,设备)和时间,注意表中所给数据是基本的,即既不能通过增加工人和设备来缩短时间,也不能通过加长时间而节省工人和设备.表1-1 生产单位产品所需的资源和时间产品A0A1 A2 A3 A4 A5 A6需要的资源I类工人71 27 34 37 18 3317 II类工人 3 23 技术工人79 0 7 6 5 11 甲类设备(台) 4 3 0 4 20 2 乙类设备(台) 1 3 1 0 2 56加工时间(小时) 6 3 6 5 2 1 2 问题1无资源浪费、连续均衡生产的最小生产规模是多大?相应的最短周期是多少?其中“无资源浪费”指在整个生产周期中没有闲置的设备和闲散人员.“连续”指整个周期中所有产品的生产过程不会停顿.“均衡”指所有中间产品A1,…,A6的库存与上一周期结束时的库存相同.“生产规模”指完成整个生产过程所需各种资源的总和.问题2 如果考虑相同的资源可以通用,那么问题1得到的最小生产规模在无资源浪费、均衡生产中能否减少?请写出你得到的生产规模,相应的周期和生产过程的调度方案.问题3 如果该企业的资源限制为:I类工人120名,II类工人80名,技术工人25名,甲种设备8台,乙种设备10台及周期限制(一星期,共24 5.5=132h),请作出生产过程的调度方案,使在均衡生产条件下资源的浪费最小.[1]2 基本假设假设生产开始的瞬间,马上有产品出产.忽略各中间产品的输送时间.资源(包括工人和设备)的效率是持续而且均衡的,即忽略工人的生理因素、设备的老化损耗以及原材料的利用率对生产效率的影响.“数据是基本的”意思是一条生产线上安排操作的人员数经已经固定,如果人员减少了,流水线就无法生产,但如果人员多了,岗位并没有相应增加,因此不能加快生产的进度.[1]“均衡生产”是指经过一个周期的生产,中间产品供求平衡,其库存增加量完全转化组装成为最终产品A0 ,其数值表示为零.“无资源浪费”是指各种设备和各类人员的拥有量与使用量相等,在整个生产周期中没有闲置的设备和闲散的人员.“连续”是指在整个周期中,不仅资源的总使用量不变,而且用于各种产品的资源使用量也不变,所有产品的生产过程不会停顿.3问题的解决3.1最小生产规模与最短生产周期在生产各产品的资源均独立运作、不能通用的情况下,设生产单位产品所需的资源量为1组,xi,i=0,…,6,是生产各产品的组数,T为一个生产周期.由于生产是均衡的,在T时间内生产的中间产品将全部组装成最终产品A0.也就是说,周期时间内各中间产品的库存增加量均为零,即中间产品的生产量与消耗量相等.现在要求最小的生产规模,也即要求各产品的生产组数之和的最小值.由条件可以得出以下的线性规划模型[2]:∑==6min i i x z⎪⎪⎪⎪⎪⎪⎪⎩⎪⎪⎪⎪⎪⎪⎪⎨⎧=>∈⋅=⋅⋅=⋅⋅+⋅=⋅⋅+⋅=⋅⋅=⋅⋅=⋅6,...,1,0,0,6122612632665656643..06055042030201i x Z x Tx T x T x T x T x T x T x T x T x Tx T x T x T x Tx t s i i (3.1) 整理得:∑==6min i i x z⎪⎪⎪⎪⎩⎪⎪⎪⎪⎨⎧=>∈======6,...1,0,0,425552..060504030201i x Z x x x x x x x x x x x x x t s i i(3.2)显然,当x0=1时,z 可得最小值.这时,x1=2,x 2=5,x 3=5,x 4=5,x 5=2,x6=4.记向量N=(1,2,5,5,5,2,4),这就是维持均衡生产的各产品的生产组数,表示生产A0,A 1,…,A 6的组数分别为1,2,5,5,5,2,4.因以上数字的最大公约数为1,所以N 同时又是维持均衡生产的各产品生产组数的比例.这时各产品的产量比值为M=(1,4,5,6,15,12,12).由于生产A 0的组数为1,而A0至少要有一条流水线组装,加之题目所给的数据是基本的,不能通过延长时间而减少工人、设备,所以,由上解可得出最小生产规模: I 类工人数C1=71⨯1+27⨯2+34⨯5+37⨯5+18⨯5+33⨯2+17⨯4=704 II 类工人数C2=30⨯1+18⨯2+17⨯5+13⨯5+12⨯5+28⨯2+23⨯4=424 技术工人数C3=7⨯1+9⨯2+7⨯5+6⨯5+5⨯2+11⨯4=144 甲种设备台数B1=4⨯1+3⨯2+4⨯5+2⨯5+2⨯4=48乙种设备台数B2=1⨯1+3⨯2+1⨯5+2⨯5+5⨯2+6⨯4=56记向量b=(704,424,144,48,56),这就是满足条件的最小生产规模.因为各产品的生产过程都不允许停顿,并且一个生产周期后,最终产品A0的产量只能是整数单位台,导致各中间产品的产量都是整数单位台,所以要实现无资源浪费、连续均衡生产条件下的最小生产规模,最短周期应取各产品生产单位量所需时间(6,3,6,5,2,1,2)的最小公倍数30h.工厂连续生产30h ,各组产品都生产完毕,又因为组数之比为1:2:5:5:5:2:4,所以生产出来的中间产品一个也不过剩,全部组装成最终产品A 0,而中间产品的库存量始终保持不变.由于生产单位A 0所需的时间是6h,而生产周期是30h ,在此期间各产品的生产都是连续的,因此A 0 的产量是5台,这时各产品的产量为(5,20,25,30,75,60,60).3.2资源可通用情况下的最优调度方案现在放弃“连续”的限制,允许在一个生产周期中,当某种产品的产量达到一定数量时,该产品的生产可以暂时停顿,其工人、设备被调作它用,去生产其他的产品,但资源仍然不能闲置,而且要求生产保持均衡,经过一个周期之后各中间产品的储存量保持不变.因此,在整个生产周期内,生产各产品的组时数比等于第一个问题中的组数比(1,2,5,5,5,2,4).所谓组时数,就是在一个生产周期内生产某一产品的组数与生产该产品的总时间的乘积.在第一个问题中,一个生产周期内的生产是连续的,因此一旦周期的长短确定下来,各产品的产量就是其生产组数和时间常量T 的乘积再与生产单位产品所需时间的比,而各产品的组时数就等于其生产组数和时间常量T的乘积,所以生产各产品的组时数比等于N . 但是在资源可通用的情况下,某一产品的生产过程是允许停顿的,在不同的资源调度方案中,生产Ai 的组数和时间都有可能不同,所以各产品的产量就涉及到组时数的问题.在这里一个生产周期的安排是由若干个不同的资源调度方案组成的.设在第j 个方案中,生产时间为t j , k ij 是生产Ai 的组数,则k i j与t j 的乘积就是Ai的一个组时数分量. A i 的所有组时数分量之和就是Ai在一个生产周期内的组时数.当生产各产品的组时数比等于N 时,各产品产量之比是M=(1,4,5,6,15,12,12).因为生产规模代表的是人员和设备的数量,所以一定是整数.要实现无资源浪费、均衡的生产,第一个问题的最小生产规模一定是第二个问题的最小生产规模的正整数倍.第一个问题的最小生产规模是b=(704,424,144,48,56),其各分量的公约数是1,2,4和8.因此第二个问题的最小生产规模只有4种可能:b b b b 81,41,21,. 下面逐一检验这4种可能.不妨先检验)7,6,18,53,88(81=b . 用向量表示生产单位产品所需的资源,记b 0=(71,30,7,4,1) b 1=(27,18,9,3,3)b2=(34,17,0,0,1) b3=(37,13,7,4,0)(3.3)b 4=(18,12,6,2,2) b 5=(33,28,5,0,5) b 6=(17,23,11,2,6)在相同资源可以通用的情况下,一个周期的生产安排可分解为若干个生产方案,在每一个生产方案中,资源全部投入生产某几种产品而恰好无浪费.设k i j为第j 种方案中投入生产产品A i 的组数.用计算机求b b k i iij 816=∑=,得到5组解(程序见附录1): ⎪⎪⎪⎩⎪⎪⎪⎨⎧=====,1,0)(0,0,0,1,1x5,0,1)(0,0,1,1,0x4 ,0,0)(0,0,1,0,3x3,0,0)(0,2,1,0,0x2,0,1)(1,0,0,0,0x1(3.4)这就是说,在第一个方案x1中,生产A 0和A6的组数均为1,其余产品不生产,恰好无资源浪费,其余类推.要令生产均衡,则一周期内投入生产各产品的组时数比为N .设第j种调度方案执行的时间为t j ,求最小生产周期,即要求如下规划[3]:∑==51min j j t T⎪⎩⎪⎨⎧∈∈⋅=++=∑Z t Z c N c x t t s j j j j ,..51(3.5)解得t 1=6,t2=6,t 3=6,t 4=18,t 5=12,c=6,mi nT=48.从(3.4)式可以看到,各产品均能安排到资源生产.以(3.4)式的生产方案,再配合(3.5)式的方案时间安排,即可实现无资源浪费的均衡生产.因为b 81是4个可能值中的最小数,所以其余3个可能值这时就可以不再考虑了.也就是说)7,6,18,53,88(81=b 是资源可调度情况下的最小生产规模.相应的最小生产周期为48小时.这时各产品的产量为(1,4,5,6,15,12,12).3.3生产规模给定情况下的最优调度方案该企业的资源限制为-b =(120,80,25,8,10),周期限制为132h.题目的数据是基本的,并要求均衡生产,中间产品数保持不变.在相同资源可以通用的情况下,当生产规模为)7,6,18,53,88(81=b ,生产周期为48h时,出厂产品A 0的产量为1台.A 0的产量与生产规模和生产周期都有关.为衡量资源及周期限制条件下A 0的产量数,现取资源的一个分量(I 类工人数)和周期作为指标.因为475.34813288120<=⋅ (3.6)所以可生产的A 0件数不超过3件.为使资源浪费最小,应取在生产规模限制下,在最短的时间内生产3件A 0.其数学模型为:∑=mj jt1min(3.7)求解得:⎪⎪⎪⎪⎪⎩⎪⎪⎪⎪⎪⎨⎧================ 2. t8,0,0),(0,0,1,0,0x82, t7,0,0),(0,0,2,0,0x72, t6,0,0),(0,0,2,1,0x68, t5,0,0),(0,0,1,2,0x5(3.8) 18, t4,2,0),(0,0,0,1,0x454, t3,0,1),(0,0,1,1,1x318, t2,0,0),(0,2,1,0,1x218, t1,0,1),(1,0,0,0,1x1 (3.8)式得出了均衡生产条件下的调度方案,也就是说,一个生产周期的安排是由8组生产调度方案构成的,在第一个生产方案x1 中,生产640,,A A A 的组数分别都是1,,生⎪⎪⎪⎪⎩⎪⎪⎪⎪⎨⎧=∈≥∈===≤∑∑=-=mj Z t t N m k k k x N x t k b b k t s j j j j j j mj j j ij i i ij ,...,2,1,,0),...,,(183,2,1,0,..61016产的时间是t1=18h,其他的方案类似,实际生产时间为12281=∑=i it小时.4 结果分析及问题的推广从第一个问题中,我们得出了相同资源独立动作情况下的无资源浪费、均衡生产的最小生产规模为b=(704,424,144,48,56),最短周期为30h.这时A0的产量是5件.第二个问题中,相同的资源可以通用,这时的最小生产规模为)7,6,18,53,88(81=b ,最短生产周期为48h.A 0的产量是1件.因为第二个问题的生产规模是第一个问题的81,生产时间是第一个问题的583048=,所以A 0的产量当是第一个问题的515881=⋅倍,而实际正好是这样.因此,第二个问题的结果是合理的.由解题过程知,第三问题的结果承接第二问题的结果,资源较第二问有所增加,周期也有所延长,故A 0的产量也相应增加.此类关于生产调度的问题在工厂企业内经常会出现.题目对产品的生产消耗状况已作了适当的抽象简化.在一般情况下,生产结构是比较复杂的,不光是零部件较多,更主要的是生产结构图中有环存在.如投入产出结构图中,生产钢铁要经常更新设备,而生产炼铁也需要消耗钢铁.再如,电厂在发电的同时,电厂内部照明,电动设备也消耗电力.农民生产粮食,但在中国,农民也是粮食的主要消耗者.这些在结构图上就出现环[1].对于这种情况,计算将更加复杂,但以上的思想方法依然可以运用到其中.合理的生产调度可为企业节省大量的人力物力,对促进生产,繁荣市场经济有着不可估量的作用.参考文献:[1]朱道元.数学建模精品案例[M].南京:东南大学出版社,1999.38-51[2]黄培清,刘樵良,任建标.运筹学——管理中的定量方法[M ].上海:上海交通大学出版社,2000.8-9 [3]叶其孝.大学生数学建模竞赛辅导教材[M].湖南:湖南教育出版社,2000.23-25The Arra ngement i n t he Cour se of P roducti onCH EN Dan-ni(Depa rtment of Mathe mat ic s,Shaogu an U ni vers ity ,Shaoguan 512005,Ch ina)Abst rac t:T his p aper s ets u p the mat hem at ical model of the arrange ment in the course of p rod uction ,u ses the k nowl edge abo ut Ope rat ion al Resea rch and Basi c Mat hemati cs ,a rriv es a t theproductive scale withnowastingresource andequilibriumproduction,the corresponding cycle and the schema ofthe arrangementin thetwokinds of circumstance,which oneisthe same resource works independently,the other is th esame resourcecanbe generally used.At last it getsthebestschemaofthe arrangement underthecircumstance of thelimited resource.Key words:Mathematical model;productivescale;cycle;schema of thearrangement。
数学建模--车间作业调度问题

一、二维背包问题一维背包问题讨论的背包问题只有一种限制,即旅行者所能承受的背包的重量(亦即重量不能超过a (kg ).但是实际上背包除受重量的限制外,还有体积的限制,这就是不但要求旅行者的背包的重量M 不能超过a (kg ),还要求旅行者背包的体积V 不能超过b (m3),我们把这样的问题称为“二维背包问题”。
它的状态变量有两个因素:一个是重量,一个是体积。
二维背包问题是指:对于每件物品,具有两种不同的费用;选择这件物品必须同时付出这两种代价;对于每种代价都有一个可付出的最大值(背包容量)。
问怎样选择物品可以得到最大的价值。
设这两种代价分别为代价1和代价2,第i 件物品所需的两种代价分别为i a 和i b 。
两种代价可付出的最大值(两种背包容量)分别为a 和b 。
物品的价值为i c 。
模型:111max .,1,2,3...ni ii ni i ini i ii c x st a x a b x bx z i n===≤≤∈=∑∑∑例题码头有一艘载重量为30t ,最大容为12×10m 3的船,由于运输需要,这艘船可用于装载四种货物到珠江口,它们的单位体积,重量及价值量见下表:现求如何装载这四种货物使价值量最大。
111max.,1,2,3...ni i ini i ini i ii c x st a x a b x bx z i n===≤≤∈=∑∑∑可用动态规划来解决1.设x i (i=1,2,3,4)分别表示装载这四种货物的重量,2.阶段k :将可装入的货物按1,2,3,…n 排序,每个阶段装一种货物,(共可分为四个阶段)3.状态变量: 1k S +和1k R +,表示在第k 阶段开始时,允许装入的前k 种货物的重量与体积。
状态转移方程:11k k k k k k k kS S a x R R b x ++=-=-()(){}111,max ,j k k j k k j j f S R f S R c x -++=+,表示在不超过重量和体积的前提下,装入前j 中货品的价值。
优化调度的数学模型
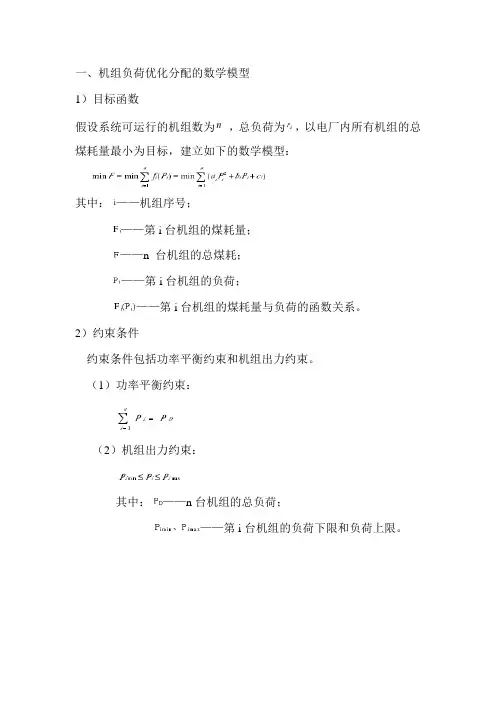
1)目标函数假设系统可运行的机组数为n,总负荷为d P,以电厂内所有机组的总煤耗量最小为目标,建立如下的数学模型:其中:——机组序号;——第i台机组的煤耗量;——n 台机组的总煤耗;——第i台机组的负荷;——第i台机组的煤耗量与负荷的函数关系。
2)约束条件约束条件包括功率平衡约束和机组出力约束。
(1)功率平衡约束:(2)机组出力约束:其中:——n台机组的总负荷;——第i台机组的负荷下限和负荷上限。
假设系统可运行的机组数为,总负荷为,以调度周期为一昼夜来考虑,分为h个时段。
1)目标函数机组优化组合的目标函数如下:式中——机组序号;——n 台机组的总煤耗;——机组i运行状态的变量,仅取0、1 两个值,表示停机,表示运行。
——第i台机组在t时刻的负荷;——第i台机组在t时刻的煤耗量与负荷的函数关系;——机组的启动耗量。
2)约束条件考虑机组运行的实际情况,本文确定的机组约束条件包括功率平衡约束、机组出力约束、最小停机时间约束、最小运行时间约束以及功率响应速度约束。
(1)功率平衡约束:式中——机组序号;——第i台机组在t时刻的负荷;——n台机组的总负荷。
(2)机组出力约束:式中——机组的启停状态,0 表示停机,1 表示运行。
——第i台机组的负荷下限和负荷上限。
(3)最小停机时间约束:式中——机组i的最小停机时间。
(4)最小运行时间约束:式中——机组i的最小运行时间。
(5)功率响应速度约束:式中——机组i每分钟输出功率的允许最大下降速率和最大上升速率。
由于是在火电厂内部进行优化组合,可不考虑网损和系统的旋转热备用约束(这两项通常是电网调度中需要考虑的)。
因此,机组优化组合从数学角度上讲就是在(5)~(9)的约束条件下求式(4)的最小值。
3)机组启停耗量能耗Si 的确定通常情况下,对Si的处理采用如下的方法:机组的启动耗量包括汽机和锅炉两部分,由于汽机的热容量很小,其启动耗量一般可近似当作一个与停机时间长短无关的常数;对于锅炉,由于热容量很大,其启动过程中的燃料耗量与启动前锅炉的冷却程度有很大的关系。
集装箱港口调度问题的数学建模和求解
集装箱港口调度问题的数学建模和求解随着国际贸易的快速发展,港口成为货物流通的必经之地。
集装箱作为现代贸易的主要运输设备,也成为港口的主要运输工具。
如何对集装箱进行科学、高效的调度,既能够提高集装箱吞吐量,又能够节约成本,保证集装箱的速度和安全,成为了集装箱港口管理的重要问题。
本文将介绍集装箱港口调度问题的数学建模和求解方法,为港口调度管理提供一定的参考。
一、问题描述在港口集装箱的调度过程中,需要考虑多个因素,包括集装箱的数量、作业时间、码头设备的利用率、船舶作业岸桥数、等待队列理论等。
我们将港口作业看作一个多项式时间复杂度问题,即:T(n) = a + bn + cn^2 + ... + kn^m其中,n表示作业量(即集装箱数量),a、b、c、...、k为常数。
当n很大时,我们可以将港口作为一个离散的系统进行研究,把所有的因素都视为集装箱数量的函数。
二、建模方法在数学建模中,我们常用图论、优化理论等方法对问题进行建模。
对于港口调度问题,我们可以采用离散事件仿真(DES)方法进行建模。
离散事件仿真是指在模拟过程中,根据事件发生的具体时间点,遵循特定的规则依次进行模拟。
在港口调度问题中,时间点可以是集装箱的到达时间、配载、装卸等事件,规则可以是码头设备的作业效率、船舶岸桥的作业效率等。
通过DES方法的建模,可以得到港口作业的整体情况,包括集装箱的平均等待时间、港口的吞吐量等。
建模的基本步骤如下:1. 定义输入参数和输出参数输入参数包括集装箱数量、港口设备数量、集装箱处理速度等;输出参数包括集装箱的平均等待时间等。
2. 建立模型通过建立港口作业的模型,确定每一事件名、每个事件的发生时间以及事件的处理逻辑等。
对于需要分配资源的事件,要考虑分配资源的优先级以及时间的排队问题。
3. 添加随机性在港口调度问题中,集装箱的到达时间、装卸时间等都具有随机性。
为了更真实地模拟港口作业的情况,需要为模型增加随机性。
4. 进行仿真实验进行一系列的仿真实验,计算每个实验的输出参数,得到不同输入参数下的港口作业情况。
柔性制造系统生产调度中的运筹学模型及方法

2、增强情绪调节能力:通过情绪调节训练、放松训练等方式增强个体的情 绪调节能力,使个体在面对负面情境时能够更加冷静、理性地应对。
3、培养积极心态:通过积极心理学、乐观训练等方式培养个体的积极心态, 使个体在面对挫折和困难时能够更加坚强和乐观,从而减少负性偏向的产生。
四、结论
自我同情对负性偏向具有复杂的影响,既有积极的一面也有消极的一面。为 了减少负性偏向的产生,我们需要采取一系列干预措施,包括提高自我意识、增 强情绪调节能力和培养积极心态等。通过这些干预措施,我们可以帮助个体更好 地应对负面情绪和情境,提高个体的心理健康和幸福感。
3、促进心理韧性:自我同情能够促进个体的心理韧性,使个体在面对挫折 和困难时更加坚强和乐观。然而,这种心理韧性也可能导致个体在面对负面情境 时,更容易产生积极的认知和行为反应,从而产生负性偏向。
三、干预措施
1、提高自我意识:通过心理咨询、自我反思等方式提高个体的自我意识, 使个体更加自己的情感和需求,从而减少负性偏向的产生。
在柔性制造系统生产调度中运用运筹学模型和方法,主要表现在以下几个方 面:
1、生产计划制定:通过运用运筹学模型及方法,可以合理安排生产计划, 确保生产任务的按时完成,同时优化生产资源和能源的利用,降低生产成本。
2、生产过程控制:通过建立相应的运筹学模型,可以对生产过程进行实时 监控和控制,及时调整生产参数和流程,确保生产过程的稳定和高效。
感谢观看
对建立的柔性制造系统生产调度运筹学模型进行分析,主要包括可行性分析、 最优解搜索和参数设置。可行性分析主要是验证模型是否符合实际生产情况,以 及确定模型的适用范围。最优解搜索则是通过运用合适的优化算法,寻找模型的 最优解。参数设置则涉及到模型中各个参数的选取和调整,以实现对模型性能的 优化。
经济调度模型

经济调度模型经济调度模型是用于优化资源配置、提高经济效益的数学模型,广泛应用于生产计划、库存管理、供应链优化、需求预测、能源调度、排程与调度、风险管理和优化决策等领域。
以下是经济调度模型的主要内容:1.生产计划模型生产计划模型是根据市场需求、企业能力和资源约束等因素,制定生产计划的数学模型。
它通常考虑产品种类、生产数量、生产时间、生产成本等因素,以实现企业经济效益的最大化。
生产计划模型可以采用线性规划、整数规划、动态规划等方法进行求解。
2.库存管理模型库存管理模型是用于确定库存水平、库存结构和库存成本的数学模型。
它通常考虑市场需求、生产计划、采购周期等因素,以实现库存成本的最小化。
库存管理模型可以采用线性规划、整数规划等方法进行求解。
3.供应链优化模型供应链优化模型是用于优化供应链管理的数学模型。
它通常考虑供应商选择、采购成本、库存水平、物流配送等因素,以实现供应链总成本的最小化。
供应链优化模型可以采用线性规划、整数规划、网络优化等方法进行求解。
4.需求预测模型需求预测模型是根据历史销售数据和市场环境等因素,预测未来产品需求的数学模型。
它通常采用时间序列分析、回归分析、神经网络等方法进行预测。
需求预测模型可以帮助企业制定更加准确的生产计划和库存管理策略。
5.能源调度模型能源调度模型是用于优化能源资源配置和能源消耗的数学模型。
它通常考虑能源种类、能源价格、能源消耗等因素,以实现能源成本的最小化。
能源调度模型可以采用线性规划、整数规划等方法进行求解。
6.排程与调度模型排程与调度模型是用于确定生产或服务流程的时间表和资源分配的数学模型。
它通常考虑生产设备、生产人员、生产时间等因素,以实现生产效率的最大化。
排程与调度模型可以采用线性规划、整数规划、约束满足问题等方法进行求解。
7.风险管理模型风险管理模型是用于评估和管理企业面临的各种风险的数学模型。
它通常考虑市场风险、信用风险、操作风险等因素,以实现企业风险的最小化。
运筹学模型的类型

运筹学模型的类型运筹学模型是指通过数学方法来描述和解决复杂问题的一种工具。
根据问题的性质和要求,运筹学模型可以分为以下几种类型:1. 线性规划模型(Linear Programming Model,简称LP):线性规划是一种优化问题,它的目标是在满足一些约束条件下,使某个线性函数取得最大或最小值。
线性规划模型广泛应用于生产调度、资源分配、物流运输等领域。
2. 整数规划模型(Integer Programming Model,简称IP):整数规划是线性规划的扩展,它要求决策变量只能取整数值。
整数规划模型常用于生产调度、排产计划、网络设计等问题。
3. 非线性规划模型(Nonlinear Programming Model,简称NLP):非线性规划是一种优化问题,它的目标函数和约束条件都可以是非线性的。
非线性规划模型广泛应用于经济学、金融学、工程学等领域。
4. 动态规划模型(Dynamic Programming Model,简称DP):动态规划是一种优化方法,它将一个复杂问题分解为若干个子问题,并逐步求解这些子问题。
动态规划模型常用于生产调度、资源分配、投资决策等问题。
5. 排队论模型(Queuing Theory Model,简称QT):排队论是一种研究等待线性的数学理论,它可以用来描述和分析顾客到达、服务时间、系统容量等因素对系统性能的影响。
排队论模型广泛应用于交通运输、通信网络、医疗卫生等领域。
6. 决策树模型(Decision Tree Model,简称DT):决策树是一种分类和回归的方法,它可以将一个问题分解为若干个子问题,并逐步求解这些子问题。
决策树模型常用于金融风险评估、医学诊断、市场营销等领域。
总之,不同类型的运筹学模型适用于不同的问题领域和求解目标,选择合适的模型可以帮助我们更好地解决实际问题。
生产计划与调度优化模型研究
生产计划与调度优化模型研究随着工业化和市场化的发展,生产计划与调度越来越重要。
优化生产计划与调度模型的研究,不仅可以提高企业的生产效率,还可以降低生产成本,提高资源利用率。
本文将会重点介绍生产计划与调度优化模型的研究,包括模型的分类、应用场景以及最新发展趋势。
一、生产计划与调度优化模型的分类生产计划与调度模型可以分为几种:线性规划模型、动态规划模型、贪心算法模型、遗传算法模型等。
1.线性规划模型线性规划模型是指在线性条件下求解最优解的数学模型。
它可以用来解决一般的生产计划和调度问题,包括生产计划、物料订购、生产维修、员工排班、车辆调度等。
利用线性规划模型,可以使各种资源的使用达到最优化,实现最佳效益。
2.动态规划模型动态规划模型是一种优化问题的数学模型。
它是以最优解为目标,采用分步决策方式的算法,逐步解决问题。
这种模型适合于解决一些具有复杂性和不确定性的问题,例如库存控制、作业调度、排队论以及飞行管制等。
3.贪心算法模型贪心算法是指在每个阶段都能选择最优决策,从而达到全局最优状态的算法模型。
贪心算法具有一般性,适用于多种生产计划与调度问题。
贪心算法适合解决一些简单的问题,但对于那些复杂的问题,贪心算法得到的结果可能不是最优的。
4.遗传算法模型遗传算法是一种模仿自然界进化过程而发展起来的优化算法。
遗传算法模型擅长解决大规模复杂问题,例如车辆路径规划、员工排班等。
遗传算法模型通过数值计算和成本分析,可以找到最优的生产计划和调度方案。
二、生产计划与调度优化模型的应用场景生产计划与调度模型的应用场景非常广泛,这里只列举了一部分。
1.生产计划生产计划是制定生产过程的最初阶段。
在生产计划阶段,生产部门会预测销售量、确定生产资源和机器设备合理配置等。
这些预测和决策需要采用适当的数学模型和方法进行分析和解决。
2.车辆调度车辆调度是企业中非常重要的一个工作。
在车辆调度过程中,需要考虑路线选择、货物装载、车辆配备等多个方面的因素。
常见数学建模模型
常见数学建模模型一、线性规划模型线性规划是一种常用的数学建模方法,它通过建立线性函数和约束条件,寻找最优解。
线性规划可以应用于各种实际问题,如生产调度、资源分配、运输问题等。
通过确定决策变量、目标函数和约束条件,可以建立数学模型,并利用线性规划算法求解最优解。
二、整数规划模型整数规划是线性规划的一种扩展形式,它要求决策变量为整数。
整数规划模型常用于一些离散决策问题,如旅行商问题、装箱问题等。
通过引入整数变量和相应的约束条件,可以将问题转化为整数规划模型,并利用整数规划算法求解最优解。
三、非线性规划模型非线性规划是一类目标函数或约束条件中存在非线性项的优化问题。
非线性规划模型常见于工程设计、经济优化等领域。
通过建立非线性函数和约束条件,可以将问题转化为非线性规划模型,并利用非线性规划算法求解最优解。
四、动态规划模型动态规划是一种通过将问题分解为子问题并以递归方式求解的数学建模方法。
动态规划常用于求解具有最优子结构性质的问题,如背包问题、最短路径问题等。
通过定义状态变量、状态转移方程和边界条件,可以建立动态规划模型,并利用动态规划算法求解最优解。
五、排队论模型排队论是一种研究队列系统的数学理论,可以用于描述和优化各种排队系统,如交通流、生产线、客户服务等。
排队论模型通常包括到达过程、服务过程、队列长度等要素,并通过概率和统计方法分析系统性能,如平均等待时间、系统利用率等。
六、图论模型图论是一种研究图结构和图算法的数学理论,可以用于描述和优化各种实际问题,如网络优化、路径规划、社交网络等。
图论模型通过定义节点、边和权重,以及相应的约束条件,可以建立图论模型,并利用图算法求解最优解。
七、随机模型随机模型是一种考虑不确定性因素的数学建模方法,常用于风险评估、金融建模等领域。
随机模型通过引入随机变量和概率分布,描述不确定性因素,并利用概率和统计方法分析系统行为和性能。
八、模糊模型模糊模型是一种用于处理模糊信息的数学建模方法,常用于模糊推理、模糊控制等领域。
数学建模在生产过程中的应用
数学建模在生产过程中的应用生产过程是现代工业高效运转的核心之一。
如今,随着信息技术的不断发展,在生产过程中运用数学建模成为了愈来愈普遍的趋势,这为企业获得成本优势和市场竞争优势提供了新的途径。
数学建模是将实际问题转化为数学模型,并对模型进行量化和分析的过程。
在生产过程中,数学建模可以帮助企业评估产能、优化生产流程、改善产品品质等,进而提高企业效率和盈利能力。
以下将以汽车生产过程为例,分析数学建模在生产过程中的应用。
1. 优化生产调度汽车生产线生产的是多种型号的汽车。
根据每个型号的生产周期、生产量和优先级,制定合理的生产调度计划可以提高产能和效率。
数学建模可通过运用线性规划、排队论和模拟等方法,建立生产调度模型并进行仿真测试,得出最佳生产调度方案,以此来优化生产流程。
2. 控制质量汽车品质是顾客最关心的因素之一。
借助数学建模,生产线可以获得更高的品质保证。
可以通过建立统计学模型,对生产过程中每一个阶段产生的偏差进行分析和控制,最终降低产品的缺陷率。
3. 预测销售汽车生产过程中,预测销售是十分必要的。
通过数学建模,可以完善销售预报方法,降低销售预测误差,从而更准确地制定生产计划和库存策略。
4. 优化库存管理汽车生产的各个阶段都会产生大量库存。
通过数学建模,可以精准计算出最优库存量和安全库存量,避免库存积压或不足,提高生产效率。
同时,数学建模可以确立库存平衡点,预测库存周转率,从而避免资金占用较长时间,减少企业财务压力。
总结:以上四点仅是数学建模在汽车生产过程中的示例。
在现实生产中,数学建模可以具体应用在研发、配件管理、供应链管理等方面。
总体而言,数学建模可以在生产过程中指导企业进行科学决策,提高生产效率和质量,减少浪费和成本。
这一市场发展前景广阔,将成为生产智能化和数字化的重要渠道之一。
生产调度建模
车间调度问题是指在工艺流程、机器设备、人力资源等约束的条件下对所加工工件顺序、资源分配做出合理安排,以使所求目标最优化。
一个优秀的调度不仅能够保证车间作业计划的顺利实施,同时可以实现加工最大完成时间最小或者总生产费用最低等企业目标。
钢结构车间生产的产品型号较多,产品工序不尽相同,因此加工工艺流程也不完全相同,可将其划分为作业车间调度(job-shop schedule),但由于多道工序中并行机的存在,使其有别于传统的作业车间调度而表现出更加复杂的调度特点。
理论上已经证明,作业车间调度问题(JSSP,Job Shop Scheduling Problems)是一个典型非确定性多项式困难问题,即NP-hard(Non-deterministic Polynomial-Hard)问题,是最困难的组合优化问题之一,而钢结构车间中并行机的存在则更加大了这一难度。
2.1 作业车间调度数学模型在车间调度模型中,资源被称为机器,基本任务被称为作业,每件作业需要根据预先设定的工艺顺序安排一系列的零件的操作调度。
经典车间调度问题研究n个零件在m台机器上加工次序的安排问题,而钢结构车间的调度研究在此基础上则同时包括研究工件的某道工序对并行机的选择。
问题的已知条件为:各操作的加工时间和各零件在各机器上的加工次序约束,要求确定合理的加工开始时间和加工次序,实现加工性能指标的最优化,通常所选的性能指标有最小化最大完工时间,最小成本等,本模型选择最小化最大完工时间为性能指标。
为了问题的展开,对钢结构车间调度问题作如下标准性的假设:(1)一台机器在一个时间内只能加工一个零件;(2)每个零件的各工序利用每台机器不多于一次;(3)遵守工艺顺序,工序必须一次加工,后工序不能先与前工序(4)一旦一个作业的加工开始,它必须加工完成;(5)一旦一个操作开始,它必须完成;(6)所有零件处于等待状态,在初始时刻都可以被加工(7)每个作业独立的,也就是说不存在两个相同作业的操作同时发生;(8)设备调整时间是独立的,计算时被计入相对应机器加工时间内;(9)机器之间运输时间是独立的,同样被纳入后以机器加工时间;(10)作业数量是预先指定的;(11)机器数量是预先指定的(12)机器上加工时间是预知且固定的;(13)机器不会发生故障中断并且总是可用的;例如4个加工工序都为2次的工件在3台机器上加工顺序,其染色体编码如下:染色体 2 4 3 1 1 2 3 4 3 1 2 2 3 3 1 2染色体前半部分[ 2 4 3 1 1 2 3 4 ]为控制基因串,第一个2表示工件2的第一道工序,第二个2表示工件2的第二道工序,其余数字含义依次类推。