
制程检验作业及处理流程流程
制程检验作业及不良品处理流程
流程图
1.0目的
为保证产品在生产制程中得到有效检验作业,控制制程品质,降低制程批量返工、报废,提升产品合格率,提高不良出来的时效性,特制定本作业流程。
2.0 范围
适用于(白身车间、油漆车间、包装车间)生产过程中的检验与控制及不良品处理。
3.0 职责
3.1 PMC部:生管课负责生产指令的下达,参与生产异常处理;资材课负责完成不良品的回仓
分类保管、标识确认及不良品退料的督促工作。
3.2 各生产车间:负责制程产品材料确认,首件产品品质确认及生产过程中的自检、互检工作。
反馈、参与生产异常处理;
3.3品管部:首件产品确认及生产过程中的巡检、完工检验流程,反馈、主导或参与品质异常
处理工作,并对数据记录保存、统计、分析、改善,持续改善;
3.4 相关部门:主导或参与品质异常处理及异常分析工作。
4.0 作业程序
4.1 PMC部下发《生产日计划》给各生产车间主任,各生产车间主任根据《生产日计划》,组
织安排操作工做好生产前的准备工作;
4.2 各车间班长、技术员准备工装夹具、测量量具、签样等,按《作业指导书》、
产品工艺图纸等准备物料进行生产。
白身车间:工装夹具、测量量具、签样、作业指导书、图纸、模具等。
油漆车间:色板、签样、作业指导书、图纸等。
包装车间: 签样、作业指导书、图纸、包装排位图、模具等。
4.3班长、技术员对首件先自检,合格报制程检验员对首件进行检验和上报批准,详细参考《首
件检验作业及处理流程》。
4.4制程检验员全检或按规定频次(正常情况下每天不少于4次)及工艺图纸等要
求巡检各工序制程品质状况,巡检要有相关侧重点,填写巡检记录,若不符
图纸和工艺要求,则知会操作员异常状况;当生产操作工自检发现不良现象
时及时隔离和标识;当产生不良品超标时,发现人即时通知本组班(组)长
到现场确认,班(组)长到现场确认后,按《信息平台管理控制卡》进行操
作,必要时班(组)长填写《品质异常报告和处理单》交责任单位处理(来
料引起的不良交品管部(副)经理处理;制程引起的不良交本部车间主任处
理)。
现场品质组长监督执行情况和跟进结果。
4.5操作工确认品质没有异常的,通知制程检验员进行全检或抽检.制程检验员按照图纸上要
求的抽样标准进行全检或抽检,检验合格正常转入下一工序,并贴上合格标贴同时在交接单上签名承认.若不符规格要求,则要求生产操作者返工,暂停转序,即时通知本组班(组)长到现场确认,班(组)长到现场确认后,按《信息平台管理控制卡》进行操作,必要时班(组)长填写《品质异常报告和处理单》交责任单位处理(来料引起的不良交品管部(副)经理处理;制程引起的不良交本部车间主任处理)。
现场品质组长监督执行情况和跟进结果。
4.6责任单位收到信息平台发出的信息后10分钟内赶到现场处理,收到班(组)长填写的《品
质异常报告和处理单》后需在规定时间内完成(来料引起的不良交品管部(副)经理处理;制程引起的不良交本部车间主任处理)。
现场品质组长和生产班长监督执行情况并结果跟进。
4.7品管部对资材课录入的数据,结合品管部相应检验记录表与《品质异常报告和处理单》作
相应的归类保存,作出周/月/年统计,主导制程品质质量分析、改善。
4.8 不良品处理:
各车间班长根据品质检验标准判定不良现象是否属实,不能判定时可联络品管部协同判定,判定后进行标识并放置在指定的不良区域。
生产班长安排把不良品按上工序不良,来料不良,本制程不良进行分类,分类后填写《产品不良品交接单》和不合格品标识单;
生产班长或物料员提交《产品不良品交接单》给QC组长,QC组长根据《产品不良品交接单》填写的内容进行与实物验证(抽查),属实签名确认(不良品确认要有3PCS不良品物析上有签名不光只在表单上签名),不符退生产班长重新分类;来料不良引起的不良需IQC组长确认,由品管部主管审核后IQC组长要通知采购部联络供应商确认后做出最终处理(更换良品或索赔(供商要在收到信息或报告48小给结果,超时未告知结果的本司默认供商已知或同意本司做出处理方案,如果物料特急情况下生产和品管可先做出决意方案提交公司林董批准执行,同
时采购也联系供商做回复;另外7天回复书面原因调查和改善对策);另7天回复书面原因调查和改善对策));下工序不良退上工序处理;制程导致的不良品由本车间主任处理。
4.9资材课负责完成不良品的回仓分类保管、标识确认及不良品退料的督促。
5.0异常处理规定
5.1处理流程
(1)由发现异常之单位(一般为制造单位或品管)提出《品质异常报告和处理单》,并先用口头、电话方式向发生单位与责任单位告知。
(2)由制造单位或品管部提出临时对策。
(3)由责任单位提出改善对策。
(4)由品管部负责对策效果追溯、评估。
5.2品质异常报告和处理单内容:
(1)产品(配件)名称、。
(2)加工单位。
(3)发生时间(日期)。
(4)不良问题点。
(5)不良率(不良数和生产数量)。
(6)责任单位。
(7)检验员。
(8)检验日期。
5.3品质异常处理时效
(1)责任单位应在接获异常反馈单后,于半小时内提出对策,并回馈至发现异常单位及品管部。
(2)确因原因复杂未能于上述期限内完成时,应事先向发现异常单位及品管部说明。
5.4异常原因分类及责任单位有下
(1)技术原因,由制造部、开发部、企划部研究对策。
(2)原材料原因,由品管部、采购部、供应部研究对策。
(3)上工序原因,由品管部、上工序制造单位研究对策。
(4)设备原因,由企划部、制造部研究对策。
(5)作业原因,由制造单位研究对策。
(6)其他原因,由相关责任单位研究对策。
5.5措施原则
5.5.1临时措施------以尽快恢复生产,在确保品质的情形下降低损失为原则。
5.5.2纠正和预防措施------以彻底纠正不良,具有巩固和预防再发生之功效为原则。
6.0 相关表单
6.1《品质标识单》
6.2《生产日计划》
6.3《品质异常报告与处理单》
6.4《QC不良品记录日报表>
6.5《制程不良品交接单》或《供商不良品退仓评审单》
7.0管理规定
7.1操作工、制程检验员未按规定时间处理待检物料的,违规责任人需捐款5元/次,由此造
成停工待料或其它严重后果的,按《赔偿管理制度》处理;
7.2制程检验员未对按照要求进行首检、巡检和终检的,违规责任人需捐款10元/次,由此造
成停工待料或其它严重后果的,按《赔偿管理制度》处理;
7.3制程检验员发现品质异常后未通知上司处理的,违规责任人需捐款10元/次,由此造成停
工待料或其它严重后果的,按《赔偿管理制度》处理;
7.4出现品质异常时未品管部主管和生产制程主任未召集改善会议的,违规责任人需捐款5
元/次,由此造成停工待料或其它严重后果的,按《赔偿管理制度》处理;
7.5 会议讨论的执行责任人未按照会议决议完成工作又未提前申请的,违规责任人需捐款10
元/次,由此造成停工待料或其它严重后果的,按《赔偿管理制度》处理。
7.6《供商不良品退仓评审单》其制约是执行时退料单位、品管部、采购部、PMC部相互进行
横向制约,稽核中心定期抽查;责任每违反一次(一项)乐捐10元。
违反标准规定造成重大损失的按《赔偿管理制度》执行。
7.7其它违规按相关的控制卡进行处罚。
7.8附件:《不良品处理流程》《品质异常物料处理流程》
不良品处理流程。
28制程检验作业流程 流程图

首件经IPQC确认合格后,批量试产,不合 格则重新调试并重新报检
4
制程检验
生产部 品质部
操作员在生产过程中要严格按照工序要求 进行自检;车间主任不定期对各工序质量 车间主管 进行抽检;IPQC按制程巡检要求进行检 验,填写 《 车间巡检记录》 IPQC 三方检验同时合格,继续正常生产。自检 或抽检不合格,则进行工艺等的调试,并 车间主管 隔离不合格品;IPQC巡检发现不合格,即 时要进行纠正,严重时要求其停止生产, 发出《品质异常报告》并交技术部进行处 IPQC 理 操作员
9
不合格品隔离
生产部
统计员
将制程之所有不合格品进行隔离
第28页,共113页
鹤山市洁丽实业有限公司
制程检验作业流程
序号 作业流程 责任部门 责任人 作业内容 操作员将自检合格后的首件报本工序责任 IPQC检验
1
首件报检
生产部
操作员
2
NG Iபைடு நூலகம்QC首检
品质部
IPQC
IPQC依制令单、图纸、检验规范进行检 验,判定首件合格与否,做好首检记录, 保留首件作为本次生产样品
OK 3 批量试产 生产部 操作员
操作员
NG 5
判定
生产部 品质部
OK 6 生产部
正常生产
操作员
操作员按正常工艺生产
7
NG
半成品 检验
品质部 生产部
车间负责将工序完成品放在待检区,并通 知PQC检验,由FQC对完成批进行检验判 FQC 定,合格则转序或入库;不合格则通知车 车间主管 间主管将不合格品隔离,并作好相关检验 记录及标识
OK 8 转序或入库 生产部 统计员 将工序完成之半成品转序或入库
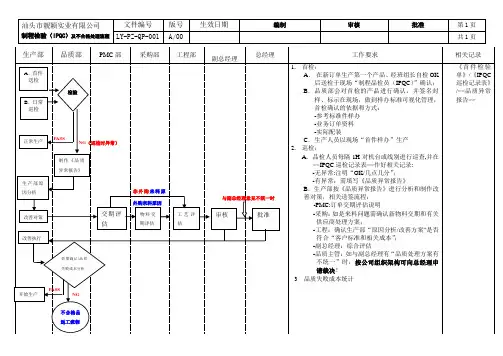
制程检验(IPQC)及不合格处理流程
效果确认 / 品质 失败成本分析
开始生产
PASS
NG 把 不合格品 返工流程
汕头市靓颖实业有限公司
制程检验(IPQC)及不合格处理流程
文件编号 LY-PZ-QP-001
采购部
版号 A/00
工程部
生效日期
编制
审核
批准
第1页 共1页
生产部
A.首件 送检
品质部
PMC 部
副总经理
总经理
工作要求
1. 首检: A. 在新订单生产第一个产品、经班组长自检 OK 后送检于现场“制程品检员(IPQC) ”确认; B. 品质部会对首检的产品进行确认,并签名封 样、标示在现场,做到样办标准可视化管理, 首检确认的依据和方式: -参考标准件样办 -业务订单资料 -实际配装 C. 生产人员以现场“首件样办”生产 2. 巡检: A. 品检人员每隔 1H 对机台或线别进行巡查,并在 <<IPQC 巡检记录表>>作好相关记录: -无异常:注明“OK/几点几分” ; -有异常:需填写《品质异常报告》 B.生产部按《品质异常报告》进行分析和制作改 善对策,相关送签流程: -PMC:订单交期评估说明 -采购: 如是来料问题需确认新物料交期和有关 供应商处理方案; -工程:确认生产部“原因分析/改善方案”是否 符合“客户标准和相关成本” ; -副总经理:综合评估 -品质主管:如与副总经理有“品质处理方案有 不统一”时,按公司组织架构可向总经理申 请裁决! 3 品质失败成本统计
相关记录
《首件检验 单》/《IPQC 巡检记录表》 /<< 品质异常 报告>>
检验
B.日常 巡检
正常生产
PASS
NG(巡检时异常) 把
制程IPQC检验作业程序

①检验项目/数量及方法:
检验项目
检验数量
检验方法/工具
锡膏印刷
自动线确认1拼板,手动线确认10PCS
目视/锡膏厚度测试仪
物料确认
自动线确认1拼板,手动线确认10 PCS(电阻、电容值测1件)
目视、通电/万用表
焊接效果确认
自动线过炉第一拼板,手动线过炉后前10PCS(推力测试1件)
※首批生产和版本升级(尺寸变更)第一次生产都要给到工程设计人员进行首板确认并签样.
③首检确认流程:
4.4首检最终判定及处理:首检判定:AC=0,Re=1。首板检验时发现有一个产品或一个工序不合格,则视为不合格。首检品不合格则退回生产线要求生产进行改善,改善合格后再交由IPQC人员进行首件检验,检验合格后方可进行批量生产。
④IPQC抽查流程:
五.相关记录及文件:
《首板检验报告》
《IPQC检验记录表》
《IPQC制程巡检记录表》
《IPQC抽查记录表》
《FPC外观检验规范》
《品质异常处理报告》
3.品保部IPQC负责对反馈的问题进行跟进\确认改善效果;
四.IPQC作业程序及内容:
4.1上班前准备:每天上班前必须穿好无尘衣、防静电鞋,戴好防静电手环;
4.2检验依据:IPQC人员必须严格按照贴装检验指导书、管制卡、样件、图纸、及相关的工艺文件检验。
4.3首件定义:IPQC在每款产品每批生产前、更换机种时、异常处理后、换料生产后、更换机台、模具时,生产的半成品或成品进行首件确认;
※将贴出来的第一件(张)产品目视确认是否贴偏、漏贴;
※将贴出来的第一件(张)目视确认边缘是否有溢胶,撕开离型纸确认是否有缺胶
※首批生产和版本升级(尺寸变更)第一次生产都要给到工程设计人员进行首板确认
IPQC制程检验流程(流程版)

生产部
品检组
业务
首五件产品量测记录表
异常联络单
IPQC巡回检验记录
作业流程
流程说明
权责
单位
产出
表单
6.5主管不定时地巡回检查,发现问题,要让检验人员清楚问题所在,查找原因,提出改善对策,同时要求IPQC记录于《IPQC巡回检验记录》,并指定跟催确认人回馈最终改善结果,必要时再到现场亲自查实。
5.5 确认成品首件时必须对打好钉的成品进行轮子检验:
5.5.1检验轮子三只脚/外八字:把装好轮子的成品放在一玻璃平面上,转动箱体(需正方向和反方向),观察四个轮子是否完全接触玻璃板,如有轮子未完全接触玻璃板(轮子与玻璃板有空隙或四脚未落地),则视为三只脚. 用手分别转动每个轮子,观察轮子转动是否顺畅,不卡顿,再把箱子放在玻璃板上,观察前后轮子是否在一直线上,观察方法:前左轮对后左轮,前右轮对后右轮,前左轮对前右轮,后左轮对后右轮,如有任意一个轮子不在一直线上,则视为八字脚。
3. 检验标准:
3.1顾客订单资料
3.2业务员(含)以上干部签名确认的样包或顾客提供的样包、原物料确认卡、订单通知与反馈单、顾客原始订单、工艺单,资料单。
3.3《QC工程表》。
4.标准核对步骤:
4.1IPQC根据业务所提供的工艺单逐步核对两者的物料名称、规格、颜色、配色是否正确,如两者无误时,以工艺单做为标准核对大货及样包。
一 范围:
产品试做、过程品质控制,成品首件检验、关注新产品上线成品品质,跟催确认品质改善。
二 参考文件:
2.1 QC工程总表PB-G-001
三术语和定义:
3.1检验标准:业务员(含)以上干部签名确认的样包或顾客提供的样包、原物料确认卡、订单通知与反馈单、顾客原始订单、工艺单,资料单。
制程检验作业管理办法
制程检验作业管理办法一、总则为规范制程检验作业、保证产品制程质量和提高生产效益,制定本管理办法。
二、适用范围本管理办法适用于进行制程检验的所有操作人员。
三、管理要求1. 确定制程检验标准:制定制程检验标准,包括检验项目、检验方法、接收标准等内容。
2. 制定制程检验计划:根据生产进度和重要性确定制程检验项目和时间节点,制定制程检验计划。
3. 设定制程检验指标:根据产品质量要求和实际生产情况,设定制程检验指标,包括尺寸、外观、性能等。
4. 选择检验方法和设备:根据不同的制程检验项目,选择适合的检验方法和设备,并确保其准确性和可靠性。
5. 建立制程检验记录:建立制程检验记录表,记录每次检验的结果,包括检验项目、设备和方法、检验结果等。
6. 培训操作人员:对参与制程检验操作的人员进行培训,确保其具备进行制程检验的基本知识和技能。
7. 制定纠正措施:对于发现的不合格制程,及时采取纠正措施,如调整工艺参数、更换设备等。
8. 定期评审和改进:定期评审制程检验的执行情况,并根据评审结果,及时改进管理办法。
四、操作流程1. 制程检验前准备(1) 制定制程检验计划,并通知相关人员;(2) 确定制程检验项目和要求,准备所需的检验方法和设备;(3) 对操作人员进行必要的培训,确保其了解检验项目和方法;(4) 准备制程检验记录表,方便记录检验结果。
2. 制程检验操作(1) 操作人员按照制定的检验计划进行检验,确保按照要求进行操作;(2) 使用合适的检验方法和设备进行检验,确保检验结果准确可靠;(3) 记录每次检验的结果,包括检验项目、设备和方法、检验结果等;(4) 如发现不合格制程,立即采取纠正措施,并进行记录。
3. 制程检验结果处理(1) 检验合格,根据标准接收制程,并记录检验结果;(2) 检验不合格,进行纠正措施,如调整工艺参数、更换设备等;(3) 对于重要制程的不合格情况,需进行追溯分析,并根据分析结果进行调整;(4) 对于严重不合格的制程,及时报告上级领导,并采取紧急措施。
制程(IQCIPQCFQCOQC)品賍检验作业流程
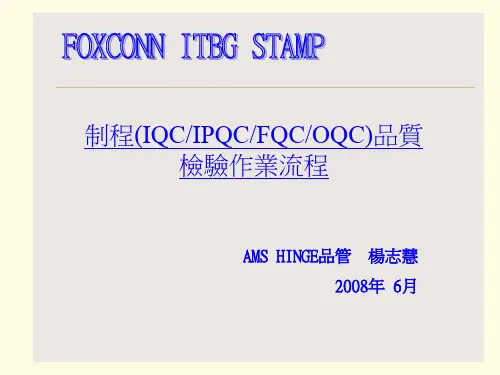
責任單位改善﹐不良品處理 NG
改善后確認
五 成品檢驗流程
成品檢驗作業流程
成品送檢
依不合格品管制程序處理 依不合格品管制程序處理
檢格票或蓋合格章
成品入庫
倉庫接到交管"銷單"清點出貨料件數量 後備料在OQC待檢區知會OQC
檢驗準備
NG
OQC執行檢驗
OK 貼合格票或蓋合格章
3.成品檢驗作業,確保成品符合客戶要求,執行成品最終產 品檢驗及出貨檢驗。(FQC/OQC)
二 各段職責:
1.進料段職責: a IQC:進料窗口管理,IQC檢驗人員按工標制定的檢驗標准 IS/SIP/樣品進行檢驗﹐正確做出合格與不合格的判定并 做相關的記錄及標識。 b 倉管:負責進料數量清點﹐按品管進料檢驗之狀態標識 進行存放。 c 采購:負責緊急采購原物料對不合格進料品質的特采申 請提出﹐負責不合格進料品的退貨及換貨。 d SQE:負責對進料品質的異常處理及供應商改善后品質 效果確認與追蹤﹔負責對外購新機種SIP制做及樣品承認。
交貨
d 制造:負責按檢驗規范或樣品對在制品進行自檢、互 檢監控,確保產品品質,並對檢驗信息進行收集、偉遞、 反饋、上報,務必及時準確。 e 制工﹕依據《AMS SOP/POP制作作業指導書》制定制 造作業規范,內容包括使用材料、使用設備、作業條件、 作業步驟、作業自主檢查,作業規范應配合圖面或圖片 說明使作業人員更易了解。制定出貨包裝作業規范配合 搬運、儲存及交付之需要 ,以上文件需是在量產說明會 之前制作完畢;對制程異常之責任判定及對責任單位提 出制程異常原因之處理對策作評估確認。 f 設備單位﹕負責設備維修﹑驗收﹑保養、保管等。
2.制程段職責: a 工標﹕負責品質工程計劃、品質檢驗規范等品管文件 之制作,品質驗收標準之制定,以上文件需是在量
制程检验程序(含表格)
制程检验程序(ISO9001:2015)1.0目的为规范制程检验,预防产出批量不合格的产品,减少(杜绝)制程异常的发生。
不断降低生产制程不良率,提升产品品质,确保产品品质符合客户要求。
2.0范围适用于本公司生产制程品质检验控制。
3.0定义3.1首件:指生产制程中加工生产的产品,判定符合要求后,拟批量生产前的第一台(个)产品(半成品,成品)。
3.2全检:对制程中的产品或产品的某些检验项目进行100%检验。
3.3巡检:对生产过程中影响产品品质的因素(工位)进行随机抽样检验,确认。
4.0权责4.1品质部4.1.1负责制程中产品外观,检验流程,检验标准,检验规范,检验工位的编制和设置。
4.1.2IPQC:负责对产品,物料首件确认的主导工作,并对产品首件做出合格与否的判定;制程品质检控,品质异常的确认与追踪;主导不合格品或品质异常问题的提出,跟进,落实及改善效果确认。
4.2项目部4.2.1新产品首件的确认,负责制程中电气/结构性能测试流程,测试工位的编制和设置;品质异常,不合格品原因的分析及改善对策的提出。
4.2.2负责制程中设备,仪器的使用规范的制订;机器,设备,仪器,仪表,治夹具,工具运行状况的监控,正常运转的巡视及点检/保养工作的监督。
4.3生产部4.3.1负责首件的制作与送样确认;全检工位的人员配置。
4.3.2制程中4M1E的落实及制程过程的监控,配合IPQC与PE的工作;品质异常的受理与改善,改善对策的具体实施。
4.3.3负责制程中设备,仪器,仪表,治夹具,工具的日常点检/保养工作。
5.0程序5.1生产,检验前作业准备5.1.1生产部5.1.1.1在开拉生产前进行自我核查,发现不符合项及异常,采取措施,立即纠正。
5.1.1.2在开拉生产前须查核领用物料是否与[生产计划排程表]相符,是否有相应的BOM,技术规范;生产环境是否符合产品需求,各作业工位是否悬挂对应的SOP,作业人员对作业方法,产品品质是否清楚了解。
五金车间制程检验作业流程doc
五金车间制程检验作业流程1.0 目的为保证产品在五金车间生产过程中得到有效检验,控制程品质,降低制程批量返工、报废,提升产品合格率,特制定本作业流程。
2.0 范围适用于五金车间产品生产过程与控制。
3.0 定义3.1 关键工序:开料、冲压、焊接、打磨、丝印等大工序(每道大工序所包含的小工序不为关键工序)与下工序交接的工序为关键工序。
4.0职责4.1计划物控部:负责生产指令的下达,参与生产异常处理。
4.2生产部(五金车间):负责上线产品材料确认、首件产品品质确认及生产过程中的自检、互检工作,反馈、参与品质异常处理工作。
4.3品管部(制程品管)负责上线前关键材料确认、首件产品确认、生产过程的巡回检验及品质异常处理工作。
4.4相关部门:参与品质异常处理工作。
5.0作业程序5.1计划员下发《五金日生计划》、五金车间主管,五金车间主管负责将《五金日生计划》转发给各工序组长,并将其中的生产要求传达给工序组长,接收人负责资料的存档、保管.5.2车间主管、工序组长依《五金日生产计划》,组织操作员工作好“人、机、料、法、环”等产前准备工作。
5.3产品生产前,工序组长、生产操作工负责根据产品工艺图纸确认物料品种、规格/型号是否正确。
若有误,则进行物料更换处理;若无误,则按排操作员工按规定的《作业指导书》、产品工艺图纸等进行生产。
5.4生产操作工按《作业指导书》、产品工艺图纸将物料上机试产。
5.5如本工序生产前须设备管理员调机器或模具的,在机器或模具调试无误后,由设备管理员\车间主管在《五金车间首件检查表》上签字确认。
5.6在完成本工序小件零件生产作业时,生产操作工按五金车间的《五金车间检验工程表》要求进行自检,自检合格后通知工序组长进行自检,工序组长5分钟内到达现场确认(如无法及进到达,需回复生产操作工确认时间)产品品质。
自检有误,则要求生产操作工对产品进行纠正、处理,处理不了的报工序组长或车间主管处理。
自检无误,双方在《五金车间首件检查表》上签名确认;若本工序为关键工序或生产大件零件,则生操作工还须口头通知制程品管对产品进行首检作业。
IPQC工作流程及内容简介
制程检验(IPQC)工作流程及工作内容制程检验(IPQC)工作流程及工作内容巡检人员也称制程检验即IPQC,其工作程序规定如下:1、IPQC人员应于在每天下班之前了解次日所负责制造部门的生产计划状况,以提前准备检验相关资料。
2、制造部门生产某一产品前,IPQC人员应事先了解查找相关资料:(A)制造命令单;(B)检验用技术图纸;(C)产品用料明细表;(D)检验范围及检验标准;(E)工艺流程、作业指导书(作业标准);(F)品质异常记录;(G)其他相关文件;3、制造部门开始生产时,IPQC人员应协助制造部门主要协助如下:(A)工艺流程查核;(B)相关物料、工装夹具查核;(C)使用计量仪器点检;(D)作业人员品质标准指导;(E)首检产品检验记录;质量检验的基本职能:a、把关b、预防c、反馈d、改进4、IPQC根据图纸、限度样本所检结果合格时,方可正常生产,并极时填写产品首检检验报告与留首检合格产品(生产判定第一个合格品)作为此批生产限度样板。
5、制造部门生产正常后,IPQC人员依规定时间作巡检工作,巡检时间一般规定如下:1次巡检 A:8:00 B:8:30 C:9:00 D:9:30或依一定批量检验。
6、IPQC巡检发现不良品应及时分析原因,并对作业人员之不规范的动作序以及时纠正。
7、IPQC对检验站之不良需及时协同制造部门管理人员或技术人员进行处理、分析原因并做出异常之问题的预防对策与预防措施。
8、重大的品质异常,IPQC未能处理时,应开具《制程异常通知单》经生产主管审核后,通知相关部门相部门处理。
9、重大品质异常未能及时处理,IPQC有责任要求制造部门停机或停线处理,制止继续制造不良。
10、IPQC应及时将巡检状况记录到《制程巡检记录表》每日上交给部门主管、经理,以方便及时掌握生产品质状况。
11、制程不良把握[1] 不良区分:依不良品产生之来源区分如下:(1) 作业不良A: 作业失误B: 管理不良C: 设备问题D: 其它原因所致不良(2) 物料不良A: 采购物料中原有不良混入B: 上工程之加工不良混入C: 其它明显为上工程或采购物料所致不良(2) 设计不良固设计不良导致作业中出现不良计算不良率:制造不良率a:制造不良率= X100%生产总数物料原不良率b:物料不良率= X100%物料投入数抽检造不良数c:抽检不良= X100%总抽检数。
IPQC作业指导书及流程
文件編号:DG-QA-0041.目的指导IPQC 制程检验流程。
2.适用范围适用于公司所有生产工艺各工序制程的检验。
3.职责3.1 品质部:制定检验作业指导书,及时完成制程首件/巡检和入库的检验并标识,统计检验结果并将检验结果发出给到相关部门知悉,组织,对不良物料进行评审, 向相关生产部门发出纠正预防措施及回复异常报告。
3.2 计划采购部:PMC依据业务订单信息安排《生产工单》。
3.3 仓储物流部:检验合格的物料进行入库,确认物料标签信息和入库单信息是否一致,确保数量的准确性,同时将不合格物料,统一安排报废处理。
3.4 计划采购部:参与不合格品的评估,联系供应商对制程或组装不良来料进行处理,推动供应商按要求交付合格物料。
3.5 技术服务部:参与不合格品的评估,以及针对不良品处理方案的提出,对不良进行分析真因。
3.6 生产部:参与不合格品的评估,以及针对不良品投产的特别跟进和处理,针对不良进行改善预防处理。
4.检验数量确定4.1首件检查:依据《图纸》、《SIP》以及样板对产品进行外观、结构、尺寸、功能进行检验,检查数量依据《SIP》上规定的数量。
检验结果及时准确的记录在《制程检验》报告内,首件样品签好名和《制程检验》报告放置在机台相应的位置上或产线相应的位置上, SMT首件检验需要完成《SMT 对料记录表》,对上料进行检验。
4.2 巡检检查:依据《图纸》《SIP》以及样板对量产产品进行外观、结构、尺寸、功能进行巡检,检查数量依据《SIP》上规定的数量及时准确的记录在《制程检验》。
4.3. 产品入库抽检:依据《抽样计划作业指导书》执行。
文件編号:DG-QA-0045.检验作业流程5.1 IPQC检验作业流程:文件編号:DG-QA-004 5.2 抛光QC检验作业流程:文件編号:DG-QA-004 5.3 IPQC首件完成时间规定文件編号:DG-QA-004 6.判定结果6.1若检查结果在允收范围内,则判整批合格。