
手焊锡培训教材
发发热热体体
PPT文档演模板
银材银质材导质热导体热 体
焊焊咀咀
WSD81(分体)
手焊锡培训教材
烙铁的手持方法
握笔型 一般作业
PPT文档演模板
全部握住型 大部品时作业
手焊锡培训教材
焊锡线的手持方法
连续作业时 可以间断供给锡线
PPT文档演模板
温度回升
清洁时的温度下降
(例)
作业的温度范围 350℃± 15℃
良好的状態为
温度回升快,能够安定作業
PPT文档演模板
水量过多时
温度大幅度下降,温度回升需要很长時間
手焊锡培训教材
焊接时的温度下降
焊接要求:温度设定350℃,使用φ0.8无铅锡线连续点焊25PIN连接器,焊点面积约 1.5mm
25PIN连接器焊接位置
清浄
焊接
加热
焊接
PPT文档演模板
清扫金属表面 清扫焊接机器 清扫有关的辅助器械 烙铁的加热方法 加热温度 加热时间 焊锡线的供给方法 烙铁的撤出方法 良否判断
手焊锡培训教材
什么是焊接?
• 用焊锡把金属和金属接合起来。 • 焊锡与金属变为合金而接合起来。 • 为了焊接,热量、焊锡、助焊剂是必要的。
PPT文档演模板
WSD81 (使用刀头焊咀)
温度最大跌落104℃,平均焊接为 353.4℃。 焊接4个点用时46sec,平均11.5sec/1点 。
SK1352B焊咀 (加粗)
WSD81(使用SK1352B焊咀设定400℃焊接
温度最大跌落66℃,平) 均焊接为362.1℃ 。 焊接4个点用时35sec,平均8.75sec/1点 。
焊锡的名称
0.5φ~1.6φ
确认焊锡的种类。(根据焊接的地方,使用不同的焊锡线)
PPT文档演模板
手焊锡培训教材
注意 Sn-Pb系 PbFree系
焊锡合金
含助焊剂的焊锡线的构成
PPT文档演模板
助焊剂
手焊锡培训教材
焊锡烙铁
烙铁﹕烙铁是我们人工手动焊接使用的工具它的好坏关系我们焊点的好坏
温度调节器 烙铁头搁置处
PPT文档演模板
焊锡烙铁
手焊锡培训教材
3.以下5款焊台都符合RoHS要求。
焊锡烙铁
Weller(WSD81)
Llab(SGS-2005L)
PACE(HW100)
PPT文档演模板
HAKKO(FX-951)
TPK(AS-300A)
手焊锡培训教材
AS-300A(分体)
铂金温度传感器 铂金温度传感器
焊台发热结构
2. 形状
i) 焊接元件的种类
不同种类之电子元件,例如电阻,电容,SOJ 芯片,SOP 芯片,需要 不同烙铁头之配合以提高工作效率。
ii) 焊点接触之容易程度
如焊点位置被一些较高之电子元件围绕而难于接触,可使用形状较长 及幼之烙铁头。
iii) 锡量需要
需要较多锡量,可使用镀锡层表面面积较大之烙铁头.
(作业台面与作业员眼睛距离保持20cm以上)
PPT文档演模板
手焊锡培训教材
作业前检查要点
电烙铁属高风险设备(通用并传质),在使用前必须确认是否与产品要求 相符,HS(有害物质)、HSF(非有害物质)及无镉产品使用的电烙铁和焊锡不 可以混用,电烙铁应有xxx产品专用标识,没标识的电烙铁也不可使用。
PPT文档演模板
间断作业时 不可以间断供给锡线
手焊锡培训教材
把海棉切成V字型或圆孔等 在切口处清洁烙铁尖
清洁的方法
通常海绵都含适当的水 过多过少都不可以
如果清洁方法不正确、助焊剂会变成炭化物付着在烙铁尖上,易产生锡渣。
烙铁的导热性变差,造成不良的原因 无铅焊接时清洁次数增加。
PPT文档演模板
手焊锡培训教材
温度下降
焊锡量
少
PbFree焊锡
焊锡的表面
光滑且有光 泽的表面
中
多
白色粗糙 的表面
白色部分并不是不良的现象。
PPT文档演模板
手焊锡培训教材
氧化膜
FLUX
焊锡
助焊剂的作用
去除氧化膜 防止再氧化 降低表面張力
形及焊锡的 表面
去除金属表面
的氧化膜使焊 锡延展开
盖住除去氧化 膜的地方进行 加热防止再氧 化
降低焊锡表面張 力,让焊锡延展
B.高温烙铁通常指60W或60W以上烙铁﹐主要用於大面积焊接﹐例如﹕电源线 的焊接等。
C.恒温烙铁又可分为恒温烙铁和温控烙铁(温控烙铁可以调节温度)温控烙铁 主要用於IC或多腳密集元件的焊接﹐恒温烙铁則主要用於CHIP元件的焊接。
(2) 按烙铁头分为﹕尖嘴烙铁﹑斜口烙铁﹑刀口烙铁。
A﹒尖嘴烙铁﹕用於普通焊接。
B﹒斜口烙铁﹕主要用於CHIP元件焊接。
C﹒刀口烙铁﹕用於IC或者多脚密集元件的焊接。
PPT文档演模板
手焊锡培训教材
2﹒烙铁功率与温度的关系﹕ 15W 280℃----400℃ 20W 290℃----410℃ 25W 300℃----420℃ 30W 310℃----430℃ 40W 320℃----440℃ 50W 320℃----440℃ 60W 340℃----450℃
固体温度 液体温度
217℃ 220℃
PPT文档演模板
手焊锡培训教材
PbFree
焊锡的延展性
63%Sn+37%Pb
PbFree
Sn+Pb的焊锡延展性都很好,焊锡表面光泽。 PbFree的延展性都很好, 一般用无铅的时候在表面上 出现白色而粗糙。
PPT文档演模板
手焊锡培训教材
PbFree
Sn63焊锡
手焊锡培训教材
在大的绿油上将烙铁移动而迅速大面积加热
加热的要点
利用烙铁中部加热
PPT文档演模板
根据焊点设计的不同,使用的方法也不同
手焊锡培训教材
未延展
未焊接上
PPT文档演模板
焊锡的延展
用焊锡与母材的接触角度来判断
①
②
延展开
③
焊上了 ④
手焊锡培训教材
Good NG
PPT文档演模板
焊锡的延展
在导线 和绿油上也 延展了. 表面有光滑和光泽 无空洞,表面不粗糙
b. 勿施压过大
在焊接时,请勿施压过大,否则会使烙铁头受损变形。只要烙 铁头能充份接触焊点,热量就可以传递。另外选择合适的烙铁 头也能帮助传热。
PPT文档演模板
手焊锡培训教材
C.经常保持烙铁头上锡
烙铁头使用及保养
这可以减低烙铁头的氧化机会,使烙铁头更耐用。使
用后,应待烙铁头温度稍为降低后才加上新焊锡,使
放大图
温度最大跌落38℃,平均焊接为317.8℃。 焊接25个点用时66sec,平均2.64sec/1点。
连续焊接的回温曲线成水平,回温的速度良好。
PPT文档演模板
手焊锡培训教材
焊接时的温度下降
❖ 由于天线头属铜制材料散热非常快,而且体积大;在焊接过程中使用普通焊台(936) 设定温度在430℃,测量焊接温度最大跌落123℃,平均焊接温度为347.2 ℃。
根据作业内容不同设定 不同温度
作业前必须确认温度。
清洁用的海绵
清洁烙铁头的赃物。 海绵必须含水。
PPT文档演模板
焊接烙铁 无铅焊锡设计的烙铁使用时应 该特别注意。
手焊锡培训教材
1﹒烙铁的种类﹕
(1)按功率分为﹕低温烙铁﹑高温烙铁和恒温烙铁。
焊锡烙铁
A.低温烙铁通常为30W﹑40W﹑60W等主要用于普通焊接。
❖ 为了确认无铅焊台焊接天线头效果,在相同条件下进行各焊台的焊接曲线对比确认 。 天线头 焊接位置
PCB
HAKKO936 (使用刀头焊咀) 温度最大跌落123℃,平均焊接为 347.2℃。 焊接4个点用时49sec,平均12.25sec/1点 。
PPT文档演模板
手焊锡培训教材
焊接时的温度下降
焊接要求:温度设定420℃,使用φ0.8无铅锡线连续点焊天线头,焊点面积约3.5mm。
手焊锡--培训教材
PPT文档演模板
2020/11/19
手焊锡培训教材
• 焊接的三大要素 • 什么是焊接? • 有关加入助焊剂的焊锡线 • 有关焊接烙铁 • 焊接前的准备 • 焊接
加热的方法 助焊剂的作用 合金层的形成 焊接量 • 检查 种种不良的实例 • 培训
目录
PPT文档演模板
手焊锡培训教材
焊接的三大要素及管理项目
导线处焊锡未延 展 粗糙的表面
手焊锡培训教材
无铅焊锡的特征:
无铅焊锡的特征
没有铅的配合。
溶点高。
作业性差, 延展性差
焊接后焊接表面与以前不同。
强度加强。 有铅与无铅焊锡差别
项目
有铅
无铅
焊锡组成 63%Sn+37%Pb(铅占37%)
96.5%Sn+3.0%Ag+0.5%Cu (无铅成分)
融点
固体温度183℃ 液体温度190℃
PPT文档演模板
手焊锡培训教材
Good
20cm以上
PPT文档演模板
焊接时正确的姿势
NG
危险的姿势
手焊锡培训教材
作业前检查要点
• 确认使用的焊锡线物料编号与要求相同 • 确认焊接用的烙铁符合产品温度及特性要求
(特性:HS/HSF/无镉产品专用) • 确认清洁用的海绵加水状态
(加水海绵要湿透,提起海绵不可有水滴落) • 焊接时的姿势正确
短而粗的烙铁头传热较长而幼的烙铁头快,而且比较耐用。扁的、钝的烙铁头 比尖锐的烙铁头能传递更多的热量。一般来说,烙铁头尺寸以不影响邻近元件为标 准。选择能够与焊点充份接触的几何尺寸能提高焊接效率
焊锡培训教材

410±20℃
焊锡时间
1~2 S
2~3 S
3~ 4 S
Lesson 6焊点认识
光亮 凹曲 圆润 无残留物
不 良 焊 点
现象:表面不光亮.粗糙,有皱 纹 原因:焊点之焊锡未凝固前移 动被焊物
现象:不同线路之相邻焊点发生连 锡之现象 原因:1.加锡过多 2.焊锡方向与角 度不对
现象:线脚端.焊点上及吃锡线路上形成 尖锐如冰柱状多余的锡(0.2mm拒收) 原因:1. 焊锡角度不对 2.焊锡温度不够
锡少
现象:焊点吃锡高度未达到线脚1/2 焊角小于15度 原因:1.加锡量过少 2.焊锡时间不够
锡多
现象:焊点吃锡高度过高,隐约可见线 脚焊角大于75度 原因:1.加锡量过多
不 良 焊 点
现象:焊点周围有铜箔未沾锡 原因:手工焊锡漏焊是作业者之疏忽
现象:焊点周围及焊点间有残留物 原因:焊锡时间过长,松香被烧焦
錫絲
烙鐵
錫絲
烙鐵
PC BOARD 被焊物
PC BOARD 被焊物
4.移走锡丝﹒
a.450移开 b.掌控加锡量
5.移走烙铁﹒
a .450移开 b.掌控焊锡时间
烙铁头与PCB 板呈45度角
Lesson 5 不同区域的焊锡条件
贴片元件 插件பைடு நூலகம்件 外壳铜脚
烙铁头
焊锡温度
320±20℃
370+20/-10℃
Lesson 2 无铅锡丝
1. 无铅锡丝之成份: 96.5%Sn(锡)
焊锡材料认识
3.0%Ag(银)
0.5%Cu(铜)
2. 常用的锡丝规格: 补焊: Ø1.0mm Ø0.8mm 外壳加工: Ø1.2mm SMD: 3.无铅锡丝的熔点(不是工作温度)
手工焊锡作业培训
4-2 如何避免手焊接的不良产生
❖ 具备正确的焊接方法. ❖ 具备良好焊锡的判定常识. ❖ 烙铁头与焊点角度成45度. ❖ 被焊物,锡丝保待清洁,无污染. ❖ 焊接时烙铁头远离绝缘材料和润滑油. ❖ 在焊接点完全凝固前,不可移动零件. ❖ 剪脚后必须加锡补焊或以10倍放大镜目检被剪脚
14 / 40
4-5 焊接技巧 ◆锡尖处理方式: a.加热. b.加锡 c.取走烙铁的方 向不可向上,则不易产生锡尖. ◆连锡处理方式: a.加热 b.加热并以牙签划幵连锡. c.加锡烙铁头划幵连锡. ◆针孔处理方式: a.加热再重熔焊点. b.若针孔内有残 留物需用镊子去除, 再加锡熔化.
15 / 40
普通 Rework :(雙面 PCB)
基本 作業難 最佳溫 除錫作業方式 工具 易程度 度設定
除錫注意事項
焊接作業方式
一般焊 350+/- 按除錫作業五 同單面板作業方 按焊接作業五個
點
100C 個步驟進行 .式. Nhomakorabea步驟作業 .
烙鐵 (5060W OR 90W), 吸錫 槍 ,鑷 子
細小銅 箔單個
焊點
子取零件 . 2.以專用熱風 槍對准零件腳 外部加熱 ,用鑷
子取零件 . 3.以烙鐵在零 件焊錫位置加 少量錫於零件 与 PAD間 ,用鑷
子取零件 .
1.熱風槍或烙 鐵不可接觸 到相鄰零件
和焊點 )
2.加熱時不要 用力壓和夾
SMD元件本 体 ,防止熱應 力產生 ,損坏
元件 .
1.當 PAD未沾錫時 :以烙鐵 在 PAD表面加錫 ,并將錫刮 平 . (防止零件焊錫后浮高 , 翹角 ,短路 ) 2.用鑷子夾住零件本体中 部 ,放於 PAD上 ,用烙鐵在 零件兩端加熱或以專用熱 風槍對准零件焊錫部份加 熱至完成焊接 . 3.用鑷子將元件放於 PAD 并固定 ,在兩端加錫固定元 件位置 ,加錫固定每個零件 腳.
《手工焊锡技术》课件
控制焊接温度与时间
总结词
控制焊接温度和时间是确保焊接质量的重要因素。
详细描述
合适的焊接温度和时间可以确保焊锡充分熔化,并在适当的温度下与焊接表面形成良好的结合。温度过高可能导 致焊锡过度流动或损坏焊接表面,温度过低则可能导致焊锡不熔或形成空洞。因此,应根据焊锡的材质和厚度, 以及焊接表面的材质和状况,选择合适的焊接温度和时间。
手工焊锡的基本工具
焊锡丝
用于焊接电子元件,是手工焊 锡的主要材料。
镊子
用于夹持电子元件,便于焊接 。
电烙铁
用于熔化焊锡,是手工焊锡过 程中必不可少的工具。
助焊剂
用于增强焊接效果,减少焊接 缺陷。
防静电措施
在焊接过程中,需要注意防静 电,以避免对电子元件造成损 坏。
02
手工焊锡的基本操作流程
准备工具与材料
03
手工焊锡的技巧与注意事 项
选择合适的焊锡与助焊剂
总结词
选择合适的焊锡和助焊剂是手工焊锡的关键,它们的质量直接影响焊接效果。
详细描述
根据焊接需求选择合适的焊锡,如焊点大小、材质等。同时,选择适合的助焊 剂可以提高焊接的可靠性和美观度。应选择低固含量、低腐蚀性的助焊剂,以 减少对焊接表面的腐蚀和残留。
手工焊锡的注意事项
掌握焊接技巧、注意安全操作。
手工焊锡的应用范围
电子产品的维修与组装
科学研究与教学
在维修或组装过程中,需要对电子元 件进行焊接,手工焊锡技术适用于这 种情况。
在科研和教学领域,手工焊锡技术可 以用于实验和演示。
小规模生产
对于小规模生产或定制产品的生产, 手工焊锡技术可以灵活应对生产需求 。
详细描述
在操作前,要检查工作场所是否整洁,有无安全隐患。在操 作时,要保持工作台的整洁,不要随意丢弃废弃物。同时, 要注意安全警示标志和安全规定,不要在危险的环境中进行 操作。
手工焊锡培训教材
引言概述:手工焊锡是一项基本的电子制造工艺,广泛应用于电子设备的生产和维修领域。
本教材是手工焊锡培训的第二部分,旨在进一步深入介绍手工焊锡的技术和实践知识。
本教材将覆盖手工焊锡所需的基本工具、焊接技术、材料选择、故障排除等方面的内容。
正文内容:一、基本工具1.焊台的选购和使用介绍焊台的种类和特点焊台的温度调节和维护方法2.焊锡笔的选购和使用焊锡笔的种类及其适用场景焊锡笔的温度调节和清洁方法3.辅助工具的使用介绍焊锡球、焊锡网、焊锡带等辅助工具的功能和使用方法提示使用辅助工具时需要注意的安全事项4.焊接材料的存储和保养焊锡、焊剂等焊接材料的存放条件和保养方法如何判断焊接材料是否过期或损坏5.安全措施焊接过程中的安全注意事项焊台和焊锡笔的正确使用方法以及相关防护措施二、焊接技术1.常用的焊接方式介绍常用的面贴面焊接、封装焊接、线对线焊接等方式不同焊接方式的适用场景及其特点2.焊接电路板详细介绍焊接电路板的步骤和要点提示焊接电路板时需要注意的常见问题和解决方法3.焊接元器件介绍不同类型元器件(如插件元件、表面贴装元件等)的焊接方法元器件焊接中常见问题的预防和处理方法4.焊锡技巧提供焊锡技巧,如正确使用焊锡线、合理掌握焊锡温度和焊锡量的方法提示焊接过程中需要注意的细节问题5.焊接质量检测介绍焊接质量检测的方法,如目测检查、功能测试等强调焊接质量检测的重要性和正确的操作流程三、材料选择1.焊锡选择分析不同焊锡材料的特点和适用场景提示如何根据焊接需求选择合适的焊锡材料2.焊剂选择介绍不同类型焊剂的功能和适用范围提供根据实际需求选择合适焊剂的建议3.辅助材料的选择详细介绍焊接过程中可能用到的辅助材料,如焊锡丝、清洗剂等提示辅助材料选择时需要注意的事项4.故障排除介绍常见的焊接故障,如焊剂残留、焊锡不粘附等提供相应的故障排除方法和技巧5.资源回收和环保强调焊接过程中的资源回收和环保意识提示焊接材料的回收方法和环保措施四、故障排除1.引言回顾手工焊锡中常见的故障排除方法强调故障排除的重要性和正确的操作流程2.故障现象及原因不同故障现象及其可能的原因提供判断故障原因的方法和技巧3.故障排除方法根据故障现象和原因,提供相应的故障排除方法强调切记遵循正确的操作流程和安全措施4.预防措施提供预防故障的建议和方法,如定期清洁维护焊接工具强调故障预防的重要性和正确的保养方法5.常见问题解答回答常见的问题和疑虑,如焊接过程中出现的异常现象等提供专业的解答和建议总结:本教材涵盖了手工焊锡所需的基本工具、焊接技术、材料选择、故障排除等方面的内容。
手工焊锡培训教程 26页PPT文档
焊充电线
四、重点工位焊接方法
13. 焊SMD贴片料
(1) 先确定所加料在板上的位置, SMD料的大小与板上PAD位面积 相同。
(2) 检查所用料与OI上P/N相同, 取料必须要用镊子。不可用烙铁 头取小料,SMD电容要先预热后 再焊,预热温度60±20℃。
(3) 焊接时电子料丝印朝上,方便 自检,焊好后检查有无假焊、连 锡等问题。
走
走
烙
锡
铁
线
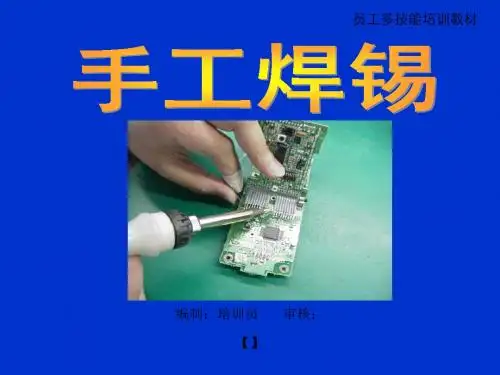
焊接步骤补充:
清洁烙铁尖 (用润湿的海棉)
员工多技能培训教材
自检无工艺问题 定格下拉
将烙铁尖放在焊盘 上,紧靠被焊元件脚
预热
向烙铁尖与焊盘的 结合位置加送适当
锡线
熔錫
形成合金层 即良好锡点
移走烙铁 (焊接过程完成)
停止加锡 移走锡线
二、焊接的方式
员工多技能培训教材
一般根据元件焊脚数量及排列决定焊接方式。
(2) 不可在线头未焊之前先把烙铁移开(即不可先拿 开烙铁再穿线头),锡一定要完全包住线头,焊接 后线头金属裸露部分不超过0.5毫米。
焊喇叭线
四、重点工位焊接方法
员工多技能培训教材
12. 穿焊线
(1) 正常工艺充电线应100%穿孔焊接,线头不能穿太 深,保证正反面线头不能有机会碰短路。
(2) 焊后轻拉线自检有无假焊,正负极两锡点不可连锡, 周边不可有锡珠、锡渣,焊接后线头金属裸露部分不 超过0.5毫米。
员工多技能培训教材
编制:培训员 审核: 【】
员工多技能培训教材
1.回顾焊锡的概念及操作方法,提高焊接品 质意识。 2.通过总结工作中不良焊点的产生原因及解 决方法,进一步明确公司焊接的品质标准。 3.强调各焊接重点岗位的操作方法,提升操 作人员的焊接水平。
手焊锡知识和技能培训教材
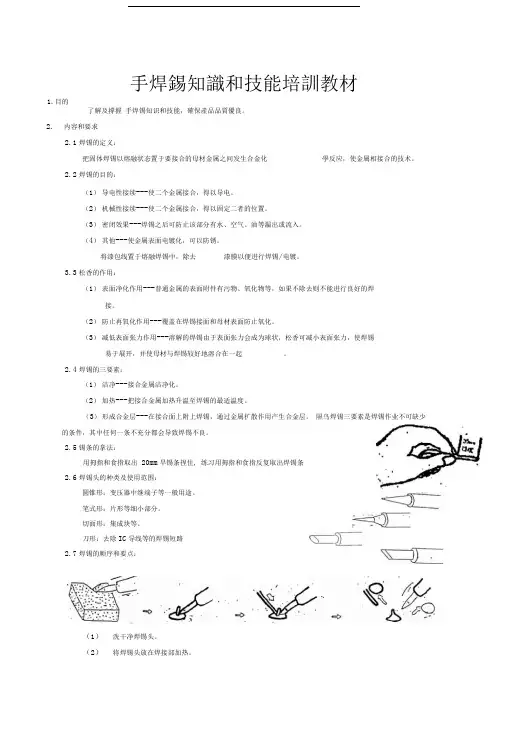
手焊錫知識和技能培訓教材1.目的了解及撐握手焊锡知识和技能,確保產品品質優良。
2. 内容和要求2.1焊锡的定义:把固体焊锡以熔融状态置于要接合的母材金属之间发生合金化學反应,使金属相接合的技术。
2.2焊锡的目的:(1)导电性接续---使二个金属接合,得以导电。
(2)机械性接续---使二个金属接合,得以固定二者的位置。
(3)密闭效果---焊锡之后可防止该部分有水、空气、油等漏出或流入。
(4)其他---使金属表面电镀化,可以防锈。
将漆包线置于熔融焊锡中,除去漆膜以便进行焊锡/电镀。
3.3松香的作用:(1)表面净化作用---普通金属的表面附件有污物、氧化物等,如果不除去则不能进行良好的焊接。
(2)防止再氧化作用---覆盖在焊锡接面和母材表面防止氧化。
(3)减低表面张力作用---溶解的焊锡由于表面张力会成为球状,松香可减小表面张力,使焊锡易于展开,并使母材与焊锡较好地溶合在一起。
2.4焊锡的三要素:(1)洁净---接合金属洁净化。
(2)加热---把接合金属加热升温至焊锡的最适温度。
(3)形成合金层---在接合面上附上焊锡,通过金属扩散作用产生合金层。
隰鸟焊锡三要素是焊锡作业不可缺少的条件,其中任何一条不充分都会导致焊锡不良。
2.5锡条的拿法:用拇指和食指取出20mm旱锡条捏住, 练习用拇指和食指反复取出焊锡条2.6焊锡头的种类及使用范围:圆锥形:变压器中继端子等一般用途。
笔式形:片形等细小部分。
切面形:集成块等。
刀形:去除IC导线等的焊锡短路2.7焊锡的顺序和要点:(1)洗干净焊锡头。
(2)将焊锡头放在焊接部加热。
(3)使用适量的焊锡条。
(4)拿开焊锡条,之后拿开焊锡头。
;;■■注意:焊接顺序是手工焊接工作的基础,如不按焊接顺序2.8 使用海绵的目的:(1)清洁焊锡头:去除焊锡头的松香焊锡。
-J::'-海绵水份的控制:用手撑捏紧只有一、二滴水珠掉下来即为合适。
如清洁用的海绵中含水过多,则不仅不能洗去焊锡头的脏物,而且焊锡温度急剧降低,焊锡时易发生没上锡,假焊现象。
手工焊锡培训教材课件
- END -
手工焊锡培训教材
3
搭焊(连焊)
在两个引脚间有不希望出现的锡的 连接现象
1)太多的锡或加热不当; 2) 焊接时间太长,助焊剂失效,焊锡拉丝; 3)两焊件摆放位置不当.
4
冷焊
焊点呈现出润湿不足,灰暗,多孔 状
加热不当,或引脚上有杂质
手工焊锡培训教材
N O.
不良类别
不良描述
5
锡尖
在焊点上有一突出的尖锥状锡
产生原因
1)在焊锡固化前移动了电烙铁 2)焊接时间太长,助焊剂失效,焊锡拉丝.
手工焊锡培训教材
3.烙铁嘴温度的设定
315摄氏度:主要使用于对热敏感元件 370摄氏度:在电子装配中最常使用 425摄氏度:使用于多层板或较大连接点
◎针对现生产产品,指导书规定烙铁头温度设定范围为: 350±30摄氏度
◎为了提高生产效率,往往会通过提高烙铁温度等级来缩短焊接的时间,但 这样要承当被焊物因温度过高损坏的风险,同时助焊剂的效果也受到影响.
手工焊锡培训教材
六. 焊接操作的正确步骤
1.正确步骤:
步骤1:准备合适烙铁头 步骤2:烙铁头接触被焊件 步骤3:送上焊锡丝 步骤4:焊锡丝脱离焊点 步骤5:烙铁头脱离焊点
无铅锡 线
烙铁
①准备
②加热 烙铁头对准 焊锡部加热
③插入锡线 适量熔锡
④拿开锡线
⑤烙铁头离开
母材不充分加热的话即使锡融化也无法上锡. 母材:部品,基板 (烙铁不是融化锡的工具而是给母材加热的工具.)
6
烫伤
焊点旁的塑胶件或线皮受损
因温度过高,焊接时间太长或烙铁头离塑胶件或 线皮太近,造成塑胶件和线皮受热损伤.
7
手工焊接培训教材
5-8 烙铁头不良加热
锡流散、 浸润不良
烙铁头未对焊盘加热、焊锡直接加 在烙铁头上,焊锡在焊盘上、零件 脚上流散、浸润不良,形成包焊、 假焊。
烙铁头未对零件脚加热、焊锡直接 加在烙铁头上,焊锡在焊盘上流散 、浸润不良形成假焊,零件脚温度 过低不能上锡。
第五章 手焊接方法
5-1 如何避免手焊接的不良产生
具备正确的焊接技术及技巧:
以移动加锡方式,给焊点加锡约1秒钟才可拿开烙铁. 具备良好焊点的判定常识. 被焊物,锡丝需保持清洁,无污染. 焊接时,烙铁头不能碰到绝缘材料和润滑油. 焊点未完全凝固之前,不可移动零件. 焊锡须在风管下或通风良好的环境中作业,以免伤害人体.
焊接小零件脚,零件脚
尖头
位置密的地方,如:直径 1.0mm以下零件脚焊
接.
选用原则
为了在最短的 时间内传输最 多的热量,因而 烙铁头应尽量 加大,但原则上 仍需比焊点焊 盘稍小一点,这 样能够快速加 热焊点而又不 伤到板材和浪 费锡线.
图示
E 30W/小斜面
Φ1..2MM
D 30W/平头 宽2.0MM
5、迅速移 开烙铁头
2、预热:烙铁头靠在零件脚和焊盘之间,预热时间约1秒.(加热时烙铁头须如图一样 紧靠零件脚及焊盘,烙铁头不良加热见下页。)
3、 加锡:锡丝加到被焊件及焊盘上熔化适量焊锡。(焊锡应加到被焊件上烙铁 头对称的一侧,而不是直接加在烙铁咀上;焊锡直接加在烙铁咀上,会造成因热 力不均焊点假焊。不良加锡见下页)
第三章 焊接材料认识及温度影响
3-1 焊接材料种类
种类 适用说明
手工焊锡培训ppt课件
•
焊料是一种易熔金属,焊料的选择对焊接质量有很大的影响,最常用的普
通是锡丝。焊料的作用是使元件引脚与印刷电路板的衔接点衔接在一同构成一个
回路。
•
焊丝的供应方法:
焊丝的供应应掌握3个要领,即供应时间,位置和数量。
供应时间:原那么上是被焊件升温到达焊料的熔化温度是立刻送上焊锡丝。
供应位置:应是在烙铁与被焊件之间并尽量
手焊技术根底知识
培训内容
• 焊接工具引见 • 焊接的资料及辅料引见 • 良好焊点的规范 • PCBA补焊流程及站姿 • 手插件焊接步骤及分解 • 烙铁的本卷须知 • 检查 • 电路板的拿法以及放置法
合金
助焊剂
焊接的定义
焊接是把两个金属加热到焊锡的溶解 温度,对此注入适量焊锡,将焊锡浸透 在两个金属的中间,使之衔接在一同, 金属与浸透在金属中间的焊锡,构成的 合金层。看起来像是很简单的、所以容 易被忽视。
锡丝正确拿法
手插件焊接步骤详解
握笔式取烙铁:烙铁头上有多余的焊锡和杂物时,在海绵外表旋转地擦干 净;时间约1秒。
手插件焊接步骤详解之“预热〞
• 第一步:预热 • 烙铁头给焊盘和管脚同时预热1秒。 • 技巧:烙铁头必需同时碰到焊盘和管脚, 烙铁头与焊盘 • 成40±5度角。
手插件焊接步骤详解之“加锡溶化〞
検査
有没有做好手焊任务? 一定要担任并且仔细检查。 要做到可以正确的判别良与不良!
检查要点
①正确的位子〔手焊
3
2
的位子〕
4
②正确的部品〔部品、 5 管角等〕
③锡膏焊锡形状
1
④锡膏量
锡膏量
NG
OK
量過多ห้องสมุดไป่ตู้
NG
焊锡培训教材-13.9.12
撤走铬铁
焊锡四大步骤
6、温度的设定
依SOP要求调整(旋扭或按钮)在适当范围内
按 钮
焊锡重点要求
1、润湿
1、润湿
目标:
可接受
1、润湿
冷焊或是虚焊
1、润湿
2、过量焊锡—焊锡球/泼溅 焊印 目 锡刷 标 球线 : 路 组 装 件 上 无
2、过量焊锡—焊锡球/泼溅
须制程警示:
2、过量焊锡—焊锡球/泼溅
(9) 拉线必须清洁,不能有灰尘和杂物、锡珠、锡渣、元件脚等; (10) 烙铁头必须及时清洗,原则上每作业8PCS板后清洗一次,实际操作过 程以烙铁头残留锡渣和氧化物状况进行清洗; (11) 焊接中电路板要小心轻放,防止摔打、碰撞造成品质隐患,不允许有 堆积。
2、不该做的方法
(1)把锡加在烙铁头上使它流下以作焊接。 (2)焊接时间太长。 (3)过热使多股线把焊锡往上吸而造成电线脆弱或使热 敏感零件之寿命减低。 (4)烫伤在焊接点或其附近之绝缘体或零件。 (5)在焊接时移动零件,造成冷焊,使焊接不牢固或由 于结晶不良而造成高电阻。 (6)多加焊锡使接触角加大并不能加强其强度,反而浪 费焊接时间与焊锡丝,并阻碍目视检验。 (7) 三不原则:不接受不良品,不传播不良品,不让不良 品流入下一站。
3、焊锡条件
(1)保持二焊接面之清洁。 (2)使用规定的焊锡丝及使用量。 (3)正确焊锡器具之使用及保养。 (4)正确之焊接时间。 (5)冷却前勿移动被焊物,以免造成焊点结晶不良, 导致高电阻。 ( 6 )烙铁头的保养:A:短时间(20分钟内即恢复用)可 不必关闭烙铁电源,但需将烙铁温度调至200度以下; B:无论是短时间离开或是作业完毕 下班时均须在烙铁头上镀锡,以防止烙铁头氧化。