
模具拆散件及零件命名规范(新)
第 1 页 共 3页, 38102929.doc
4.拆散件及零件命名规范
1、文件夹:以模具编号命名。
模具编号:DLF-年份-月份-序号(如:DLF0801001)
2、总装图:DLF0801001assy
3、前模模仁组合:cavity-acc或cav-acc
前模模仁: cavity或cav+图纸号
镶件:cav-sub(若数量较多,可命名为cav-sub1、cav-sub2..+图纸号)
镶针:cav-pin(若数量较多,则命名为cav-pin1,cav-pin2…+图纸号)
4、后模模仁组合:core-acc
后模模仁: core+图纸号
镶件:core-sub(若数量较多,可命名为core-sub1、core-sub2…+图纸号)
镶针:core-pin(若数量较多,则命名为core-pin1,core-pin2+图纸号)
5、前模行位组合:fix-sld-acc (行位:slider,可简写为sld)
后模行位组合:mov-sld-acc
行位镶件:sld-sub+图纸号
行位压块:sld-guide+图纸号
行位耐磨板:sld-wear+图纸号
行位体:sld-body+图纸号
斜导柱: angle-pin+图纸号
行位铲基:sld-cam+图纸号
6、前模斜顶:fix-lifter-acc (斜顶:lifter,可简写为lif)
后模斜顶:mov-lifter-acc
斜顶: mov-lifter或mov-lif+图纸号
斜顶导向块:lif-guide+图纸号
斜顶脚: lif-leg+图纸号
7、前模模胚:fix-mb
第 2 页 共 3页, 38102929.doc
面板: top-plt-001
水口板:stripper-plt-002
A板: a-plt-003
后模模胚:mov-mb
B板: b-plt-004
推板: support-plt-010
面针板:eje-top-plt005
底针板:eje-bottom-plt-006
方铁: c-plt1/2-008/009
底板: bottom-plt-007
8、前模其他零件组合:fix-acc
后模其它零件组合:mov-acc
9、热流道系统:hot-runner或mainfold
10、顶针:eje-acc或ejector-acc
顶针: eje-pin+图纸号
扁顶: blade+图纸号
司筒针/司筒针:sleeve+图纸号 组合在一起打图;一张订购图(给出余量,
不能有胶位部份。)一张加工图(无余量,有胶位。)
11、标准件不用拆散件和出图纸,但须在标准件单上写清楚。所有零
件名称必须使用小写字母,并尽量缩短名称。
12、水口勾针:pull-pin+图纸号
13、放过缩水的产品:DLF0801001-pro1.005 (1.005为缩水率)
14、唧咀:sprue +图纸号
定位环: locating
15、整套模具设计文件框架如下:
说明:一.拆散件时首先分图层拆出第一组总装,然后分别打开第一组总装拆出
散件名。
二.图纸号的命名方法:图纸号为四位数,前两位为图层号,后两们为
该层零件排列序号(先排大件,后排小件;所有排序方法为以基准角
开始逆时钟顺序排列。如cav1-1002.cav2-1002.cav-su1-1003…
第 3 页 共 3页, 38102929.doc
cavity-acc cav-1001
(10层) cav-sub -1002
cav-pin-1003
…
Core-2001…
core-acc core-sub-2002…
(20层) core-pin-2003…
…
mov-sld-sub1-3001…
mov -sld-body-3002…
mov-sld-acc mov -sld-guide-3003…
(30层) mov-sld-cam-3004…
mov-sld-wear-3005…
fix-lif-acc (45层) mov-lif-4001…
assy fix-sld-acc (35层) mov-lif-guide-4002…
mov-lif-acc (40层) mov-lif-leg-4003…
fix-acc (50层) …..
mov-acc (60层) top-plt-001
fix-mb (90层) stripper-plt-002
a-plt-003
b-plt-004
support-plt-010
mov-mb eje-plt1-005
(91层) eje-plt2-006
c-plt-008/009
bottom-plt-007
eje-acc (65层)
hot-sprue-acc (55层)
pro-1.005 (100层)
模具设计命名规范中英文对照大全

模具设计命名规范中英文对照大全模具英文缩写CA(cavity insert)前模SA(slide)前模行位IA(insert)前模镶件LA(lifter)前模斜顶PS(parting surface)分型面MA前模待合并体积块0临时体积块JW(jaw)铲鸡ES(ejector sleere)司筒GA(gate)入水GP边钉GB导套EG顶针板导柱STP垃圾钉模具英语术语模具述语一、入水:gate进入位:gate location水口形式:gate type大水口:edge gate细水口: pin-point gate水口大小:gate size转水口:switching runner/gate唧嘴口径:sprue diameter二、流道: runner热流道:hot runner,hot manifold热嘴冷流道: hot sprue/cold runner唧嘴直流: direct sprue gate圆形流道:round(full/half runner流道电脑分析:mold flow analysis流道平衡:runner balance热嘴:hot sprue热流道板:hot manifold发热管:cartridge heater探针: thermocouples插头:connector plug插座: connector socket密封/封料: seal三、运水:water line喉塞:line lpug喉管:tube塑胶管:plastic tube快速接头:jiffy quick connector plug/socker 四、模具零件:mold components 三板模:3-plate mold二板模:2-plate mold边钉/导边:leader pin/guide pin边司/导套:bushing/guide bushing中托司:shoulder guide bushing中托边L:guide pin顶针板:ejector retainner plate托板:support plate螺丝: screw管钉:dowel pin开模槽:ply bar scot内模管位:core/cavity inter-lock顶针:ejector pin司筒:ejector sleeve司筒针:ejector pin推板:stripper plate缩呵:movable core,return core core puller 扣机(尼龙拉勾):nylon latch lock斜顶:lifter模胚(架): mold base上内模:cavity insert下内模:core insert行位(滑块): slide镶件:insert压座/斜鸡:wedge耐磨板/油板:wedge wear plate压条:plate撑头: support pillar唧嘴: sprue bushing挡板:stop plate定位圈:locating ring锁扣:latch扣鸡:parting lock set推杆:push bar栓打螺丝:S.H.S.B顶板:eracuretun活动臂:lever arm分流锥:spure sperader水口司:bush垃圾钉:stop pin隔片:buffle弹弓柱:spring rod弹弓:die spring中托司:ejector guide bush中托边:ejector guide pin镶针:pin销子:dowel pin波子弹弓:ball catch喉塞: pipe plug锁模块:lock plate斜顶:angle from pin斜顶杆:angle ejector rod尼龙拉勾:parting locks活动臂:lever arm复位键、提前回杆:early return bar气阀:valves斜导边:angle pin术语:terms承压平面平衡:parting surface support balance模排气:parting line venting回针碰料位:return pin and cavity interference模总高超出啤机规格:mold base shut hight顶针碰运水:water line interferes withejector pin料位出上/下模:part from cavith (core) side模胚原身出料位:cavity direct cut on A-plate,core direct cut on B-plate.不准用镶件: Do not use (core/cavity) insert用铍铜做镶件: use beryllium copper insert初步(正式)模图设计:preliinary (final) mold design反呵:reverse core弹弓压缩量:spring compressed length稳定性好:good stability,stable强度不够:insufficient rigidity均匀冷却:even cooling扣模:sticking热膨胀:thero expansion公差:tolorance铜公(电极):copper electrode CO(core insert) SO(slide)IO (insert) LO(lifter)COOMO文件名+MDJKEP(ejector pin) RU(runner) SPKPSTBTL后模镶件后模斜顶后模镶柯后模待合并体积块后模后模行位水口边回针限位螺丝水口拉板注塑件压块司筒针流道。
模具拆装步骤

2.裝配母模滑塊,在裝好滑 塊導向耐磨塊螺絲後推動所 有滑塊檢查運動是否順暢.
4.公模仁裝配公模板前, 檢查所有密封圈與公模仁 上所有零件. 6.安裝斜銷前,需先用螺絲或C 形卡鉗類工具固定好頂板與 公模板距離,因頂板彈簧預留 ,安裝好斜銷後,安裝下頂針 板與模腳下固定板,鬆開C形 卡鉗,用銅棒從K.O孔敲擊頂 板檢查頂出是否順暢,最後安 裝下隔熱板,公模基本安裝 完成.
模具拆裝步驟
目錄
一,模具的結構示意圖 二,各零件功能簡介 三,拆模步驟及注意事項 四,裝模步驟及注意事項
一,模具的結構示意圖
(母模的結構示意圖)
定位環 隔熱板 灌嘴 上固定板 滑塊驅動 母模導柱
母模仁
滑塊Leabharlann 母模導套母模板 產品 水口
(公模的結構示意圖)
斜銷 冷卻水 斜銷導向座 頂針板 頂針蓋板 支撐柱 下固定板 下隔熱板 K.O孔 模腳 頂板導向柱 公模仁 公模板 回位彈簧 回位針
零件名稱:母模彈簧 主要功能是開模時上固定板先分開同時帶動母模滑塊 .彈簧定制,螺絲車床加工。
零件名稱:母模拉桿 主要功能是控制上固定板與母模板之間行程,同樣控制 母模滑塊移動行程,此零件車床加工
零件名稱:灌嘴 主要功能是成型機射嘴向模具注射原料入口,通過射嘴連 接流道與成品,通常稱大水口.
零件名稱:精定位
零件名稱:滑塊驅動
主要功能是滑塊的鎖緊及帶動滑塊橫向移動至脫模行 程,此零件需車床與磨床加工,斜面方向加工時需預 留余量依模具組立時實配。
零件名稱:公模仁 主要是體現產品的裝配機構,模仁加工的精度同母模 仁,反之會影響與其它產品之間裝配。此零件需WC、 HSM、EDM等精密設備加工,因有頂出系統及斜銷運 動WC加工尤其重要。
模具零件中英文标准命名共19页文档
•
26、我们像鹰一样,生来就是自由的 ,但是 为了生 存,我 们不得 不为自 己编织 一个笼 子,然 后把自 己关在 里面。 ——博 莱索
•
27、法律如果不讲道理,即使延续时 间再长 ,也还 是没有 制约力 的。— ห้องสมุดไป่ตู้爱·科 克
•
28、好法律是由坏风俗创造出来的。 ——马 克罗维 乌斯
•
29、在一切能够接受法律支配的人类 的状态 中,哪 里没有 法律, 那里就 没有自 由。— —洛克
•
30、风俗可以造就法律,也可以废除 法律。 ——塞·约翰逊
31、只有永远躺在泥坑里的人,才不会再掉进坑里。——黑格尔 32、希望的灯一旦熄灭,生活刹那间变成了一片黑暗。——普列姆昌德 33、希望是人生的乳母。——科策布 34、形成天才的决定因素应该是勤奋。——郭沫若 35、学到很多东西的诀窍,就是一下子不要学很多。——洛克
模具的安装调试及取卸规范.
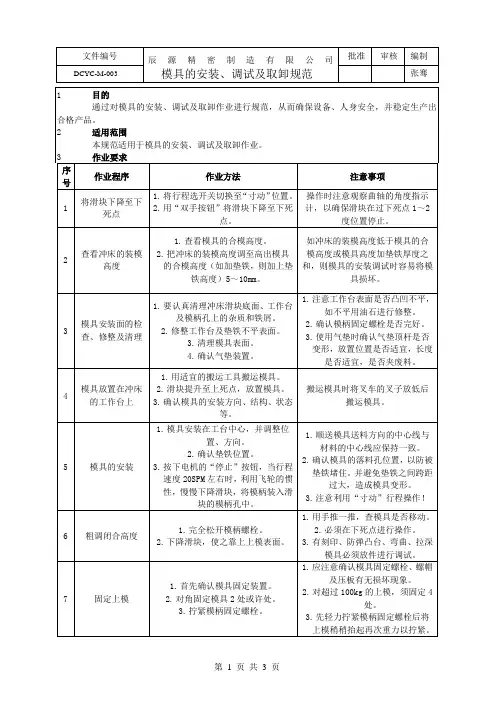
1.正常作业时,冲床及送料机上禁止散放工具。
2.将作业台上的试模品清理干净。
15
卸取模具
1.清理模具内部废料等杂物。
2.检查模具技术状态。
3.模具动作部位涂油,对长期不使用的模具刃口部位涂防锈油。
1.尤其对大型模具在取卸之前认真加以清理。
2.为了下次生产,检查有无维修之处。如有异常现象立即报告班长。
11
调整挺杆的限位螺钉
滑块提升至上死点,调整限位螺钉使挺杆可靠接触。
1.注意固定好制动螺钉。
2.检查顶杆、顶料板、顶料销、顶出器是否变形卡住。
12
调整其他加工条件
1.确认冲压用油及其装置。
2.确认送料间隙、压力、释放时间、送料中心及高度是否适宜。
3.确认气垫压力是否适宜。
4.确认冲压行程速度上否适宜。
3.确认模具的安装方向、结构、状态等。
搬运模具时将叉车的叉子放低后搬运模具。
5
模具的安装
1.模具安装在工台中心,并调整位置、方向。
2.确认垫铁位置。
3.按下电机的“停止”按钮,当行程速度20SPM左右时,利用飞轮的惯性,慢慢下降滑块,将模柄装入滑块的模柄孔中。
1.顺送模具送料方向的中心线与材料的中心线应保持一致。
4.注意导向部位有无异常声响。
10
精调冲床闭合高度(DH值)
1.根据作业标准书规定的DH值或工件状态适当调整闭合高度。
2.放入纸片,查看模具的合模程度。
1.冲裁模的合模深度以0.2-0.3为宜。
2.调试折弯模、拉深模时注意观察工件表面的压痕、拉痕以及角度、深度、形状的变化。
3.注意确认有无间隙不均、啃模等异常现象。
2.修整工作台及垫铁不平表面。
产品型号与零部件命名规则
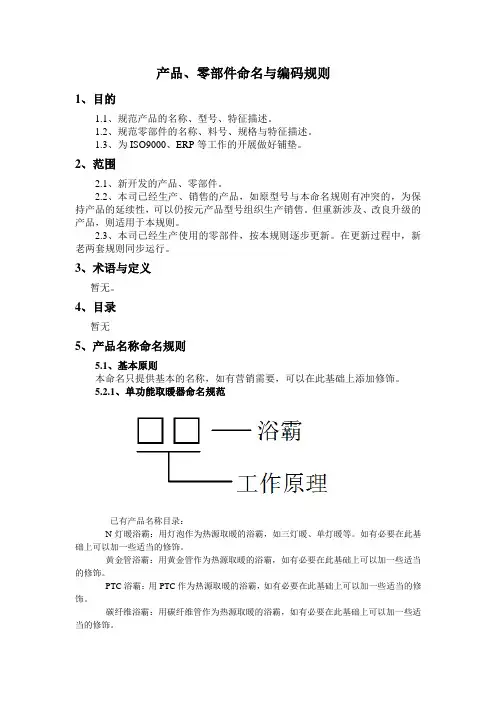
产品、零部件命名与编码规则1、目的1.1、规范产品的名称、型号、特征描述。
1.2、规范零部件的名称、料号、规格与特征描述。
1.3、为ISO9000、ERP等工作的开展做好铺垫。
2、范围2.1、新开发的产品、零部件。
2.2、本司已经生产、销售的产品,如原型号与本命名规则有冲突的,为保持产品的延续性,可以仍按元产品型号组织生产销售。
但重新涉及、改良升级的产品,则适用于本规则。
2.3、本司已经生产使用的零部件,按本规则逐步更新。
在更新过程中,新老两套规则同步运行。
3、术语与定义暂无。
4、目录暂无5、产品名称命名规则5.1、基本原则本命名只提供基本的名称,如有营销需要,可以在此基础上添加修饰。
5.2.1、单功能取暖器命名规范已有产品名称目录:N灯暖浴霸:用灯泡作为热源取暖的浴霸,如三灯暖、单灯暖等。
如有必要在此基础上可以加一些适当的修饰。
黄金管浴霸:用黄金管作为热源取暖的浴霸,如有必要在此基础上可以加一些适当的修饰。
PTC浴霸:用PTC作为热源取暖的浴霸,如有必要在此基础上可以加一些适当的修饰。
碳纤维浴霸:用碳纤维管作为热源取暖的浴霸,如有必要在此基础上可以加一些适当的修饰。
超导(空调)浴霸:用加热超导热油产生热量,利用风机传递热量取暖的浴霸,如有必要在此基础上可以加一些适当的修饰。
5.2.2、单功能换气扇命名规范换气扇:直接命名为换气扇,如有必要在此基础上可以加一些适当的修饰。
5.2.3、电风扇命名规范电风扇:直接命名为电风扇,如有必要在此基础上可以加一些适当的修饰。
5.2.4、照明灯命名规范已有产品名称目录:LED照明灯:用LED灯珠作为光源照明灯。
如有必要在此基础上可以加一些适当的修饰。
节能照明灯:用节能灯作为光源照明灯。
如有必要在此基础上可以加一些适当的修饰。
普通照明灯:用传统灯泡作为光源照明灯。
如有必要在此基础上可以加一些适当的修饰。
5.2.5、装饰灯命名规范根据产品特征分别命名为筒灯、射灯、水晶灯、艺术灯。
模具零件的中英文标准讲解
Exchangeable insert
精度较高,具有互换性的镶件
日期镶针
Date indicator
包括年、月、日、班产及空白镶针
环保镶针
Recycle marked pin
是一种标准件,上刻有环保标记
哥针
Core pin
用于成形胶柱位,胶孔的标准件
疏气针
Gas expeller
用一种组织疏松的钢材制作,气体能从中逃逸
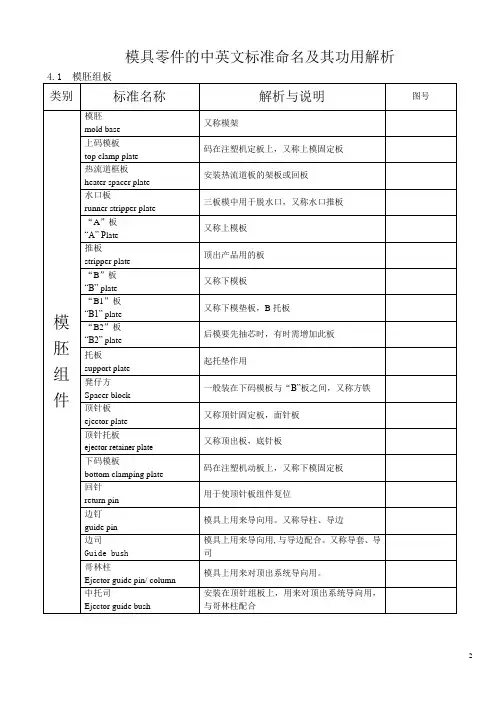
模具零件的中英文标准命名及其功用解析
4.1模胚组板
类别
标准名称
解析与说明
图号
模胚组件
模胚mold base
又称模架
上码模板top clamp plate
码在注塑机定板上,又称上模固定板
热流道框板heater spacer plate
安装热流道板的架板或回板
水口板runner stripper plate
三板模中用于脱水口,又称水口推板
“A”板“A” Plate
又称上模板
推板stripper plate
顶出产品用的板
“B”板“B”plate
又称下模板
“B1”板“B1”plate
又称下模垫板,B托板
“B2”板“B2”plate
后模要先抽芯时,有时需增加此板
托板support plate
起托垫作用
凳仔方Spacer block
4.2成型件
类别
标准名称
解析与说明
图号
浇注系统
法兰Locating ring
唧咀sprue bushing
法兰唧咀Sprue bushing locating ring
加长唧咀extend sprue bushing
模具零件英语名称及英文简称【太全了】
模具零件英文名称及英文简称【太全了】内容来源网络,由“深圳机械展(11万㎡,1100多家展商,超10万观众)”收集整理!更多cnc加工中心、车铣磨钻床、线切割、数控刀具工具、工业机器人、非标自动化、数字化无人工厂、精密测量、数控系统、3D打印、激光切割、钣金冲压折弯、精密零件加工等展示,就在深圳机械展一、模胚部分:序号中文名称英文名称英文名称简写1 模胚 Mould Base MB2 工字板 Top Clamp Plate TO_CL_PL3 A板 A Plate A_PL4 B板 B Plate B_PL5 托板 Support Plate SU_PL6 方铁 Spacer Block SP_BL7 底板 Bottom clamp plate BO_CL_PL8 水口推板或推板 Stripper Plate ST_PL9 有托导套 Shollder Guide Bush SH_GU_BU10 直导套 Straight Guide Bush ST_GU_BU中托导柱Ejector leader pin中托导套Ejector Lead Bushing11 导柱 Guide Pin GU_PIN12 面针板 Ejector Retainer Plate EJ_RE_PL13 底针板 Ejector plate EJ_PL15 拉杆 Support Pin SU_PIN16 拉杆介子 Support Pin Collar SU_PIN_CO二、内模部分17 前模 Cavity CA18 前模镶件 Cavity Insert CA_IN19 前模镶针 Cavity Insert Pin CA_IN_PIN20 后模 Core CO21 后模镶件 Core Insert CO_IN22 后模镶针 Core Insert Pin CO_IN_PIN三、浇注系统23 定位圈 Locating Ring LO_RI24 唧嘴 Sprue Bushing SP_BU25 水口扣针 Runner Lock Pin RU_LO_PIN26 冷胶套 Sprue Lock Bushing SP_LO_BU27 水口镶套 Gate Bushing GA_BU28 流道衬板 Runner Plate RU_PL四、行位部分29 行位 Slide SL30 行位镶件 Slide Insert SL_IN31 行位座 Slide Seat SL_SE32 行位镶针 Slide Insert Pin SL_IN_PIN34 行为压条 Slide Guide Rall SL_GU_RA35 行为导向块 Slide Certer Rall SL_CE_RA36 锲块 Spacer wedge SP_WE37 耐磨块 Wear Plate WE_PL38 斜导柱 Angular Pin AN_PIN39 方斜导柱 Angular Rectangle Pin AN_RE_PIN40 油缸 Oil Cylinder OIL_CY41 油缸固定板 Oil Cylinder Fix Plate OIL_CY_FI_PL42 油缸行位开关 Slide Retainer and limit switch SL_RE_SW43 油缸座 Oil Cylinder Seat OIL_CY_SE44 油缸连接块 Oil connect block OIL_CO_BL五、顶出部分45 顶针 Ejector pin EJ_PIN46 有托顶针 Stepped ejector pin ST_EJ_PIN47 扁顶针 Rectangular ejector pin RE_EJ_PIN48 司筒 Ejector sleeve pin EL_SL_PIN49 有托司筒 Shouler Ejector sleeve pin SH_EJ_SL_PIN50 气顶 AIR Valve AIR_VA51 斜顶 Loose core LO_CO52 斜顶座 Loose core of seat LO_CO_SE53 推块 Stripper Block ST_BL54 直顶 Straight ejector ST_EJ55 限位块 Positioning Block PO_BL六、运水部分56 运水镶件 Insert for cooling IN_FOR_CO57 运水接口 Connecotr plug CO_PL58 喉塞(堵头) Taper screw plug TA_SC_PL59 柱塞(截流塞) Cooling circuit plug CO_CI_PL60 胶圈 O Ring O_RING61 隔水片 Spacer Rib SP_RIB62 铜塞螺旋隔水片 Spiral Brass plug Baffle SP_BR_PL_BA63 喷水管 Cascade water CA_WA64 铍铜 Copper Beryllium Base alloys CO_BE_BA_AL七、热流道部分 [hr]65 热嘴 Heated Nozzle HE_NO66 热流道板 Hot Runner Manifed plate HOT_RU_MA_PL67 接线盒 Infrared control unit IN_CO_UN68 垫块 Support Block SU_BL69 压力感应器 Drang inductor DR_IN八、先复位与拉钩机构70 控制杆 Control pole CO_PO71 转动杆 Rotated pole RO_PO72 固定块 Fix Block FIX_BL73 限位柱 Positioning pole PO_PO74 拉扣 Lock link LO_LI75 滑动块 Slide Block SL_BL76 固定盒 Fix box FIX_BOX77 电子感应复位器 Electronical inductor EL_IN78 尼龙扣 Parting lock PA_LO九、辅助定位部分79 锥形定位柱 Tapered interlock TA_IN80 边锁 Side lock SI_LO81 辅助定位块 Taper Block set TA_BL_SET十、常用零件82 螺丝 Screw Screw83 无头螺丝 Screw spacer SC_SP84 平头螺丝 Screw flat SC_FL85 波珠螺丝 Ball screw BA_SC86 定位螺丝 Positioning screw plug PO_SC_PL87 塞打螺丝 Stopper Bolt ST_BO88 细水口模拉杆 Puller Bolt PU_BO89 弹簧 Spring SP90 齿轮 Gear Gear91 齿条 Rack RACK92 轴承 Bearing BE93 气缸 Air cylinder AIR_CY94 丝杆 Screw pin SC_PIN95 销钉 Dowel pin DO_PIN96 弹簧垫圈 Spring washers SP_WA97 键 Bond Bond十一、其它98 计数器 Counter CO99 吊模方铁 Hoisting Strip HO_ST 100 模脚 Disrance space DL_SP101 马达 Electromotor MO102 液压泵 Hydraulic pressure Pump HY_PR_PU 103 垃圾钉 Stopper pin ST_PIN104 链轮 Chain Wheel CH_WH 105 链条 Chain Bar CH_BA106 “T”型镶块 T-insert T_IN内容来源网络,由“深圳机械展(11万㎡,1100多家展商,超10万观众)”收集整理!更多cnc加工中心、车铣磨钻床、线切割、数控刀具工具、工业机器人、非标自动化、数字化无人工厂、精密测量、数控系统、3D打印、激光切割、钣金冲压折弯、精密零件加工等展示,就在深圳机械展https:///view/25a0501f5f0e7cd1842536bc.htmlhttps:///view/1b8a3a37b90d6c85ec3ac6a7.htmlhttps:///view/89ab2b2fa22d7375a417866fb84ae45c3b35c2f5.ht mlhttps:///view/71aa0cdaf78a6529657d5327.html。
模具的拆卸
一、组织教学 (2分钟)㈠、学生按时进入实习教室,检查出勤情况。
检查学生装束是否符合安全操作规程的要求。
(工作服,安全帽,鞋等)㈡、复习提问 (3分钟)㈢、引入任务图1 导板式落料模 (冲模导向方式) 图2 导柱式落料模 (冲模导向方式) 图3 顺装复合模 (工序组合方式) 图4 倒装复合模 (工序组合方式)二、讲授新课小型模具的拆卸在模具修理过程中,拆卸工作是一个重要环节。
在拆卸中,若考虑不周,方法不当,就会造成被拆卸模具的零、部件损失、甚至是整副模具的精度、性能降低。
为了使拆卸工作能顺利进行,必须在模具拆卸前,仔细熟悉待修模具的图样资料,分析了解模具的结构特点,零、部件的结构特点和相互间的配合关系。
明确它们的用途和相互间的作用,在此基础上选用合适的拆卸工具,然后开始进行解体。
(1)模具图结构分析:冲裁模零部件工作零件 凸模、凹模、凸凹模定位零件 挡料销、导尺、侧刃等 退料零件 卸料、顶料、缓冲零件等 模架零件、导向、支撑、紧固零件等工艺零件结构零件1--模柄2--卸料螺钉3--垫板4--花凸模5--螺母6--卸料板7--侧刃8--冲针9--螺钉10---凹模11---顶件12---弹簧13--销钉14--螺钉15---橡皮16---垫板17---顶件18--基座19--导板20--落料凸模21--耐油橡皮 2 2---固定板 2 3--销钉24--上托25--螺钉(2)拆卸步骤:1、看懂模具图,熟悉模具结构,理解模具的工作原理、工作过程,了解每一个模具零件在模具中的作用。
2、分开上下模,将上、下模平放在钳工工作台上。
3、用开口扳子松开件5外六角螺母,再用5mm内六角扳子拆卸件9卸料螺钉,取下件6卸料板、件22耐油橡皮,接着从上模座上取下件5外六角螺母和件9卸料螺钉,拆下的零件清理干净并在工作台上摆放整齐(下同)。
4、用5mm内六角扳子拆卸件25内六角螺钉。
5、用手锤、出销器拆卸件23销钉,从上模座上取下凸模组件、件3垫板。
模具图档名称规范
模具图档名称规范一.模具图档存放路径:E:\tooling\2007、2008…(年份)\模号、定单号二.模具图档文件夹的名称:用模具编号(模号)命名年份+公司简称+模具排序号如:06R001(以下均以此模号示例)模具文件夹下设三个目录:2D、3D及CP文件夹,分别存放2D文件、3D文件及产品输入信息。
CP文件夹下设不同版次的CP-文件,存放不同版次的产品信息, 如:CP-1-080203CP-2-080207CP+版本号+日期三.模具工程图名称:1.模具装配图的名称:模号+装配图的名称3D装配图档命名为06R001-ASSY2D装配图档命名为06R001-ASSY-drf图纸为06R001-ASSY2.定模部分命名:年份+模具排序号+1XX如:定模模仁3D图档为6001-1002D图档为6001-100-drf图纸为6001-100定模部分其他部件按外形尺寸由大到小顺序排列,如:6001-101、6001-102......3.动模部分命名:年份+模具排序号+2XX如:6001-200动模部分其他部件按外形尺寸由大到小顺序排列,如:6001-201、6001-202......4滑块部分名称:年份+模具排序号+3XX如:6001-300滑块部分包括:滑块、铲鸡、压条、导滑块、滑块镶件、耐磨板5.斜顶部分名称:年份+模具排序号+4XX如:6001-401斜顶部分包括:斜顶、斜顶座、滑针。
6.标准件编号:年份+模具排序号+6XX如:6001-6017.模架编号:年份+模具排序号+7XX如:6001-700由上到下排列8.其他需加工部件名称:年份+模具排序号+5XX如:6001-500司筒针压块、限位块、支撑柱、定位圈、浇口套、锁模块、顶出垫块等。
冲压模具零件名称及作用
冲压模具零件名称及作用
冲压模具零件的名称和作用有以下几种:
1. 上模板(也称为固定模板):支撑和固定模具的上部,安装上冲头,用于固定模具上部的冲压动作。
2. 下模板(也称为下模座):支撑和固定模具的下部,安装下冲头,用于固定模具下部的冲压动作。
3. 模板板材:通常为钢材,用于制造模具的固定模板和下模板。
4. 冲头(也称为上模座):安装在上模板上,用于冲击材料,使其变形或断裂。
5. 下冲头(也称为下模座):安装在下模板上,与上冲头相对应,用于支撑材料在压力下变形。
6. 切刀:安装在冲头或下冲头上,用于切割或切断材料。
7. 导柱:用于定位和引导模具的上下模板,确保模具的准确定位。
8. 导套(也称为导孔衬套):通常为塑料或铜材,安装在导孔中,用于减少摩擦力并延长导柱和导套的使用寿命。
9. 弹簧:用于提供模具的回弹力,使模具复位。
10. 侧顶销:安装在模具的侧板上,用于固定模具和导向材料。
11. 引导板(也称为导向板):安装在模具的侧板上,用于引导材料在冲压过程中的移动路径。
12. 模仁(也称为模块):用于冲压孔、凹槽或凸起形状的模具部分。
13. 模座:用于固定冲模的底部,支撑模具的外部结构。
14. 推杆(也称为顶杆):用于提供压力,使模具上的冲头或下冲头进行冲击动作。
以上是常见的冲压模具零件的名称和作用,不同的模具可能还有其他特殊的零件。