
标准工时测量表格
标准工时统计表样板

单元 站位 1 2 3 4 5 6 7 8 9 10 11 12 插件 工序名称 清板(继电器) 清板(传感器) 清板(蜂鸣器/灯) 清板(蜂鸣器/灯) 看板面 看板底(刷板) 测试(掰板) 打胶(蜂鸣器) 打胶(蜂鸣器) 看板面 看板底 品名 ES209-UL 测量日期 标准差 偏离比率 制成性能 2012.03.29 每次操作测试平均时间 (S) 1 2.4 2.0 5.6 14.9 6.9 6.2 8.5 10.5 8.1 6.7 7.3 2 2.7 2.9 9.2 13.3 7.4 5.9 9.3 11.3 7.7 6.2 8.9 3 2.8 2.2 9.8 14.1 7.4 6.7 8.5 10.9 8.1 6.6 6.8
资料总结 1周期时间: 2瓶颈工序: 备注 3瓶颈时间: 4生产效率: 5每小时生产数量3.29 测量人员 宽放率 1% 1% 1% 1% 1% 1% 1% 1% 1% 1% 1% 1% 标准工时 sec/pcs 刘锦华 目前治具 建议治具 台数 建议人数 台数 (台) 平均操作 生产数量 时间sec/ 宽放系数 set/次 次 2.6 2.4 8.2 14.1 7.3 6.2 8.8 10.9 8.0 19.5 23.0 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1
111 资料总结 7上线人数: 8每班日产能(8H):
生产数量:
用:
标准工时统计表样板
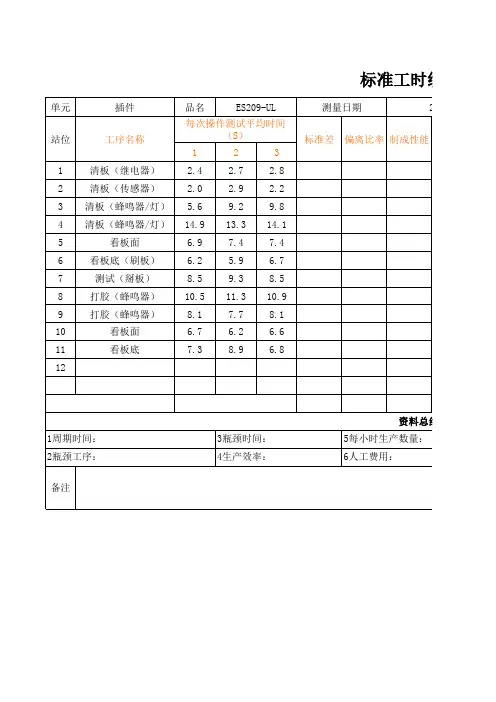
2.8
2.0
2.9
2.2
5.6
9.2
9.8
14.9 13.3 14.1
6.9
7.4
7.4
6.2
5.9
6.7
8.5
9.3
8.5
10.5 11.3 10.9
8.1
7.7
8.1
6.7
6.2
6.6
7.3
8.9
6.8
测量日期
2012.03.29
标准差 偏离比率 制成性能
1周期时间: 2瓶颈工序:
备注
3瓶颈时间: 4生产效率:
资料总结 5每小时生产数量: 6人工费用:
准工时统计表
2012.03.29
测量人员
刘锦华
平均操作 时间sec/
次
生产数量 set/次
宽放系数
宽放率
标准工时 sec/pcs
目前治具 台数 (台)
建议治具 台数
建议人数
2.6
1
1
1%
2.41Biblioteka 11%8.2
1
14.1
1
1
1%
1
1%
7.3
1
1
1%
6.2
1
1
1%
标准工时统计表
单元
站位
1 2 3 4 5 6 7 8 9 10 11 12
插件
工序名称
清板(继电器) 清板(传感器) 清板(蜂鸣器/灯) 清板(蜂鸣器/灯)
看板面 看板底(刷板) 测试(掰板) 打胶(蜂鸣器) 打胶(蜂鸣器)
看板面 看板底
品名
ES209-UL
每次操作测试平均时间 (S)
1
☆标准工时计算教程
[标准工时计算]标准工时时间表、经典操作工时统一目录一、MTM定义 ________________________________________________________________________________________________________________________________________________ 2二、简化标准工时时间表 __________________________________________________________________________________________________________________________________ 2三、典型操作工时测试统一_______________________________________________________________________________________________________________________________ 71.取多个螺栓和工具,然后将将其中一个放至气动工具套筒中 _____________________________________________________________________________________________________ 72.用气动扳手紧固一个螺栓,不用手先带_____________________________________________________________________________________________________________________________ 73.用气动扳手紧固两个螺栓,不用手先带_____________________________________________________________________________________________________________________________ 84.一个螺栓预紧后定扭点漆______________________________________________________________________________________________________________________________________________ 85.一个内饰件由三个卡扣固定于车身上 ________________________________________________________________________________________________________________________________ 86.两条管路用环箍连接 ___________________________________________________________________________________________________________________________________________________ 97.两条线束连接 _________________________________________________________________________________________________________________________________________________________ 108.用气动扳手紧固一个螺栓,用手预先带___________________________________________________________________________________________________________________________ 109.用气动扳手紧固两个螺栓,用手预先带___________________________________________________________________________________________________________________________ 1010.用一个螺栓安装一个部件,用手带,气动后并定扭 ___________________________________________________________________________________________________________ 1111.用两个螺栓安装一个部件,用手带,气动后并定扭 ___________________________________________________________________________________________________________ 1212.用两个螺栓安装一个部件,不用手带,气动后并定扭_________________________________________________________________________________________________________ 1213.氧传感器安装定扭 _________________________________________________________________________________________________________________________________________________ 1314.B柱表面贴膜 _______________________________________________________________________________________________________________________________________________________ 14四、工时分析时的注意事项_____________________________________________________________________________________________________________________________________ 15MTM标准工时计算一、MTM定义MTM的经典字义为英文Methods-Time Measurement,即时间测量方法,MTM工时分析实质上是将人的操作机械化,把人比拟成一个机器人,此机器人由机械的动作指令来控制动作。
标准工时和计算标准管理规范(含表格)
标准工时和计算标准管理规范(ISO9001-2015)1、目的规范标准工时制定与以及相关算法,使标准工时更具完整性,使相关系统和管理运行更加顺畅合理。
2、范围安公司3、职责质量部对于本文件的受控实施和监督执行。
4、程序4.1.定义:4.1.1标准工时:4.1.1.1标准工时:指在特定的工作环境条件下,普通熟练工作者用规定的作业方法和设备,以正常的速度完成一定质量和数量的工作所必需的时间。
4.1.1.2宽放时间:宽放时间是用于补偿个人需要、不可避免的延迟以及由于疲劳而引起的效能下降。
增加宽放时间有利于提高工作效率。
a).作业宽放由来:通常如果工作能以最快的速度永不停歇的进行下去,这样的产出将是最高效的。
但即便是机器设备也必须进行适当的保养、维护才能确保使用寿命和工作稳定。
b).作业宽放目的:劳动者在任何工作环境下作业,都必须适当予以宽放时间用来补偿个人需要,才能与实际作业所需时间相吻合,更趋人性化。
4.1.1.3标准速度:没有过度体力和精神疲劳状态下,每天能连续工作,只要努力就容易达到标准作业成果的速度。
4.1.2员工定义:4.1.2.1直接人员:指生产产线上从事生产操作人员。
包括装配、调整、检查检测和不良品维修人员。
他们是生产线上直接从事生产劳动的人员。
4.1.2.2间接人员:指不直接从事生产操作的人员,此处包括车间班长,物料配送人员、设备保养人员、工具保养人员。
间接员工虽然不从事直接的生产操作,但对于提升生产效率具有很大的影响。
4.1.3时间定义:4.1.3.1正常作业时间:指以每天8小时为基准的作业时间,其单位为分钟。
正常作业时间包括“前准备时间”和“净作业时间”。
4.1.3.1.1前准备时间(95分钟):a).早会(早会,交接班)10分钟b).清洁(工治具、设备、车间、更衣)30分钟c).中餐时间15分钟d).间隙时间(上午15分钟,下午15分钟)30分钟e).首检时间10分钟4.1.3.1.2净作业时间:指对作业对象作业的内容,规则地、周期性地重复进行的作业部分的时间。
工时测定表

合计总工时:
工时平衡率(不得低于85%):
生技部经理:
车间经理:
测试者:
备注
瓶颈工时*工序数
35
√
操作员
110 36 39.6 √
102 34 34
√
96 32 35.2 √
90 30 30
√
91 30 30
√
107 35 35
√
105 35 35
√
105 35 38.5 √
宽放率
0.84736
PS:标准工时=瓶颈工时*工序数*生产线宽放(1.1); 工时平衡率=宽放后工序工时∑/瓶颈工时*工序数
品号:
车间产品制造工时测定表
品名: 新SUB25A包装
规格:
工时测定阶段: 试作
试产பைடு நூலகம்
工序
工序名称/作业内容
投机目检 漏气测试 锁PVC片 测试听音 抹机 目检,贴贴纸 装汽泡袋 装机封箱 封箱包电源线
量产
多次量产
重工
连续三 次总工 时(S)
106
平均 每台 工时
35
宽放后 工序宽放率
工序工 佳 一般 不佳 时 1.1 1.0 0.8
标准工时制定规范(含表格)
标准工时制定规范(ISO9001-2015)1目的1.1应用科学的、系统的方法制定标准工时,编制标准工时表;1.2将标准工时导入标准工时库应用于生产管理。
2范围2.1适用于公司所属各部门、车间。
3职责3.1车间工程技术人员:负责制定工艺流程,测量标准工时,编制标准工时表;积累、分析工时数据,制定通用作业工时标准(运用综合数据法);3.2生产车间经理:负责标准工时表的执行,按标准工时表排定的工位及作业内容组织生产,审核各班组生产日报表;3.3工艺工装职能:负责对标准工时表校对、审核;3.4燃具产品部长:负责对标准工时表审定、批准;3.5综合管理职能:负责标准工时导入标准工时库,各功能模块应用输出,并应用于生产管理;3.6技术管理职能:负责标准工时表归档管理,发放;4工作流程图5工作程序5.1标准工时制定原则5.1.1在产产品:所有在一年内生产的产品必须制定相应品名的标准工时,超过3年未生产产品的标准工时表可以不维护更新,但保留旧版电子档,以备查看;5.1.2新增产品:新产品试产时需制定一个临时工艺流程图,在批量生产后5个工作日须发行新版正式标准工时表;新版标准工时表版本号统一定为“00”版;5.1.3工艺变更:当生产工艺发生变更时,须调整相应变更工位的工时数据,并升级发行新的标准工时表,版本号为原版本号加“1”,并在表上相应位置注明升级原因。
例:原版为“00”版,升级后发行版本为“01”版,以此类推。
5.1.4制程改善:当对生产制程进行改善时,改善成果将通过“标准工时”的降低,“线平衡率”的提高来体现;改善完成后须升级标准工时表,以进行相应措施的固化;5.1.5与实际差异过大:当正式版标准工时表投入使用后,若发现与生产实际存在较大差异时,需要就部分或全部工位进行重新观测分析,再升级发行新版标准工时表;差异过大的标准为:在去除外部影响与内部问题后的产出工时与投入工时的差异超过10%;5.2数据测量标准工时制定初期阶段以秒表法为主,待积累了大量的作业单元数据进行分析后,再运用综合数据法制定常用作业的工时标准参数表,以在后期制定标准工时时直接取用,提高制作效率。
标准产能和标准人力配置表与工时测量
10.94 5.66 6.85 9.73
155.5 28.16 8.81 22.93 76.22 24.17 343.17
12.03 5.62 6.50 10.43
131.63 32.16 8.72 24.95 73.64 15.19 313.69
12.56 4.72 6.75 10.57
124.94 27.28 10.03 31.40 71.28 16.35 343.22
产品名称:
序号 工序名称
步骤
治 工 具 名 称
工站 人数 (人) 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1
加工数量 (PCS) 1 32 32 32 32 32 64 32 32 8 32 8 8 8 8 8 8 32 32 32 32 32 1 3952 1920 1920 494 494 19.1 0 0 248 20.8 52 0 1324 11.7 39.97 0 131 11.7 0 0 131 14.9 0 64.4 81 20.9 5.69 2 20.1 0 0 245 17.6 74 0 1381 13.5 37.97 0 136 13.5 0 0 136 15.1 0 48.9 85 20.7 4.36
2023标准工时制表
2023标准工时制表一、工作时间1. 标准工作时间:每周40小时,每天8小时,每周工作5天,休息2天。
2. 特殊情况:如需加班,应按照国家规定支付加班工资。
二、休息时间1. 每周固定休息时间:每周工作5天,休息2天,周末正常休息。
2. 法定节假日:根据国家规定享受法定节假日休息。
3. 年假:根据工作年限享受相应年假。
4. 病假:员工因病不能工作,需提前请假并出示医生证明。
三、假期安排1. 带薪年假:根据工作年限享受相应带薪年假。
2. 婚假、产假、丧假等假期:根据国家规定享受相应假期。
四、加班规定1. 加班申请:加班需提前申请,经上级领导批准后方可执行。
2. 加班支付:加班工资按照国家规定支付。
五、工资待遇1. 基本工资:根据岗位和能力设定基本工资。
2. 绩效工资:根据工作表现和绩效评定支付绩效工资。
3. 其他补贴:如交通补贴、通讯补贴等。
六、社会保险1. 养老保险:为员工缴纳养老保险。
2. 医疗保险:为员工缴纳医疗保险。
3. 失业保险:为员工缴纳失业保险。
4. 生育保险:为员工缴纳生育保险。
5. 工伤保险:为员工缴纳工伤保险。
七、劳动保护1. 提供安全工作环境。
2. 提供必要的劳动保护用品。
3. 对危险岗位进行评估并制定相应的安全操作规程。
4. 对新员工进行安全教育培训。
5. 对特种设备进行定期检查和维护。
6. 对危险品进行严格管理和使用登记。
7. 对工作场所进行安全检查,及时发现并消除安全隐患。
八、员工福利1. 节日礼品:公司在重要节日(如春节、端午、中秋等)会为所有员工发放节日礼品。
2. 生日福利:每月公司会为当月过生日的员工发放生日福利。
3. 团队建设:公司会定期组织团队建设活动,以增强团队凝聚力和合作精神。
4. 健康体检:公司会为所有员工提供年度健康体检服务。
5. 带薪年假:根据工作年限,员工可享受相应的带薪年假。
6. 培训机会:公司会为员工提供各种培训和发展机会,如内部分享会、外部研讨会等。
标准工时测定方式
理想 优 良 平均 可 劣 备注:设 某项作业 在测时测 定之时, 评被观测 者的熟练 系数为 B2,努力 系数为 C2,经查 系数表: B2=+0.08 ,E2=+0.0 2,若平均 值为 0.075min ,则正常 工时 =0.075* (1+0.08 +0.02) =0.083mi n.
2.平准化 评比 主要将影 响速度的 原因区分 为四大原 因,即熟 练程度、 努力程度 、工作环 境、和一 致性,每 一要项
(3)有温度变化较大 (4)温度变化极大,对人不利 (1)光照度在标准之间 (2)正常一般照明水平 (3)光线弱或过强,影响人的情绪 (4)非常弱的光线并且明暗变化剧烈,严重影响情绪 (1)地面光洁 (2)普通状态地面 (3)潮湿不干净 (4)潮湿容易滑倒的地面
一、标准 工时观测 次数
作业周期时间(min) 40以上 20-40 10-20 5-10 2-5 1.0-2.0 0.75-1.0 0.5-0.75
0.25-0.50 0.10-0.25 0.10以下
GE观测次 数表
二、标准 工时异常 摒除法
1、标准 差和平均 值法 先计算出 所收集数 值的标准 差和平均 数,一般 取2个标 准差为范 围,以平 均数为中 心, 将超过或 低于平均 数2个标 准差的观 测值全部 去除,再 重新计算 平均值。
2、算术 平均法
观测次数 3 5 8 10 15 20 30 40 60 100 200
求算所收 集数值的 算术平 均,求出 比总平均 高或低于 一定比例 者,例如 高于 30%,低 于25%。
三、宽放 的制定
标准工时测定表
标准工时测定表
标准工时测定表是一种用来确定一个特定任务或活动所需的工时量的工具。
它通常包含各种不同任务或活动的列表,以及每个任务或活动所需的标准工时数。
标准工时是指完成一个任务或活动所需的一般时间量,通常以小时为单位。
标准工时测定表的目的是为了帮助组织或企业制定合理的工时计划和预算,以便更好地管理时间和资源。
标准工时测定表的内容可能会包括以下信息:
1. 任务或活动的名称:列出各种不同的任务或活动的名称,以便进行识别和分类。
2. 描述或说明:对每个任务或活动进行详细的描述或说明,以帮助用户更好地理解它们所涉及的工作内容。
3. 标准工时:指定每个任务或活动所需的标准工时数,以便帮助用户进行工时估算和安排。
4. 计算方法:说明如何计算每个任务或活动的标准工时数,以便确保结果的准确性和一致性。
通过使用标准工时测定表,组织或企业可以更好地了解每个任务或活动所需的工时量,并能更有效地规划和管理时间和资源。
这有助于提高工作效率,减少浪费和延误,并提高工作质量和客户满意度。