
材料的切削加工性(精)
1、以加工质量衡量切削加工性:在一定条件下, 以 是否易达到所要求的表面质量的各项指标来衡量。
机械制造基础 评定材料加工性主要指标
2、以刀具耐用度衡量切削加工性: ①在保证相同耐用度的条件下,以允许切削速度的高低来 衡量。 ②在保证相同切削条件下,以刀具耐用度的高低来衡量。 ③在同样切削条件下,以达到刀具磨钝标准所切除的金属体 积来衡量。 3 4、以断屑性能衡量切削加工性 由此可知,同一材料很难在各项指标中同时获得良好的评 价。但总的来说:某材料被切削时,刀具的耐用度高,所允 许的切削速度高,质量易保证,易断屑,切削力小,则加工 性好,反之加工性差。
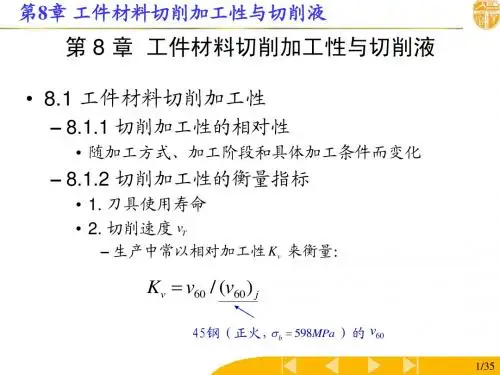
V60 K v 当Kv>1时,表明该材料比45钢易切削; (V60 ) j
当Kv<1时,表明该材料比45钢难切削。 各种材料的相对加工性 Kv 乘以 45 钢的切削速度,即可得出切 削各种材料的可用切削速度。
机械制造基础
02
影响工件材料切削加工性的因素
机械制造基础 1. 工件材料的物理力学性能
机械制造基础
目 录
01
02 03
评定材料加工性主要指标
影响工件材料切削加工性的因素
改善工件材料切削加工性的途径
机械制造基础
01
评定材料加工性主要指标
机械制造基础 评定材料加工性主要指标
切削加工性是指在一定切削条件下,对工件材料进 行切削加工的难易程度。 如难加工材料,加工性差。 切削加工性是相对的
铸铁
化学元素对碳的石墨化作用,促进石墨化作用(Al、
Si、Ni、Cu、Ti)时切削加工性提高,反之降低。
机械制造基础 3. 金属组织对切削加工性的影响
金属材料中不同的金相组织,产生不同的力学性能,对切 削加工性影响也不同。 低碳钢(铁素体组织多,强度、硬度低,延伸率高,易塑性 变形) 中碳钢(珠光体+铁素体,中等强度、硬度和塑性) 淬火钢(以马氏体为主,强度、硬度均高,刀具磨损剧烈) 而加入Al、Si等易形成硬质点,加剧刀具磨损。 铸铁(灰铸铁) 各相的分布、形状和大小。珠光体(片状、球状)
硬度:硬度(低温和高温硬度)越高,切削加工性越低;硬质
点越多,形状越尖锐,分布越广,加工性越低;加工硬化指 标越高,切削加工性越低。
强度:强度越高,切削力越大,切削加工性越低;
塑性、韧性、热导率
机械制造基础 2. 化学成分对切削加工性的影响
材料的化学成分是通过对其物理力学性能的影响而影响切
削加工性的。钢(高碳钢、中碳钢、低碳钢) 钢中加入Cr、Ni、Mn、V、Mo等可提高强度和硬度;而 加入Al、Si等易形成硬质点,加剧刀具磨损。 易切钢(含硫、硒、铅等)
机械制造基础
3、选择合适的刀具材料。
4、选择合理的刀具几何参数,合理地制订切削用量。 5、恰当地选用切削液等。
6、对排屑、卷屑、断屑和容屑给予足够的重视。
7、提高工艺系统的刚性,增大机床的功率。 8、研磨刀具各刀面,使其达到很低的表面粗糙度,以减 小粘结,减少因冲击造成的微崩刃。
谢 谢!
机械制造基础
03
改善工件材料切削加工性的途径
机械制造基础 1. 调整化学成Байду номын сангаас,发展易切钢
易切钢:切削力小,容易断屑,刀具耐用度高,加工表面 质量好。 如钢中加入少量的硫、硒、 铅、铋、磷等。虽略降低钢 的强度,但也同时降低钢的塑性,对加工性有利。硫能引起 钢的红脆性,但若适当提高锰的含量,则可避免;硫与锰形 成的硫化锰,与铁形成的硫化铁等,质地很软,可成为切削 时塑性变形区中的应力集中源,能降低切削力,使切屑易折 断,减小积屑瘤的形成,减少刀具磨损;硒、铅、铋也有类 似作用;磷能降低铁素体的塑性,使切屑易于折断。
机械制造基础 2. 通过热处理改变工件材料的金相组织和物理力学 性能以改善切削加工性。
同样成分的材料,金相组织不同,加工性也不同。低碳钢 通过冷拔或正火处理后,硬度提高,塑性降低,有利于减小 刀具的粘结磨损,减小积屑瘤,改善工件表面粗糙度;
高碳钢和工具钢球化退火后,硬度下降,得到球状渗碳 体组织,可减小刀具磨损; 马氏体不锈钢以调质到 HRC28 为宜,硬度过低,塑性大, 工件表面粗糙度差,硬度高则刀具易磨损; 铸铁件退火,降低表层硬度,消除内应力,白口铸铁可在 950~1000℃长时间退火而成可锻铸铁,切削就较容易。
机械制造基础 评定材料加工性主要指标
常用衡量加工性的标志
VT是最常用的切削加工性标志,它的含义是:当刀具耐用度为 T(min或s)时,切削某种材料所允许的切削速度。VT愈高,加工性 愈好。一般情况下,可取T=60 min,VT写作V60。 常以σb=0.637GPa(60 kgf/min)的45钢的V60作为基准,写作 (V60)j,其它被切材料的V60与之相比,则得相对加工性Kv为
合集下载
工件材料切削加工性与切削液
6/35
第8章 工件材料切削加工性与切削液 章
• 8.3 切削液及其合理选用
– 8.3.1 切削液应具备的基本性能
• 1. 冷却性能
切削液种类
导热系数 (w/m.℃) 0.628 0.126~0.210
比热容 (J/kg.℃) 4190 1670~2090
汽化热 (J/g) 2260 167~314
– 8.2.1 影响工件材料切削加工性的因素
• 2. 材料化学成分
各元素对结构钢切削加工性的影响
4/35
第8章 工件材料切削加工性与切削液 章
• 8.2 影响工件材料切削加工性的因素及改善途径
– 8.2.1 影响工件材料切削加工性的因素
• 3. 材料金相组织
1—10%珠光体 2—30%珠光体 3—50%珠光体 4—100%珠光体 5—回火马氏体(300HBS) 6—回火马氏体(400HBS)
– 9.3.2 减小实际粗糙度的措施
• 2. 抑制积屑瘤
– (5)积屑瘤抑制措施
» » » » » » » 通过热处理减小工件材料塑性; 增大刀具前角(不小于35度); 减小进给量; 改变切削速度; 采用加热切削或低温切削; 提高刀具刃磨质量; 使用润滑性能好的切削液。
23/35
第9章 已加工表面质量 章
(b)纵向振纹
25/35
第9章 已加工表面质量 章
• 9.4 加工硬化
– 9.4.1 概述
• 1. 概念
– 由切削加工造成的表面硬化现象,也称冷作硬化。
• 2. 产生的原因
已加工表面层内晶粒变化
26/35
第9章 已加工表面质量 章
• 9.4 加工硬化
– 9.4.1 概述
第八章工件材料的切削加工性与切削液
第八章 工件材料的切削加工 性与切削液
8.1 工件材料的切削加工性 8.3 切削液及其合理选用
8.1 工件材料的切削加工性
8.1.1 切削加工性的相对性
工件材料的切削加工性是在一定切削条件,工件材料 切削加工的难易程度。
比如:纯铁的粗加工容易,精加工时表面粗糙度很难达 到要求;不锈钢在普通机床上加工容易,在自动化生产时因 不断屑会使生产中断等等。
8.1.2 切削加工性的衡量指标
归纳为以下几种: ➢ 1.以刀具使用寿命衡量切削加工性
在相同的切削条件下,刀具使用寿命长,工件材料的切 削加工性好。
2.以切削速度衡量切削加工性 在刀具使用寿命T相同的前提下,切削某种材料允许的 切削速度vT 高,切削加工性好;如取刀具使用寿命 T=60min,则vT可写作v60。
磨削速度高、温度高,热应力会使工件变形,甚至产生 表面裂纹,且磨削产生的碎屑会划伤已加工表面和机床滑动 表面。所以宜选用冷却和清洗性能好的水溶液或乳化液。但 磨削难加工材料时,宜选用润滑性能好的极压切削油。
(5)封闭或半封闭容屑加工。 钻削、攻丝、铰孔和拉削等需要切 削液有较好的冷却、 润滑及清洗性能,以减小刀-屑摩擦生热带走切屑,宜选用 乳化液、极压乳化液和极压切削液。
8.3.2切削液的合理选用和使用方法
➢ 1、切削液的合理选用 切削液的种类很多,性能各异,应根据工件材料、刀具
材料、加工方法和加工要求合理选用。一般选用原则如下:
(1)粗加工。 选用冷却性能为主的切削液(如质量分数为3%~5%的乳 化液),以降低切削温度。
硬质合金刀具耐热性好,一般不用切削液。 在低速切削时,刀具以硬质点磨损为主,宜选用以润滑性能 为主的切削油; 高速度下切削时,刀具主要是热磨损,要求切削液油良好的 冷却性能,宜选用水溶液和乳化液.
金属材料的切削加工特性

9
1.金屬材料物理性能的影響: ►硬度:材料抵抗局部塑性變形的能力.有洛氏硬
度.布氏硬度和維氏硬度三種. ►強度:材料抵抗外力破壞的能力. ►一般材料的硬度和強度越高,加工性能越差.如
高強度鋼比一般鋼材難加工.
10
1.金屬材料物理性能的影響: ►塑性:材料發生變形后不能恢復原狀,產生金屬
流動的能力. ►一般材料的塑性越大越難加工. ►韌性:材料發生變形后恢復原狀的能力. ►材料韌性越高加工性越差.如合金結構鋼其強
氮等對加工性能影響較大. 材料韌性越高加工性越差. 金屬材料的切削加工特性
導熱性:材料傳遞熱量的能力.用導熱系數表示. ► 15%)與高碳鋼(含碳量大于0.
依据材料性質的不同選用不同的刀具及加工參數. 如合金結構鋼其強度大,韌性高,故較難加工.
導熱系數越大,加工性能越好.如不銹鋼導熱系 ► 目的:軟化材料,改善組織,便於切削加工.
金屬材料的切削加工特性
1
培訓內容
► 金屬材料切削加工性的常用指標 ► 影響金屬材料加工性能的因素 ► 改善加工性能的途徑
2
加工特性: 金屬材料進行切削加工的難易程度
► 刀具的切削加工性能與材料切削加工性的關 系最為密切 ,不能脫離刀具的切削性能孤立 地加工材料的切削性能,應將兩者結合起來.
3
1. 刀具壽命或者一定壽命下的切削速度 2. 切削力或者切削速度 3. 加工零件的表面質量 4. 切屑控制或斷屑的難易程度
15
B>淬火:在臨界溫度以上保溫一定時間,快泠 如油泠,水冷,風冷等得到非平衡狀態組織 目的:提高材料的硬度和強度.滿足使用要求. C>回火:在臨界溫度以下保溫一定時間的工 藝.所有零件淬火后都需回火,它有淬火后回火 和冷加工后去應力回火兩種. 目的:穩定組織,消除應力.
第四章 工件材料的切削加工性

二二、、金金属属材材料料化化学学成成分分的的影影响响
铬能在铁素体中固溶,又能形成碳化物。 当含铬量小于0.5%,对切削加工性的影响 很小。含铬量进一步增加,则钢的硬度、强 度提高,切削加工性有所下降。
镍:镍能在铁素体中固溶,使钢的强度 和韧性均有所提高,导热系数降低,使切削 加工性变差。当含镍量大于8%后,形成了 奥氏体钢,加工硬化严重,切削加工性就更 差了。
3.普通铸铁:与具有相同基体组织的碳素 钢相比,切削加工性好
其金相组织是金属基体加游离态石墨。 石墨:降低了铸铁的塑性,切屑易断,有
润滑作用,使切削力小,刀具磨损小。 但石墨易脱落,使已加工表面粗糙。切削
铸铁时形成崩碎切屑,造成切屑与前刀面 的接触长度非常短,使切削力、切削热集 中在刃区,最高温度在靠近切削刃的后刀 面上。
二、金属材料化学成分的影响
氮:它在钢中会形成硬而脆的 氮化物,使切削加工性变差。
各种元素在小于2%的含量时对钢的切削加工性的影响
三、金属材料热处理状态和金相组织的影响
铁素体 : 由于铁素体含碳很少,故其性能接近
于纯铁,是一种很软而又很韧的组织。在 切削铁素 体时,虽然刀具不易被擦伤, 但与刀面冷焊现象严重,使刀具产生冷焊 磨损。又容易产生积屑瘤,使加工表面质 量恶化。故铁素体的切削加工性并不好。 通过热处理(如正火)或冷作变形,提高其 硬度,降低其韧性,可使切削加工性得到 改善。
二、金属材料化学成分的影响
钼:钼能形成碳化物,能提高钢的硬度, 降低塑性。含钼量在0.15%—0.4%范围内, 切削加工性略有改善。大于0.5%后,切削 加工性降低。
钒:钒能形成碳化物,并能使钢的 组织细密,提高硬度,降低塑性。当 含量增多后使切削加工性变差,含量 少时对切削加工性略有好处。
第七节工件材料的切削加工性
3. 粗、精加工中切削用量的选择原则
粗加工时,应以提高生产率为主,同时保证 规定的刀具寿命。
➢ 切削深度:在机床功率足够时,尽量一次完 成加工余量。
➢ 进给量:根据机床-刀具-夹具-工艺系统刚性 选择最大的进给量。
➢ 切削速度:根据已选定的切削深度和进给量、 工件材料、刀具材料,选择中等偏下的切削 速度。
最低成本刀具寿命:以每件产品(或工序)的
加工费用最低而确定的刀具寿命。
其它原则
➢ 根据刀具的复杂程度,即制造和磨刀成本选择。 ➢ 机夹可转位刀具寿命可选择的短一些。 ➢ 对装刀、换刀、调刀比较复杂的多刀机床、组
合机床、自动化加工刀具,刀具寿命要选得高 一些。 ➢ 关键工序的刀具寿命要选得低一些。 ➢ 要保证大件加工一次走刀完成加工。
第七节
工件材 料的切 削加工
性
1. 切削加工性:指工件材料被切削加工 的难易程度。
2. 衡量切削加工性的指标
以加工质量的好坏衡量切削加工性 以刀具耐用度衡量切削加工性
➢
在保证相同刀具耐用度的前提下,切削这种材料允
Hale Waihona Puke 许的最大切削速度。➢
在相同的切削条件下,切削这种材料的刀具耐用度。
➢
在相同的切削条件下,保证切削这种材料达到磨钝
2. 制定切削用量时应考虑的因素
加工质量 切削加工生产率 刀具寿命 在多刀切削和使用组合刀具切削时,应把
各刀具中允许的切削用量中最低的参数作 为调整机床的参数。在自动线加工中,还 要考虑生产节拍。
最高生产率刀具寿命:以单位时间生产最多数
量的产品或加工每个零件所消耗的生产时间最 短而确定的刀具寿命。
➢ 粗加工 根据工件材料、刀杆尺寸、 工件直径和已确定的背吃刀量选择。
第2-7节工件材料的切削加工性

参考资料1:不锈钢的切削加工性
与45钢相比,1Cr18Ni9Ti不锈钢的相对可切削性约为0.3-.05之间,是一 种难切削材料。 其难加工性主要表现在: 高温强度和高温硬度高,一般钢材切削时,随着切削温度的升高其强度 会明显降低,切屑易被切离,而1Cr18Ni9Ti在700度时仍不能降低其机 械性能,故切屑不易被切离,切削过程中切削力大,刀具易磨损。 塑性和韧性高,虽然1Cr18Ni9Ti的抗拉强度和硬度都不高,但综合性能 很好,塑性和韧性高,它的延伸率、断面收缩率和冲击值都较高, 1Cr18Ni9Ti的延伸率是40%,是40#的210-237%,是45#的250-280%, 是20Cr、40Cr钢的400-500%,所以切屑不易切离、卷曲和折断,切屑 变形所消耗的功能增多,如切除一定体积的1Cr18Ni9Ti所消耗的能量比 切除相同体积的低碳钢约高50%,并且大部分能量转化为热能,使切削 温度升高。 由 于1Cr18Ni9Ti不易加工,切屑不易切离和折断,故刀具和工件之间所 产生的摩擦热也多,而不锈钢1Cr18Ni9Ti的导热率低(约为普通钢的1/21/3),散热差,由切屑带走的热量少。大部分的热量被刀具吸收,致使 刀具的温度升高,加剧刀具磨损。
2、工件材料化学成分的影响 (1)钢材的化学成分对切削加工性的影响
碳素钢的强度与硬度随含碳量的增加而提高,而塑性与韧性 随含碳量的增加而减小。低碳钢的塑性和韧性较高,又不易断 屑,因此切削加工性较差;高碳钢的强度和硬度较高,易使刀 具磨损,因此切削加工性较差;中碳钢的切削加工性较好。 在钢中加入铬、镍、钒、钼、钨、锰、硅、铝等合金元素可 以改变钢的切削加工性。
铁的加工性比冷硬铸铁好。
(3)以切屑控制或断屑的难易为衡量指标
在自动线上或自动机床上,常以切屑控制或断屑的难易程度 作为衡量材料切削加工性的指标。
工件材料的切削加工性的评定指标
工件材料的切削加工性的评定指标
工件材料的切削加工性的评定指标
加工要求和生产条件不同,评定材料切削加工性的指标也不相同。
常用的评定指标有下面几种:
1.切削力或切削温度指标
在相同的切削条件下加工不同材料时,凡切削力大、切削温度高的工件材料,其切削加工性就差;反之,其切削加工性就好,在粗加工或机床刚性、动力不足时,常以切削力来评定材料的切削加工性能指标。
2.刀具寿命指标
在相同的切削条件下,使刀具寿命高的工件材料,其切削加工性好。
或者在一定刀具寿命下,所允许的最大切削速度高的工件材料,其切削加工性就好。
3.已加工表面质量指标
以常用材料是否容易保证得到所要求的已加工表面质量(常用表面粗糙度,或用加工硬化和残余应力等来衡量),作为评定材料切削加工性的指标。
加工后表面质量好的材料,其加工性好;反之,加工性差。
在精加工时,常以此作为加工指标。
4.切削控制性能指标
凡切削容易被控制或折断的材料,其切削加工性就好,反之,则差。
在自动机床或自动生产线上,常用切削控制的难易程度来评定材料的切削加工性。
一种工件材料很男在各方面都能获得较好的切削加工性指标,只能根据需要选择一项或几项作为衡量其切削加工性的指标。
在一般的生产中,常以保证一定的刀具寿命所允许的切削速度作为评定材料切削加工性的指标。
此外,还有用切削路程的长短、金属切除量或金属切除率的大小作为指标来衡量材料的切削加工性。
2[1].7切削用量的选择及工件材料加工性
二、切削用量的合理选择 1.切削用量的选择原则 1.切削用量的选择原则
粗加工时,应在保证必要的刀具寿命的前提下, 粗加工时,应在保证必要的刀具寿命的前提下,以尽可能提 高生产率和降低成本为目的。 高生产率和降低成本为目的。根据刀具使用寿命与切削用量 影响最大, 的关系式,切削用量↑ 的关系式,切削用量↑, T ↓,其中速度v 对T 影响最大, 次之, 影响最小。 进给量f 次之,背吃刀量ap影响最小。 粗加工中选择切削用量时,应首先选择尽可能大的背吃刀 粗加工中选择切削用量时, 中选择切削用量时 量ap,其次在工艺条件允许下选择较大的进给量f ,最后根 据合理的刀具寿命, 据合理的刀具寿命,用计算法或查表法确定切削速度v 。这 的乘积最大,以获得最大的生产率. 样使v、f 、ap 的乘积最大,以获得最大的生产率. 精加工时则主要按表面粗糙度和加工精度要求确定切削用量。 精加工时则主要按表面粗糙度和加工精度要求确定切削用量。 时则主要按表面粗糙度和加工精度要求确定切削用量
2.7切削用量的选择及工件材料加工性 切削用量的选择及工件材料加工性 2.72.7-1 切削条件的合理选择
补充) 一、刀具寿命的合理选择(补充) 刀具寿命的合理选择 补充
生产目标:加工质量、加工效率、 生产目标:加工质量、加工效率、经济性 优化指标:单件生产时间、单件加工成本、利润率 优化指标:单件生产时间、单件加工成本、 切削参数:切削用量、刀具材料、几何参数、 切削参数:切削用量、刀具材料、几何参数、机床等 作中间控制因素把优化指标和切削参数联系起来。 常用T 作中间控制因素把优化指标和切削参数联系起来。
2.7- 2.7-2工件材料的切削加工性
工件材料切削加工性 指材料被加工成合格零件的难易程度 是一个相对的概念
工件材料的切削加工性
工件材料的切削加工性
以刀具耐用度衡量 以工性
1.工件材料切 削加工性的衡 量指标
以切削力和切 削温度衡量切 削加工性
以加工表面质量 衡量切削加工性
2.工件材料物理力学性能的影响
硬度
强度
塑性与韧性
导热系数
工件材料硬度 包括常温硬度、 高温硬度。
2)合金元素
为了改善钢的性能,可加入一些合金元属如铬(Cr)、镍(Ni)、 钒(V)、钼(Mo)、钨(W)、锰(Mn)、硅(Si)和铝(Al)等。
其中Cr、Ni、V、Mo、W、Mn等元素大都能提高钢的强度和硬度;Si 和Al等元素容易形成氧化铝和氧化硅等硬质点而使刀具磨损加剧。当这 些元素含量较低时(一般以0.3%为限),对钢的切削加工性能影响不 大;当这些元素含量超过0.3%时,对钢的切削加工性是不利的。
1)对钢的切削加工 性的影响
不同种类金相组织对 切削加工性有直接影 响。钢中铁素体与珠 光体的比例关系影响 钢的切削加工性。
2)对铸铁切削加 工性的影响
按金相组织的不同,铸 铁可分为白口铁、马口 铁、灰铸铁和球墨铸铁。 它们的硬度依次递减, 塑性依次增高,切削加 工性依次递增。
在钢中加入微量的硫(S)、硒(Se)、铅(Pb)、铋(Bi)、钙 (Ca)等元素会在钢中形成夹杂物,能使钢脆化,或起润滑作用,减轻 刀具磨损,改善工件材料的切削加工性。加入磷(P)虽然使钢的强度 与硬度有所提高,但可使其韧性与塑性显著下降,因此,有利于断屑。
4.工件材料金相组织的影响
工件材料金相 组织的影响
工件材料强度 包括常温强度 和高温强度。
工件材料的塑性 以延伸率表示, 工件材料的线膨 值越大,则塑性 胀系数和弹性模 越大。工件材料 的韧性以冲击韧 量也对切削加工 度表示,值越大, 性有影响。 表示工件材料在 破断时吸收的能 量越多。
高锰钢的切削加工性讲解
返回
刃倾角
• 为了保持刀尖部分的强度,切削高锰钢时 一般应选择负刃倾角。
• 选用硬质合金刀具时,λs =-5°~0°。
• 选用陶瓷刀具时,λs =-10°~-5°。
刀尖圆弧半径
• 切削高锰钢时,不论采用何种刀具材料,刀尖 部分都应修磨出较大的圆弧半径,以加强刀 尖强度,提高刀具耐用度.一般粗车时rε=1~ 2 mm;半精车时 rε=0.5~1 mm;精车时 rε=0.2~0.5mm。工艺系统刚性好时取大 值,反之取小值 。
前后角
主副偏角
刃倾角
前角与后角
1. 切削高锰钢时,为了减轻加工硬化,要求刀具保持 锋利.但一般不可以采用大前角,因为前角大不利 于保证刃口强度和改善散热条件.常采用较小前 角或负前角及较大后角,但后角太大也会削弱刃 口强度引起崩刃。 2. 采用硬质合金刀具时,γ0=-3°~3°, α0=8°~12°;采用陶瓷刀具时,γ0=-5°~10°,α0=5°~10°。粗车时取小值,精车时取 大值。
返回
铣削ZGMn13的刀具磨损曲线
结束
水韧处理:
所谓水韧处理,就是把钢加热到1000℃~ 1100℃,保温一段时间,使钢中的碳化物全部 溶入奥氏体中,然后迅速冷却,使碳化物来不 及从奥氏体中析出,从而保持了单一的均匀 的奥氏体组织.
铁碳合金相图
返回
高锰钢在切削过程中,由于塑性变形大, 奥氏体组织转变为细晶粒的马氏体组织, 从而产生严重的硬化现象。加工前硬度一 般为HBS200~220,加工后表面硬度可达 HBW450~550,硬化层深度0.1~0.3 mm, 其硬化程度和深度要比45号钢高几倍。严 重的加工硬化使切削力增大,加剧了刀具 磨损,也容易造成刀具崩刃而损坏。
4. 高锰钢在切削过程中,由于塑性变形和切 削力的影响,切削层及表层下一定深度范围 内会产生严重的加工硬化现象。为了使刀 尖避开毛坯表层和前一次走刀造成的硬化 层,应选择较大的切削深度和进给量。 5. 一般粗车时αp =3~6 mm,f=0.3~0.8 mm/r;大件粗车时可取αp =6~10 mm; 半精车时αp =1~3 mm;f=0.2~0.4 mm/r;精车时口αp ≤1 mm;f≤0.2mm/r。