
模具毕业设计答辩ppt.ppt
合集下载
毕业设计开题答辩 PPT课件

现问题并进行调整。
04
答辩准备时间
提前规划答辩准备工作,包括PPT 制作、演讲稿撰写等,确保在答
辩前能够做好充分的准备。
进度监控与调整策略
定期汇报进度
建立定期汇报制度,及时向导师汇报 工作进度和遇到的问题,寻求指导和 帮助。
监控关键节点
重点关注关键节点的时间安排和完成 情况,确保整个毕业设计过程能够按 照计划顺利进行。
求和实际应用价值。
论文框架梳理
导师协助学生构建论文框架, 明确研究目的、方法、实验设
计和结论等关键部分。
专业知识传授
导师针对学生的研究内容,提 供相关的专业知识和技能指导 ,以提高学生的研究水平。
定期进度检查
导师定期与学生会面,了解学 生的研究进度和遇到的问题, 并提供及时的反馈和建议。
团队成员分工与协作机制
优化系统性能
对系统进行性能优化,提高系统的响应速度和稳定性,降低维护 成本。
学术价值与应用前景
促进学科发展
毕业设计的研究成果可以促进相 关学科的发展,为学术界提供新 的研究思路和方法。
推动技术进步
系统设计中采用的新技术和方法 ,可以推动相关技术的进步和发 展,为社会带来更多的创新成果 。
拓展应用领域
通过本选题的研究和答辩,可以进一 步提升自己的专业素养和综合能力, 为未来的职业发展打下坚实的基础。
实践价值
本选题的研究成果可以为相关领域的 实践提供指导和借鉴,有助于解决实 际问题,推动社会的进步和发展。
国内外研究现状及发展趋势
01
国内研究现状
国内学者在本选题涉及领域已经取得了一定的研究成果,但仍存在一些
沟通交流与问题解决途径
定期会议
团队成员定期召开会议,汇报各自的研 究进展和遇到的问题,共同商讨解决方
毕业设计内翻遍侧冲孔修边模具设计毕业答辩
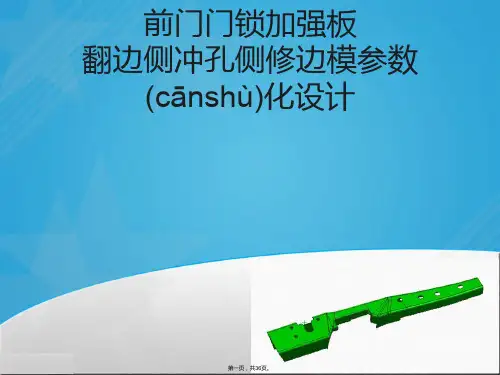
第四页,共36页。
第二(dìèr)序 修边冲孔
第五页,共36页。
第三(dì sān)序 外翻边修边冲孔
第六页,共36页。
第四序 内翻边侧冲孔(chōnɡ kǒnɡ)侧修边
第七页,共36页。
第五(dì wǔ)序 侧冲孔侧修边
第八页,共36页。
二、模具(mújù)工作原理和主要结构设计
第九页,共36页。
二、模具工作原理(yuánlǐ)和主要结构设计
第十页,共36页。
二、模具(mújù)工作原理-翻边过程
第十一页,共36页。
二、模具工作(gōngzuò)原理-翻边过程
第十二页,共36页。
二、模具工作原理(yuánlǐ)-翻边过程
第十三页,共36页。
二、模具(mújù)工作原理-翻边过程
第十四页,共36页。
第十九页,共36页。
二、模具(mújù)的结构-压件器
第二十页,共36页。
二、模具(mújù)的结构-上模座和翻边凸模
第二十一页,共36页。
二、模具的结构(jiégòu)-下模本体设计
第二十二页,共36页。
二、模具的结构(jiégòu)-下模本体
第二十三页,共36页。
二、模具(mújù)的结构-翻边凹模
二、模具工作原理(yuánlǐ)-侧冲孔侧修边过 程
第十五页,共36页。
二、模具工作(gōngzuò)原理-侧冲孔侧修边 过程
第十六页,共36页。
二、模具(mújù)工作原理-侧冲孔侧修边过程
第十七页,共36页。
二、模具(mújù)工作原理-侧冲孔侧修边过程
第十八页,共36页。
二、模具的结构(jiégòu)-上模本体设计
第三十四页,共36页。
相机壳注塑模设计答辩PPT

相机壳注塑模设计
1
塑件成型工艺分析
该制品是相机外壳 ,如图,材料为丙烯腈丁二苯-苯乙烯共聚物(ABS)
ABS的注射成型工艺参数:模具温度、注射压力、成型时间等 ABS材料综合性能分析:力学强度、耐腐蚀性、尺寸稳定性好等
2
拟定模具结构形式
1、分型面位置的确定
3
确定型腔数量及排列方式
型
型
芯
腔
4
模具总结构
5
双分型面注射模
6
注塑机型号的确定
❖ 注射量的计算 ❖ 按体积算 ❖ 按质量算 ❖ 锁模力的计算 ❖ 选择注射机:根据注射量、锁模力、模具闭
合时的厚度等用XS-ZY-250
7
四、浇注系统形式和浇口的设计
❖ 主流道设计
❖ 主流道衬套
❖ 分流道的设计半圆形 流道
8
❖ 采用点浇口
浇口的设计
❖ 经moldflow 分析 最佳浇口位置
9
冷料穴的设计
❖ 冷料穴:冷料穴为半球 形形式
❖ 作用:收集熔体前锋的 冷料,防止冷料进入模具 型腔而影响制品质量。
10
拉料杆的设计
❖ 拉料杆:
❖ 作用:将主流道凝料拉出浇口套,主要是选好z行方向。
11
模架的确定和标准件的选用
❖ 用标准模架315×L,其中L取400mm,可符合要 求。
❖ 模具各个板料尺寸的确定 定模座板 定模板(型腔板) 动模板 推件板 垫块
15
模具总体结构
16
敬请各位老师批评指正 谢谢!
17
12
脱模推出机构的设计
❖ 推件板推出机构的 形式
❖ 复位机构设计
13
抽芯机构设计
❖ 斜导柱 ❖ 楔紧块 ❖ 斜滑块 ❖ 侧型芯 ❖ 挡块
中央广播电视大毕业答辩PPT

而和压力机滑块中心线相重合,以免滑块受偏心载荷,从而减少冲模 和压力机导轨的不正常磨损。 • 2 模具的闭合高度H应介于压力机的最大装模高度Hmax和最小装模高 度Hmin之间,即满足关系式
Hmin+10mm<H<Hmax-5mm • 压力机的装模高度是指滑块在下死点时,滑块下表面至工作台垫板上
表面之间的距离。 • 3 对于深拉深的模具,要计算拉深功,校核压力机的电机功率。 • 4 拉深,弯曲工序一般需要较大行程,在拉深中,为了便于安放毛坯
2随、着确经定济• 冲总压量次和数工和业冲产压品顺技序术的不断发展,各行各业对模具的最需大求量装越模来越高大度,技:术5要0求0也m越m来越高。
最大装模高度:500 mm
3冲确压定件模的• 具工的艺类性型是和指结该构零尺件寸在进冲行压模加具工设中计的难易程度。 工作台尺寸:1120×1120 mm
其主要技ቤተ መጻሕፍቲ ባይዱ规格为:公称压力:3150000 N
一、 拉深模的设计要求
1.1 分析零件图 分析零件图包括技术和经济两个方面:
1 、冲压加工的经济性分析 要根据冲压件的生产纲领,分析产品成本,阐明采用冲压生产可以 的经济效益。
取得
2 、冲压件的工艺性分析
冲压件的工艺性是指该零件在冲压加工中的难易程度。
1.2 确定冲压件的总体工艺过程
1 、选择冲压基本工序
支座拉深模设计
薛媛媛
引言
模具可保证冲压产品的尺寸精度,是产品质量稳定,而且在加工中不破坏产品表面。用模具生产零件可以采用冶金 厂大量生产的廉价的扎制钢板或钢带为坯料,且在生产中不需要加热,具有生产效率高、质量好、重量轻、成本低 且节约能源和原材料等一系列优点,是其他加工方法所不能比拟的。使用模具已成为当代工业生产的重要手段和工 艺发展方向。现代制造工业的发展和技术水平的提高,很大程度取决于模具工业的发展。 • 90年代到21世纪初我国有计划经济转向市场经济过渡,也初步建立了形的经济体制的时期,也是国际产业结重组、 国际分工不断深化、科技技术突飞猛进发展的时期。在经济和科技技术、市场等各个 方面我们不断与世界接轨。我 们抓住机遇,迎接挑战坚决贯彻“以科技为先导,以质量主体”的方针,进一步推动企业的振兴。而要实现振兴就 必须不断提高企业的产品自主开发能力和制造水平 • 随着经济总量和工业产品技术的不断发展,各行各业对模具的需求量越来越大,技术要求也越来越高。业内专家认 为,虽然模具种类繁多,但在“十一五”期间其发展重点应该是既能满足大量需要,又具有较高的技术含量,特别 是目前国内尚不能自给、需大量进口的模具和能代表发展方向的大型、精密、复杂、长寿命模具。又由于模具标准 件的种类、数量、水平、生产集中度等对整个模具行业的发展有重大影响。因此,一些重要的模具标准件也必须重 点发展,而且其发展速度应快于模具的发展速度,这样才能不断提高我国的模具标准化水平,从而提高模具质量, 缩短模具生产周期及降低成本。由于我国的模具产品在国际市场上占有较大的价格优势,因此对于出口前景好的模 具产品也应作为重点来发展。而且应该是目前已有一定基础,有条件、有可能发展起来的产品。 • 模具生产的工艺水平及科技含量的高低,已成为衡量一个国家科技与产品制造水平的重要标志,它在很大程度上决 定着产品的质量、效益、新产品的开发能力,决定着一个国家制造业的国际竞争力。
电位器上盖注塑模具设计-答辩PPT

电位器上盖注射模具设计
姓名: 班级: 学号: 指导老师:
摘要
• 产品分析 • 注塑机的选择 • 模具成型零件设计 • 模具整体设计 • 工作过程 • 模具的特点
一、产品分析
1、电位器上盖
2.塑件的材料及性能
1:所设计的塑件的材料为ABS,该材பைடு நூலகம்综合 性能好,冲击强度高,尺寸稳定,易于成 型。 2:成型性能 吸湿大,必须充分干燥, 模温宜取60-80度, 脱模后应进行调湿处理。
六、该模具的特点
1.该模具采用电火花和线切割加工成型 零件,从而能保证精度要求。 2.该模具采用二板式(单分型面)注射 模,一摸一腔的简单设计。 3.无需侧抽芯等较复杂设计,能实现快 速出模,提高效率。
谢谢各位老师
• 根据产品尺寸规格初选标准模架为 300×250mm
2.型腔设计
(1)型腔采用整体式 优点:牢固、不易变形 不会使塑件产生拼接线痕迹 易于保证型腔精度
1.型芯设计 (1) 型芯采用整体式 优点: 加工效率高 减少装配难度 可节约优质钢材 减少加工量
四、模具的整体设计
根据GB/T12556.1—1990并结合塑件的具体情 况选取其它结构零件,最后得到如图所示的模具。
二、选取注塑机
产品的质量为31克,根据以下公式,选择注射 机的最大注射量: K G公≥NG件+G废 式中 K=0.8由于根据设计要求和加工的经济性 取N=1,通过Proe得到G废=4.62g
得到G公=44.525(g) 因此初选注塑量为100 ㎝3 的注塑机 SZ-100/80
三、模具成型零件设计
3.产品要求
1.由于产品内表面有小凸台,所以要有合理 的出模方式,确保产品完整。 2.要保证产品性能、尺寸精度以及互换性。
毕业设计 答辩ppt

2 1.5
1 0.5
0 1 2 3
请输入内容
系列1 系列2 系列3
系列3 系列2 系列1 4
请输入内容 请输入内容
点击添加相关标题文字
请输入内容
请输入内容
请输入内容
请输入内容
点击添加相关标题文字
请输入
请输入内容
请输入内容
请输入
请输入内容
请输入内容
请输入
请输入内容
请输入内容
请输入内容
请输入内容
请输入内容
毕业答辩PPT模板
答辩人: 导师:
请输入内容
目录
contents
请输入内容 请输入内容 请输入内容 请输入内容
01
CHAPTER
请输入内容
• 请输入内容
• 请输入内容
点击添加相关标题文字
请输入内容
请输入内容
请输入内容
请输入内容
4
点击添加相关标题文字
请输入内容
2020
请输入内容
2019
请输入内容
请输入内容
请输入内容 请输入内容
7
02
CHAPTER
请输入内容
• 请输入内容
• 请输入内容
点击添加相关标题文字
请输入内容
点击添加相关标题文字
ADD RELATED TITLE WORDS
请输入内容
请输入内容
请输入内容
请输入内容 10
请输入内容
点击添加相关标题文字
请输入内容
请输入内容
11
点击添加相关标题文字
2022
请输入内容
2021
请输入内容
2024
请输入内容
2023
毕业答辩PPT模板(4套)
背景及意义
第一部分
第二部分
第三部分
第四部分
添加论文内容第一部分标题
添加论文内容第二部分标题
添加论文内容第三部分标题
添加论文内容第四部分标题
论文主要内容
添加论文内容第一部分标题
培养学生综合运用、巩固与扩展所学的基础理论和专业知识,培养学生独立分析、解决实际问题能力、培养学生处理数据和信息的能力。
请插入标题三
请在这里输入副标题输入文字
叁
请在这里输入标题水墨主题请在此输入文字 水墨主题请在此输入文字 水墨主题请在此输入文字 水墨主题请在此输入文字 主题请在此输入文字 水墨主题请在此输入文字
标题
水墨主题请在此输入文字 水墨主题请在此输入文字 水墨主题请在此输入文字 水墨主题请在此输入文字
毕业论文答辩的目的,就是检查毕业生是否是认真独立完成的毕业论文。
毕业论文答辩的目的,就是检查毕业生是否是认真独立完成的毕业论文。
毕业论文答辩的目的,就是检查毕业生是否是认真独立完成的毕业论文。
20xx
20xx
20xx
20xx
20xx
20xx
毕业论文答辩的目的,就是检查毕业生是否是认真独立完成的毕业论文。
这里添加标题
这里填写文字内容这里填写文字内容这里填写文字内容这里填写文字内容
这里添加标题
这里填写文字内容这里填写文字内容这里填写文字内容这里填写文字内容
这里添加标题
添加论文内容第一部分标题
这里填写文字内容这里填写文字内容这里填写文字内容这里填写文字内容
这里添加标题
这里填写文字内容这里填写文字内容这里填写文字内容这里填写文字内容
请插入标题一
请在这里输入副标题输入文字
玻璃底座装饰板模具设计答辩PPT
便。
四角导柱模架:常用于冲压件尺寸较大或精度要求较高的冲压零
件。
中间导柱模架:只能一个方向送料,操作不便。
采用后侧导柱模架 模具闭合高度: 203mm
8
模具总装配
9
敬请各位老师批评指正 谢谢!
10
毕业设计题目:
玻璃底座装饰板模具设计
1
加工零件介绍
零件如图 材料: 镀锌钢 厚度:t=2mm 既有冲孔又有落料,
工件结构简单,使用冲裁加工。
2
冲裁工艺方案确定
方案一:先冲孔,后落料。采用单工序模 生产。
方案二:冲孔—落料级进冲压。采用级进 模生产。
方案三:采用冲孔—落料同时进行的复合 模生产。
5
上模座板的设计
上模座:100mm×100mm×30mm, GB/T2855.5
6
下模座板的设计
下模座:100mm×10架选择及闭合高度确定
模架外形:
对角导柱模架:只有两个方向送料,操作不便 后侧导柱模架:由于前面和左、右不受限制,送料和操作比较方
结论:模具采用冲孔—落料复合模
3
零件排样设计
直排形式:
4
压力机型号 选择
落料冲裁力(143.7KN) 卸料力(7.2KN) 推件力(23.7KN) 顶件力(8.6KN) 总冲压力 (174.6KN)
(采用弹压卸料和下出件的模具) 压力中心 :零件中心点 综上所述初选压力机型号为
J23—25 (250KN)
模具毕业设计设计PPT
谢谢
各位老师指导答辩!
塑件材料:PMMA 塑件产量:十万件
二、塑件的工艺性分析
• 1、塑件材料及特性 塑件精度等级:MT6 塑件材料选择:PMMA
PMMA中文名称:聚甲基丙烯酸甲酯或亚加力
PMMA塑料特性:PMMA的收缩率为0.5%~0.8%
适用:可用于制造各种塑料产品,如采光罩、日光灯、街灯罩、吊顶、 灯饰、吊灯等。
• • • • • • • • • • • • • • • • • • •
注射机的主要参数: 额定注射量(cm3):1000 螺杆(柱塞)直径(mm): 85 注射压力(MPa): 120 注射行程(mm):260 注射方式: 螺杆式 锁模力(kN): 4500 最大开合模行程(mm): 700 模具最大厚度(mm): 700 模具最小厚度(mm):300 顶出形式:中心及上、下两侧设有顶出,机械顶出 动、定模固定板尺寸(mm): 620×520 拉杆空间(mm): 650x550 合模方式: 特殊液压 液压泵流量(L/min): 200、18、1.8 液压泵压力(MPa): 7.0 电动机功率(kW): 40、5.5 加热功率(kW): 16.5 机器外形尺寸(m): 7.67x1.74x2.38
水路的设计
• 本次设计水路设计在型芯里面
在分型面上开设排气 槽 分型面开设排气槽是 注射模排气的主要形式。
排气槽的设计
九、模具总装图 七、模具总装图
总结本次设计的不足之处
两个月以来的设计,发现了很多不足之处, 首先是自我分析能力,现在的我们分析问题的能 力还是很有限的,还需要不断的努力和学习。然 后是绘图能力,长时间没有绘图对机构的空间想 象都很难想象的出。最后是发现问题的能力,由 于我们所接触的模具太不够多,对很多机构都不 熟悉,自己设计的结构不合理都不能被发现,在 设计过程中有了指导老师的指导,才让我们能顺 利完成设计,希望在以后走向社会后能慢慢充实 自己,让自己的不断地提高。
衣橱用塑料拉手注塑工艺分析与模具设计-答辩PPT
5、浇注系统的设计
• • • • 6、计算 浇口类型及位置的确定 浇口结构尺寸的经验计算 浇注系统截面尺寸的计算与校核
成型零部件的设计
• 1/根据塑件的尺寸、精度要求,选用 整体式的凸/凹模。
6、成型零部件的设计
• 1、、成型零件的工作尺寸计算
• 模具设计时必须根据塑件的尺寸与精度等 级确定相应的成型零部件工作尺寸与精度 • 凹模、凸模组成的模腔工作尺寸简化后的 计算方法有平均收缩率法和公差带法两种 。其中平均收缩率法以平均概念进行计算 ,从收缩率的定义出发,按塑件收缩率、 成形零件制造公差、磨损量都为平均值的 计算
• 3、 该塑件把手,要求塑件表面精度 等级较高,其表面要求光洁美观,其 工作面成型时不允许有浇口、顶杆痕 迹,开模时要求不被定模型芯拉裂或 者拉变形。所以采用的浇口形式要保 证其表面精度。
2、分型面的选择
• 1、先确定分型面的位置,后选择模具的结 构。分型面设计是否合理,对塑件质量、 工艺操作难易程度和模具的设计制造都有 很大的影响。因此,分型面的选择是注射 模设计中的一个关键因素。
题目:衣橱用塑料拉手注塑成型工艺 与模具设计
专业: 姓名: 学号: 指导老师:
塑料拉手的三维图
• 料厚为5mm,产量是10万件
主要内容介绍
• • • • • • • • • • 1、塑件的结构工艺分析 2、分型面的选择 3、型腔的数量及布局 4、注射机的选择 5、浇注系统的设计 6、成型零部件的设计 7、合模导向机构的设计 8、脱模推出机构的设计 9、温度调节系统设计 10、侧抽芯的形式
1、塑件的结构工艺分析
• 1、塑件采用ABS材料,特点:坚韧、 耐磨、耐油、耐水、抗霉菌,适用于 机械零件、减摩耐磨零件、传动零件 以及化工、电器、仪表等零件,符合 此塑件的工作要求。 • 2、该塑件作为塑料拉手,制品简单, 壁厚均匀,不易产生缩孔,但两侧有凹 槽,需要侧抽芯形成,增加了难度。