
注塑机液压式合模装置特点
注塑机液压式合模装置特点来源:本站发布者:模温机发布时间:2012-10-08 12:32 浏览次数:108合模油缸也叫锁模油缸,他主要功能是用油缸中的油压推动,锁紧模板。
前后模板有拉杆式支撑螺母紧固,保证移动模板在拉杆上前后移动工作。
液压式合模装置是用液体的压力来实现模具工作时的紧密结合。
它的工作特点是:模具的锁模结合力,是由液体的压力来保证。
液体压力如果撤出,合模的锁紧力也就消失。
这种用液压力合模方式的优点是;1:模板移动形成开距大,制件的成型高度尺寸范围较大。
2:模具锁模力的大小调节较方便,可用调节液压油压的方式得到解决。
3:模具用模板的行程距离调节也很方便简单,可以生产多种制品高度。
液压合模装置的不足之处是液压合模装置工作时,液压的稳定性欠佳,有时制品会有飞边现象出现。
解析全电动液压注塑机的特点与应用先容1、全电动注塑机的上风?全电动注塑机不仅能满足特殊用途的需要,而且还有比普通注塑机更多的优点。
最近,德国费罗玛提克米拉克隆公司/FerromotikMilacron的应用分部主管JorgDassow博士在公司一间敞开车间内说:“在局部领域,只有液压注塑机或者全蓄压力注塑机才具有这种基本的优点。
”同时,他以为在需要极长时间闭模和极高的锁模压力加工领域,依然是需要用液压注塑机。
Jorg博士指出,全电动注塑机已被认可的优点是低能耗和高精度。
他宣称,费罗玛提克·米拉克隆公司的技师们已证实了全电动注塑机可节省50%-70%的能源,而且在冷却水利用方面也有类似的效果。
另外,由于全电动注塑机是采用行程短的独立驱动拉杆,因而其精确很高。
全电动注塑机的高精度往复运动不可忽略,由于对塑机零部件的质量要求已明显进步了。
全电动注塑机的另一个优点就是可以降低噪音,这不仅使工人们受益,而且还能降低隔音生产车间里的投资建设本钱。
2、日本全电动注塑机发展概况日本注塑机制造商早在20世纪80年代便率先开发全电动注塑机,并且多年来不断更新技术。
在2003NPE展览会上展出了日精公司/Nissei最新系列全电动注塑机。
其EljectNex系列包括9种型号,锁模力由30-460吨。
适用范围广,从小型精密零部件,多组分部件到大型部件均能生产。
Trexel公司已经和日精公司达成协议,将他们的Mucell微孔泡沫专利技术安装到30吨锁模力的机型上。
除此外,由于日精公司销往中国的产品已占其出口量之50%,他们计划将在上海设办事处,设立客户服务与零件配送中心。
日精公司出品的Nex系列注塑机主要优点是能扩大注塑成型的选择范围和拥有一种称为tact的全新控制系统,该系列注塑机的优点是控制系统减少注塑压力的波动变化。
与EljectES系列相比,其注塑成型的精密度要高出50%。
有更好的回应特性和可重复性,因而注塑速度可进步40%。
另外Tact系统具有很宽的控制程序,如保压压力、合模压力以及模内工艺控制都有标准的控制程序。
同时,高负载的特性可解决有光学用途的厚壁类产品生产题目。
夹模装置(扁平夹模)的主要特点是能较快速地进行开/关和顶出制件操纵。
由于有了这些优点,从锁模到顶出制品,时间可缩短35%。
扁平夹模可获得由中心支撑的移动和固定压板传输过来的均匀合模力。
另一个来自日本的住友/Sumito-mo公司宣称,他们生产的新一代SED系列注塑机将引起人们为全电动注塑机与杂混式、液压式注塑机进行一场争论。
SED系列注塑机将杂混和液压注塑机的高速、高压与全电动注塑机的节能,较清洁的生产加工环境,高精度以及重复性能等优点综合起来,以直接驱动技术作为一大亮点。
生产有多种规格型号,最高锁模力可达200吨的SED系列注塑机有四个直接驱动伺服电机,用于驱动塑化,注塑,合模和顶出装置。
除了塑化外每步运作均使用一个转动螺栓和螺母传动。
四个电机都没有安装传送带,所提供的机械能、重复性能和持久性能都达到最佳效果,同时还能避免使用传送带所带来的磨损、调整传送带间隙以及灰尘落进的麻烦。
3、嵌件成型住友公司的全电动立式注塑机的新SR系列注塑机是带旋转台的立式注塑机专门为生产嵌件、再注射部件设计的,应用于汽车、电子、医疗和消用度品的部件产业化生产领域。
这种注塑机安装有5台伺服电机,在必要时才产生制动力,如此可有效利用能源。
5个机械运转步骤包括:塑化、注射、合模、顶出以及平台旋转都由这些伺服电机控制。
据住友公司先容,这种注塑机注射量精度均匀值偏差幅度低于0.02%,重复性很高。
由于该型注塑性能够同步进行嵌件和制品的加工处理,还有高速旋转平台,因此其成型周期很短。
注塑机上的电动齿轮驱动平台旋转180度用时不到1.6秒,并且采用一个机械制动装置来重复定位,再有,SR系列还有比其他厂商的注塑机可减小30%的运行轨迹和空间,比液压立式注塑机降低50%的电能消耗,并且对冷却系统的要求较低等优点。
4、杂混式电动注塑机在赫斯基公司/Husky推出杂混注塑机获得成功后不久,住友公司又向众人展示了他们的新型杂混注塑机,可供的型号有SE350HY和SE450HY两种。
这种带有蓄能器的杂混注塑机是专为包装和其他高速生产用途而开发设计的。
设有3台伺服电机,采用数字-数字和数字全闭环回路控制系统,用于控制塑化、合模和顶出等加工过程。
液压式蓄能器与住友SGM高速肘杆注塑机上的液压系统设计极为相似。
用于操纵置换注塑单元,保压/背压和螺杆回拉等动作。
两台蓄能器和数控伺服阀相连在一起,数控伺服阀配备有精密监测控制及反馈装置,以达到精密注射控制。
速度传感器和伺服阀可作出快速反应,对注塑过程进行控制。
大容量、泡状蓄能器能确保压力稳定控制,因而可消除对特制氮气灌的依靠,还可降低因外界气温变化所带来的影响。
此外,液压油和氮气压力传感回路可保障压力的恒定控制和平稳的压力传输。
5、光学用部件制造注射塑料光学部件市场需求正在不断增长。
在汽车、通讯器材、传感器、医疗器械以及消费品领域,塑料光学零部件已经得到广泛的应用。
现在已拓展到生物技术和环境技术领域,并保持持续发展的趋势。
与玻璃制品工艺相比,用注射塑料工艺制造的光学部件其主要优点是有很大的自由设计空间,复杂的几何图形部件也能注塑成型,另外,如连接器、螺丝连接或者成套组件均能直接注为一体。
成型周期短和自动化程度高使注射成型工艺比玻璃生产工艺有明显的本钱上风。
光学纯度、透光率和折光率是选择制造光学零部件材料的因素,这就限制了加工工艺的选择范围。
基于这些因素以及对精确度和可重复性的要求,必须选择一套合适生产系统,重复性是指在生产过程中无需进一步调整就能确保每个制品的质量偏差极微。
德国巴顿菲尔/Battenfeld公司出品的EM系列全电动注塑机是由全数字伺服电机驱动,运动十分精确。
另外,这种注塑机还具有注塑周期短和运行本钱低等优点。
EM系列全电动注塑机最近已有锁模力从55-176吨的型号。
EM1000/350UnilogB4型注塑机是一种可用于生产光学零部件的注塑机。
在合模装置的侧面安装有5点位双肘杆装置,其对夹紧压力的控制具有可重复性。
与模塑区相分离的中心润滑装置,精密地对各个肘杆触点和驱动轴进行润滑。
即使在有滑动分辨和抽芯装置的模具内,模具复杂锁紧机械装置也在高精度控制下起作用。
这种B4型注塑机上的模具锁紧机械装置还安装有多向定位压力曲线控制系统。
注塑装置内安装有两台同步电机。
螺杆加料段设有传感器,进一步改善了对真实压力的控制。
可对模内冷却定型数据实施直接传输,无需作任何调整,由此缩短了定型时间。
而且,伺服液压驱动系统对模具赋予高的喷嘴接触压力。
类似上述标准的运行方式,能缩短成型周期。
当驱动能缓慢下降阶段,伺服电机亦能提供高能补偿。
由于没有油冷却步骤,注塑机的能耗相对减少,至少节省20%,而使用巴顿菲尔公司的合模装置则可节能最高达50%。
6、光盘同样是光盘的载体,DVD盘比CD盘用途更多,产量也大。
基于这原因,Toyo机械和金属公司已经开发出一款用于制作DVD光盘的高精度伺服注塑机。
设有4条转向拉杆(4TD),双电机注射机械装置,固定压板模具夹紧系统和一个称为PLCS-11的新型控制系统。
由于DVD光盘要求同一的厚度,因而4TD可在连续生产过程中调整参数来调节光盘的厚度,Toyo公司出品的DiscPro系列ST50注塑机,能够同步注塑生产DVD光盘。
面对中国市场对注塑机需求的不断增长,Toyo公司将设在日本本土的工厂扩大产能。
扩建后月产量可达40台。
至此整个日本厂商的光盘注塑机月产能翻了一倍,也就是80台。
7、多部件注塑成型多组分成型注塑机是以德国费罗玛·提克公司的全电动Elektra的改良系列为代表。
这家德国公司最近在Fakuma展览会上展示了这种小型155双色注塑机。
注塑机的夹紧装置内安装了带有2+2型腔的旋转平台,可以模内装配生产家用电器的开关盒。
该注塑机另有一个立式全电动注塑装置,令人感爱好的是它既可作液压式也可作杂混式注塑机,作为一种单色的改进型注塑机。
8、微注射成型随着医疗技术领域对微型器械需求的不断增长,微型部件的成型同时给模具制造商和注塑机制造商带来挑战,这是由于质量可靠的微型部件要求有精确和反复的注料份量。
加工的塑料颗粒要确保每粒直径不超过1.5mm,以保证进料和熔融物料均匀。
因此要获得高质量的熔料,必须配备专用的注塑机和塑料粒。
德国费罗玛·提克公司推出一种直径为14mm的螺杆,对塑化控制、熔体均匀以及最小注射量的控制都有很好的效果。
在Fakuma展览会上这种螺杆安装在费罗玛·提克公司的Elektra型注塑机上演示,采用4型腔模具,生产一个质量为0.694g的听力助听器。
这种小直径螺杆的塑化长度足以保证生产这类小零件产品的品质如一。
日本日精公司推出了合模力达3吨的EljectAU3E型注塑机,安装有专为加工工程塑料(如聚甲醛)等的专用螺杆,并装有一个8mm直径的柱塞。
日精公司也生产EljeetET5型注塑机,其合模力是5吨,针对生产0.5-5g的注塑料制件。
这种注塑机设计成宽拉杆结构,可容纳一个150×150mm的模具,采用直接压力合模装置,据说可以延长模具的使用寿命。
综上所述,可以看出全电动注塑机是专为注塑性能适应更快速、更高压力、进步精确度和高灵活性的要求而设计。
进步生产率和降低本钱,是全电动注塑机的主要卖点。
立式注塑机的特点注塑机按照注射装置和锁模装置的排列方式,可分为立式、臥式和立臥复合式。
其各自的特点如下。
立式注塑机的特点1.注射装置和锁模装置処于同一垂直中心线上,且模具是沿上下方向开闭。
其占地面积只有臥式机的约一半,因此,换算成占地面积生产性约有二倍左右。
2.容易实现嵌件成型。
因为模具表面朝上,嵌件放入定位容易。
采用下模板固定、上模板可动的机种,拉带输送装置与机械手相组合的话,可容易地实现全自动嵌件成型。
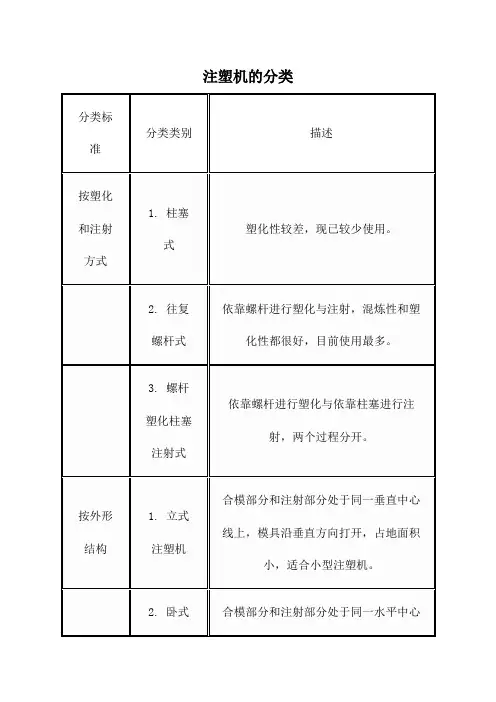
注塑机的分类
描述
按塑化和注射方式
1. 柱塞式
塑化性较差,现已较少使用。
2. 往复螺杆式
依靠螺杆进行塑化与注射,混炼性和塑化性都很好,目前使用最多。
3. 螺杆塑化柱塞注射式
依靠螺杆进行塑化与依靠柱塞进行注射,两个过程分开。
按外形结构
1. 立式注塑机
合模部分和注射部分处于同一垂直中心线上,模具沿垂直方向打开,占地面积小,适合小型注塑机。
2. 卧式注塑机
合模部分和注射部分处于同一水平中心线上,模具沿水平方向打开,应用最普遍,适合高速化生产。
3. 角式注塑机
注射方向与模具分界面在同一面上,适合生产形状不对称的制品。
4. 多模转盘式注塑机
合模装置采用转盘式结构,模具围绕转轴转动,适合大批量制品生产。
5. 组合式注射机
可根据生产需求进行模块组合,灵活性高。
按加工能力
1. 超小型注塑机
加工能力较小,适合小批量生产或试制。
2. 小型注塑机
加工能力适中,适合小规模生产。
3. 中型注塑机
加工能力较强,适合中等规模生产。
4. 大型注塑机
加工能力大,适合大规模生产。
5. 超大型注塑机
加工能力极大,适合超大规模生产或特殊大型制品生产。
按传动方式
1. 机械式
使用肘节系统来建立吨位,机械传动。
4. 塑料鞋用注射机
专门用于塑料鞋的生产。
5. 多注射头注射机
如三注射头单模位注射机、双注射头两模位注射机等,适用于特殊生产需求。
2. 液压式
依靠液压系统提供动力,历史悠久,应用广泛。
3. 电动式
使用电力驱动,更安静、更快速、精度更高,但成本也更高。
电动注塑机和液压注塑机的区别及优缺点【对照表】
随着电动注塑机的广泛应用,也越来越成为广大商家和朋友关注的产品之一。
但是,电动注塑机与普通注塑机有什么不同之处?成了大家热议的话题。
以下,就跟大家详细介绍电动注塑机和液压注塑机的区别,以及各自有什么优缺点吧,让大家知道应该如何选择。
一般来说,电动注塑机是全电机,普通的注塑机是液压注塑机,而液压注塑机的运行速度相对较慢。
全电式电动注塑机采用伺服马达,可实现开闭模具、脱模、原料注射储藏等功能,工作速度快、精度高,极大地提高或改善生产环境,提高生产效率。
然而,目前电动伺服注塑机仅有锁模力850吨以下的机器。
具体来看,电动注塑机是高效率的,电动注塑机采用三轴联动,通俗地说就是三回路。
成形过程为:锁模-射出-冷却-开模(同步托模,贮存料)-间隙时间。
例如,一台使用普通注塑机的产品,其成型时间一般为10秒,而使用电动注塑机的三轴联动原理,成型时间大大减少了6秒,减去两个小步,这样可以大大的减少了注塑件生产的时间,加快注塑件的生产,同时,电动注塑机不需要人为操作,同时也减少了注塑模具厂家的用人成本。
过去一台注塑机需要2名操作老道的师傅,而有了电动注塑机,全程采用三回路自动完成注塑环节,以及对模腔压力的精准控制,能加快高品质注塑机的批量生产,保证了厂家可以按期按量的完成订单,对模具厂的口碑和声誉有了极大的提升,而电动注塑机也只需要,1名师傅负责监控注塑机工作即可!普通注塑机的成型工艺为:锁模—射出—冷却—储料—开模—托模—间隙时间。
高速注射成型机环保,普通注射成型机采用标准泵,对电、液压油和噪声污染较大。
概括地说,电动注塑机采用了油泵和伺服电机的油电混合。
液压伺服系统的优点有:采用软起动模具,不会对电源网络造成影响,避免了电压和电辐污染,能有效防止油温过高,冷却效果好,大大降低了液压油的更换速度。
总结来说,电动注塑机和液压注塑机的区别主要在于,液压伺服系统具有较好的按键能力和电力系统中齿轮泵的作用,降低了机器的运行噪声,改善了工作环境。
注塑机的基本参数
什么是注塑机?注塑机概述一、什么是塑料注塑机?注塑机是将塑料连续的产品由挤出、压延方法生产,独立的不连续产品由注射或压制方法生产实现的机器。
注射产品结构复杂,尺寸程度较高,注射是工业配件,日用品的生产方式。
二、注塑机的注塑过程1. 闭模和锁紧2. 注射座前移和注射3. 保压4. 制品冷却和预塑化5. 注射座后退6. 开模和顶出制品三、注塑机的构成•注射装置:预塑,向模腔注入熔体(由螺杆、料筒、喷嘴、料斗、计量、传动、注射和移动油缸、注射座组成)•合模装置:启闭模具并保证可靠的紧锁、成型(前后固定板、移动板、拉杆、合模油缸、连杆、调模系统、顶出机构)•液压传动:使注射机按预定的注射工艺要求和动作程序准确有效工作(各种液压元件回路及辅助设备)•电控系统:提供动力,按指令控制主机(电器、仪表、线路)四、注塑机的分类1、按机器结构相对位置:•立式(小型机);•卧式(大、中、小);•角式机;•多模式;2、按塑化方式:•柱塞式•预塑式3、按用途:•玻纤增强;•发泡;•热固性;•双色;•加气注射机4、按合模系统:•机械式;•液压式;•液压-机械式;•全电动式五、注射成型机的型号•注塑机的基本参数收藏注射机的注射量、注射压力、注射速率、塑化能力、合模面积、合模力、开合模速度、空循环时间等参数是设计、制造、购置和使用注射机的主要技术参数。
一、公称注射量是指在对空注射的条件下,注射螺杆或柱塞一次最大注射行程时,注射装置所能达到的最大注射量。
公称注射量是指对空实际注射量,理论注射量Q理= πD2S/4,其中D-螺杆或柱塞的直径S-螺杆或柱塞的最大行程公称注射量实际注射时有回流和补料需要,实际注射时的公称注射量Q= ﹝0.75~0.85﹞Q理。
二、注射压力为克服熔料流经喷嘴、浇道和模腔等处的阻力,螺杆对熔料必须施加足够的压力,即注射压力P=(D/d)²P0P0-油压;D-注射油缸内径;d—螺杆(柱塞)外径三、注射速率为使熔料及时充满型腔,除了必须有足够的注射压力外,熔料还必须有一定的流动速度。
注塑机及辅机讲解

射得饱 :
◆ 计算成品重量需考虑模穴数(一模几穴); ◆ 为了稳定性起见,射出量需为成品重量的1.35倍以上,亦即成品重量需 为射出量的75%以内。
射得好 :
有些工程塑料需要较高的射出压力及合适的螺杆压缩比设计,才有较好的成 型效果,因此为了使成品射得更好,在选择螺杆时亦需考虑射压的需求及压 缩比的问题。一般而言,直径较小的螺杆可提供较高的射出压力。
25
经过以上步骤之后,原则上已经可以决定符合需求的注塑机,但是有一些特殊 问题可能也必须再加以考虑,包括:
◆ 大小配的问题:◆ 快源自机或高速机的观念:◆ 射出速度加快:将电机马达及泵浦加大,或加蓄压器(最 好加闭回路控制)
◆ 加料速度加快:将电机马达及泵浦加大,或加料油压马达 改小,使螺杆转速加快;
29
节能方面:
全电动注塑机在节能上比液压式有一定的优势,但绝不是象一些厂家宣传的 节能效率那么高。因为注塑机能耗最大的是在加热过程、注塑过程及塑化过 程。
液压式注塑机的动作是循序渐进进行,而全电动注塑机则须频繁启动,特别 是大型注塑机需要克服伺服电机的高惯性,消耗的能量大;而且生产不同产 品其节能效果也是有很大差别的,若用全电动机生产薄壁制品,其节能效果 就没那么多。
机器注射量是指机器在注射螺杆作一次最大注射行程时,注射装置所能达到 的最大注出量。通常机器的注射量用理论注射容积和注射重量两个参数来表 示。
理论注射容积是指注射时螺杆所能注出的理论最大容积,即螺杆的截面与行 程的乘积。在同一台机器上,它只与螺杆直径的大小有关系。
注射重量是指机器在对空注射的条件下,从喷嘴所能注出的塑料的最大质量 。同一台机器上,不同塑料的注射重量是不一样的。通常机器样本上的注射 重量是以PS(聚苯乙烯)为标准计算得出。
注塑机的分类及特点(2)
注塑机的分类及特点(2)最初的注塑机是柱塞式注塑机,到了40年代末才发展出预塑化螺杆式注塑机。
1980年法国制造出当时世界上最大的螺杆注塑机。
注塑机发展至今已日渐成熟,那么它的设计原理是什么?有哪些分类?其特点又是什么?本文,贤集网小编就来具体介绍这些知识,大家认真看哦!注塑成型机简称注塑机。
注塑机的工作原理注塑机的工作原理与打针用的注射器相似,它是借助螺杆(或柱塞)的推力,将已塑化好的熔融状态(即粘流态)的塑料注射入闭合好的模腔内,经固化定型后取得制品的工艺过程。
注塑成型是一个循环的过程,每一周期主要包括:定量加料—熔融塑化—施压注射—充模冷却—启模取件。
取出塑件后又再闭模,进行下一个循环。
注塑成型成型过程主要是利用塑料的热物理性质,把物料从料斗加入料筒中,料筒外由加热圈加热,使物料熔融,在料筒内装有在外动力马达作用下驱动旋转的螺杆,物料在螺杆的作用下,沿着螺槽向前输送并压实,物料在外加热和螺杆剪切的双重作用下逐渐地塑化,熔融和均化,当螺杆旋转时,物料在螺槽摩擦力及剪切力的作用下,把已熔融的物料推到螺杆的头部;与此同时,螺杆在物料的反作用下后退,使螺杆头部形成储料空间,完成塑化过程,然后,螺杆在注射油缸的活塞推力的作用下,以高速、高压,将储料室内的熔融料通过喷嘴注射到模具的型腔中,型腔中的熔料经过保压、冷却、固化定型后,模具在合模机构的作用下,开启模具,并通过顶出装置把定型好的制品从模具顶出落下。
注塑机的分类及其特点注塑机根据塑化方式分为柱塞式注塑机和螺杆式注塑机,按机器的传动方式又可分为液压式、机械式和液压——机械(连杆)式,按操作方式分为自动、半自动、手动注塑机。
(1)卧式注塑机:这是最常见的类型。
其合模部分和注射部分处于同一水平中心线上,且模具是沿水平方向打开的。
其特点是:机身矮,易于操作和维修;机器重心低,安装较平稳;制品顶出后可利用重力作用自动落下,易于实现全自动操作。
目前,市场上的注塑机多采用此种型式。
各种注塑机节能介绍

各种注塑机节能介绍在注塑产品成本的构成中,电费占了相当的比例,依据注塑机设备工艺的需求,传统的注塑机油泵马达耗电占整个设备耗电量比例高达80%-90%。
设计与制造新一代“节能型”注塑机,已成为迫切需要关注和解决的问题。
在注塑机节能问题上,目前主要存在两个解决方案:1.全电动式;2.电动-液压混合式。
一、其主要特点分别为:1、全电动式注塑机有一系列优点,特别是在环保和节能方面的优势。
目前较先进的全电动式注塑机节电可以达到70%,另外,由于使用伺服电机注射控制精度较高,转速也较稳定,还可以多级调节。
但全电动式注塑机在使用寿命上不如全液压式注塑机,市场上仍以日产设备为主。
2、电动-液压式注塑机是集液压和电驱动于一体的新型注塑机。
它融合了全液压式注塑机的高性能和全电动式的节能优点,这种电动-液压相结合的节能型注塑机已成为国内注塑机技术发展的一个主导方向。
二、注塑机的一般工艺过程注塑机的工艺过程一般分为:锁模、射胶、熔胶、保压、冷却、开模等几个阶段,各个阶段需要不同的压力和流量。
对于油泵马达而言,注塑过程的负载总是处于变化状态,在定量泵的液压系统中,油泵马达以恒定的转速提供恒定的流量,多余的液压油通过溢流阀回流,此过程称为高压节流。
据统计由高压节流造成的能量损失高达36%-68%。
故而,相关的节能技术有变频节能技术和变量泵节能技术,有各自的技术特点。
三、变频节能型注塑机传统的注射机没有对机器的驱动电机进行调整,即只要机器通电,电机就始终以额定转速运行。
由于电机与油泵同轴,油泵将以额定排量将油吸入液压系统中,当系统需要的流量小于油泵所提供的流量时,多余的油将被回流,这势必极大浪费。
变频节能型注射机克服了传统注射机的这一弊病。
当系统需要的流量发生变化时,电机的转速也跟着发生变化,从而使得油泵排出的油的流量发生变化,即做到“需要多少给多少”。
由于是异步电机直接加上变频器运行,没有速度闭环精确控制,主电机的加速与减速时间较长,会影响生产效率。
注塑机分类详解类型
注塑机类型注塑机的类型有:立式、卧式、全电式,但是无论那种注塑机,其基本功能有两个:卧式注塑机(1)加热塑料,使其达到熔化状态;(2)对熔融塑料施加高压,使其射出而充满模具型腔。
注塑机螺杆式注塑机螺杆式注塑机由4部分组成:注射装置、合模装置、液压传动和电气控制系统。
注射装置,由料筒、螺杆、喷嘴、料斗、计量装置、螺杆传动装置、注塑压缸和注射座移动压缸等部件组成。
其主要作用是使塑料熔融并塑化均匀,再在一定压力和温度作用下将定量的熔融料注入注塑模中。
合模装置,又称锁模装置。
由合模压缸、动模板、定模板、合模机构、拉杆、脱模装置安全栅门等组成。
其主要作用是保证模具按规定程序和速度开启和闭合、并保证有足够的合模力使模具紧密闭合。
合模装置分液压式、机械式和液压/机械混合式三大类。
液压传动和电气控制系统,保证注塑机按注塑工艺所规定程序的压力、速度、温度和时间准确无误地工作。
液压传动系统由动力油泵、方向阀、节流阀、压力阀和油箱等组成。
电气控制系统由动力控制、动作过程控制和加热控制等系统组成。
注塑机结构和功能立式注塑机注塑机通常由注射系统、合模系统、液压传达动系统、电气控制系统、润滑系统、加热及冷却系统、安全监测系统等组成。
(1)注塑系统注射系统的作用:注射系统是注塑机最主要的组成部分之一,一般有柱塞式、螺杆式、螺杆预塑柱塞注射式3种主要形式。
应用最广泛的是螺杆式。
其作用是,在注塑料机的一个循环中,能在规定的时间内将一定数量的塑料加热塑化后,在一定的压力和速度下,通过螺杆将熔融塑料注入模具型腔中。
注射结束后,对注射到模腔中的熔料保持定型。
注射系统的组成:注射系统由塑化装置和动力传递装置组成。
螺杆式注塑机塑化装置主要由加料装置、料筒、螺杆、射咀部分组成。
全电动注塑机与液压注塑机对比
全电动注塑机与传统液压注塑机性能对比全电动式注塑机的特点所谓电动式注塑机是指使用交流伺服电动机,配以滚珠丝杠、齿形带以及齿轮等元器件来驱动各个机构的注塑机,其最根本的特点是所有驱动模块全为电动式,而非传统的液压式。
也就是说,在整套设备中没有液压系统,也没有任何液压元部件。
电动式注塑机的应用相当广泛,从一般民用和工业用品如汽机车零件、化妆品用容器、家庭用容器、精密齿轮等。
电动式注塑机于1982年首先由德国Battenfeld 公司发布;198孙由日精树脂(Nissei)公司率先商品化,当时的产品型号为MM5在1984年日本塑料工业展览会上,法那克公司、东洋机械金届公司和新泻铁工所分别展出了AUTOSHOO0、TU系列和MDg列的电动式注塑机。
全电动式注塑机是电动式注塑机的主要机型,其注塑装置中的各机构(注射、塑化、计量和移座等)及合模装置的各机构(开合模、锁模、顶出等)全部采用电动机驱动。
与油压式注塑机相比,具有以下优点。
1.1节约能源传统的油压传动机械由于全部动作都需通过油路来实现,所以不可避免地具有油压控制损失、管损、阀阻等流动损失,以及泵浦之容积效率、摩擦损失等等。
在高流量时这种能量损失特别明显。
据统计,液压式注塑机由于高压节油造成的能量损耗高达36%-68%同时油压系统在待机状态下亦仍有上列损失。
而伺服马达运转时无流动损失、控制损失I可题,磁滞损失极低;且在待机时不转动,因此能耗低,而且与速度无关。
全电式系列由于使用滚珠螺杆将伺服马达的旋转运动转成直线运动,而滚珠螺杆的摩擦阻力远低于油压缸,且无任何冷却系统;因此整体效率远远超过油压机械。
实践表明,一般全电动式注塑机比传统液压式省电1/3(包括加热部分,同等设备相比);如不包括加热部分,全电式注塑机的耗电仅是传统塑机的1/8-1/10。
以一台合模力为800kM注射量为100g的注射机为例,液压式注射机生产一个重60g的ABSS产品,每分钟3模,耗电约9kW/h;而生产同样产品、同样效率,全电动机器的耗电约为 6.5kW(其中加热功率均为6kW)。
注塑机合模装置存在的主要问题及解决方法
注塑机合模装置存在的主要问题及解决方法发表时间:2020-05-09T08:58:25.617Z 来源:《科学与技术》2019年第23期作者:张昭雨叶宏成[导读] 注塑机也称为注射成型机,是将热塑性塑料制成各种塑料制件摘要:注塑机也称为注射成型机,是将热塑性塑料制成各种塑料制件的主要成型设备。
一台通用型注塑机主要包括以下部件:注射装置、合模装置(锁模装置)、液压传动和电气控制系统。
本文根据根据全液压式、肘杆式合模装置的结构特点分析其存在的主要问题及解决办法,主要对拉杆、模板断裂以及模具的损坏等进行分析并探索减少其损坏的办法。
关键词:注塑机;合模装置合(锁)模装置是注塑机中最重要的机械部件,是保证成型模具可靠的闭紧和实现模具启闭动作及顶出成型制品的工作部件。
合模装置的性能好坏,直接关系到成型制品的质量和数量。
一、注塑机合模装置的技术1.传统充液式合模装置。
单缸直压式是最简单的液压合模装置,是传统全液压式的代表,最早的基础专利GB2990745A出现在1945年,是由英国IMPROVED PAPER MACHINERY公司提出的,它具有开合模行程长,开合模精度高,开模力大等优点,但也有如能耗高,成本高等缺点。
为了解决单缸直压式力和速度之间的矛盾,液压合模装置在单缸直压式基础上发展成其他形式,如增压式、充液式等,较早期的专利申请有1968年的GB1220970A和1971年的DE2119204A,都公开了充液式合模装置和增压式合模装置。
2.二板式合模装置。
随着液压和电气控制技术的发展,使得液压式合模装置的液压系统结构大大简化、性能却得到不断的改善和提高、价格也越来越低,从而促使了二板式合模装置的产生。
二板式合模装置是去掉了三模板合模装置后部的第三模板,锁模力直接作用在固定模具的两块板上,从而使得价格更低,空间更节约,注塑机合模装置的发展开放式冲程更大,易于更换模具。
其实,二板式合模机构的最早专利基础是早在1969年就出现了,是英国FARREL CORP公司的申请GB1149735A还具体公开了一个与二板合模机构相配套的锁定拉杆装置。
注塑机的合模系统
THANK YOU FOR WATCHING
液压式合模系统是依靠液压力推动柱塞作往复运动来实现启闭和锁模。 (1)优点:动定模开距大,使成型制品的高度范围大;动模板可在行程范围内 任意停留,使模具的厚度、合模速度和合模力的大小调整方便;运动部件有自 润滑作用,磨损小. (2)缺点:系统复杂且易产生液压油的渗漏,使工作油压不稳定增长而导致合 模力的稳定性差;管路、阀件等的维修工作量大;还须设防止超行程安全装置。
03 合模系统的技术参数
模具厚度
模具厚度是指动模板与前模之间装模的最小模具厚度(Hmin)和最大模具 厚度(Hmax),二者之差(Hmax一Hmin)为最大调模厚度(∆S),由调模装置来完成, 是模具选择的重要参数。
(a)
(b)
制品脱模结构示图:(a)闭模;(b)合模 1─ 动模板;2─ 动模;3─ 定模;4─ 前模板;5─ 制品;6─
若选用注射成型机的锁模力不够,在成型时易使制品产生飞边,不能成 型薄壁制品;若锁模力选用过大,容易压坏模具,使制品内应力增大和造成不必 要的浪费。因此,锁模力是保证塑料制品质量的重要条件。
03 合模系统的技术参数
模板尺寸和拉杆间距
模板尺寸和拉杆间距均表示模具安装面积的主要参数。模板尺寸决定注 射成型用模具的长度和宽度,它应能安装上制品质量不超过注塑机注射量的一般 制品的模具,并能用常规方法将模具安装到模板上。
04
合模系统的 技术参数
03 合模系统的技术参数
锁模力
锁模力是指注塑机合模机构施于模具上的最大夹紧力,用于保证模具不 应被熔料所顶开。它在一定程度上反映出注射成型机所能加工制品的大小,常采 用最大锁模力作为注塑机的规格标称。
当熔料以一定速度和压力注入模腔前,需克服流经 喷嘴、流道、浇口等处的阻力,会损失一部分压力。但熔料 熔料 在充模时还具有相当高的压力,此压力称为模腔内的熔料压 力,简称模腔压力,模腔压力在注射时形成的胀模力将会使 模具顶开。为保证制品符合精度要求,合模系统必须有足够 的锁模力来锁紧模具。