
端子切面分析操作规范
1.目的:
1.1为使端子压接检验验收标准统一,检验有据可依,特制定此标准。
2.范围:
2.1端子压接的首件检验;
2.2当端子拉力发生异常调机时;
2.3 样品端子压接检验或新产品导入时端子压接检验。
3.权责:
3.1工程部:负责制定端子高宽度要求,制作SOP;
3.2生产部:负责按照SOP要求调试机器、提供端子压接样品;
3.3品质部:负责首件及出货的端子切面分析,机器的日常点检和保养.。
4.使用工具:
4.1 显微镜:电脑上带CCD,用于截取端子截面的图片。
4.2 研磨机:切割端子和研磨端子
5.安全和注意事项:
5.1 研磨时须盖上防护罩,机器停止后才能打开安全罩,离开时断开电源。
5.2 操作时小心避免硝酸飞溅,,万一硝酸飞溅到皮肤上,先用水冲洗,必要的话看医生。
5.3 操作完后应立即盖上硝酸瓶盖。
5.4 机器突然出现不运转或失灵,操作员不能私自处理,应关掉电源,通知维修人员来处理。
5.5使用机器时一定要将机器安全罩放到位后才操作;
6.作业程序:
6.1生产首件时,压接技术员按照SOP要求调好压端机和端子高宽度,自检合格后,提供3pcs样品交
给IPQC进行首件确认,再由IPQC递交实验员进行端子切面分析。
6.2 实验员对端子进行切面分析,步骤如下图,并依据品质标准对试验结果进行判定。
1.切割位置在中间,有强筋位置需避开
2.截面必须要垂直于压接的X 轴及Y 轴
左边为打磨右边为切割
3.切割和打磨转速调节到3000转
4.将打磨好的端子浸蚀后在CCD下进行分析7.判定标准:
7.1端子与电线导体压接处和压接接点处横断面应符合下列要求
7.1.1如图A1 所示,导体中所有单线的断面应呈不规则多边形,导体与端子相接部位应包住全部导
体。
端子压接的卷曲部分a、b连接,支撑角度最大应不超过35°,且a、b末端距离不大于端
子材料厚度S的1.25倍,材料厚度S取端子图纸规定值或符合图纸要求的标准样件测量值。
7.1.2 如图A2所示,端子压接的卷曲部分a、b 不能碰到端子内壁,距离底部c的距离d应大于0。
7.1.3如图A3 所示,横断面底部两侧的毛刺高e应不超过端子压接后的厚度S,毛刺宽度f应不超过
端子材料厚度S的0.5倍,S数值的确定同A.1.1。
7.1.4 如图A.3所示,横断面上端子压接部位不应出现裂纹h.对于导体压接部位内部滚花或网纹的端
子,在横断面图片上所显示的痕迹不应判定为压接出现的裂纹。
7.1.5 如图A.4所示,端子压接后底板厚度g不应小于端子材料厚度S的0.5倍,S数值的确定同A.1。
图A.1 要求(一)
图A.2 要求(二)图A.3 要求(三)图A.4 要求(四)
7.1.6如图A.5对于特殊结构线材端子切片的判定说明
图A.5 如端子切断面出现空洞,属于线材结构因素(如线材内有防弹丝,棉线等)导致的,则判定此种情况为合格。
8.测试结果
8.1合格品处理
8.1.1实验员将合格品分析结果进行建档保存(保存时间为5年),并告知IPQC检验结果,由IPQC
在《首件检验报告》注明,通知生产线进行生产。
8.2不合格品处理
8.2.1当分析确认为不合格品,立即通知IPQC,要求生产部重新调机改善,直到合格,才可签发首件
进行生产。
9.参考标准:《QC/T 29106-2014汽车电线束技术条件》
编制:XXX 审核:/ 批准:XXX。
端子截面分析仪
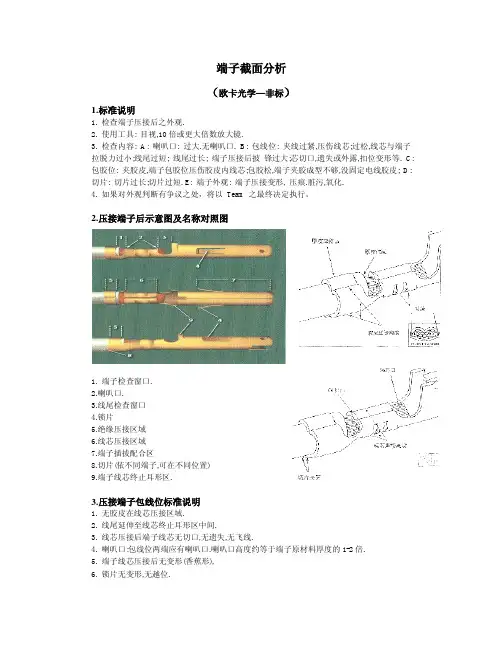
端子截面分析(欧卡光学—非标)1.标准说明1. 检查端子压接后之外观.2. 使用工具: 目视,10倍或更大倍数放大镜.3. 检查内容: A: 喇叭口: 过大.无喇叭口. B: 包线位: 夹线过紧,压伤线芯;过松,线芯与端子拉脱力过小;线尾过短; 线尾过长; 端子压接后披锋过大;芯切口,遗失或外露,扣位变形等. C: 包胶位: 夹胶皮,端子包胶位压伤胶皮内线芯;包胶松,端子夹胶成型不够,没固定电线胶皮; D: 切片: 切片过长;切片过短. E: 端子外观: 端子压接变形, 压痕.脏污,氧化.4. 如果对外观判断有争议之处,将以Team 之最终决定执行。
2.压接端子后示意图及名称对照图1. 端子检查窗口.2.喇叭口.3.线尾检查窗口4.锁片5.绝缘压接区域6.线芯压接区域7.端子插拔配合区8.切片(依不同端子,可在不同位置)9.端子线芯终止耳形区.3.压接端子包线位标准说明1. 无胶皮在线芯压接区域.2. 线尾延伸至线芯终止耳形区中间.3. 线芯压接后端子线芯无切口,无遗失,无飞线.4. 喇叭口:包线位两端应有喇叭口.喇叭口高度约等于端子原材料厚度的1-2倍.5. 端子线芯压接后无变形(香蕉形),6. 锁片无变形,无越位.4.压接端子喇叭口外观标准喇叭口线芯入口有喇叭口,尾端无喇叭口喇叭口过大(不可接受)喇叭口无(不可接受)标准: 端子包线位两端都有喇叭口.厚度1-2倍材料厚度.可接收:线芯入口有喇叭口,尾端无喇叭口不良原因: 喇叭口过大. 喇叭口过小或无.说明:喇叭口: 是在端子压接线芯位的边缘所形成的漏斗状.目的: 减少因线芯压接位过于锐利而割伤线股与切断线芯之可能. SPEC: 线芯喇叭口之高度约等于端子原材料厚度的1-2倍.。
端子断面分析系统 CS07 使用说明书
端子断面分析系统CS07第4版2022年10月31日目录1产品构成 (7)2各部分的名称和功能 (8)2.1正面 (8)2.2背面 (9)3操作画面 (10)3.1主画面 (10)3.2各种设定菜单 (10)4操作流程 (11)4.1夹具 (11)4.2切割位置的前后调整 (12)4.3切割 (13)4.4抛光 (14)4.5分析 (15)5消耗品的更换.清扫 (16)5.1切割刀片的更换流程 (16)5.2抛光纸的更换流程 (17)5.3切割废料的清理 (19)5.4取出端子废料 (20)5.5保险的更换 (20)6常见问题与对应方法 (22)7(选配)极粗线的测量 (24)7.1组成品 (24)7.2真空吸尘装置安装方法 (25)7.3附加镜的安装方法 (27)7.4夹具 (28)7.5切割流程 (30)7.6分析 (31)7.7真空吸尘装置的清理 (32)8(选配)纵断面的测量 (33)8.1组成品 (33)8.2纵断面切削盘的安装方法 (34)8.3夹持方法 (36)8.4微调研磨流程 (37)8.5分析 (38)9规格 (39)9.1本体规格 (39)9.2标准镜头规格 (39)9.3相机规格 (40)9.4尺寸图 (40)10质保・售后服务 (41)为安全使用本产品请务必遵守以下事项为保护用户以及相关人员的人身和财产安全,在使用本产品时请务必遵守以下事项。
请在充分理解说明书内容的前提下使用本产品。
另外,将本产品与其他测定机器连接使用时,请仔细阅读和参照其他机器的注意事项。
在阅读本说明书后,请将说明书置于身边或产品附近以便随时查阅。
本说明书中标志和符号的含义如未遵守带有此标志的注意事项,可能会造成人员死亡或重伤。
如未遵守带有此标志的注意事项,可能会造成人员受伤或物品损坏。
(1) 请确认供给电源在本产品的规格内。
使用规格外的电源可能会引发火灾、触电、烧伤等后果。
(2) 若本产品发生气味异常、发热、冒烟等情况,请立即关闭电源。
端子截面分析仪操作规程

端子截面分析仪操作规程
1:设备适用范围:
型号:FDM-510半自动端子截面分析仪
测试范围:
A端子对于电线的适用范围:0.05mm& sup2;~6mm& sup2
B 电源:AC100V~AC240V
2:准备工作
2.1打开端子截面分析仪显微镜的电源开关;
2.2启动端子截面分析仪电主机电源。
3.5采用腐蚀液清洗检测端子截面,调整截面分析仪显微镜倍率,直至端子截面轮廓清晰。
3.6进入《Meizs Auto FDM 线束端子截面软件分析系统 专业版 V7.0》软件系统对端子截面进行测量分析。
(根据软件系统提示进行操作)
3.7打印端子截面检测报告。
4:注意事项
4.1不要在可燃的空气中使用该仪器。
4.2避免仪器暴露在高温和直接日照的地方。
4.3不要把仪器放在有腐蚀气体的环境中。
4.4不要在倾斜的表面或者摇动的地方使用该仪器。
5:维护/保养和校准
5.1实验设备每日清洁/除尘,按日常“维护/保养记录表”落实设备的维护/保养。
拟制:陈志强审批:
2019/03/25修订
3:操作程序
3.1将检测端子夹持在专用夹具上;
3.2将夹具插入固定支架上。旋动上升键,根据支架右侧指针移动夹具至标尺所需要位置,并锁紧固定螺栓。
3.3关上防护罩,按动启动键,进入手动切割磨光工作程序。程序结束后,固定支架手动退回原点。
3.4一般状态下,小端子选用直行进切方式,如果是大端子,需要采用进退进刀方式。
端子压着检验规范和铆压截面分析

一、压接方式 介绍3
6.卷合式铆压图片
7.导体插入直接铆压式
(导体插入后直接铆压)
二、端子结构 分析
三、导体标准 压着图示
1.ห้องสมุดไป่ตู้体标准压着图示的说明:
a 、绝缘皮铆压的浏览窗口的绝缘皮、铜丝 均 可见。
b 、导体压着的浏览窗口铜丝可见。
2.导体压着过多图示的说明:
a 、绝缘皮铆压的浏览窗口的绝缘皮已被压入导 体铆压区域、且铜丝不可见。
十六、压接高度 和拉力测试
十七、外模压着 高度检测方法
1.需将导体做上下各90°弯曲一次,检查绝缘被覆是否有损伤、裂纹或 往后退现象; 2.若绝缘皮出现损伤或裂纹的现象,则须将外模压着高度调高; 3.若绝缘皮出现往后退(脱出)现象,则须将外模压着高度调低。
十八、铆压的截 面图分析1
杭州创奇电子有限公司
七、导体绝缘皮 压着过多 (溢胶)
1.从导体浏览窗口铜丝不可见
2.铜丝线材绝缘皮压着过多,绝缘皮压钟 形口内,也叫溢胶.
3.此溢胶现象直接影响产品功能.
八、压着绝缘皮 的实物图示
1.绝缘皮窗口不可见铜丝,绝缘 皮压过多(溢胶),此铆压不良 点会影响产品的功能,严重的情 况产品将失去功能,也是TER铆 压加工最忌讳的不良点.
杭州创奇电子有限公司
关注线束
让我们一起进步!
端子压着检验规范和铆 压截面分析
一、压接方式 介绍1
1.点焊式
2.铆压及刺破
(适用于所有需焊接类的产品) (适用于电话线类)
3.刺破式
(适用于排线类产品)
4.刺破式
(电子线束类产品)
一、压接方式 介绍2
5.铆压卷合式
(主要用于电源线类产品,电子线类产品)
端子断面分析系统操作指引

Page : 1 of 17 Distribution List:Prepared By : Smart Deng Approved By : Effective Date :Title: 索路端子断面分析系统操作指引Revision History List:Page : 2 of 171.目的:本指引旨在说明安费诺公司使用的索路CS-04P端子断面分析系统在使用时须遵循的操作方法. 2.范围:本指引仅限于对CS-04P/ CS-04PW端子断面分析系统仪;3.步骤:3.1本体构成注:CS-04P型号不包含1:USB接口摄像头2:六倍连续变倍显微镜,下文中包含此1&2部件的使用说明,对CS-04P型机器不适用.CS-04PW型包含1:USB接口摄像头2:六倍连续变倍显微镜及其它部件,如上图所示.Page : 3 of 173.1.1.三维平台:(1)显微镜照明电源(2)平台调平螺钉(3)夹具定位销(4)RO:回程定位传感器错误指示灯,红灯亮时表示此传感器损坏。
(5)XO:原点位置指示灯,小车不在原点时,此灯亮。
此时按下CUTTING键,XO 灯会闪烁五次提示。
(6) ZO:Z 向“0”位置指示灯,Z 向不“0”位置时,此灯亮。
此时按下CUTTING 键,ZO 灯会闪烁五次提示。
(7) CO:安全罩保护开关和急停指示灯,安全罩没有盖下或急停按下时,此灯亮。
此时按下CUTTING键,CO灯会闪烁五次提示。
(8)“Y”向调节旋钮(9)“X”向调节旋钮(10)保险丝座:此保险丝只保护切割和研磨电机。
(11)“Z”向调节旋钮Page : 4 of 173.1.2 操作面板说明(1)“POWER”灯亮表示电源接通。
(2)急停按钮。
(3)显微镜照明亮度调节旋钮;向左旋转亮度变暗,向右旋转亮度变亮。
(4着的,等灯熄灭后完成一次自动切割。
(5在切割完成后,按一下键同时起复位作用。
(63.1.3传感器的位置及作用(1)安全罩保护开关:安全罩打开时CO指示灯亮,并断开设备的切割和研磨电源,此时切割和研磨不能工作,但显微镜的照明正常工作。
端子切片判定标准参考
可接受的銅絲外露
不可接受:前端銅絲未露出
不可接受:銅絲未包全包住
不可接受:銅絲在端子區外
不可接受:銅絲過長, 影響接觸面
不可接受:銅絲過長, 影響裝配
不可接受:銅絲過長, 影響裝配
FQ-002 Rev.A
编号 分类 版次
IQ-279 标准书
B
STANDARD CABLE
端子壓著總體規格要求
4.4.2 在中間區絕緣和導體必須同時可見。
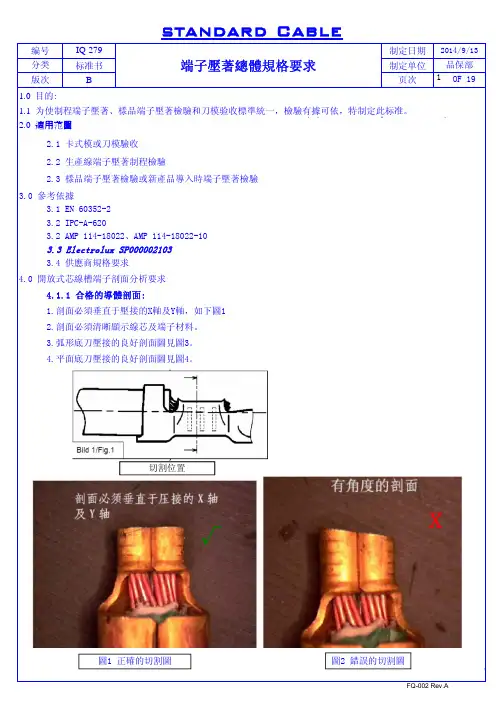
3045alcfe05sfq002reva编号分类版次iq279标准书b制定日期2014913端子壓著總體規格要求制定单位页次品保部5of1943不合格的剖面圖示錯誤1壓著翼片沒有完全閉合錯誤2切割位置不對在喇叭處切割錯誤3導體包覆槽內有鋸齒狀錯誤4腐蝕不夠內部芯線不清查晰錯誤5外側邊緣被磨圓輪廓顯示不清晰錯誤6壓著翼片沒有扣緊编号分类版次iq279标准书b制定日期2014913端子壓著總體規格要求制定单位页次品保部6of19錯誤7導體沒有被擠壓錯誤8壓著過緊毛邊過大錯誤9壓著翼片碰到端子底部錯誤10壓著翼片碰到端子側部錯誤11有3pcs銅絲未壓著到錯誤12w支撐角度大于30度不對稱錯誤13單邊毛邊過寬錯誤14單邊毛邊過長fq002reva编号分类版次iq279标准书b制定日期2014913端子壓著總體規格要求制定单位页次品保部7of19錯誤15刀片磨損損傷端子外形及形成毛邊錯誤16底部有裂紋錯誤17芯線露在外面錯誤18導體鉚合面看到絕緣44導體壓著的一般要求
切割位置
X √
圖1 正確的切割圖
圖2 錯誤的切割圖
FQ-002 Rev.A
编号 分类 版次
IQ-279 标准书
B
STANDARD CABLE
端子壓著總體規格要求
端子线压着检验规范和截面分析
PVC去皮切伤铜丝
流程:裁线,去PVC,上锡,打端子全部为自动一次完成,刀具伤铜丝全上锡后.
去皮刀具如图
铜线伤并沾半锡
ቤተ መጻሕፍቲ ባይዱ
压端子的铜丝有切伤
客户投诉案例:新玛德
RJHKE198810D客户反馈客户处发现端子从胶壳中脱落.
端子(TER)从胶 壳(HSG)脱落
经将不良分析:端 子(TER)弹片压低
2.在组装过程中:没有做回拉动作,造成TER有弹片低平的异常现象:
插HSG工序,端子未 插到位,使其弹片一 直处于压制状态,造 成弹片低平。
再次将端子插到位, 但由于弹片已经疲乏, 不能正常反弹,使其 弹片无法卡住HSG。
TER在插入组装过程:TER弹片失去反弹力造成卡不住HSG,造成不良的异常情况。(主因)
Thanks !
端子线压着检验 规范和截面分析
报告人:张 楠 部 门:品质部 日 期:2019年07月26日
端子结构分析
导体标准压着图示
导体压着高度图示
绝缘皮标准压着图示
导体绝缘皮压着过少
导体绝缘皮压着过多(溢胶)
压着绝缘皮的实物图示
外模压着高度示意图
绝缘皮压着不良图例
TER压着外观不良说明
TER压着外观不良说明
突嘴(喇叭口)
喇叭口不良图片
不可接受状态: 1.导体入口处无明显的喇叭口可见; 2.线头端部喇叭口过大。
铆压的弹片尺寸说明
TER尾巴残留过长
客户投诉案例:欣旺达
5619090004491 HWPBL43-4S 端子线 物料规格书 A3 20180704,周六投产627PCS, PCBA半成品已经全检,实际挑选出2PCS断线,生产投产不良8PCS,不良率1.27%,存 在断线风险.如下图:
线束端子截面分析仪安全操作及保养规程
线束端子截面分析仪安全操作及保养规程1. 引言线束端子截面分析仪是一种用于测量线束端子截面积的仪器。
它可以帮助我们准确判断线束端子的质量和性能,以确保线束的可靠连接。
为了保证仪器的正常运行和安全使用,本文档将介绍线束端子截面分析仪的安全操作及保养规程。
2. 安全操作规程在使用线束端子截面分析仪时,请务必遵守以下安全操作规程:2.1 电源接线•请确认电源线与仪器接头无损坏;•使用标准的电源插座,并保证接地良好。
2.2 仪器布置•将仪器放置在稳定的工作台面上,避免仪器摇晃或倾斜;•保持仪器周围的通风良好,避免过热。
2.3 操作准备•在进行任何操作前,请确保已读懂使用手册并具备操作所需的知识;•确保所需要的测量工具和样品已准备就绪。
2.4 测量操作•在开始测量之前,请确保样品已正确连接;•依据使用手册的指导进行测量操作,避免误操作;•在测量过程中,避免用手直接接触线束或仪器,以免发生伤害;•在测量完成后,断开电源,并进行仪器的关闭和整理。
3. 保养规程为了确保线束端子截面分析仪的长期正常运行和准确测量,以下是仪器的保养规程:3.1 日常清洁•在使用前和使用后,使用柔软的干布清洁仪器的外部表面;•不要使用酸性、碱性或有机溶剂来清洁仪器,以免损坏表面。
3.2 润滑•定期检查仪器的滑动部件,并根据需要进行润滑;•使用适合的润滑剂,遵循使用手册的建议。
3.3 定期校准•根据使用手册的指导,定期对仪器进行校准;•如果发现仪器的测量结果出现不准确,及时进行校准或维修。
3.4 温度和湿度控制•保持仪器工作环境的温度和湿度在适宜范围内,避免极端环境引起仪器的损坏。
4. 结束语遵守线束端子截面分析仪的安全操作规程和保养规程对于确保仪器的正常运行、准确测量和延长使用寿命至关重要。
建议用户学习并遵循本文档中所提到的所有规程,并根据需要将其整合到您的公司或个人操作流程中。
如有任何问题或疑问,请及时向仪器供应商咨询或寻求专业技术支持。
端子截面分析仪-规格以及操作流程
端子截面分析仪-操作流程AOKA Automatic MQ-800E欧卡光学全自动连续型端子截面分析仪MQ-800E最新德国SRI研发(包含汽车业、家电业、电子业等各项权威技术指标,自动分析多种标准VW 60330, Renault 36-05-019/--G, PSA 9634115099)The leading automatic micrograph software required by automotive industry, in compliance with VW 60330, Renault Nissan 36-05-019/--H, PSA 9634115099, etc..全自动连续型线束剖面分析仪参数:Short single cycle time of approx. 90 seconds for cutting and grinding1.单个端子切割、研磨时间约90秒Possible clock cycle of 1 micrograph per minute2.可允许做到每分钟循环得到一张显微图Automatic feeder3.自动送料进刀Reproducible sample preparation4.可重复准备多个样品Sample range: 0,08 mm up to 6 mm5.适用范围:0,08 mm 到 6 mmAccurate alignment of sample surface through laser6.通过激光在样品表面的精确定位Wet cutting and grinding process for improved lifetime7.为提高使用寿命采用冷却切割和研磨的工艺流程Integrated etching system8.一体化的还原腐蚀系统Integrated evaluation system9.综合一体化的评价体系Small footprint: approx. 1100x320x485mm (LxHxW) 10.占用较小的空间:约1100x320x485mm (LxHxW) Power supply: 230V AC, 50/60Hz11.电源:23V AC,50/60HzSaw blade12.切割片:50mm x 0,5mm HMGrinding paper13.研磨片:200mm, 9 micronWeight approx14.重量: 35kg端子剖面分析仪制作流程:本公司制作的样品展示:。
打.插端子基本操作规范与质量水准
改善方法
1.調整機器打包后端子的高 度至規格界限內. 2.芯線夾片前端須有喇叭口 以避免芯線被夾傷. 3.芯線去皮時不可傷及芯線. 4.芯線打包前不可鬆散,須扭 成一股避免芯線外露. 1.檢視衝模是否磨損. 2.利用檔板定位進行操作. 3.調整送料行程至料頭在規 格界限內.
二.外觀缺點 1.有毛頭產生. 2.絕緣皮后縮. 3.芯線伸進功能性區域. 4.前後端未留料頭或料頭太長
C.打端子的不良缺點及改善方法
不良缺點
一.拉力不足
原因
1.芯線夾片與芯線未完全密接. 2.芯線被芯線夾片壓斷. 3.絕緣皮伸進芯線夾片內導致 芯線被擠壓斷裂. 4.端子前端沒有喇叭口,導致 芯線夾片將芯線刺斷. 5.芯線去皮時產生傷痕. 6.芯線外露﹑斷裂. 1.模具磨損嚴重. 2.機器調整不當. 3.操作不當.
A 打端子基本操作規範
一.打端子前的準備工作:
1.清除機器和模具周圍的塵埃﹑異物. 2.將電源插頭插入工作桌的電源插座中,按安全用電規程啟動電源,檢視 指示燈和工作燈的工作情況. 3.將腳踏形開關的插頭插入端子機后側的插座中,踩動腳踏開關,檢視機 器的工作情況. 二.裝端子: 1.將模具下方的彈簧旋鬆,使押板往上頂. 2.將左上方推送杆的拉簧鬆開. 3.裝上端子盤並用左手將端子推送至模具上方定位. 4.將諯子紙盤外側的固定環固定. 5.裝上推送杆的拉簧,用搖把搖動轉軸調整機器,使送料和打包正常.
2.端子打包后的不合格品形式:
3.
絕緣皮后縮未包住
4.
絕緣皮被芯線夾片包住
二.端子打包后的外觀標準:
1.端子前端必須能看到切斷料帶,且不可傷及端子本體. 2.端子固定卡鉤彈片不可衝壓﹑變形失去功能. 3.端子本體不可有送料刮傷或衝壓凹痕. 4.端子衝壓打包后不可有扭曲﹑變形﹑歪斜等不良缺點.