
塑胶模具设计培训课程
模具設計培訓課程
1.模具結構認識:
a.二板模結構
b.三板模結構
c.FUTABA各種Type結構之介紹(大水口與小水口)
2.模具各零件之功能介紹:(MOLD-BASE、SLIDE、BLOCK、GUIDE PIN、R.P、
LOCATING-RING、SPURE-BUSHING、S.P)
3.模具設計之步驟:
a.成型機台之選擇(投影面積之計算)及夾持方式。
b.模具結構之決定
c.P.L面(分割面)及CORE分割位置。
d.模座規格之選擇。
e.材質(鋼材)之決定。
f.Runner、Gate之位置選擇及形式。
(三板模Runner選擇梯形較佳)。
g.冷卻水路之決定及E.P的位置。
(頂出方式有中板頂出及套筒頂出方式)。
h.脫模角之決定。
(其中有以公差而訂、客戶告之、自行決定)。
i.氣溝之方式及位置。
j.模具設計之標准化(零件)。
k.模具設計之標准化(圖面),例如剖面圖、放大圖、側視圖之雷擺法等。
4.圖紙尺寸標注方法及佈圖方式:
a.中央基標准制(總括尺寸標注)
b.外側基准制
c.混合基准制(PS.如何決定模具圖面小數點三位數及二位數)
d.螺絲標注法
e.頂出銷標注法
f.角度標注法
g.公差之訂法(靜配合、滑動配合、靠破)
5.產品有Under cut模具設計處理方式:
a.Slide(滑塊)結構
b.斜銷頂出方式
c.二段頂出或退模結構
d.強迫離型
6.模具結構中之尺寸計算及訂定:
a.Slide角銷長度之計算及角度之訂定(*角銷長度不可低于Block面及二者相
互關系)。
b.Slide與Block角度相互關系(二者角度須差3度以上﹔Slide退彈簧方式須注意
閉合時與Block斜面安全。
)
c.三板模拉杆長度之計算。
(*拉杆位置須注意料頭掉落方向)
d.S.P(支撐件)長度之標示。
e.Slide構造中彈簧長度之訂立。
f.自動彈簧長度之訂定。
g.R.P&E.P長度之訂定(E.P偷孔深度之決定)
h.模仁與模仁耳朵相互配合公差之訂定。
i.螺絲Pitch之訂定與長度之訂算。
j.Slide退之行程之訂定(*成品之Under cut數據+3.0mm)
k.當模具設計有滑塊結構時,要注意型腔內之頂出銷及處理方式。
7.模具靠破方式選擇:
a.側壁靠破(通常以CA V脫模角之斜度當靠破或自行決定,角度越大越好)。
b.對插靠破(通常此種靠破方式其角度可以產品圖紙公差或自行訂定)。
c.間隙靠破(對于流動性好之塑料,此結構較差)如POM、PBT、PA、PS有些
時候以成品難易度來選擇。
8.零件設計標準化及統一事項:
a.定位環。
b.水管接頭(PT1/4、PT1/8)。
c.Sprue Bushing R16深1.5mm。
d.廠內統一使用公制螺絲。
(客戶另有要求除外)
e.模具厚度最少須210mm。
f.模具設計必須有耳多以便夾持。
g.三板模除模板前后順序作動者使用開閉器外,其余全用拉杆。
(三板模頂料銷
裝置不用設訂,用機器手取代之,但板與板之間寬度須考慮機器手能夠活動取料頭)
h.三板模如熱模時在T板之G.P間隙要有0.035~0.04mm以防作動不良。
9.冷卻系統:
a.水孔直徑請盡量設訂10mm,因模具有加油時可用Heater(廠內為3分)。
b.水路設訂時,若模具為熱模時盡量不要設訂有O-RING的方式,因較容易磨
損漏油,保養不易。
c.模具設計時,盡量采用隱藏式水管接頭(即為快速接頭)。
d.冷卻系統有三:油溫、普通水、冷凍水。
10.模具鋼材之選擇:
a.月產量在50萬以上,用SKD-11(HRC:58~60)或SKD-61(HRC:52~54)
或STA V AX(HRC:54)或SKH-9(HRC:60~62)。
b.月產量在3萬SHOT以內,用NAK-80、PDS-3、P-20等(調質預硬鋼),產品
大致分為電話機、電腦周邊等。
c.有些模具不是很大,模具結構單純可直接模板上將CA V、CORE作出但模板材
質須為PDS-5、PDS-3或P-20等鋼材。
d.模具壽命:
硬模(熱處理模具):保証100萬Shot,軟模(非熱處理模具):保証30萬Shot。
11.GATE之型式:
a.Pin Gate (適用于三板模)
b.Side Gate (適用于二板模)*此方式成品與Gate須二次加工。
c.Submaring Gate(適用于三模板或二板模)
d.Side Gate二段頂出,自動切斷結構(適用于POM、PBT、PPO)
12.特殊加工:
a.真空熱處理及深冷處理(工件預留量0.4~0.5mm,以防變形)
b.咬花及噴砂(CA V脫模角最少須3度以上)
c.電鑄及鈹銅(適用于外觀之產品或客戶之要求)
d.雕刻
13.各工作母機加工精度:(單位mm)
a.銑床0.02
b.車床0.01
c.磨床0.001~0.002
d.放電0.01
C銑床0.01
f.線切割0.005~0.002
14.各個塑膠材料在模具設計時CORE AIR VENT尺寸之訂定:
a.0.008-0.012(PA、PBT、POM)
b.0.01-0.015(ABS、PPO、PC、AS、PMMA、PS)
15.塑膠材料可分為二大種類:
a.熱可塑性塑膠(此種原料可以反覆回收使用,又分為泛用塑膠及工程塑膠等)
b.熱固硬性塑膠(此種原料為一次性使用無法回收,如尿素及電木等材料)
16.一般常用之塑膠材料名稱:
PA(NYLON)、PPO、(NORYL)、AS、PP、PS、(HIPS)、ABS、PBT、POM、PMMA、PC、LCP、PPA、PPS、PCT(其中以NYLON、PPS、PCT、LCP、PPA為高溫材料),如附件。
17.塑膠射出成型缺陷與對策,如附件。
18.模具結構案例解說:
a.傳統二板模結構解說,話機聽筒模具及連接器模具。
b.傳統三板模結構解說,外觀件化妝品模具。
c.熱膠道模具結構解說,熱膠道瓶蓋模具。
d.傳統模具二段頂出結構解說,Key Top及化妝品瓶蓋模具。
模具常用鋼材介紹
A.S55C:機械構造用碳鋼,HRC:15~20。
,此鋼材為各種工業用途最廣泛之
鋼材,常用于模板。
B.SK-2:碳素工具鋼,熱處理后硬度可達HRC:56~58。
,此鋼材有高度之硬
度與韌性,常用于Block,頂料銷等。
C.SKS-2:合金工具鋼,熱處理后硬度可達HRC:54~56。
,具有優良的韌性,
熱變形少且加工容易,常用于Slide、模仁、壓板等。
D.PDS-3:工具鋼(預硬鋼),素材本身硬度HRC:25~35。
(調質),不需再熱
處理,組織均勻,加工后不變形,研磨表面光澤性優良,咬花性特優,常用于模仁(咬花)、模板、鑲件等。
E.PDS-5:工具鋼(預硬鋼),素材本身硬度HRC:30~33。
(調質),除硬度比
PDS-3稍硬外,其它性質與PDS-3類似。
F.FDAC:工具鋼(預硬鋼),此鋼材系以SKD-61為基本成份,另加入快削性
合金,被削性非常良好,素材本身已調質至最適合硬度HRC:40~44。
,不需再熱處理(避免熱處理變形或龜裂),耐抗熱龜裂性高,在高溫之強度優,模具壽命長,鋼材本身使用含不純物成份非常低微之YSS海線鐵,故是一優良之模具合金鋼,常用于小模仁(圓形)。
G.NAK-80:工具鋼(預硬鋼),素材本身硬度HRC:41~45。
,不須再熱處理,
因施予特殊溶解,故雜質非常少,組織細密,鏡面研模性甚優,放電加工性亦甚佳,是一優良之模具用鋼。
常用于有鏡面要求之模仁等。
H.SKD-61:工具鋼(熱模鋼),素材本身硬度僅HRC:8。
經熱處理生硬度可
達HRC:45~50。
,具有耐熱沖擊,耐熱疲勞及耐熱熔融特性,常用于模仁、
射銷等。
I.SKD-11:工具鋼(冷模鋼),素材本身硬度僅HRC:8。
,經熱處理后硬度
可達HRC:45~50。
,具有極高硬度及韌性,耐磨損性極強,且熱處理變形率少,但加工不易,常用于精度要求高之分割模具之模仁等。
J.SKH-9:高速鋼,熱處理后硬度可達HRC:63。
,具有極高硬度及耐磨損性,常用于精度要求較高之小模仁及薄、小之零件。
K.STA V AX:鏡面鋼,經熱處理后硬度可達HRC:52~54,此鋼材適合外觀件用品上,以及具有腐蝕性之原料,此鋼材有相當好之耐腐蝕鋼材、且鋼材外表可拋至鏡面之效果。
L.VIKING:經熱處理后硬度可達HRC:52~54,此鋼材適合用於連接器模具上之模芯,它具有耐磨耗及易加工之特性。
熱可塑性塑膠。
塑料模具设计课程教学方案计划
《塑料模具设计》课程教学方案一、课程的性质和任务(本课程在整个课程体系中的地位)1.在模具专业课程体系中的地位在模具制造过程中,首先是塑料件制品的造型设计,再进行该塑件的模具设计,最后加工该模具的核心零部件。
《塑料模具设计》课程就是中间“模具设计”环节的培训,是模具设计与制造专业的核心专业课程。
2. 课程的任务《塑料模具设计》主要学习塑料模具的结构、模具工作原理以及塑料材料的成型工艺,培养使用三维设计软件Pro/E进行塑料模具分析、设计的操作能力。
要求学生具备现代模具生产企业的模具设计职业能力和模具调配维修能力,同时为模具型腔数控加工方面的后续课程打下基础。
先修课程:《产品品造型技术》(基于Pro/E)、《机械制图与计算机绘图》等机械基础课程,为下一步模具设计做准备。
二、本课程对职业能力培养、职业素质养成的作用(1)以模具设计工作过程为导向的课程教学,使理论与实践结合得更加紧密,采用先进的模具设计工具,学习先进的模具设计方法,提高学生进入实践工作岗位的自信心;(2)在模具设计的工作过程中,提高学生的实践操作设计水平,培养学生的职业工作能力;(3)培养了学生探索发现,勇于创建的精神;(4)为模具加工及维修岗位训练提供知识准备。
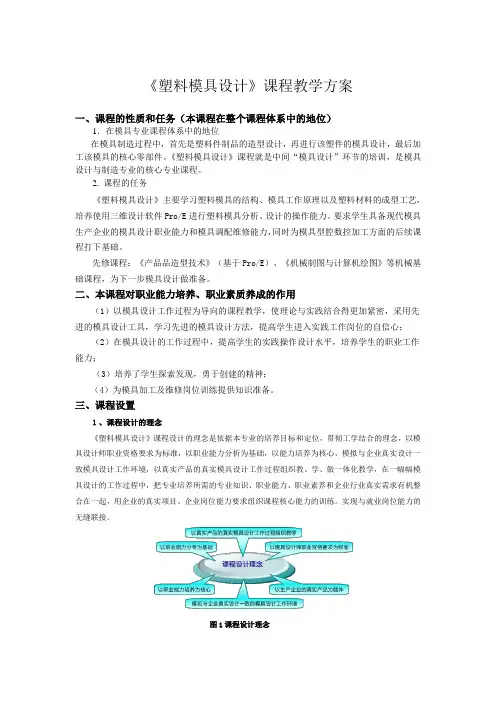
三、课程设置1、课程设计的理念《塑料模具设计》课程设计的理念是依据本专业的培养目标和定位,贯彻工学结合的理念,以模具设计师职业资格要求为标准,以职业能力分析为基础,以能力培养为核心,模拟与企业真实设计一致模具设计工作环境,以真实产品的真实模具设计工作过程组织教、学、做一体化教学,在一幅幅模具设计的工作过程中,把专业培养所需的专业知识、职业能力、职业素养和企业行业真实需求有机整合在一起,用企业的真实项目、企业岗位能力要求组织课程核心能力的训练。
实现与就业岗位能力的无缝联接。
图1课程设计理念2、课程设计的思路(1)以模具设计师职业资格要求为标准,培养现代模具设计的职业能力目前,我国的模具制造企业发展迅速。
塑料模具课程设计培训

塑料模具课程设计培训一、教学目标本课程的教学目标是让学生掌握塑料模具的基本概念、设计和制造原理,以及相关工艺流程。
在知识目标方面,学生应了解塑料模具的分类、结构、材料及设计要点;掌握塑料成型工艺的基本原理和方法,了解塑料模具的制造和维修技巧。
在技能目标方面,学生应能够运用塑料模具设计软件进行简单的模具设计,并具备一定的实际操作能力,如模具装配、调试和维护。
在情感态度价值观目标方面,学生应树立正确的职业观念,培养团队合作精神和创新意识,注重实践与理论相结合,提高解决实际问题的能力。
二、教学内容本课程的教学内容主要包括以下几个部分:1.塑料模具的基本概念:介绍塑料模具的定义、分类、功能及应用领域。
2.塑料模具结构与设计:讲解塑料模具的主要零部件及其设计原则,如模腔、型芯、冷却系统、导向装置等。
3.塑料成型工艺:介绍塑料成型工艺的基本原理和方法,如注射成型、压制成型、吹塑成型等。
4.模具材料与制造:讲解模具材料的选用原则、性能要求及制造工艺。
5.模具装配与调试:介绍模具的装配方法、调试技巧及常见问题处理。
6.模具维修与保养:讲解模具维修的方法、保养措施及注意事项。
三、教学方法为了提高教学效果,本课程将采用多种教学方法相结合的方式进行:1.讲授法:教师通过讲解、演示和案例分析等方式,传授塑料模具相关的基本概念、原理和设计方法。
2.讨论法:学生针对实际问题进行讨论,培养学生的思考能力、沟通能力和团队协作精神。
3.案例分析法:通过分析典型模具设计案例,使学生掌握模具设计的要点和技巧。
4.实验法:安排学生进行模具装配、调试和维修等实验操作,提高学生的实际操作能力。
四、教学资源为了支持教学内容和教学方法的实施,我们将准备以下教学资源:1.教材:选用权威、实用的塑料模具教材作为主要教学资源。
2.参考书:提供相关的塑料模具设计、制造和维修方面的参考书籍。
3.多媒体资料:制作课件、视频等多媒体资料,以直观展示模具的结构和制造过程。
塑胶模具设计培训学员授课教材

培訓學員授課教材
授課內容﹕
1.鑲嵌金屬件
2.設計要點
3.各種射出成形材料之成形性
4.成形品尺寸精度
講師﹕湯柏松(Andy)
1.鑲嵌金屬件
●鑲嵌金屬件之固定方法●各種鑲嵌金屬件例
•鑲嵌金屬件之固定方法
為使組裝便利使用鑲嵌金屬件
﹒其他如電器之絕緣端子亦使用鑲嵌件
鑲嵌金屬件插入於型模﹐穩定第一﹐不致使成型能率降低﹐對於保持穩定方法必須特別考慮
各種鑲嵌金屬件例
2.設計要點一覽表
成形品尺寸誤差與型模構造之關系
由型模直接決定之尺寸及不定之尺寸
由型模直接決定之尺寸非由型模直接決定之尺寸
此為成形品部份之尺寸﹐含於型模之一部份中﹐相應下圖所示之各部尺寸﹐僅由型模心型及型模型穴任何一方所能決定之尺寸﹐為与任何廢邊擠出方向及擠出厚度無關之尺寸此項尺寸由型模二部份形成者﹐相應下圖所示之各部尺寸﹒箱類外側高及底厚等跨越分模線之尺寸﹐側厚等為由凹击型模相關之尺寸﹐以及其他跨越側向心型之尺寸
有關射出成形品尺寸公差之參考規格目前尚無射出成形品尺寸公差之工業規格(JIS)之制
定﹐但有下列之其他國家之國家規格﹐可參考標准。
1.德國工業規格(DIN)
2.美國SPI規格
3.英國BPF方式。
【培训教材】塑胶模具设计与制造基础知识PPT

– 分析工艺任务书所供的产品图&技朮要求,确认模 具 结构类型等。
– 根据注塑机的相关参数,初步估计模具大小尺寸
2021/6/10
3
3. 确认模具主要结构
– 型腔的布置:根据塑件的几何结构特点、尺寸精度要 求、批量大小、模具制造难易、模具成本等确定型 腔数量及其排列方式。
2021/6/10
5
A.绘制总装结构图
技术要求 :a.对于模具某些系统的性能要求。例如对顶出系 统、滑块抽芯结构的装配要求。
b.对模具装配工艺的要求。例如模具装配后分型面 的贴合面的间隙应不大于0.05mm模具上、下面 的平行度要求,并指出由装配决定的尺寸和对该 尺寸的要求。
c.模具使用,装拆方法。 d.防氧化处理、模具编号、刻字、标记、油封、
2021/6/10
4
4.绘制模具图 A. 绘制总装结构图
内容:a.模具成型部分结构 b.浇注系统、排气系统的结构形式。 c.分型面及分模取件方式。 d.外形结构及所有连接件,定位、导向件的位置。 e.标注型腔高度尺寸(根据需要)及模具总体尺 寸。 f.辅助工具(取件卸模工具,校正工具等)。 g.按顺序将全部零件序号编出,并且填写明细表。 h.标注技术要求和使用说明。
塑料模具设计 与
制造基础知识
2021/6/10
1
课程内容
一.塑料模具设计步骤 二.塑料模具结构简介 三.模具动作的原理 四.模具加工流程
2021/6/10
2
一塑料模具设计步骤
1. 接受任务书
– 经过审签的正规制制件图纸,并注明采用塑料的 牌号、透明度等。
– 塑料制件说明书或技术要求。 – 生产产量。
2021/6/10
注塑模具设计课程设计
注塑模具设计课程设计一、课程目标知识目标:1. 让学生掌握注塑模具的基本结构及其工作原理,理解各种模具零件的功能和设计要点。
2. 使学生了解并掌握注塑成型工艺参数对模具设计的影响,包括熔融温度、模具温度、压力等。
3. 帮助学生掌握注塑模具设计中常用的材料选择、冷却系统设计、脱模机构设计等关键技术。
技能目标:1. 培养学生运用CAD/CAM软件进行注塑模具设计的能力,能独立完成简单注塑模具的设计与绘制。
2. 提高学生分析和解决注塑过程中出现问题的能力,具备对模具进行优化和改进的能力。
情感态度价值观目标:1. 培养学生对模具设计专业的兴趣,激发学生的创新意识和探索精神。
2. 引导学生树立正确的工程观念,强调团队合作、严谨细致、安全环保等职业素养。
3. 培养学生面对实际工程问题时,具备积极进取、勇于挑战的精神风貌。
本课程针对高年级学生,在已有一定机械基础知识和技能的基础上,注重理论与实践相结合,提高学生在注塑模具设计方面的实际操作能力。
课程目标旨在使学生能够掌握注塑模具设计的基本知识和技能,培养具备创新意识和实际工程能力的高素质模具设计人才。
通过对课程目标的分解和实施,为后续教学设计和评估提供明确的方向。
二、教学内容1. 注塑模具结构及工作原理:包括模具的分类、组成、各部分功能及工作原理,结合教材相关章节,进行详细讲解。
- 模具分类与结构- 模具工作原理及各部件功能2. 注塑成型工艺参数:分析熔融温度、模具温度、压力等参数对注塑模具设计的影响,引用教材实例进行说明。
- 工艺参数对模具设计的影响- 参数优化方法及案例分析3. 注塑模具设计关键技术:包括材料选择、冷却系统设计、脱模机构设计等,结合教材内容进行深入讲解。
- 常用模具材料及特性- 冷却系统设计原则与实施- 脱模机构设计方法及案例分析4. CAD/CAM软件在注塑模具设计中的应用:培养学生运用软件进行模具设计的能力,结合教材实例进行操作演示。
- 软件操作基础- 模具设计实例操作演示5. 注塑模具设计与优化:分析实际工程问题,教授优化方法,提高学生解决实际问题的能力。
pp注塑模具课程设计
pp注塑模具课程设计一、教学目标本课程的教学目标是让学生掌握PP注塑模具的基本设计原理和技巧,了解注塑模具的制作流程和工艺,培养学生具备一定的实际操作能力。
具体分为以下三个部分:1.知识目标:使学生了解PP材料的特性和注塑模具的基本结构,掌握模具设计的基本原理和方法,了解注塑成型工艺的特点和应用。
2.技能目标:培养学生能够运用CAD等软件进行模具设计,具备分析和解决实际问题的能力。
3.情感态度价值观目标:培养学生对塑料工业的兴趣和热情,提高学生对模具设计的职业认同感,培养学生的创新意识和团队合作精神。
二、教学内容教学内容主要包括以下几个部分:1.PP材料的特性和应用:介绍PP材料的物理、化学特性及其在注塑成型中的应用。
2.注塑模具的基本结构:讲解模具的各个组成部分及其功能。
3.模具设计原理:讲解模具设计的基本原则和方法。
4.模具设计软件应用:介绍CAD等软件在模具设计中的应用。
5.注塑成型工艺:讲解注塑成型工艺的基本流程和控制要点。
6.模具制造与维修:介绍模具的制造工艺和维修方法。
三、教学方法本课程采用多种教学方法,包括:1.讲授法:讲解基本概念、原理和知识点。
2.案例分析法:分析实际案例,使学生更好地理解模具设计的过程和方法。
3.实验法:安排实际操作实验,让学生亲自动手,提高实际操作能力。
4.讨论法:学生进行分组讨论,培养学生的团队协作能力和解决问题的能力。
四、教学资源教学资源包括:1.教材:选用权威、实用的教材,为学生提供系统、全面的知识体系。
2.参考书:提供相关领域的参考书籍,丰富学生的知识储备。
3.多媒体资料:制作课件、视频等多媒体资料,提高课堂教学效果。
4.实验设备:提供现代化的实验设备,为学生提供实践操作的机会。
5.网络资源:利用网络资源,为学生提供更多的学习资料和信息。
五、教学评估本课程的评估方式包括以下几个方面:1.平时表现:评估学生在课堂上的参与程度、提问回答等情况,占总评的20%。
塑料模具培训计划
塑料模具培训计划一、培训目的本培训旨在帮助学员掌握塑料模具设计、制造和使用的基本技能,提高其在塑料模具行业的实际操作水平,提升工作技能和综合能力,满足市场对高素质技术人才的需求。
二、培训对象及要求1. 培训对象:本培训适合对塑料模具感兴趣、从事塑料模具相关工作的企业员工、技工、技术人员等。
2. 培训要求:学员须具有中专及以上学历,有一定的机械制造基础、模具制造基础等相关技能,有较强的动手能力和学习能力。
三、培训内容本培训内容分为理论教学和实际操作两部分,主要包括以下内容:1. 塑料模具设计基础知识- 塑料模具设计原理- 模具零部件设计- 模具结构设计2. 塑料模具制造技术- 模具制造工艺流程- 模具材料选型及加工- 数控加工技术- 模具装配调试3. 塑料模具应用技术- 塑料注塑工艺- 模具维护与保养- 模具故障分析与处理- 模具改进与优化4. 安全生产知识- 塑料模具生产安全规范- 紧急救护知识- 安全事故预防知识四、培训方法1. 理论课程采用面授结合在线教学的方式,讲解塑料模具的设计、制造和应用理论知识,并结合实例进行详细讲解,以便学员更好地理解和掌握知识。
2. 实操课程采用实际模具加工、组装、调试等实操训练,学员亲自动手操作,掌握实际操作技能,并通过实际案例进行模拟操作,帮助学员熟练掌握技术和操作规程。
五、培训要求1. 学员要懂得自律,课堂上要认真听讲,不得闲聊打扰他人,上课期间要关注老师的讲解内容,积极参与课堂互动。
2. 学员要尊重师资,学员要尊重师资,不得对老师进行人身攻击的言辞。
学员要尊重老师的知识产权, 未经老师的允许,不得将培训中的教学资源转发、发布到其他媒体上。
3. 学员要爱惜培训设备和场地,禁止随意破坏教学设备或者教学场地。
4. 学员要服从培训中心的管理规定,不得在教学区域抽烟、大声喧哗、乱扔垃圾等行为。
六、培训计划1. 第一周:塑料模具设计基础知识第一天:塑料模具设计原理介绍第二天:模具零部件设计第三天:模具结构设计2. 第二周:塑料模具制造技术第四天:模具制造工艺流程第五天:模具材料选型及加工第六天:数控加工技术3. 第三周:塑料模具应用技术第七天:塑料注塑工艺第八天:模具维护与保养第九天:模具故障分析与处理4. 第四周:安全生产及总结第十天:塑料模具生产安全规范第十一天:紧急救护知识第十二天:培训总结及考核七、培训考核1. 学员必须完成培训期间的理论学习和实际操作任务。
塑胶模具设计培训
1.8 1.75 1.25 1.40 1.80 1.5
醋酸纤维素 EC
聚甲醛POM 聚砜PSF ABS
2.尽量使用圆角去代替尖锐的角,以利于塑胶的充模. 3.加强筋加快填充及增加壁件的强度和刚度.图2-1表示了加强筋的一般不会出现注 塑缺陷的尺寸. 一般原则是要求保证加强筋的大小尺寸,在(0.5~0.7)t的范围内,且加强筋大小 的尺寸等于产品图筋位的名义尺寸,如果加强筋落在曲面上,且较深时,从制造的角度 考虑应给出筋小头的尺寸.并且小头尺寸不应小于表2-3推荐的最小壁厚,拔模角应在 10~50范围内给出.此时如果大头的尺寸超出了产品图筋位的名义尺寸需要和客户达 成共识后调整.
尚工数码模具部
Shenzhen Shanggong Digital Co., Ltd
模具设计
注射模具的结构组成 根据模具中各个部件的不同作用,一套注射模可以分成以下几个部分: 内模零部件,赋予成型材料形状和尺寸的零件。通常由Core(下模) Cavity(上模),镶件(镶针)等组成。 1.浇注系统:将熔融塑料由注射机射嘴引向闭合的模腔,一般由灌口主 流道、分流道、浇口和冷料穴组成。 2.热交换系统:为了满足注射成形工艺对模具温度的要求(冷却或加热) 需要对模具温度进行较精确的控制。 3.行位系统:当侧向有凸凹及孔时,在塑料被顶出之前,必须先抽拔侧 向的型芯(或镶件),才能使塑胶产品顺利脱模。 4.顶出系统:实现塑胶产品脱模的机构,其结构形式很多,最常用的是 顶针、司筒和推板等脱模机构。 5.导向定位部件,是保证动模与定模闭合时能准确对准、脱模时运动灵 活,注射时承受侧向力的部件,常由导柱和导套及定位块、锥等组成。 6.排气系统:将型腔内空气导出的结构,如:排气槽及镶件配合时的间 隙。 7.结构件:如模架板、支承柱、限位件等。
塑胶模具培训课件(ppt 107页)
由於聚乙烯是結晶型聚合物,它的結晶均勻程度 直接影響到製品密度的分布。所以,要求模具的 冷卻水佈置儘可能均勻,使密度均勻,保證製品 尺寸和形狀精度。
三、聚乙烯
B、模具设计时应注意: 1).聚乙烯分子有取向现象,这将导致取向方向的收缩率大
于垂直方向的收缩率而引起的翘曲、扭曲变形,以及对 制品性能产生的影响。为了避免这种现象,模具设计时 应注意浇口位置的确定和收缩率的选择。 2).聚乙烯质地柔软光滑,易脱模,对于侧壁带浅凹槽的制 品,可采取强行脱模的方式进行脱模。 mm以下。
0.7~1.5 1.0~2.5 1.5~2.5(2.0)*
HIPS ABS PC
0.4~0.6(0.5)* 0.4~0.7(0.5)* 0.5~0.7(0.5)*
TPU PMMA
PBT
1.2~2.0(1.6)* 0.5~0.7(0.5)* 1.3~2.2(1.6)*
注:带 “ * ” 的参数为推荐值。
无定形塑料,却不透明。
附表 1-1 :常见塑料的成型收缩率
塑料名称 收缩率(%) 塑料名称 收缩率(%)
HDPE 1.5~3.5(2.0)* POM 1.8~2.6(2.0)*
LDPE PP
GPPS
1.5~3.0(1.5)* 1.0~3.0(1.6)* 0.4~0.8(0.5)*
PA6 PA66 SPVC
聚丙烯大致分为单一的聚丙烯均聚体和改进冲击性能的乙烯— 丙烯共聚体两种。共聚的聚丙烯制品其耐冲击性比均聚聚丙 烯有所改善。
四、聚ห้องสมุดไป่ตู้烯
A、 PP性能上的主要优点:
1).由于在熔融温度下流动性好,成型工艺较宽,且各向异性比PE 小,故特别适于制作各种形状简单的制品,制品的表面光泽、 染色效果、外伤痕留等方面优于PE料.
培训教材塑胶注塑模具基础知识讲座
后段 180~210 180~210 150~200 190~215 185~200 210~230 195~230 170~190 250~270 165 250~270 230 150~180 195
四.模具结构分类
注射模具可分为以下几种: 1.标准模具(两板模.三板模.拼合型腔
模具,推板脱模模具). 2.热流道模具 3.迭层模具 4.双色模具 5.冷流道模具 6.特殊设计模具.
共加工制造方法目前是其他制造
方法所难替代的。
五. 第二、模具的重要指标性:
六.
1. 模具工业是高新技术
2.模具工业是装备工业的一个组成局部; 国民经济各产业部门需要的装备,其零部件有很大一局部是用模具做出来的,各产业部
门需要的装备,有许多是电子信息技术得载体,好似一个人,不仅要有聪明得脑袋和灵敏 得神经系统,还要有坚强得躯干和灵敏得双手和双脚,就如同电子信息技术与模具工业的 联结。 3.模具工业重要地位在于模具支撑国民经济五大产业;
最高 280 300 300 320 280 340 300 280 280 280 440 290 290 280 235 280 320 280 220 270
最低 25 30 70 70 15 70 50 40 20 20 70 80 10 35 50 20 60 20 20 40
模具温度 (℃)
推荐 50 80 85 80 60 95 75 60 40 40 140 100 15 60 70 50 80 50 40 60
最高 80 110 110 110 80 120 100 85 95 70 175 120 30 80 105 80 110 70 70 80
常用塑料设定之料管温度(℃)