
第三讲 定位基面与定位元件.
图1—18
辅助支承应用实例(起预定位作用)
辅助支承应用实例(提高夹具工作稳定性作用)
辅助支承应用实例(提高工件加工稳定性作用)
1-工件 2-辅助支承 3-铣刀
二、工件以圆孔定位时的定位元件
工件以圆孔内表面作为定位基面时,常用以下定位元件。 1、定位销,如图1—19所示,有固定式和可换式两种。从结构 又分为圆柱销和菱形销。
图1—16
以上(1) (2) (3)三种定位元件,小平面限制1个自由度;窄长平面 限制2个自由度;大平面限制3个自由度。 2、辅助支承:不起定位作用的支承,只用来提高工件的装夹刚 度和稳定性。 (1)螺旋式。
(2)自动调节支承, 如图1—18b)所示。
图1—18
(3)推引式,如图1—18c)所示。
Байду номын сангаас
图1—29
4、圆锥套,如图1—30所示。
图1—30
本讲小结: 一、工件以平面定位的定位元件
1、 主要支承 1、定位销 3、圆锥销 1、 V形块 3、半圆套 2、辅助支承 2、圆柱心轴 4、锥度心轴 2、定位套 4、圆锥套
二、工件以圆孔定位时的定位元件
三、工件以外圆定位外圆时的定位元件
复习思考题:
其长短接触与孔轴接触判断相似。 活动式V形块可限制工件的一个自由 度。有的可兼做夹紧作用。
图1—25
2、定位套,如图1—28所示,内孔轴线为限位基准,内孔面是 限位基面。其定心精度不高。常与端面联合定位。
图1—28
3、半圆套,如图1—29所示,兼定位和夹紧双重作用。主要用于 大型轴类零件及不便于轴向装夹的零件。
三、工件以外圆定位时 的定位元件
a) 较长精基准; b) 较长粗基准; c) 阶梯轴定位用; d) 较长、较重工件。
V形块,如图1—25所示。
定位高度T需计算
经分析知,V形块定位有以下特点 对中性:即当工件外圆直径发生 变化时,其中心线始终位于V形块两 斜面的对称面上,所以可认为定位 基准为外圆中心线。 对固定V形块而言,短接触限2 个自由度,长接触限4 个自由度,
D3=Dmin(e8),
(3)花键心轴,定心精度 较高,也便于装卸,如图 1—20c)。
图1—20
各类机床心轴
a)磨床心轴b)车床心轴c)滚齿心轴d)插齿心轴e)磨齿心轴f)滚齿心轴
3、圆锥销,如图1—22所示。
A用于粗基准定位,b用于精基准定位 锥销一般与其它元件组合定位
图1—22
4、定位圆锥孔的定位元件(一般定位基准为孔中心线。) 如顶尖孔在顶尖上定位,图(a)固定顶尖限3个自由度、图(b)活动顶 尖限2个自由度。
因L不同, 定位右侧 支承用可 调支承。
(3)浮动支承,能在工件定位过程中自动调整位置的支承, 如图1—16所示。 特点:支承点的 位置能随着工件定位 基面的不同而自动调 节,定位基面压下其 中一点时,其余点便 上升,直至各点都与 工件接触。 浮动支承适用于 工件以毛坯面定位或 刚性不足的情况。
(2) 标准可调支承钉,支承高度可调,图1—13 所示。
用途 ① 毛坯精度不高,而又以粗基准定位时。 ② 成组可调夹具中用。
图箱体零件, H有△H差 ,当第一道工序以示下 面定位加工上平面,第 二道工序再以上面定位 加工孔,出现余量不均 。影响孔的表面质量。 若第一道工用可调支承 定位,保H有足够精度, 再加孔时,余量均匀。
上一讲内容提要:
六点定则。 限制工件自由度与加工要求的关系。 重复定位。 基准、定位副及对定元件的基本要求
本讲主要内容:
工件以平面定位时的定位元件 工件以圆孔定位时的定位元件 工件以外圆柱定位时的定位元件
本讲重点和难点:
各种定位元件的结构和根据工件加工特点合理选择定位元件
第三节 定位基面与定位元件 一、工件以平面定位的定位元件
工件以平面作为定位基面时,常用的定位元件如下: 1、 主要支承 (1)固定支承(标准支承钉和支承板),如图1—11所示。 ① 球头支承钉,当工件以粗糙不平的毛坯面定位时用, 如图1—11表b); ② 齿纹头支承钉,侧平面粗基准定位用,如图1—11表c); ③平头支承钉,较小精基准平面定位用,如图1—11表a); ④支承板,侧平面精基准定位用或水平面精基准定位用, 如图1—11表d)和e)。
图1—19
2、圆柱心轴,如图1—20所示。
(1)间隙配合心轴,定心 精度不高,如图1—20a);动
配合心轴,直径D(h6、g6、f7)
(2)过盈配合心轴,定心 精度高,如图1—20b);当
L/D≤1时,D1=D2=Dmax(r6), 当L/D>1时,D1=Dmax(r6)、 D2=Dmax(h6),导向部分
(a)固定顶尖
(b)浮动顶尖 图顶尖定位分析
5、锥度心轴,如图1—24所示,定心精度高。不能加工端面。
适用于工件定位孔精度不低于IT7的精车和磨削加工。
图1—24
•以上圆柱销、轴定位,短接触限制2个自由度、长接触限制4个自由 度。 • 长、短分析:绝对讲,限制4个自由度是长,限制2个自由度是短; 相对讲:L/d≤0.5似为短;L/d≥1.2似为长。 • 锥轴定位,限制5个自由度;固定锥销限制3个自由度。
定位方法与定位元件

定位方法与定位元件定位方法与定位元件在工程设计和制造领域中起到非常重要的作用。
定位是确保机械零部件、设备或系统正确安装和组装的过程。
一个好的定位方法和定位元件能够提高生产效率,减少装配误差,提高产品质量。
下面将详细介绍定位方法与定位元件。
一、定位方法1.几何定位法:几何定位法是利用机械几何关系进行定位的方法。
常见的几何定位方法有:平面定位、四点定位、三点定位、二点定位等。
四点定位是最常用的一种几何定位方法,可以确保零部件在三个平面上的位置和方向。
在机械设计和制造中,通常使用直线或面的几何形状进行定位,例如棱形定位销、矩形定位销、平面定位销等。
2.相对定位法:相对定位法是根据零部件之间的相对位置进行定位的方法。
可以使用相对位置进行定位的零部件有:销轴与轴孔、销轴与轴承、螺纹和螺母等。
相对定位法通常采用夹紧或卡紧的方式,以确保零部件之间的相对位置不变。
3.量绝对位置定位法:量绝对位置定位法是利用测量仪器对零件或产品进行定位的方法。
常用的测量仪器有卡尺、游标卡尺、百分表、坐标测量机等。
通过测量仪器测量零部件的尺寸和位置,可以实现高精度的定位。
4.灵活定位法:灵活定位法是利用柔性零部件进行定位的方法。
柔性零部件通常是弹性元件或弹簧,可以在一定范围内进行弯曲、伸缩和扭转。
通过调整柔性零部件的形状,可以实现零部件的精确位置和方向。
5.模板定位法:模板定位法是使用特制的模板或夹具进行定位的方法。
模板定位法可以保证零部件的位置和方向都是精确的。
在大批量生产中,模板定位法可以提高生产效率和一致性。
6.力定位法:力定位法是利用力的作用进行零部件定位的方法。
常见的力定位法有气缸定位、液压定位、弹簧定位等。
通过施加力的方式,可以将零部件精确地定位到指定位置。
二、定位元件1.定位销:定位销是最常用的定位元件之一,它通过精确加工和配合,将零部件定位到指定位置。
定位销有多种形状,包括圆形、方形、矩形、棱形等。
2.定位套:定位套通常由金属材料制成,具有高强度和刚性。
2.3常用定位方式和定位元件
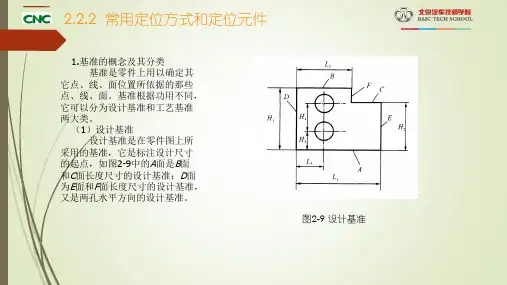
3)定位心轴 ①间隙配合心轴 如图2-19a)为圆柱心轴的间隙 配合心轴结构,孔轴配合采用H7/g6。结构简单、 装卸方便,但因有装卸间隙,定心精度低,只适用 于同轴度要求不高的场合,一般采用孔与端面联合 定位方式。
a)
②过盈配合心轴 如图2-19b)所示,采用H7/r6
b)
过盈配合。其有导向部分、定位部分、连接部分,
图2-15 各种类型的自位支承
2)辅助支承 工件因尺寸形状或局部刚度较差,使其定位不稳或受力变形等原因,需增设辅助
支承,用以承受工件重力、夹紧力或切削力。辅助支承的工作特点是:待工件定位 夹紧后,再调整辅助支承,使其与工件的有关表面接触并锁紧;而且辅助支承是每 安装一个工件就调整一次。但此支承不限制工件的自由度,也不允许破坏原有定位。 如图2-16所示,工件以平面A定位,由于被加工面悬伸较大,在切削力作用下会产生 变形和振动,因此工件定位后增设辅助支承3,以提高支承刚度,减少振动,提高加 工精度。
加工前调整一次,调整后需要锁紧,其作用与固定支承相同。
图2-14 各种类型的可调支承
③自位支承 在工件定位过程中能自动调整位置的支承称为自位支承。其作用相当于1个固定支
承,只限制1个自由度。由于增加了接触点数,可提高工件的装夹刚度和稳定性,但 夹具结构稍复杂,自位支承一般适用于毛面定位或刚度不足的场合,图2-15为自位支 承结构。
种形式,如图2-13 承板结构简单,便于制造,但
所示。在使用过程 不利于清除切屑,故适用于顶
中,它们都是固定 面和侧面定位。B型支承板则易
不动的。
保证工作表面清洁,故适用于
底面定位。
a)
b) 图2-13 各种类型的固定支承
a)支承钉;b)支承板
常见的定位方式及其定位元件
常见的定位方式及其定位元件二、常见的定位方式及其定位元件(一)工件以平面定位平面定位的主要形式是支承定位,工件的定位基准平面与定位元件表面相接触而实现定位。
常见的支承元件有下列几种:1.固定支承支承的高矮尺寸是固定的,使用时不能调整高度。
1)支承钉图5-6所示为用于平面定位的几种常用支承钉,它们利用顶面对工件进行定位。
其中图5-6a 为平顶支承钉,常用于精基准面的定位。
图5-6b 为圆顶支承钉,多用于粗基准面的定位。
图5-6c 为网纹顶支承钉,常用在要求较大摩擦力的侧面定位。
图5-6d 为带衬套支承钉,由于它便于拆卸和更换,一般用于批量大、磨损快、需要经常修理的场合。
支承钉限制一个自由度。
2)支承板支承板有较大的接触面积,工件定位稳固。
一般较大的精基准平面定位多用支承板作为定位元件。
图5-7是两种常用的支承板,图5-7a 为平板式支承板,结构简单、紧凑,但不易清除落入沉头螺孔中的切屑,一般用于侧面定位。
图5-7b 为斜槽式支承板,它在结构上做了改进,即在支承面上开两个斜槽为固定螺钉用,使清屑容易,适用于底面定位。
短支承板限制一个自由度,长支承板限制两个自由度。
支承钉、支承板的结构、尺寸均已标准化,设计时可查国家标准手册。
2.可调支承可调支承的顶端位置可以在一定的范围内调整。
图5-8为几种常用的可调支承典型结构,按要求高度调整好调整支承钉1后,用螺母2锁紧。
可调支承用于未加工过的平面定位,以调节补偿各批毛坯尺寸误差,一般不是对每个加工工件进行调整,而是一批工件毛坯调整一次。
3.自位支承又称浮动支承,在定位过程中,支承本身所处的位置随工件定位基准面的变化而自动调整并与之相适应。
图5-9是几种常见的自位支承结构,尽管每一个自位支承与工件间可能是二点或三点接触,但图5-6 几种常用支承钉图5-7 两种常用的支承板图5-8 几种常用的可调支承1—可调支承螺钉 2—螺母图5-9 几种常见的自位支承结构实质上仍然只起一个定位支承点的作用,只限制工件的一个自由度,常用于毛坯表面、断续表面、阶梯表面定位。
43常见的定位方式与定位元件
图2-33 外圆表面在V型 块上的定位误差
H
42
补充1 定位误差
以微小增量代替微分,并将尺寸误差视为微小增量,且考虑 到尺寸误差可正可负,各项误差均取最大值,得到工序尺寸 H的定位误差:
DW d cos Td 2T 2 2sin 4sin 2 2
CA OA OC d d 2 2sin 2
Td Td Td 1 1 2 2 2sin sin 2 2
44
45
补充1 定位误差
若工件工序基准为外圆下母 线或上母线时,用同样方法 可求出其定位误差分别为:
Td 1 DW 1 1 2 2sin 2 Td 1 DW 1 1 2 2sin 2
29
4.3.4 组合定位
1)一个平面和与其垂直的两个孔组合
z
x
y
30
4.3.4 组合定位
菱形销
31
4.3.4 组合定位
讨论 分析图示定位方案: ①各方案限制的自由度 ②有无欠定位或过定位 ③对不合理的定位方案提 出改进意见。
Z X X
X Y
Z a) Z
X
X
Y
b)
Y
图2-23 过定位分析
c)
32
刚性差,加 辅助支承
22
4.3. 常见的定位方式与定位元件
2.工件以外圆柱面定位时的定位元件 (1) V形块 适用于较短 定位面 用于较长的或 阶梯轴定位面 ;精基准
工件较长且定 位基面直径较 大的场合
用于较长的或 阶梯轴定位面 ;粗基准
23
4.3. 常见的定位方式与定位元件
第三讲 定位基面与定位元件
图1—19
2、圆柱心轴,如图1—20所示。
(1)间隙配合心轴,定心 精度不高,如图1—20a);动
配合心轴,直径D(h6、g6、f7)
(2)过盈配合心轴,定心 精度高,如图1—20b);当
L/D≤1时,D1=D2=Dmax(r6), 当L/D>1时,D1=Dmax(r6)、 D2=Dmax(h6),导向部分
(2) 标准可调支承钉,支承高度可调,图1—13 所示。
用途 ① 毛坯精度不高,而又以粗基准定位时。 ② 成组可调夹具中用。
图箱体零件, H有△H差 ,当第一道工序以示下 面定位加工上平面,第 二道工序再以上面定位 加工孔,出现余量不均 。影响孔的表面质量。 若第一道工用可调支承 定位,保H有足够精度, 再加孔时,余量均匀。
上一讲内容提要:
六点定则。 限制工件自由度与加工要求的关系。 重复定位。 基准、定位副及对定元件的基本要求
本讲主要内容:
工件以平面定位时的定位元件 工件以圆孔定位时的定位元件 工件以外圆柱定位时的定位元件
本讲重点和难点:
各种定位元件的结构和根据工件基面与定位元件 一、工件以平面定位的定位元件
(a)固定顶尖
(b)浮动顶尖 图顶尖定位分析
5、锥度心轴,如图1—24所示,定心精度高。不能加工端面。
适用于工件定位孔精度不低于IT7的精车和磨削加工。
图1—24
•以上圆柱销、轴定位,短接触限制2个自由度、长接触限制4个自由 度。 • 长、短分析:绝对讲,限制4个自由度是长,限制2个自由度是短; 相对讲:L/d≤0.5似为短;L/d≥1.2似为长。 • 锥轴定位,限制5个自由度;固定锥销限制3个自由度。
图1—18
辅助支承应用实例(起预定位作用)
辅助支承应用实例(提高夹具工作稳定性作用)
定位方法及定位元件

生产中最常用的是“一面两孔” 生产中最常用的是“一面两孔”定位
“一面两孔”定位的特点: 一面两孔”定位的特点: 容易实现基准统一; 位置精度高; 存在过定位现象(支承平面限制三个自由 度,每根短销限制两个自由度)
为了保证销的 强度,通常使 用菱形销。 图a用于直径很 小时 图b用于直径为 3~50mm时 图c用于大于 50mm时
分析限制自由度数。 分析限制自由度数。
作业: 1-12、13 思考题 1-14
(2) 当孔径、销径为: 当孔径、销径为: D1min、D2min、d1max、d2max 孔间距最大、销间距最小: (L+δLD)、 (L–δLd) 第一销孔中心到第二孔径的最小距离为: L+δLD–D2min/2= L–δLd–d2max/2–X2min/2 即:d2max= D2min –2(δLD+ δLd+ X2min/2)
1.4.4工件的定位(二) 工件的定位( 工件的定位
本节主要任务: 本节主要任务: 了解工件的定位方法及定位元件的使用 分析不同的定位基准面所采用不同的定位元 件 熟悉定位元件的结构形式和应用特点
1.4.4定位方法及定位元件 定位方法及定位元件
工件在夹具中定位时,是把支承点转化为 支承点转化为 具有一定结构的定位元件与工件相应的定 具有一定结构的定位元件 位基准面相接触或配合面实现的。 定位元件的结构形状、尺寸、布置形式, 定位元件 主要取决于加工要求、工件定位基准、外 力作用状况等因素。 定位元件的选择、制造精度直接影响定位 精度、工作效益。
dmax=Dmin – Xmin
d — 轴径;D — 孔径;X — 间隙 轴径; 孔径;
第二定位销装入的条件:
(1) 当孔径、销径为: 当孔径、销径为: D1min、D2min、d1max、d2max 孔间距最小、销间距最大: 孔间距最小、销间距最大: (L–δLD)、 (L+δLd) δ 、 δ 第一销孔中心到第二孔径的最大距离为: 第一销孔中心到第二孔径的最大距离为: L–δLD+ D2min/2= L+δLd+ d2max/2+X2min/2 δ δ 即:d2max= D2min –2(δLD+ δLd+ X2min/2) δ
工件的定位
2、由于加工精度要求,不必设置所有自由度
4、工件定位中的几种情况
3.欠定位
根据工序的加工要求,只需限制部 分自由度,这样的定位称为不完全 定位。 夹具上的两个或两个以上的定位元 件,重复限制工件的同一个或几个 自由度的现象称为过定位。
4.过定位
二、定位方法及定位元件
定位方法
工件以平面 定位
定位套 1、长套限制四个自由度,短套限制两个自由度。 2、锥套限制三个自由度,半圆套长四、短二。
工件以外圆柱表面定位
支承板 长板限制两个自由度,短板限制一个自由度。
工件以外圆柱表面定位
V型块 长V型块限制四个自由度,短V型块限制两 个自由度。
工件以特殊表面定位
两个顶尖配合使用,限制五个自由度。
注意
工件以平面定位
可调支承
1、调整时先松后紧,调好后用防松螺母锁紧。 2、可调支承主要用于以粗基准面定位,或定位基 面的形状复杂,以及各批毛坯的尺寸、形状变化 较大时。
工件以平面定位
自位支承
1、毛坯面、阶梯平面和环形平面作基准平面定位 时,选用自位支承。
2、自位支承只限制一个自由度,由于增加了触点 数,可以提高工件的支承刚度和稳定性。度的平面 或圆柱面,称为导向定位面。 要求 1、选择工件上窄长的表面。 2、两点间的距离尽量远些。
定位基准按照所限制的自由度数分类:
双导向定位基准面
限制四个自由度的 圆柱定位面。 双支承定位基准面
限制两个自由度的 圆柱定位面。
定位基准按照所限制的自由度数分类:
工件以特殊表面定位
当轴类零件要求精确定心时,可以用工件上的 锥孔作为定位基准。 长锥心轴限制五个自由度。
常见的定位方式与定位元件讲课文档
第22页,共50页。
4.3. 常见的定位方式与定位元件
B.辅助支承 辅助支承—用来提高工件的装夹刚度和稳定性,不起定位作用
刚性差,加辅助 支承
第23页,共50页。
4.3. 常见的定位方式与定位元件
2.工件以外圆柱面定位时的定位元件 (1) V形块
适用于较短定位 面
工件以圆孔定位多属于定心定位(定位基准为圆柱孔轴线)。常用定位 元件是定位销和心轴。定位销有圆柱销、圆锥销、菱形销等形式。工件 以圆孔定位所限制的自由度见下图 。
Z Y
X
Z Y
X
Z Y
X
Z XY
Z Y
X Z Y X
第15页,共50页。
4.3 常见的定位方式与定位元件
工件以外圆柱面定位
工件以外圆柱面定位两种形式:定心定位和支承定位。工件以外圆柱面 支承定位的元件常采用V型块.
第29页,共50页。
组合定位
定位表面的组合
Ø在多个表面同时参与定位情况下,各定位表面所起作用有主次之分。 通常称定位点数最多的表面为主要定位面或支承面,称定位点数次多的 表面为第二定位基准面或导向面,称定位点数为 1 的表面为第三定位基 准面或止动面。
Ø在分析多个表面定位情况下各表面限制的自由度时,分清
sin
2
1
图2-34 外圆表面在V型块上的 定位误差
Ø对于第2项要求,若忽略工件的圆度误差和V型块角度偏差,可以认 为工序基准(工件外圆中心)在水平方向上的位置变动量为零,即使 用V型块对外圆表面定位时,在垂直于V型块对称面方向上定位误差为 零。
第47页,共50页。
工件在V形块上定位
a④cb)))定定定Δ定②Δ③位Δ①位d位位d2误d误3=1误=工误差=工=差A工=B=差ΔO差Δ序1d序1Ad序Δ12随dBd分O与2dd尺 2-2尺 2毛=随尺T工+析=2=A坯V寸dsO序寸:T寸Oi1形2误尺n+21O以dB1以α块寸差以C2T122s夹+标HT+-HdiHO-nd注角1O2s的3α标方i121α标21n标C1Od增O式增α-注2-26注有大T6注大--A关dO,d而-,而2,,-s21O增Ti减其BΔ其n12d其2d大d1=α小2=定2>定;定,=Δ位位T但d位T221d误稳d>误T误2定ds差Δs差id差性ins31n1i为α为n变α12为2α:差2::+-;11
常用定位元件及定位方法
4.工件以组合表面定位
实际加工过程中,工件往往是以几个表面同时定 位的,称为“组合表面定位”。 (1)一个平面和二个与 其垂直的孔的组合在箱 体、连杆、盖板等类零 件加工中,常采用这种 组合定位,俗称“一面 二孔”定位。
(会出现定位干涉问题)
. 24
“一面两销”的两圆柱销重复限制了沿x方向的 移动自由度,属于过定位。 由于工件上两孔的孔心距和夹具上两销的销心距 均会有误差,因而会出现上图所示的相互干涉现象。 . 25
T H D 2sin
2
H 套筒
定位套筒装在夹具体上,用以支承外圆表面,起 定位作用。
定位元件结构简单,但定心精度不高,当工件外圆 与定位孔配合较松时,还易使工件偏斜,因而,常采用 套筒内孔与端面一起定位,以减少偏斜。若工件端面较 大,为避免过定位,定位孔应做短些。 .
常见的定位方法有:
平面定位、
圆孔定位、
外圆柱面定位、
组合表面定位。
. 7
1.工件以平面定位
概念:
在机械加工中,利用工件上的一个或几个平
面作为定位基面来定位工件的方式,称为平面定
位。 定位元件: 固定支承、可调支承和自位支承。
.
8
(1)固定支承:
包括固定支承钉、固定支承板。
固定支承钉
.
9
固定支承板
固定支承板多用于工件上已加工表面的定位, 有时可用一块支承板代替两个支承钉。 左图A型结构简单,但埋头螺钉处易堆积切屑, 故用于工件侧面或顶面定位。 而右图B型支承板可克服这一缺点,主要用于工
件的底面定位。
.
10
(2)可调支承
可调支承是顶端位置可在一定高度范围内调整 的支承。多用于未加工平面的定位,以调节和补偿各 批毛坯尺寸的误差,一般每批毛坯调整一次。
03讲§2.3定位单个典型表面的定位元件
②成组可调夹具中用
如下2.10b)图 夹具加工a) 图工件,因 L不同,定 位右侧支承 用可调支承, 问题方可解 决。
(3)自位支承:定位支承点的位置随工件定 位基准位置变化而自动与之适应的定位元件, 称为自位支承。 自位支承一般只起一个定位支承点的作用。
增加接触点和接触
面,提高定位的稳定 性和刚性。
a)磨床心轴b)车床心轴c)滚齿心轴d)位销:定位销的种类有:圆柱销、圆锥销(固 定、浮动、活动)。
如下2.19图圆锥定位销,(a)粗基准定位用;(b)精基 准定位用;
图2.19 圆锥销定位分析
如下2.20(a)图固定式定位销,中批量以 下生产用;