
ZX7-400主电路图
118-ZX7-400I说明书(广州友田)

●弧光辐射———电弧光及辐射有害身体健康!可能会损坏您的眼睛,灼伤皮肤! 1、使用合适的焊接面罩和滤光镜,穿上防护服,以保护您的眼睛和身体; 2、用合适的面罩或帘保护旁观者,以免受伤害。 ●噪音———过度的噪音对人的听力有害! 1、戴上您的耳朵护罩或戴上其它听力保护物; 2、警告旁观者,噪音会对其听觉造成潜在伤害。 ●旋转部位———谨防运转部件造成人身伤害!可伤害操作者的手和手指,以及将头发及宽松的衣物缠绕住! 1、请勿在卸下机壳的情况下使用焊机; 2、焊机工作时,务必使手、头发、衣物和工具远离风扇、送丝轮等旋转部件; 3、操作人员不能穿宽松衣服和佩戴饰物,如披肩、手镯之类,这些东西可能成为安全的隐患; ●电磁场———电磁场辐射可能有害身体健康,并会造成干扰或影响! 1、电流经过导体时会在局部产生电磁场(EMF),焊接电流引起的电磁场在焊接电缆及焊机周围; 2、焊机通电时产生的电磁场会对心脏起搏器的动作产生不良影响。使用心脏起搏器的人,无医师许可不得靠 近使用中的焊机及焊接作业场所周围; 3、焊接时暴露在电磁场中,可能对身体健康会造成未知的影响; 4、电磁场可能会对一些电子设备产生干扰,应采取适当预防措施加以防备; 5、不要将焊接电缆缠绕在身体周围; 6、将电缆安置在操作者的一边,并远离操作者。 ●火灾———焊接飞溅可能引起火灾及爆炸! 在焊接密闭的容器,例如罐、箱、管等工件时,可能会引起它们发生爆炸。焊接时电弧产生的火花会四 处飞溅。飞溅的火花、炙热的工件以及发热的设备可能会导致火灾和燃烧。电极与金属物意外接触、焊接电缆 连接不良、焊接母材侧电流通路接触不良等,均有可能产生火花、过热、爆炸和火灾。在焊接前应注意检查并 确保工作区域的安全: 1、保护好自身及他人免受焊接飞溅及炙热金属侵害的危险; 2、不要在密闭容器上进行焊接作业; 3、不要在易燃的物体上或者在可燃气体附近进行焊接; 4、请勿将刚焊完的母材靠近可燃物体; 5、将易燃易爆物从焊接飞溅处移开至少 10 米,使焊接飞溅接触不到易燃物。若物体无法移开,请用阻燃遮 盖物可靠地覆盖易燃物体; 6、留意焊接时产生的火花及炙热的熔渣会穿越裂缝及孔洞到达附近区域; 7、焊接过程中要调整好焊接工艺参数,尽量采用飞溅较小的工艺参数进行焊接;
IGBT逆变电焊机工作原理及输出特性

IGBT逆变电焊机工作原理及输出特性本机采用三相交流380V电压经三相桥式整流、滤波后供给以新型IGBT为功率开关器件的逆变器进行变频(20KC)处理后,由中频变压器降压,再经整流输出可供焊接所需的电源,通过集成电路构成的逻辑控制电路对电压、电流信号的反馈进行处理,实现整机闭环控制,采用脉宽调制PWM为核心的控制技术,从而获得快速脉宽调制的恒流特性和优异的焊接工艺效果。
ZX7—200/315/400 电原理图NBC系列CO2气体保护焊机NBC・630逆变式NBC系列C0:气体保护焊机分为普通型和数字化两种类型,包括250A、350A、500A、630A几种,用于焊接低碳钢、合金钢等。
主要特点采用波形控制技术,改善成形,降低飞溅;电流电压连续可调,调节范围宽;负载持续率高,可长时间连续焊接;焊接变形小,焊缝成形好;慢送丝引弧,引弧容易,成功率高;收弧时具有消球功能;焊接熔敷率髙;软开关变换,整机效率高;无源功率因数校正技术,功率因数高;高频逆变,体积小,重量轻;数显表头,焊接参数可精确预置;适用实芯/药芯焊丝;提供常规电流值、电压值匹配方案,方便操作人员调节;X型机具有下降特性,兼具手弧焊、碳弧气刨功能;z型机具有下降特性,兼具手弧焊、碳弧气刨功能,且电弧稳定性强, 特别适用于全位置自动焊接(此焊机需另配全自动焊送丝、行走控制系统)。
慢送丝引弧,引弧容易,成功率高;收弧时具有消球功能;焊接熔敷率髙;软开关变换,整机效率高;无源功率因数校正技术,刀架转盘回转角度- ±90°刀杆截面尺寸(四方刀架刀杆截面)mm 25X25主轴中心线至刀具支承面距离mm 26床尾主轴直径(尾座套筒直径)mm 75床尾主轴孔锥度(尾座套筒锥孔锥度)- 莫氏圆锥5号床尾主轴最大行程mm 150机床丝杠螺距mm 12加】丄公制螺纹范碉及种数mm 44 种:1-192加山英制螺纹范碉及种数牙/寸(tpi)21 种:2-24加工模数螺纹范碉及种数mm 39种:加丄径节螺纹范困及种数DP 37^: 1-96床身导轨宽度(导轨跨度)mm 400床身导轨硕度RC RC52主电机功率kW机床净重kg 2570机床毛重kg 3410机床轮廉尺寸(长X宽X高)mm 3668X1000X1267 机床包装尺寸(长X宽X商)mm 3850X1520X2010 加工精度- IT7表面光洁度u m产品名称普通午床木系列午床适用于牟削内外圆柱面,内锥血及其它旋转面°车削各种公制、英制、模数和 径节螺纹,并能进行钻孔和拉油槽等工作。
奥太ZX7-400STG维修手册(精)

第四章 ZX7系列手工/氩弧焊机§4-1 焊条手工焊对焊机的要求电弧是电弧焊接的热源、力源。
焊机是电弧能量的供应者。
焊机应满足焊接工艺的要求,保证引弧容易,电弧稳定,焊接规范稳定,以及足够宽的焊接规范和稳定调节范围。
主要的要求有:电源外特性、燃烧稳定性、焊接稳定性与焊接质量。
1、焊机的外特性:陡降外特性(1)电源—电弧系统稳定工作条件:tgαa —tgαp >0 电弧静特性的斜率tg αa ,电源静特性的斜率tg αp (2)空载电压:越高越容易引弧,(AC 电弧稳定),但不经济、不安全。
DC 焊机的空载电压<113V 。
(3)稳态短路电流I SS 稍大于焊接电流I (利于引弧,太大后飞溅增大。
1.25<I SS /I <2。
2、焊机的调节特性输出不同工作电压、电流的可调性能。
通过电源外特性的调节实现。
包括回路焊接电缆压降在内的,符合某种约定关系负载电压与负载电流称为约定负载电压与约定负载电流(无感电阻下测定)。
焊条手工焊电源:U=20+0.04I I>600A 时U=44V TIG 焊电源:U=10+0.04I I>600A 时U=34V 3、焊机的动特性合适的短路电流峰值(引弧,加速熔化和过渡)1.5I;合适的短路电流上升速度;恢复电压最低值(30v)的时间适当。
4、焊机的极性根据焊条的性质和焊件所需热量,手弧焊在阳极、阴极材料相同时,阳极区温度高。
酸性焊条(E4013):厚钢板采用直流正接可以获得较大熔深,薄钢板采用直流反接可以防烧穿或者采用交流。
碱性低氢钠焊条:用于重要结构,采用直流反接,可以减少飞溅、气孔,并能使电弧稳定。
(药皮Ca F,分解出电离电位较高的F,使电弧稳定性降低;直流正接熔滴过渡时,受熔池射来的正离子流撞击(质量比电子大,阻碍熔滴过渡的力大造成飞溅,电弧不稳);直流反接,减少飞溅,且熔池处于阴极,焊条射来的氢正离子与熔池表面的电子中和,减少气孔。
5、电弧燃烧的稳定性指电弧保持稳定燃烧(不产生断弧、飘移和磁偏吹等)的程度。
奥太ZX7-400STG维修手册

41
节焊接电流、推力电流、衰减时间的大小;开关处于“遥控”位置时,
可在距离焊机较远的地方,通过遥控盒来调节上述参数的大小。
2、焊机后面板
空气开关:主要 作为过流保护用。
电源输入电缆:三相 接 380V/50Hz 电源, 花色线用于接地。
风机:对发热器件进 行冷却。向机内吹风。
3、遥控盒
不工作, 风机不
转。
原因 1、 电源缺相 2、 机内保险管( 2A)断 3、 断线 4、 电源变压器坏 5、 空气开关坏 6、 风机坏
措施
①检查电源 ②检查风机、电源变压器、
控制板、空气开关、轴流 风机是否完好 ③检查连线
1、 IGBT 模块、三相整流模块、
①检查更换
在正常工作时,
3、 主控板损坏
4、 地线接触不良
5、 把线破损
1、 机内断线、分流器断线 2、 遥控线断线
3、 IGBT 断路
4、 驱动板坏
焊 接 电 流 不 可 5、 电位器坏或断线 4
调,太大或太小 6、 主控板损坏
7、 前面板开关损坏
8、 20040 模块坏
9、 换流电感烧
10、 谐振电容失效
42
弧焊”
位置即可。
2、无衰减划擦引弧工作方式 :
备注:该方式为常通气工作状态,一般用于氩弧焊枪无开关的场合。 3、高频(划擦)引弧工作方式
工作程序如下
§4-3 ZX7 系列手工 / 氩弧焊机的维修
一、ZX7 系列常见故障现象、故障原因及排除方法。
43
№
现象
开机后, 指示灯
不亮, 弧焊电源 1
1、 ST(G)型焊机的氩弧焊工作方式 ST(G)型焊电机有划擦引弧无衰减收弧、划擦引弧有衰减收弧 ( 或高 频引弧方式) 两种方式。两种工作方式间的切换: (1) 无衰减收弧工作方式转换为有衰减收弧方式 ( 或高频引弧方式) 将手弧焊/ 氩弧焊转换开关拨到“氩弧焊”位置,按下焊枪开关,再 松开,焊机空载电压消失,即表示进入有衰减收弧方式。 (2) 有衰减收弧方式( 或高频引弧方式) 转换为无衰减收弧工作方式 将手弧焊/ 氩弧焊转换开关拨到 “手弧焊” 位置后, 再将此开关拨回 “氩
瑞凌ZX7手工焊原理及故障分析
BVY26 E
R2 1 5 10 R
T
D1 2 DIODE
N2
C2 5 1 00 0 u F
2 PC81 7
C1 3 1 04
D4 4 14 8
R2 3 4 70 R
N3
+24 V 1 2 00 :6 R1 7 5 K1
U1 LM7 81 2
+12 V +12 V 3 C2 6 1 00 u F
5 10 R S80 5 0 R1 0 2 R2 C1 8 5 01
(2)控制模块实物图如1-12所示,原理如 1-13图所示。
3140芯片
反馈给定电路
3525芯片
驱动转换电路
图1-12 控制模块
反馈给定电路 3140芯片
3525
驱动转换电路
图1-13 控制模块电路
(3)集成脉宽调制器
脉宽调节器的的基本工作原理是用一个电压比较器,在 正输入端输入一个三角波,在负入端输入一直流电平,比较 后输出一方波信号,改变负输入端直流电平的大小,即可改 变方波信号的脉宽(如图1-14所示)
故障现象一:
打开电源开关,电源指示灯不亮,风机不转,无焊接电流输出。
原因分析与处理:
1、外部供电(AC220V)是否正常; 2、电源线、开关、接头是否良好; 用万用表测量有无220伏电 压到地板; 3、起动电阻、消磁电阻是否断路;检测它们的阻值; 4、风机本身坏。 5、电解电容坏,导致无辅电,可用万用表测量。
D9 8 V2
1 PC81 7 C2 0 1 03 R2 2 8 K2
GND 2
R2 0
Q6
Vin
D1 5 Green
工作原理:启动------储能------关断------放能------再次开通------稳压
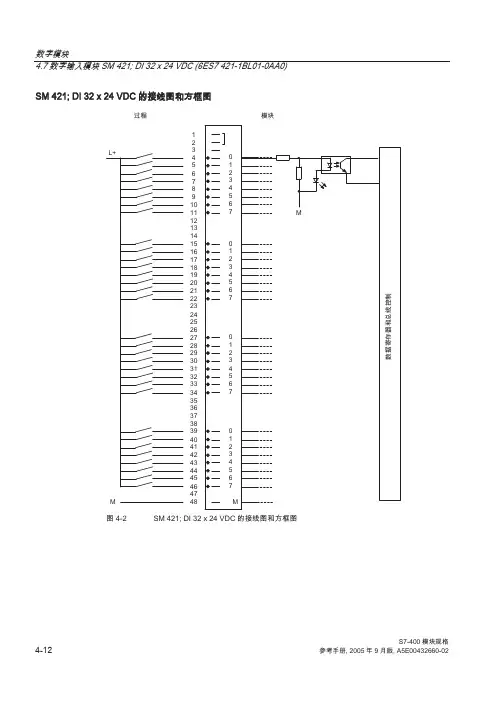
S7-400模块接线图
ⷦ唑
1 1 1 1
抑揜 抑揜 抑揜 抑揜
1 1 1 1
抑揜 抑揜 抑揜 抑揜
㟿㗽⹓ⷧ⣷✛㋊兎㘶Ⓟ
ⷦ唑
1 1 1 1
抑揜 抑揜 抑揜 抑揜
1 1 1 1
抑揜 抑揜 抑揜 抑揜
⦍
6 㲰⧦屓㫋 ♑劒㓚␛ 㦗䓗$(
㟿ⷦ㲰⧦ 㟿ⷦ摞戢⒉㲰⧦ 60'2[9'&$ (6%/$%
60'2[9'&$ 䤓㘴兎⦍✛㡈㫕⦍
㟿ⷦ㲰⧦ 㟿ⷦ戢⏴㲰⧦ 60',[9'& (6%/$$
60',[9'& 䤓㘴兎⦍✛㡈㫕⦍
扖䲚 㲰⧦
㟿ⷦ㲰⧦ 㟿ⷦ摞戢⒉㲰⧦ 60'2[9'&$ (6%/$$
60'2[9'&$ 䤓㘴兎⦍✛㡈㫕⦍
扖䲚 / 0 㲰⧦
抑揜 抑揜 抑揜 抑揜 戢⏴ 幙㠼 戢⏴ 幙㠼 戢⏴ 幙㠼 戢⏴ 幙㠼
㲰⧦
/ 1 / 1 / 1 / 1
/ 1 / 1 / 1 / 1
1 1 1 1
抑揜 抑揜 抑揜 抑揜
戢⏴ 幙㠼 戢⏴ 幙㠼 戢⏴ 幙㠼 戢⏴ 幙㠼
/ 1 / 1 / 1 / 1
1 1 1 1
/ / / 0 / /
㟿㗽⹓ⷧ⣷✛㋊兎㘶Ⓟ /('㘶Ⓟ
䟄䄟兓
ZX7系列手工焊机说明书
目录一用途及特点------------------------------1 二安全使用规范----------------------------1三电磁兼容注意事项------------------------4 四焊机安装--------------------------------6 五型号编制及说明--------------------------8 六原理简述--------------------------------8 七操作使用说明----------------------------9 八焊机的维修与保养-----------------------14 九主要技术参数---------------------------16 十产品成套及附件清单---------------------18 十一附录A:常见故障、故障原因及排除方法附录B:信息反馈表一、用途及特点ZX7系列逆变手工焊机是一种广泛适用于锅炉等容器制造、电建、冶建、化建、航空/航天工业、车辆制造等工业领域中各种金属(δ≥0.5mm)结构焊接的焊机。
该系列逆变焊机具有合理的静外特性及良好的动态性能,特点如下:焊把及地线电缆采用快速电缆插头,与电源“+、-”输出端相连,插接快速、简单、安全、可靠;采用20kHz逆变技术,除用于冷却的风机旋转声外,电源工作无噪音;优秀的引弧特性和熔滴过渡特性。
由于采用了方便可调,控制适当的引弧电路,显著提高了初次引弧和“灭弧焊”再引弧的可靠性,并改善了断续焊、单面焊双面成形的工艺适应性。
适当地选择焊接电流和推力电流,可以控制调节熔滴过渡方式,改善电弧吹力和挺度;设置了长、短把线选择开关,可以较大范围调节电弧性能(挺度、吹力等);适用于酸性焊条、低氢碱性焊条、管道纤维素焊条、耐热钢焊条等多种焊条的焊接;重量轻,体积小,效率高,空载损耗小。
二安全使用规范1 一般安全注意事项!●输入电源的设计施工、安装场地的选择、高压气体的使用等,请按照相关标准与规定进行。
时代逆变焊机 6 4×ZX7-400 多头焊机集装箱 说明书
手工焊目次目次1. 用途及特点 (1)2.主要技术参数 (1)3. 结构与安装 (2)3.1 外形 (2)3.2 结构 (3)3.3 易损件清单 (5)3.4 安装说明 (5)4. 操作规程 (7)5. 日常维护 (7)6. 维修须知 (8)7. 接线图 (9)1.用途及特点6/4×ZX7-400多头焊机集装箱,是北京时代科技股份有限公司专门针对船厂等行业的特殊要求而设计的、集中安装6(或4)台ZX7-400手工焊机的封闭箱体,造型美观大方,整机统一进线,集中出线,便于现场管理,并有效防雨防盗。
该多头焊机集装箱的特点如下:●全封闭结构,防雨,便于户外使用。
●集中安装6(或4)台ZX7-400手工焊机,适合船厂环境,方便吊装,便于管理。
● ZX7-400手工焊机具有引弧好、电弧稳定、焊缝成型好的特点。
● ZX7-400手工焊机高效节能。
●集装箱门上带锁,便于管理;门内带支撑,用于固定打开的箱门,可以有效防风。
●除箱门以外三面均为百叶窗结构,通风良好,并有效防雨。
●上、下左侧盖、后盖可以打开,打开角度可调。
●焊接电缆从电源底部引出,使电源结构简单、造型美观;电源底部加脚轮,方便维修。
●焊接电缆接线端子集中于箱体底部,方便接线并整齐美观。
●遥控器插座集中放置在箱体边上,不影响各单台电源的调节操作。
2. 主要技术参数参数内容 四头焊机集装箱 六头焊机集装箱 输入电压VAC 3 ~ 380±15%,50/60Hz额定输入容量kVA68 102外形尺寸(长×宽×高)(mm³) 1070×750×1640 1430×750×1640集装箱体净重(kg) 125 195总重(kg)2814293. 结构与安装(以6×ZX7-400为例) 3.1外形结构3.2 结构:如图正视图(内部)后视图其中:侧、后盖锁1. 门锁 6.绝缘挡板2. 接线板 7.接线柱3. 电源固定螺栓 8.电缆连接螺栓4. 分控断路器 9.电缆连接螺母5. 主控断路器 10.3.3 易损件清单序代号元器件名称规格物料编码备注1 门锁 MS619黑78696030022 松下接线板600A 78693000003 电源固定螺栓GB5781-M8×20 76020802004 分控断路器NDM1-63(40A) 73212063025 主控断路器NDM2-125C/3300 125A73212063036 侧、后盖锁 MS新503-1白78696030017 H145-01-06 绝缘挡板 62H14501068 H145-01-07 接线柱 62H14501079 电缆连接螺栓GB5781-M10×25 760210025010 电缆连接螺母GB6172-M10 76301000003.4 安装说明3.4.1开箱后,请按装箱卡内容检查箱内物品种类及数量。
400接线图
X2
X3
T FU2 0.5A 2 1 CB KT +24V +12V GND2 开关电源 -12V +5V GND1
CA20插头
CA9 CA10 CA17 CA18 CA19 CA20
ZNDB--I
CA9 CA16 CA17 CA18 CA19 CA20
GHK
X3
FU1 2A
S
1140V SK 660V
漏电闭锁
⑩ ⑨
J1---1
31 FENG 35 CH4
机
DK
RC
CKJ
7
XT
J1
过载试验
CT⑦ CA11 34 本机运行 ③ ④ CT④ CA10 45 10芯航空插头
保
2ZJ--1 2ZJ--2
36
CA13 CA14
14
示 YT
单机近控
TA QA
CB6 39 CB7 40 CB5 41
1QA 护 1QA-1TA 1TA
标准化 审 定 日
图样标记
页
重 量比 例
第 页
期20131113 共 描图:
图幅:
能
CA7
UP
上选 下选 确认 复位
LH2 LH1
A B LH3 CKJ-2 CKJ-3
47
CT2 CT⑤
XT⑧ XT② XT⑦
电
液 晶 显
DOWN ENTER FW AGND
XT1七芯接线柱
46
J1---2
33 风电闭锁 瓦斯闭锁 31 35
XT③ XT② XT④
CJZ--1
CT2 CA20插头 CT⑨ CA12 33 SGND CT① CA8 CT② CA15
瑞凌ZX7手工焊原理及故障分析(收藏)
由图1-18可知,当Q1、Q4同时导通时,电流方向如图所 示,Q2、Q3时导通时,输出电流方向如图所示。则A、B点 间的电流波形如下图(其中以Q1+Q4方向为正,Q2+Q3方 向为负),此时,电流在电感线圈上形成的压降为24V(由 电源给定)
图1-19驱动电平转换电路波形2
R23 4 70 R
C20 1 03
N1
R21
D1 3 +24 V D1 4 FR10 4
5 10 R
2 4V
C25
T
1 00 0 u F N2
2
C13 1 04
PC81 7
D1 2 DIODE
N3
2 00 :6
R22 8 K2
+24 V
1 R17 5 K1
U1 LM7 81 2
Vin +12 V
D1 5 Green
2、上板
辅电电路 控制电路
上板
1、C2 ——高频滤波电容
图1-7 上板原理图
电解滤波电容因本身电感及引线电感的原因,不能提供高频电流,因此需要高频电容提
供。
2、C3 ——隔直电容
为避免直流电流流过变压器肇成变压器饱和而接入此电容
3、Q ——开关管
Q1、Q2、Q3、Q4组成全桥逆变器,将308V直流转变成100KHZ交流电。
+12 V 3
C26 1 00 u F
NC
工作原理:启动------储能------关断------放能------再次开通------稳压 图1-11 辅助电源原理图
GND 2
24
29
28
25
18
26