
QPA制程稽核表
序 号 1 稽核项目 评分 0~3, 不适用=X 厂商自评
是否有原材料进料检验规范的标准文件. Is there any raw material's IQC inspection SIP? 原料供货商于每批出货时,是否都附有出货报告?如(检验,测试报告,材料性能报告等) Material vendor provide report on every attached goods.such as(check,test report,material performance report. 进料检验记录中检验项目是否符合进料检验规范? Is there accurate testing to do the material's IQC inspection SIP ? 是否有对进料检验的记录进行存盘,保存时间是否有文件规定. Is there the document to define the reserving time for the incoming inspection data? 是否有对进料检验的检具进行定期的校验. Is there the periodic calibration, maintenance for the IQC inspection facilities? 是否有对进料检验的设备定期进行保养,有无保养记录? Is there the periodic maintenance for the IQC facilities? 不合格批是否有做异常处置? Is there the abnormal handling for the nonconformance batch? 对于检验确认批退之材料是否实时开立异常单通知厂商/并审核问题回复之有效性? Is there the abnomal notice to vendor when product was withdrawed,and inspect the rationality of respond. 总分﹕
佐
证
鑫劲镁评分
2
3
4
5
6
7
8Байду номын сангаас
判 定
实际得分﹕ 结果﹕
制程品质保证稽核表

確認 /Check de by:
表單編號: FCFA4050
___
日期/DATE: _______________
IPQA AUDITING/製程品質保證稽核
Note / 備注
8:00~ 12:00~ 16:00~ 20:00~ 24:00~ 4:00~
12:00 16:00 20:00 24:00 4:00 8:00
℃
%
核准/ApprovIPQA AUDITING RECORD/製程品質保證稽核表
生產線/PRODUCTION LINE:□ 1 □ 2 □ 3 □ 4 □ 其它/ELSE: ___________ AUDITING ITEMS 稽核項目
各製程之作業指導書是否在作業者周圍? Is Instruction around operators? 機台操作說明書是否放在機台上? Is M/C Operating Instruction placed on machine? 機台操作說明書&作業指導書是否有被作業人員塗改? Have M/C Operating Instruction & Instruction been modified by operators? 作業人員是否遵循作業指導書作業? Do Operators follow Instruction? 作業人員是否有帶手套及靜電環? Do operators wear glove & ESD wrist? 機台保養是否確實,並且記錄? Is M/C maintenance performed & recorded? 首件檢查是否確實,並且記錄? Is first article inspection performed & recorded? 烙鐵溫度是否符合規定,並且記錄? Are iron temperatures within spec. & recorded? 教育訓練卡是否在作業人員周圍,並通過該製程站認可通過? Are training card around operators who have been qualified by that process? 錫膏冷藏溫度(4~8℃)及攪拌時間(1分鐘)是否符合規定? Are solder paste frige temp.(4~8℃)& disturbing time (1min.)within spec.? 錫膏型號是否與作業指導書符合? 開瓶時間是否超過12小時? Is solder paste model correspondance with Instruction? Over 12 hrs after open? SMT鋼版擦拭是否符合規定,並且記錄? Are SMT stencil wipe rate correspondance with spec.& recorded? 迴風爐`錫爐`BGA安裝&拔取溫度曲線是否有量測且正確,並放置在機台上? Are reflow,wave-soldering,installer & remover profiles measured and placed on M/C? 迴風爐後使用X-Ray檢驗30pcs BGA.如不良超過3pcs,即發出品質異常回饋單. Inspect 30pcs BGA after reflow with X-Ray, issue CAR immediately if over 3 defects. 機種標籤是否符合BOM? Is PCBA label correspondence with BOM? 接地系統及空調機是否有記錄? Is ground monitoring system and air conditioning recorded? SDRAM(SGRAM)是否使用同一廠商? Is same supplier's SDRAM(SGRam) used? 是否在零件上有極性記號(限ATI)? Is there any polarity marking on components?(ATI) 庫房溫濕度是否在18~28℃&<70%?Is warehouse temp. & humidity within 18~28℃&<70%. 散熱塊(11.02~12.18kg/cm)螺絲(4.03~5.18kg/cm)扭力是否符合規格? Is heatsink(11.02~12.18kg/cm) and screw(4.03~5.18kg/cm) torque within spec? 稽核者/日期(Audited by Date)
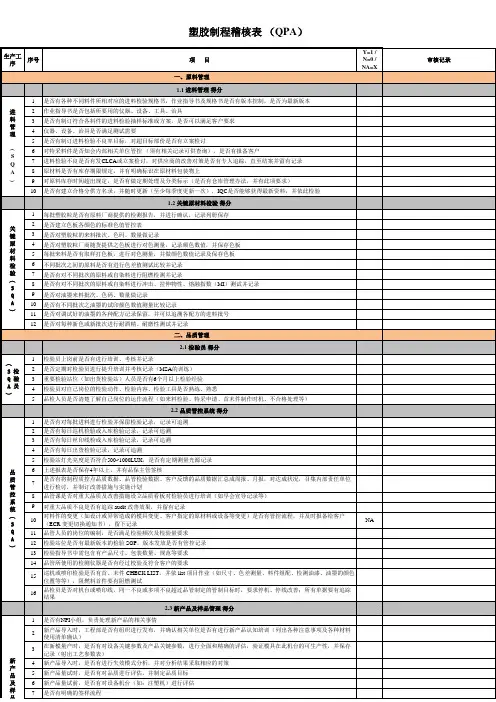
塑胶制程稽核表QPA
程
19 机台生产产品,是否有检验与修理下限样品,作业员是否按其操作检验
20 作业员是否及时记录不良品及良品数据(生产日报)
S
Q
21 机台上堆放的成品,是否有保护措施,不得裸叠
A
22 机台的报废品、料把需与料块分开存放
23 机台处,不同于现场生产的物料是否清离出现场(如原料、标签、产品、样品等) 24 机台作业员是否戴手套作业(高亮面产品必须戴防静电帽、防静电手套及手指套) 25 工作台是否有铺垫、海棉块之保护垫 ,且整洁无料渣、无私人物品等杂物 26 工具是否有工具架且固定放置(如电吹风、烙铁等) 27 机台上及周围地面无料把、料粒等杂物,保持干净整洁 28 机台的边角料是否有收集器,且收集器内不得有其它杂物
7
每日是否有对印刷状况作技术统计分析(如不同印刷手之间的印刷品质状况),不良信息是否有定期收集,并能反馈相关 部门分析,以推动改善
Y=1 / N=0 / NA=X
NA NA NA
审核记录
塑胶制程稽核表 (QPA)
生产工 序
序号
项目
(
)
8 印刷网板是否有专人保管,并立清册管理(如借用登记记录等)
印
9 过期网板,是否及时作废,有无记录
管
理
4 仪器、设备、治具是否满足测试需要
5 是否有制订进料检验不良率目标,对超目标部份是否有立案检讨
6 对特采料件是否知会内部相关单位管控 (须有相关记录可供查询),是否有报备客户
S Q
7 进料检验不良是否有发CLCA或立案检讨,对供应商的改善对策是否有专人追踪,直至结案并留有记录
A
8 原材料是否有库存期限规定,并有明确标识在原材料包装物上
二、品质管理
供应商QPA稽核点检表(高频变压器)

配分得分备注:(问题点记录)1*2分2*2分3*2分42分52分12分2*2分1*2分2*2分1*2分2*2分3*2分12分22分12分22分12分2*2分3*2分12分2*2分1*2分2*2分3*2分4*2分5*2分1*2分SOP上是否有浸锡深度及表面外观要求?有无防止溅锡措施?在对半成品进行检查时,是否清楚检查项点?所在生产的产品是否有样品,是否有签名确认生效?有无按要求操作?是否有锡温控制记录,环保抽样检测记录,助焊剂是否标识清楚?作业员有无对产品进行自检?(检查假焊、包焊、空焊、漏焊)包胶工位包胶后是否进行自检,包胶是否符合要求?有无对产品进行确认扎线圈数?极性要求是否有首检确认?不良品是否有明确标识区分,并记入表单?是否有不良品分析报告及预防改善措施?是否有SOP,SOP上面是否明确留线长度及剪脚方法?在装铁氧芯之前是否按工艺卡核对铁芯料号、规格?是否有SOP,SOP上面是否有注明铁芯平面以气隙面的组装方向?并检查铁芯平面端是否有破损、表面赃污现象?贴胶布工位是否干净整洁,是否只放置所在生产机种用的材料?八.装铁架/装块巴如果产品需装有铁架/块巴时,是否有按SOP完成此项动作?九.半成品性能检测十.外观检查四.浸锡五.线圈检查六.贴胶布七.装铁氧芯作业员有无对产品进行确认(检查是否有铜线外露/不平整/胶布反折)是否按照SOP要求进行裁剪胶布,是否按正确的方式去贴?检查时发现不良是否反馈上工序,是否有不良记录? 高频外发加工商QPA稽核项点记录表一.绕线/包胶二.扎线三.剪线绕线工位是否有SOP,SOP规定要求是否适当?是否有对绕线机、包胶机进行定期保养并有表单记录?绕线前是否有按SOP调机?绕线后是否进行自检,绕线平整度,起线尾线的确认?工序 稽核内容扎线时是否有按要求去做,扎线圈数是否适当?扎线时有无进行确认,起线尾线是否入槽位?在装铁架前有无按工艺卡核对铁架料号、规格?测试人员人员是否有上岗证?是否有培训记录及培训资料?测试仪器是否有效验/点检(是否有对应的效准样品,开路,短路,耐压不良)。
验厂QPA
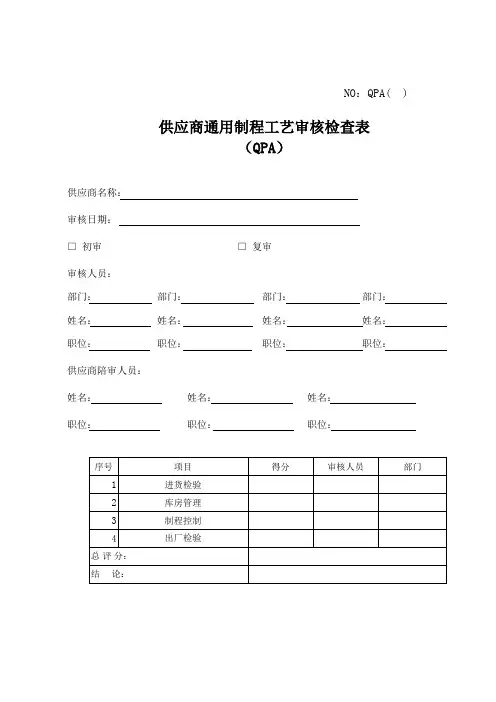
NO:QPA( )供应商通用制程工艺审核检查表(QPA)供应商名称:审核日期:□ 初审 □ 复审审核人员:部门: 部门: 部门: 部门:姓名: 姓名: 姓名: 姓名: 职位: 职位: 职位: 职位:供应商陪审人员:姓名: 姓名:姓名:职位: 职位: 职位:目的供应商自评2、通过自评,供应商可以了解厦华的要求,做好审核的准备工作,同时也可以就此份检查表中有疑问部分同厦华审核 人员达成共识。
厦华审核1、在审核过程,厦华审核人员会对检查表中的每一条款进行审核,或者会重点关注供应商自评分为5分的条款。
适用范围:1、适用于使用A 类或B 类检查表的供应商。
评分方法②每一分部分的得分计算方法同总得分的计算方法,即本部分的得分总和除以本部分适用的总条款数的5倍乘以100。
3、厦华审核人员确认条款不适用于该供应商时可以打“X”,但打“X”的条款应尽可能地少。
审核结论注:当有某些条款不适用打“X ”时,总条款数即为检查表中总条款数减去打“X ”的条款数。
满分“5”分应在充分论证的基础上得出,如果供应商提供的证据和检查表的标准不是完全符合,但厦华审核人员 确认此做法能达到目的且供应商有清晰的思路时可以给“5”分。
1、厦华审核人员必须在完成所有条款的审核后方能宣布最终的审核结果。
2、①总得分即为所有条款的得分总和除以检查表中总条款数的5倍再乘以100,即按以下公式计算:1、在厦华对供应商审核之前,供应商应根据此份检查表进行自评,并在相应的得分栏中打出相应的分数。
11、评估供应商的质量保证体系和制程控制是否符合厦华电子公司的质量体系要求。
2、此份检查表是建立在ISO9000质量体系标准基础之上,但加入了厦华电子公司的特殊要求。
1005⨯⨯=实际审核条款数各条款实际得分总和总得分管理控制疑问部分同厦华审核为5分的条款。
总条款数的5倍乘以100。
合,但厦华审核人员。
制程品质保证稽核表
生產線/PRODUCTION LINE:□ 1 □ 2 □ 3 □ 4 □ 其它/ELSE: ___________ AUDITING ITEMS 稽核項目
各製程之作業指導書是否在作業者周圍? Is Instruction around operators? 機台操作說明書是否放在機台上? Is M/C Operating Instruction placed on machine? 機台操作說明書&作業指導書是否有被作業人員塗改? Have M/C Operating Instruction & Instruction been modified by operators? 作業人員是否遵循作業指導書作業? Do Operators follow Instruction? 作業人員是否有帶手套及靜電環? Do operators wear glove & ESD wrist? 機台保養是否確實,並且記錄? Is M/C maintenance performed & recorded? 首件檢查是否確實,並且記錄? Is first article inspection performed & recorded? 烙鐵溫度是否符合規定,並且記錄? Are iron temperatures within spec. & recorded? 教育訓練卡是否在作業人員周圍,並通過該製程站認可通過? Are training card around operators who have been qualified by that process? 錫膏冷藏溫度(4~8℃)及攪拌時間(1分鐘)是否符合規定? Are solder paste frige temp.(4~8℃)& disturbing time (1min.)within spec.? 錫膏型號是否與作業指導書符合? 開瓶時間是否超過12小時? Is solder paste model correspondance with Instruction? Over 12 hrs after open? SMT鋼版擦拭是否符合規定,並且記錄? Are SMT stencil wipe rate correspondance with spec.& recorded? 迴風爐`錫爐`BGA安裝&拔取溫度曲線是否有量測且正確,並放置在機台上? Are reflow,wave-soldering,installer & remover profiles measured and placed on M/C? 迴風爐後使用X-Ray檢驗30pcs BGA.如不良超過3pcs,即發出品質異常回饋單. Inspect 30pcs BGA after reflow with X-Ray, issue CAR immediately if over 3 defects. 機種標籤是否符合BOM? Is PCBA label correspondence with BOM? 接地系統及空調機是否有記錄? Is ground monitoring system and air conditioning recorded? SDRAM(SGRAM)是否使用同一廠商? Is same supplier's SDRAM(SGRam) used? 是否在零件上有極性記號(限ATI)? Is there any polarity marking on components?(ATI) 庫房溫濕度是否在18~28℃&<70%?Is warehouse temp. & humidity within 18~28℃&<70%. 散熱塊(11.02~12.18kg/cm)螺絲(4.03~5.18kg/cm)扭力是否符合規格? Is heatsink(11.02~12.18kg/cm) and screw(4.03~5.18kg/cm) torque within spec? 稽核者/日期(Audited by Date)
供应商QPA稽核点检表(电解电容)

供应商QPA稽核点检表(电解电容)NO ⼯序稽查内容配分得分备注1⼚商在执⾏进料检验时是否有核对其标识是⼯程承认资料相符并记录?22⼚商是否有建⽴铝箔进料作业标准书,并依照标准书进⾏判定与记录?23铝箔检验标准书所提供的检测项⽬是否详尽(包括外观、耐压、单位容量、⽔和试验、机械强度、单位容量均匀性、厚度、氯含量、铜附着量、铝纯度及环境管理物质的检测)?24⼚商是否有建⽴导针进料作业标准书,并依照标准书进⾏判定与记录?25导针检验标准书所提供的检测项⽬是否详尽(包括外观、尺⼨、焊锡试验、焊接点拉⼒强度、化成导针漏电流试验、化成导针化成性试验、抗弯折强度试验、粘墨试验、氯含量及环境管理物质的检测)?26⼚商是否有建⽴电解纸进料作业标准书,并依照标准书进⾏判定与记录?27电解纸检验标准书所提供的检测项⽬是否详尽(包括外观、厚度、密度、抗拉强度、吸⽔度、氯含量、铁微粒⼦、⽔抽提液是导率测定、PH测定及环境管理物质的检测)?28⼚商是否有建⽴电解液进料作业标准书,并依照标准书进⾏判定与记录?29电解液检验标准书所提供的检测项⽬是否详尽(包括外观、电导度、⽕花电压、闪⽕时间、含⽔率、氯含量(<1PPM)、PH值、铁离⼦(≤1PPM)及环境管理物质的检测)?210⼚商是否有建⽴铝壳进料作业标准书,并依照标准书进⾏判定与记录?211铝壳检验标准书所提供的检测项⽬是否详尽(包括外观、尺⼨、防爆试验、铝纯度>99.7%、氯含量(<1PPM)及环境管理物质的检测?212⼚商是否有建⽴胶盖进料作业标准书,并依照标准书进⾏判定与记录?213胶盖检验标准书所提供的检测项⽬是否详尽(包括材质、外观、尺⼨、硬度、余氯含量(≤5PPM)、热⽼化、绝缘阻抗、腐蚀性及环境管理物质的检测?214⼚商是否有建⽴胶管进料作业标准书,并依照标准书进⾏判定与记录?215胶管检验标准书所提供的检测项⽬是否详尽(包括规格、外观、尺⼨、收缩率、试套及⾼温烘烤、破裂强度及环境管理物质的检测?216是否建⽴铝箔裁切作业标准书,作业员是否理解并执⾏?217是否建⽴⼑具的管理标准及⼑具的更新频度?218铝箔裁切的宽度及卷齐度误差是否有定义(宽度±0.15mm、卷齐度<0.3mm)?219铝箔裁切切⼝⽑刺是否按标准(纵向切⾯⽑刺应⼩于20um,横向切⾯⽑刺应⼩于30um)进⾏管控?220是否建⽴钉卷作业标准书,作业员是否理解并执⾏?221是否有对钉接的间距、阻抗、厚度按照标准进⾏管控并记录?222⾸检记录是否有对钉接状态(⽆打扁、⽆打偏、花瓣外观)进⾏确认并建⽴⾸检样板?223⼚商是否有制定钉针定期更换标准,且按标准执⾏并记录?224⼚商是否有定期对机器(振动盘、箔道)进⾏保养并记录?225⼚商是否有建⽴卷绕品外观限度样品并执⾏⾸件检验?226⼚商是否有对卷绕品进⾏拆解测量其尺⼨符合标准要求并记录?227⼚商是否有对卷绕切⼑进⾏点检并定期更换?2电解电容⼚商QPA稽核项点记录表组⽴前段(铝箔裁切、钉接、卷绕、含浸、烘进料检验。
QPA制程稽核表
80-100%
2
有文件,绝大部份确实执行,少部份未执行 Documentary but implemented record is incompelete 有文件,少部份执行,绝大部份未执行; 无文件,有执行 Documentary with no implemented record; Implement without documentary 无文件,亦无执行 No document and implemented record
Standard
包装出货及库存环境 (Packing, Shipping & Warehouse)
综合评分 (Total)分數 Score0 Nhomakorabea判定
80%
评分标准
3
有文件,确实执行良好 Document and implementation are well-done
合 格 Approved 条件合格 Conditionally Approved 不合格 Rejected
合格项目类别最高得分实际得分比率目标1808080808023456800080分數score380100260791600清洗clean震动研磨medium包装出货及库存环境packingshippingwarehouse无文件亦无执行nodocumentandimplementedrecord评分标准standard有文件确实执行良好documentandimplementationarewelldone有文件绝大部份确实执行少部份未执行documentarybutimplementedrecordisincompelete有文件少部份执行绝大部份未执行
60-79%
1 0
< 60 %
供应商通用制程工艺审核检查表QPA
NO:QPA( )供应商通用制程工艺审核检查表(QPA)供应商名称:审核日期:□ 初审 □ 复审审核人员:部门: 部门: 部门: 部门:姓名: 姓名: 姓名: 姓名: 职位: 职位: 职位: 职位:供应商陪审人员:姓名: 姓名:姓名:职位: 职位: 职位:目的供应商自评2、通过自评,供应商可以了解厦华的要求,做好审核的准备工作,同时也可以就此份检查表中有疑问部分同厦华审核 人员达成共识。
厦华审核1、在审核过程,厦华审核人员会对检查表中的每一条款进行审核,或者会重点关注供应商自评分为5分的条款。
适用范围:1、适用于使用A 类或B 类检查表的供应商。
评分方法②每一分部分的得分计算方法同总得分的计算方法,即本部分的得分总和除以本部分适用的总条款数的5倍乘以100。
3、厦华审核人员确认条款不适用于该供应商时可以打“X”,但打“X”的条款应尽可能地少。
审核结论注:当有某些条款不适用打“X ”时,总条款数即为检查表中总条款数减去打“X ”的条款数。
满分“5”分应在充分论证的基础上得出,如果供应商提供的证据和检查表的标准不是完全符合,但厦华审核人员 确认此做法能达到目的且供应商有清晰的思路时可以给“5”分。
1、厦华审核人员必须在完成所有条款的审核后方能宣布最终的审核结果。
2、①总得分即为所有条款的得分总和除以检查表中总条款数的5倍再乘以100,即按以下公式计算:1、在厦华对供应商审核之前,供应商应根据此份检查表进行自评,并在相应的得分栏中打出相应的分数。
11、评估供应商的质量保证体系和制程控制是否符合厦华电子公司的质量体系要求。
2、此份检查表是建立在ISO9000质量体系标准基础之上,但加入了厦华电子公司的特殊要求。
1005⨯⨯=实际审核条款数各条款实际得分总和总得分管理控制有疑问部分同厦华审核分为5分的条款。
总条款数的5倍乘以100。
符合,但厦华审核人员。
供应商QPA制程稽核报告一整套(内含9个文件)
观察项及建议 OBSERVATIONS & RECOMMENDATIONS: 1 2 3 4 5 优点 STRENGTHS 1 2 3
纠正预防措施 Corrective and Preventive Action
证明资料 Envidence
改善时间
状态
Finished 01(Rev1.0)
状态
Finished Date Status
改善时间
状态
Finished Date Status
问题关闭者 Gap Closure Owners
供应商负责人
Supplier PIC
AOI
供应商负责人
Supplier PIC
AOI
供应商负责人
Supplier PIC
AOI
QT-501(Rev1.0)
4 5
供应商制程稽核报告
Supplier Audit Gap Summary
供货商名称 Vendor name:
厂址 Address:
评鉴成员 Survey team member:
评鉴日期 Date:
项目
本次稽核发现
Item
Defect symptom
注意:请在末次会议前填写完此份表单,并提供给供应商 NOTE: PLEASE COMPLETE THIS FORM AND PRESENT TO SUPPLIER AT THE CLOSING MEETING
严重缺失 MAJOR ISSUES 1 2 3 4 5
纠正预防措施 Corrective and Preventive Action
证明资料 Envidence
次要缺失 MINOR ISSUES 1 2 3 4 5
IPQA阻焊稽核内容表
稽查员﹕
审核 ﹕
表格編號﹕PSCOP-10-WI-015 版 本﹕A1
日
跟进情况
第1次
第2次
备注
工序:阻焊
期﹕
设备名称
要求稽查内容
稽查 频率
磨板速度:2.0-2..0-1.5Kg/cm2
2次/班 2次/班
烘干温度:90±5℃ 磨板机
每两小时清洗一次吸水棉
2次/班 2次/班
每班更换过滤网
2次/班
机身及周边5S维护是否符合要求 2次/班
作业员操作动作是否符合规定要求 2次/班
调油后是否静置15-20min
2次/班
油墨开罐后是否在24小时内用完
2次/班
油墨使用是否符合先进先出管理
1次/班
机身及周边5S维护是否符合要求 2次/班
作业员操作动作是否符合规定要求 2次/班
实际稽查结果
第1次
第2次
判 定(不接受/可接受)
第1次
第2次
IPQA稽核内容表
工序确认
改善时间
备注:1.符合要求打√表示,不符合要求打X表示:2.不符合要求时,在备注栏说明原因及工序主管确认,并确定改善时间和实施改善追踪。
室内温度20±2℃,湿度40-60%
2次/班
网版T数是否在管制要求内
2次/班
刮胶硬度/角度是否在管制要求内 2次/班
刮刀速度是否在管制要求内
2次/班
刮刀压力4-5Bar(板厚1.0mm以上) 刮刀压力2-3Bar(板厚1.0mm以下)
2次/班
油墨型号/颜色是否与MI相符 丝印机
首板是否经过检查确认
2次/班 2次/班